
作者:陈派特里克 | 应用工程师,XY加工
发布于2026年7月2日 | 由 XY加工 团队
| 快速回答 玻璃珠喷砂通过喷射圆形玻璃珠,在几乎不去除材料的情况下,形成均匀、光滑、哑光的外观。这是机加工铝件的首选外观处理工艺。砂喷砂(或称磨料喷砂)则使用棱角分明的磨料,对表面进行强力清洁、剥离和做粗糙处理。该工艺会去除部分材料,并留下更粗糙的表面纹理。两者的区别在于介质形状:圆形玻璃珠可打磨出光滑的缎面效果,而棱角分明的砂粒则能切割出强烈的纹理。若需获得洁净美观的外观或进行阳极氧化处理前的预处理,请选择珠击处理;若需剥离、清洁或粗化表面,请选择砂击处理。请与您的 表面处理 在进行加工之前,请联系供应商。. |
喷砂处理听起来像是一种工艺,但钢珠喷砂和砂喷砂所产生的效果截然不同,且服务于不同的目的。 一种工艺能使零件表面呈现干净、均匀、哑光的外观;另一种则能对表面进行强力清洁、剥离或做纹理处理。如果选择错误,最终得到的零件要么外观不够美观,要么表面过于粗糙,无法满足使用要求。本指南将详细说明这两种工艺的工作原理、适用场景,以及选择不同工艺对您的机加工或制造零件的影响。.
本书专为工程师和负责指定表面处理方案的采购人员而写,旨在帮助他们选择合适的表面处理工艺,而不仅仅是任意的喷砂处理。.
关于“喷砂”一词的说明
如今,实际作业中极少使用砂子进行喷砂,因为细小的二氧化硅粉尘会对健康造成严重危害。实际上,“砂喷”是使用氧化铝、石榴石或碎玻璃等棱角状磨料进行喷砂处理的统称。 当人们提到“喷砂”时,几乎总是指强力磨料喷砂,本文中该术语也是以此含义使用的。关键的区别不在于历史上的材料,而在于磨料的形状,正是磨料的形状决定了表面处理效果。.
喷丸处理的工作原理
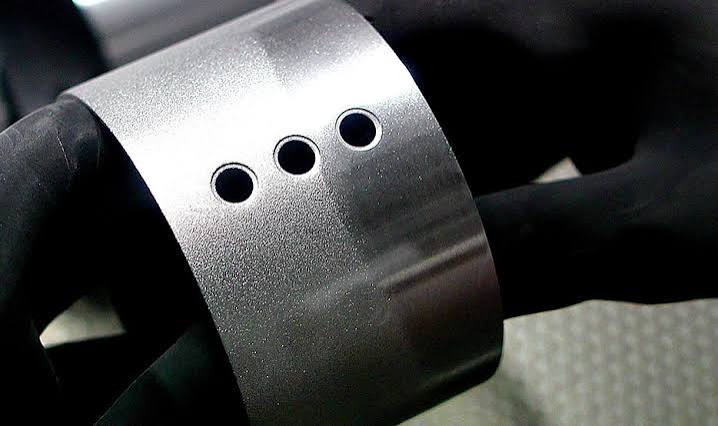
玻璃珠喷砂是通过气压将微小的球形玻璃珠喷射到工件表面的一种工艺。由于喷砂介质呈圆形,它对表面起的是敲击作用而非切割作用,从而形成均匀、光滑、哑光或缎面效果,外观柔和且均匀。 该工艺去除的材料极少,这意味着它不会对零件尺寸产生实质性影响,且不会留下方向性纹理。这些特点使珠击处理成为机加工铝件的标准外观处理工艺:它能遮盖切削痕迹、使表面平整,并赋予零件整洁、专业的外观。 它也是阳极氧化前的常见预处理步骤,因为在珠击处理过的表面上进行阳极氧化,能获得一致且美观的效果。.
喷砂(砂)的工作原理
砂粒喷砂是通过喷射棱角分明的磨料来处理表面的。由于磨料边缘锋利,它会切入表面,在去除锈迹、氧化皮、旧涂层和污染物的同时带走部分材料,从而形成更粗糙、纹理更丰富的表面。这种强力处理正是其关键所在。 喷砂工艺用于清除和清洁表面,通过形成粗糙表面以增强涂层的附着力,从而为零件的喷漆或涂层做准备,同时也用于有意地赋予表面纹理。与珠击处理相比,喷砂工艺去除的材料更多,因此可能会影响精密尺寸,且不太适合以光滑均匀外观为目标的纯装饰性零件。.
一个想法的核心区别
这种区别归根结底在于磨料形状。圆形磨粒通过敲击作用处理表面,使其呈现均匀的缎面光洁度,同时几乎不去除多少材料。而棱角分明的磨粒则会切削表面,去除材料并留下粗糙的纹理。一旦确定是想对零件进行平滑和精整,还是想去除涂层并使其表面粗糙化,选择便不言而喻。.
并排
| 因子 | 喷丸处理 | 砂喷射 |
| 介质形状 | 圆形玻璃珠 | 角形磨料颗粒 |
| 动作 | 打磨、抛光 | 切割、去除材料 |
| 完成 | 统一的哑光或缎面效果 | 粗糙、有质感 |
| 材料去除 | 极简 | 显著的 |
| 主要用途 | 装饰性表面处理,阳极氧化预处理 | 清洁、除漆、涂装前处理 |
| 对耐受性的影响 | 可忽略不计 | 可能会影响精密尺寸 |
| 最适合 | 机加工铝制零件 | 锈迹、水垢、涂装前处理、质感 |
如何选择
只要明确目标,答案自然随之而来。.
- 您想要获得干净、均匀、美观的哑光表面吗?那就选择喷珠处理吧。.
- 您正在为铝制零件进行阳极氧化处理吗?珠击处理能获得最均匀的效果。.
- 您需要清除锈迹、氧化皮、旧漆层或污染物吗?请选择喷砂处理。.
- 您是否正在为涂层准备基面,而该涂层需要粗糙的表面以增强附着力?那么请采用喷砂处理。.
- 您需要刻意营造粗糙或有纹理的表面吗?砂喷处理,可选用与您所需纹理相匹配的喷砂介质。.
这两个过程的共同点
这两种工艺均属于视线内加工,这意味着磨料只能直接接触到其能直接击中的表面,因此深孔和隐藏的内部特征可能无法获得均匀的表面处理效果。此外,这两种工艺都会对表面造成影响,因此任何必须保持精确尺寸或特定表面粗糙度的特征都应进行遮蔽处理。 螺纹孔、密封面、轴承孔和基准面通常在喷砂前需要进行遮蔽。由于喷砂可能会轻微改变精密尺寸(尤其是砂粒喷砂),请告知加工厂哪些特征是关键的,以便对其进行保护。A 表面处理 合作伙伴会进行正确的掩蔽处理,并根据您的意图匹配爆炸效果。.
喷砂仅作为一道工序,而非最终表面处理
将喷砂视为表面处理流程中的一环,而非最终状态,这样理解会更有帮助。在机加工铝件上,珠击处理通常是阳极氧化前的工序,它能形成均匀的基底,使阳极氧化后的零件呈现出洁净的外观。 对于钣金件或已涂层零件,砂粒喷砂是喷漆或粉末涂层前的工序,旨在形成涂层所需的附着表面粗糙度。提前确定从机加工、喷砂到最终涂层的完整工艺流程,才能确保零件的外观和性能符合预期。这一点对于机加工零件和 钣金 工作。.
归根结底
珠击和砂击是两种不同的工艺,但有一点是相同的:它们都利用加压的磨料来改变表面。圆形珠粒可将工件打磨成干净、均匀的哑光表面,并为铝材的阳极氧化处理做准备。棱角分明的砂粒则能去除杂质、清洁并增加表面粗糙度,为涂层或有意赋予表面纹理做好准备。 请先确定是想对零件进行表面处理,还是需要去除涂层并进行预处理;随后遮盖必须保护的部位,并将喷砂作为整个表面处理流程中的一步进行规划。.
不确定您的零件需要哪种喷砂处理?请告诉我们您想要的外观和功能,我们将为您匹配相应的表面处理效果。. 请咨询我们的后期制作团队, ,或查看我们的完整 数控加工服务.
常见问题
珠击与砂喷有什么区别?
两者的区别在于磨料形状。珠击工艺使用圆形玻璃珠,通过敲击使表面形成光滑、均匀的哑光效果,且材料去除量极小。而喷砂工艺——更准确地说应称为砂粒喷砂——则使用棱角分明的磨料,通过切割表面来去除材料,从而留下更粗糙的纹理。珠击工艺使工件表面呈现美观效果,而砂粒喷砂则会剥离表面并使其变得粗糙。.
对于机加工铝制零件来说,哪种更好?
对于机加工铝件,通常采用珠击处理效果更佳。它能掩盖切削痕迹,并形成干净、均匀的哑光表面,且不会显著改变零件尺寸;此外,由于能确保阳极氧化效果的一致性,因此它是阳极氧化前的标准预处理工序。砂喷处理的磨蚀性更强,更适合用于清洁、除漆或表面纹理处理,而非作为美观的表面处理。.
喷砂处理会改变零件的尺寸吗?
珠击处理去除的材料极少,因此其对尺寸的影响可以忽略不计。 砂粒喷砂会去除更多材料,可能会影响精密尺寸和表面光洁度。因此,请对必须保持精确尺寸或特定表面光洁度的部位(如螺纹孔、密封面和轴承孔)进行遮蔽处理,并告知加工厂哪些部位是关键部位。.
喷砂处理现在还用真正的沙子吗?
很少。通常尽量避免使用真正的沙子,因为细小的二氧化硅粉尘会严重危害健康。如今,“喷砂”已成为使用氧化铝或石榴石等棱角状磨料的磨料喷砂工艺的统称。关键在于磨料必须具有棱角且磨削性强,这正是它与圆珠喷砂的区别所在。.
在什么情况下应该使用砂粒喷砂代替钢珠喷砂?
当需要清除锈迹、氧化皮、旧漆或污染物时,当为涂层进行表面处理(该涂层需要粗糙的表面纹理以确保附着力)时,或者当需要刻意形成粗糙或有纹理的表面时,应采用砂喷丸处理。其强力的材料去除作用正是这些工序所需要的,而珠喷丸处理则适用于获得光滑的美观表面。.
| 关于作者 陈帕特里克——XY Machining 应用工程师帕特里克负责为XY Machining的美国工程团队指定表面处理工艺,根据每个零件所需的外观和功能来选择合适的喷砂介质。若要为您的零件选择合适的表面处理工艺,, 请与我们的后道加工团队联系. |


