借助我们先进的数控铣削解决方案,充分释放您设计的全部潜力。在XY Machining,我们以无与伦比的精度制造复杂零件。.
探索制造业领域的趋势、洞察和最佳实践。.
深入了解制造工艺,获得宝贵的见解。.
了解各家公司如何利用我们的制造服务来应对挑战并加快开发进程。.
浏览各种金属、塑料和泡沫材料,以满足您的项目需求。.
了解我们的团队、技术实力以及对精密制造的承诺。.
了解一些实用技巧,以提高可制造性、降低成本并提升产品性能。.
了解各家公司如何利用 MXY 加工服务来解决难题并加快开发进程。.
随时了解正在塑造现代制造业的最新技术。.
探索各种表面处理方案,以提升外观和功能性。.
了解加工公差及其对零件配合、精度和成本的影响。.
通过 MXY Machining 严格的质量控制流程,确保零件的质量和一致性。.
首页 - 注塑成型 - 塑料注塑成型
从塑料中获取一致且可投入生产的塑料零件 注塑成型 这些服务专为需要可重复保证的质量、合适的树脂以及透明交货期的工程师而设计。XY Machining 提供基于科学原理的注塑成型服务,涵盖 50 多种工程热塑性塑料,服务范围从原型模具和低产量塑料注塑成型,到采用淬火钢进行的大批量生产。.
上传您的 CAD 文件,在模具加工前获取 DFM 和 Moldflow 反馈,并获得符合严格公差要求的零件,且成本权衡将在前期明确说明。.
塑料注塑成型是一种高效工艺,通过将熔融的热塑性塑料在高压下注入精密模具中来生产塑料零件。塑料冷却凝固后,零件被顶出,其形状一致、公差严格,且在数千次注塑过程中都能保持可重复的精度。.
在 XY加工 我们将注塑模具与模流分析和科学注塑技术相结合,可对从通用级ABS和聚丙烯到PC、PA66、POM和PEEK等工程级树脂的复杂几何形状进行注塑成型。该工艺支持 快速原型制作, ,小批量生产和大批量生产;随着产量增加,单件成本会大幅下降,因为固定模具成本分摊到了更多的零件上。.
高质量的注塑成型取决于工艺控制,而不仅仅是注塑机本身。我们的内部工程团队会在生产开始前进行可制造性设计(DFM)分析、材料验证和模具优化,随后通过科学注塑工艺和有据可查的质量控制,确保稳定的循环时间和一致的零件质量。.
从小批量塑料注塑成型的快速模具和过渡模具,到淬火钢制生产模具,您将获得一位专注于可重复性和长期生产成功的合作伙伴。我们在模具加工前会确认可实现的公差、树脂性能以及成本驱动因素,因此您在做出决定时,各项权衡已然明晰。.
标准模具抛光等级涵盖从哑光到高光泽的装饰性表面。.
可形成均匀的哑光质感,遮盖工具痕迹,并提高表面均匀性。.
定制模具纹理,以增强握感、提升视觉吸引力或呈现品牌专属图案。.
采用高品质模具钢,对化妆品级或光学级零件进行多阶段抛光。.
这些规格涵盖了大多数工程注塑工作。塑料零件的一般公差遵循 ISO 20457 标准,在树脂和几何形状允许的情况下,精度为正负 0.05 毫米。 我们在设计制造(DFM)阶段会确认每个特征可达到的公差,因为注塑成型后的塑料在冷却过程中会收缩,且严格的公差要求取决于材料选择和壁厚设计。.
功能
规格
一般公差
ISO 20457 塑料注塑件标准
精度公差
根据材料不同,精度可达±0.05毫米
最小壁厚
通常为 0.8 毫米(因树脂类型而异)
最大零件尺寸
最大尺寸为 1200 × 1000 × 500 毫米,具体取决于模具
最小零件尺寸
尺寸为几毫米的小型精密零部件
产量
原型:1–100 件,小批量:100–10,000 件,大批量:10,000+ 件
在严格的尺寸和安全控制下生产的高精度注塑件,为医疗设备和诊断器械的塑料注塑成型提供支持。.
在对装配精度、耐热性和重复性要求较高的应用中,采用微米级精度的外壳、连接器和机箱。.
适用于高负荷和高温环境的耐用模塑件,是汽车塑料注塑成型工作的核心。.
用于自动化系统的定制注塑外壳、盖板和结构件。.
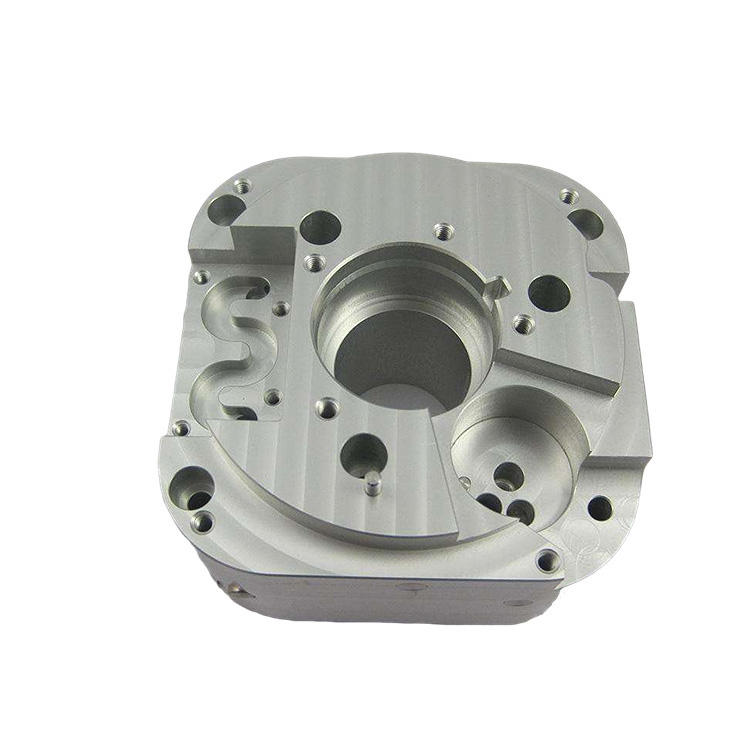
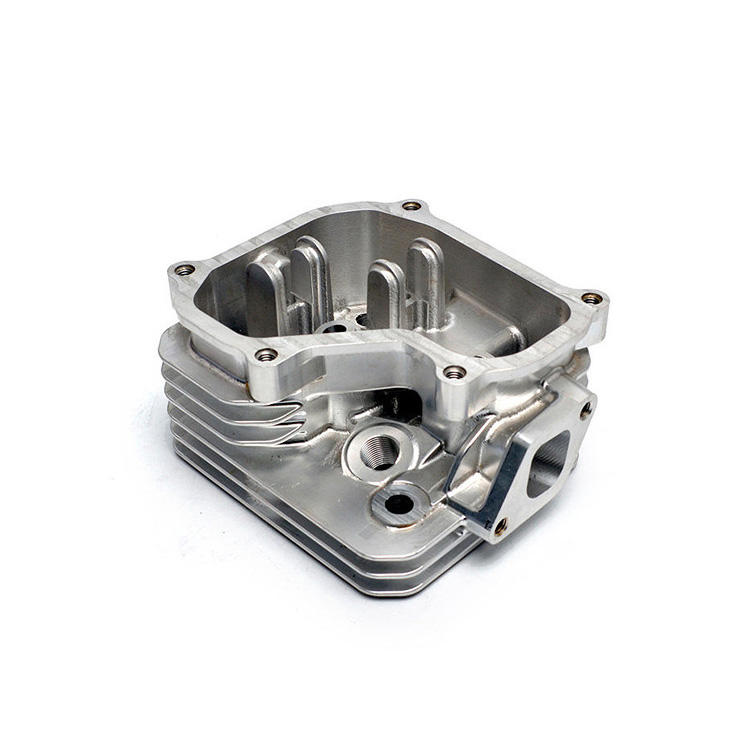
这些实例展示了应用于汽车、医疗、消费电子和工业领域的精密注塑成型部件。从复杂的壳体到细节丰富的功能部件,每一件都体现了优化的模具设计、合理的浇口和冷却设计、精心挑选的材料以及符合ISO标准的生产流程。.
铝制模具可助您快速将创意转化为功能性注塑件,非常适合在速度和精度均至关重要的原型制作和小批量生产中使用。.
经淬火处理的模具专为长期耐用而设计,可在全规模批量生产中持续提供一致且精准的零件。.
我们保证数控零件准时交付,且整个流程完全透明,具体分为以下3个简单步骤:
提交您的3D模型,在模具加工前即可获得关于壁厚、浇口和脱模斜度的DFM和Moldflow反馈。.
模具通过验收后,零件将在科学注塑工艺控制下生产,并进行过程检验。.
零件均通过尺寸和外观检查,发货时附有质检文件,如有需要可提供。.
随着产量增加,单件成本会大幅下降,因为固定的模具成本分摊到了生产的每一件产品上。 以$10,000模具为例,当产量为10,000件时,每件成本增加约1美元;但当产量达到100,000件时,每件成本仅增加10美分,这正是注塑成为大规模生产工艺的原因。 除了产量之外,最大的成本驱动因素包括树脂(普通ABS和PP价格低廉,而PC、玻璃纤维增强尼龙和PEEK的价格则高出数倍)、零件尺寸、周期时间以及任何二次加工工序。我们在设计制造(DFM)过程中会详细分析这些成本驱动因素,以便您决定在哪些方面投入资源,又在哪些方面进行简化。.
我们不强制规定最低起订量,但模具和调试属于固定成本,因此小批量生产时单件成本会更高。 这种权衡是您需要做出的商业决策,我们将协助您做出选择:铝制桥式模具在生产几百个零件时仍具经济性,而淬火多腔模具则在年产量达到数万件时才能收回成本。 请警惕那些暗中要求大量树脂最低采购量的供应商,这可能会迫使您购买远超小批量生产所需的材料。我们会 upfront 告知您真正的盈亏平衡点,以便您根据实际产量来配置模具。.
最经济的成本节约措施是在模具加工之前就应落实。保持壁厚均匀以避免凹陷和冷却时间过长,对较厚部位进行镂空处理,并去除那些原本需要滑块或顶针才能处理的倒角,因为单侧动作就可能使模具成本增加数千。 选择一种既能满足要求又不过度设计的树脂,并且仅在零件实际可见的位置指定高光泽外观表面处理。我们的DFM审查会针对您的具体零件逐一指出这些要点,从而让您在不降低质量的前提下降低成本。.
应根据具体应用选择合适的树脂,而不是一味选择最便宜或强度最高的。 ABS和聚丙烯等通用级树脂经济实惠且易于成型,适用于外壳和消费类零部件;PC和PC-ABS则能提升抗冲击强度和透明度;而玻璃纤维增强尼龙(PA66-GF)或POM则适用于结构件和对耐磨性要求极高的部件。 PEEK等高性能树脂成本高昂且需要强化模具,因此只有在热稳定性、耐化学性或生物相容性要求确实需要时,才值得选用。在设计制造(DFM)过程中,我们会根据零件的机械、热学和外观需求推荐合适的树脂,并确认其收缩和流动特性。.
这两种缺陷都源于冷却不均匀。凹陷通常出现在塑料壁厚过厚的部位,往往位于加强筋和凸台的后方,这是因为厚壁部分冷却较慢,导致表面向内收缩。翘曲则源于同一零件的不同部位以不同的速率冷却和收缩,从而使零件变形。 我们通过保持壁厚均匀、将加强筋尺寸设计为名义壁厚的大约一半、对厚壁区域进行镂空处理,以及在模具加工前利用模流分析来平衡浇口和冷却通道,从而预防这些缺陷。在设计制造(DFM)阶段发现并解决这些问题,远比后期重新加工模具经济得多。.
应力求壁厚均匀,通常从约0.8毫米开始,并在整个零件上保持在标称壁厚的25%左右范围内,因为壁厚的突然变化会导致缩痕和翘曲。 需设置脱模斜度,垂直面通常为1至3度,以确保零件能从模具中顺利脱模,避免产生拖痕或脱模问题。加强筋的最佳尺寸约为壁厚的一半,内部拐角应进行圆角处理,以促进流道顺畅并减轻应力。我们在设计制造分析(DFM)阶段会检查所有这些细节,并根据您的几何形状和所选树脂提出具体的调整建议。.