

数控机床的常见类型大约有十几种,但大多数 精密零件 仅由三种机床完成:加工中心(铣床)、车床以及兼具二者功能的机床。其余的,如铣槽机、电火花加工机、磨床以及激光、等离子或水刀切割机,则用于处理特定的材料、特征或表面处理。
本指南从采购零件而非购买机床的角度,对每种数控机床类型进行了说明。
快速回答
简要回答:最常见的五种数控机床类型是数控铣床(加工中心)、数控车床、数控雕刻机、数控等离子或激光切割机以及电火花加工机。对于金属和 塑料零件 与 严格的公差,铣床和车床承担了大部分工作,而机床的轴数决定了工件需要多少次装夹。
数控机床类型一览
请参考此表,一目了然地为您的零件找到合适的机床系列。
| 机器 | 它的最大优势 | 典型部件 |
|---|---|---|
| 立式加工中心(VMC) | 从顶部开始铣削,3至5轴 | 支架、板、外壳 |
| 卧式加工中心(HMC) | 侧面铣削,多面铣削 | 生产用外壳、歧管 |
| 数控车床/车削中心 | 转弯功能 | 轴、衬套、管件 |
| 瑞士式车床 | 细长、修长的车削件 | 钢钉、医用螺钉、连接件 |
| 车铣复合加工 | 一次装夹完成车削和铣削 | 复杂轴、阀体 |
| 数控雕刻机 | 板材和软材料的快速切割 | 木材、塑料、铝板 |
| 线切割和沉降式电火花加工 | 硬质材料、内角锋利 | 模具嵌件、冲头、花键 |
| 数控磨床 | 尺寸和表面光洁度极佳 | 淬火销、轴承座 |
| 激光、等离子、水刀 | 由板材或钢板制成的二维型材 | 平板坯件、垫片、支架 |
数控铣床(加工中心)
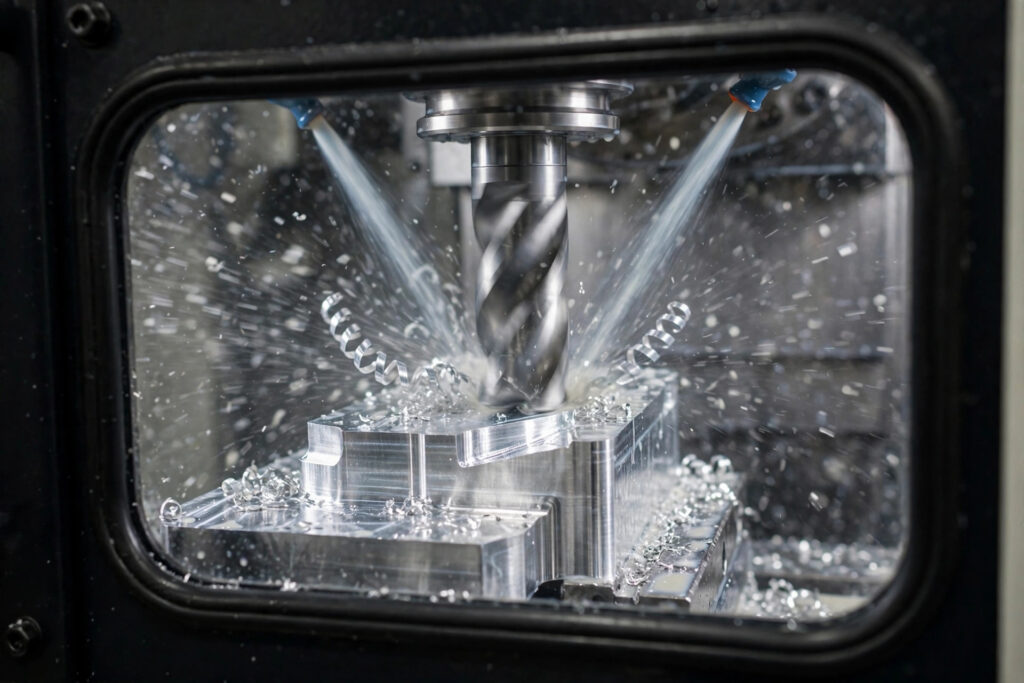
铣床将工件固定不动,或使其在工作台上移动,同时旋转的刀具进行切削。配备自动换刀装置的现代数控铣床被称为加工中心。
立式加工中心
立式加工中心配备立式主轴,是大多数加工厂的主力设备。它们适用于板材、支架和外壳的加工,并能处理 原型 就像生产一样简单。
卧式加工中心
卧式加工中心配备卧式主轴,通常还配有旋转工作台。切屑会从切削面向外排出,且该机床可在一次装夹中加工多个表面,因此常用于大批量生产。
铣削加工包括平面、槽、开槽、孔和三维轮廓。
数控车床和车削中心
车床在旋转工件的同时,由固定刀具进行切削,因此它是加工任何圆形工件的自然之选。数控车床的类型从基本的两轴机床到配备动力刀具和副主轴的车削中心不等。动力刀具使旋转的刀具能够钻孔和铣削平面或横向孔,而无需将工件转移到铣床上。
瑞士式车床通过导向套将棒料送入,因此切削过程始终在靠近支撑的位置进行。这使得它们成为加工长而细的零件的最佳选择,因为此类零件在普通车床上容易发生弯曲。
多轴机床:3轴、4轴和5轴的解析
轴名称已标准化。ISO 841 标准将 X、Y 和 Z 定义为线性轴,将 A、B 和 C 定义为围绕这些轴的旋转轴。
三轴机床
三轴机床可沿X、Y和Z轴移动刀具。工件的每个新加工面通常都需要重新装夹。
4轴机床
4轴机床增加了一个旋转轴,因此可以对工件进行分度,以加工其多个侧面。
5轴机床
5轴机床增加了两个旋转轴。在3+2模式下,先锁定角度,然后进行切削。在全同步模式下,所有五个轴同时移动,适用于叶片、叶轮和有机形状的加工。
轴数越多并不一定意味着零件质量更好,而且最便宜的数控机床类型往往就是能够加工出所有特征的最简单的机型。一个简单的支架在三轴铣床上加工通常最便宜。
车铣复合机床
车铣复合机床将车削中心与铣削主轴相结合,通常还配有副主轴。带有平边、通孔和车削轮廓的轴件可在一个加工周期内完成精加工,而无需在车床和铣床之间来回转移。
轴数一览
| 轴 | 它是如何运动的 | 最适合 |
|---|---|---|
| 3轴 | 刀具沿X、Y和Z轴移动 | 大多数零件,每次装夹加工一面 |
| 4轴 | 增加一个旋转轴 | 零件周长上的特征 |
| 5轴,3+2 | 两个旋转轴,切削时角度锁定 | 复杂的角度、深腔 |
| 5轴,全同步 | 所有五个轴同步移动 | 叶片、叶轮、有机形状 |
数控铣床、电火花加工机、磨床和切割机
其余类型的数控机床则更为专业化。
数控铣床
CNC雕刻机外观类似于铣床,但设计上更注重速度而非刚性,通常采用横梁式结构,上方架设在宽大的平床上。它们在木材加工方面表现尤为出色, 塑料, 复合材料和薄铝板。
EDM:线钩和沉子
电火花加工(EDM)利用电火花而非切削刀具去除导电金属。线切割电火花加工利用细丝切割出贯穿型材。沉电极电火花加工则将成形电极烧入工件中。这两种工艺均可加工淬火钢,并能加工出旋转刀具无法实现的锐利内角。
数控磨床
数控磨床使用砂轮对淬硬件进行最终尺寸和表面光洁度的加工。平面磨床用于加工平面,圆柱磨床用于加工轴和孔。
激光、等离子和水刀切割机
激光、等离子和水刀切割机可对平板和板材进行轮廓切割。光纤激光切割机能切割薄金属,且切边光滑。等离子切割在切割厚钢板时速度更快,但切边较粗糙。水刀几乎可以切割任何材料,包括石材和玻璃,且不会产生热影响区。
数控雕刻机与数控铣床一览
| 功能 | 数控铣床 | 数控雕刻机 |
|---|---|---|
| 构建 | 笨重且坚硬 | 更轻、更快,大型工作台上的龙门式结构 |
| 最佳材料 | 钢、钛和铝,公差严格 | 木材、塑料、复合材料和薄铝板 |
| 强度 | 金属零件的严格公差 | 速度重于刚性 |
| 最适合 | 精密金属零件 | 片材和软质材料 |
激光、等离子和水刀的比较
| 切割机 | 最适合 | 权衡 |
|---|---|---|
| 光纤激光器 | 边缘光滑的薄金属片 | 最适合薄材 |
| 等离子体 | 厚钢板,快速切割 | 边缘比激光切割更粗糙 |
| 水刀 | 几乎任何东西,包括石头和玻璃 | 无热影响区 |
数控机床的类型如何影响您的零件成本
买家很少会选择数控机床的类型,但这一选择会体现在报价中。有三个因素决定了这一选择。
设置
每次重新夹紧工件时,都会耗费时间,且各特征之间的精度可能会发生漂移。通常,装夹次数越少,成本越低,特征间的定位精度也越高。
机器费率
5轴机床或车铣复合机床的每小时成本高于3轴铣床。只有当它能减少足够的装夹次数以抵消成本差异时,才具有优势。
工艺混合
一个需要车削、铣削和磨削的零件要经过三个部门。通过设计圆形和平面特征,使一台机床能够加工到这些部位,这样可以切实节省成本。
避免采用需要额外机器的设计
常见的问题是,设计中为了实现某个细微特征(例如只有电火花加工才能实现的锐利内角)而不得不额外增加一台机床。如果改用圆角处理,该零件或许就能在同一台铣床上完成。公差的处理也遵循同样的逻辑:我们的 数控加工公差指南 解释了哪些标注会将零件转交给速度较慢、精度更高的设备进行加工。
不同机型和车间的机床性能差异很大,因此请将任何公布的精度数据仅作为参考,并向供应商确认其实际能达到的精度。
常见问题解答
最常见的5种数控机床类型有哪些?
最常见的五种设备分别是数控铣床或加工中心、数控车床、数控雕刻机、数控等离子或激光切割机,以及电火花加工机。对于精密金属和塑料零件,铣床和车床承担了大部分加工任务,而雕刻机、切割机和电火花加工机则主要用于加工板材、扁平型材和淬火钢部件。
在机械加工车间中,哪些数控机床最常见?
立式加工中心和数控车床在加工车间中最为常见,因为它们能加工大多数棱柱形和圆形零件。批量生产车间会增配卧式加工中心、五轴加工中心和车铣复合中心,以减少装夹次数。电火花加工机和磨床通常用于模具制造和淬火零件的加工。
数控雕刻机和数控铣床有什么区别?
数控铣床重量大、刚性强,专为以严格的公差加工钢、钛和铝而设计。数控雕刻机则更轻便、速度更快,通常采用横跨大型工作台的龙门式结构,适用于木材、塑料、复合材料和薄铝板。对于精密金属零件,铣床是更好的选择。
我的零件需要多少个轴?
大多数零件只需三轴加工,通过几次装夹即可完成。当特征位于零件周长周围时,四轴加工会有所帮助。对于复杂角度、深腔和轮廓表面,或者当减少装夹次数能提高精度时,五轴加工便能发挥优势。您的车工可以为您推荐最经济且能满足要求的方案。
订购零件时,我需要选择数控机床的类型吗?
不,订购零件时无需指定具体机床,但了解数控机床的类型有助于您针对能够完成该任务且成本最低的机床进行设计。圆形零件适合车床加工,棱柱形零件适合铣床加工,复杂角度的零件适合五轴加工或车铣复合加工,而淬火零件则适合电火花加工或磨削加工。
根据您的零件选择合适的数控机床类型
哪种机器适合您的工件
| 零件形状 | 待使用的机器 |
|---|---|
| 圆形零件 | 车床 |
| 棱形零件 | 米尔斯 |
| 复数角 | 5轴加工或车铣复合加工 |
| 强化细节 | 电火花加工或磨削 |
订购零件时无需指定具体机床,但了解数控机床的类型有助于您针对能够完成该任务且成本最低的机床进行设计。圆形零件适合车床加工,棱柱形零件适合铣床加工,复杂角度的零件适合五轴加工或车铣复合加工,而淬火零件则适合电火花加工或磨削加工。
程序格式遵循 ISO 6983-1 标准,但各加工厂的能力仍存在差异。请将您的图纸发送至 XY加工 在报价之前,我们会告知您该零件需要使用哪些设备,以及如何减少装夹次数。

