Maßgeschneiderte Dienstleistungen im Bereich Kunststoffspritzguss
Unsere Dienstleistungen im Bereich Kunststoffspritzguss liefern hochpräzise, reproduzierbare Bauteile für Produkte, die vom Prototyp bis zur Serienfertigung reichen. XY-Bearbeitung Das Unternehmen führt Kunststoff- und LSR-Spritzgussverfahren für über 50 Thermoplaste durch und stützt sich dabei auf hauseigene Formenbau-Kompetenz, technische Begutachtung und strenge Qualitätskontrollen, sodass jedes Teil Ihren Spezifikationen und Kostenzielen entspricht. Laden Sie Ihre CAD-Dateien sicher hoch und erhalten Sie umgehend ein Angebot mit DFM-Feedback.
- Sicherer Datei-Upload und Schutz durch eine Vertraulichkeitsvereinbarung
- Schnelle Angebote mit DFM-Feedback
- Werkzeuge aus Aluminium und gehärtetem Stahl, Fertigungszeit 15 bis 25 Arbeitstage
- ISO 9001-konforme Qualitätskontrolle und -prüfung
Erhalten Sie sofort Preisangaben, Projektlaufzeiten und DFM-Feedback
- Alle Uploads sind sicher und vertraulich.
Was ist Spritzguss?
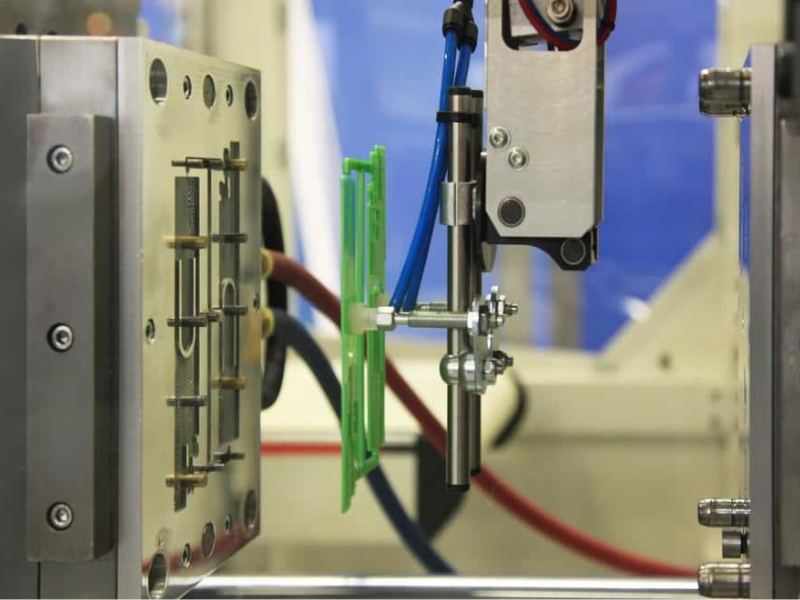
Das Spritzgießen ist ein Fertigungsverfahren, bei dem geschmolzener Kunststoff in eine präzisionsgefertigte Form eingespritzt wird, um Bauteile herzustellen. Es eignet sich besonders für die Herstellung gleichbleibender, hochwertiger Bauteile in mittleren bis großen Stückzahlen, wobei Formkonstruktion, Materialauswahl und Verarbeitungsparameter zusammenwirken, um Haltbarkeit, Genauigkeit und Wiederholbarkeit zu gewährleisten.
Das Verfahren eignet sich ideal für komplexe Kunststoffteile, die enge Toleranzen, eine hervorragende Oberflächengüte und zuverlässige Leistung bei großen Produktionsmengen erfordern, wobei die Stückkosten mit steigendem Produktionsvolumen sinken.
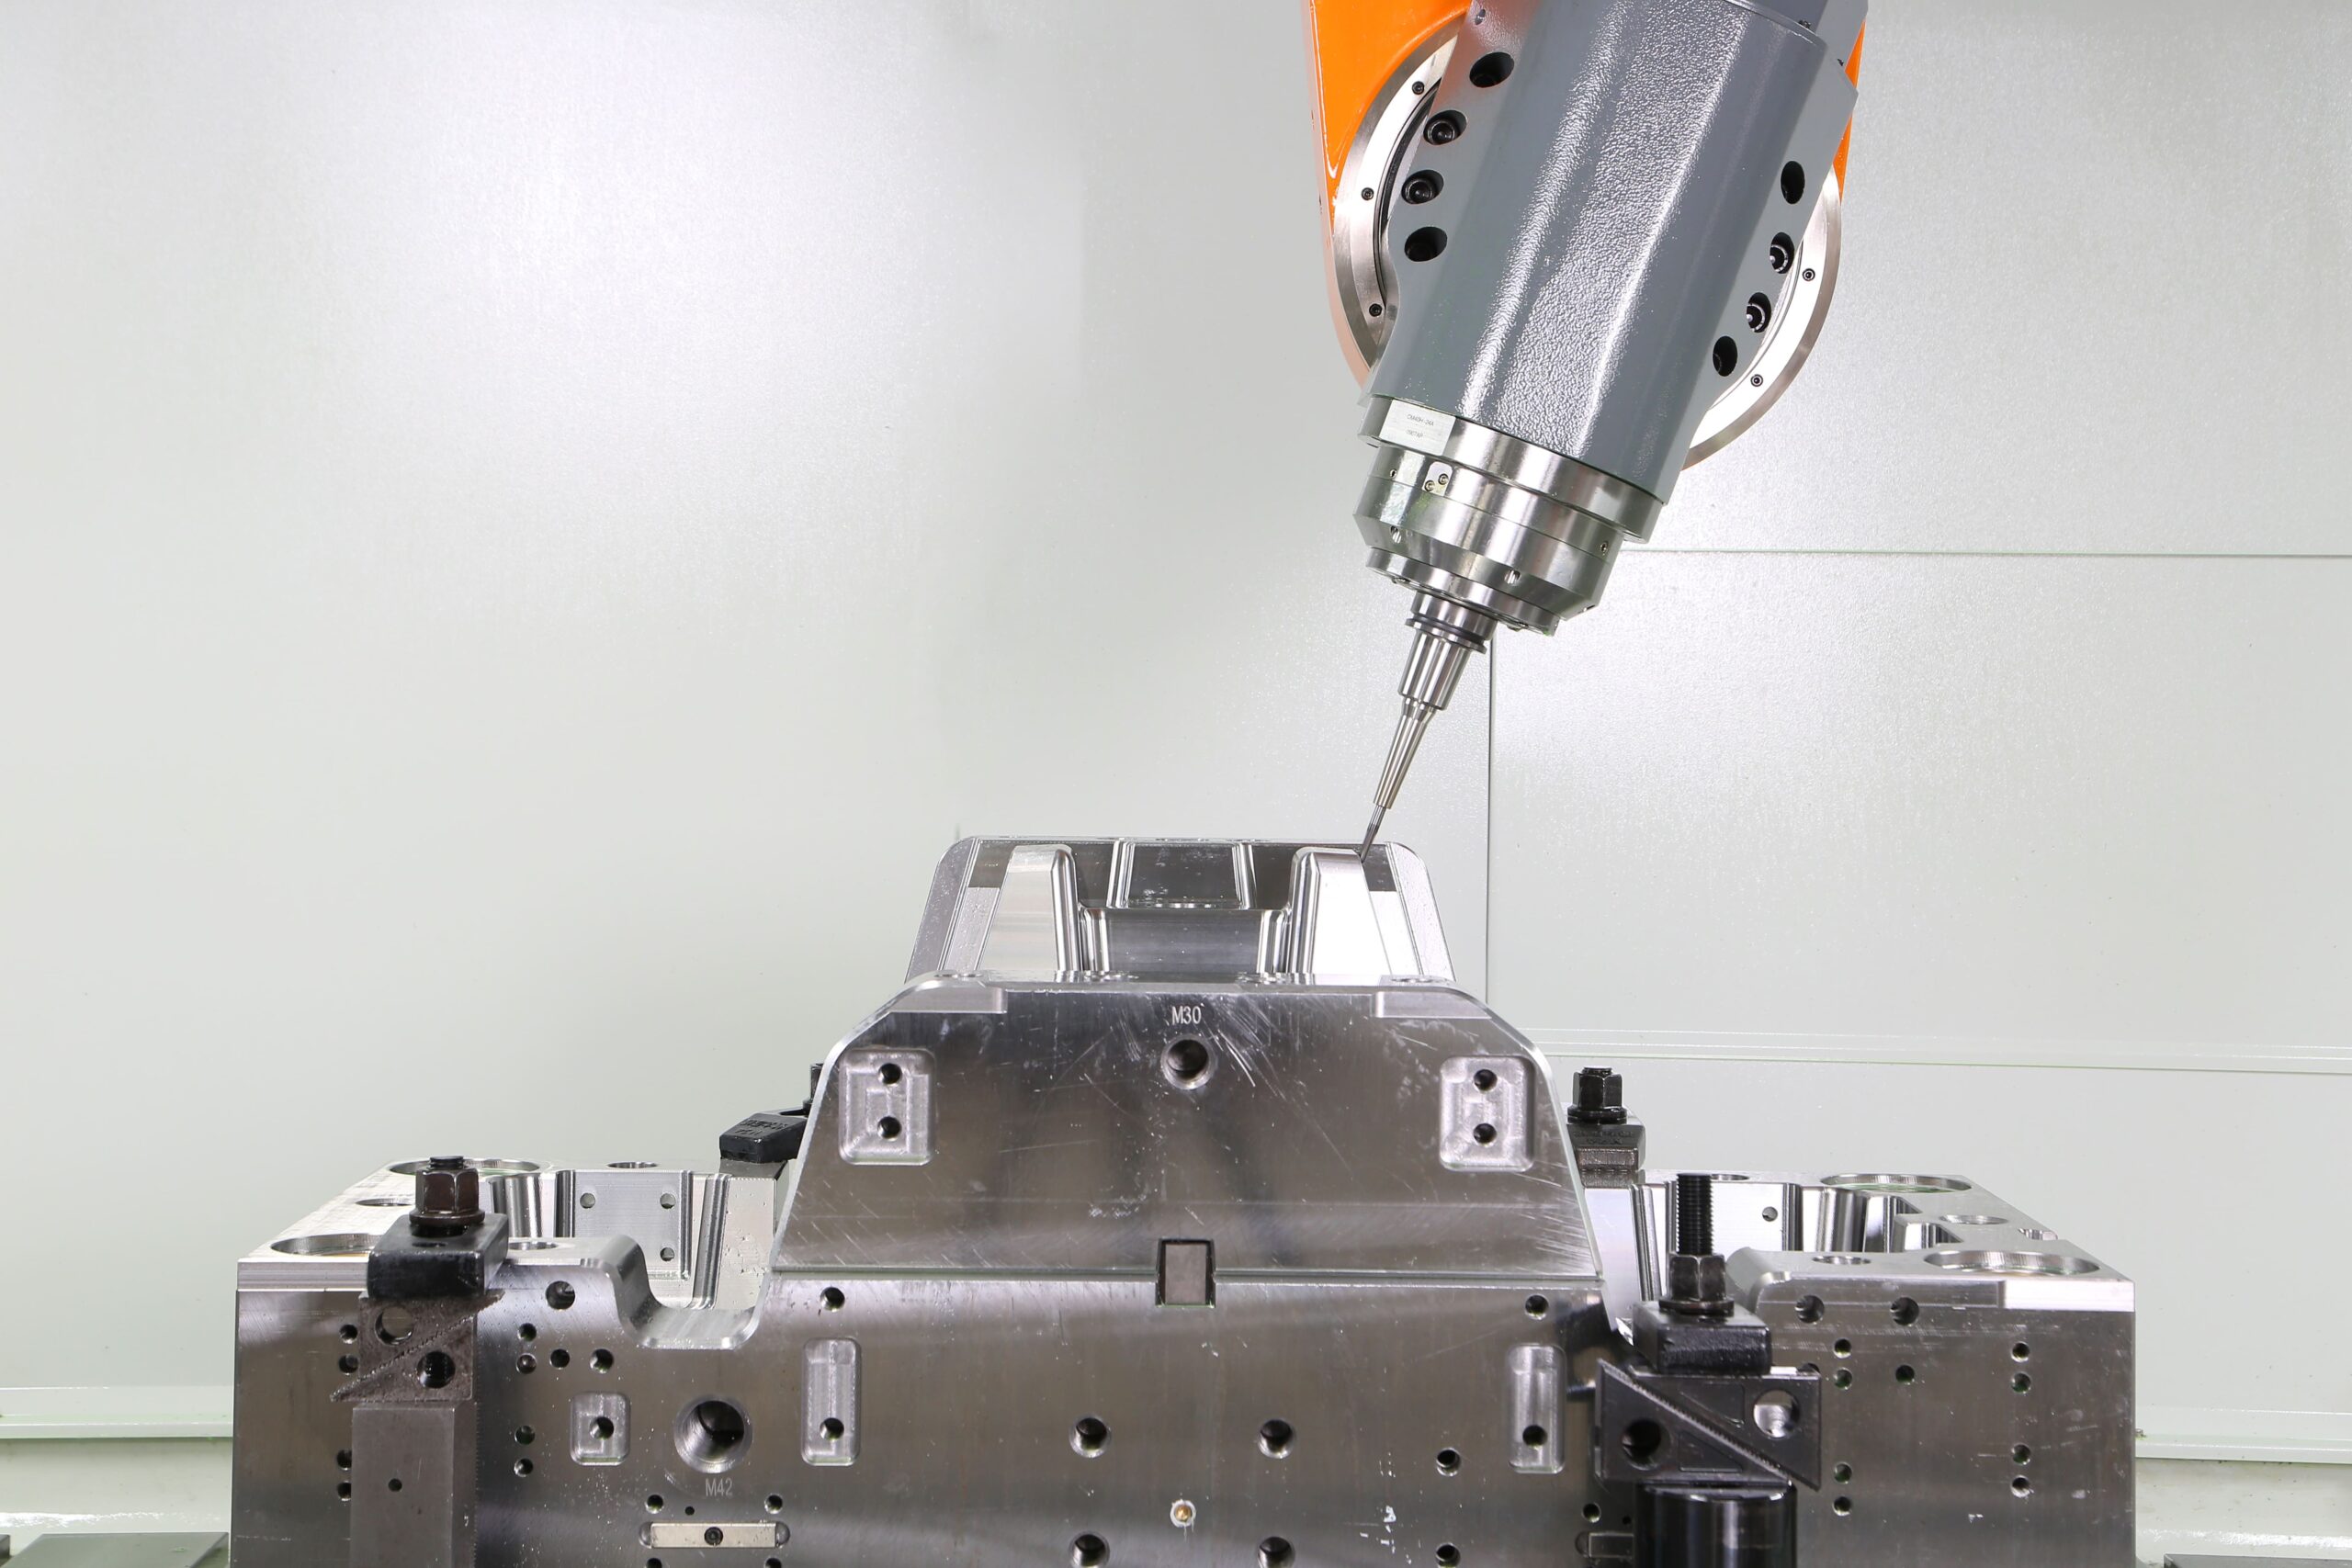
Kunststoffspritzgussdienstleistungen für Sonderanfertigungen
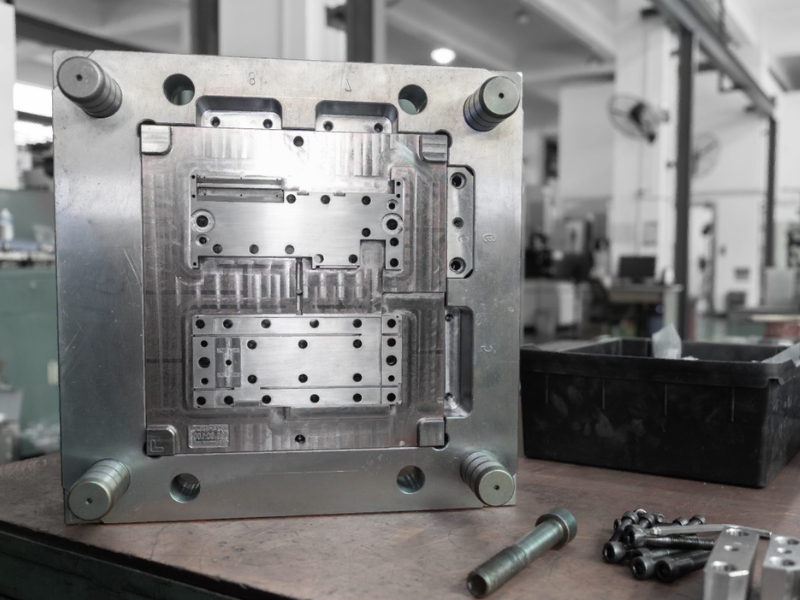
Spritzgussformen
Präzisionsformen aus Aluminium und gehärtetem Stahl, die auf Langlebigkeit, Wiederholgenauigkeit und gleichbleibende Leistung über alle Produktionszyklen hinweg ausgelegt sind. Aluminiumformen eignen sich für die schnelle Fertigung und Kleinserien, während gehärteter Stahl für die Großserienfertigung eingesetzt wird.
Umspritzen
Beim Überformen werden mehrere Materialien zu einem einzigen Bauteil kombiniert, indem ein zweites Material über ein Trägermaterial gespritzt wird, um die Griffigkeit, Dichtigkeit, Festigkeit und Funktionalität des Produkts zu verbessern.
Einschlussformung
Beim Insert-Molding werden Metall- oder andere Komponenten in ein Kunststoffteil integriert, wodurch stabile Metall-Kunststoff-Verbindungen entstehen und gleichzeitig Montageschritte und Kosten reduziert werden.
Warum sollten Sie sich für unsere Spritzgussdienstleistungen entscheiden?
Wir verbinden modernste Technik, Präzisionswerkzeugbau und digitale Fertigung, um zuverlässige, maßgeschneiderte Spritzgusslösungen anzubieten. Unser Team begleitet den gesamten Prozess – vom Formenbau über die Materialauswahl bis hin zur Fließanalyse und -optimierung – und gewährleistet so eine gleichbleibende Teilequalität sowie niedrigere Produktionskosten.
Mit dem Fokus auf Präzision und Langlebigkeit fertigen wir Formen, die auch bei wiederholten Zyklen zuverlässige Leistung erbringen und dabei enge Toleranzen sowie saubere Oberflächenqualitäten gewährleisten. Dank eines optimierten digitalen Workflows können Sie CAD-Dateien hochladen und erhalten schnelle, präzise Angebote. Unsere nach ISO-Standards ausgerichteten Qualitätssysteme prüfen jedes geformte Bauteil. Wir kontrollieren Passgenauigkeit, Oberflächenqualität und Leistung in jeder Phase, um sowohl bei kleinen als auch bei großen Stückzahlen zuverlässige Ergebnisse zu liefern.
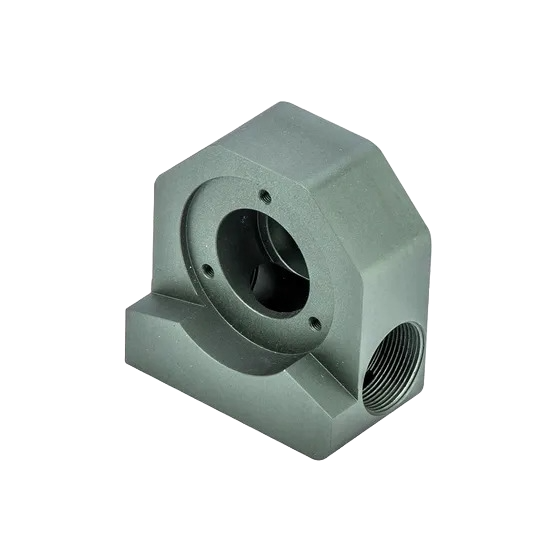
Präzisions-Mehrachsenbearbeitung für Werkzeuge, Vorrichtungen und komplexe bearbeitete Bauteile.
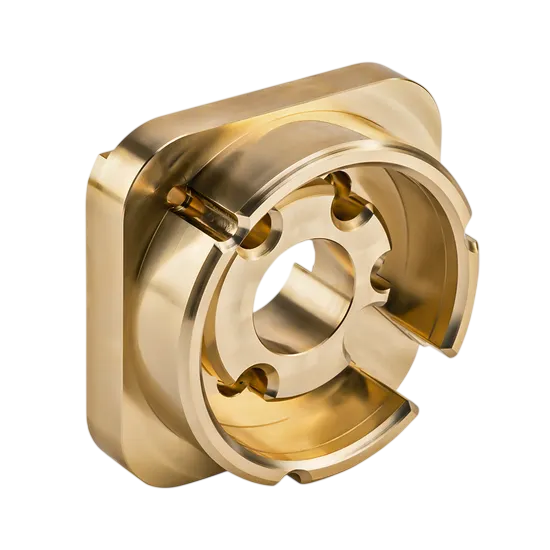
Hochpräzises Drehen von zylindrischen und runden Bauteilen mit gleichbleibenden Abmessungen und glatten Oberflächen.
Unsere Dienstleistungen
Der Spritzguss eignet sich am besten als Teil eines umfassenden Entwicklungsprozesses. Neben dem Spritzguss unterstützen wir Ihr Projekt mit hauseigener Bearbeitung und Endbearbeitung:
Standardoberfläche für Funktionsteile, bei denen das Aussehen keine Rolle spielt.
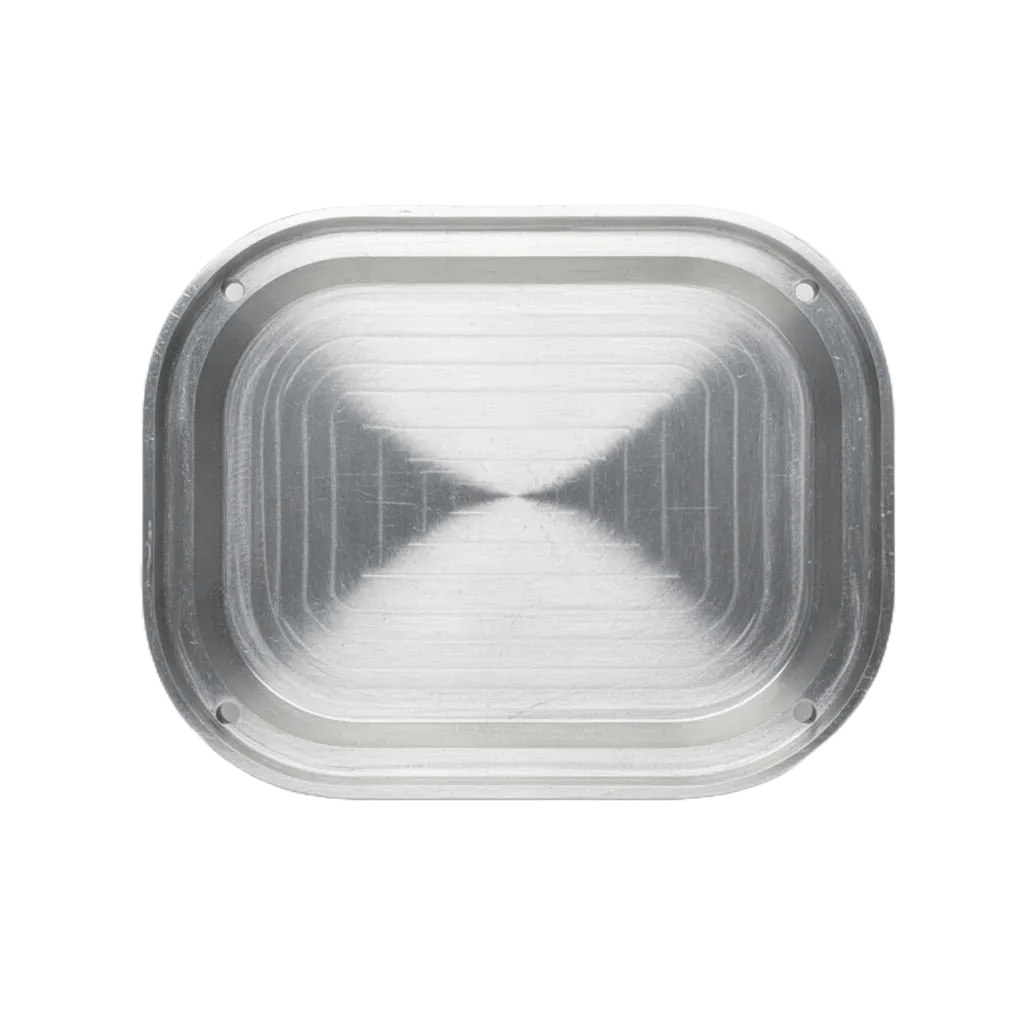
Eine gleichmäßige, matte Textur, die kleinere Unregelmäßigkeiten kaschiert und das Erscheinungsbild verbessert.
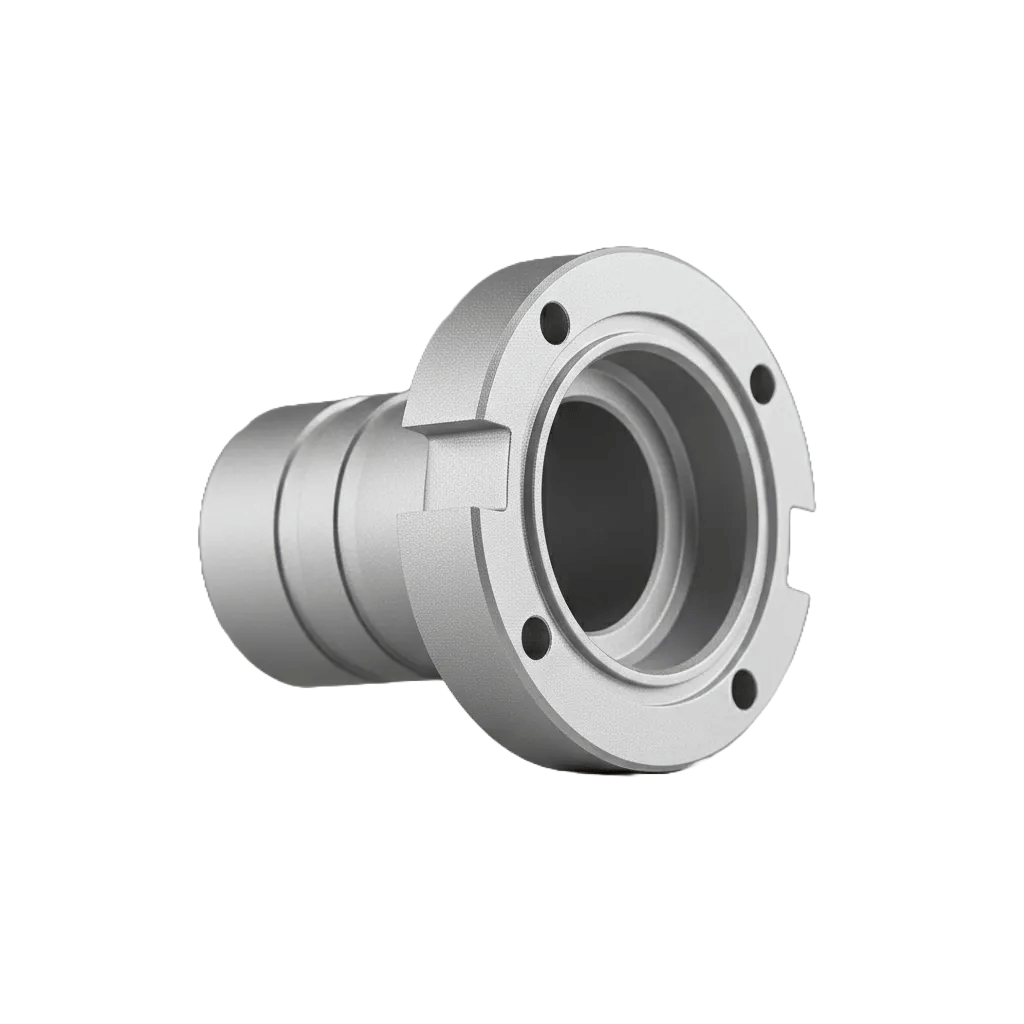
Feine, parallele Linien, die das Erscheinungsbild von Metall- oder Kunststoffteilen aufwerten.
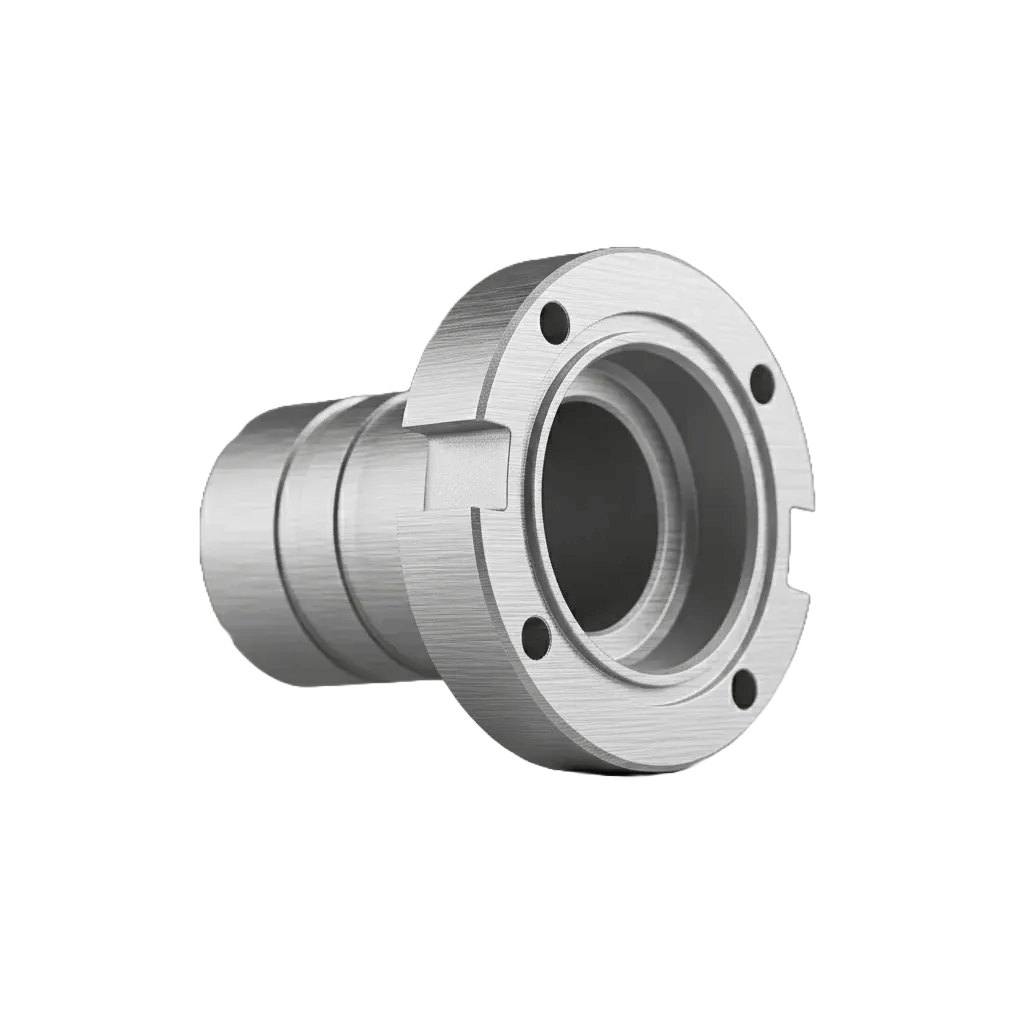
Schutzbeschichtung mit Korrosionsbeständigkeit und verschiedenen Farboptionen.
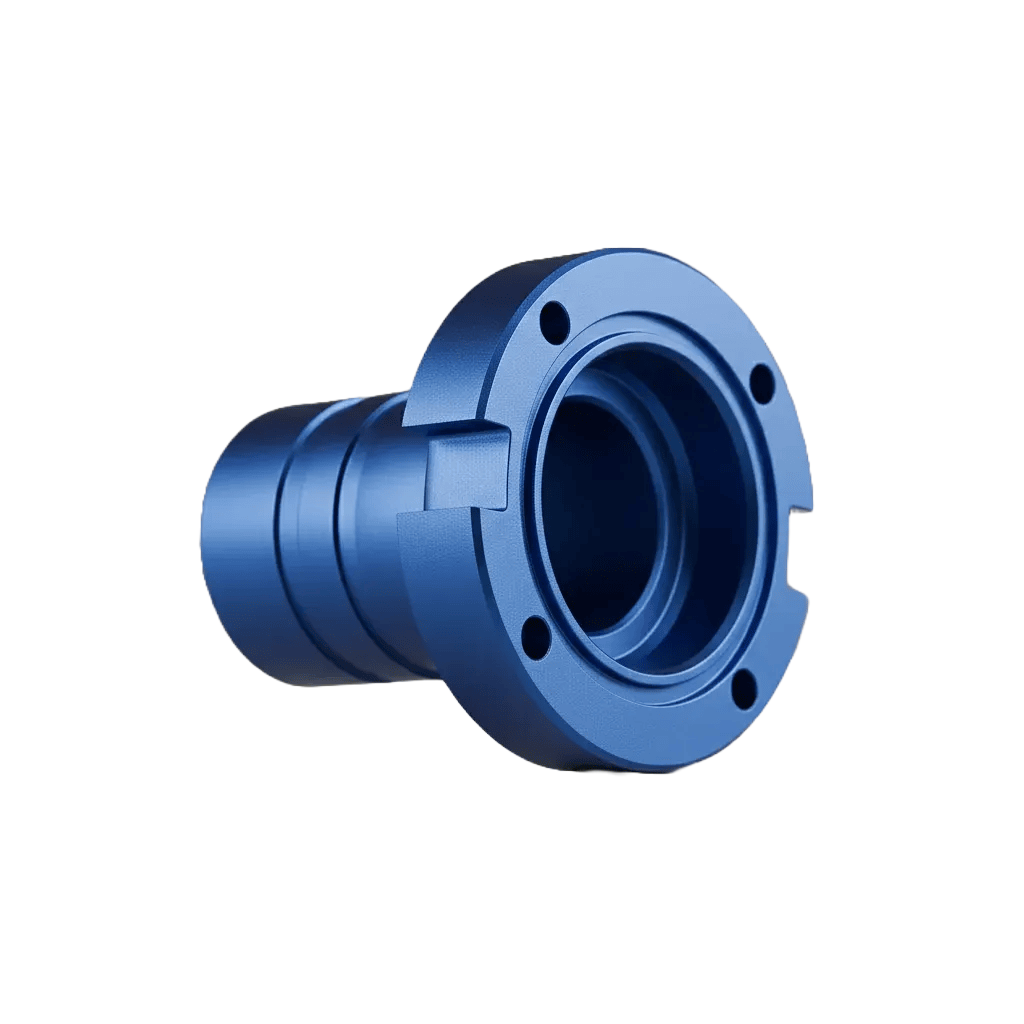
Dicke Schutzschicht für Bauteile, die höchste Verschleißfestigkeit erfordern.
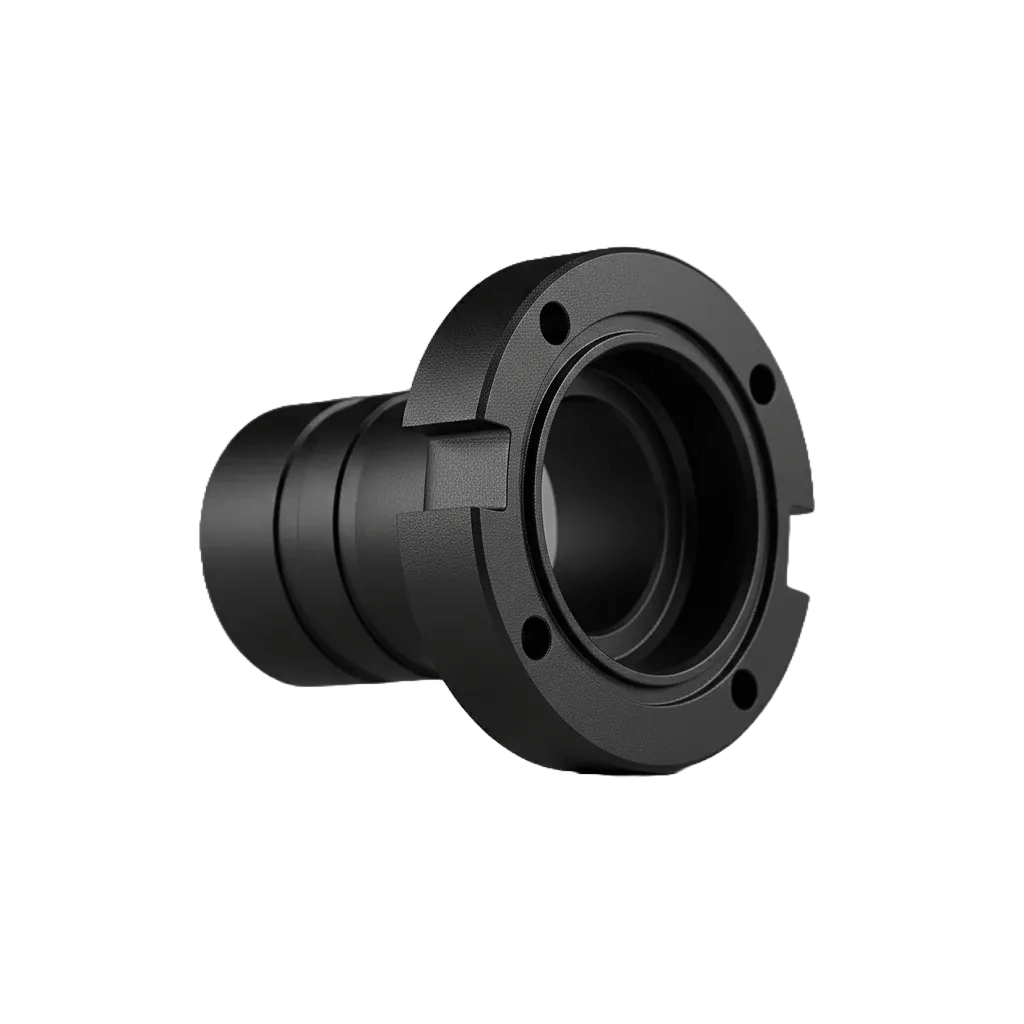
Erhält die elektrische Leitfähigkeit bei gleichzeitiger Bildung einer Schutzschicht.
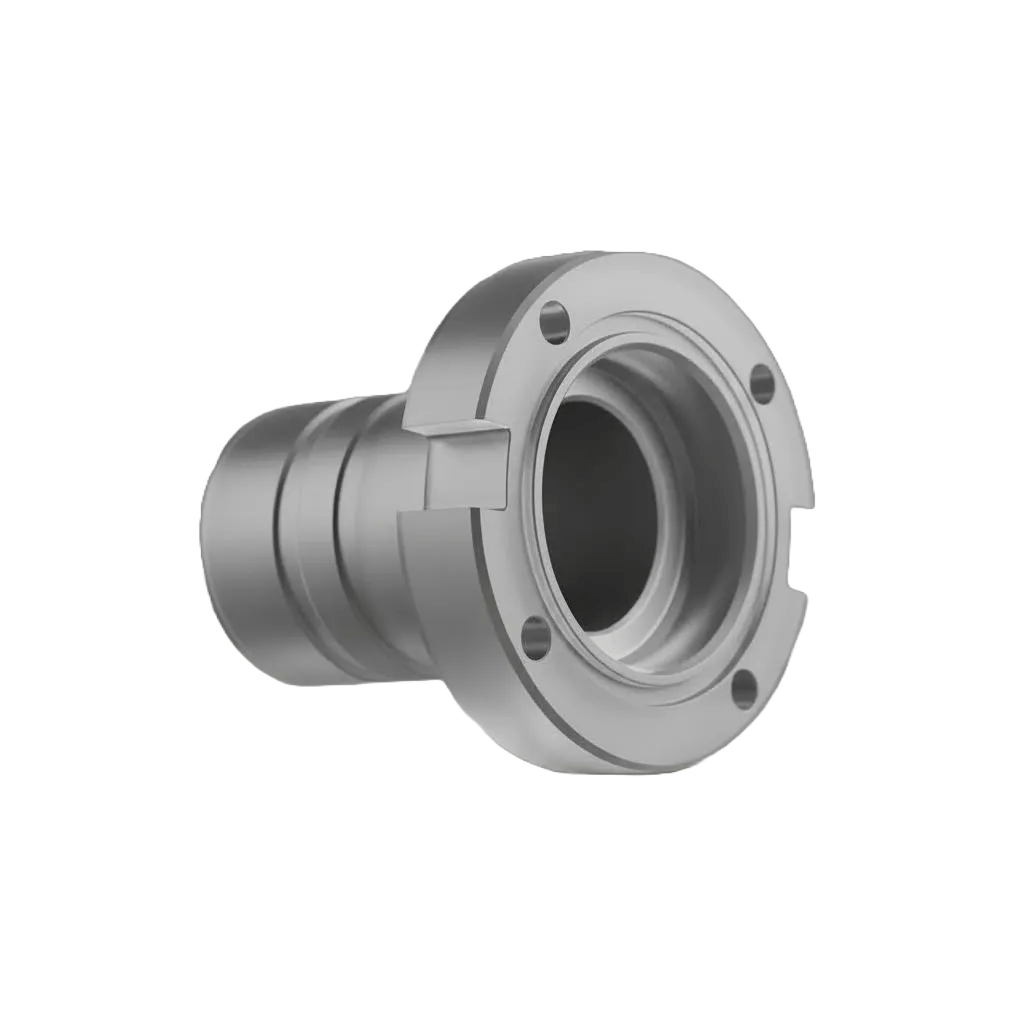
Hohe Klarheit auf Kunststoffoberflächen für optische oder transparente Bauteile.
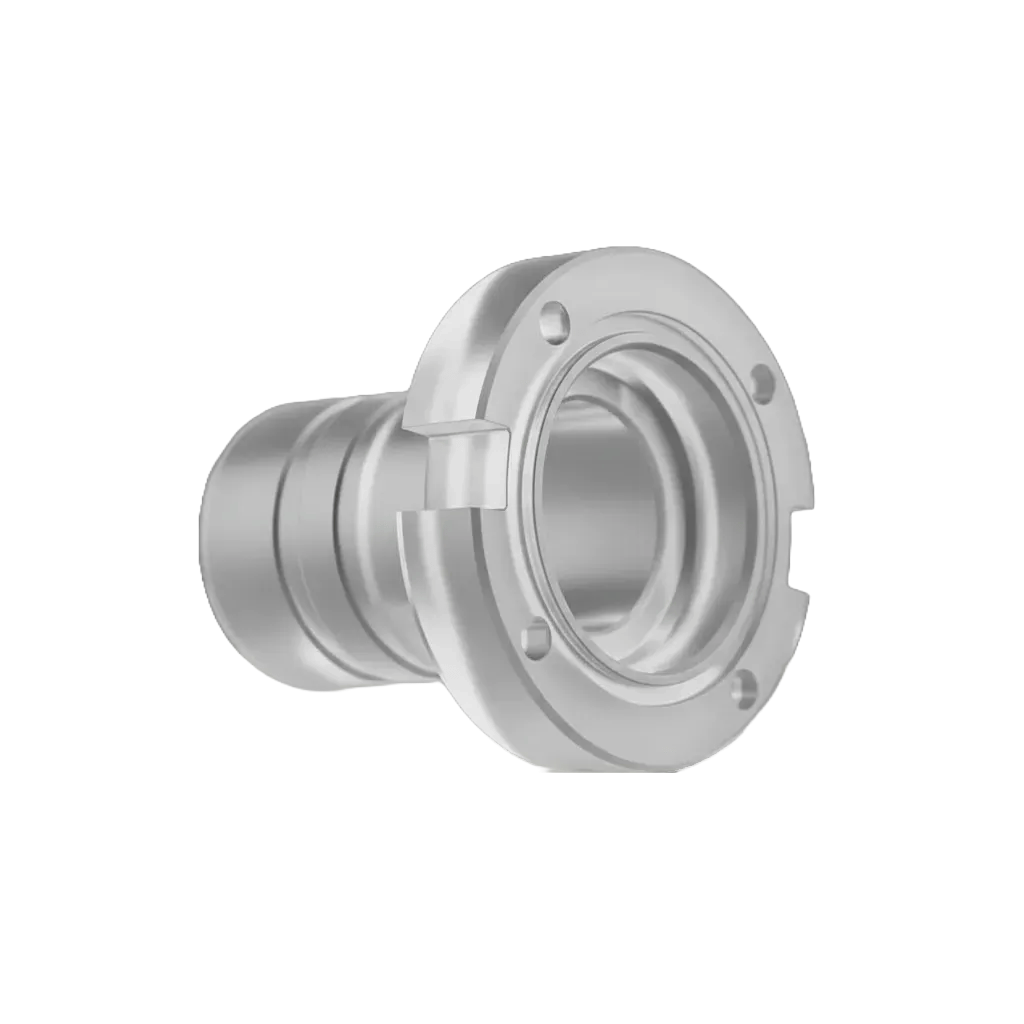
Glatte, hochglänzende Oberfläche für hochwertige und dekorative Teile.
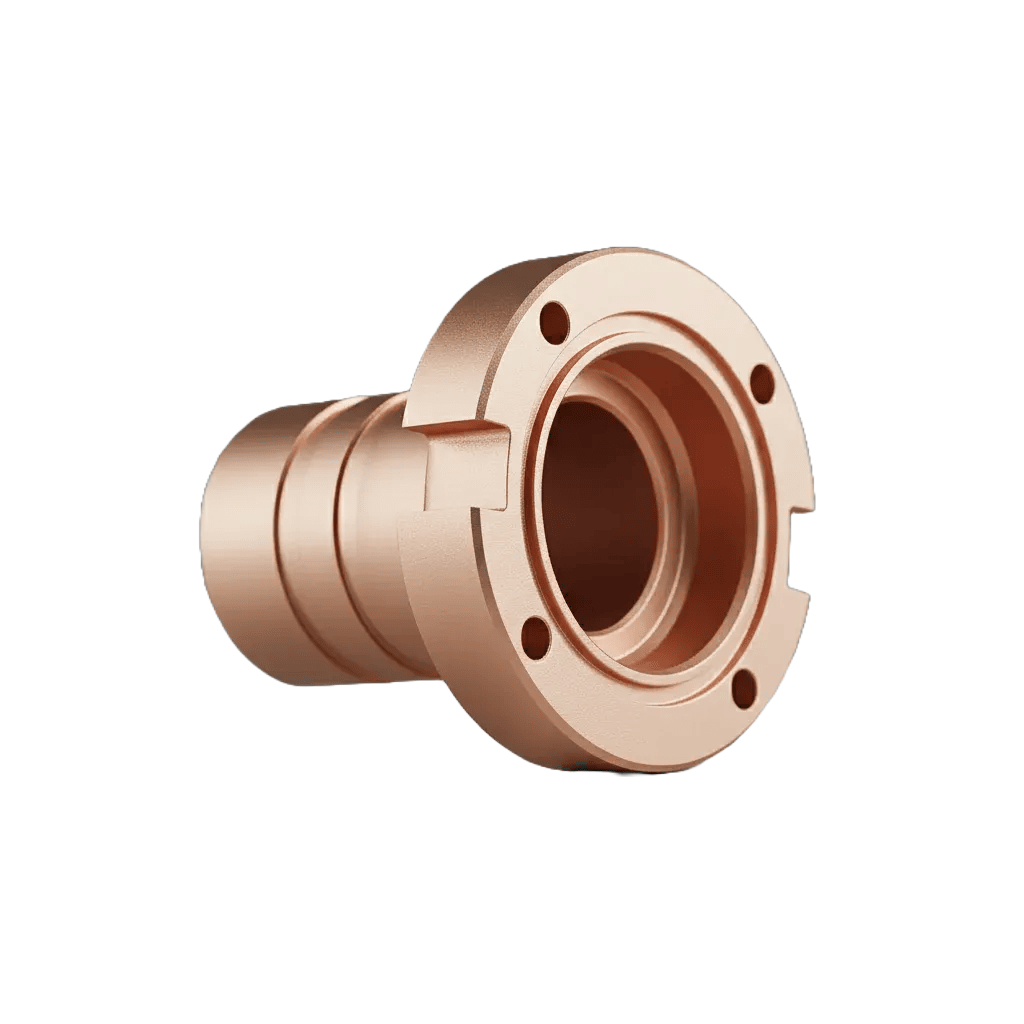
Spritzguss Oberflächenbeschaffenheiten
Leitfaden zur Konstruktion von Spritzgussformen
Spezifikation | Details |
Maximale Teilegröße | Bis zu 1300 × 900 × 500 mm, je nach Material und Formausführung |
Mindestteilgröße | Bereits ab 6 × 6 × 6 mm |
Wiederholgenauigkeit von Teil zu Teil | ±0,08 mm für eine gleichbleibende Produktionsqualität |
Formnester | Unterstützung von Ein-Kavitäten-, Mehrkavitäten- und Familienformen |
Formmaterialien | Aluminium für den Rapid-Tooling-Einsatz, gehärteter Stahl für die Serienfertigung |
Toleranzen bei Hohlräumen | ±0,015 mm bei den Funktionsmerkmalen |
Sekundäre Bearbeitungsvorgänge | Oberflächenbearbeitung, Etikettierung, Gewindeschneiden, Ultraschallschweißen |
Umgang mit Undercuts | Gleitstücke, Heber und zusammenklappbare Kerne werden unterstützt |
Wanddickenbereich | 0,6 mm – 4,5 mm, je nach Material |
Einstellwinkel | Empfohlen: 1° – 3°, je nach Oberflächenbeschaffenheit |
Verstärkungsrippen und Zwickel | Dickenbereich von 0,6 bis 2,5 mm |
Boss-Design | Durchmesserbereich von 3 mm bis 12 mm |
Typische Lieferzeit | Fertigstellung der Werkzeuge innerhalb von 15–25 Arbeitstagen |
Unsere Spritzguss-Galerie
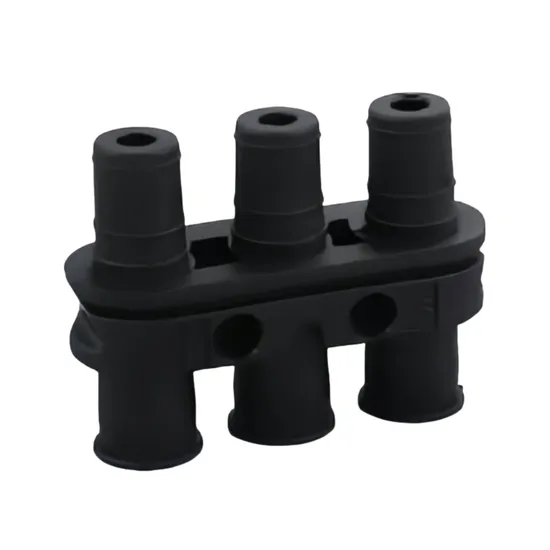
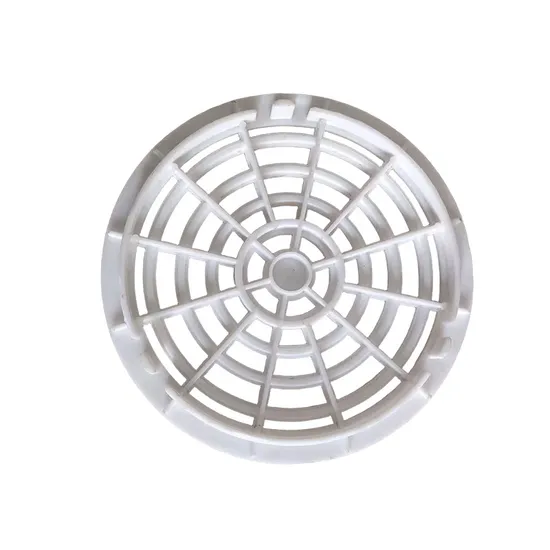
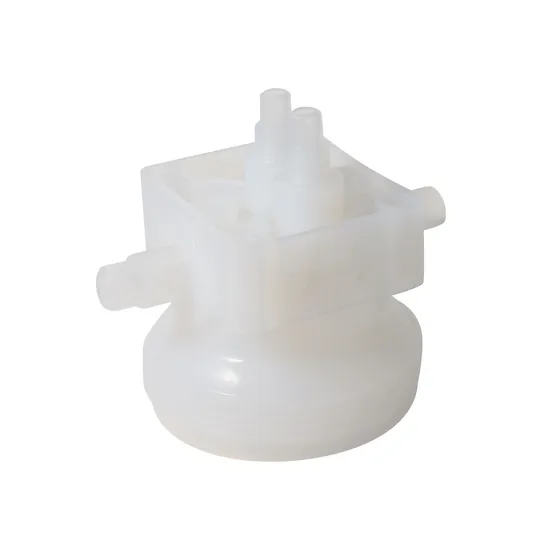
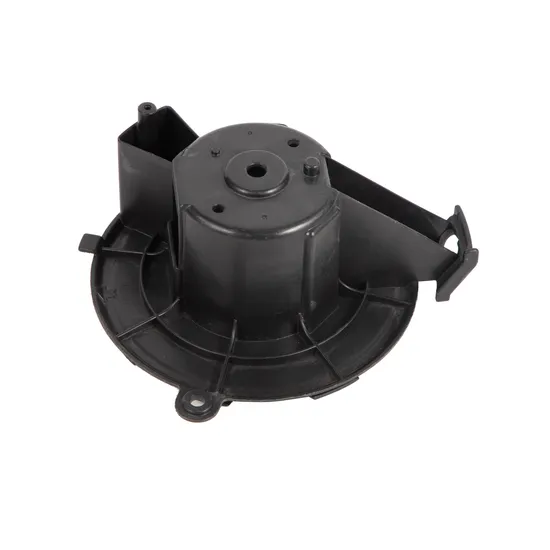
Unser Portfolio umfasst Formteile aus verschiedenen Werkstoffen und für unterschiedliche Branchen, von dünnwandigen Gehäusen bis hin zu Bauteilen aus mehreren Werkstoffen umspritzte Teile. Jedes Projekt spiegelt unser Engagement für ISO-konforme Qualität, Maßhaltigkeit und saubere Formoberflächen wider.
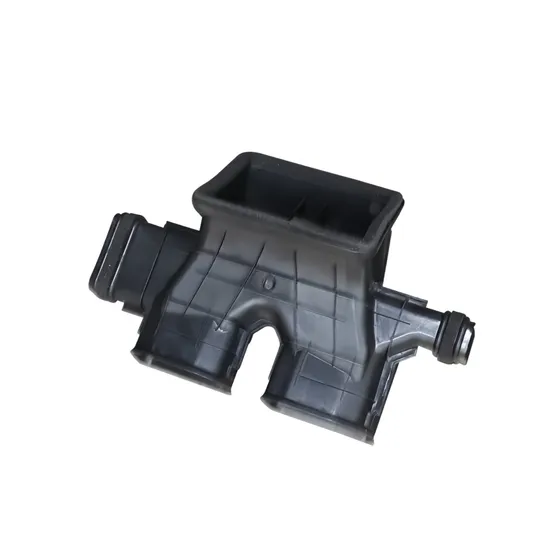
Was unterscheidet XY Machining von anderen?
Lösungen für die XY-Zerspanungsindustrie
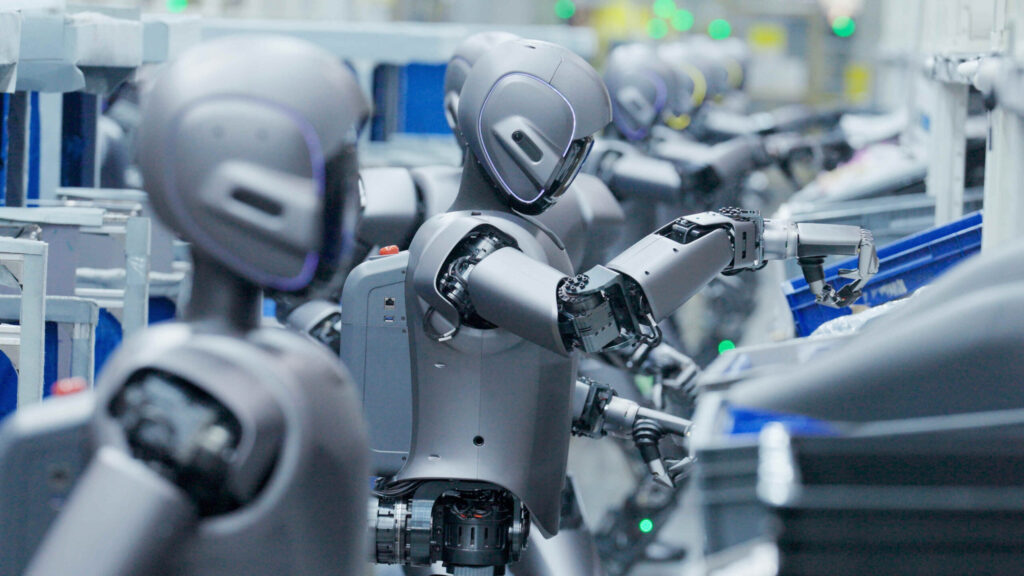
Schnellwerkzeugbau Damit gelangen Sie schneller von der Idee zu funktionsfähigen Bauteilen. Mit unseren fortschrittlichen CNC-Bearbeitung Im Rahmen dieses Dienstleistungsangebots fertigen wir Formen und Werkzeuge mit der erforderlichen Präzision, um Entwürfe zu testen, Passform und Funktion zu überprüfen und Produkte schneller auf den Markt zu bringen. Dies eignet sich ideal für Prototypen, Kleinserien und die frühe Entwicklungsphase, in der es entscheidend ist, der Konkurrenz einen Schritt voraus zu sein, und Präzision oberste Priorität hat.
Bei unseren Fertigungswerkzeugen legen wir größten Wert auf langfristige Haltbarkeit. Mit hochwertigen Materialien und präziser CNC-Bearbeitung fertigen wir Werkzeuge, die eine Serienproduktion in vollem Umfang ermöglichen, ohne dass dabei die Genauigkeit beeinträchtigt wird. Ganz gleich, ob Sie Tausende identischer Teile benötigen oder es sich um eine Kleinserienfertigung handelt – wir liefern Ihnen gleichbleibende, zuverlässige Werkzeuge und stabile Produktionszyklen.
Vom Prototyp bis zur Serienfertigung – ein zuverlässiger Partner
- Nachgewiesene Fachkompetenz in den Bereichen Medizin, Automobilindustrie, Elektronik und Robotik
- Reaktionsschneller technischer Support mit schneller Angebotserstellung
- Moderne 3- und 5-Achsen-CNC-Bearbeitung
- Gemeinsames DFM-Feedback zur Risikominimierung und Kostensenkung
- Zuverlässige bedarfsgerechte Fertigung mit dokumentierter Prüfung
So funktioniert es – 3-stufiger Arbeitsablauf
Wir garantieren, dass CNC-Teile pünktlich geliefert werden und der Prozess in den folgenden 3 einfachen Schritten vollkommen transparent abläuft:
Reichen Sie Dateien im STEP-, IGES- oder einem anderen Standardformat ein und erhalten Sie einen Kostenvoranschlag sowie Feedback zu DFM und Mold-Flow, um das Bauteil und das Werkzeug zu optimieren.
Wir fertigen Werkzeuge aus Aluminium oder Stahl, erstellen T1-Muster zur Freigabe und gehen anschließend in die Serienproduktion über.
Die Teile durchlaufen eine Maßprüfung und werden sicher versandt; Prüfunterlagen sind auf Anfrage erhältlich.
Vorteile des Spritzgießens
- Niedrige Stückkosten bei hohen Stückzahlen:Die Werkzeugkosten werden über die gesamte Produktionsserie verteilt, wodurch der Stückpreis deutlich sinkt.
- Hervorragende Wiederholgenauigkeit:Gleichbleibende, identische Teile über Tausende oder Millionen von Zyklen hinweg.
- Vielseitigkeit der Materialien: Über 50 Thermoplaste sowie LSR, von Standardkunststoffen bis hin zu technischen Kunststoffen.
- Komplexe Geometrie und Teilekonsolidierung: Komplexe Details und zahlreiche Komponenten, die zu einem einzigen Formteil zusammengefügt sind.
- Minimaler Abfall:Effiziente Materialnutzung, wobei Angüsse häufig nachgeschliffen und, sofern möglich, wiederverwendet werden.
Komplettlösungen von XY Machining
Häufig gestellte Fragen
Wie viel kostet das Spritzgießen?
Die Kosten für den Spritzguss teilen sich in zwei Teile auf: einmalige Werkzeugkosten (Form) und niedrige Stückkosten, die sich bei jedem Zyklus wiederholen. Die Form macht den größten Teil der Vorlaufkosten aus und kann von etwa tausend Dollar für ein einfaches Aluminiumwerkzeug bis zu mehreren Zehntausend Dollar für ein Stahlwerkzeug mit mehreren Kavitäten reichen. Da sich die Werkzeugkosten auf jedes gefertigte Teil verteilen, sinkt der Stückpreis mit steigender Stückzahl drastisch, weshalb das Spritzgießen bei großen Stückzahlen gegenüber der Zerspanung im Vorteil ist. Senden Sie uns Ihre CAD-Daten, die gewünschte Stückzahl sowie das Material, und wir erstellen Ihnen ein detailliertes Angebot mit den Werkzeugkosten, dem Stückpreis und der Lieferzeit.
Sollte ich eine Form aus Aluminium oder aus Stahl verwenden?
Das hängt von Ihrer Stückzahl und der gewünschten Lebensdauer der Form ab. Aluminiumformen sind kostengünstiger und lassen sich schneller fertigen, was sie ideal für Spritzgussaufträge mit geringen Stückzahlen, die Überbrückungsproduktion und die Designvalidierung macht – in der Regel bis zu mehreren Tausend Teilen. Formen aus gehärtetem Stahl verursachen zwar höhere Anschaffungskosten, halten aber Hunderttausende bis Millionen von Spritzzyklen stand, sodass sie bei hohen Stückzahlen hinsichtlich der Kosten pro Teil im Vorteil sind. Wir bieten sowohl Aluminium für die schnelle Werkzeugfertigung als auch gehärteten Stahl für die Serienfertigung an und empfehlen Ihnen im Rahmen der DFM die für Ihre Stückzahl geeignete Variante.
Wie wirken sich Ein-Kavitäten-, Mehrkavitäten- und Familienformen auf die Kosten aus?
Eine Ein-Kavitäten-Form fertigt ein Teil pro Zyklus und verursacht die geringsten Anschaffungskosten, was sich für Prototypen und kleine Stückzahlen eignet. Eine Mehrfachform fertigt mehrere identische Teile pro Zyklus; ihre Herstellung ist zwar teurer, senkt aber die Stückkosten erheblich und macht sich in der Regel ab etwa 10.000 Teilen bezahlt. Eine Familienform fertigt mehrere unterschiedliche Teile in einem Zyklus, was sich besonders für zusammenpassende Teilesätze oder Baugruppen eignet. Wir bieten Ein- und Mehrfachformen sowie Familienformen an und dimensionieren die Kavitäten entsprechend Ihrem Jahresvolumen, damit sich die Investition in die Werkzeuge lohnt.
Wie hoch ist die Mindestbestellmenge für den Spritzguss?
Es gibt keine feste Mindeststückzahl, aber da die Form Fixkosten verursacht, ist der Stückpreis bei sehr kleinen Serien hoch. Bei einer Handvoll Teilen ist die CNC-Bearbeitung oder der 3D-Druck oft günstiger als die Herstellung einer Form. Der Formguss wird erst dann vorteilhaft, wenn Sie wiederholbare Teile in Stückzahlen von Hunderten bis Tausenden benötigen, und bei höheren Stückzahlen ist er unschlagbar. Wenn Sie sich unsicher sind, teilen Sie uns Ihre Stückzahl mit – wir sagen Ihnen dann ehrlich, ob eine Form, ein Übergangswerkzeug oder die maschinelle Bearbeitung in Ihrer aktuellen Phase die kostengünstigste Lösung ist.
Wie kann ich die Kosten für den Spritzguss senken?
Die meisten Einsparungen ergeben sich aus der Bauteilkonstruktion und nicht aus den Verhandlungen. Eine gleichmäßige Wandstärke verhindert Verformungen und verkürzt die Abkühlzeit, das Aushöhlen dicker Abschnitte reduziert den Materialverbrauch und die Zykluszeit, großzügige Entformungsschrägen und weniger Hinterschneidungen vereinfachen die Formkonstruktion, und der Verzicht auf unnötige Oberflächenveredelungen senkt den Werkzeugaufwand. Auch die Wahl eines Standardharzes anstelle eines Hochleistungsharzes, sofern die Anwendung dies zulässt, trägt dazu bei. Unser DFM-Feedback weist auf diese Möglichkeiten bei Ihrem spezifischen Bauteil hin, und Konstruktionsänderungen, die vor dem Formenbau vorgenommen werden, sind weitaus kostengünstiger als Änderungen danach.
Was ist der Unterschied zwischen Überformung und Einlegebildung?
Bei beiden Verfahren werden Materialien kombiniert, doch unterscheiden sie sich darin, was in die Form eingebracht wird. Beim Umspritzen wird ein zweites Material über ein bereits vorhandenes Kunststoff- oder Metallsubstrat gespritzt, üblicherweise ein weicher Griff über einen starren Griff, um den Komfort, die Dichtigkeit oder die Festigkeit zu verbessern. Beim Insert-Molding wird ein vorgefertigtes Bauteil, oft ein Metallgewindeeinsatz oder eine Klemme, in die Form eingesetzt, sodass sich der Kunststoff darum herum formt. Dadurch entstehen stabile Metall-Kunststoff-Verbindungen und der Montageaufwand wird reduziert. Wir bieten beide Verfahren an und beraten Sie im Rahmen der DFM-Analyse, welches Verfahren für Ihr Bauteil geeignet ist und wie die Verbindung oder Halterung gestaltet werden sollte.
Was ist LSR-Formguss (Flüssigsilikonkautschuk) und wann sollte ich ihn einsetzen?
Beim LSR-Spritzguss wird ein zweikomponentiges Flüssigsilikon eingespritzt, das im Gegensatz zu starren Thermoplasten zu einem flexiblen, hitzebeständigen und biokompatiblen Gummiteil aushärtet. Es ist die richtige Wahl für Dichtungen, Ventile, Wearables sowie medizinische oder Babypflege-Teile, die Flexibilität, chemische Beständigkeit und einen breiten Temperaturbereich erfordern. Unsere Dienstleistungen im Bereich des Gummispritzgusses umfassen neben dem Standard-Thermoplastspritzguss auch den LSR-Spritzguss, sodass wir das Material optimal auf die jeweilige Funktion abstimmen können. Wenn Ihr Bauteil biegsam sein, abdichten oder Hitze aushalten muss, ist LSR in der Regel die richtige Lösung, und wir können Ihnen anhand Ihrer CAD-Daten ein Angebot unterbreiten.
Was sind die Ursachen für Fehler wie Einfallstellen und Verformungen, und wie lassen sie sich vermeiden?
Die meisten Formfehler lassen sich auf ungleichmäßige Wandstärken und Abkühlungsverläufe zurückführen. Dicke Bereiche kühlen langsamer ab und ziehen sich nach innen, was zu Einfallstellen führt, während ungleichmäßige Schrumpfung im Bauteil zu Verformungen führt. Wir beugen diesen Fehlern durch gleichmäßige Wandstärken, das Aushöhlen dicker Bereiche, die richtige Platzierung der Angussstellen und eine kontrollierte Kühlung vor. Zudem nutzen wir Formflussanalysen, um das Einfüllen und den Schwund bereits vor dem Stanzen des Stahls vorherzusagen. Rippen und Vorsprünge werden so dimensioniert, dass Abdrücke vermieden werden. Diese Probleme bereits in der DFM-Phase zu erkennen, ist weitaus kostengünstiger als die Nachbesserung einer Form; daher prüfen wir Ihr Bauteil im Vorfeld auf das Risiko von Fehlern.
Welche Wandstärke und welchen Entformungswinkel sollte mein Bauteil haben?
Für die meisten Thermoplaste empfehlen wir eine Wandstärke zwischen 0,6 mm und 4,5 mm, die so gleichmäßig wie möglich gehalten werden sollte, da dünne, gleichmäßige Wände gleichmäßig abkühlen und sich sauber aus der Form lösen lassen. Der Entformungswinkel sollte bei Wänden, die senkrecht zur Entformungsrichtung stehen, etwa 1 bis 3 Grad betragen, damit sich die Teile ohne Ziehspuren oder Beschädigungen aus der Form lösen. Verstärkungsrippen und Versteifungsrippen erzielen die besten Ergebnisse bei einer Dicke von etwa 0,6 bis 2,5 mm, und Vorsprünge bei einem Durchmesser von 3 bis 12 mm. Senden Sie uns Ihr Modell zu, und unsere DFM-Prüfung wird alle Wände, Entformungsschrägen oder Rippen kennzeichnen, die vor dem Formenbau angepasst werden müssen.
Bieten Sie Zwischenwerkzeuge an, um die Produktion schneller anlaufen zu lassen?
Ja. Beim Bridge-Tooling wird eine schnelle, kostengünstige Aluminiumform verwendet, um echte Formteile herzustellen, während Ihr Serienwerkzeug aus Stahl noch im Bau ist. So können Sie Markteinführungen oder Markttests durchführen, ohne wochenlang auf das endgültige Werkzeug warten zu müssen. Es eignet sich zudem ideal zur Überprüfung von Passform und Funktion, bevor Sie sich für eine teure Serienform entscheiden. Da wir Aluminiumwerkzeuge im eigenen Haus fräsen, können wir schnell vom freigegebenen Entwurf zu den ersten Spritzgussteilen übergehen. Nennen Sie uns Ihren Zeitplan und Ihr Volumen, und wir erarbeiten einen Werkzeugplan, der beidem gerecht wird.