Dienstleistungen im Bereich des maßgeschneiderten Formenbaus
Erhalten Sie serienreife Spritzgussformen von Anbietern für den maßgeschneiderten Formenbau, die speziell auf Ingenieure zugeschnitten sind, die eine gleichbleibende Teilequalität, den richtigen Stahl für die jeweilige Stückzahl und ehrliche Lieferzeiten benötigen. XY Machining entwirft und fertigt Ein-Kavitäten-, Mehrkavitäten-, Stapel- und 2K-Formen aus Aluminium und gehärtetem Werkzeugstahl, unterstützt durch hauseigene CNC-Bearbeitung, EDM und Maßprüfung. Laden Sie Ihre CAD-Datei hoch, erhalten Sie DFM- und Mold-Flow-Feedback, noch bevor der erste Stahlschnitt erfolgt, und erhalten Sie Werkzeuge, die genau auf Ihr Produktionsvolumen abgestimmt sind, anstatt überdimensioniert zu sein.
- Formen aus Aluminium und Werkzeugstahl – vom Prototyp bis zu über 1.000.000 Zyklen
- DFM- und Mold-Flow-Prüfung bei jedem Projekt vor der Werkzeugherstellung
- Werkzeuge der SPI-Klassen 101 bis 105, Genauigkeit ± 0,02 mm
Erhalten Sie sofort Preisangaben, Projektlaufzeiten und DFM-Feedback
- Alle Uploads sind sicher und vertraulich.
Was versteht man unter dem Bau von Sonderformen?
Der maßgeschneiderte Formenbau umfasst die Konstruktion und Bearbeitung einer Spritzgussform, mit der ein bestimmtes Kunststoffteil in wiederholbaren Zyklen hergestellt wird. Die Form wird je nach Stückzahl, Komplexität des Teils und erforderlicher Lebensdauer der Form aus Aluminium oder gehärtetem Werkzeugstahl gefertigt und anschließend vor Produktionsbeginn endbearbeitet, angepasst und anhand von Mustern geprüft. Der Bau von Spritzgussformen vereint CAD-Konstruktion, Mold-Flow-Analyse, präzise CNC-Bearbeitung, Funkenerosion für feine Details und manuelle Anpassung zu einem Werkzeug, das Schuss für Schuss Maßgenauigkeit gewährleistet.
Bei XY-Bearbeitung Wir führen die Formkonstruktion, die DFM-Prüfung, die Bearbeitung, die Montage und die T1-Musterfertigung intern durch, sodass das Werkzeug, das in die Produktion geht, genau das ist, das dafür entwickelt wurde.
Kompetenzen im Formenbau
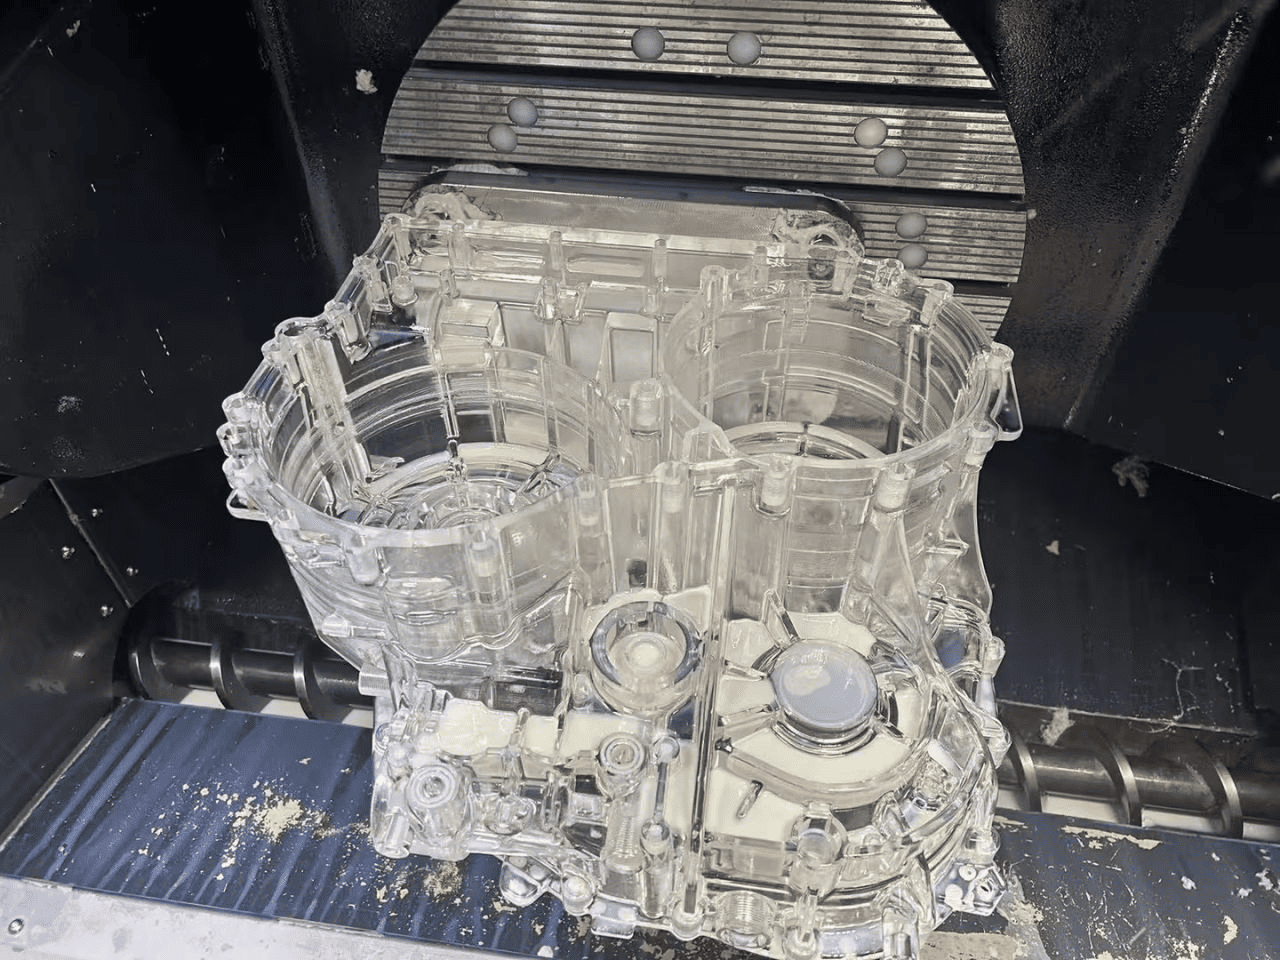
Einkammerform
Die kostengünstigste Einstiegslösung und die schnellste Fertigungsmethode. Eine Ein-Kavitäten-Form eignet sich für den Prototypenbau, die Überbrückungsproduktion und sehr große Bauteile und gewährleistet enge Toleranzen bei gleichzeitig geringen Anfangsinvestitionen.
Mehrfachform
In einem Spritzgusszyklus werden mehrere identische Teile hergestellt. Mehrfachformen erhöhen zwar die Anschaffungskosten, senken aber den Stückpreis, was sich auszahlt, sobald das Jahresvolumen in die Zehntausende steigt.
Stapelform
Eine leistungsstarke Konfiguration, bei der an mehreren Trennflächen zusätzliche Formnester hinzugefügt werden, wodurch die Produktion gesteigert wird, ohne auf eine größere Presse umsteigen zu müssen. Ideal für kontinuierliche Großserien, bei denen die Zykluseffizienz ausschlaggebend für die Kosten ist.
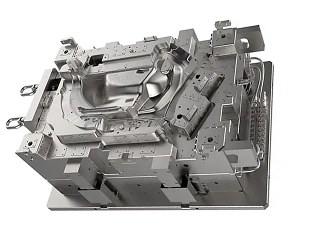
2K-Form / Überformungsform
Formt zwei Materialien oder Farben in einem Arbeitsgang und verbindet dabei einen weichen Griff mit einem starren Körper oder kombiniert harte und flexible Kunststoffe. Ideal für Griffe, Dichtungen, Knöpfe und Baugruppen aus mehreren Materialien, die andernfalls nachträglich verklebt werden müssten.
Warum sollten Sie sich bei der Herstellung maßgeschneiderter Formen für XY Machining entscheiden?
Präzisionsform Die Fertigungsqualität hängt nicht nur von der Konstruktion ab, sondern auch von der Bearbeitung und Prüfung, die hinter dem Werkzeug stehen. Unser Team kombiniert moderne CNC-Bearbeitungszentren mit Elektroerosionsbearbeitung und hochpräziser Messtechnik und wendet ein ISO-konformes Qualitätsmanagement an, damit jede Form den Zeichnungsvorgaben entspricht.
Von der Optimierung des Formdesigns und der DFM-Prüfung bis hin zur abschließenden Werkzeugvalidierung und der T1-Musterfertigung legen wir Wert auf Langlebigkeit, Wiederholgenauigkeit und stabile Zykluszeiten. Ganz gleich, ob Sie ein schnell herzustellendes Aluminiumwerkzeug für eine Pilotproduktion oder eine Form aus gehärtetem Stahl für die Serienfertigung benötigen – Sie erhalten Ihr Werkzeug termingerecht, wobei die DFM-Kompromisse bereits vor Beginn der Bearbeitung genau dargelegt werden.
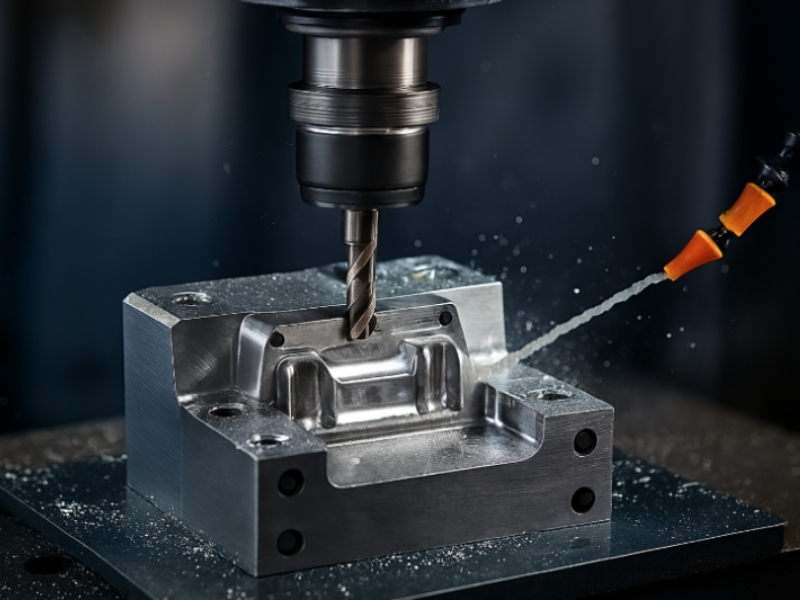
Behält die bearbeitete Oberfläche mit sichtbaren Werkzeugbahnen bei; eignet sich für funktionale, nicht kosmetische Formmerkmale.
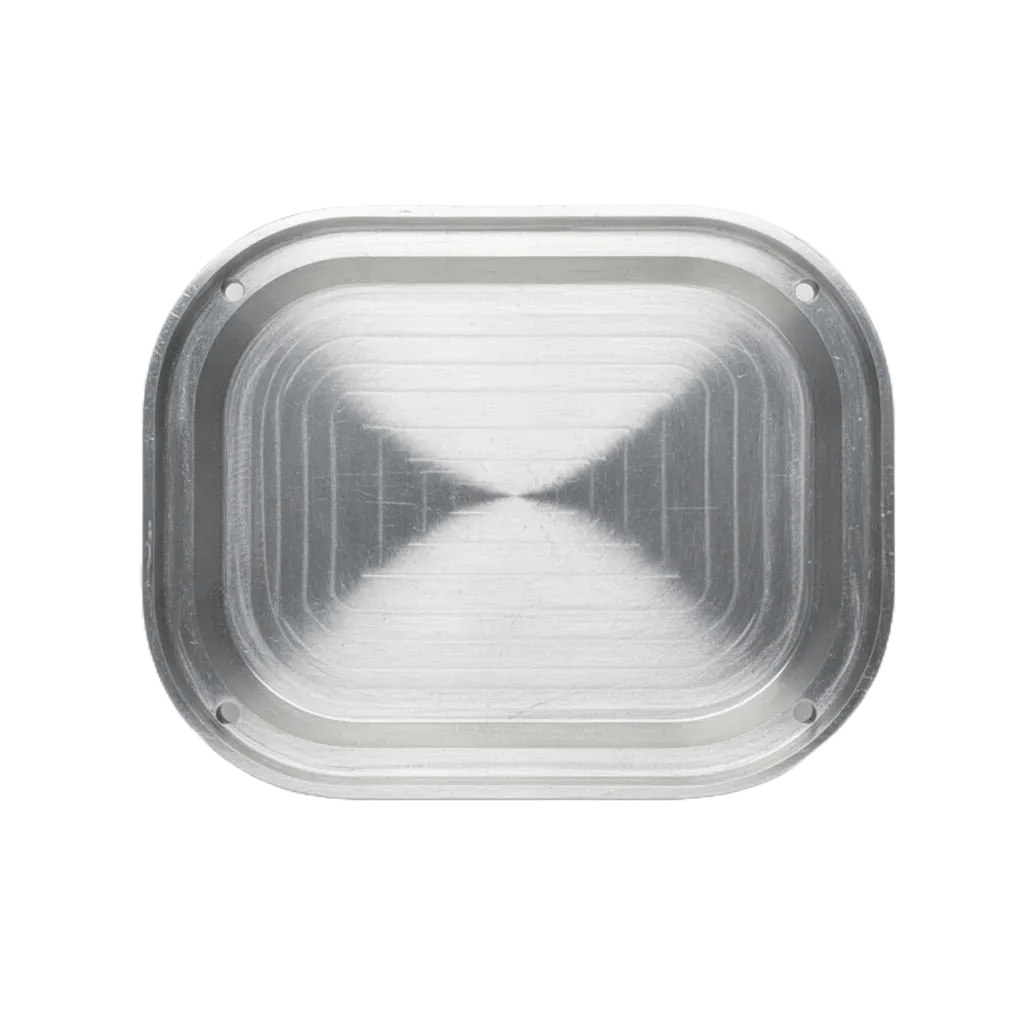
Erzeugt eine gleichmäßige, matte Struktur, die feine Bearbeitungsspuren beseitigt und das Oberflächenbild glättet.
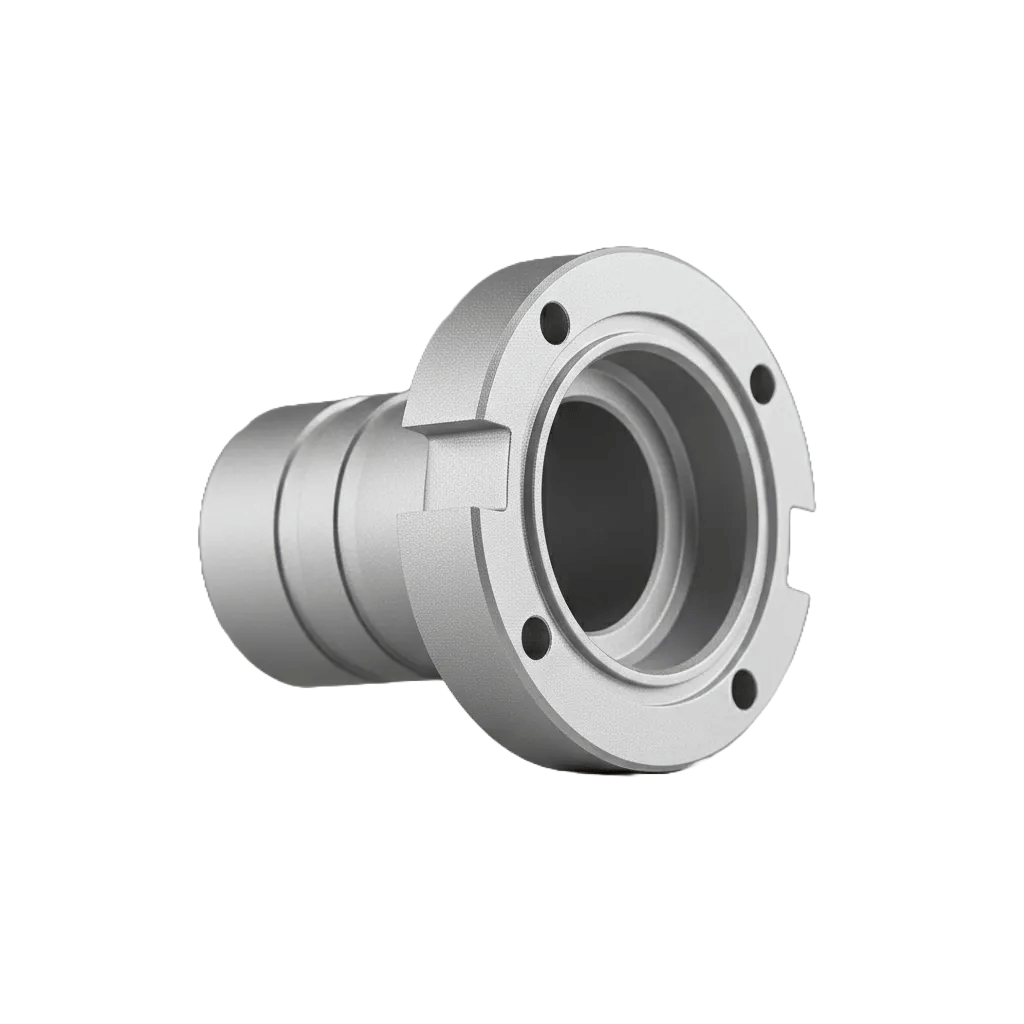
Erzeugt feine, gerichtete Linien für eine kontrollierte, gleichmäßige Struktur auf sichtbaren Bauteilen.
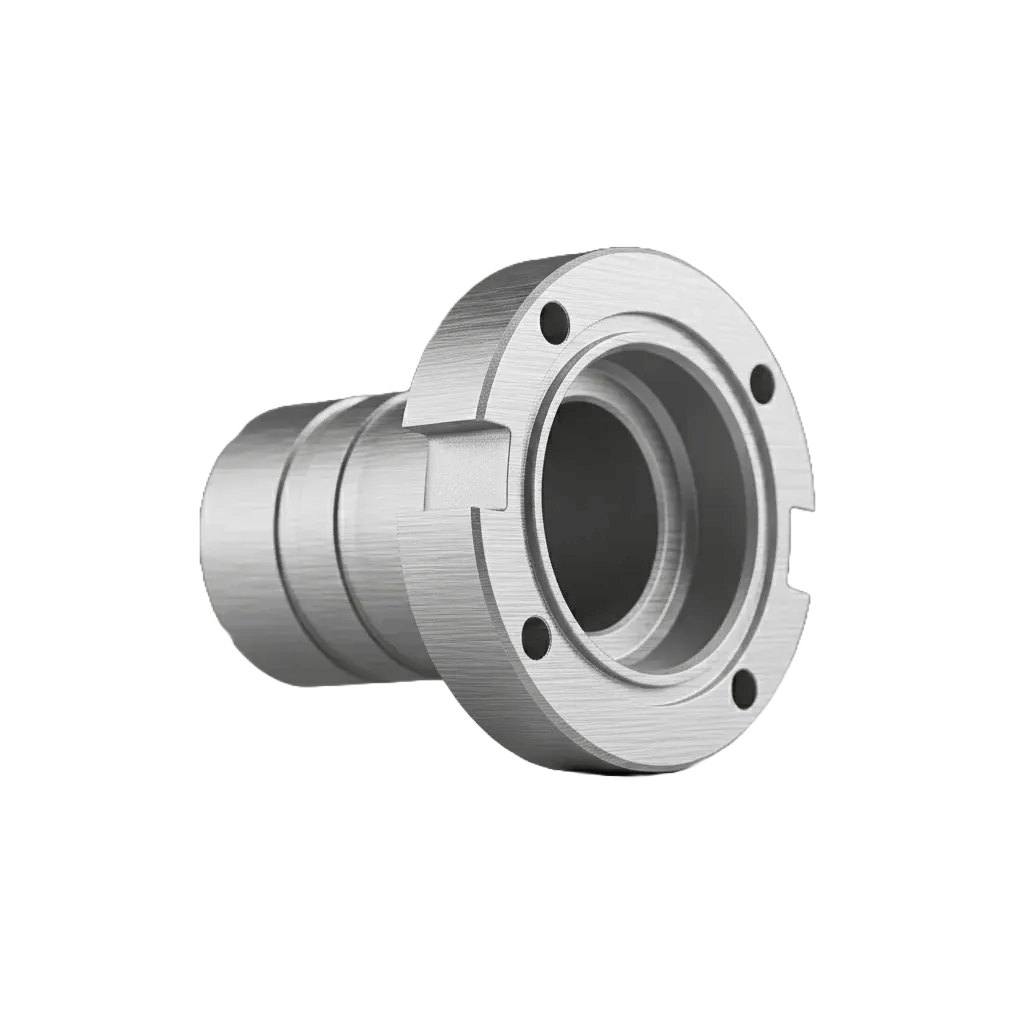
Wird auf Aluminiumformen und -einsätze aufgetragen, um deren Korrosionsbeständigkeit und Oberflächenhärte zu erhöhen.
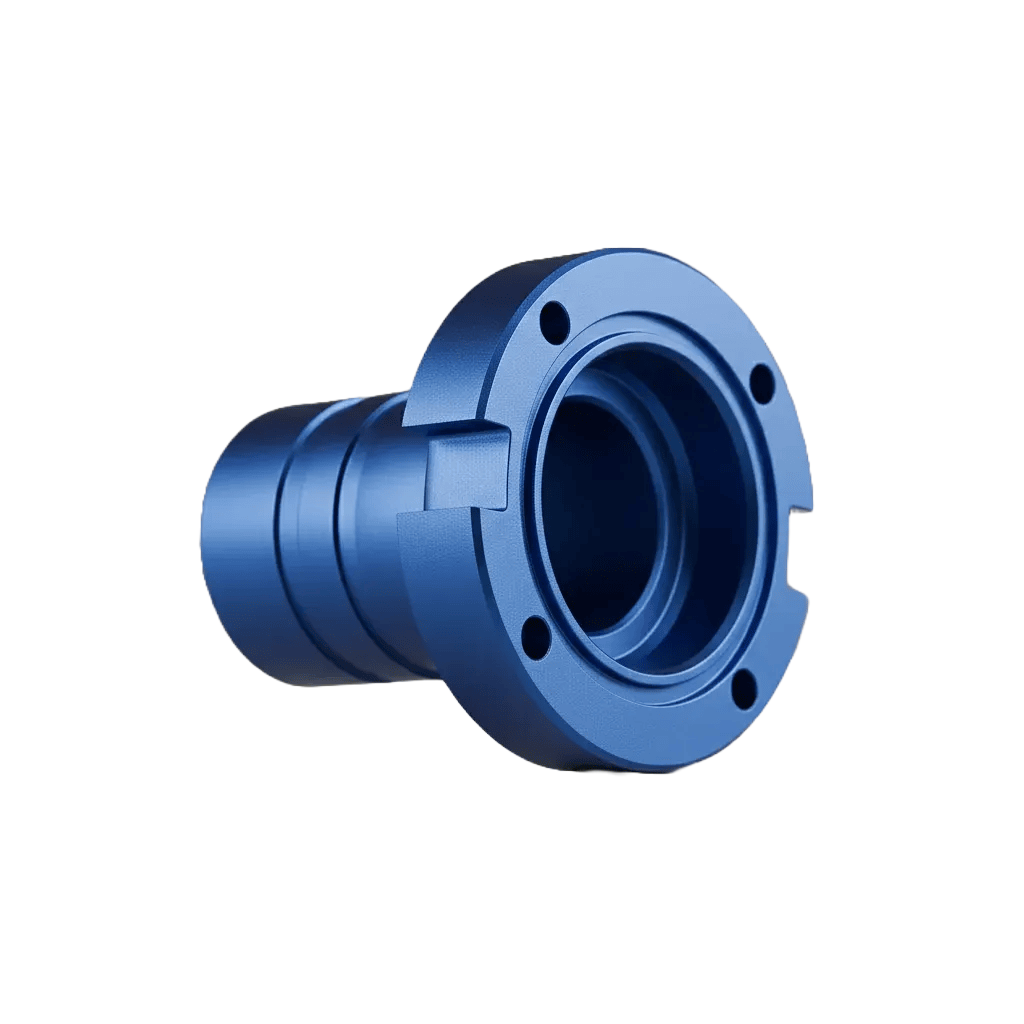
Mehrstufiges Polieren bis hin zum Hochglanz für Oberflächen von Kosmetik- oder Optikteilen, abgestimmt auf die SPI-Oberflächenbeschaffenheit, die Ihr Teil erfordert.
Oberflächenbeschaffenheiten bei der CNC-Bearbeitung
Klassifizierung von Schimmelpilzen
Die Wahl der SPI-Formklasse ist die wichtigste Entscheidung bei der Werkzeugherstellung, da sie in direktem Zusammenhang damit steht, wie viele Teile die Form produzieren muss. Indem Sie von vornherein die richtige Klasse wählen, vermeiden Sie, dass Sie für ein Stahlwerkzeug mit einer Lebensdauer von einer Million Zyklen bezahlen, obwohl eine Prototypenform aus Aluminium ausreichen würde. Jede der unten aufgeführten Klassen weist eine Genauigkeit von plus/minus 0,02 mm auf; was sich unterscheidet, sind Lebensdauer, Material, Kosten und Vorlaufzeit der Form.
Klasse | Zweck | Lebensdauer der Form | Toleranz | Kosten | Lieferzeit |
Klasse 105 | Prototypentests | Weniger als 500 Zyklen | ± 0,02 mm | $ | 7–10 Tage |
Klasse 104 | Kleinserienfertigung | Weniger als 100.000 Zyklen | ± 0,02 mm | $$ | 10–15 Tage |
Klasse 103 | Mittlere Produktionsmenge | Weniger als 500.000 Zyklen | ± 0,02 mm | $$$ | 10–15 Tage |
Klasse 102 | Mittleres bis hohes Volumen | Weniger als 1.000.000 Zyklen | ± 0,02 mm | $$$$ | 10–18 Tage |
Kurs 101 | Großserienfertigung | Über 1.000.000 Zyklen | ± 0,02 mm | $$$$$ | 15–20 Tage |
Wir empfehlen Ihnen im Rahmen des DFM-Prozesses eine Klasse, die auf Ihrem Zielvolumen und dem Material des Bauteils basiert, damit Sie sich nur auf die Werkzeuge festlegen, die Ihr Programm tatsächlich benötigt.
Was unterscheidet XY Machining von anderen?
Unsere Spritzguss-Galerie
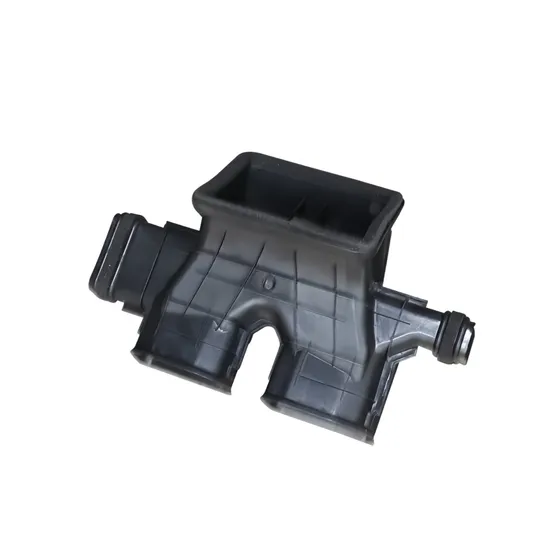
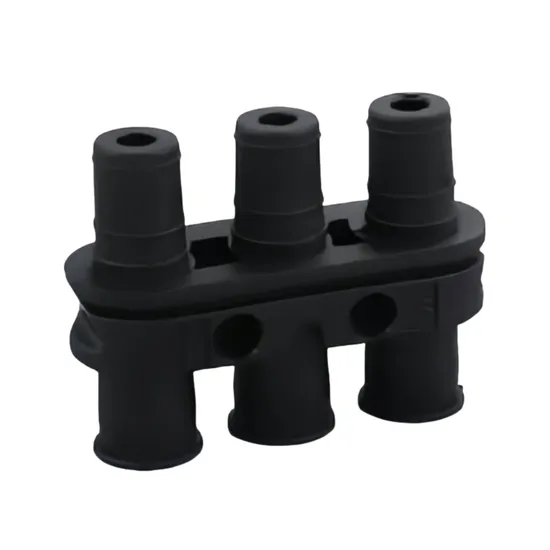
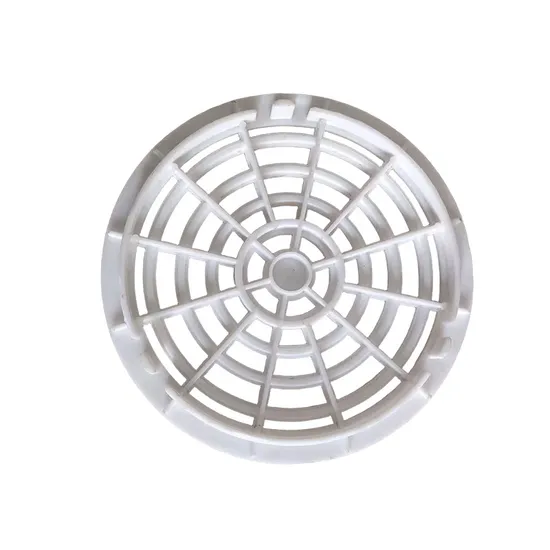
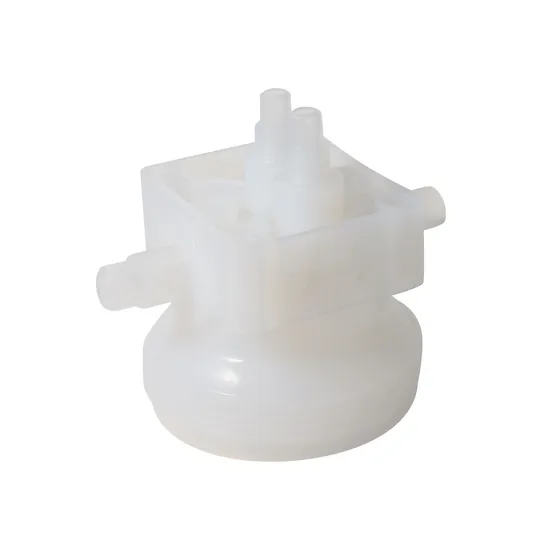
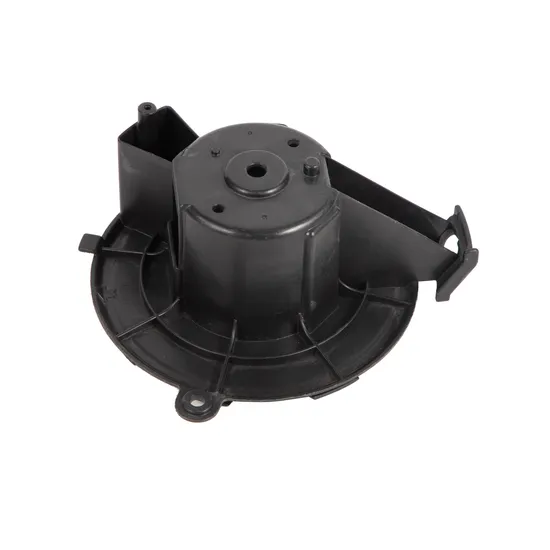
Diese Beispiele zeigen benutzerdefinierte Spritzgussformen sowie die von ihnen hergestellten Kunststoffteile – von komplexen Gehäusen und Strukturbauteilen bis hin zu hochdetaillierten Konsumgüterteilen. Jedes Werkzeug zeichnet sich durch präzise Bearbeitung, eine optimierte Kühlung, eine korrekte Angussführung und strenge Prüfungen aus, bevor es überhaupt in eine Spritzgussmaschine gelangt.
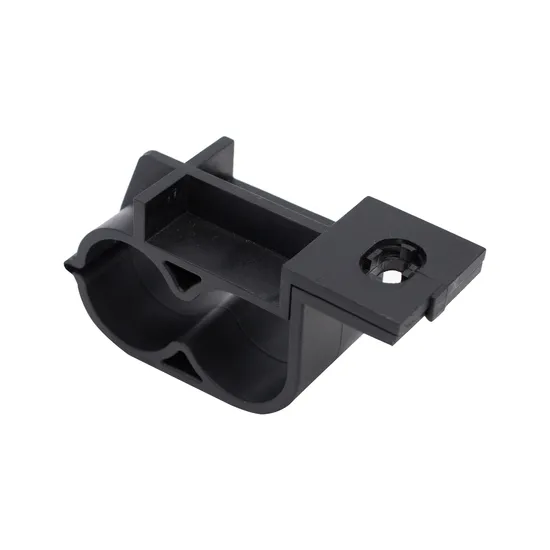
Branchen, die wir bedienen
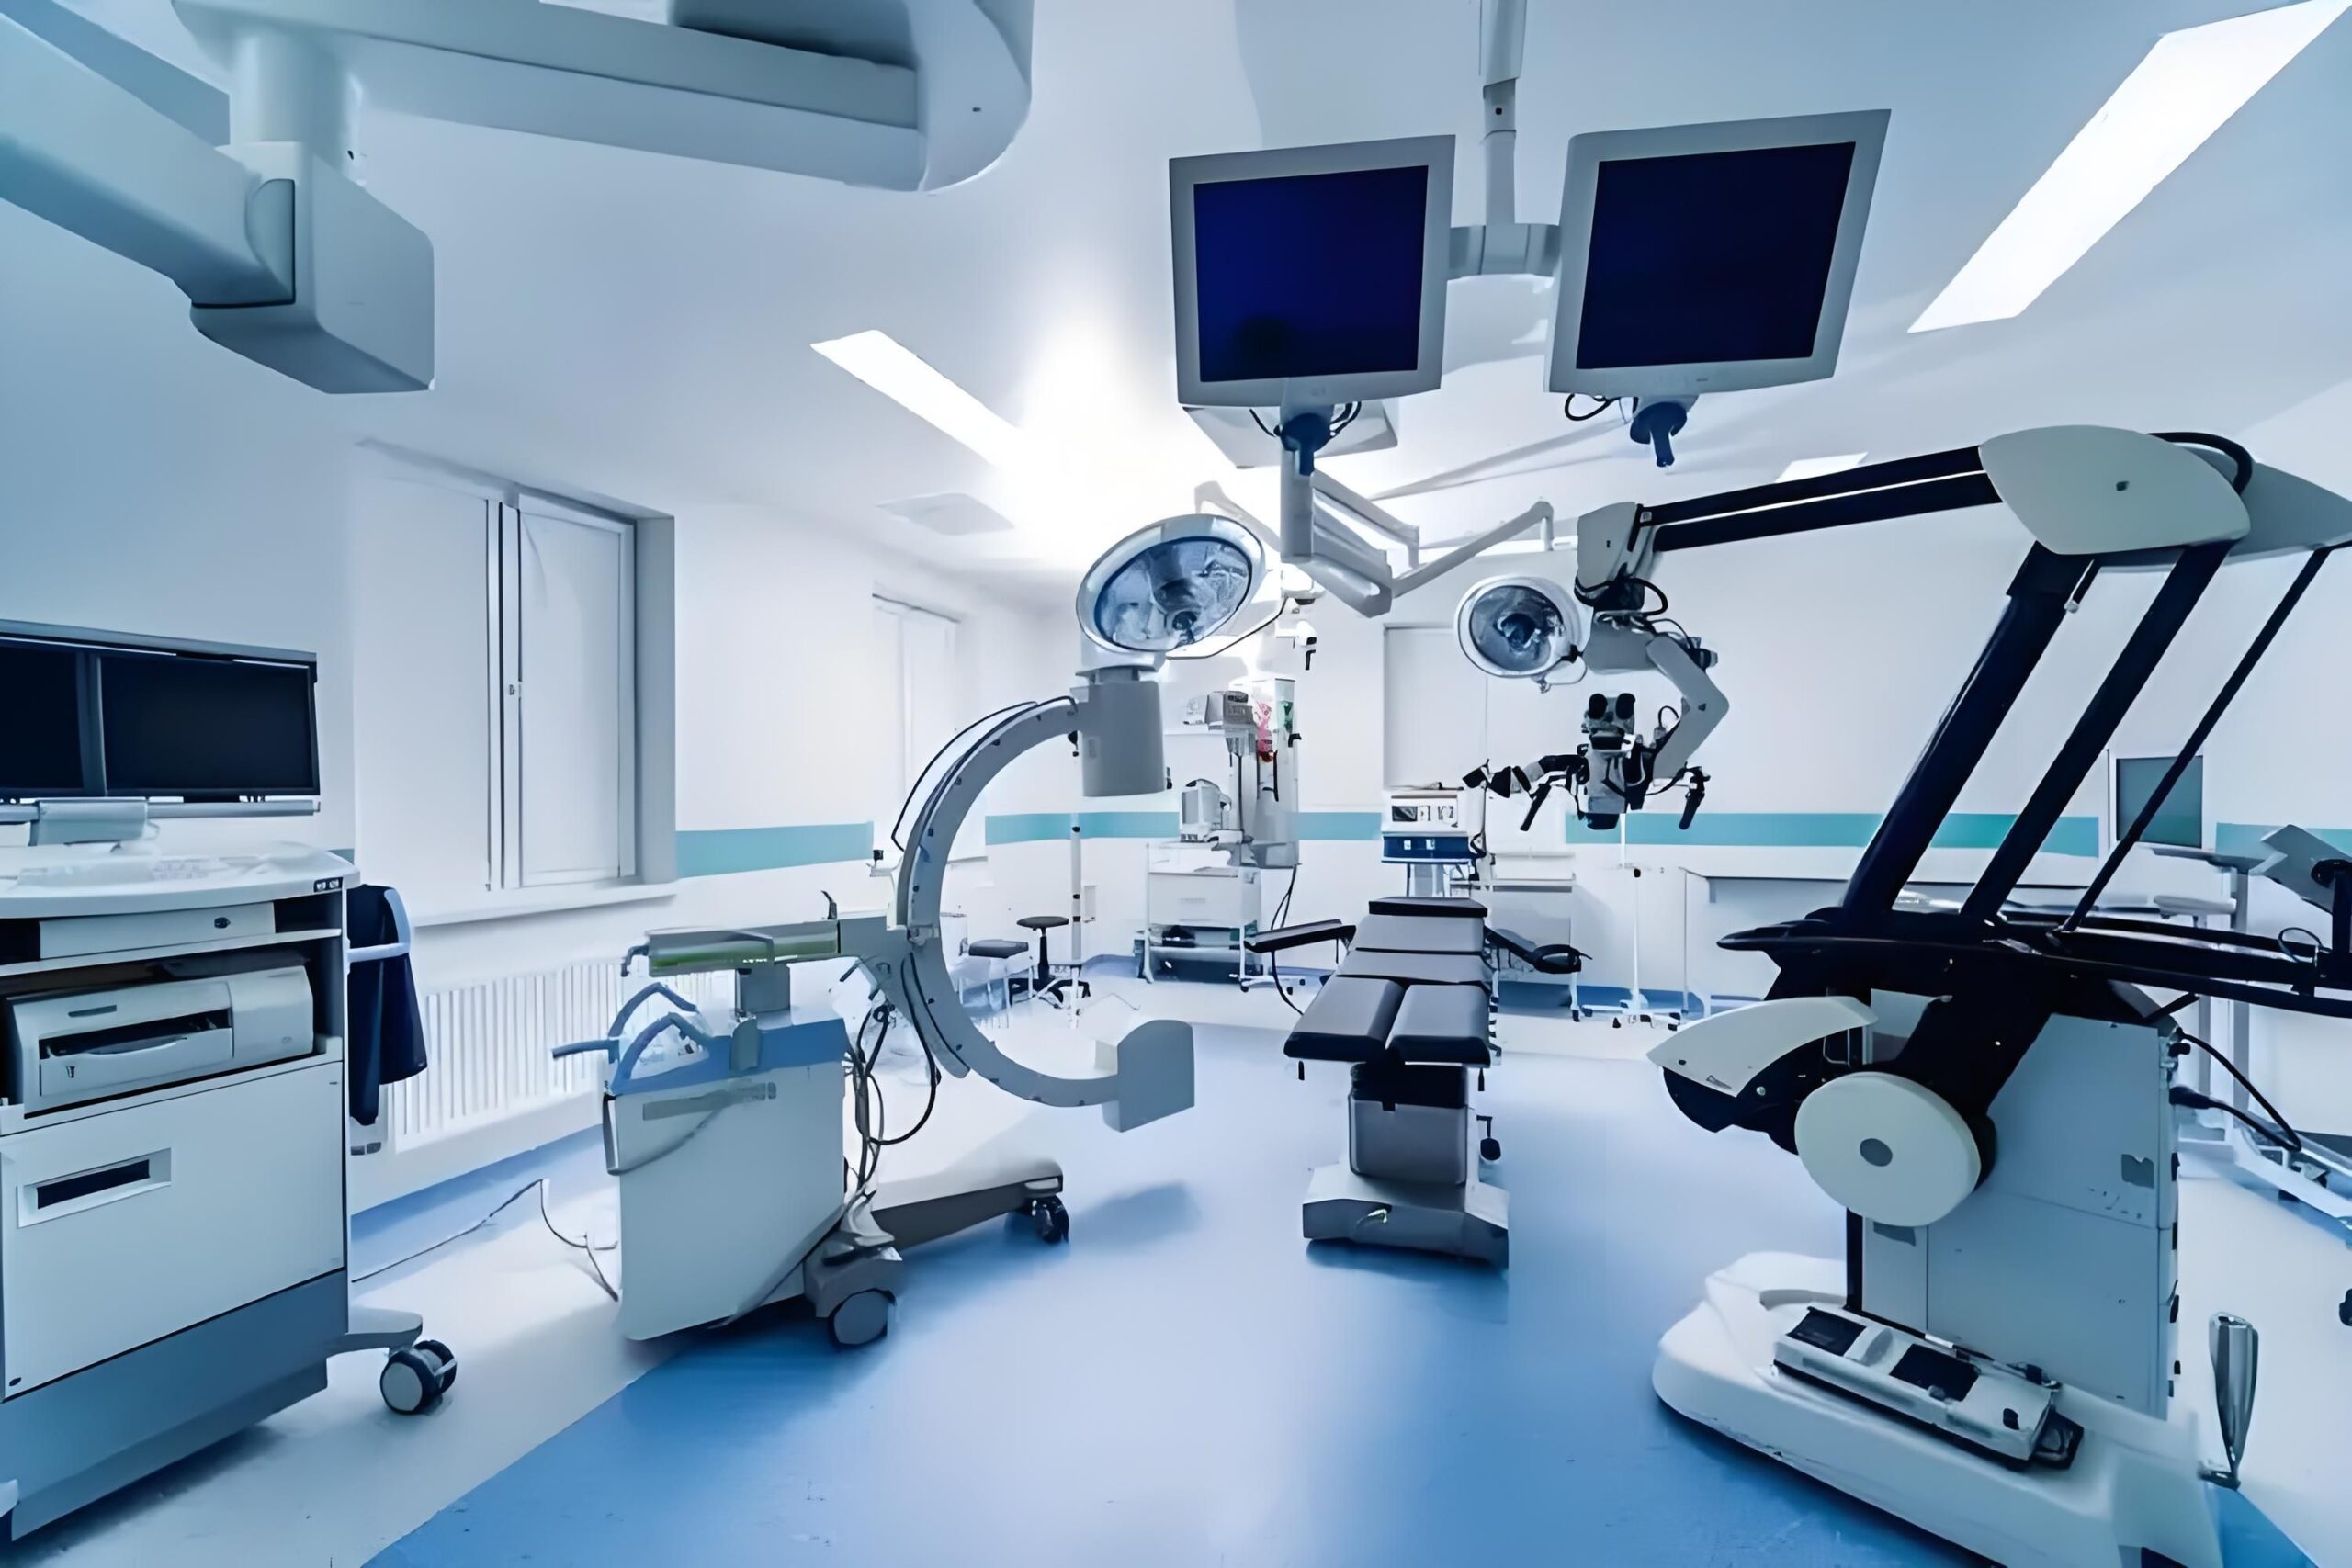
Formen für hochpräzise Kunststoffbauteile, die den strengen Sicherheits- und Maßanforderungen für Medizin- und Dentalprodukte entsprechen.
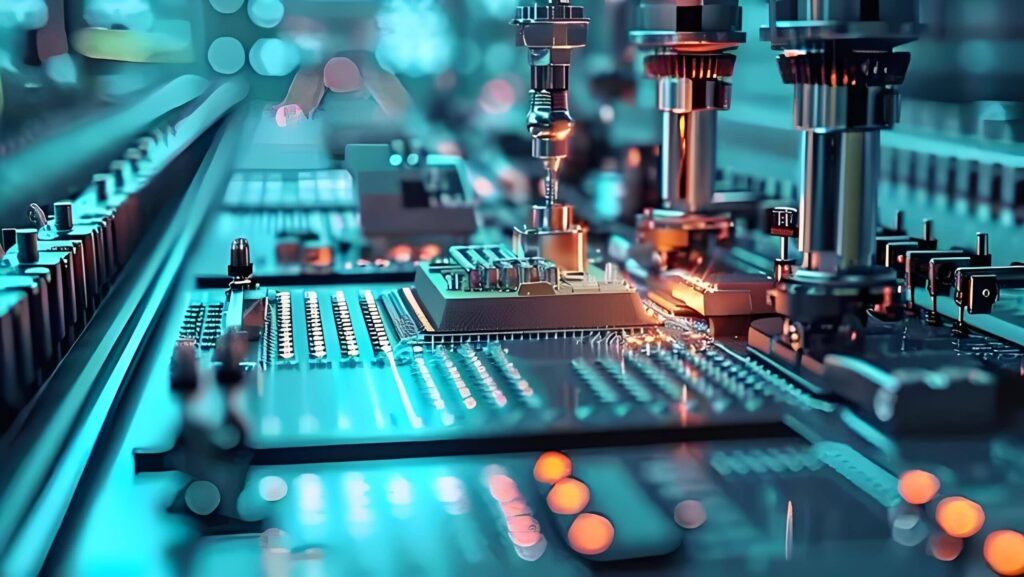
Werkzeuge für hochpräzise Gehäuse, Steckverbinder und Einbaukästen, bei denen Passgenauigkeit, Hitzebeständigkeit und Wiederholgenauigkeit entscheidend sind.
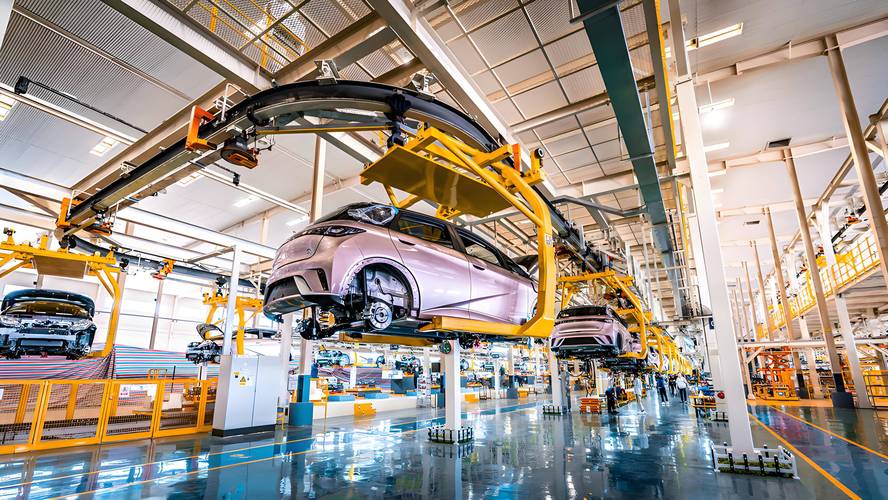
Langlebige Produktionsformen für hochbelastbare und hochtemperaturbeständige Kunststoffbauteile.
Maßgefertigte Formen für Gehäuse, Bewegungsabdeckungen und Strukturteile für Automatisierungssysteme.
Vom Prototyp bis zur Serienfertigung – ein zuverlässiger Partner
- Nachgewiesene Fachkompetenz in den Bereichen Medizin, Automobilindustrie, Elektronik und Robotik
- Reaktionsschneller technischer Support mit schneller Angebotserstellung
- Moderne 3- und 5-Achsen-CNC-Bearbeitung
- Gemeinsames DFM-Feedback zur Risikominimierung und Kostensenkung
- Zuverlässige bedarfsgerechte Fertigung mit dokumentierter Prüfung
Vorteile von Told Mold
- Hohe Präzision:Gewährleistet enge Toleranzen und gleichbleibende Maßgenauigkeit über die gesamte Produktionsserie hinweg.
- Standzeit der Werkzeuge: Stahl- und Aluminiumformen, die speziell auf die für Ihr Produktionsvolumen erforderliche Lebensdauer der Form ausgelegt sind.
- Kosteneffizienz:Geringere Stückkosten bei mittlerer und hoher Stückzahl, da sich die Werkzeugkosten amortisieren.
- Flexibilität bei der Gestaltung:Unterstützt komplexe Geometrien, Mehrfachform-Layouts und Umspritzung.
- Hervorragende Oberflächenbeschaffenheit: Ermöglicht die Herstellung von polierten, strukturierten oder für kosmetische Zwecke geeigneten Kunststoffteilen.
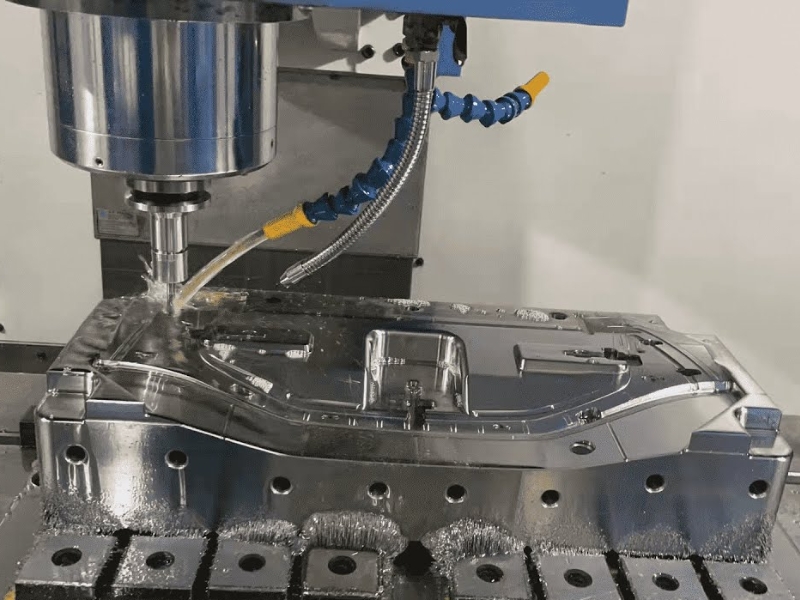
So funktioniert es – 3-stufiger Arbeitsablauf
Wir garantieren, dass CNC-Teile pünktlich geliefert werden und dass der Prozess in den folgenden drei einfachen Schritten vollkommen transparent abläuft:
Reichen Sie Ihr 3D-Modell ein und erhalten Sie DFM- und Mold-Flow-Feedback zu Anguss, Wandstärke und Entformungsschräge, noch bevor der erste Stahl geschnitten wird.
Die Form wird bearbeitet, angepasst und für die T1-Musterprüfung getestet, sodass Sie vor der Serienfertigung echte Teile freigeben können.
Freigegebene Werkzeuge gehen nach einer Maßprüfung in die Produktion über, und die Teile werden auf Anfrage mit Qualitätskontrolldokumenten ausgeliefert.
Komplettlösungen von XY Machining
Häufig gestellte Fragen
Wie viel kostet ein Spritzgussform?
Die Werkzeugkosten hängen von der Formklasse, der Größe, der Anzahl der Kavitäten, der Stahlsorte und der Komplexität des Bauteils ab, sodass die Preise für Formen stark variieren und es keinen einheitlichen Preis gibt. Ein einfaches Aluminium-Prototypenwerkzeug mit einer Kavität liegt am unteren Ende der Preisskala, während ein Serienwerkzeug aus gehärtetem Stahl mit mehreren Kavitäten das obere Ende bildet, da hierfür mehr Stahl, Wärmebehandlung und Bearbeitungszeit erforderlich sind. Merkmale wie Hinterschneidungen, Schieber, Heber und Heißkanäle treiben die Kosten schnell in die Höhe und stellen oft den größten Einzelposten in einem Angebot dar. Wir schlüsseln die Kostenfaktoren im Rahmen der DFM auf, damit Sie das Design oder die Werkzeugstrategie anpassen können, bevor Sie sich festlegen.
Welche SPI-Formklasse brauche ich eigentlich?
Gehen Sie von Ihrem Gesamtproduktionsvolumen und dem Werkstoff des Bauteils aus, denn diese Faktoren bestimmen die Klasse mehr als alles andere. Aluminiumwerkzeuge der Klasse 105 eignen sich für Prototypen und Serien mit weniger als 500 Zyklen, die Klassen 104 und 103 decken kleine bis mittlere Produktionsmengen ab, und gehärteter Stahl der Klasse 101 ist für mehr als eine Million Zyklen ausgelegt. Die Wahl einer höheren Klasse als für Ihr Produktionsvolumen erforderlich verursacht lediglich unnötige Kosten und längere Vorlaufzeiten. Im Rahmen der DFM-Prüfung empfehlen wir Ihnen die Klasse, die zu Ihrem Programm passt, damit Sie vermeiden, ein Bauteil, von dem nur wenige tausend Stück produziert werden, mit einem überdimensionierten Werkzeug ausstatten.
Welche Stahlsorten verwenden Sie für Spritzgussformen und wann?
Wir wählen das Formwerkstoffmaterial je nach Produktionsvolumen und verwendetem Kunststoff aus. Aluminium und vorgehärteter P20 werden für Prototypen und Zwischenwerkzeuge verwendet, da sie sich schnell bearbeiten lassen und kostengünstiger sind, während die gehärteten Stähle H13 und S136 für die Großserienfertigung und für abrasive, glasfaserverstärkte Kunststoffe eingesetzt werden, die weichere Werkzeuge abtragen würden. NAK80 liegt dazwischen und bietet eine gute Polierbarkeit sowie eine moderate Lebensdauer für kosmetische Teile in mittlerer Stückzahl. Die Wahl des Formbaumaterials bestimmt sowohl die Anschaffungskosten als auch die erreichbare Lebensdauer der Form; daher stimmen wir die Materialgüte darauf ab, wie viele Teile das Werkzeug produzieren muss.
Inwiefern wirkt sich die Anzahl der Kavitäten auf die Werkzeugkosten und den Stückpreis aus?
Die Kavitation ist der wichtigste Hebel zur Senkung der Stückkosten bei höheren Stückzahlen. Eine Ein-Kavitäten-Form weist die niedrigsten Werkzeugkosten auf, jedoch die höchsten Stückkosten, da pro Zyklus nur ein Teil hergestellt wird. Das Hinzufügen weiterer Kavitäten erhöht zwar die anfänglichen Werkzeuginvestitionen, verteilt die Maschinenzeit jedoch auf mehr Teile, wodurch der Stückpreis deutlich sinkt, sobald die Stückzahl etwa zehn- bis zwanzigtausend Teile übersteigt. Wir passen die Anzahl der Kavitäten an Ihr Jahresvolumen an, damit sich die Werkzeuginvestition tatsächlich amortisiert und Sie keine Kapazitäten überdimensionieren, die Sie nicht nutzen werden.
Was ist eine T1-Probenahme und was geschieht danach?
T1 ist die erste Serie von Musterteilen, die aus einer fertigen Form hergestellt wird, und hier bewährt sich die Form im Vergleich zu Ihrer Zeichnung. Wir prüfen diese Muster auf Maße, Passgenauigkeit, Oberflächenqualität und Mängel und nehmen anschließend gegebenenfalls Anpassungen an Anguss, Kühlung oder Stahl vor, bevor die Form für die Serienfertigung freigegeben wird. Dieser Schritt ist der Grund, warum es wichtig ist, Prototypen- und Serienwerkzeuge in einem einzigen Betrieb zu fertigen, da die Prozessparameter direkt in die Serienproduktion übernommen werden. Sie genehmigen echte Spritzgussteile und keine bloßen Versprechungen, bevor Sie sich zur Serienfertigung verpflichten.
Was treibt die Kosten für eine Spritzgussform am stärksten in die Höhe?
In den meisten Angeboten wirken sich Komplexitätsmerkmale stärker auf die Kosten aus als die reine Größe. Hinterschneidungen, die Schieber oder Heber erfordern, Heißkanalsysteme, das Herausschrauben von Kernen für Gewinde sowie die Hochglanzpolitur nach SPI-A verursachen jeweils einen erheblichen Mehraufwand an Bearbeitungs- und Handanpassungszeit. Ein einziger Schieber kann die Werkzeugkosten um einen nicht unerheblichen Prozentsatz erhöhen, und eine optische Politur erfordert stundenlange Facharbeit an hochwertigem Stahl. Die Vermeidung unnötiger Hinterschneidungen und die Festlegung der Oberflächenbeschaffenheit nur an den sichtbaren Stellen des Teils sind die schnellsten Wege, um die Werkzeugkosten zu senken, und wir weisen im Rahmen der DFM auf beides hin.
Wem gehört die Form nach der Produktion?
Die von Ihnen bezahlte Form gehört Ihnen. Nach einem Produktionslauf verbleibt das Werkzeug zur Wartung und für zukünftige Produktionsläufe in unserem Werk und kann auf Wunsch an Sie versandt werden, wobei Versand- und Verpackungskosten nach Selbstkosten berechnet werden. Die Aufbewahrung des Werkzeugs in dem Betrieb, in dem es hergestellt wurde, ermöglicht schnellere Nachläufe und eine lückenlose Wartungshistorie. Sollten Sie vorhaben, die Form später zwischen verschiedenen Pressen zu wechseln, teilen Sie uns dies bitte bereits während der Konstruktionsphase mit, damit wir sie auf einem übertragbaren Standard-Formrahmen bauen können.
Was ist der Unterschied zwischen einer Heißkanal- und einer Kaltkanalform?
Der Unterschied liegt darin, wie der geschmolzene Kunststoff in den Formhohlraum gelangt und wie viel Material verschwendet wird. Eine Kaltkanalform ist einfacher und kostengünstiger herzustellen, allerdings verfestigt sich der Anguss bei jedem Schuss und wird zu Ausschuss, was sich bei kleinen Teilen und hohen Stückzahlen summiert. Bei einem Heißkanal bleibt der Kunststoff in einem beheizten Verteiler geschmolzen, sodass der Angussabfall nahezu auf null sinkt – allerdings bei höheren Anschaffungskosten für die Form. Heißkanäle sind in der Regel erst dann wirtschaftlich sinnvoll, wenn die Produktionsmenge etwa zwanzig- bis dreißigtausend Teile übersteigt, und diese Gewinnschwelle modellieren wir im Rahmen der DFM.
Können Sie Übergangswerkzeuge herstellen, um die Produktion schneller aufzunehmen?
Ja. Ein Brückenwerkzeug ist eine Form aus Aluminium oder Weichstahl, mit der bereits serienreife Teile hergestellt werden können, während ein gehärtetes Serienwerkzeug noch im Bau ist. Damit können Sie Produkte auf den Markt bringen, den Markt testen oder frühe Bestellungen erfüllen, ohne auf das vollständige Serienwerkzeug aus Stahl warten zu müssen, und es schützt Sie, falls das Design noch geändert werden muss. Prototypen- und Überbrückungsformen können innerhalb von Tagen statt Wochen fertiggestellt und anschließend, sobald das Design feststeht, zu einem Stahlwerkzeug der Klasse 101 oder 102 umgerüstet werden. Dieser schrittweise Ansatz senkt das Risiko, teuren Stahl zu früh zu bearbeiten.
Welche Oberflächenbeschaffenheit (SPI-Klasse) kann man bei einer Form anwenden?
Wir setzen die gesamte SPI-Palette ein, von bearbeiteten und matt gestrahlten Oberflächen über feine Strukturen bis hin zu hochglänzenden, diamantpolierten Oberflächen. Standard-SPI-C- oder D-Oberflächen sind am kostengünstigsten und eignen sich für die meisten Funktionsteile, während SPI-A-Hochglanzoberflächen für transparente oder kosmetische Teile ein mehrstufiges Handpolieren auf hochwertigem Stahl wie S136 erfordern. Strukturierte Oberflächen wie Lederstruktur oder Matt werden nach der Bearbeitung durch chemisches Ätzen oder Laserbehandlung aufgebracht. Wir passen die Oberflächenbeschaffenheit an die Anforderungen des Bauteils an, damit Sie nicht für eine Spiegelpolitur auf Oberflächen bezahlen müssen, die niemand sieht.