
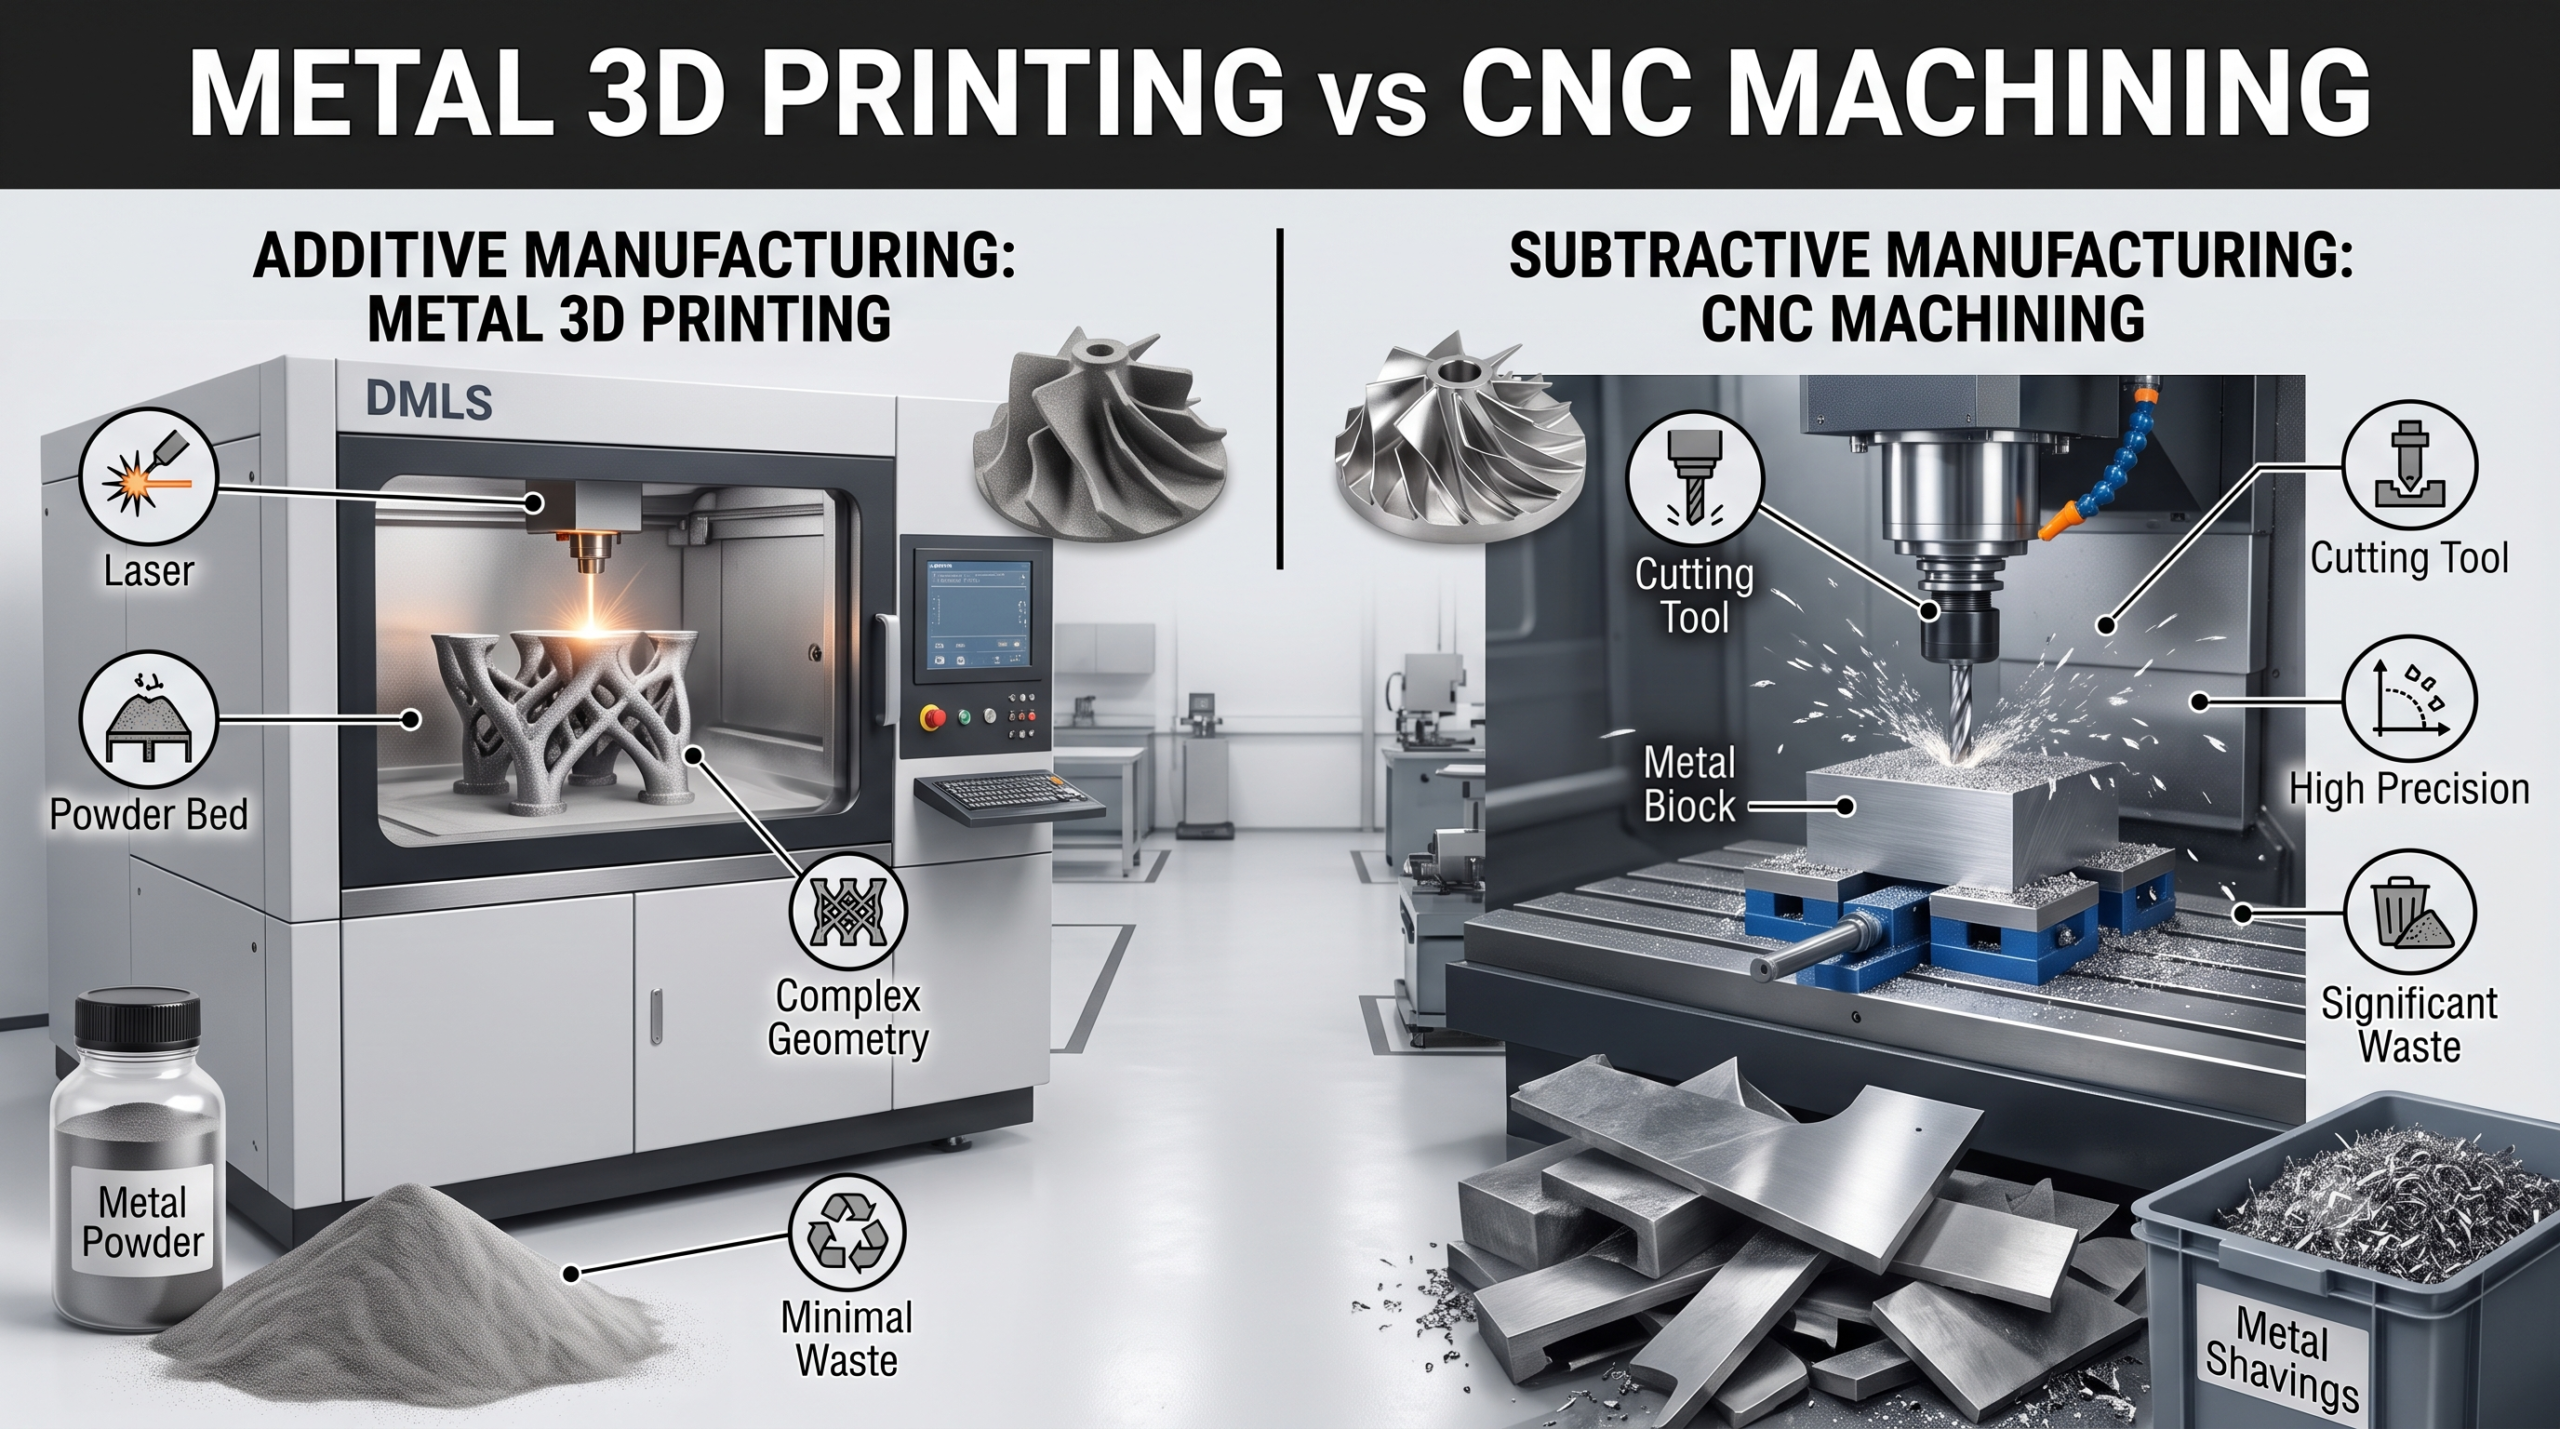
简答: 当您的零件具有复杂的内部通道、有机形状,或者您只需生产1至少量零件且几何形状比单件成本更重要时,请选择金属3D打印。当您需要严格的公差、优异的表面光洁度、经过验证的材料性能,或者以最低的单件成本实现中到大批量生产时,请选择数控加工。 这两者并非竞争对手——增材制造通过逐层堆积材料来塑造传统加工无法实现的形状,而减材制造则通过切削材料使零件更坚固、更光滑、更精确。正确的选择取决于几何形状、公差、材料和产量。.
几乎每周都会有人问我“哪个更好”,老实说,这个问题本身就不对。更好的问题是: 这个特定部件需要什么? 一旦这样看待问题,决定通常就水到渠成了。.
根本区别:添加与删除
金属3D打印 (增材制造)通过逐层熔融金属粉末来制造零件,最常见的是使用DMLS/SLM激光。整个过程没有任何浪费,而且那些无法通过切割实现的几何形状,通过增材制造却能轻松实现。.
数控加工 (减材制造)以实心坯料为起点,将除零件本身以外的所有部分切除。这种工艺速度快、精度高,且可使用您指定的特定生产合金进行加工。.
正是这一根本区别——即“增建”与“拆除”——决定了以下所有权衡取舍。如需更全面的视角,请参阅我们的 3D打印与数控加工 概述。.
直接对比
| 因子 | 金属3D打印 | 数控加工 |
| 方法 | 增材(堆积) | 减法(切除) |
| 几何学 | 复杂的、内部的通道、晶格 | 受工具访问限制 |
| 宽容 | ±0.1–0.3 毫米(打印后) | ±0.025 毫米或更小 |
| 表面处理 | 粗糙,需要后期处理 | 机加工后表面光滑 |
| 材料性能 | 良好,存在一定孔隙率风险 | 完全锻造特性 |
| 材料浪费 | 极简 | 重要(筹码) |
| 最佳音量 | 1–50 | 1–10,000+ |
| 交货期(简单零件) | 3–7天 | 2–5天 |
| 批量生产时的单件成本 | 保持高位 | 急剧下降 |
金属3D打印的优势所在
增材制造之所以能获得溢价,正是因为它能够实现减材制造根本无法达到的几何形状:
- 内部渠道: 顺应模具形状的保形冷却管路,无法进行直线钻孔。.
- 有机、拓扑优化的形状: 轻量化航空航天支架,仅在应力传递路径上设置材料。.
- 组合件: 将五个部件合为一体进行打印,消除紧固件和薄弱环节。.
- 格子结构: 内部蜂窝结构,用于减轻重量或实现可控的能量吸收。.
- 复杂零件的小批量生产: 无需模具,因此无论生产一个还是十个,单件成本都是一样的。.
如果产品的价值体现在几何结构上(更轻、一体化、内部结构复杂),那么增材制造通常是实现这一目标的唯一途径。.
数控加工的优势所在
当优先考虑精度、表面光洁度、材料完整性或批量生产成本时,减材加工总是胜出:
- 严格的公差: 加工精度可达 ±0.025 毫米及更高,远超增材打印件的精度。参见 什么是精密制造.
- 表面处理: 机加工表面在加工完成后即已光滑;而3D打印件则需要进行磨削或抛光。.
- 经过验证的材料性能: 锻造棒材具有可预测的、各向同性的强度,且无气孔。.
- 批量成本: 一旦投入生产,传统加工的单件成本会迅速下降;而增材制造的成本则保持不变。.
- 材料选择:任何可加工合金,包括 6061 与 7075 铝合金 以及淬火钢。.
对于大多数需要实际批量生产的金属功能件而言,机械加工仍然是主力,通常也是成本最低的途径。我们的 如何降低数控加工成本 本指南介绍了如何降低该成本。.
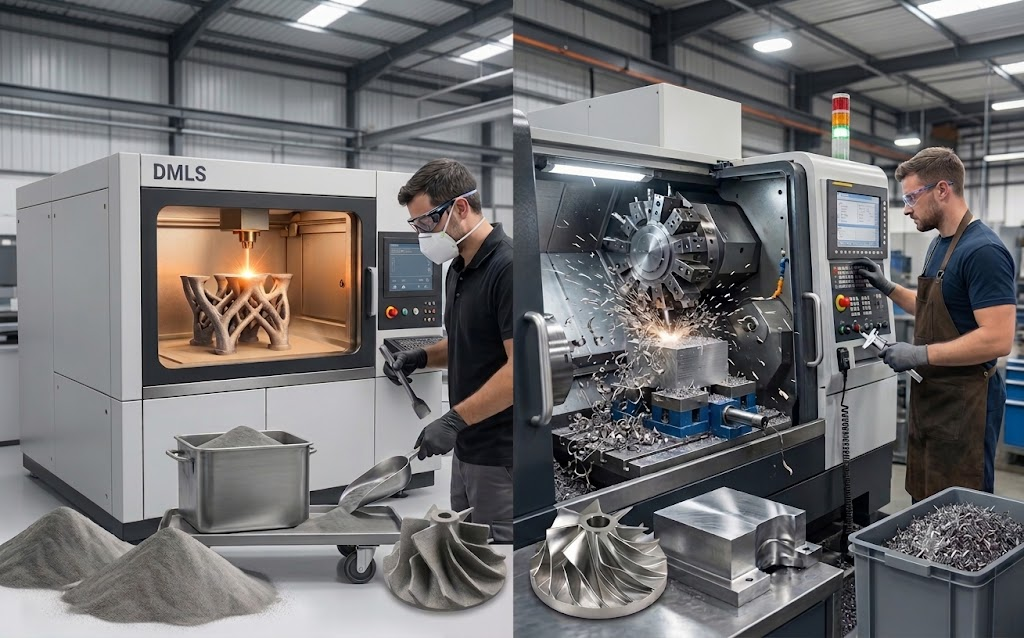
混合现实:它们协同工作
最复杂的零件会同时采用这两种方法。 首先通过3D打印制成近净形坯件以获得复杂几何形状,随后对关键表面进行数控加工以满足公差和表面光洁度要求。这种混合工艺在航空航天和医疗领域十分常见:打印无法通过传统方法实现的几何形状,并对配合面进行机加工。将增材制造与减材制造视为协同工作而非二选一,正是先进制造业的发展方向。.
决策框架
请按以下顺序对您的零件进行自查:
| 问题 | 如果是 → |
| 它是否有内部通道,或者有机几何结构是机加工无法触及的? | 金属3D打印 |
| 关键特征的公差是否需要小于±0.1毫米? | 数控加工(或混合加工) |
| 您需要超过约50个相同的零件吗? | 数控加工 |
| 表面光洁度在美观还是功能方面至关重要? | 数控加工(或对打印件进行后处理) |
| 通过晶格实现减重是主要目标吗? | 金属3D打印 |
| 最低的单件成本是首要考虑因素吗? | 数控加工 |
如果您的答案分布在两列中,则该部件属于混合型:打印几何形状,对关键特征进行机加工。.
成本:真实情况
两条成本曲线发生了交叉。当产量为1件时,复杂的3D打印零件可能比机械加工更便宜,因为其复杂程度并不带来相应的模具或编程成本。但增材制造的成本每件大致保持不变——每件产品的构建时间都相同。 机械加工的准备成本较高,但随着准备成本在整个生产批次中摊销,其单件成本会逐渐降低。根据复杂程度的不同,当产量在10到50件之间时,机械加工的成本会变得更低,并一直保持这一优势。确定您所生产的零件在何处达到这一成本交叉点,正是成本决策的关键所在。.
材料供应情况:买家常被忽视的一个因素
有一个实际细节对这些项目的决定性影响,远比理论所暗示的要大:即每种工艺实际上能够加工哪些合金。数控加工几乎可以处理任何可加工金属——包括数十种铝合金、工具钢、不锈钢、黄铜、钛和铜——因为加工对象是铣削厂和仓库已经生产好的标准棒材或板材。 金属3D打印则仅限于可作为合格、可焊接粉末提供的合金,其范围要窄得多:仅包括少数几种铝合金、钛合金、不锈钢和镍基超合金。 如果您的零件出于耐腐蚀性、导电性或认证等原因必须采用特定合金,请在决定采用增材制造之前先确认粉末的供应情况——我曾见过许多颇具前景的打印设计仅仅因为所需的合金不存在经过验证的粉末而陷入停滞。 传统加工很少会遇到这种瓶颈,这也是它之所以仍被视为功能性金属零件默认制造方式的原因之一——除非零件的几何形状确实需要采用增材制造。.
常见问题
金属3D打印件的强度是否高于数控加工件? 通常来说并非如此——由锻造棒材制成的数控加工零件具有完整、可预测且各向同性的材料性能,而金属3D打印零件则可能因逐层构建的过程而存在微小气孔以及各向异性(方向性)特性。 现代增材制造技术在采用适当参数并进行热等静压(HIP)等后处理后,能大幅缩小这一差距,并生产出真正坚固的零件。但对于那些以最大且可预测的强度为首要考虑,且几何形状允许进行机械加工的零件而言,从实心坯料进行减材加工仍是更稳妥的结构选择。 正确答案取决于合金材质、后处理工艺以及载荷在零件中的分布情况。.
在什么情况下,金属3D打印比数控加工更便宜? 在产量极低(1件到几件)的情况下,金属3D打印通常成本更低——尤其是当零件几何形状复杂时,因为无需制作模具,且成本不会随复杂程度增加而上升。若要从实心坯料上加工出同样的复杂零件,可能需要昂贵的多轴加工设备、定制夹具以及较长的加工周期。 随着产量增加,机械加工的单件成本会下降,而增材制造的成本则保持不变,因此这两条成本曲线会在大约10到50件之间发生交叉。在交叉点以下,3D打印在成本上往往更具优势;在交叉点以上,机械加工则占据上风,且优势差距会不断扩大。.
金属3D打印件能做到表面光滑吗? 是的,但不能直接从打印机上取下——刚打印出来的金属表面很粗糙,通常需要进行二次精加工才能变得光滑。常见的处理方式包括对关键面进行数控加工、喷砂、滚筒抛光或手工抛光,而每种方式都会增加成本和交货周期。 这正是混合工作流程广受欢迎的原因:先打印出零件的几何形状,然后仅对必须光滑或尺寸精确的表面进行加工。如果外观或密封表面是您零件的核心,请从一开始就为这些后处理预留预算,而不是指望打印件本身就能满足这些要求。.
制作原型时,我应该选择增材制造还是减材制造? 这取决于原型需要验证什么。如果您要验证最终将在生产中打印的复杂几何结构——例如内部通道、格子结构或整合组件——请采用金属3D打印技术制作原型,以便测试能真实反映实际生产过程。 如果您的生产零件将通过机加工制造,且需要验证公差、表面光洁度以及材料的真实性能,则应采用数控加工(CNC)制作原型,确保原型与最终零件的行为一致。将原型制作工艺与预期的生产工艺相匹配,才能获得真正值得信赖的测试数据,而非需要附加保留条款的近似结果。.
做出决定
金属3D打印与数控加工并非一场要分出胜负的竞赛,而是一种匹配的实践。 增材制造能够实现传统加工无法实现的几何形状,在复杂零件的小批量生产中更具优势;而减材制造则在大批量生产中能提供高精度公差、优良表面光洁度、经过验证的强度以及低成本。请根据零件的几何形状、公差、材料和产量来制定决策,并让这些要求引导您选择增材制造、减材制造,或是日益普及的两者结合的混合工艺。.
关于作者 陈帕特里克——XY Machining 应用工程师 帕特里克负责审查XY Machining公司美国工程团队设计的薄壁零件,并与车间人员合作,针对夹具和刀具路径进行优化,以确保精密零件的尺寸公差符合要求。为了在报价前对薄壁零件进行压力测试,, 将您的模型发送给我们的团队.


