
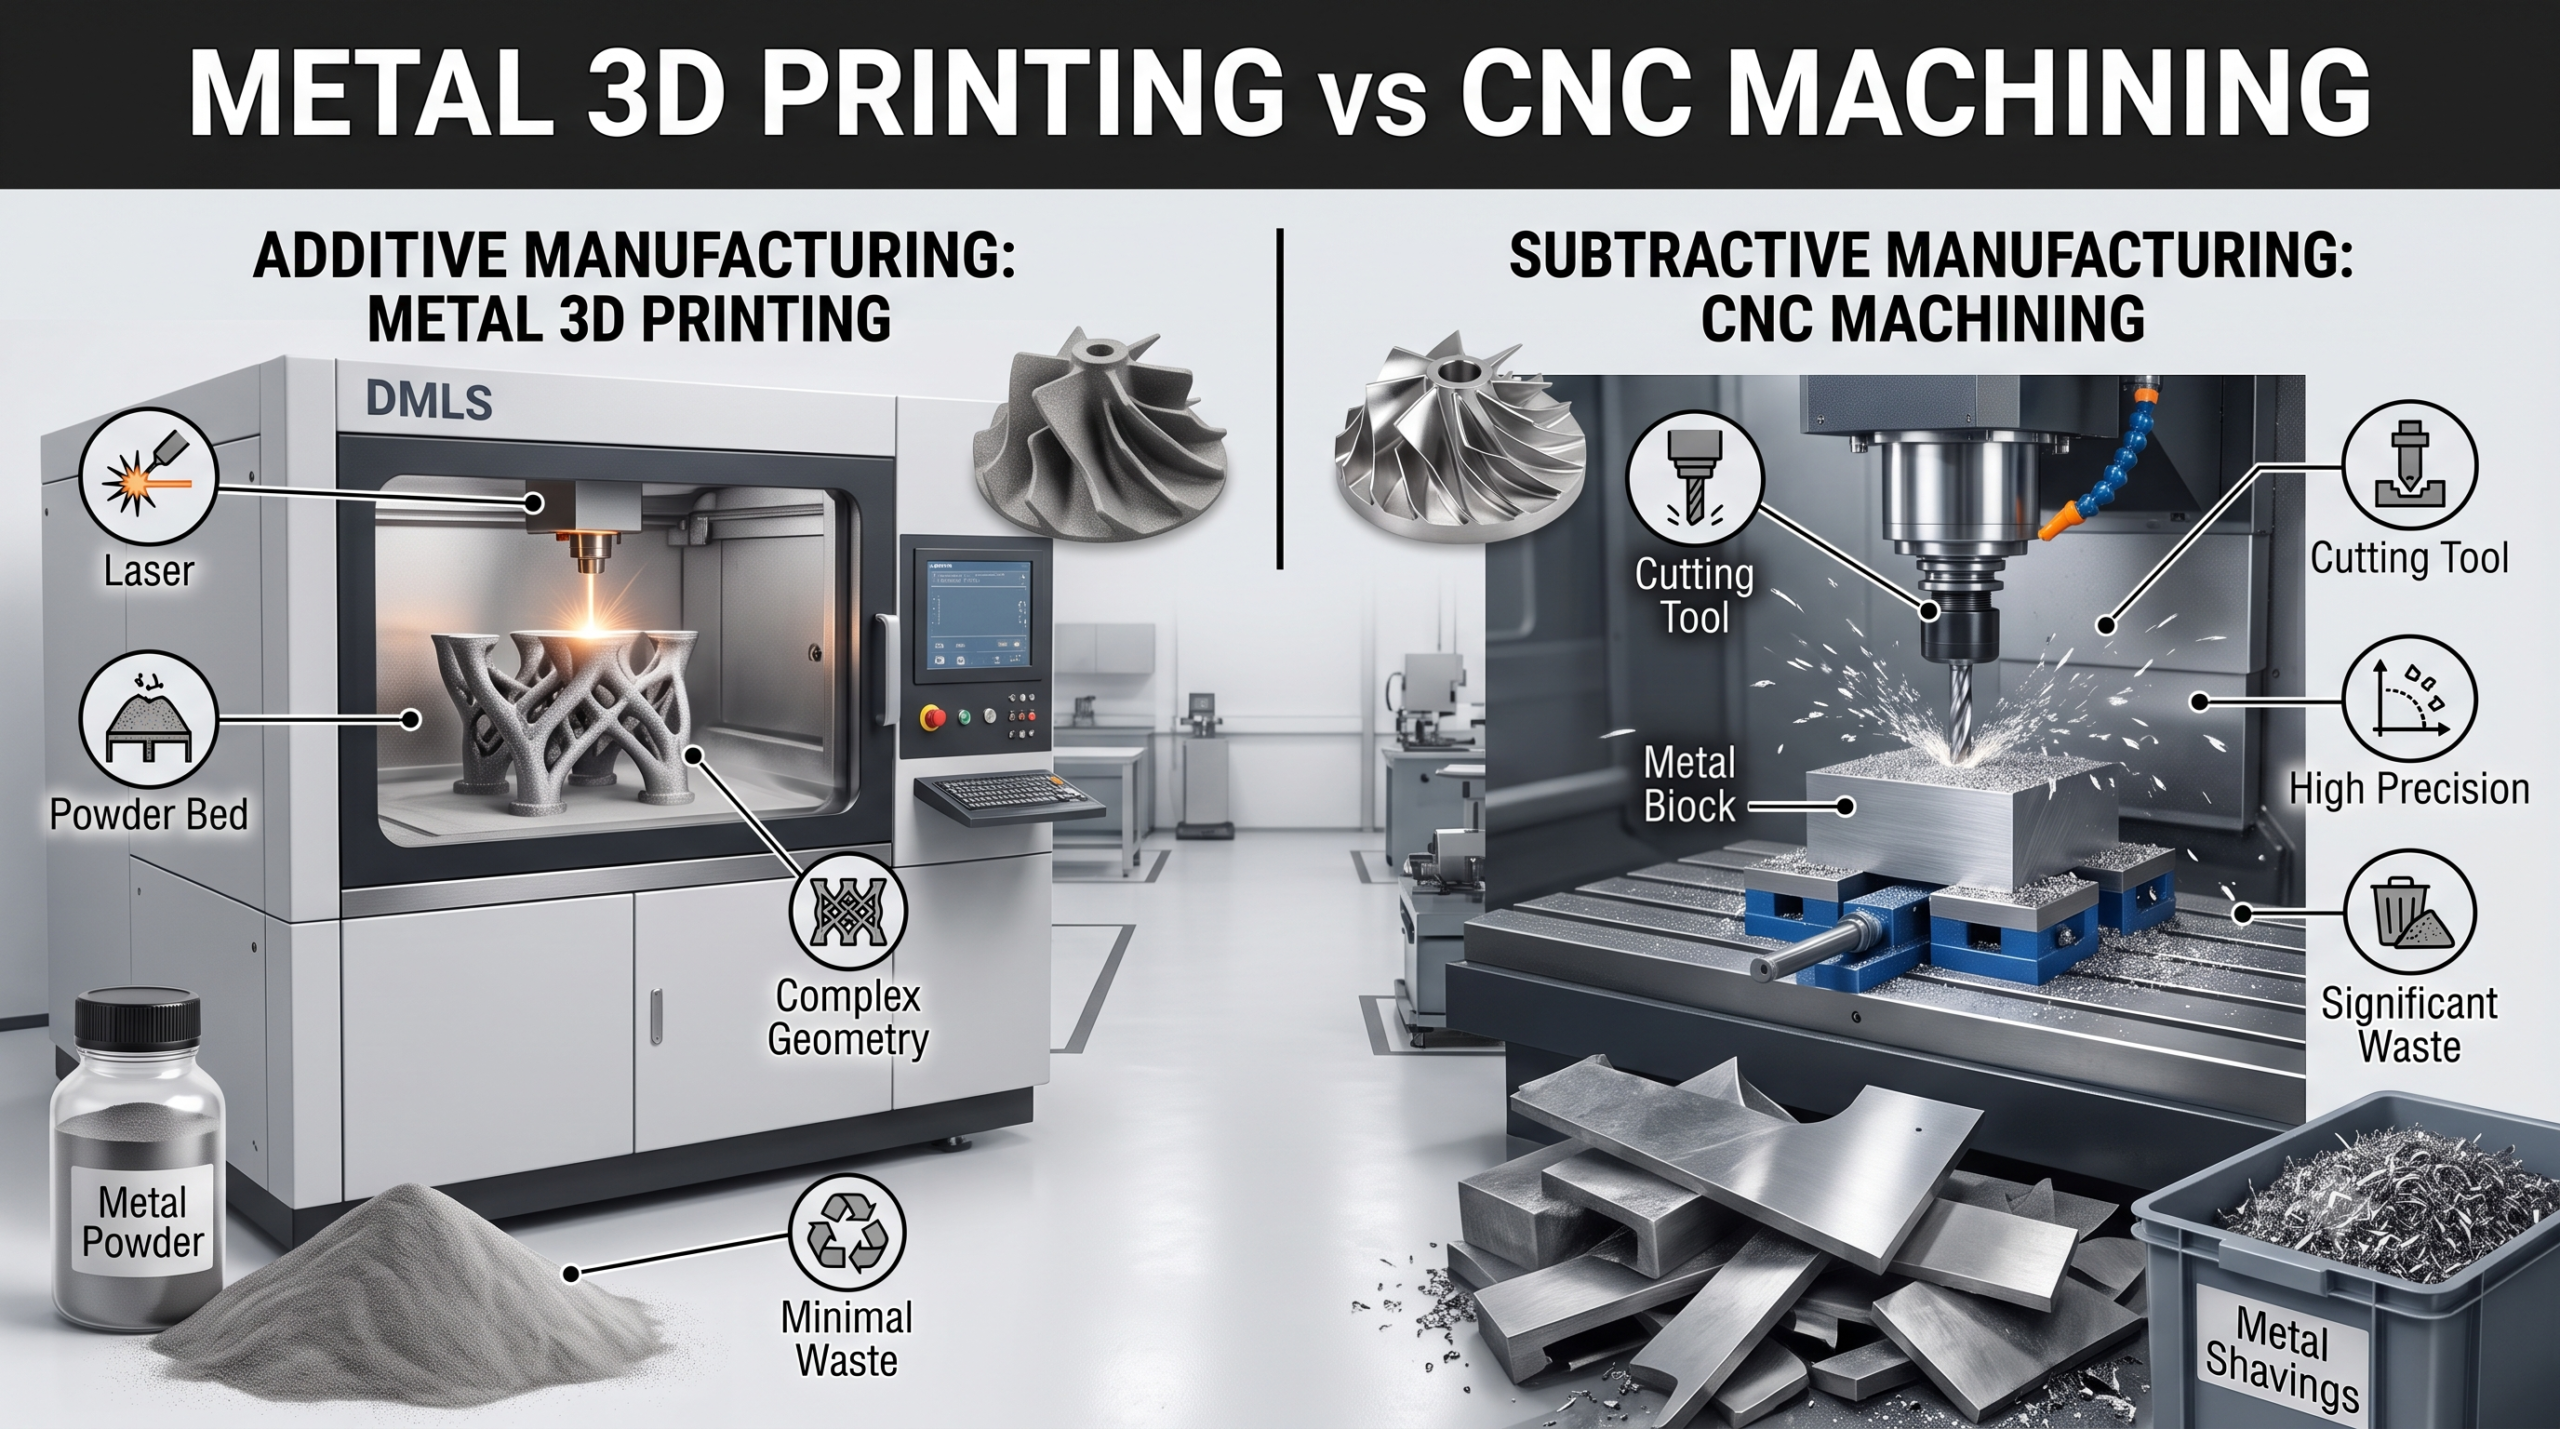
簡単な答え: 部品に複雑な内部流路や有機的な形状がある場合、あるいは1個から数個の少量生産で、部品単価よりも形状精度が重視される場合には、金属3Dプリンティングを選択してください。厳しい公差、優れた表面仕上げ、実証済みの材料特性、あるいは中~大量生産で部品単価を最小限に抑えたい場合には、CNC加工を選択してください。 この2つは競合関係にあるわけではありません。積層造形は材料を層ごとに積み上げて、機械加工では実現できない形状を作り出すのに対し、切削加工は材料を削り取ることで、部品をより強固に、滑らかに、そして精密に仕上げます。どちらを選ぶべきかは、形状、公差、材料、および生産数量によって異なります。.
「どちらが良いか」という質問をほぼ毎週受けますが、正直なところ、それは間違った質問です。より適切な質問は次の通りです: この特定の部分には何が必要ですか? そのように捉えれば、たいていは答えは自ずと決まってくるものです。.
根本的な違い:追加と削除
金属3Dプリンティング (積層造形)は、金属粉末を層ごとに溶融させて部品を造形する技術であり、最も一般的なのはDMLS/SLMレーザーを用いた方法である。材料の無駄が一切なく、切削では実現不可能な形状も容易に造形できる。.
CNC加工 (切削加工)は、固体のブロックから始め、部品以外の部分をすべて削り取ります。この方法は高速かつ高精度で、指定した生産用合金をそのまま使用して加工できます。.
「積み上げる」か「削り取る」かというこの一点の違いこそが、以下のあらゆるトレードオフの根底にあるものです。より広い視点については、当社の 3DプリントとCNC加工の比較 概要。.
直接比較
| 因子 | 金属3Dプリンティング | CNC加工 |
| 方法 | 積層(ビルドアップ) | 減法(切り取り) |
| 幾何学 | 複雑な内部流路、格子構造 | 工具の入手可能性による制約 |
| 寛容 | ±0.1~0.3 mm(印刷直後) | ±0.025 mm またはそれより厳密 |
| 表面仕上げ | 粗い、後処理が必要 | 機械加工後の滑らかな仕上げ |
| 材料特性 | よし、多孔性のリスクが多少ある | 完全鍛造の特性 |
| 資材の無駄 | ミニマル | 重要(チップ) |
| 最適な音量 | 1–50 | 1–10,000+ |
| リードタイム(単純な部品) | 3~7日 | 2~5日 |
| 大量生産時の部品単価 | 高い状態が続く | 急激に下がる |
金属3Dプリンティングが優れている点
積層造形が割高な価値を持つのは、切削加工では到底実現できない形状を実現できる点にある:
- 社内チャネル: 金型の形状に沿ったコンフォーマル冷却ラインは、まっすぐに穴を開けることが不可能です。.
- 有機的で、トポロジー最適化された形状: 応力が流れる部分のみに材料を用いた、軽量な航空宇宙用ブラケット。.
- 統合アセンブリ: 5つの部品を1つに成形し、締結部品や故障箇所を排除する。.
- 格子構造: 軽量化やエネルギー吸収の制御を目的とした内部ハニカム構造。.
- 複雑な部品の少量生産: 金型が不要なため、1個あたりのコストは10個分と同じです。.
その価値が形状(軽量、一体成型、内部構造が複雑)にある場合、それを実現する唯一の方法は、多くの場合、積層造形です。.
CNC加工の強み
精度、仕上げ、材料の完全性、あるいは大量生産時のコストが優先される場合、減法加工が常に優位となります:
- 厳しい公差: 加工精度は±0.025 mm以下を実現しており、プリント直後の積層造形品をはるかに上回っています。詳細は 精密製造とは何か.
- 表面仕上げ: 機械加工された表面は、加工直後から滑らかですが、3Dプリントされた部品は研削や研磨が必要です。.
- 実証済みの材料特性: 鍛造棒材は、気孔がなく、予測可能な等方性の強度を備えています。.
- 大量購入時のコスト: 一度設備を整えれば、切削加工の1個あたりのコストは急速に低下するが、積層造形のコストは横ばいのままである。.
- 材料の選定: 機械加工可能なあらゆる合金(以下を含む) 6061と7075のアルミニウム および焼入れ鋼。.
実用的な数量で生産される機能性金属部品のほとんどにおいて、機械加工は依然として主力であり、通常は最も安価な製造方法です。当社の CNC加工コストを削減する方法 このガイドでは、そのコストをさらに削減する方法を紹介しています。.
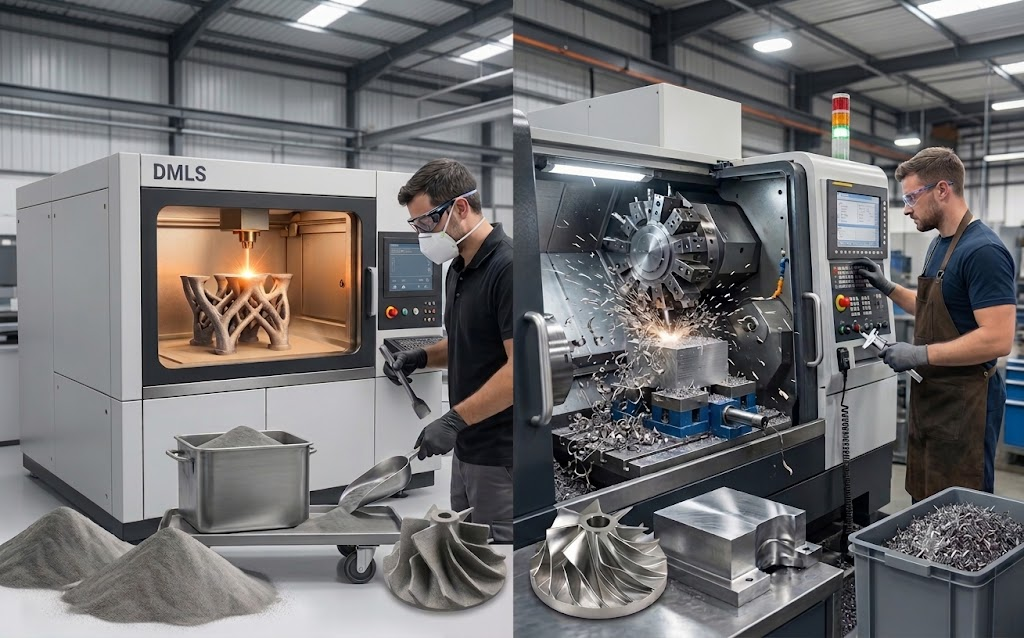
ハイブリッドな現実:彼らは協力し合う
最も高度な部品では、この両方が用いられます。 ニアネットシェイプの部品を3Dプリントして複雑な形状を作り出し、その後、重要な面をCNC加工して公差と仕上げを満足させます。このハイブリッドなアプローチは、航空宇宙や医療分野で一般的です。つまり、3Dプリントでは実現不可能な形状をプリントし、接合面を機械加工するのです。積層造形と切削加工を「選択肢」ではなく「チーム」として扱うこと、これこそが先進製造の進むべき方向性です。.
意思決定の枠組み
以下の質問を順に確認してください:
| 質問 | 「はい」の場合 → |
| 内部に流路があるのでしょうか、それとも機械加工では到達できない有機的な形状があるのでしょうか? | 金属3Dプリンティング |
| 重要な部品には、±0.1 mmよりも厳しい公差が必要ですか? | CNC加工(またはハイブリッド加工) |
| 同じ部品が50個以上必要ですか? | CNC加工 |
| 表面仕上げは、外観上、あるいは機能上の観点から重要ですか? | CNC加工(またはプリントのポストプロセス) |
| 格子を用いた減量が主な目的なのでしょうか? | 金属3Dプリンティング |
| 部品あたりのコストを最小限に抑えることが最優先事項ですか? | CNC加工 |
回答が両方の列にまたがる場合は、ハイブリッド部品となります。形状をプリントし、重要な形状要素を機械加工してください。.
コスト:ありのままの実態
コスト曲線は交差しています。生産数が1個の場合、複雑な造形部品は、その複雑さに見合った金型やプログラミングのオーバーヘッドが発生しないため、機械加工よりも安価になる可能性があります。しかし、積層造形のコストは1個あたりほぼ一定です。つまり、どの部品も造形に要する時間は同じだからです。 機械加工はセットアップコストが高いものの、生産ロット全体でセットアップコストが償却されるにつれて、1個あたりのコストは低下します。複雑さに応じて10個から50個の間で、機械加工の方が安くなり、その後もそのコスト優位性が維持されます。自社の部品において、そのコストの分岐点がどこにあるかを把握することが、コスト判断の鍵となります。.
材料の入手可能性:買い手が見落としがちな要素
こうしたプロジェクトの成否を、理論が示唆する以上に決定づける実用的な要素が一つあります。それは、各プロセスで実際に加工可能な合金がどれかということです。CNC加工は、ほぼすべての加工可能な金属――数十種類のアルミニウム合金、工具鋼、ステンレス、真鍮、チタン、銅など――に対応しています。これは、すでに製材所や倉庫で生産されている標準的な棒材や板材を切削するからです。 一方、金属3Dプリンティングは、認定済みで溶接可能な粉末として入手可能な合金に限定されるため、その選択肢ははるかに限られています。具体的には、ごく少数のアルミニウム、チタン、ステンレス、ニッケル超合金のグレードに限られます。 腐食性、導電性、あるいは認証上の理由から、部品に特定の合金を使用しなければならない場合は、積層造形を採用する前に粉末の入手可能性を確認してください。必要な合金が検証済みの粉末として存在しなかったというだけの理由で、有望なプリント設計が頓挫してしまうケースを私は目にしてきました。 機械加工では、そのような壁にぶつかることはめったにありません。これが、形状が真に積層造形を必要としない限り、機能的な金属部品のデフォルトの製造方法として機械加工が依然として選ばれるもう一つの理由です。.
よくある質問
金属の3Dプリント部品は、CNC加工部品よりも強度が高いのでしょうか? 一般的に言えば、そうではありません。鍛造棒材からCNC加工された部品は、完全かつ予測可能な等方性の材料特性を備えているのに対し、金属3Dプリント部品は、層ごとに積層される製造プロセスにより、微細な気孔や方向性(異方性)のある特性を帯びる可能性があります。 適切なパラメータと、熱等方圧焼結(HIP)などの後処理を施した最新の積層造形技術であれば、その差の多くを埋めることができ、真に強靭な部品を製造できます。しかし、予測可能な最大強度が最優先であり、かつ形状が機械加工を許容する部品については、固体素材からの切削加工が、構造上の観点から依然としてより安全な選択肢となります。 正しい答えは、合金、後処理、および部品にかかる荷重の伝わり方によって異なります。.
金属の3Dプリントは、いつCNC加工よりも安くなるのでしょうか? 金属3Dプリンティングは、特に形状が複雑な場合、1個から数個というごく少量の生産において通常、コストが安くなります。これは、金型が不要であり、コストが形状の複雑さに比例して増加しないためです。一方、同じ複雑な部品を固体素材から機械加工する場合、高価な多軸加工装置や特注の治具が必要となり、サイクルタイムも長くなる可能性があります。 生産数量が増えるにつれて、機械加工の1個あたりのコストは低下する一方、積層造形のコストは横ばいのままであるため、両者のコスト曲線はおよそ10個から50個の間で交差します。この交差点より下では、多くの場合、積層造形がコスト面で優位ですが、交差点より上では機械加工が優位となり、その差はさらに広がり続けます。.
金属製の3Dプリント部品を滑らかな仕上がりにすることはできますか? はい、ただしプリンターから直接取り出した状態では不可能です。印刷直後の金属表面は粗く、滑らかにするには通常、二次加工が必要です。一般的な方法としては、重要な面のCNC加工、メディアブラスト、タンブリング、研磨などがあり、それぞれにコストとリードタイムがかかります。 まさにこれが、ハイブリッドワークフローが普及している理由です。つまり、部品の形状を得るために3Dプリントを行い、滑らかさや寸法精度が求められる表面のみを機械加工するのです。外観やシール面が部品の重要な要素である場合は、プリントだけでそれを実現できると期待するのではなく、最初からその後処理の予算を確保しておく必要があります。.
試作には、加法プロセスと減法プロセスのどちらを選べばいいでしょうか? それは、プロトタイプで何を検証する必要があるかによって異なります。最終的に量産で印刷される複雑な形状(内部チャネル、格子構造、統合アセンブリなど)を検証する場合は、実際のプロセスを反映したテストを行うために、金属3Dプリントでプロトタイプを作成してください。 一方、量産部品が機械加工される予定で、公差、表面仕上げ、および材料の実際の挙動を検証する必要がある場合は、CNC加工を用いてプロトタイプを作成し、プロトタイプが最終部品と同様の挙動を示すようにしてください。プロトタイプの製造プロセスを実際の生産プロセスに合わせることで、注釈を付けなければならないような近似値ではなく、実際に信頼できる試験データを得ることができます。.
決断を下す
金属3DプリンティングとCNC加工の比較は、どちらが勝者かを決定する競争ではありません。これは、両者を適切に組み合わせるための検討です。 積層造形は、切削加工では実現できない形状を可能にし、複雑な部品の少量生産において優位性を発揮します。一方、切削加工は、大量生産において公差、表面仕上げ、実証済みの強度、そして低コストを実現します。部品の形状、公差、材質、生産数量を基準に判断し、それらの要件に基づいて、積層造形、切削加工、あるいはますます一般的になっている両者のハイブリッド方式のいずれを選択すべきかを決定してください。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.


