射出成形の見積もりには、互いに逆の挙動を示す2つの数値が含まれています。 金型費は、部品が1つたりとも製造される前に、一度だけ支払われます。一方、1個あたりのコストは、生産期間中、すべての部品に対して繰り返し発生します。適切な価格設定を行うには、それぞれのコスト要因を個別に理解する必要があります。なぜなら、金型費を削減する設計上の判断が、必ずしも1個あたりのコストを削減するとは限らないからです。.
このガイドでは、両者のコスト内訳、アルミニウム製と焼入れ鋼製の金型の実際の比較、キャビティを追加することで投資が回収できるタイミング、そして鋼材の切削に入る前に確実に見積もりを削減できる設計変更について詳しく解説しています。.
工具の価格を決定づける7つの要素
工具メーカーは、カタログ価格ではなく、形状に基づいて価格を設定します。価格に最も大きな影響を与える要因は以下の通りで、影響度の大きい順に概ね並べています。.
| 因子 | その重要性 | 価格への影響 |
| 部品サイズ | 金型ベースのサイズ、加工対象となる鋼材の体積、および必要なプレス圧力を設定します | 大きく、体積とほぼ比例する |
| キャビティ数 | 各キャビティは、コア、キャビティ、冷却装置、およびエジェクション機構の複製セットで構成されています。 | 規模は大きいものの、直線的ではない |
| 金型材料 | アルミニウムは加工が速く、コストも安いが、焼入れ鋼ははるかに長持ちする | 大 |
| アンダーカット | スライド、リフター、および折りたたみ式コアは、それぞれ設計、製造、保守を行う必要がある独立した機構です。 | メカニズムごとに中規模から大規模 |
| 表面仕上げまたは質感 | 鏡面仕上げやテクスチャの施しは、熟練を要する手作業です | 中程度 |
| キャビティ公差 | 狭いキャビティの加工には、より精密な機械加工、研削、または放電加工が必要となります。 | 中程度 |
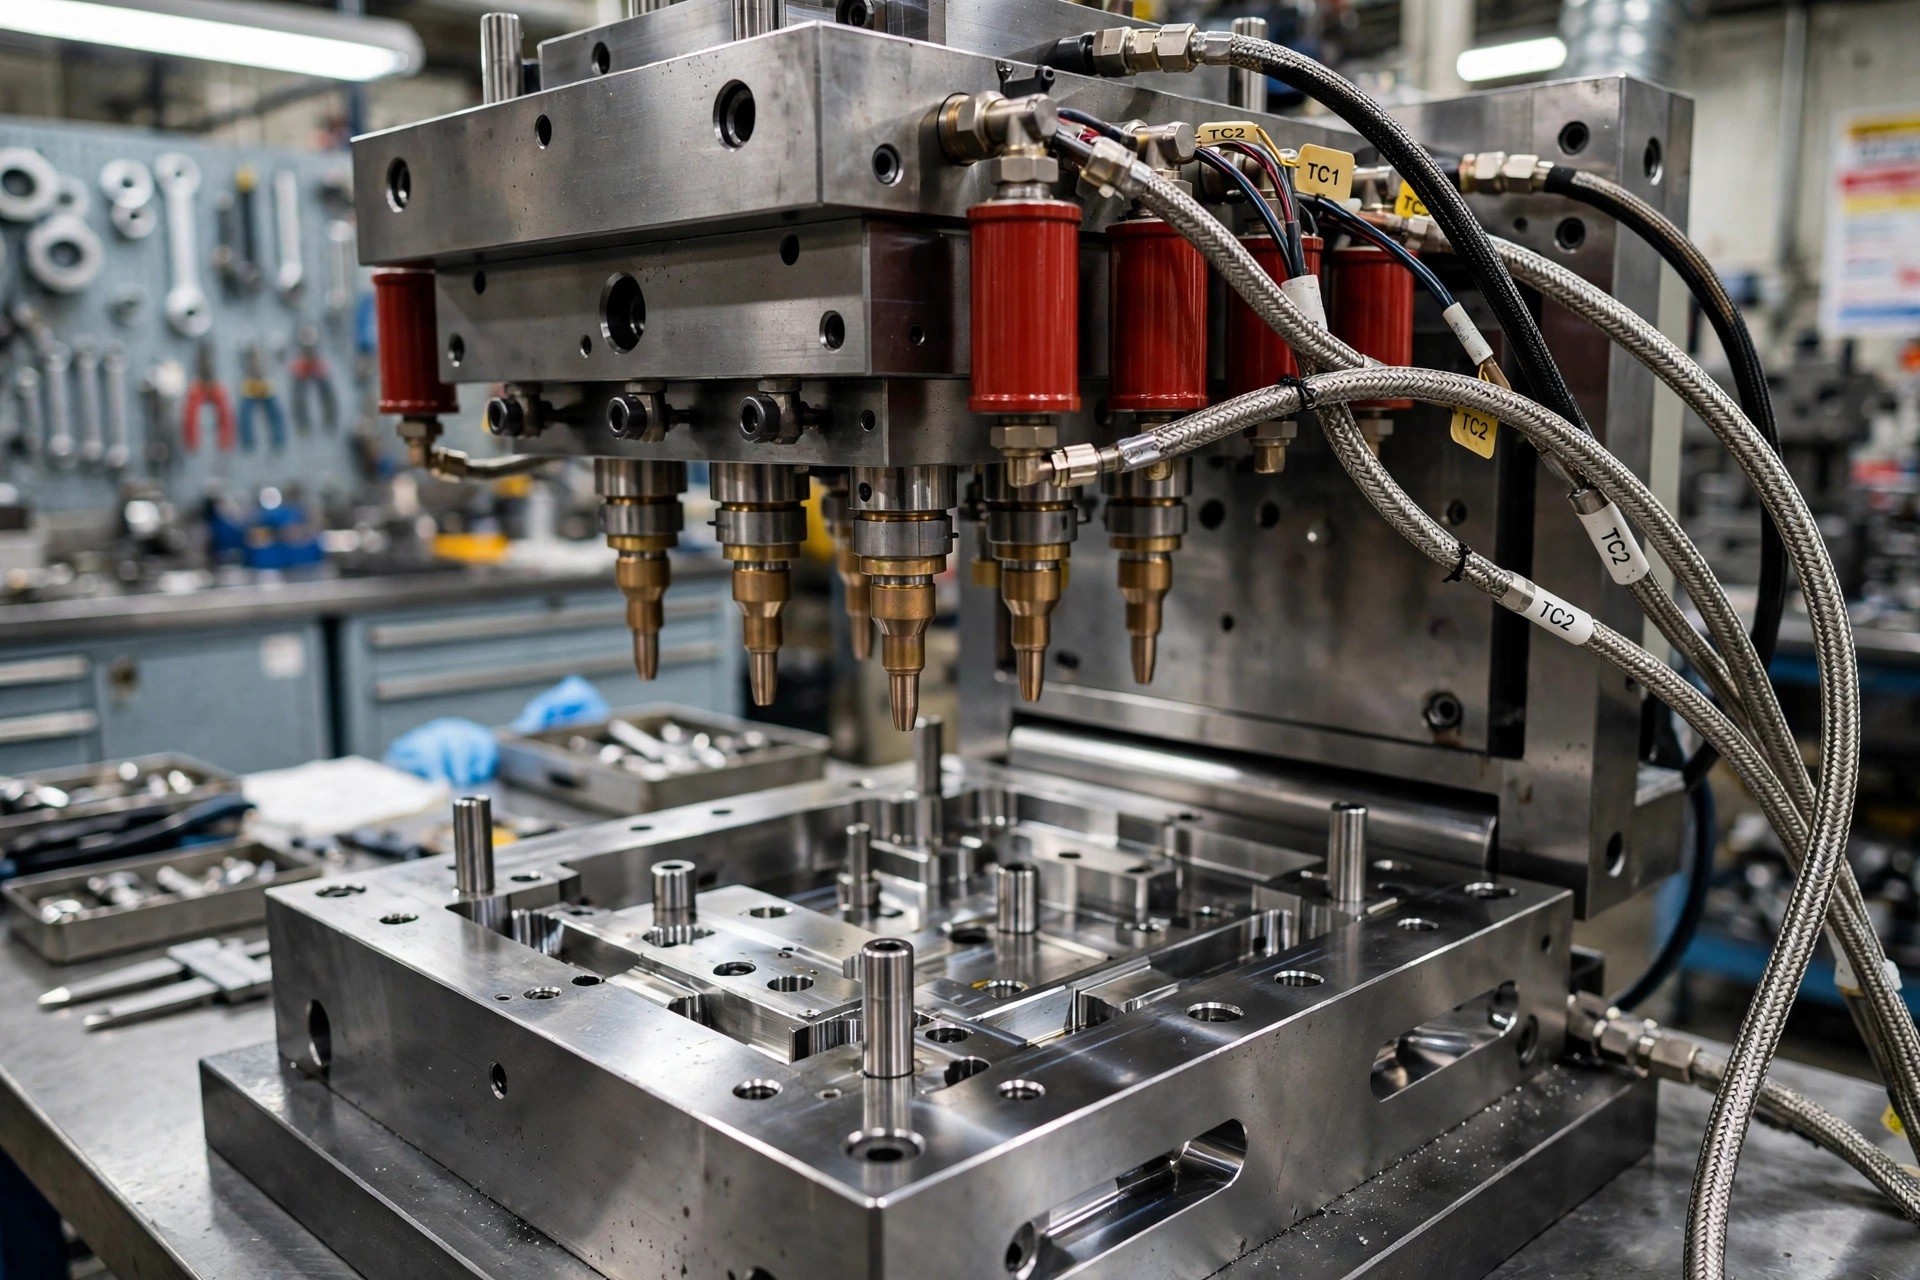
| ランナーシステム | ホットランナーはコールドランナーよりも製造コストが高いが、ランナーのロスをなくすことができる | 初期費用は手頃で、部品ごとのコストを節約できる |
注目すべき点は、金型コストの大部分は、キャビティとコアの加工時間、および成形品を金型から取り出すために必要な機構にかかる費用であるということです。設計に機構を追加する要素があれば、それだけで実質的なコスト増につながります。逆に、機構を1つでも削減できれば、その分コストを節約できます。.
アルミニウム対焼入れ鋼
これは、金型に関するあらゆる決定における最初の分岐点であり、好みではなく、生産数量と樹脂の種類によって決定されます。.
| 因子 | アルミニウム製金型 | 焼入れ鋼製金型 |
| ビルド時間 | アルミ加工は速いため、より速く仕上がる | 長め、熱処理および仕上げ加工済み |
| 工具費 | 著しく低い | 著しく高い |
| 典型的な生活 | 通常、最大で数千個の部品 | 数十万から数百万回の接種 |
| サイクルタイム | アルミニウムは熱を素早く逃がすため、多くの場合、長さが短くなります | 同等の形状における冷却時間の延長 |
| 研磨用樹脂 | ガラス繊維強化グレードでは摩耗が早い | 充填剤入り樹脂や研磨性樹脂への対応に優れている |
| 修理可能性 | きれいに溶接したり修理したりするのが難しい | 定評のある修理・再カットのサービス |
| 特に適しているのは | ブリッジ生産、試作、設計検証、少量生産 | 長期にわたる生産プログラムと要求の厳しい樹脂 |
アルミニウムには、あまり注目されない利点が一つあります。その熱伝導率は工具鋼よりもはるかに高いため、部品から熱が早く放出され、サイクルタイムを短縮することができます。少量生産のプログラムでは、この点によって寿命が短いという欠点をある程度相殺することができます。.
アルミニウムが最適な選択である場合
- デザインはまだ完全に固まっておらず、変更される可能性もあります。.
- 試験、認証、あるいはパイロット生産を行うには、量産用樹脂で作られた実際の成形部品が必要です。.
- 年間販売量は数千台前半か、それ以下にとどまっている。.
- 鋼製金型が現実的に製作できる前に、発売日が決定してしまう。.
焼入れ鋼が最適な選択となる場合
- このプログラムは、今後数年にわたり、十分な規模で実施される予定です。.
- この樹脂は、ガラス繊維強化、鉱物充填、あるいはその他の研磨性を持つものです。.
- この部品には、高光沢仕上げまたは微細な質感が必要であり、長期間にわたってその品質を一定に保つ必要があります。.
- PVCや特定の難燃性グレードなど、樹脂自体が腐食性を持つ場合、一般的な工具鋼ではなく、耐食性鋼種が指定されます。.
もし、型を作ることにそもそも意味があるのかどうかまだ迷っているなら、当社の分析によると、 射出成形とCNC加工および3Dプリントの比較 金型製作に入る前の損益分岐点の算出について解説しています。.
虫歯の数と、追加の虫歯治療が費用対効果に優れる場合
単キャビティ金型は、1サイクルにつき1個の部品を成形し、製造コストが最も安くなります。多キャビティ金型は、同じサイクル内で複数の同一部品を成形するため、部品1個あたりの機械加工時間が大幅に短縮されます。.
重要な点は、キャビティは大量生産した方がコストが安くなるということです。 キャビティ数を2倍にしても、金型ベースやエジェクションシステム、そして設計の大部分が共通であるため、金型の価格は2倍にはなりません。しかし、4個の部品を生産するサイクルは1個を生産するサイクルよりもわずかに長いだけであるため、部品1個あたりの加工時間はおよそ半分になります。この非対称性こそが、キャビティ数を増やすことが採算に合う理由なのです。.
| 金型の種類 | どのような成果が得られるか | 適応範囲 |
| 単一キャビティ | 1サイクルにつき1個 | 試作品、少量生産、大型部品、複雑な形状 |
| 多キャビティ | 1サイクルあたり複数の同一部品 | 一般的に、部品数がおよそ10,000個を超えると採算が合い始める |
| 家族の型 | 1サイクルあたり複数の異なる部品 | 等しい比率で使用される組み合わせセットおよびアセンブリ |
ファミリー金型には、はっきり述べておくべき注意点があります。それは、金型が生産する比率と同じ比率で部品が消費される場合にのみ、その意味があるということです。 もし、金型内の部品の一つが他の部品の2倍の頻度で使用される場合、残りの部品を過剰に生産するか、金型の稼働効率を低下させるかのいずれかになります。また、キャビティのサイズが異なると充填速度も異なるため、充填バランスの調整が複雑になり、ゲートやランナーの設計には細心の注意が必要となります。.
キャビテーションの規模は、最初の発注量ではなく、現実的な年間処理量に基づいて決定すべきです。決して到達することのない処理量に合わせて構築された設備は恒久的なコストとなり、逆に小さすぎる設備は処理能力の上限となってしまい、後で修正するには多額の費用がかかります。.
部品1個あたりのコストは、実際にはどのような要素で構成されているのか
この繰り返し番号は、金型番号よりも構成要素が少ないが、そのうちの1つが特に大きな割合を占めている。.
- 機械稼働時間。プレス機の時間単価を1サイクルあたりの部品数で割った値です。通常、これが最も大きな割合を占めます。.
- 樹脂。部品重量とランナー重量の合計で、そのグレードの現在の価格に基づきます。充填材入り樹脂やエンジニアリンググレードの樹脂は、汎用樹脂よりもかなり高価です。.
- ランナー廃棄物。コールドランナーでは、射出ごとにスクラップが発生します。その一部は、材料や用途が許す限り、再粉砕して再利用できますが、すべての用途で再粉砕が許容されるわけではありません。.
- 二次加工。トリミング、タップ加工、表面仕上げ、ラベル貼り、超音波溶接、組み立てといった工程は、いずれも部品1個あたりの人件費を増大させる。.
- 検査と梱包。サンプリング、文書化、および保護梱包のコストは、金型コストに吸収されるのではなく、生産量に応じて比例して増加する。.
サイクルタイムこそが、部品あたりのコストの大部分を左右する要素である
成形サイクルは、充填、圧縮、冷却、そして排出で構成されます。通常、冷却時間は全体の大部分を占めており、その所要時間は肉厚に比例して緩やかに増加するわけではありません。 冷却時間は壁厚の二乗に比例して増加するため、壁厚が3 mmの部品は、壁厚が1.5 mmの同じ部品に比べて、冷却に約4倍の時間を要します。.
この単一の関係性こそが、壁厚が部品設計において最も強力なコスト削減要因である理由を説明しています。壁厚を薄くすることは、単に樹脂を節約するだけでなく、金型の耐用期間全体にわたって各サイクル時間を短縮することにもつながります。ほとんどの熱可塑性樹脂において、実用的な壁厚の範囲は概ね0.6 mmから4.5 mmの間であり、絶対値よりも均一性がより重要視されます。.
射出成形のコストを削減する設計変更
コスト削減の大部分は、交渉ではなく設計に起因しています。金型の見積もりを依頼する前に、これらの変更点を確認しておく価値があります。.
- 壁を均一で薄く保つこと。断面が均一であれば、冷却も均一に行われ、反りや沈み込みが抑えられ、サイクルタイムも短縮されます。これにより、両方の数値を同時に改善することができます。.
- 肉厚な部分は中空化してください。中実のボスやブロックは、リブで支えられた中空形状に置き換えてください。リブの厚さは、反対側の面に沈み跡が生じないよう、一般的に約0.6 mmから2.5 mmの範囲に設定してください。.
- 十分な抜き勾配を設けてください。引き抜き方向に垂直な面に1~3度の抜き勾配をつけることで、部品をきれいに取り外すことができます。抜き勾配が不十分だと、引きずり跡が生じ、T1サンプルの後に設計変更を余儀なくされる可能性があります。.
- 可能な限りアンダーカットを排除してください。スライド、リフター、折りたたみ式コアは、それぞれ製造コストの増加、摩耗箇所の増加、およびメンテナンスの負担増につながります。場合によっては、形状をわずかに変更したり、分型線を再配置したりするだけで、アンダーカットを完全に排除できることもあります。.
- パーティングラインを単純化してください。平らなパーティングラインは、段付きや曲面状のパーティングラインに比べ、加工や組み付けのコストがはるかに安くなります。.
- 仕上げは、目に見える部分のみ指定してください。すべての表面を外観基準に合わせて研磨するには、熟練した作業員の労働時間がかかります。目に見えない面については、その必要はありません。.
- 樹脂は正直に選びましょう。要件を満たす汎用グレードであれば、材料費だけでなく、多くの場合、サイクルタイムの面でもエンジニアリンググレードを上回ります。.
ゲートの設計は、金型コスト、外観、および充填品質に同時に影響を与えるため、特に注意を払う必要があります。当社のガイドでは、 射出成形のゲート種類と配置 その選択が実際の部品にどのような影響を与えるかを解説しています。.
金型見積もりの後に発生する費用
金型番号は、量産に至るまでの総コストではありません。その中には含まれない項目がいくつかあります。.
- T1サンプルと修正。最初の試作では、ほぼ必ず何かが判明します。変更に追加料金が発生するようになる前に、何発のサンプル弾と、どの程度の金型の微調整が含まれているかを確認してください。.
- 設計変更。鋼材を切断した後で寸法が変更されると、溶接や再加工が必要になるほか、場合によっては新しいインサートが必要になることもあります。こうした場合、設計が固定されていないとコストがかさむことになります。.
- 工具のメンテナンス。金型は、定期的な洗浄、研磨、および摩耗部品の交換が必要です。長期にわたる生産プログラムでは、これはかなりのコスト項目となります。.
- 保管と所有権。ツールの所有者、保管場所、および生産拠点を移転した場合の対応について、書面で合意しておくこと。ツールが実際に完成してからではなく、完成する前に決めておくこと。.
- 樹脂価格の変動。複数年にわたるプログラムでは、材料価格が変動します。部品あたりの価格が固定価格か、それとも物価連動型かを把握しておきましょう。.
2つの金型見積もりを適切に比較する方法
数字が異なる2つの金型見積もりは、多くの場合、対象範囲が異なっています。それらを比較する前に、それぞれが同じ範囲をカバーしていることを確認してください。.
- 単に「鋼」や「アルミニウム」という言葉だけでなく、金型の材質やグレードも明記してください。.
- キャビティ数、および将来的に金型を拡張できるかどうか。.
- 保証または予想されるショット寿命を数値で示したもの。.
- 切削の前にモールドフロー解析を行うかどうか。.
- T1サンプルの試作回数と金型の調整回数は、それぞれ何回含まれていますか。.
- どの表面仕上げまたは質感の規格が適用されているか。.
- ランナー方式の場合、ホットランナーを採用することで、コストが部品ごとのコストから初期費用へと移行します。.
- 工具の所有権、保管条件、および初回サンプルまでのリードタイム。.
こうした詳細が記載されていないツールは、安価というわけではなく、仕様が不明確なだけです。当社の 金型製作サービス アルミニウム製および焼入れ鋼製の構造物に対応しており、金型の製作には通常15~25営業日を要し、 ラピッドツーリング 量産用金型が製作される前に試作を開始する必要がある場合に利用可能です。.
自分の役割について正確な数字を把握する
金型費用は、説明文だけでは確実に見積もることはできません。これは形状、すなわち部品のサイズ、アンダーカットの数、肉厚、仕上げ、および必要な生産量によって決まります。実際のモデルに基づいて作成された見積もりは、オンライン計算機で算出された概算値よりも、より正確で実用的なものとなります。.
CADモデルと、ご希望の年間生産数量、およびご検討中の樹脂の種類をお送りください。そして、 XY加工 24時間以内に、金型費用と部品単価を明細別に記載した見積書と、製造適性設計に関するフィードバックをお送りいたします。機能の追加につながらない要素がコスト増の原因となっている場合、金型製作に入る前にその点を指摘してもらう方が、はるかに費用を抑えられます。当社のサービスの全容については、 射出成形サービス または、当社の取り組みについてさらに詳しくはこちらをご覧ください プラスチック射出成形.
よくある質問
Q: なぜ金型は部品に比べてこんなに高価なのですか?
A: 金型とは、冷却路やエジェクタ機構を備え、多くの場合可動スライドを備えた、精密加工された鋼またはアルミニウム製の組立品です。実質的には特注の工作機械と言えます。そのコストはすべての部品に分散されるため、生産数量が増えるにつれて1個あたりの単価は大幅に低下します。.
Q:アルミ製の金型はどれくらい持ちますか?
A: 一般的に数千個程度ですが、実際の数は樹脂の種類や形状によって異なります。ガラス繊維強化グレードは、無充填の汎用樹脂に比べてアルミニウムの摩耗がはるかに早いため、研磨性のある材料は金型の寿命を大幅に縮めます。.
Q:4キャビティの金型は、1キャビティの金型の4倍の費用がかかりますか?
A: いいえ。金型ベース、エジェクションシステム、そして設計の大部分は共通しているため、コストの増加は4倍をはるかに下回ります。しかし、1個あたりの加工時間は4分の1近くまで短縮されるため、キャビテーションには投資に見合う価値があるのです。.
Q: 部品あたりのコストを削減する最も手っ取り早い方法は何ですか?
A: 肉厚を薄くし、均一にする。冷却時間は肉厚の二乗に比例して増加し、サイクル時間の大部分を占めるため、肉厚を薄く均一にすることで、金型の寿命期間を通じて各サイクルの時間を短縮できる。.
Q: 金型が完成した後、その所有権は誰にあるのですか? A: それは契約内容次第ですので、工具を切断する前に書面で取り決めておいてください。所有権、保管場所、メンテナンスの責任などについて