プラスチック製造において、どのような種類の射出成形ゲートが使用されていますか?射出成形のゲート設計は、部品の品質、強度、外観、および生産効率にどのような影響を与えますか?最良の結果を得るためには、射出成形のゲートをどこに配置すべきですか?
適切な射出成形のゲートタイプを選択することは、高品質なプラスチック部品を製造する上で重要な役割を果たします。ゲートの設計と配置は、溶融プラスチックが金型キャビティに流入する方法を決定し、充填バランス、表面仕上げ、反り、強度、および製品全体の性能に影響を与えます。.
射出成形のゲートとは、ランナーシステムと金型キャビティをつなぐ小さな開口部のことです。メーカーは、部品の形状、材料特性、生産量、外観要件に基づいて、ゲートの設計を慎重に選定します。適切なゲートを選択することで、不良を減らし、製造の一貫性を高めることができます。.
プロフェッショナルなプラスチック部品の製造を必要とする企業様には、, 射出成形サービス 最適化された金型設計と製造プロセスにより、最先端の製造ソリューションを提供します。.
射出成形のゲートとは何ですか?
射出成形のゲートとは、溶融プラスチックがランナーシステムから金型キャビティへと流れ込む、制御された流入点のことです。金型設計上は小さな要素ですが、成形品の最終的な品質に大きな影響を及ぼします。.
射出成形では、溶融したプラスチックはノズル、ランナー、ゲートを通過してから金型キャビティに充填されます。ゲートは、材料の流れの速度、方向、および圧力を制御します。.
適切に設計されたゲートは、以下の実現に役立ちます:
- 均一な充填
- エアトラップの低減
- 表面の見た目が向上
- 機械的性能の向上
- 部品の取り外しが容易
ゲートの選択を誤ると、溶接線、へこみ、充填不足、過度の応力、目立つゲート跡などの問題が生じる可能性があります。.
射出成形におけるゲート設計が重要な理由
射出成形のゲート設計は、単にプラスチックを金型内に流入させるだけのものではありません。エンジニアは、材料が適切に流れ、品質の安定した部品が製造されるよう、さまざまな要素を考慮しています。.
設計プロセスでは、以下の点を考慮しています:
| 設計係数 | 成形部品への影響 |
| ゲートサイズ | 充填速度と圧力を制御します |
| ゲートの位置 | 外観と強度に影響を与える |
| ゲートの形状 | 流動パターンと仕上げ品質に影響を与える |
| ゲートタイプ | さまざまな用途への適合性を判断する |
プロの金型設計者は、開発段階でこれらの要因を分析します。多くの企業では、金型の最適化と ラピッドプロトタイピングサービス 本格的な生産に先立ち、製品設計を検証するため。.
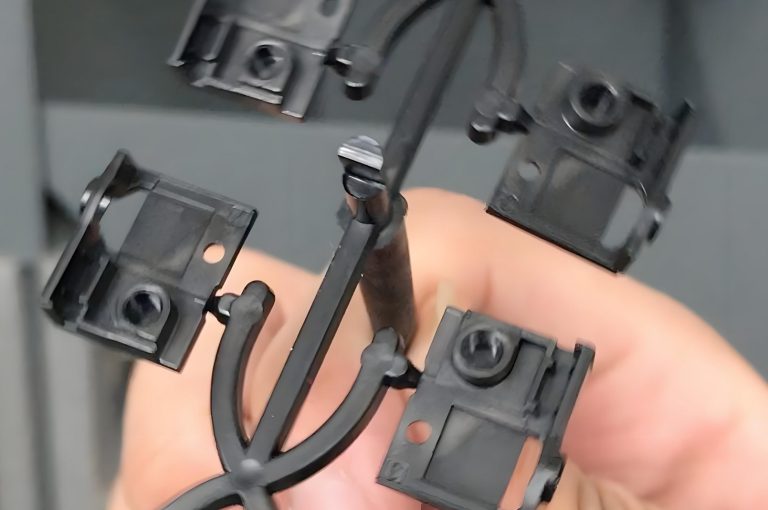
射出成形における一般的なゲートの種類
用途によって、必要なゲート設計は異なります。最適な選択は、部品の形状、材質、製造要件、および仕上げの要件によって決まります。.
エッジ・ゲート
エッジゲートは、射出成形において最も一般的に使用されるゲートの一つです。これは、金型の縁またはパーティングラインに沿って配置されます。.
このゲート設計は、充填制御が簡単で、平らな部品や中型の部品に適しています。一般に、消費財、筐体、パネル、および一般的なプラスチック部品に広く使用されています。.
エッジゲートの利点には、次のようなものがあります:
- シンプルな金型構造
- 簡単な処理
- 充填量の適切な制御
- さまざまな素材に適しています
しかし、エッジゲートは通常、目に見えるゲート跡が残るため、製造後にトリミングが必要になる場合があります。.
タブゲート
タブゲートとは、部品に接続された追加のタブ領域を用いた、エッジゲートの改良型です。.
この設計の目的は、ゲート付近の応力集中を軽減することにあります。成形後、仕上げ工程でタブを取り除きます。.
タブゲートは、外観や応力低減が重要な部品によく用いられます。.
ピンゲート
ピンゲートとは、3プレート金型で一般的に使用される小さな円形のゲートのことです。金型が開くと、成形品から自動的に分離します。.
この設計では、より大きなゲートタイプに比べて、ゲート跡が小さくなります。.
ピンゲートは、次のような用途に適しています:
- 小型精密部品
- 外装部品
- 多キャビティ金型
そのコンパクトなサイズにより、細部の部品における材料の流れをより的確に制御することができます。.
潜水艦ゲート
サブマリンゲート(トンネルゲートとも呼ばれる)は、パーティングラインの下側から金型キャビティへと流入する。.
この設計の主な利点は、排出時にゲートが自動的に分離されることです。これにより、手作業によるトリミングの必要性が減り、生産効率が向上します。.
サブマリンゲートは、自動化が重要な大量生産において一般的に使用されています。.
ホットランナーゲート
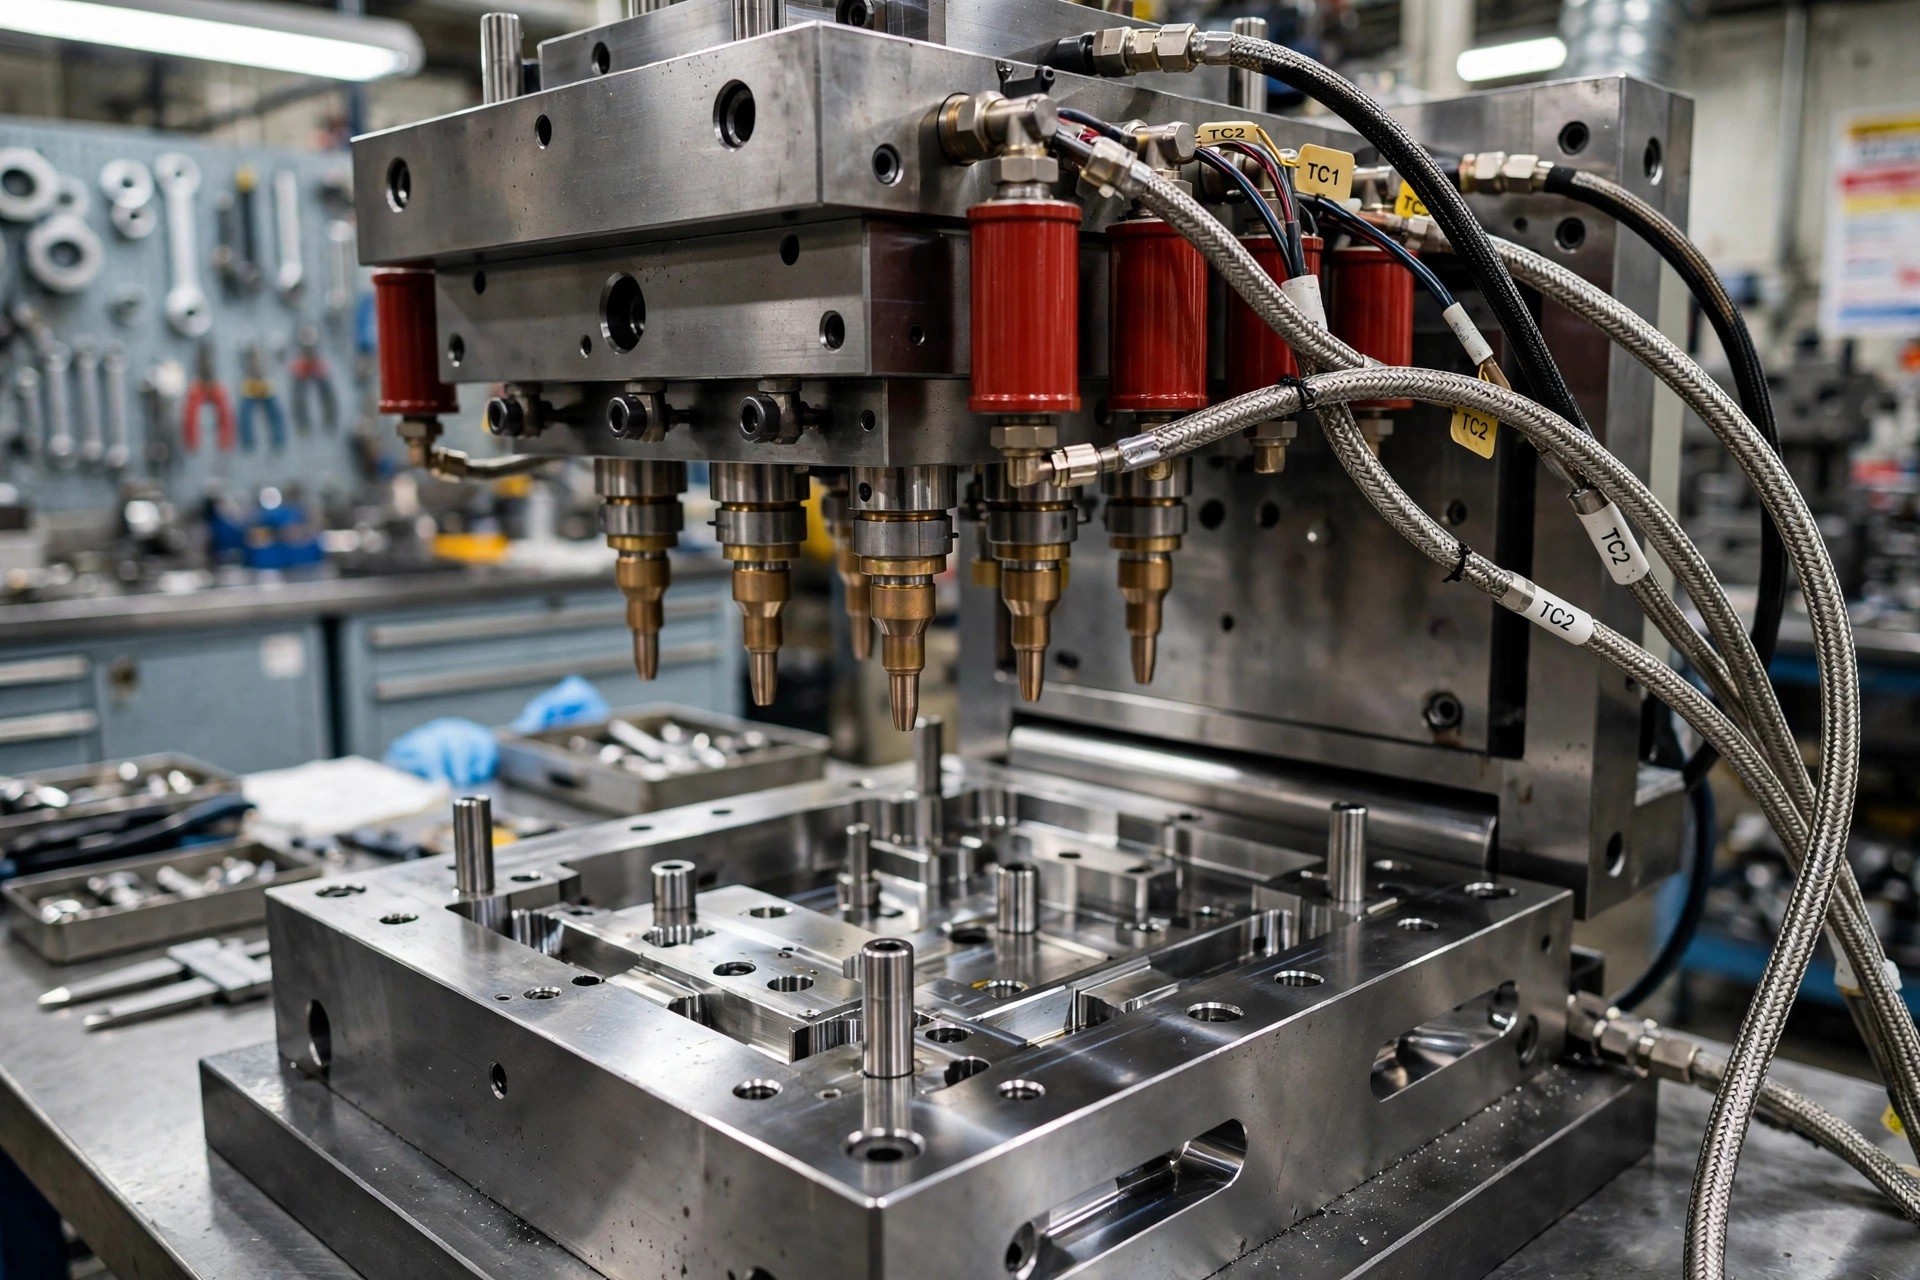
ホットランナーゲートは、加熱された流路を利用して、溶融プラスチックを金型キャビティに直接送り込みます。.
従来のコールドランナー方式とは異なり、ホットランナー方式では、各サイクル終了後にランナー材が固化しないため、材料のロスを削減できます。.
これらは一般的に次のような用途に使われます:
- 大量生産
- 複雑な部品
- 多キャビティ金型
ホットランナーシステムは初期投資は高くなりますが、長期的には生産効率を向上させることができます。.
ダイレクト・ゲート
ダイレクトゲートは、射出ノズルを金型キャビティに直接接続するものです。.
この設計は、強力な材料の流れを実現し、高い充填圧力を必要とする大型部品によく用いられます。.
欠点は、通常、ゲート跡が大きくなってしまうため、目に見える表面にはあまり適していないという点です。.
適切な射出成形のゲートタイプを選ぶには?
さまざまな種類の射出成形ゲートの中から適切なものを選ぶには、製品の要件と製造目標を理解する必要があります。.
エンジニアによる評価:
- 部品のサイズと形状
- プラスチック材料の特性
- 要求される表面仕上げ
- 生産数量
- ゲートの撤去要件
- 強度要件
例えば、外観を保つために、装飾用の電子機器筐体ではゲートを目立たない位置に配置する必要がある一方で、産業用ブラケットでは強度や効率的な充填が優先される場合があります。.
メーカーは、想定される生産環境も考慮に入れます。大量生産される自動車部品には、多くの場合、自動化されたゲートソリューションが必要ですが、試作部品ではよりシンプルなゲート設計が採用されることもあります。.
射出成形におけるゲート位置の決定に関する考慮事項
その 射出成形のゲート位置 これは、キャビティ内部でのプラスチックの流動に直接影響を与えます。配置が不適切だと、充填ムラや強度の低い部分、目に見える欠陥が生じる可能性があります。.
一般的な配置に関するガイドラインには、次のようなものがあります:
ゲートは厚みのある部分の近くに設置してください
プラスチックは、肉厚の箇所ほど流れやすくなります。ゲートを肉厚の箇所近くに配置することで、充填不良を防ぎ、材料の分布を改善することができます。.
目立つ表面部分は避ける
消費財の場合、メーカーは外観を損なわないよう、ゲートを目立たない場所に配置することがよくあります。.
流れの方向を考慮する
ゲートは、キャビティ全体を通じて材料がスムーズに流れるように設計する必要があります。流れの方向が不適切だと、ウェルドラインや気泡の発生を招く恐れがあります。.
充填量のバランスを保つ
多キャビティ金型の場合、ゲートの位置は、すべてのキャビティで均等に充填が行われるように設定する必要があります。.
射出成形のゲート種類の比較
| ゲートタイプ | 最優秀アプリケーション | 主な利点 |
| エッジ・ゲート | 一般的なプラスチック部品 | シンプルで費用対効果が高い |
| ピンゲート | 精密部品 | 小さなゲートの跡 |
| 潜水艦ゲート | 自動化生産 | 自動分離 |
| ホットランナーゲート | 大量生産 | 材料の無駄の削減 |
| ダイレクト・ゲート | 大型部品 | 強力なマテリアルフロー |
射出成形における一般的なゲートの問題
金型設計が適切であっても、ゲートの選定を誤ると、製造上の問題が生じる可能性があります。.
ショートショット
ショートショットとは、溶融プラスチックが金型のキャビティを完全に満たさない状態を指します。これは、ゲートのサイズが小さすぎる場合や、材料の流れが妨げられている場合に発生することがあります。.
溶接線
溶着線は、2つの塑性流動経路が交わる部分に生じます。これにより、部品の強度が低下したり、外観に影響が出たりすることがあります。.
シンクのへこみ
シンクマークは、冷却収縮によって目に見えるへこみが生じたときに発生します。ゲートの適切な配置と冷却設計により、この問題を軽減することができます。.
過度なゲート跡
大きすぎるゲートや位置が不適切なゲートは、目立つ跡を残す可能性があり、その場合は追加の仕上げ作業が必要になる場合があります。.
経験豊富なメーカーと協力することで、適切なシミュレーション、試験、および生産検証を通じて、こうした問題を早期に特定することができます。.
ゲートの選定における金型設計の役割
ゲートの選定は、金型設計全体と密接に関連しています。エンジニアは、キャビティのレイアウト、冷却路、材料の挙動、および生産要件を考慮しなければなりません。.
優れた金型設計では、以下の要素のバランスが取れている必要があります:
- 製造原価
- 部品の品質
- サイクルタイム
- 保守要件
複雑な製品を開発する企業では、しばしば以下の要素を組み合わせる CNC加工サービス 射出成形を用いて、高精度な試作品、金型部品、および量産部品を製造します。.
まとめ
理解 射出成形 ゲートの種類を理解することで、メーカーは品質、外観、性能が向上したプラスチック部品を製造できるようになります。適切なゲートの設計、配置、および製造方法を採用することで、欠陥を大幅に削減しつつ、生産効率を向上させることができます。.
成形部品にはそれぞれ固有の要件があるため、エンジニアはゲート方式を選定する前に、材料特性、部品の形状、生産量、および仕上げの要件を評価する必要があります。.
適切な射出成形ゲートの設計を選択し、ゲートの位置を最適化することで、メーカーは試作品、消費者向け製品、産業用部品、および大規模生産用途において、信頼性の高い結果を得ることができます。.
よくある質問
射出成形において、最も一般的なゲートタイプにはどのようなものがありますか?
最も一般的なゲートタイプには、エッジゲート、ピンゲート、サブマリンゲート、ホットランナーゲート、タブゲート、ダイレクトゲートなどがあります。それぞれの設計は、部品の要件、材料、生産量に応じて、異なる利点をもたらします。.
射出成形におけるゲートの位置は、部品の品質にどのような影響を与えるのでしょうか?
ゲートの位置は、プラスチックの流動方向、圧力分布、および冷却挙動を左右します。適切な位置を選定することで、欠陥を減らし、強度、外観、および均一性を向上させることができます。.
大量生産には、どの射出成形のゲートが最適でしょうか?
ホットランナーやサブマリンゲートは、廃棄物を削減し、自動化生産に対応できるため、大量生産においてしばしば採用されます。最適な選択は、部品の設計や材質によって異なります。.
なぜ射出成形のゲート設計は重要なのでしょうか?
ゲートの設計は、充填性能、表面品質、生産効率、および欠陥の防止に影響を与えます。適切な設計を行うことで、プラスチックが金型キャビティ全体に均一に流れ込むようになります。.
射出成形のゲートは、生産後に取り除くことはできますか?
はい、ゲートの種類によっては、多くのゲートをトリミングしたり、自動的に分離したりすることができます。潜水艦ゲートやピンゲートなどの一部の設計では、製造工程でのゲートの除去が容易になっています。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.