Quais são os diferentes tipos de pontos de injeção utilizados na fabricação de plásticos? Como o projeto do ponto de injeção afeta a qualidade, a resistência, a aparência e a eficiência da produção das peças? Onde o ponto de injeção deve ser posicionado para se obter os melhores resultados?
A escolha do tipo correto de porta de injeção desempenha um papel importante na produção de peças plásticas de alta qualidade. O projeto da porta e seu posicionamento determinam como o plástico fundido entra na cavidade do molde, afetando o equilíbrio do preenchimento, o acabamento da superfície, a deformação, a resistência e o desempenho geral do produto.
Os pontos de injeção na moldagem por injeção são pequenas aberturas que conectam o sistema de canais à cavidade do molde. Os fabricantes selecionam cuidadosamente os projetos dos pontos de injeção com base na geometria da peça, nas propriedades do material, no volume de produção e nos requisitos de aparência. A escolha do ponto de injeção adequado ajuda a reduzir defeitos e melhora a consistência da fabricação.
Para empresas que precisam da produção profissional de componentes plásticos, serviços de moldagem por injeção oferecer soluções avançadas de fabricação com projetos de moldes e processos de produção otimizados.
O que é um ponto de injeção na moldagem por injeção?
A porta de injeção é o ponto de entrada controlado por onde o plástico fundido flui do sistema de canais para a cavidade do molde. Embora seja um detalhe pequeno no projeto do molde, ela tem um grande impacto na qualidade final da peça moldada.
Durante a moldagem por injeção, o plástico fundido passa pelo bico, pelo canal de alimentação e pela porta antes de preencher a cavidade. A porta controla a velocidade, a direção e a pressão do fluxo do material.
Um portão bem projetado ajuda a garantir:
- Obturação equilibrada da cavidade
- Menos bolsas de ar
- Melhor aparência da superfície
- Melhoria no desempenho mecânico
- Remoção mais fácil das peças
A escolha incorreta do ponto de injeção pode causar problemas como linhas de solda, marcas de afundamento, injeção insuficiente, tensão excessiva e marcas visíveis do ponto de injeção.
Por que o projeto da entrada na moldagem por injeção é importante
O projeto do ponto de injeção na moldagem por injeção não se resume apenas a permitir que o plástico entre no molde. Os engenheiros levam em consideração diversos fatores para garantir que o material flua corretamente e produza peças com qualidade consistente.
O processo de projeto leva em consideração:
| Fator de projeto | Efeito nas peças moldadas |
| Tamanho do portão | Controla a velocidade e a pressão de enchimento |
| Localização do portão | Influencia a aparência e a resistência |
| Formato da porta | Afeta o padrão de fluxo e a qualidade do acabamento |
| Tipo de portão | Determina a adequação para diferentes aplicações |
Os projetistas profissionais de moldes analisam esses fatores durante a fase de desenvolvimento. As empresas costumam combinar a otimização de moldes com serviços de prototipagem rápida para testar os projetos dos produtos antes da produção em grande escala.
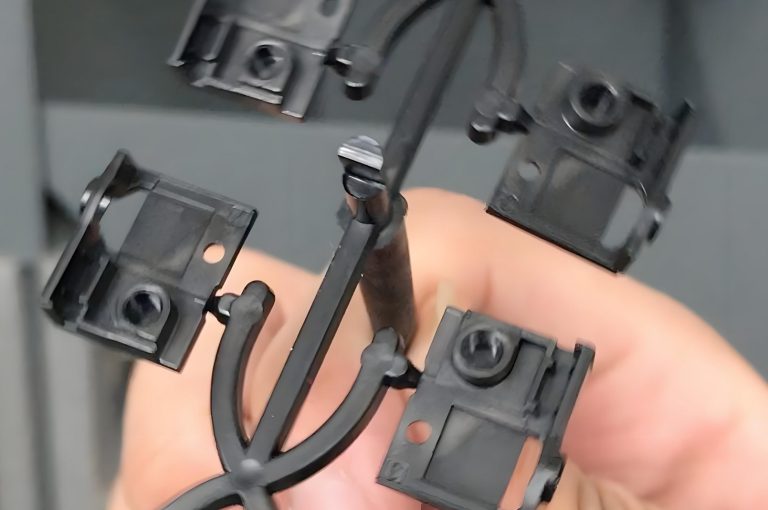
Tipos comuns de portas em moldagem por injeção
Aplicações diferentes exigem projetos de porta diferentes. A escolha mais adequada depende do formato da peça, do material, dos requisitos de produção e das expectativas em relação ao acabamento.
Portão Edge
A entrada de borda é uma das entradas mais utilizadas na moldagem por injeção. Ela é posicionada ao longo da borda ou da linha de divisão do molde.
Esse modelo de porta oferece um controle simples do enchimento e é adequado para peças planas ou de tamanho médio. É comumente utilizado para produtos de consumo, caixas, painéis e peças plásticas em geral.
As vantagens das comportas de borda incluem:
- Construção simples de moldes
- Fácil processamento
- Bom controle do enchimento
- Adequado para diversos materiais
No entanto, as portas de borda geralmente deixam uma marca visível que pode exigir um recorte após a produção.
Tab Gate
Uma porta com aba é uma versão modificada de uma porta de borda que utiliza uma área adicional em forma de aba conectada à peça.
O objetivo desse projeto é reduzir a concentração de tensão próxima à área do ponto de injeção. Após a moldagem, a aba é removida durante o acabamento.
As abas de fixação são frequentemente utilizadas em peças nas quais a aparência e a redução da tensão são importantes.
Porta de pino
Um obturador de pino é um pequeno obturador circular comumente utilizado em moldes de três placas. Ele se separa automaticamente da peça moldada quando o molde se abre.
Esse projeto gera uma marca de entrada menor em comparação com tipos de entrada maiores.
As portas de pino são adequadas para:
- Pequenos componentes de precisão
- Peças estéticas
- Moldes com múltiplas cavidades
Seu tamanho compacto permite um melhor controle do fluxo de material em peças com detalhes complexos.
Portão Submarino
Um canal de alimentação submerso, também conhecido como canal de túnel, entra na cavidade do molde por baixo da linha de divisão.
A principal vantagem desse projeto é a separação automática das portas durante a ejeção. Isso reduz a necessidade de corte manual e aumenta a eficiência da produção.
As portas submersíveis são comumente utilizadas na produção em grande escala, onde a automação é fundamental.
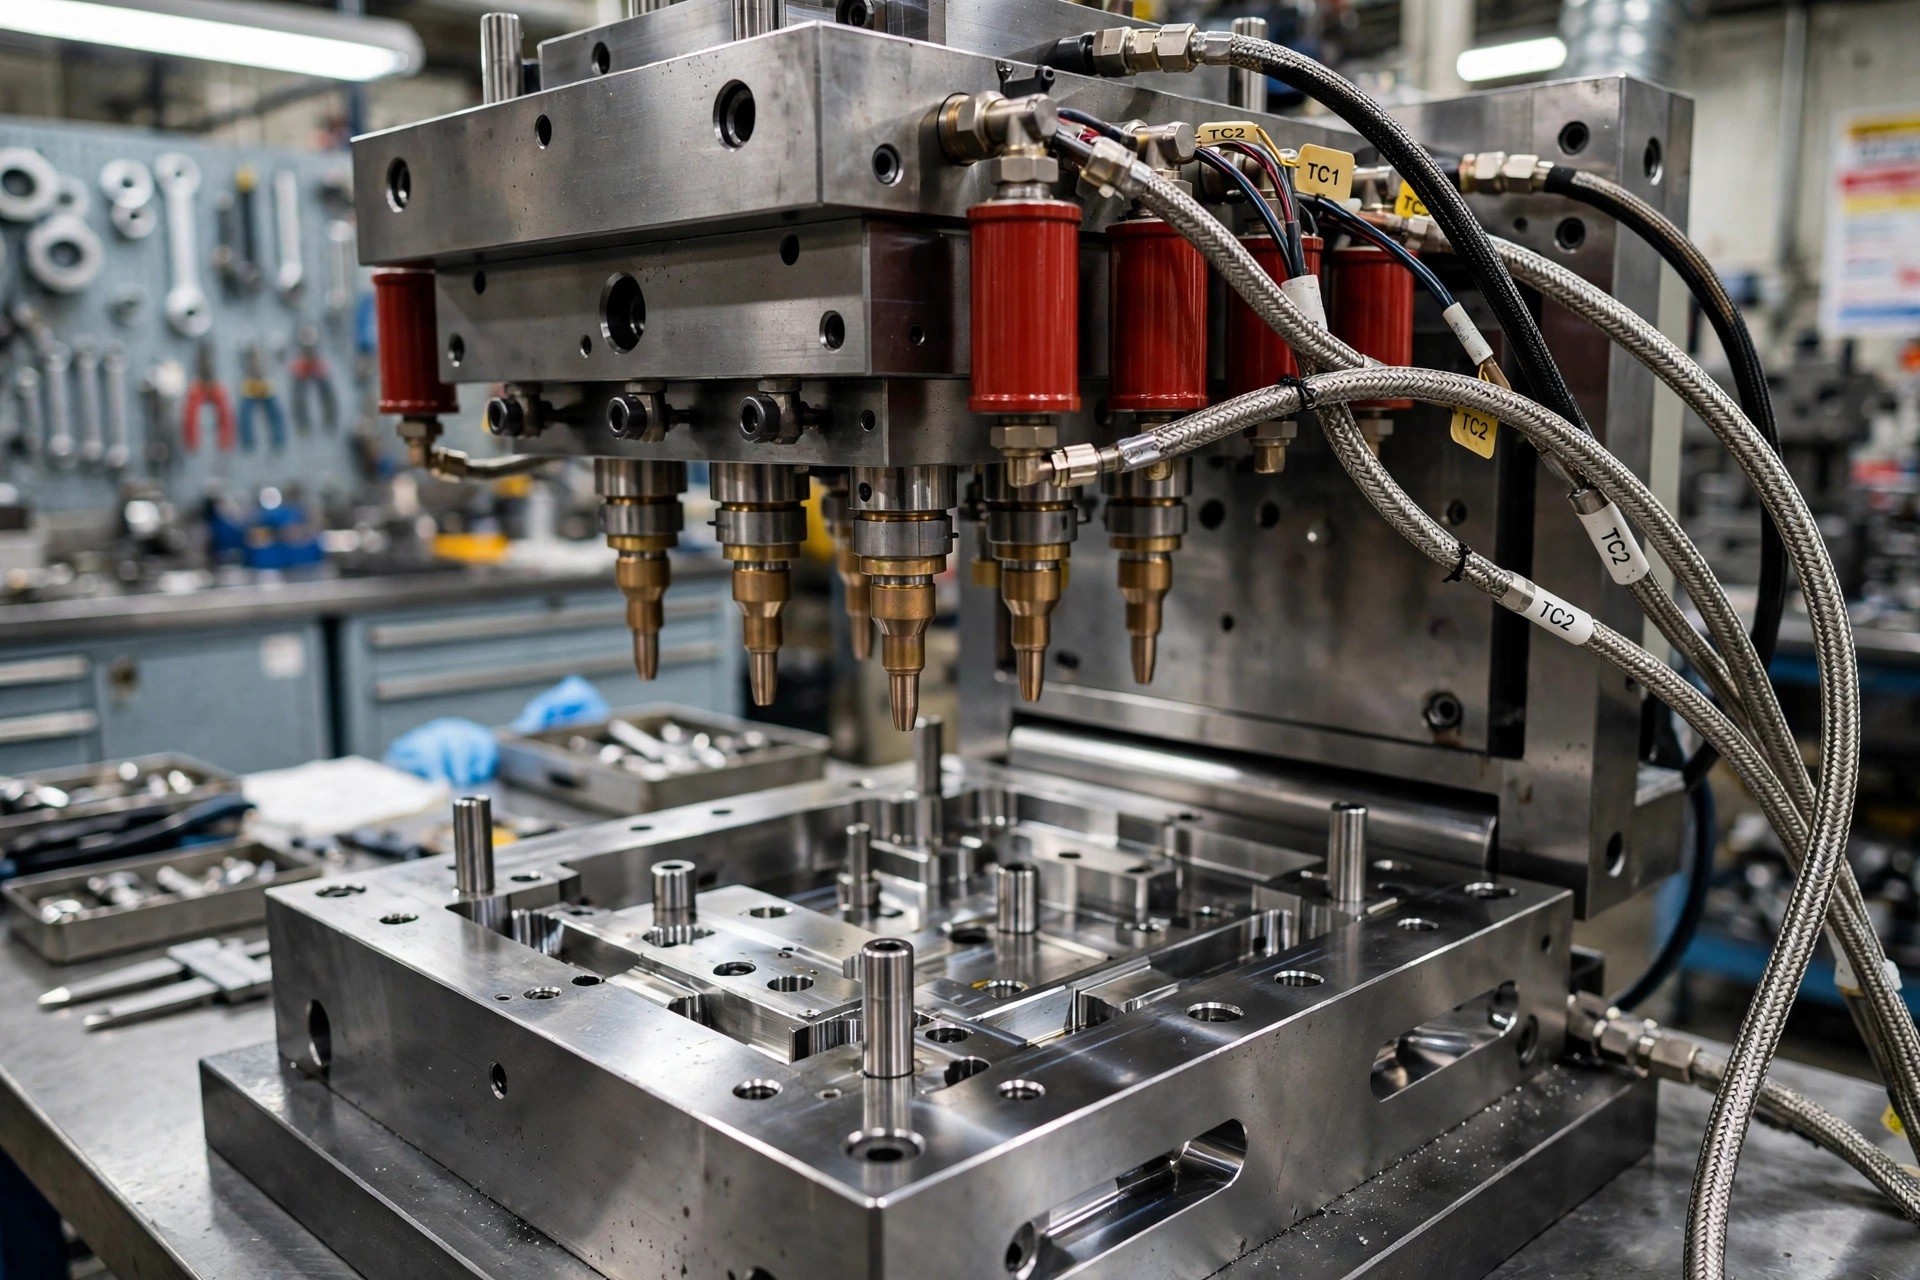
Porta de injeção de canal quente
As entradas de canal quente utilizam canais aquecidos para injetar o plástico fundido diretamente na cavidade do molde.
Ao contrário dos sistemas tradicionais de canal frio, os sistemas de canal quente reduzem o desperdício de material, pois o material do canal não se solidifica após cada ciclo.
São comumente utilizados para:
- Grandes volumes de produção
- Peças complexas
- Moldes com múltiplas cavidades
Os sistemas de canais quentes exigem um investimento inicial maior, mas podem melhorar a eficiência da produção a longo prazo.
Portão Direto
Um canal direto conecta o bico de injeção diretamente à cavidade do molde.
Esse projeto proporciona um fluxo de material intenso e é frequentemente utilizado para componentes de grandes dimensões que exigem alta pressão de enchimento.
A desvantagem é que isso geralmente cria uma marca de porta maior, tornando-a menos adequada para superfícies visíveis.
Como escolher o tipo certo de porta de injeção?
A escolha entre diferentes tipos de portas de moldagem por injeção exige a compreensão dos requisitos do produto e dos objetivos de fabricação.
Os engenheiros avaliam:
- Dimensões e geometria da peça
- Características do material plástico
- Acabamento superficial exigido
- Quantidade produzida
- Requisitos para a remoção de portões
- Requisitos de resistência
Por exemplo, um invólucro eletrônico para produtos cosméticos pode exigir que a porta de injeção fique oculta para preservar a aparência, enquanto um suporte industrial pode priorizar a resistência e o preenchimento eficiente.
Os fabricantes também levam em conta o ambiente de produção previsto. Peças automotivas produzidas em grande volume geralmente exigem soluções automatizadas de canais de injeção, enquanto componentes protótipos podem utilizar projetos de canais de injeção mais simples.
Considerações sobre a localização do ponto de injeção na moldagem por injeção
O localização do ponto de injeção na moldagem por injeção afeta diretamente a forma como o plástico flui dentro da cavidade. O posicionamento incorreto pode causar preenchimento irregular, áreas frágeis e defeitos visíveis.
As diretrizes comuns para a colocação incluem:
Coloque portões perto de trechos mais largos
O plástico flui mais facilmente por áreas mais espessas. Posicionar a porta de injeção próxima a seções mais espessas ajuda a evitar o preenchimento incompleto e melhora a distribuição do material.
Evite áreas visíveis da superfície
No caso de produtos de consumo, os fabricantes costumam colocar pontos de injeção em superfícies ocultas para preservar a aparência.
Leve em consideração a direção do fluxo
A porta deve permitir um fluxo suave do material por toda a cavidade. Uma direção de fluxo inadequada pode causar linhas de solda ou acúmulo de ar.
Mantenha um enchimento equilibrado
No caso de moldes com múltiplas cavidades, a localização das entradas deve permitir um preenchimento uniforme em todas as cavidades.
Comparação entre os tipos de porta na moldagem por injeção
| Tipo de portão | Melhor Aplicação | Principal vantagem |
| Portão Edge | Peças plásticas em geral | Simples e econômico |
| Porta de pino | Componentes de precisão | Pequenas marcas de portão |
| Portão Submarino | Produção automatizada | Separação automática |
| Porta de injeção de canal quente | Fabricação em grande escala | Redução do desperdício de material |
| Portão Direto | Componentes grandes | Grande fluxo de materiais |
Problemas comuns nos pontos de injeção na moldagem por injeção
Mesmo com um projeto adequado do molde, a escolha incorreta do ponto de injeção pode causar problemas de fabricação.
Resumos
O “short shot” ocorre quando o plástico fundido não preenche completamente a cavidade do molde. Isso pode acontecer porque o tamanho da entrada é muito pequeno ou porque o fluxo do material está restrito.
Linhas de solda
As linhas de solda surgem quando duas trajetórias de fluxo do plástico se encontram. Elas podem enfraquecer a peça e prejudicar sua aparência.
Marcas de afundamento
As marcas de afundamento ocorrem quando o encolhimento por resfriamento cria depressões visíveis. O posicionamento adequado do canal de injeção e o projeto do sistema de resfriamento ajudam a reduzir esse problema.
Marcas excessivas nas portas
Portões grandes ou mal posicionados podem deixar marcas visíveis que exigem um acabamento adicional.
Trabalhar com fabricantes experientes ajuda a identificar esses problemas antecipadamente por meio de simulações, testes e validação da produção adequados.
O papel do projeto do molde na seleção da entrada de injeção
A escolha do ponto de injeção está intimamente ligada ao projeto geral do molde. Os engenheiros devem levar em consideração o layout da cavidade, os canais de resfriamento, o comportamento do material e os requisitos de produção.
Um projeto de molde bem-sucedido deve equilibrar:
- Custo de fabricação
- Qualidade das peças
- Tempo de ciclo
- Requisitos de manutenção
As empresas que desenvolvem produtos complexos costumam combinar Serviços de usinagem CNC com moldagem por injeção para criar protótipos precisos, componentes de ferramentas e peças de produção.
Considerações finais
Compreensão moldagem por injeção Os diferentes tipos de porta ajudam os fabricantes a criar peças plásticas de melhor qualidade, aparência e desempenho. O projeto, o posicionamento e o método de fabricação adequados da porta podem reduzir significativamente os defeitos, ao mesmo tempo em que melhoram a eficiência da produção.
Cada componente moldado apresenta requisitos específicos; por isso, os engenheiros devem avaliar as propriedades do material, a geometria da peça, o volume de produção e as expectativas em relação ao acabamento antes de selecionar uma solução de entrada de material.
Ao escolher o projeto correto do ponto de injeção e otimizar sua localização, os fabricantes podem obter resultados confiáveis para protótipos, produtos de consumo, componentes industriais e aplicações de produção em larga escala.
Perguntas frequentes
Quais são os tipos mais comuns de portas em moldagem por injeção?
Os tipos mais comuns de portas incluem portas de borda, portas de pino, portas submarinas, portas de canal quente, portas com aba e portas diretas. Cada modelo oferece vantagens diferentes, dependendo dos requisitos da peça, do material e do volume de produção.
Como a localização do ponto de injeção na moldagem por injeção afeta a qualidade da peça?
A localização da porta controla a direção do fluxo do plástico, a distribuição da pressão e o comportamento de resfriamento. Uma localização adequadamente selecionada reduz os defeitos e melhora a resistência, a aparência e a consistência.
Qual tipo de porta de injeção é o mais adequado para a produção em grande escala?
Os sistemas de canais quentes e as válvulas submersas costumam ser preferidos para a fabricação em grande escala, pois reduzem o desperdício e facilitam a produção automatizada. A melhor opção depende do projeto e do material da peça.
Por que o projeto do ponto de injeção na moldagem por injeção é importante?
O projeto do ponto de injeção afeta o desempenho do preenchimento, a qualidade da superfície, a eficiência da produção e a prevenção de defeitos. Um projeto adequado garante que o plástico flua uniformemente por toda a cavidade do molde.
Os pontos de injeção na moldagem por injeção podem ser removidos após a produção?
Sim, muitas portas podem ser aparadas ou separadas automaticamente, dependendo do tipo de porta. Alguns modelos, como as portas do tipo submarino e as portas com pinos, simplificam a remoção das portas durante a produção.
Sobre o autor Patrick Chen — Engenheiro de Aplicações, XY Machining Patrick analisa projetos de peças com paredes finas para equipes de engenharia dos EUA na XY Machining e trabalha em conjunto com a equipe de produção na definição de dispositivos de fixação e trajetórias de usinagem que garantam que peças delicadas permaneçam dentro das tolerâncias. Para realizar um teste de pressão em uma peça com paredes finas antes de elaborar o orçamento, Envie seu modelo para nossa equipe.