Quels sont les différents types de points d'injection utilisés dans la fabrication de pièces en plastique ? En quoi la conception des points d'injection influe-t-elle sur la qualité, la résistance, l'aspect et le rendement de production des pièces ? Où faut-il placer un point d'injection pour obtenir les meilleurs résultats ?
Le choix du type de point d'injection approprié joue un rôle essentiel dans la fabrication de pièces en plastique de haute qualité. La conception et l'emplacement du point d'injection déterminent la manière dont la matière plastique fondue pénètre dans la cavité du moule, ce qui influe sur l'équilibre de remplissage, l'état de surface, le gauchissement, la résistance et les performances globales du produit.
Les points d'injection sont de petites ouvertures qui relient le système de canaux d'alimentation à la cavité du moule. Les fabricants choisissent avec soin la conception des points d'injection en fonction de la géométrie des pièces, des propriétés des matériaux, du volume de production et des exigences esthétiques. Le choix d'un point d'injection adapté permet de réduire les défauts et d'améliorer la régularité de la production.
Pour les entreprises qui ont besoin d'une production professionnelle de composants en plastique, services de moulage par injection proposer des solutions de fabrication de pointe grâce à des conceptions de moules et des processus de production optimisés.
Qu'est-ce qu'une entrée de moulage par injection ?
Une entrée de moulage par injection est le point d'entrée contrôlé par lequel le plastique fondu s'écoule du système de canaux vers la cavité du moule. Bien qu'il s'agisse d'un élément mineur dans la conception du moule, elle a un impact majeur sur la qualité finale de la pièce moulée.
Lors du moulage par injection, le plastique fondu s'écoule à travers la buse, le canal et la buse d'injection avant de remplir la cavité. La buse d'injection contrôle la vitesse, la direction et la pression du flux de matière.
Un portail bien conçu permet d'obtenir :
- Obturation équilibrée de la cavité
- Réduction des poches d'air
- Meilleur aspect de surface
- Performances mécaniques améliorées
- Retrait plus facile des pièces
Un mauvais choix de point d'injection peut entraîner des problèmes tels que des lignes de soudure, des creux de moulage, des défauts de remplissage, des contraintes excessives et des marques de point d'injection visibles.
Pourquoi la conception des points d'injection est-elle importante ?
La conception des points d'injection ne vise pas uniquement à permettre au plastique de pénétrer dans le moule. Les ingénieurs prennent en compte de nombreux facteurs afin de garantir un écoulement correct du matériau et d'obtenir des pièces homogènes.
Le processus de conception prend en compte :
| Facteur de conception | Incidence sur les pièces moulées |
| Dimensions de la porte | Permet de régler la vitesse et la pression de remplissage |
| Emplacement de la porte | Influence l'aspect et la résistance |
| Forme de la porte | Influence le profil d'écoulement et la qualité de finition |
| Type de portail | Détermine l'adéquation à différentes applications |
Les concepteurs de moules professionnels analysent ces facteurs dès la phase de développement. Les entreprises associent souvent l'optimisation des moules à services de prototypage rapide pour tester les conceptions des produits avant leur mise en production à grande échelle.
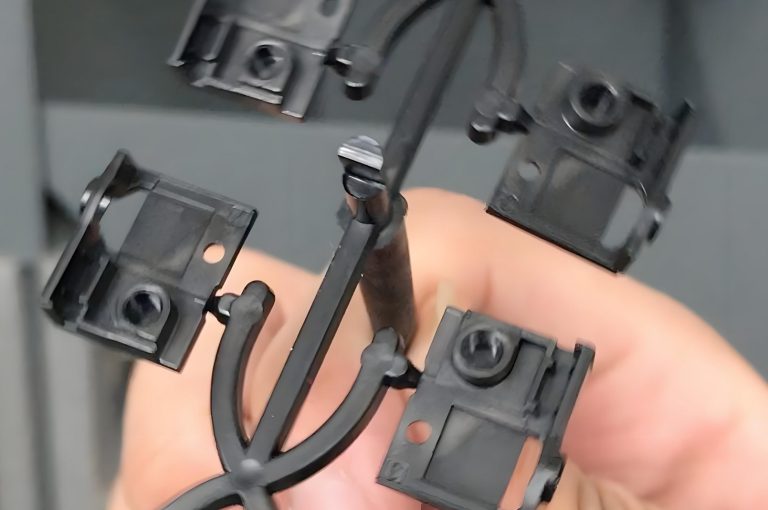
Types courants de points d'injection dans le moulage par injection
Chaque application nécessite une conception de porte spécifique. Le choix le plus approprié dépend de la forme de la pièce, du matériau, des exigences de production et des résultats de finition escomptés.
Edge Gate
La porte latérale est l'une des portes les plus couramment utilisées dans le moulage par injection. Elle est placée le long du bord ou de la ligne de joint du moule.
Ce modèle de porte permet un contrôle simple du remplissage et convient aux pièces plates ou de taille moyenne. Il est couramment utilisé pour les produits de grande consommation, les boîtiers, les panneaux et les pièces en plastique en général.
Les avantages des vannes de bordure sont les suivants :
- Construction simple d'un moule
- Mise en œuvre facile
- Bon contrôle du remplissage
- Convient à de nombreux matériaux
Cependant, les portes de bord laissent généralement une marque visible qui peut nécessiter un rognage après la production.
Tab Gate
Une porte à languette est une version modifiée d'une porte à arête qui utilise une languette supplémentaire reliée à la pièce.
Cette conception a pour but de réduire la concentration de contraintes à proximité de la zone de la porte d'injection. Après le moulage, la languette est retirée lors de l'étape de finition.
Les portes à languettes sont souvent utilisées pour les pièces où l'aspect esthétique et la réduction des contraintes sont des critères importants.
Portée à broches
Une porte à goupille est une petite porte circulaire couramment utilisée dans les moules à trois plaques. Elle se détache automatiquement de la pièce moulée lorsque le moule s'ouvre.
Cette conception permet d'obtenir une empreinte de porte plus petite par rapport aux types de portes plus grandes.
Les portes à broches conviennent pour :
- Petits composants de précision
- Pièces esthétiques
- Moules à plusieurs cavités
Leur taille compacte permet un meilleur contrôle du débit de matière dans les pièces aux détails complexes.
Porte sous-marine
Une entrée de coulée sous-marine, également appelée « entrée de coulée en tunnel », pénètre dans la cavité du moule par le dessous de la ligne de joint.
Le principal avantage de cette conception réside dans la séparation automatique des grappes lors de l'éjection. Cela réduit les besoins en découpe manuelle et améliore l'efficacité de la production.
Les portes sous-marines sont couramment utilisées dans la production à grand volume, où l'automatisation joue un rôle essentiel.
Entrée de canal chaud
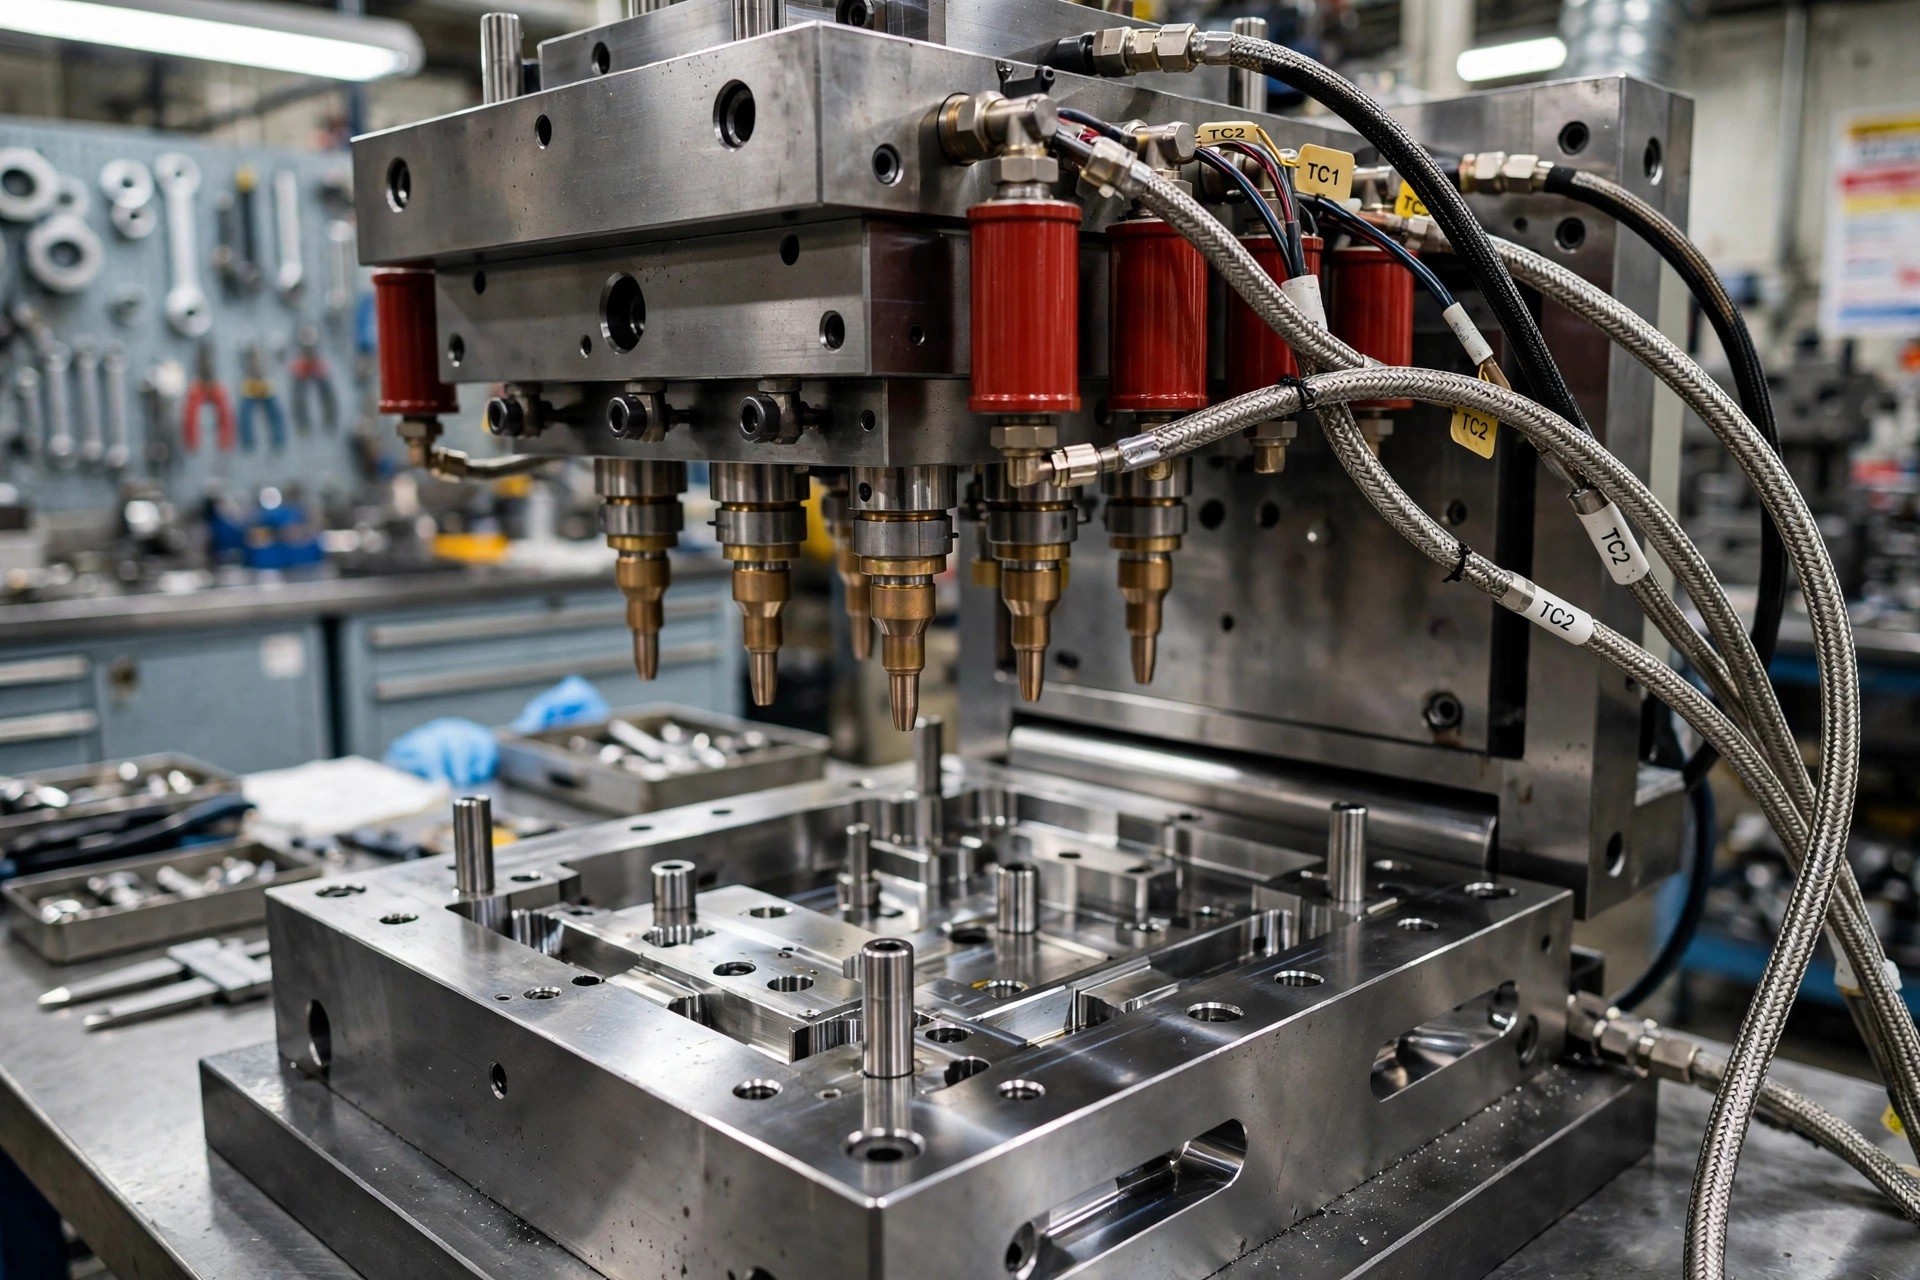
Les points d'injection à canaux chauds utilisent des canaux chauffés pour acheminer le plastique fondu directement dans la cavité du moule.
Contrairement aux systèmes à canaux froids traditionnels, les systèmes à canaux chauds permettent de réduire le gaspillage de matière, car la matière des canaux ne se solidifie pas après chaque cycle.
Ils sont couramment utilisés pour :
- Volumes de production importants
- Pièces complexes
- Moules à plusieurs cavités
Les systèmes à canaux chauds nécessitent un investissement initial plus important, mais peuvent améliorer l'efficacité de la production à long terme.
Direct Gate
Une entrée directe relie la buse d'injection directement à la cavité du moule.
Cette conception assure un flux de matière important et est souvent utilisée pour les composants de grande taille qui nécessitent une pression de remplissage élevée.
L'inconvénient est que cela génère généralement une marque de gravure plus importante, ce qui rend cette technique moins adaptée aux surfaces visibles.
Comment choisir le bon type de point d'injection pour le moulage par injection ?
Pour choisir entre différents types de points d'injection, il est nécessaire de bien comprendre les exigences du produit et les objectifs de fabrication.
Les ingénieurs évaluent :
- Dimensions et géométrie de la pièce
- Caractéristiques des matières plastiques
- Finition de surface requise
- Quantité produite
- Exigences relatives au retrait des portails
- Exigences en matière de résistance
Par exemple, un boîtier électronique destiné à un usage esthétique peut nécessiter un emplacement de porte d'injection dissimulé afin de préserver son aspect, tandis qu'un support industriel peut privilégier la résistance et l'efficacité du moulage.
Les fabricants tiennent également compte de l'environnement de production prévu. Les pièces automobiles produites en grande série nécessitent souvent des solutions de porte d'injection automatisées, tandis que les composants prototypes peuvent faire appel à des conceptions de porte d'injection plus simples.
Considérations relatives à l'emplacement des points d'injection dans le moulage par injection
Le emplacement de la buse dans le moulage par injection Cela a une incidence directe sur la façon dont le plastique s'écoule à l'intérieur de la cavité. Un mauvais positionnement peut entraîner un remplissage irrégulier, des zones de faiblesse et des défauts visibles.
Voici quelques-unes des directives courantes en matière de placement :
Placez les barrières près des sections plus épaisses
Le plastique s'écoule plus facilement dans les zones plus épaisses. Le fait de placer la buse d'injection à proximité des sections plus épaisses permet d'éviter un remplissage incomplet et d'améliorer la répartition de la matière.
Évitez les zones visibles
Pour les produits de grande consommation, les fabricants placent souvent les points d'injection sur des surfaces cachées afin de préserver l'aspect esthétique du produit.
Tenez compte du sens d'écoulement
La buse doit permettre un écoulement régulier du matériau dans toute la cavité. Une mauvaise orientation du flux peut entraîner l'apparition de lignes de soudure ou la formation de poches d'air.
Veiller à un remplissage équilibré
Dans le cas des moules à plusieurs cavités, l'emplacement des points d'injection doit permettre un remplissage uniforme de toutes les cavités.
Comparaison des types de points d'injection
| Type de portail | Meilleure candidature | Principal avantage |
| Edge Gate | Pièces en plastique diverses | Simple et économique |
| Portée à broches | Composants de précision | Petites marques sur le portillon |
| Porte sous-marine | Production automatisée | Séparation automatique |
| Entrée de canal chaud | Production à grande échelle | Réduction du gaspillage de matériaux |
| Direct Gate | Grands composants | Un flux de matières important |
Problèmes courants liés aux points d'injection dans le moulage par injection
Même avec une conception de moule adéquate, un mauvais choix de point d'injection peut entraîner des problèmes de fabrication.
En bref
On parle de « moulage incomplet » lorsque le plastique fondu ne remplit pas entièrement la cavité du moule. Cela peut être dû à une taille de point d'injection trop petite ou à une circulation de matière entravée.
Lignes de soudure
Les lignes de soudure apparaissent lorsque deux trajectoires d'écoulement de la matière plastique se rejoignent. Elles peuvent affaiblir la pièce et nuire à son aspect esthétique.
Marques de l'évier
Les marques d'affaissement apparaissent lorsque le retrait dû au refroidissement crée des creux visibles. Un placement adéquat de la buse d'injection et une conception optimale du système de refroidissement permettent de limiter ce problème.
Marques de porte excessives
Les portails de grande taille ou mal placés peuvent laisser des traces visibles qui nécessitent une finition supplémentaire.
Collaborer avec des fabricants expérimentés permet d'identifier ces problèmes à un stade précoce grâce à des simulations, des essais et une validation de la production adéquats.
Rôle de la conception du moule dans le choix de l'entrée de coulée
Le choix de l'entrée de matière est étroitement lié à la conception globale du moule. Les ingénieurs doivent tenir compte de la disposition des cavités, des canaux de refroidissement, du comportement du matériau et des exigences de production.
Une conception de moule réussie repose sur un équilibre entre :
- Coût de fabrication
- Qualité des pièces
- Durée du cycle
- Exigences en matière d'entretien
Les entreprises qui développent des produits complexes combinent souvent Services d'usinage CNC grâce au moulage par injection, pour réaliser des prototypes de haute précision, des composants d'outillage et des pièces de série.
Conclusion
Comprendre moulage par injection Les différents types de points d'injection permettent aux fabricants de produire des pièces en plastique de meilleure qualité, plus esthétiques et plus performantes. Une conception, un emplacement et une méthode de fabrication adaptés peuvent réduire considérablement le nombre de défauts tout en améliorant l'efficacité de la production.
Chaque pièce moulée présentant des exigences spécifiques, les ingénieurs doivent évaluer les propriétés des matériaux, la géométrie de la pièce, le volume de production et les attentes en matière de finition avant de choisir une solution d'injection.
En choisissant une conception adéquate de la buse d'injection et en optimisant son emplacement, les fabricants peuvent obtenir des résultats fiables pour les prototypes, les produits de grande consommation, les composants industriels et les applications de production à grande échelle.
Foire aux questions
Quels sont les types de points d'injection les plus courants en moulage par injection ?
Parmi les types de points d'injection les plus courants, on trouve les points d'injection en bord, les points d'injection à broche, les points d'injection sous-marins, les points d'injection à canal chaud, les points d'injection à languette et les points d'injection directs. Chaque conception offre des avantages différents en fonction des exigences de la pièce, du matériau et du volume de production.
En quoi l'emplacement de l'entrée du moule dans le moulage par injection influe-t-il sur la qualité de la pièce ?
L'emplacement de l'entrée de coulée détermine la direction de l'écoulement de la matière plastique, la répartition de la pression et le comportement au refroidissement. Un emplacement bien choisi permet de réduire les défauts et d'améliorer la résistance, l'aspect et l'uniformité du produit.
Quel type de point d'injection est le mieux adapté à la production en grande série ?
Les canaux chauds et les obturateurs submersibles sont souvent privilégiés pour la fabrication en grande série, car ils réduisent le gaspillage et favorisent la production automatisée. Le choix optimal dépend de la conception de la pièce et du matériau utilisé.
Pourquoi la conception des points d'injection est-elle importante ?
La conception de l'entrée d'injection influe sur les performances de remplissage, la qualité de surface, le rendement de production et la prévention des défauts. Une conception adéquate garantit une répartition homogène de la matière plastique dans toute la cavité du moule.
Les points d'injection peuvent-ils être retirés après la production ?
Oui, de nombreuses grilles peuvent être découpées ou séparées automatiquement selon leur type. Certains modèles, tels que les grilles de type « sous-marin » et à broches, facilitent le retrait des grilles pendant la production.
À propos de l'auteur Patrick Chen — Ingénieur d'application, XY Machining Patrick examine les conceptions à parois minces pour les équipes d'ingénierie américaines chez XY Machining et collabore avec l'atelier sur les dispositifs de serrage et les parcours d'outils qui permettent de maintenir les pièces délicates dans les tolérances. Pour tester la résistance à la pression d'une pièce à parois minces avant d'établir un devis, Envoyez votre modèle à notre équipe.