Cada presupuesto de moldeo por inyección contiene dos cifras que se comportan de manera opuesta. El coste del utillaje se paga una sola vez, antes de que exista ni una sola pieza. El coste por pieza se repite en cada unidad durante toda la vida útil del programa. Para conseguir un buen precio hay que entender qué factores influyen en cada uno de ellos por separado, ya que las decisiones de diseño que reducen el coste del utillaje no siempre son las mismas que reducen el coste por pieza.
Esta guía desglosa a dónde va a parar el dinero en ambos casos, cómo se comparan realmente las herramientas de aluminio y las de acero endurecido, cuándo la incorporación de cavidades resulta rentable y los cambios de diseño que permiten reducir de forma fiable el presupuesto antes incluso de cortar el acero.
Los siete factores que determinan el precio de tus utillajes
Los fabricantes de herramientas fijan los precios en función de la geometría, no a partir de un catálogo. Estos son los factores que más influyen en el precio, más o menos por orden de importancia.
| Factor | Por qué es importante | Repercusión en el precio |
| Tamaño de la pieza | Establece las dimensiones de la base del molde, el volumen de acero que hay que mecanizar y el tonelaje de la prensa necesario | Grande, más o menos proporcional al volumen |
| Recuento de cavidades | Cada cavidad es un conjunto duplicado de núcleos, cavidades, sistema de refrigeración y expulsión. | Grande, aunque no lineal |
| Material del molde | El aluminio se corta más rápido y es más barato, mientras que el acero endurecido dura mucho más. | Grande |
| Recortes por debajo | Las correderas, los elevadores y los núcleos plegables son mecanismos independientes que hay que diseñar, construir y mantener. | De moderado a grande por mecanismo |
| Acabado o textura de la superficie | El pulido hasta obtener un acabado óptico y la aplicación de texturas son operaciones manuales que requieren gran destreza. | Moderado |
| Tolerancia de la cavidad | El trabajo en cavidades estrechas requiere un mecanizado, un rectificado o un electroerosionado más precisos | Moderado |
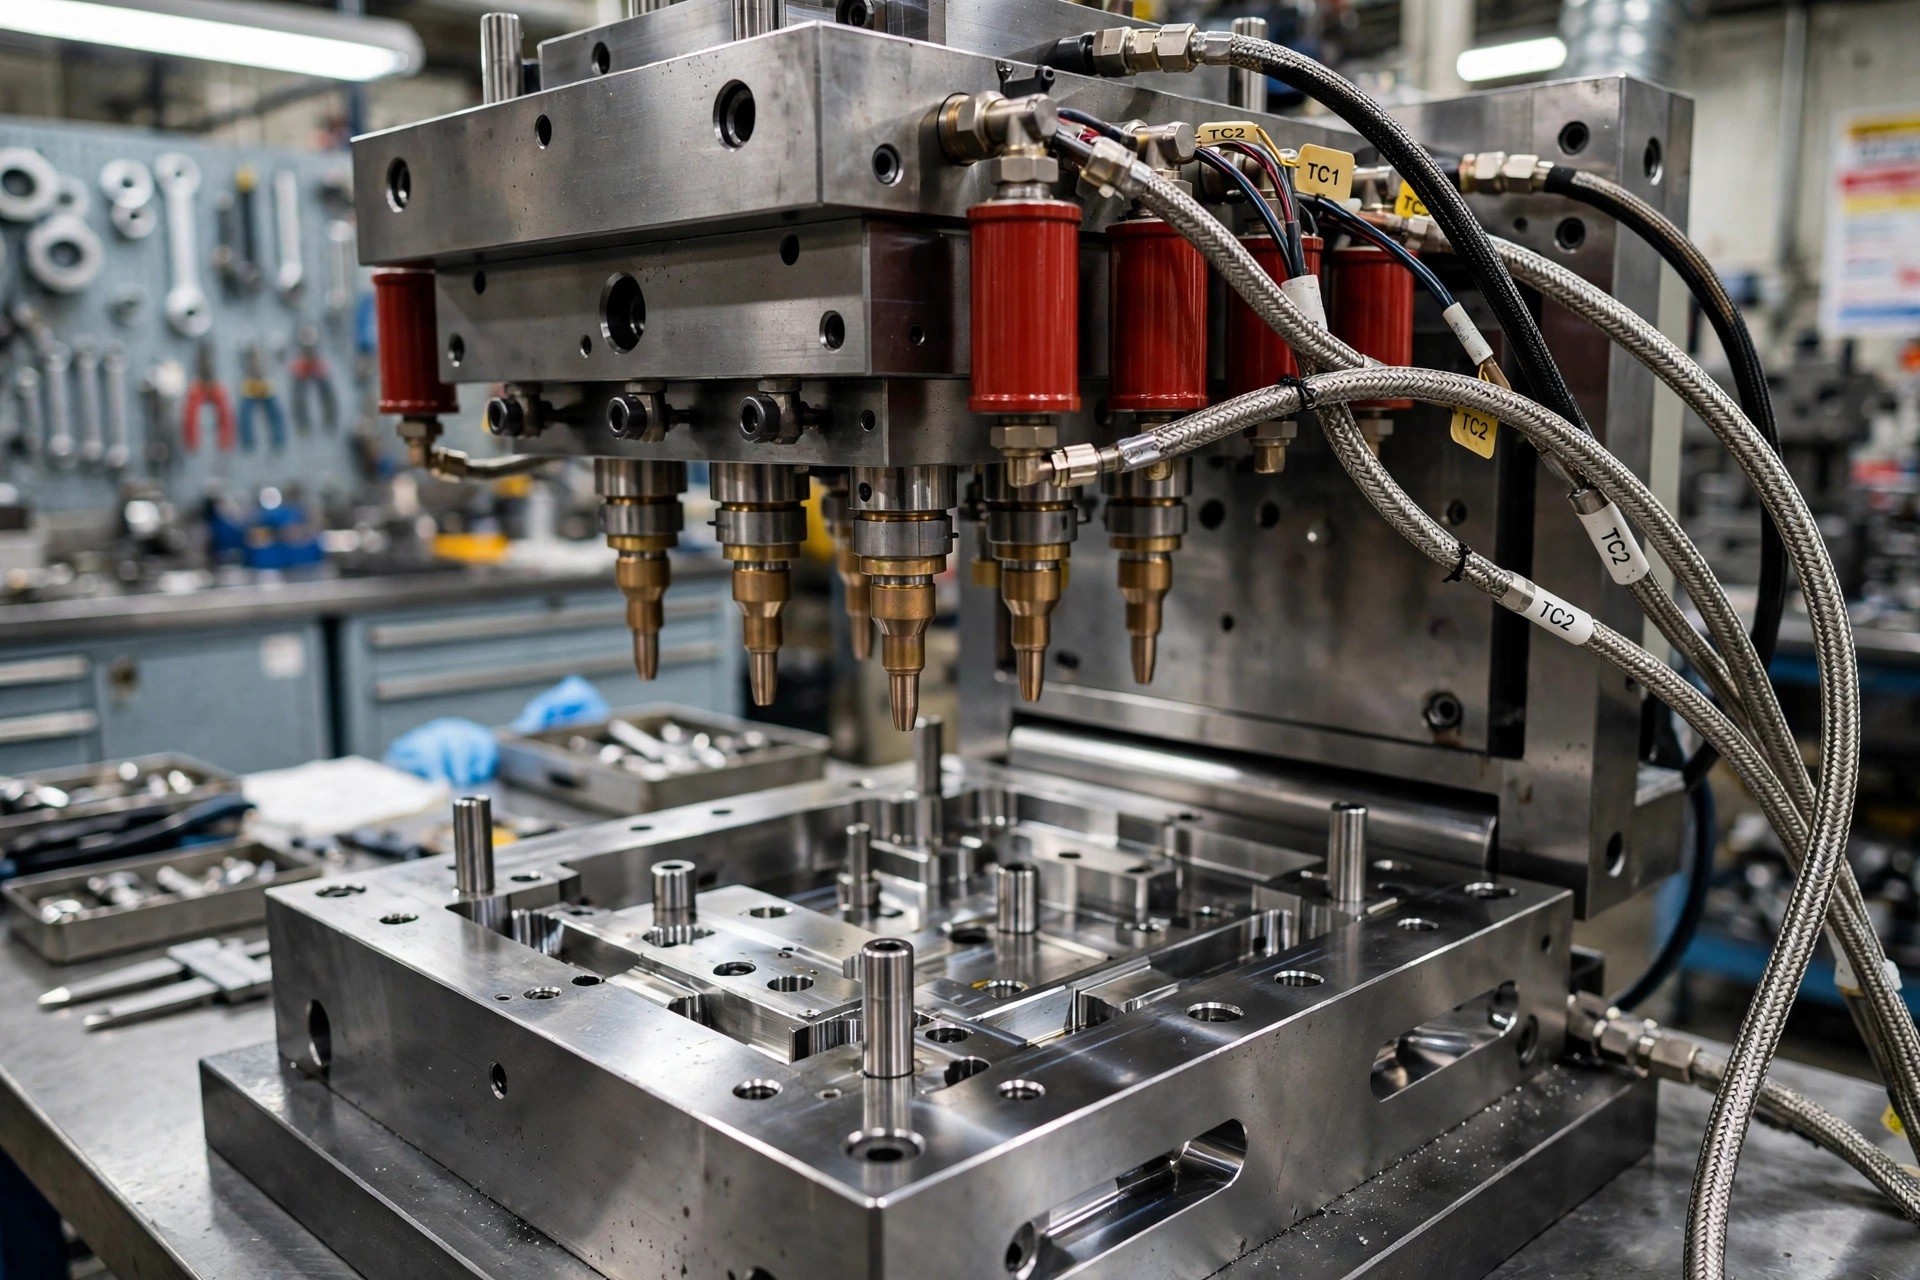
| Sistema de guías | Un canal caliente es más caro de fabricar que uno frío, pero elimina el desperdicio de material del canal. | Inversión inicial moderada, ahorro por pieza |
La tendencia que hay que tener en cuenta es que la mayor parte del coste del utillaje corresponde a las horas de mecanizado de la cavidad y el núcleo, además de los mecanismos necesarios para extraer la pieza del molde. Cualquier elemento de tu diseño que añada un mecanismo supone un coste adicional real. Cualquier elemento que elimine uno supone un ahorro.
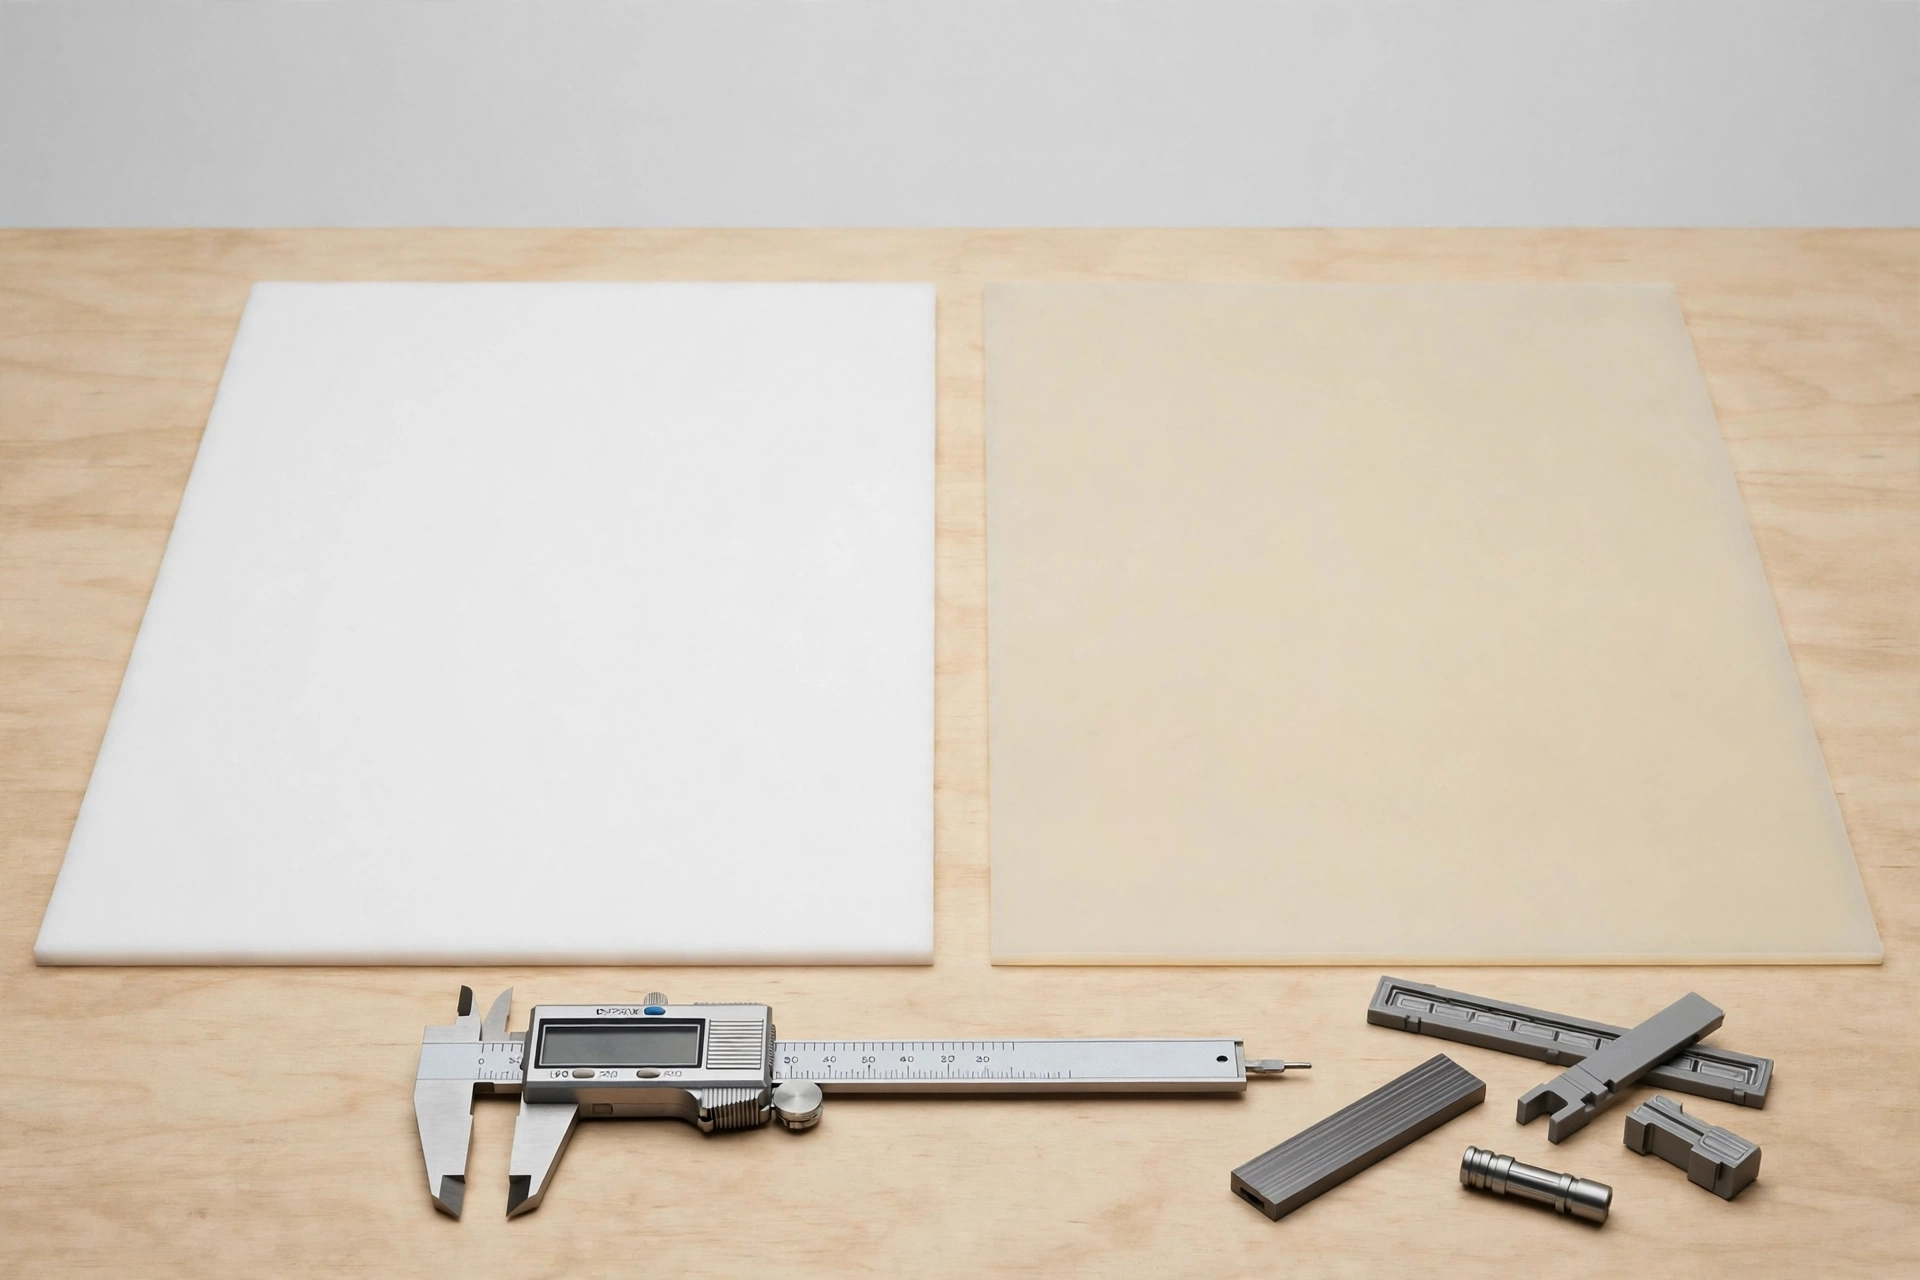
Aluminio contra acero templado
Esta es la primera encrucijada a la hora de tomar cualquier decisión sobre el utillaje, y se decide en función de la cantidad y la resina, más que por preferencias personales.
| Factor | Moldes de aluminio | Herramientas de acero templado |
| Tiempo de compilación | Más rápido, ya que las máquinas de aluminio trabajan con rapidez | Más largo, con tratamiento térmico y acabado |
| Coste de las herramientas | Considerablemente más bajo | Notablemente más alto |
| Vida cotidiana | Por lo general, hasta varios miles de piezas | Desde cientos de miles hasta millones de tomas |
| Tiempo de ciclo | A menudo son más cortas, ya que el aluminio disipa el calor más rápidamente | Enfriamiento más prolongado con una geometría equivalente |
| Resinas abrasivas | Se desgasta rápidamente con los grados reforzados con fibra de vidrio | Se adapta bien a las resinas de relleno y abrasivas |
| Posibilidad de reparación | Más difícil de soldar y reparar de forma limpia | Práctica consolidada de reparación y recorte |
| Ideal para | Producción puente, tiradas piloto, validación del diseño, volúmenes reducidos | Programas de producción prolongados y resinas exigentes |
El aluminio tiene una ventaja que rara vez se tiene en cuenta. Su conductividad térmica es mucho mayor que la del acero para herramientas, por lo que el calor se disipa más rápidamente de la pieza y los tiempos de ciclo pueden ser más cortos. En un programa de bajo volumen, esto puede compensar en parte su menor vida útil.
Cuando el aluminio es la mejor opción
- El diseño aún no está totalmente definido, por lo que es posible que se produzca algún cambio.
- Necesitas piezas moldeadas reales fabricadas con la resina de producción para realizar pruebas, obtener la certificación o llevar a cabo un lanzamiento piloto.
- El volumen anual se sitúa en unos pocos miles o menos.
- La fecha de lanzamiento se fija antes de que sea realista fabricar el utillaje de acero.
Cuando el acero templado es la mejor opción
- El programa se desarrollará durante años con un volumen considerable.
- La resina está reforzada con fibra de vidrio, con minerales o es de otro tipo abrasiva.
- La pieza debe presentar un pulido brillante o una textura fina que se mantenga uniforme a lo largo de una tirada prolongada.
- La resina es corrosiva, como el PVC o determinados tipos de resinas ignífugas; en ese caso, se especifica un tipo de acero resistente a la corrosión en lugar de un acero para herramientas de uso general.
Si todavía estás dudando de si merece la pena comprar un molde, nuestro análisis de el moldeo por inyección frente al mecanizado CNC y la impresión 3D aborda el cálculo del umbral de rentabilidad antes de que entre en juego el utillaje.
Número de caries y cuándo merece la pena tratar las caries adicionales
Un molde de una sola cavidad produce una pieza por ciclo y es el más económico de fabricar. Un molde de varias cavidades produce varias piezas idénticas en el mismo ciclo, por lo que el tiempo de máquina por pieza se reduce considerablemente.
Lo importante es que las cavidades resultan más baratas si se compran al por mayor. Duplicar el número de cavidades no duplica el precio del utillaje, ya que la base del molde, el sistema de expulsión y gran parte del diseño se comparten. Sin embargo, sí que reduce aproximadamente a la mitad el tiempo de máquina atribuible a cada pieza, ya que un ciclo que produce cuatro piezas solo tarda un poco más que uno que produce una. Esa asimetría es la razón por la que la cavitación resulta rentable.
| Tipo de moho | Qué produce | Dónde va |
| Una sola cavidad | Una pieza por ciclo | Prototipos, series cortas, piezas de gran tamaño, geometría compleja |
| Multicavidad | Varias piezas idénticas por ciclo | Por lo general, empieza a salir a cuenta a partir de unas 10 000 piezas aproximadamente. |
| Molde familiar | Varias piezas diferentes por ciclo | Conjuntos y conjuntos de piezas a juego utilizados en proporciones iguales |
Los moldes familiares conllevan una salvedad que conviene dejar clara. Solo tienen sentido cuando las piezas se consumen en la misma proporción en la que el molde las produce. Si una pieza de la familia se utiliza el doble de veces que las demás, o bien se produce en exceso el resto o bien el molde funciona de forma ineficiente. Además, complican el equilibrio de llenado, ya que las cavidades de diferentes tamaños se llenan a ritmos distintos y requieren un diseño cuidadoso de las entradas y los canales de inyección.
La cavitación debe dimensionarse en función de un volumen anual realista, en lugar de basarse en el primer pedido de compra. Una herramienta diseñada para una cantidad que nunca se alcanza supone un coste permanente, y una que se diseña con unas dimensiones demasiado reducidas se convierte en un límite de capacidad que resulta caro solucionar más adelante.
¿En qué se compone realmente el coste por pieza?
El número recurrente tiene menos componentes que el número de utillaje, pero uno de ellos predomina.
- Tiempo de máquina. Tarifa horaria de la prensa dividida entre el número de piezas por ciclo. Suele ser la partida más importante.
- Resina. Peso de la pieza más el peso del canal de inyección, al precio actual de ese tipo de resina. Las resinas reforzadas y de ingeniería cuestan bastante más que las resinas básicas.
- Desperdicio de canales de inyección. Los canales de inyección fríos generan residuos en cada inyección. Parte de este material puede triturarse y reutilizarse cuando el material y la aplicación lo permitan, pero no todas las aplicaciones admiten el uso de material triturado.
- Operaciones secundarias. El recorte, el roscado, el acabado texturizado, el etiquetado, la soldadura por ultrasonidos y el montaje suponen un coste de mano de obra adicional por pieza.
- Inspección y embalaje. El muestreo, la documentación y el embalaje de protección varían en función del volumen, en lugar de quedar incluidos en el coste de las herramientas.
El tiempo de ciclo es el factor que más influye en el coste por pieza
Un ciclo de moldeo consta de llenado, compactación, enfriamiento y expulsión. El enfriamiento suele suponer la mayor parte del tiempo total y no varía de forma lineal con el espesor de la pared. El tiempo de enfriamiento aumenta aproximadamente con el cuadrado del espesor de la pared, por lo que una pieza con una pared de 3 mm tarda aproximadamente cuatro veces más en enfriarse que la misma pieza con una pared de 1,5 mm.
Esa única relación explica por qué el espesor de la pared es el factor que más influye en el coste del diseño de una pieza. Reducir el espesor de una pared no solo ahorra resina, sino que acorta cada ciclo durante toda la vida útil del molde. Los espesores prácticos de las paredes para la mayoría de los termoplásticos oscilan entre 0,6 mm y 4,5 mm aproximadamente, siendo la uniformidad más importante que la cifra absoluta.
Cambios en el diseño que reducen el coste del moldeo por inyección
La mayor parte del ahorro proviene del modelo, no de la negociación. Vale la pena revisar estos cambios antes de solicitar un presupuesto para el utillaje.
- Las paredes deben ser uniformes y finas. Las secciones uniformes se enfrían de manera homogénea, lo que reduce la deformación y el hundimiento, al tiempo que acorta el ciclo. Esto contribuye a mejorar ambos parámetros a la vez.
- Retira el material del interior de las secciones gruesas. Sustituye un saliente o bloque macizo por una forma hueca reforzada con nervaduras. Por lo general, las nervaduras deben tener un grosor de entre 0,6 mm y 2,5 mm, aproximadamente, para que no provoquen marcas de hundimiento en la cara opuesta.
- Añade un ángulo de desmoldeo generoso. Un ángulo de entre uno y tres grados en las caras perpendiculares a la dirección de extracción permite que la pieza se desmolde limpiamente. Un ángulo de desmoldeo insuficiente provoca marcas de arrastre y puede obligar a rediseñar la pieza tras las muestras de T1.
- Elimina los socavados siempre que sea posible. Cada corredera, elevador o núcleo plegable aumenta el coste de fabricación, supone un punto de desgaste y requiere mantenimiento. A veces, un pequeño cambio en la geometría o el cambio de posición de la línea de separación permite eliminarlo por completo.
- Simplifica la línea de separación. Una línea de separación plana resulta mucho más económica de mecanizar y montar que una escalonada o con contorno.
- Especifica el acabado solo en las zonas visibles. Pulir todas las superficies hasta alcanzar un acabado estético requiere muchas horas de trabajo especializado. Las caras no visibles no lo necesitan.
- Elige la resina con criterio. Una resina de grado comercial que cumpla los requisitos resultará más ventajosa que una de grado técnico, tanto en cuanto al coste del material como, a menudo, al tiempo de ciclo.
El diseño de la entrada merece una atención especial, ya que influye al mismo tiempo en el coste del molde, el aspecto estético y la calidad del llenado. Nuestra guía sobre Tipos de entradas en el moldeo por inyección y su ubicación explica cómo se aplica esa elección en una pieza real.
Gastos que surgen tras el presupuesto de utillaje
El coste del utillaje no es el coste total que supone llegar a la fase de producción. Hay varios elementos que no se incluyen en él.
- Muestras y revisiones de la primera tirada. Las primeras pruebas casi siempre revelan algo. Pregunta cuántas piezas de muestra y qué pequeños ajustes en las herramientas están incluidos antes de que los cambios pasen a ser de pago.
- Cambios de ingeniería. Una vez cortado el acero, un cambio dimensional puede implicar soldaduras y un nuevo mecanizado o, en algunos casos, una nueva pieza de recambio. Es aquí donde un diseño no fijado resulta costoso.
- Mantenimiento de las herramientas. Los moldes requieren una limpieza periódica, un pulido y la sustitución de los componentes sujetos a desgaste. En los programas de larga duración, esto supone un gasto considerable.
- Almacenamiento y propiedad. Acordad por escrito quién es el propietario de la herramienta, dónde se guarda y qué ocurre si se traslada la producción. Aclarad estos aspectos antes de que la herramienta exista, y no después.
- Evolución del precio de la resina. En los programas plurianuales, los precios de los materiales varían. Averigua si el precio por pieza es fijo o está indexado.
Cómo comparar correctamente dos presupuestos de moldes
A menudo, dos presupuestos de utillaje con cifras diferentes se refieren a ámbitos distintos. Antes de compararlos, comprueba que cada uno de ellos abarque lo mismo.
- El material y la calidad del molde, no solo la palabra «acero» o «aluminio».
- Número de cavidades y si la herramienta se puede ampliar posteriormente.
- Vida útil garantizada o prevista del cartucho, expresada en una cifra.
- Si se realiza un análisis de flujo en el molde antes del corte.
- ¿Cuántas rondas de muestras T1 y ajustes de herramientas se incluyen?.
- ¿Qué norma relativa al acabado o la textura de la superficie se está aplicando?.
- Tipo de canal de inyección, ya que un canal caliente traslada el coste de cada pieza a un pago inicial.
- Titularidad de las herramientas, condiciones de almacenamiento y plazo de entrega de las primeras muestras.
Una herramienta cuyo presupuesto no incluya estos detalles no es más barata, sino que está menos detallada. Nuestra servicio de fabricación de moldes abarca tanto las estructuras de aluminio como las de acero endurecido, y la fabricación de las herramientas suele completarse en un plazo de entre 15 y 25 días laborables, y fabricación rápida de herramientas disponible cuando es necesario iniciar una prueba piloto antes de que se pueda fabricar una herramienta de producción.
Cómo obtener una cifra exacta para tu propio caso
El coste del utillaje no se puede calcular de forma fiable a partir de una descripción. Depende de la geometría: el tamaño de la pieza, el número de muescas, el grosor de las paredes, el acabado y el volumen que necesites. Un presupuesto elaborado a partir del modelo real será más preciso y útil que un rango obtenido mediante una calculadora en línea.
Envía el modelo CAD indicando la cantidad anual prevista y el tipo de resina que tienes en mente, y Mecanizado XY proporciona un presupuesto detallado en el que se separan los costes de utillaje del precio por pieza, junto con comentarios sobre la facilidad de fabricación, en un plazo de 24 horas. Si una característica aumenta el coste sin aportar ninguna funcionalidad, resulta mucho más económico saberlo antes de que se fabrique la utillaje. Puedes ver el alcance completo de nuestro servicios de moldeo por inyección o infórmate más sobre nuestro enfoque respecto a moldeo por inyección de plástico.
Preguntas frecuentes
P: ¿Por qué el molde es tan caro en comparación con las piezas?
R: Un molde es un conjunto de acero o aluminio mecanizado con precisión que cuenta con canales de refrigeración, mecanismos de expulsión y, a menudo, correderas móviles. Se trata, en la práctica, de una máquina herramienta a medida. Su coste se distribuye entre todas las piezas, por lo que el precio por pieza desciende considerablemente a medida que aumenta el volumen de producción.
P: ¿Cuánto tiempo dura un molde de aluminio?
R: Normalmente, hasta varios miles de piezas, aunque la cifra real depende de la resina y de la geometría. Los tipos de resina reforzados con fibra de vidrio desgastan el aluminio mucho más rápido que las resinas básicas sin reforzar, por lo que los materiales abrasivos acortan considerablemente la vida útil de las herramientas.
P: ¿Cuesta un molde de cuatro cavidades cuatro veces más que uno de una sola cavidad?
R: No. La base del molde, el sistema de expulsión y gran parte de la ingeniería son comunes, por lo que el aumento es muy inferior a cuatro veces. Sin embargo, el tiempo de máquina por pieza se reduce a casi una cuarta parte, y por eso la cavitación resulta rentable.
P: ¿Cuál es la forma más rápida de reducir el coste por pieza?
R: Reducir y uniformar el espesor de las paredes. El tiempo de enfriamiento aumenta aproximadamente con el cuadrado del espesor de las paredes y constituye la mayor parte del ciclo, por lo que unas paredes más finas y uniformes acortan cada ciclo durante toda la vida útil del utillaje.
P: ¿A quién pertenece el molde una vez fabricado? R: Depende totalmente de lo que hayáis acordado, así que ponedlo por escrito antes de cortar la herramienta. Especificad la titularidad, el lugar de almacenamiento, la responsabilidad del mantenimiento y