射出成形は、単位あたりのプラスチック部品コストが最も安くなる一方で、最初の1個のコストが最も高くなります。一方、CNC加工や3Dプリントではその逆になります。金型費用はかかりませんが、生産数量が増えても部品単価の低下幅はごくわずかです。 最終的な判断は、これら2つの曲線が交差する点にかかっており、その交点は固定された数値ではありません。それは金型コストや部品の形状によって変動し、100個未満から数千個までのどこにでも位置する可能性があります。.
このガイドでは、独自のクロスオーバー点を求める計算式を紹介した後、コストよりも優先される要素、すなわち公差、材料特性、設計の自由度、そして実際に部品をいつまでに手配する必要があるかについて解説します。.
損益分岐点の計算式
ある方程式が、この核心的な疑問に答えています:
損益分岐点数量 = 金型費 ÷ (代替案の1個あたりのコスト - 成形品の1個あたりのコスト)
金型が自国通貨で8,000かかる場合、機械加工部品の単価が1個あたり35、成形部品の単価が1個あたり3だとすると、1個あたりのコスト削減額は32となり、250個生産すれば金型の元が取れます。その点を超えれば、それ以降の部品1個ごとに純粋なコスト削減となります。その点未満の場合は、決して回収できない金型費用を費やしたことになります。.
金型のコストと1個あたりのコスト削減額だけが重要な2つの変数であるため、損益分岐点は部品によって大きく異なります。このマトリックスは、その差がどれほどあるかを示しています。.
| 金型費 | 1個あたり10の節約 | 1個あたり25の節約 | 1個あたり50の節約 |
| 3,000 | 300個 | 120個 | 60個 |
| 8,000 | 800個 | 320個 | 160個 |
| 20,000 | 2,000個 | 800個 | 400個 |
| 40,000 | 4,000個の部品 | 1,600個 | 800個 |
この傾向は心に留めておく価値がある。安価なアルミニウム金型を使った単純な部品であれば、数百個程度の生産でも成形を行う価値がある。一方、もともと機械加工コストが安かった部品のために、複雑な多キャビティの鋼製金型を使用する場合、数万個の生産が必要になるかもしれない。単一の「損益分岐点」という数値を提示する人は、あくまで推測に過ぎない。.
3つのプロセスを実際に比較してみると
| 因子 | 射出成形 | CNC加工 | 3Dプリント |
| 初期金型費用 | アルミニウム製または焼入れ鋼製の金型が必要 | なし、治具のみ | なし |
| 大量生産時の部品単価 | 他を圧倒的に引き離して最安値 | ゆっくりと落下し、サイクル時間は固定されています | ほぼ横ばい、材料要因によるもの |
| 最初のパートまでの時間 | 金型の製作には通常、15~25営業日かかります | 日 | 日 |
| 一般的な許容差 | キャビティの公差は±0.015 mm、部品間の再現性は±0.08 mm程度 | ISO 2768-Cはプラスチック全般については一般的な規格であるが、測定可能な特性についてはより厳格な規定が設けられている | 技術によって、約±0.2~±0.5 mm |
| 材料特性 | 完全等方性のバルク物性 | 当該銘柄の総合的な市場特性 | 異方性があり、積層ごとに強度が低下する |
| 設計の自由度 | 喫水、船体の均一性、および排気による制約 | 工具の到達範囲および内側のコーナー半径による制約 | 格子および内部チャネルを含めた最大値 |
| 設計変更 | 鋼材を切断するとコストが高くなる | 無料です。プログラムを再実行するだけでOKです。 | 無料 |
| 最適なボリューム帯 | 数百から数百万 | 1から数千 | 1から数百 |
100個、1,000個、10,000個の部品ではどうなるのか
約100個の部品
この数量では、部品の機械加工に多額の費用がかかる場合を除き、金型の投資を回収することはほぼ不可能です。 形状が複雑な部品では積層造形が優位であり、実際の材料特性やより精密な嵌合が求められる場合は機械加工が優位です。また、この段階では設計が確定する可能性が最も低いため、設計が固まる前に金型費用を支払うことは、プラスチック部品において最もよくある無駄遣いの原因となります。.
最終的な性能ではなく、形状や適合性を検証する場合は、当社の概要をご覧ください。 SLA、SLS、FDM、MJFの各技術 どのプロセスがどの種類のプロトタイプに適しているかを説明しています。.
約1,000個の部品
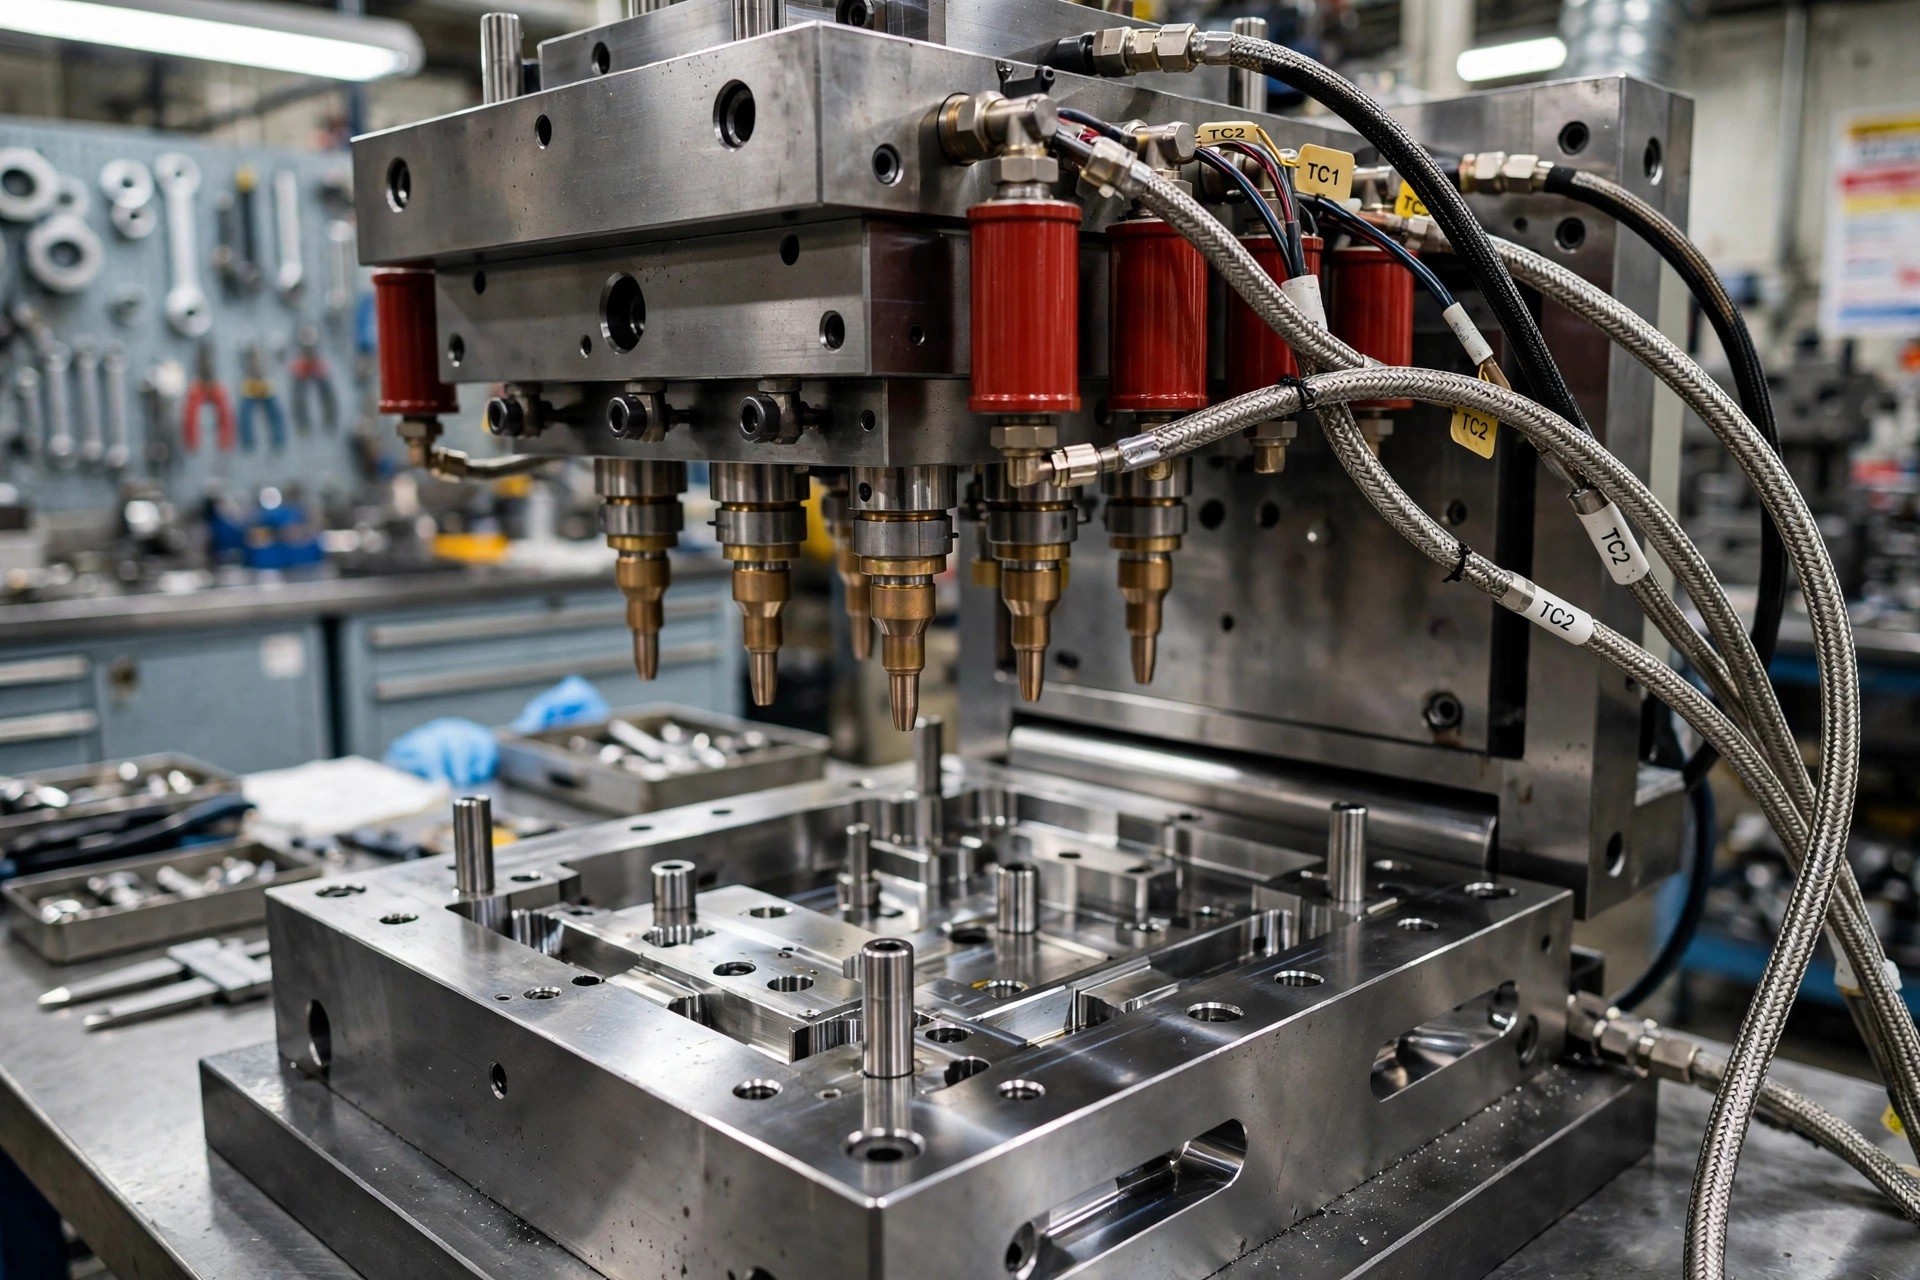
ここで、どちらの選択肢も十分にあり得る局面となります。 機械加工や3Dプリントによる部品でも機能はしますが、初期費用を回収できる金型と比較すると、累積コストが気になり始めます。こうした場合、通常はアルミニウム製のブリッジ金型が最適な選択肢となります。そのコストは焼入れ鋼製の量産用金型のほんの一部に過ぎず、適切な樹脂で成形された実物部品を製造でき、通常は摩耗が問題となるまで数千回の射出に耐えることができます。.
当社の ラピッドツーリングサービス このバンド専用に用意されており、本番用ツールの開発が進められている間にも、市場調査やパイロット展開を行うことができます。.
約10,000個以上の部品
成形が明らかに有利となり、議論は「成形を行うかどうか」から「金型をどのようにキャビティ構成にするか」へと移ります。単キャビティ金型は1サイクルにつき1個の部品を成形し、製造コストが最も低くなります。多キャビティ金型はコストは高くなりますが、部品あたりのコストを大幅に削減でき、一般的に1万個程度から投資回収が始まります。 ファミリー金型は1サイクルで複数の異なる部品を生産するため、セット品やアセンブリに適しています。最初の受注量ではなく、年間生産量に合わせてキャビティ数を決定することで、金型への投資を適正な水準に抑えることができます。.
金属部品についても同様の体積に関する論理が適用されますが、閾値は異なります。当社の比較によると、 小ロットのCNC加工と量産 その線が機械加工された部品上のどこに位置するかを示しています。.
コストが必ずしも決定的な要因とは限らない
多くのプロジェクトでは、他の要素の方が重要であるため、1個あたりのコストが高い製造プロセスを選択しています。損益分岐点の計算よりも優先される要因は、主に4つあります。.
材料特性
成形部品や機械加工部品は、いずれもポリマーの体積特性をそのまま備えています。一方、3Dプリント部品にはその特性がありません。ほとんどの積層造形プロセスでは層ごとに積層されるため、積層方向に沿った強度は、層内の強度よりも低くなります。特定の方向から荷重を受ける機能的なブラケットの場合、この点は重要です。 単に形状を維持するだけでよいハウジングの場合、通常は問題になりません。しかし、3Dプリントされた試作部品が試験に合格したとしても、量産部品が異なる向きで同じ荷重に耐えなければならない場合、それは単なる書類上の細部ではなく、真の技術的リスクとなります。.
許容差と再現性
成形は、プロセスが最適化されれば極めて高い再現性を発揮しますが、最も精度の高いプロセスというわけではありません。収縮率は樹脂によって異なり、通常は0.5%から2%程度ですが、肉厚が異なる部品全体で均一ではありません。 プラスチックの機械加工では、個々の形状をより厳密に制御でき、収縮を予測する必要もありません。そのため、成形部品の重要な嵌合部については、成形時に所定の寸法に仕上げるのではなく、成形後に機械加工されることがあります。.
設計の自由度と制約
各プロセスでは、CADモデルに対してそれぞれ異なる制約が課されます:
- 成形には均一な肉厚が必要であり、樹脂の種類にもよりますが、一般的には0.6~4.5 mmの範囲となります。また、引き抜き方向に対して垂直な面には、1~3度程度の抜き勾配を設ける必要があります。アンダーカット部分にはスライドやリフターが必要となり、これにより金型コストが増加します。.
- 機械加工では抜き勾配は一切必要ありませんが、丸い工具を使用すると半径が残ってしまうため、鋭い内角を形成することはできません。薄い肉厚の部分ではチャタリングが発生し、深いポケットの加工にはたわみやすい長い工具が必要となります。.
- 積層造形には幾何学的な制限がほとんどありませんが、内部の造形部におけるサポートの除去は困難な場合があり、表面仕上げは積層高さに左右されます。.
ある工程向けに設計された部品は、別の工程ではコスト面で見合わないことがよくあります。同じモデルをそのまま送るのではなく、機械加工部品を成形用に再設計することで、通常、最大のコスト削減効果が得られます。.
最初のパートまでの時間
金型の製作には数週間かかります。一方、機械加工や3Dプリントには数日しかかかりません。発売日が決まっている場合、公正な比較基準となるのは「1個あたりのコスト」ではなく、遅延による影響も含めたプロジェクトの総コストです。まさにこれが、ブリッジ金型が考案された理由です。つまり、硬質金型の製作がまだ進行中の間も、高速なアルミニウム製金型を使って実際の成形部品を生産できるようにするためです。.
材料の入手可能性はプロセスによって異なります
あるプロセスに存在する材料が、他のプロセスにも自動的に存在するとは限らないため、このことが、多くの人が予想するよりも早い段階で選択肢を絞り込むことになる。.
成形には、最も幅広い樹脂ライブラリが活用されています。ABS、PP、PEなどの汎用グレードに加え、PC、ナイロン、POM、PC-ABSブレンドなどのエンジニアリンググレードも取り揃えており、そのほとんどに充填材入りや難燃性のバリエーションがあります。 色は樹脂に配合されているため、表面に塗布されるのではなく、部品全体に均一に配色されます。.
機械加工は既製の形状を素材として行うため、剛性の高いエンジニアリングプラスチックが適しています。 POM、ナイロン、PC、アクリル、PEEK、PPは、いずれも板や棒状であれば予測通りの加工が可能です。柔らかかったりゴムのような性質を持つ材料は加工性が悪く、また一部のプラスチックは材料が除去される際に内部応力を放出するため、加工後に部品の反りが生じることがあります。仕上げ加工を行う前に素材の応力を除去しておくのが、一般的な対処法です。.
アディティブ製造の材料リストは最も限られています。各技術は独自の樹脂や粉末のシリーズに対応しており、その特性が成形用グレードと完全に一致することはほとんどありません。ナイロン粉末でプリントされた部品は、PA66で成形された同じ形状の部品とは挙動が異なるため、プリントされた材料を生産用樹脂の直接的な代替品として扱うことは、検証の過程で避けるべき間違いです。.
実際の問題として、材料によって製造プロセスが決定づけられる場合があります。用途に応じて、認証を取得した特定の難燃グレードが必要となる場合、成形がそれを供給できる唯一の手段となる可能性があります。一方、PEEKを少量必要とする場合は、金型を作成するよりも、素材から機械加工する方が通常は合理的です。.
見積書に記載されていない費用
成形品の価格と機械加工品の価格を項目ごとに比較しても、後になって初めて明らかになるいくつかの点が見落とされてしまいます。.
- 設計凍結のリスク。鋼材を一度切断してしまうと、形状を変更するには、溶接や金型の再切断、あるいは金型の交換が必要になる場合があります。一方、機械加工や3Dプリントによる部品であれば、変更を無料で反映できます。設計がまだ流動的な段階であれば、その柔軟性には確かな金銭的価値があります。.
- 金型の所有権と保管。金型の所有者、保管場所、およびサプライヤーを変更した場合の取り扱いについて、書面で合意しておく必要があります。これは技術的な問題ではなく契約上の問題であり、金型が製作される前に決めておくのが最も簡単です。.
- 二次加工。成形部品には、トリミング、タップ加工、超音波溶接、ラベル貼り、または表面仕上げが必要な場合があります。機械加工部品には、多くの場合、バリ取りや仕上げ加工が必要です。これらは、基本価格には含まれない部品ごとのコストとなります。.
- 検査。生産量が増えると、サンプリング計画や文書化が必要になります。これは試作段階ではなく生産段階にかかるコストであり、最初の受注後ではなく、その前に予算に組み込むべきです。.
- キャッシュフローのタイミング。金型費用は、部品が1つでも出荷される前に前払いされます。小規模なチームにとって、最初の受注が300個の場合、800個の生産で元が取れる金型であっても、依然として大きな制約となります。.
実用的な意思決定の流れ
プロセスから始めるのではなく、その部品に関する4つの質問から始めましょう。.
- 設計は確定しましたか? もし確定していない場合は、確定するまで金型製作は一切行わないでください。.
- 初回注文ではなく、現実的な年間販売数量はどれくらいでしょうか?金型のサイズは、この年間販売数量に合わせて決定する必要があります。.
- どの特性が必須条件となるのでしょうか?等方性強度、耐薬品性、耐熱温度、および規制への適合性は、コストが考慮される前に、候補となる材料のリストを絞り込む要素となります。.
- 部品はいつ必要になりますか? 発売日が確定していれば、スプレッドシート上では非効率に見えるような暫定的なツールでも、その導入が正当化される場合があります。.
答えは通常、次の3つのルートのいずれかに絞られます。検証のために3Dプリントを行い、その後パイロット生産用に機械加工し、さらに量産用に金型を作成する方法。あるいは、部品に最初から完全な材料特性が求められる場合は、3Dプリントを省略して直接機械加工を行う方法。また、生産量が明らかに損益分岐点を上回り、設計が確定している場合は、直接アルミニウム製の金型を作成する方法もあります。.
大量生産であっても、成形が最適な解決策ではない場合
量だけで金型の導入を正当化することはできません。通常、次のような場合には、成形は適切な手段とは言えません:
- この部品は実用的な金型サイズを超えており、ほとんどの金型では1300×900×500 mmの範囲内に収まります。.
- この材料は在庫として入手可能ですが、射出成形用樹脂としては入手できません。これは、いくつかの高性能エンジニアリングプラスチックにも当てはまります。.
- 少量で多くのバリエーションが必要な場合、加工部品群の方が工具群よりも優れています。.
- 壁の断面は重く、不均一であるため、再設計することはできません。断面が厚いと沈下が生じ、サイクル時間が長くなるからです。.
- プログラムの寿命が短すぎるため、このツールは投資回収量に達することはないだろう。.
その部品に適したルートを検討する
これを解決する最も確実な方法は、実際の目標数量を明記した上で、同じモデルについて複数の工程から見積もりを取り寄せることです。100個、1,000個、10,000個の3つの数量について、一度に一括で見積もりを依頼してください。これら3つの数字の傾向は、一般的なルールよりも多くのことを教えてくれます。なぜなら、それらは平均的な部品ではなく、実際の形状を反映しているからです。.
つまり、そういうことなのです XY加工 そのご質問にお答えします。ご希望の体積を記載したCADファイルをお送りいただければ、以下の範囲におけるお見積もりをご提示いたします。 射出成形, CNC加工 そして 3Dプリント 24時間以内に製造適性設計に関するフィードバックをご提供いたします。お客様の生産数量において金型が最もコスト効率の良い方法ではない場合、大口注文を勧めるよりも、正直な回答の方が有益です。.
よくある質問
Q:射出成形は、どの程度の数量からコストが安くなるのでしょうか?
A: 一概に言える数字はありません。金型コストを、代替案と比較した1個あたりのコスト削減額で割ってみてください。アルミニウム製の金型を使った単純な部品であれば、数百個程度で採算が取れる場合もありますが、複雑な鋼製金型の場合は数千個必要になることもあります。.
Q:射出成形部品は、機械加工部品と同じ公差を維持できますか?
A: 通常、個々の形状についてはそうではありません。成形は再現性が高いですが、樹脂の収縮は肉厚や材料によって異なります。重要な嵌合部については、成形時に直接所定の寸法に成形するのではなく、成形後に機械加工を行う場合があります。.
Q: 3Dプリントされた部品は、量産用途に十分な強度がありますか?
A: 多くの用途ではその通りですが、プリントされた部品は異方性があり、積層方向に沿って強度が低下します。ポリマーそのものの特性を前提とするのではなく、実際の積層方向における荷重条件を検証してください。.
Q: ブリッジツーリングとは何ですか?また、どのような場合に使用すべきですか?
A: 量産用の鋼製金型が製作されている間に、実際の成形部品を生産できる、迅速かつ低コストなアルミニウム製金型です。試作生産や市場調査、あるいはハードツールが完成する前に発売日が迫っているようなプロジェクトに適しています。.
Q: 最初の試作品は、機械加工すべきか、それともプリントすべきか? A: 形状、フィット感、幾何学的形状を確認する際は、印刷するのが最も速く、費用も安いため、印刷を行ってください。プロトタイプに負荷をかけてテストする必要がある場合や、