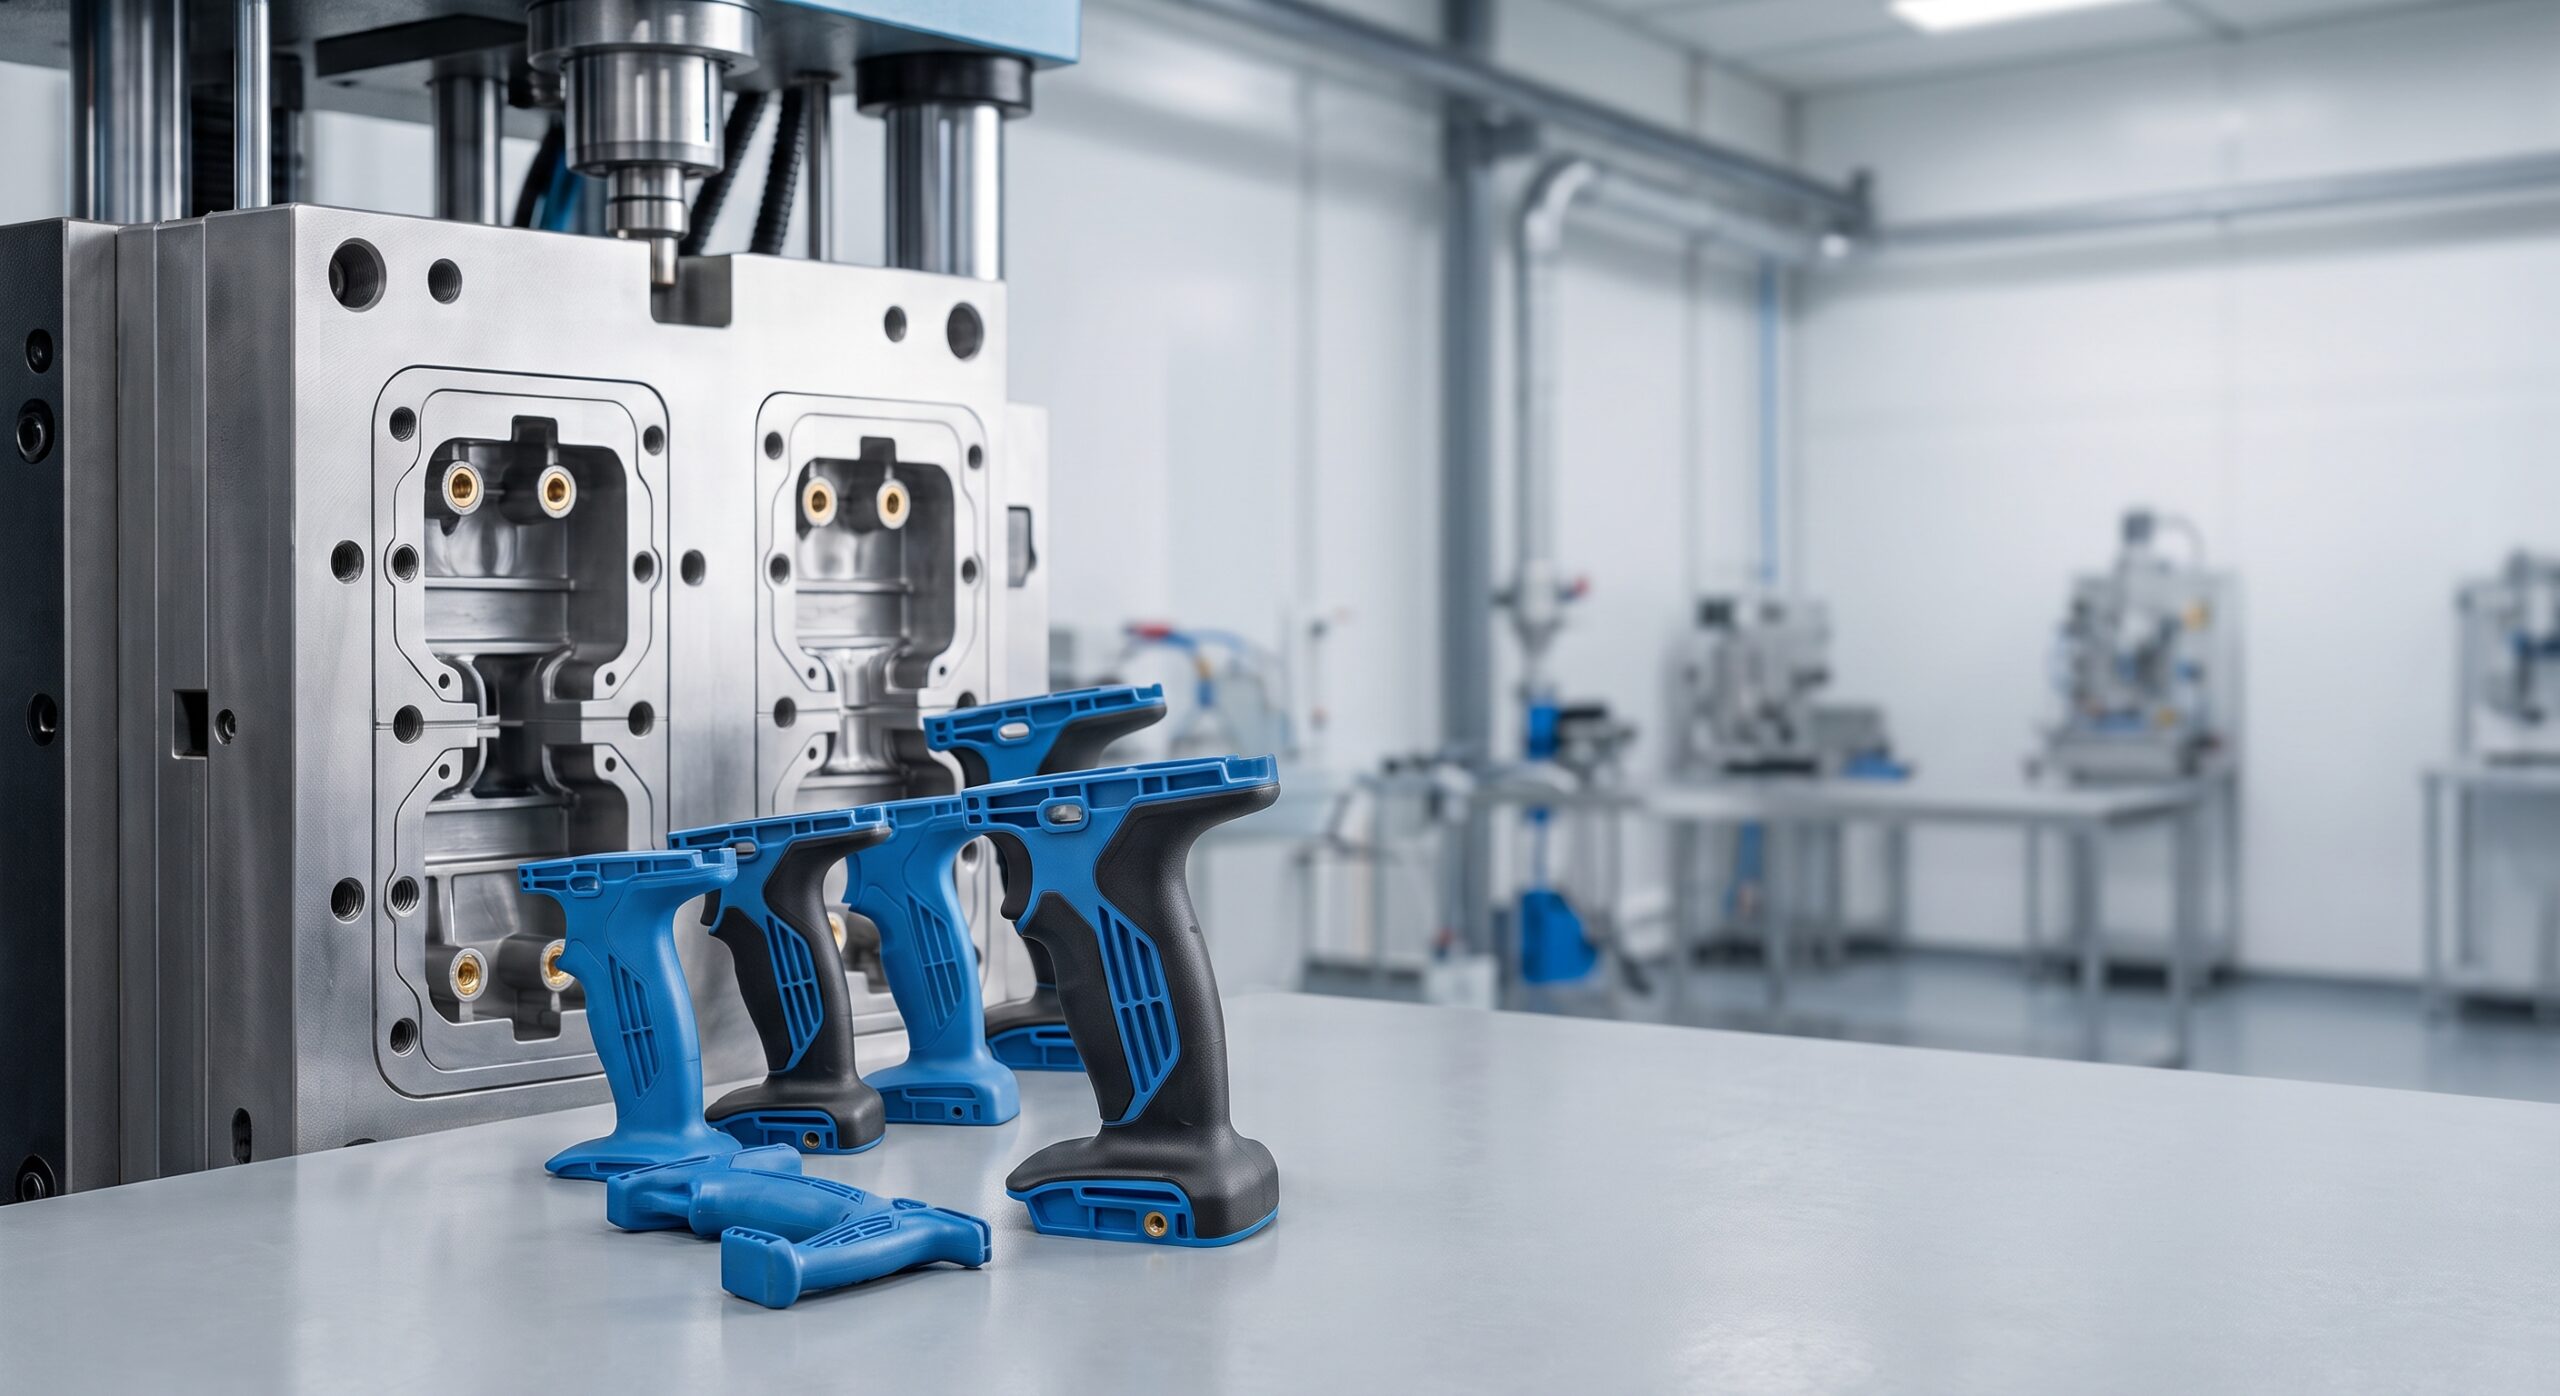
Was ist ein Überformungsdienst, wie funktioniert die Überformung, welche Materialien lassen sich kombinieren und wann sollten Hersteller die Überformung für Prototypen oder Serienteile einsetzen?
Beim Überformungsverfahren werden zwei oder mehr Materialien zu einem einzigen Fertigteil kombiniert, indem ein Material über ein vorhandenes Substrat oder Bauteil gespritzt wird. Das Verfahren kann die Griffigkeit, Dichtigkeit, Schlagfestigkeit, Isolierung, Optik und die allgemeine Produktfunktionalität verbessern. Zu den gängigen Überformungskombinationen zählen harte Kunststoffe mit TPE oder TPU, Kunststoffsubstrate mit gummiartigen Materialien sowie bestimmte Metalleinsätze in Kombination mit thermoplastischen Werkstoffen. Die Wahl des geeigneten Verfahrens hängt vom Substrat, dem Überformungsmaterial, dem Produktionsvolumen, der Geometrie, der erforderlichen Haftfestigkeit und der Werkzeugstrategie ab. XY Machining bietet Überformung über seine Maßgeschneiderter Spritzguss-Service, neben dem Einlegebildverfahren, dem LSR-Spritzguss, dem Rapid-Tooling und dem Serienwerkzeugbau.
Das Umspritzen ist nicht nur ein rein kosmetischer Vorgang. Eine gut konzipierte Umspritzung kann mehrere Komponenten vereinen, Montageschritte reduzieren, einen angenehmen Griff schaffen, Elektronik schützen, die Abdichtung verbessern und einem ansonsten starren Bauteil funktionale Flexibilität verleihen. Allerdings müssen die Materialkombination und die Schnittstelle sorgfältig ausgelegt werden. Eine schlechte Materialverträglichkeit, unzureichende mechanische Verriegelung, ungeeignete Wandstärken oder falsche Werkzeuge können zu schwacher Haftung, Graten, Verformungen oder Maßabweichungen führen.
Was ist Überformung?
Beim Überformen handelt es sich um ein Spritzgussverfahren, bei dem ein zweites Material über ein zuvor hergestelltes Substrat gespritzt wird. Das Substrat kann ein starres Kunststoffbauteil, ein Metalleinsatz, ein elektronisches Bauteil oder ein anderes geeignetes Teil sein.
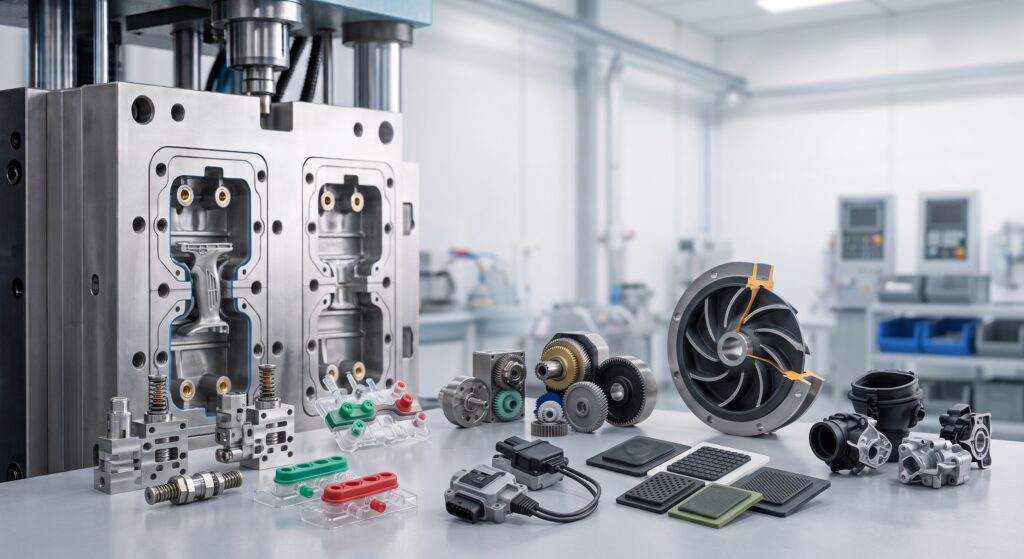
Es gibt verschiedene Verfahren zur Herstellung eines umspritzten Bauteils. Beim Insert-Molding wird das erste Bauteil separat gefertigt und anschließend in eine zweite Form eingesetzt, wo das Umspritzmaterial um das Bauteil herum eingespritzt wird. Beim Zweikomponenten-Spritzguss werden beide Materialien in einem integrierten Produktionsprozess geformt, häufig unter Verwendung spezieller Anlagen, die das erste Formteil in eine zweite Formkammer transportieren oder drehen.
Die Wahl zwischen diesen Verfahren hängt weitgehend vom Produktionsvolumen, der Materialverträglichkeit, der Bauteilgeometrie, den Investitionen in Werkzeuge und den Automatisierungsanforderungen ab.
Warum sollte man einen Überformungsdienst in Anspruch nehmen?
Der Hauptvorteil des Umspritzens ist die Integration von Bauteilen. Anstatt separate Komponenten herzustellen und diese anschließend zusammenzubauen, können Hersteller verschiedene Materialien zu einem einzigen Fertigteil kombinieren.
So kann beispielsweise ein starres Kunststoffgehäuse mit einem weichen TPE-Griff versehen werden. Ein Metalleinsatz kann mit Kunststoff ummantelt werden, um ein fertiges Befestigungsbauteil zu schaffen. Ein elektronisches Bauteil kann mit einem geeigneten Polymer ummantelt oder geschützt werden.
Durch das Umspritzen lassen sich zudem Montagevorgänge reduzieren. Weniger Einzelteile bedeuten weniger Befestigungselemente, weniger Klebevorgänge, weniger manuelle Arbeit und weniger Möglichkeiten für Montagefehler.
Dieser Prozess kann zudem das Benutzererlebnis verbessern. Soft-Touch-Oberflächen können Griffe komfortabler machen, während Elastomermaterialien für besseren Halt und eine bessere Schwingungsdämpfung sorgen.
XY Machining beschreibt das Umspritzen als ein Verfahren, bei dem mehrere Materialien zu einem einzigen Bauteil kombiniert werden, um Griffigkeit, Dichtheit, Festigkeit und Funktionalität zu verbessern.
Gängige Materialien für das Überformen
Die Materialauswahl ist eine der wichtigsten Entscheidungen bei einem Umspritzungsprojekt. Das Substrat und die Umspritzung müssen mechanisch und, sofern zutreffend, auch chemisch miteinander harmonieren.
Zu den gängigen Materialien für das Überformen zählen TPE, TPU, Silikon und andere thermoplastische Elastomere. Als Substrat kommen Materialien wie ABS, PC, PC/ABS, Nylon, Polypropylen und andere technische Kunststoffe in Frage. Metalleinsätze wie Aluminium, Messing oder Stahl können ebenfalls verwendet werden, sofern die Konstruktion und der Formprozess dies zulassen.
Die Wahl des richtigen Materialpaares hängt von der erforderlichen Härte, Flexibilität, Temperaturbeständigkeit, chemischen Beständigkeit, Oberflächenbeschaffenheit, Farbe, Haltbarkeit und Klebemethode ab.
So kann es beispielsweise sein, dass bei einem Griff für Unterhaltungselektronik vor allem die Soft-Touch-Haptik und die Abriebfestigkeit im Vordergrund stehen, während bei einer industriellen Dichtung die Chemikalienbeständigkeit und das Druckverhalten entscheidend sind.
Die Materialverträglichkeit ist entscheidend
Zwei Materialien, die optisch miteinander verträglich erscheinen, verbinden sich beim Formpressen möglicherweise nicht effektiv. Chemische Verträglichkeit, Schmelztemperatur, Oberflächenbeschaffenheit, Schrumpfung und Verarbeitungsbedingungen können die Grenzfläche beeinflussen.
Manche Kombinationen können eine starke molekulare Bindung eingehen, während andere eine mechanische Verriegelung, Primer, Oberflächenbehandlungen oder speziell formulierte Materialien erfordern.
Aus diesem Grund sollte die Materialauswahl abgeschlossen sein, bevor mit der Werkzeugherstellung begonnen wird.
Einspritzformen im Vergleich zum Zwei-Komponenten-Überformen
Das Insert-Molding und das Two-Shot-Molding sind zwar verwandte, aber unterschiedliche Fertigungsverfahren.
Das Insert-Molding beginnt mit einem separat gefertigten Substrat. Das Substrat wird in eine Form eingelegt, und das zweite Material wird um dieses herum eingespritzt. Dieser Ansatz bietet Flexibilität, da das Substrat und die Umspritzung unabhängig voneinander hergestellt werden können.
Beim Zweikomponenten-Spritzguss werden beide Materialien mithilfe eines speziellen Mehrkomponenten-Spritzgussverfahrens hergestellt. Bei geeigneter Kombination aus Design und Materialpaar bietet dieses Verfahren eine hervorragende Wiederholgenauigkeit und hohe Produktionseffizienz.
| Faktor | Einsatz-Umspritzung | Zweistufiges Umspritzen |
| Substrat | Separat hergestellt | In der Regel im selben Produktionszyklus geformt |
| Werkzeuge | Zweistufiger Werkzeugbauansatz | Spezialwerkzeuge für verschiedene Werkstoffe |
| Automatisierung | Kann manuell oder automatisiert erfolgen | In hohem Maße automatisierbar |
| Anfangsinvestition | Oft niedriger | In der Regel höher |
| Produktionsvolumen | Vom Prototyp bis zur Serienfertigung | Am besten geeignet für mittlere bis hohe Stückzahlen |
| Materialflexibilität | Breit, je nach Untergrund | Hängt von der Kombination aus Maschine und Material ab |
| Arbeit | Möglicherweise ist eine Substratbeladung erforderlich | Weniger manuelle Handhabung nach der Einrichtung |
| Änderungen am Design | Substrat und Überformung können separat angepasst werden | Änderungen können sich auf integrierte Werkzeuge auswirken |
| Optimale Verwendung | Flexible Produktion und geringere Stückzahlen | Serienfertigung in großen Stückzahlen |
Für Start-ups oder Unternehmen, die ein neues Produkt validieren, kann das Insert-Overmolding ein besseres Gleichgewicht zwischen Werkzeugkosten und Fertigungsflexibilität bieten. Bei größeren Stückzahlen kann das Zweikomponenten-Spritzgießen attraktiv werden, da Automatisierung und eine effiziente Zykluszeit die Kosten pro Teil senken können.
Die Kostenanalyse von XY Machining zum Überformen aus dem Jahr 2026 unterscheidet ebenfalls zwischen echtem Zweikomponenten-Spritzguss und dem Überformen von Einlegeteilen und stellt fest, dass das Produktionsvolumen und die Materialkombinationen die Wirtschaftlichkeit stark beeinflussen.
Richtlinien für das Overmolding-Design
Das Umspritzen sollte bereits bei der Produktentwicklung berücksichtigt werden und nicht erst hinzugefügt werden, nachdem die Hauptkomponente bereits fertiggestellt ist.
Das Substrat muss über eine ausreichende strukturelle Festigkeit verfügen, um dem Formdruck und der Temperatur standzuhalten. Außerdem muss es fest in der Form positioniert sein, damit es sich während des Spritzgussvorgangs nicht verschiebt.
Mechanische Verriegelungselemente können nützlich sein, wenn die Materialien von Natur aus keine starke chemische Bindung eingehen. Hinterschneidungen, Löcher, Rillen, Rippen und andere Strukturen können dafür sorgen, dass sich das Umspritzmaterial physikalisch um das Substrat herum verriegelt.
Gleichzeitig können übermäßige Hinterschneidungen die Werkzeugbauarbeit erschweren und die Kosten erhöhen. Das Ziel besteht darin, eine ausreichende Formhaltigkeit zu gewährleisten, ohne das Werkzeug unnötig zu verkomplizieren.
Auch die Wandstärke sollte sorgfältig berücksichtigt werden. Ungleichmäßige Querschnitte können zu Verformungen, Einfallstellen, ungleichmäßiger Abkühlung oder Maßabweichungen führen.
Trennlinien und Grat
Die Position der Trennfuge ist beim Umspritzen besonders wichtig, da die Schnittstelle zwischen den Formhälften sowohl das Erscheinungsbild als auch die Dichtungsleistung beeinflussen kann.
Wenn die Trennlinie eine gut sichtbare Oberfläche kreuzt, kann sie eine unerwünschte Markierung hinterlassen. Wenn sie einen Dichtungsbereich kreuzt, könnte der Grat die Funktion des Bauteils beeinträchtigen.
Der Hersteller sollte die Trennfuge im Rahmen der DFM-Prüfung überprüfen, bevor die Form hergestellt wird.
Haftung und mechanische Retention
Beim Überformen kann entweder chemische Haftung, mechanischer Halt oder eine Kombination aus beidem zum Tragen kommen.
Eine chemische Haftung entsteht, wenn sich das Umspritzmaterial direkt mit dem Substrat verbindet. Dies setzt eine Materialkombination sowie geeignete Verarbeitungsbedingungen voraus.
Bei der mechanischen Befestigung wird das zweite Material mithilfe seiner Geometrie fest um das erste Bauteil herum fixiert. Dieser Ansatz kann sinnvoll sein, wenn eine chemische Bindung zu schwach ist oder nicht möglich ist.
So kann beispielsweise eine Umspritzung durch Löcher oder um speziell gestaltete Rippen in einem starren Substrat fließen. Nach dem Aushärten oder Abkühlen ist die Umspritzung fest mit dem Substrat verbunden.
Eine robuste Überformungskonstruktion sollte sich nicht allein auf die Materialhaftung stützen, wenn die Anwendung erheblichen Zugkräften, Torsionskräften, Temperaturschwankungen oder chemischen Einflüssen ausgesetzt ist.
Umspritzung für Soft-Touch-Produkte
Soft-Touch-Umspritzungen finden bei Konsumgütern breite Anwendung, da sie die Ergonomie und die Griffigkeit verbessern können.
Handwerkzeuge, Elektrowerkzeuge, medizinische Geräte, elektronische Geräte, Steuerungen für Kraftfahrzeuge, Wearables und Sportgeräte können alle von Elastomeroberflächen profitieren.
Die Härte der Ummantelung beeinflusst das endgültige Gefühl. Ein weicheres Material kann für Dämpfung und Griffigkeit sorgen, während ein härteres Elastomer eine höhere Abriebfestigkeit und strukturelle Stabilität bieten kann.
Auch die Oberflächenstruktur spielt eine Rolle. Geformte Strukturen können die Griffeigenschaften verändern und kleinere optische Mängel kaschieren.
Bei Konsumgütern sollten Ingenieure die gesamte Baugruppe testen, anstatt das Elastomer isoliert zu bewerten. Die Form des Substrats, die Dicke der Grifffläche, die Textur, die Härte, die Temperatur und Verunreinigungen auf der Oberfläche können die Wahrnehmung des Benutzers beeinflussen.
Umspritzung zum Abdichten und Schützen
Das Umspritzen kann zudem einen funktionalen Schutz bieten.
Eine Elastomerschicht kann eine Barriere um bestimmte Bereiche eines Bauteils bilden und so – sofern Design und Material geeignet sind – zum Schutz vor Feuchtigkeit, Staub, Vibrationen und mechanischen Stößen beitragen.
Elektronikhersteller können das Umspritzen einsetzen, um Kabel, Steckverbinder, Schalter, Sensoren und andere Bauteile zu schützen.
Das Überformen sollte jedoch nicht automatisch als wasserdicht angesehen werden. Der endgültige Schutzgrad hängt von der Materialauswahl, der Gestaltung der Schnittstellen, der Qualität der Form, der Prozesskontrolle und den Validierungstests ab.
Falls eine bestimmte IP-Schutzart oder bestimmte Umgebungsanforderungen erforderlich sind, sollte das fertige Bauteil gemäß der entsprechenden Norm geprüft werden, anstatt sich ausschließlich auf den Formungsprozess zu verlassen.
Werkzeuge für das Umspritzen
Die Werkzeugkosten sind einer der größten Kostenfaktoren bei einem Umspritzprojekt.
Für eine einfache Insert-Molding-Anwendung sind möglicherweise eine Form für das Substrat und eine zweite Form für die Ummantelung erforderlich. Bei einem Zwei-Komponenten-Verfahren ist unter Umständen eine komplexere Form mit mehreren Kavitäten, Transfermechanismen oder rotierenden Vorrichtungen erforderlich.
Auch das Werkzeugmaterial wirkt sich auf die Kosten und die Lebensdauer aus. Aluminiumwerkzeuge können für Prototypen und Kleinserien sinnvoll sein, während gehärteter Stahl für die Serienfertigung mit hohen Stückzahlen geeignet ist.
XY Machining bietet im Rahmen seiner Spritzgussdienstleistungen sowohl Rapid-Tooling als auch Serienwerkzeuge an. In den veröffentlichten Informationen zu den Formen wird zwischen Prototypen und Kleinserienwerkzeugen einerseits und Formen für größere Stückzahlen andererseits unterschieden, die für eine deutlich längere Produktionslebensdauer ausgelegt sind.
Die richtige Werkzeugstrategie sollte sich daher am erwarteten Produktionsvolumen über die gesamte Lebensdauer orientieren und nicht einfach auf der Auswahl des günstigsten Werkzeugs beruhen.
Herstellungsverfahren für das Überformen
Der Prozess beginnt in der Regel mit einer CAD- und DFM-Prüfung.
Der Hersteller bestätigt die Geometrie des Substrats, die Dicke der Umspritzung, die Trennlinie, die Position des Angusses, die Entlüftung, die Halteelemente, die Materialverträglichkeit und die Formkonstruktion.
Anschließend wird das Substrat gefertigt, geprüft und für das Umspritzen vorbereitet. Wird ein Einsatz verwendet, müssen dessen Abmessungen und Oberflächenbeschaffenheit kontrolliert werden, da Abweichungen beim Einsatz direkte Auswirkungen auf das umspritzte Bauteil haben können.
Der Einsatz wird in die Form eingelegt – je nach Produktionskonfiguration manuell oder automatisch. Das zweite Material wird um das Substrat herum eingespritzt und füllt den vorgesehenen Hohlraum aus.
Nach dem Abkühlen oder Aushärten wird das fertige Teil entnommen und geprüft.
Der erste Artikel ist besonders wichtig, da er es Ingenieuren ermöglicht, vor Beginn der Serienproduktion die Verbindung, die Abmessungen, den Grat, das optische Erscheinungsbild, die Bewegung des Substrats und die Funktionsleistung zu überprüfen.
Was beeinflusst die Kosten für das Überformen?
Die Kosten für das Umspritzen hängen vom Trägermaterial, dem Umspritzmaterial, den Werkzeugen, der Bauteilgeometrie, der Produktionsmenge, der Zykluszeit, dem Arbeitsaufwand, der Prüfung sowie den Anforderungen an die Endbearbeitung ab.
Werkzeugkosten können eine erhebliche Anfangsinvestition darstellen, insbesondere bei der Zweikomponenten-Fertigung. Das Einlegebildverfahren weist zwar möglicherweise geringere anfängliche Werkzeugkosten auf, kann jedoch zusätzlichen Arbeitsaufwand verursachen, wenn die Substrate manuell eingelegt werden müssen.
Auch die Materialkosten spielen eine Rolle. TPE, TPU, Silikon und spezielle Elastomere können unterschiedliche Preis- und Verarbeitungsanforderungen haben.
Die Formgeometrie wirkt sich sowohl auf die Komplexität der Form als auch auf die Zykluszeit aus. Tiefe Kavitäten, schwierige Hinterschneidungen, dünne Wände, komplexe Strukturen und enge Toleranzen können den Fertigungsaufwand erhöhen.
Das Produktionsvolumen ist ein weiterer wichtiger Faktor, da sich die Werkzeug- und Rüstkosten auf die Anzahl der produzierten Teile verteilen.
| Kostenfaktor | Kostengünstigeres Szenario | Szenario mit höheren Kosten |
| Werkzeuge | Einfache Aluminiumform oder Prototypenform | Komplexes Mehrfachformwerkzeug aus gehärtetem Stahl |
| Prozess | Manuelles Insert-Molding in kleinen Stückzahlen | Automatisiertes Zweikomponenten-Spritzgießen |
| Material | Standard-TPE oder TPU | Spezial-Hochleistungselastomer |
| Geometrie | Einfaches Überformungsprofil | Komplexe Hinterschneidungen und dünne Bereiche |
| Umfang | Kleinserie | Großserienprogramm mit komplexem Werkzeugbau |
| Prüfung | Standard-Maßprüfungen | Enge Toleranzen und umfassende Validierung |
| Endbearbeitung | Geformte Oberfläche | Zusätzliche kosmetische oder sekundäre Eingriffe |
Um ein detailliertes Verständnis dafür zu erlangen, wie sich Entscheidungen beim Konstruktionsentwurf auf die Kosten auswirken, bietet XY Machining’s Leitfaden zu den Kosten der CNC-Bearbeitung erläutert den Zusammenhang zwischen Werkstoff, Geometrie, Toleranzen, Einrichtung, Endbearbeitung und Produktionsmenge. Der Schwerpunkt liegt zwar auf der CNC-Bearbeitung, doch viele dieser Kostenprinzipien gelten auch für das Umspritzen, da unnötige Komplexität den Aufwand für Bearbeitung und Prüfung erhöht.
Umspritzung im Vergleich zur herkömmlichen Montage
Einer der Hauptgründe, warum Hersteller sich für das Umspritzen entscheiden, ist die Reduzierung des Montageaufwands.
Nehmen wir als Beispiel einen Produktgriff, der aus einem starren Kunststoffkern und einem separaten Gummigriff besteht. Bei der herkömmlichen Fertigung müssen möglicherweise beide Komponenten hergestellt und anschließend zusammengebaut oder miteinander verklebt werden.
Durch das Überformen lassen sich diese Schritte zu einem fertigen Bauteil zusammenfassen.
Dadurch lässt sich die Anzahl der Bauteile reduzieren und möglicherweise die Konsistenz verbessern. Außerdem können separate Befestigungselemente oder Klebstoffe entfallen, wenn die Umspritzung für einen ausreichenden Halt sorgt.
Das Überformen ist jedoch nicht automatisch kostengünstiger. Die Investitionen in die Werkzeuge und den Formprozess müssen mit den Kosten der herkömmlichen Montageverfahren verglichen werden.
Ein korrekter Vergleich sollte Werkzeuge, Materialien, Arbeitskosten, Ausschuss, Taktzeit, Qualitätskontrolle und das erwartete Produktionsvolumen berücksichtigen.
Anwendungen im Bereich des Überformens
Das Überformen kommt in den Bereichen Konsumgüter, Industrie, Automobil, Elektronik, Medizin, Robotik und anderen Produktkategorien zum Einsatz.
In der Unterhaltungselektronik können Soft-Touch-Umspritzungen für Griffe, Tasten, Schutzgehäuse und tragbare Schnittstellen verwendet werden.
In der Automobilindustrie kann das Umspritzverfahren für Schalter, Griffe, Bedienelemente, Steckverbinder und Schutzkomponenten eingesetzt werden.
Industriewerkzeuge können von Elastomergriffen profitieren, die die Handhabung verbessern und Vibrationen reduzieren.
Bei medizinischen und Gesundheitsprodukten kann das Mehrkomponenten-Spritzgießen für bestimmte Griffe, Gehäuse, Dichtungen und Funktionskomponenten zum Einsatz kommen, sofern die entsprechenden Material- und behördlichen Anforderungen erfüllt sind.
Roboter- und Automatisierungsanlagen können das Umspritzen einsetzen, wenn elektrischer Schutz, Griffigkeit, Dämpfung oder die Konsolidierung von Bauteilen erforderlich sind.
Die Anwendung bestimmt das erforderliche Material und das Validierungsverfahren. Ein Kosmetikprodukt für den Endverbraucher und ein industrielles Dichtungselement sollten nicht nach genau denselben Kriterien bewertet werden.
Umspritzung vs. 3D-Druck
3D-Druck und Umspritzung können in verschiedenen Phasen der Produktentwicklung zum Einsatz kommen.
Der 3D-Druck eignet sich dazu, Geometrie, Passgenauigkeit und Montage schnell zu überprüfen, bevor in Spritzgussformen investiert wird. Außerdem lassen sich damit komplexe Formen ohne herkömmlichen Formenbau herstellen.
Das Überformen wird dann besonders interessant, wenn das Endprodukt ein serienmäßiges Materialverhalten, eine reproduzierbare Mehrkomponentenkonstruktion, Soft-Touch-Oberflächen oder größere Stückzahlen erfordert.
Für frühe Prototypen kann ein Entwicklungsteam Folgendes verwenden: 3D-Druck um das Substrat vor der Herstellung der Werkzeuge für das Umspritzen zu prüfen.
Dieser Arbeitsablauf kann das Risiko mindern, in eine Form zu investieren, bevor die Grundgeometrie validiert wurde. Sobald der Entwurf stabil ist, kann das Projekt in die Einlegeteil- oder Zweikomponenten-Fertigung übergehen.
Umspritzung vs. CNC-Bearbeitung
Die CNC-Bearbeitung ist im Allgemeinen flexibler bei starren Bauteilen in kleinen Stückzahlen, insbesondere wenn die Geometrie oder das Material den Einsatz des Spritzgussverfahrens unpraktisch machen.
Allerdings entsteht bei der CNC-Bearbeitung nicht von selbst eine fest verbundene Soft-Touch-Schicht um ein starres Substrat herum, wie dies beim Umspritzen der Fall ist.
Ein Produkt kann daher beide Verfahren nutzen. Durch CNC-Bearbeitung lassen sich Metalleinsätze, Prototypen, Werkzeuge oder Präzisionskomponenten für Substrate herstellen, während im Spritzgussverfahren die endgültige Ummantelung entsteht.
XY Machining bietet neben CNC-Fräsen und -Drehen auch Spritzguss an, sodass Projekte, die mehrere Fertigungsverfahren erfordern, aus einer Hand abgewickelt werden können.
Sein Leitfaden: 3D-Druck vs. CNC-Bearbeitung kann Ingenieuren zudem dabei helfen, additive und subtraktive Fertigungsverfahren zu vergleichen, wenn sie entscheiden, wie ein erstes Substrat oder ein Prototyp hergestellt werden soll.
So wählen Sie einen Anbieter für Überformungsdienstleistungen aus
Der beste Anbieter für Überformungslösungen sollte eher anhand seiner technischen Kompetenz als allein anhand des Preises bewertet werden.
Prüfen Sie zunächst, ob der Hersteller Erfahrung mit der Kombination aus Ihrem Trägermaterial und dem Umspritzmaterial hat. Erkundigen Sie sich, wie die Verbindung hergestellt wird und ob eine mechanische Verriegelung, chemische Haftung, Grundierungen oder eine Oberflächenvorbehandlung erforderlich sind.
Prüfen Sie auch die Werkzeugkapazitäten des Lieferanten. Falls sich das Projekt von Prototypen auf Tausende von Einheiten ausweiten könnte, vergewissern Sie sich, ob der Hersteller sowohl Rapid-Tooling- als auch Serienwerkzeuge bereitstellen kann.
Auch die Qualitätssicherung sollte vor Projektbeginn besprochen werden. Erkundigen Sie sich nach Maßkontrollen, Materialrückverfolgbarkeit, Erstmusterprüfung, Prozesskontrollen und Validierungstests.
Die DFM-Unterstützung ist besonders wertvoll, da Probleme beim Umspritzen nach Fertigstellung der Werkzeuge hohe Kosten verursachen können. Ein Hersteller, der Probleme hinsichtlich Materialverträglichkeit, Wandstärke, Entlüftung oder Trennlinie frühzeitig erkennt, kann das Risiko einer Neukonstruktion verringern.
Abschließende Gedanken
Durch das Umspritzverfahren lassen sich einzelne Materialien oder Komponenten zu einem funktionaleren, integrierten Produkt zusammenfügen. Es kann die Griffigkeit, Dichtigkeit, Schutzwirkung, den Komfort, die Isolierung und die Haltbarkeit verbessern sowie die Anzahl der Bauteile reduzieren und gleichzeitig den Bedarf an separaten Montagevorgängen verringern.
Die wichtigsten Entscheidungen werden getroffen, bevor das erste Teil geformt wird. Materialverträglichkeit, Substratauslegung, mechanische Befestigung, Wandstärke, Trennlinien, Angüsse, Entlüftungskanäle, Werkzeugauslegung und Produktionsvolumen beeinflussen das Endergebnis.
Das Insert-Molding bietet Flexibilität bei Prototypen und der Fertigung kleinerer Stückzahlen, während das Zweikomponenten-Spritzgießen bei höheren Produktionsmengen effizienter sein kann. Die Wahl des richtigen Verfahrens sollte unter Berücksichtigung der Gesamtkosten des Projekts erfolgen und nicht allein auf der Grundlage des Angebots für die Werkzeugherstellung.
Für Hersteller, die Produkte aus mehreren Materialien entwickeln, bietet XY Machining Maßgeschneiderte Spritzguss- und Umspritzdienstleistungen mit Unterstützung für Rapid-Tooling, Serienwerkzeugbau, Insert-Molding, LSR-Spritzguss, CNC-Bearbeitung und damit verbundene Fertigungsverfahren.
Das Unternehmen unterstützt zudem Projekte, bei denen im Laufe der Produktentwicklung zwischen verschiedenen Fertigungsverfahren gewechselt wird. So können Ingenieure beispielsweise für frühe Prototypen CNC-Bearbeitung oder 3D-Druck nutzen, das Substrat validieren und dann zum Spritzguss und zum Umspritzen übergehen, sobald das Design serienreif ist.
Letztendlich hängt die beste Lösung für das Umspritzen von der Materialkombination, der Bauteilgeometrie, den funktionalen Anforderungen, dem Jahresvolumen, der Werkzeugstrategie und den Qualitätserwartungen ab. Eine gründliche DFM-Prüfung vor Beginn der Werkzeugfertigung ist eine der wirksamsten Methoden, um Fertigungsrisiken zu minimieren und gleichbleibend hochwertige umspritzte Teile zu erzielen.
Häufig gestellte Fragen
Was ist ein Überformungsdienst?
Beim Überformungsverfahren werden Teile aus mehreren Materialien hergestellt, indem ein Material über ein vorhandenes Substrat gegossen wird. Dieses Verfahren wird häufig eingesetzt, um Griffigkeit, Dichtheit, Schutz, Isolierung, Dämpfung oder andere funktionale Eigenschaften zu erzielen.
Welche Materialien werden üblicherweise für das Umspritzen verwendet?
Zu den gängigen Materialien für das Umspritzverfahren zählen TPE, TPU, Silikon und andere Elastomere. Als Substrate kommen unter anderem ABS, PC, PC/ABS, Nylon, Polypropylen, technische Kunststoffe sowie geeignete Metalleinsätze in Frage.
Ist das Umspritzen teuer?
Die Kosten für das Überformen hängen von den Werkzeugen, dem Material, der Geometrie, dem Produktionsvolumen, der Zykluszeit, den Arbeitskosten und der Qualitätsprüfung ab. Das Insert-Molding in kleinen Stückzahlen kann geringere Anfangsinvestitionen erfordern als das automatisierte Zweikomponenten-Spritzgießen, während die Zweikomponenten-Produktion in großen Stückzahlen niedrigere Arbeits- und Zykluskosten bieten kann.
Was ist der Unterschied zwischen Insert-Molding und Overmolding?
Beim Einlegebildverfahren wird ein zuvor hergestelltes Substrat oder Einlegeteil in eine Form eingelegt und mit Material umspritzt. Das Umspritzverfahren ist das umfassendere Konzept für die Verarbeitung mehrerer Materialien und kann sowohl das Einlegebildverfahren als auch das Zweikomponenten-Spritzgießen umfassen.
Können Metallteile umspritzt werden?
Ja. Geeignete Metalleinsätze können in eine Spritzgussform eingesetzt und mit thermoplastischem oder elastomerem Material umspritzt werden. Bei der Konstruktion der Einsätze müssen Temperatur-, Haftungs-, Halte- und Maßanforderungen berücksichtigt werden.
Eignet sich das Überformen für die Kleinserienfertigung?
Ja. Das Insert-Molding kann für Prototypen und Kleinserien geeignet sein, wenn sich der Aufwand für den Werkzeugbau und die manuelle Bestückung wirtschaftlich rechtfertigt. Bei größeren Stückzahlen können automatisierte Verfahren attraktiver werden.
Bietet XY Machining das Umspritzen an?
Ja. XY Machining führt Überformung und Einlegebildung als Teil seiner Spritzgussdienstleistungen auf, neben Rapid-Tooling, Serienwerkzeugbau, CNC-Bearbeitung und Endbearbeitung.
Über den Autor Patrick Chen – Anwendungsingenieur, XY Machining Patrick prüft bei XY Machining dünnwandige Konstruktionen für US-amerikanische Ingenieurteams und arbeitet mit der Fertigung zusammen an den Spannvorrichtungen und Werkzeugwegen, die dafür sorgen, dass empfindliche Teile innerhalb der Toleranzen bleiben. Um ein dünnwandiges Bauteil vor der Angebotserstellung einer Druckprüfung zu unterziehen, Senden Sie Ihr Modell an unser Team.