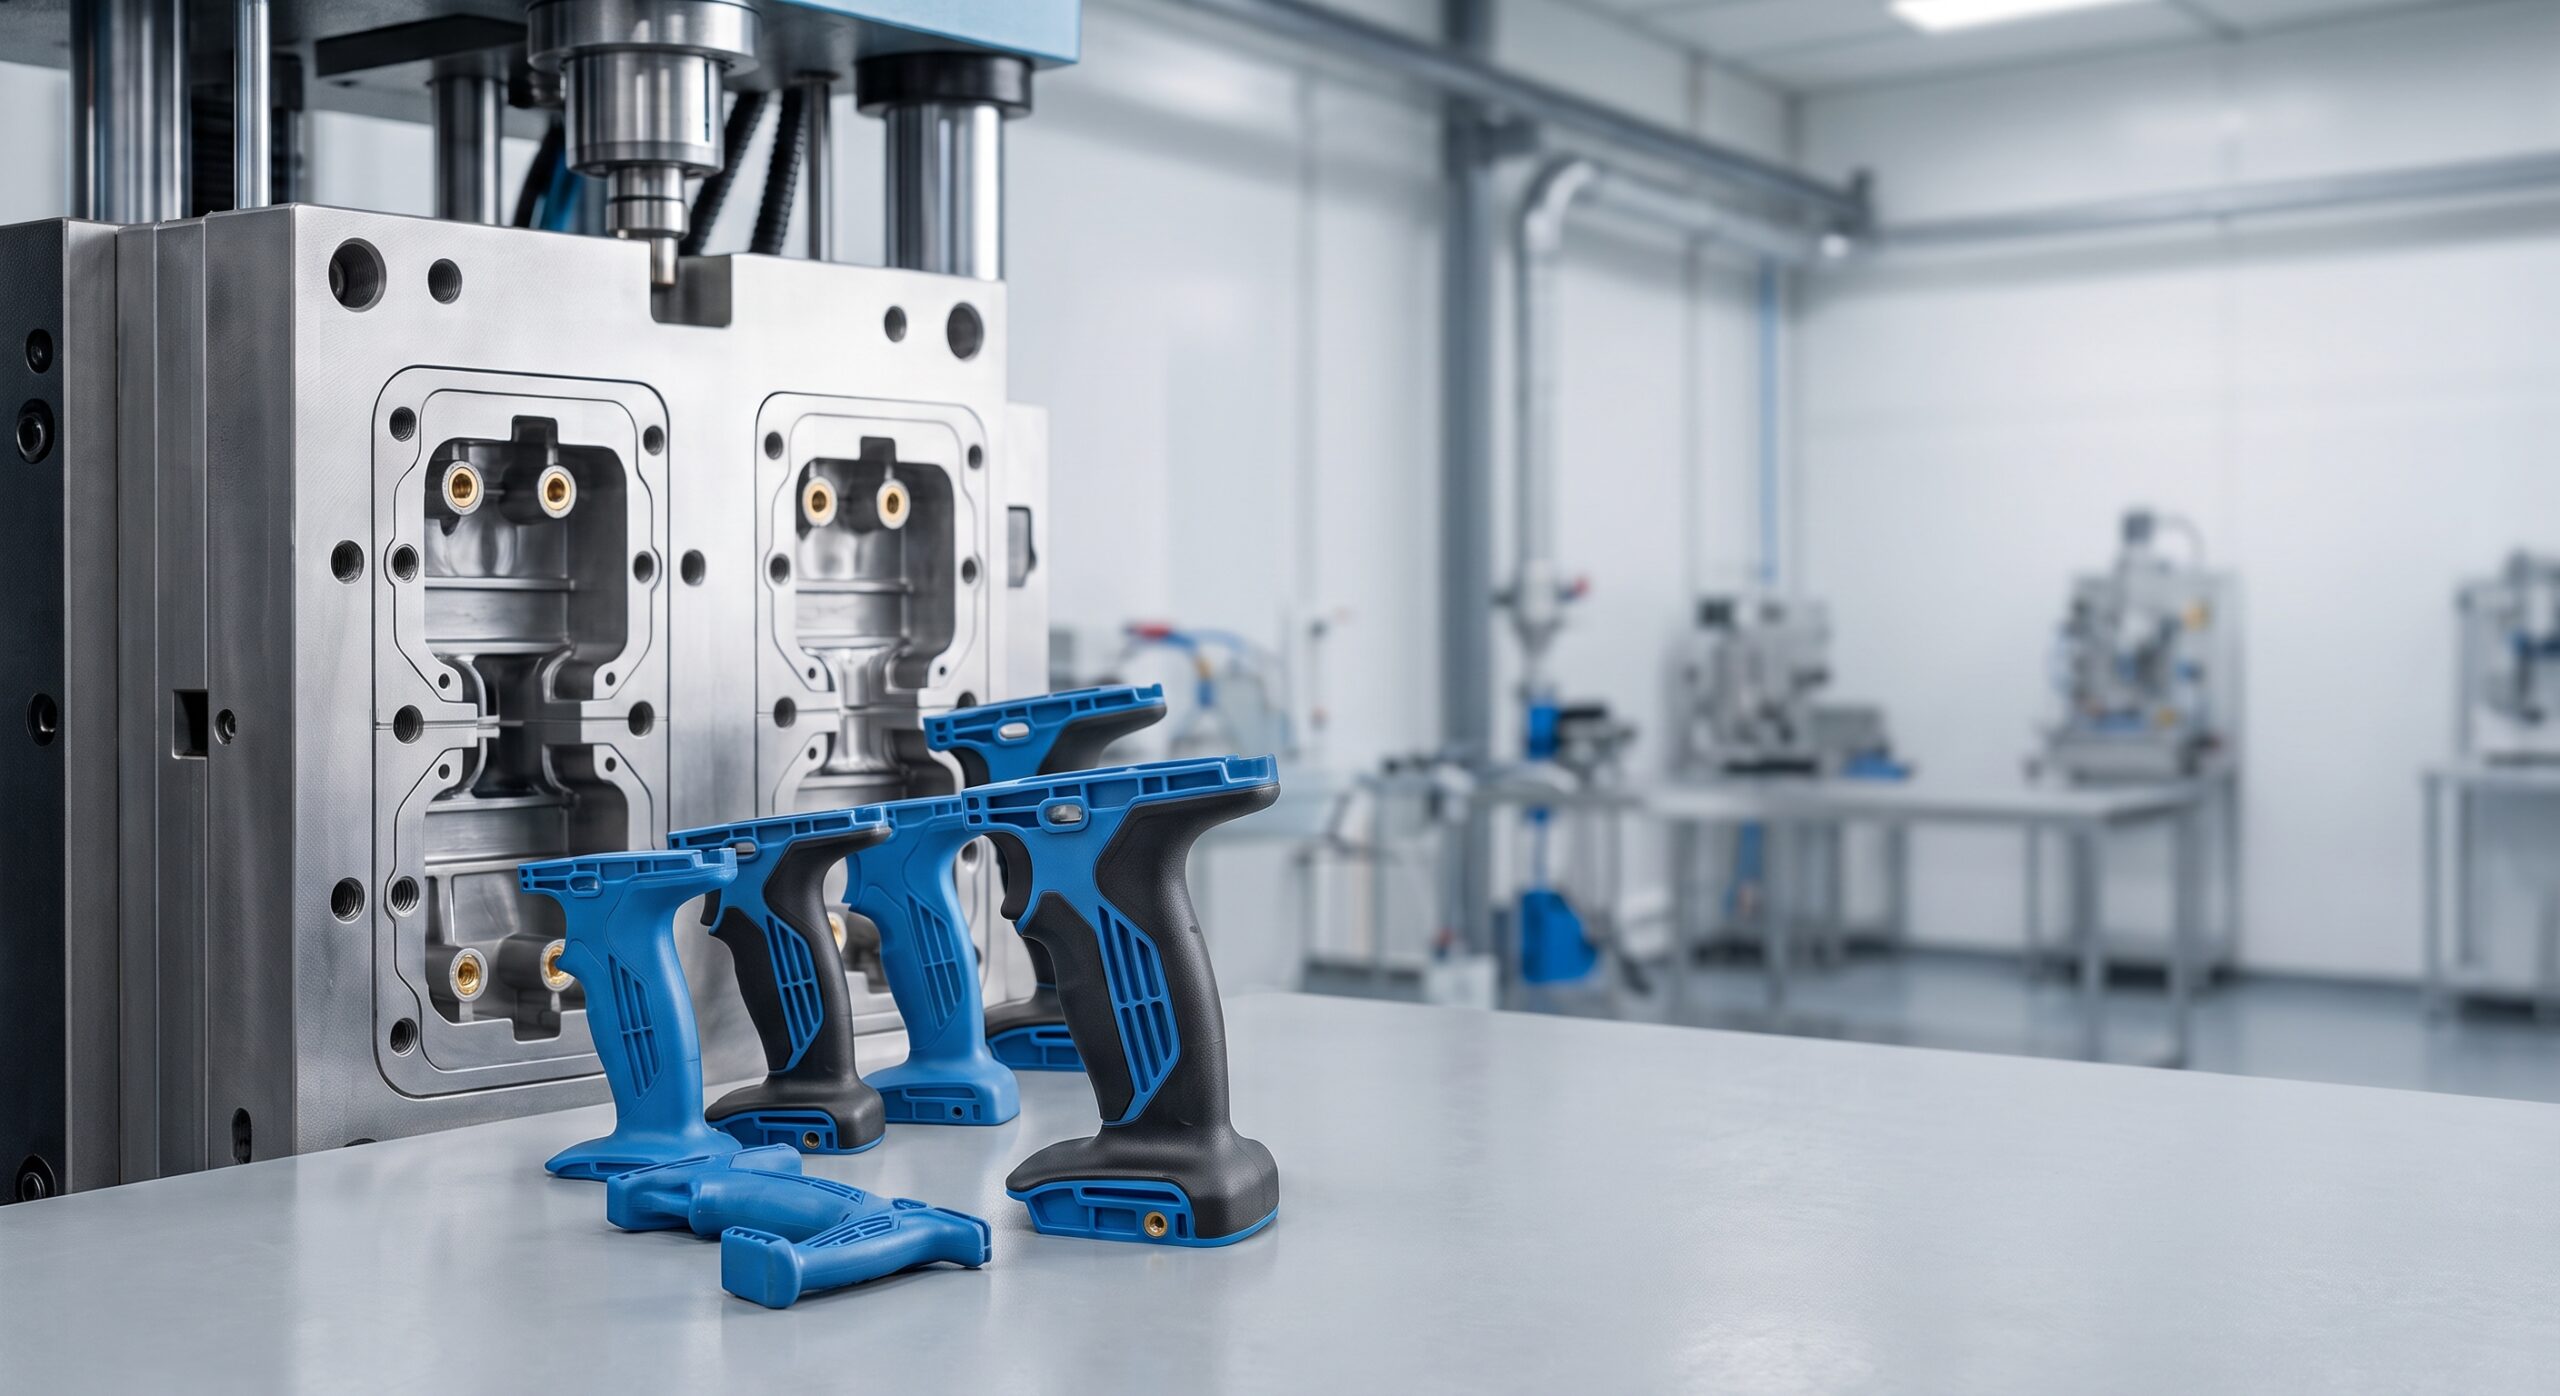
¿Qué es el servicio de sobremoldeo? ¿Cómo funciona el sobremoldeo? ¿Qué materiales se pueden combinar? ¿Y cuándo deberían los fabricantes recurrir al sobremoldeo para prototipos o piezas de producción?
Un servicio de sobremoldeo combina dos o más materiales en un único componente acabado mediante el moldeo de un material sobre un sustrato o componente ya existente. El proceso puede mejorar el agarre, el sellado, la resistencia al impacto, el aislamiento, el aspecto y la funcionalidad general del producto. Entre las combinaciones habituales de sobremoldeo se incluyen los plásticos rígidos con TPE o TPU, los sustratos plásticos con materiales similares al caucho y determinadas inserciones metálicas combinadas con materiales termoplásticos. El proceso adecuado depende del sustrato, del material de sobremoldeo, del volumen de producción, de la geometría, de la resistencia de unión requerida y de la estrategia de utillaje. XY Machining ofrece servicios de sobremoldeo a través de su servicio de moldeo por inyección a medida, junto con el moldeo por inserción, el moldeo con caucho de silicona líquida (LSR), la fabricación rápida de matrices y la fabricación de matrices de producción.
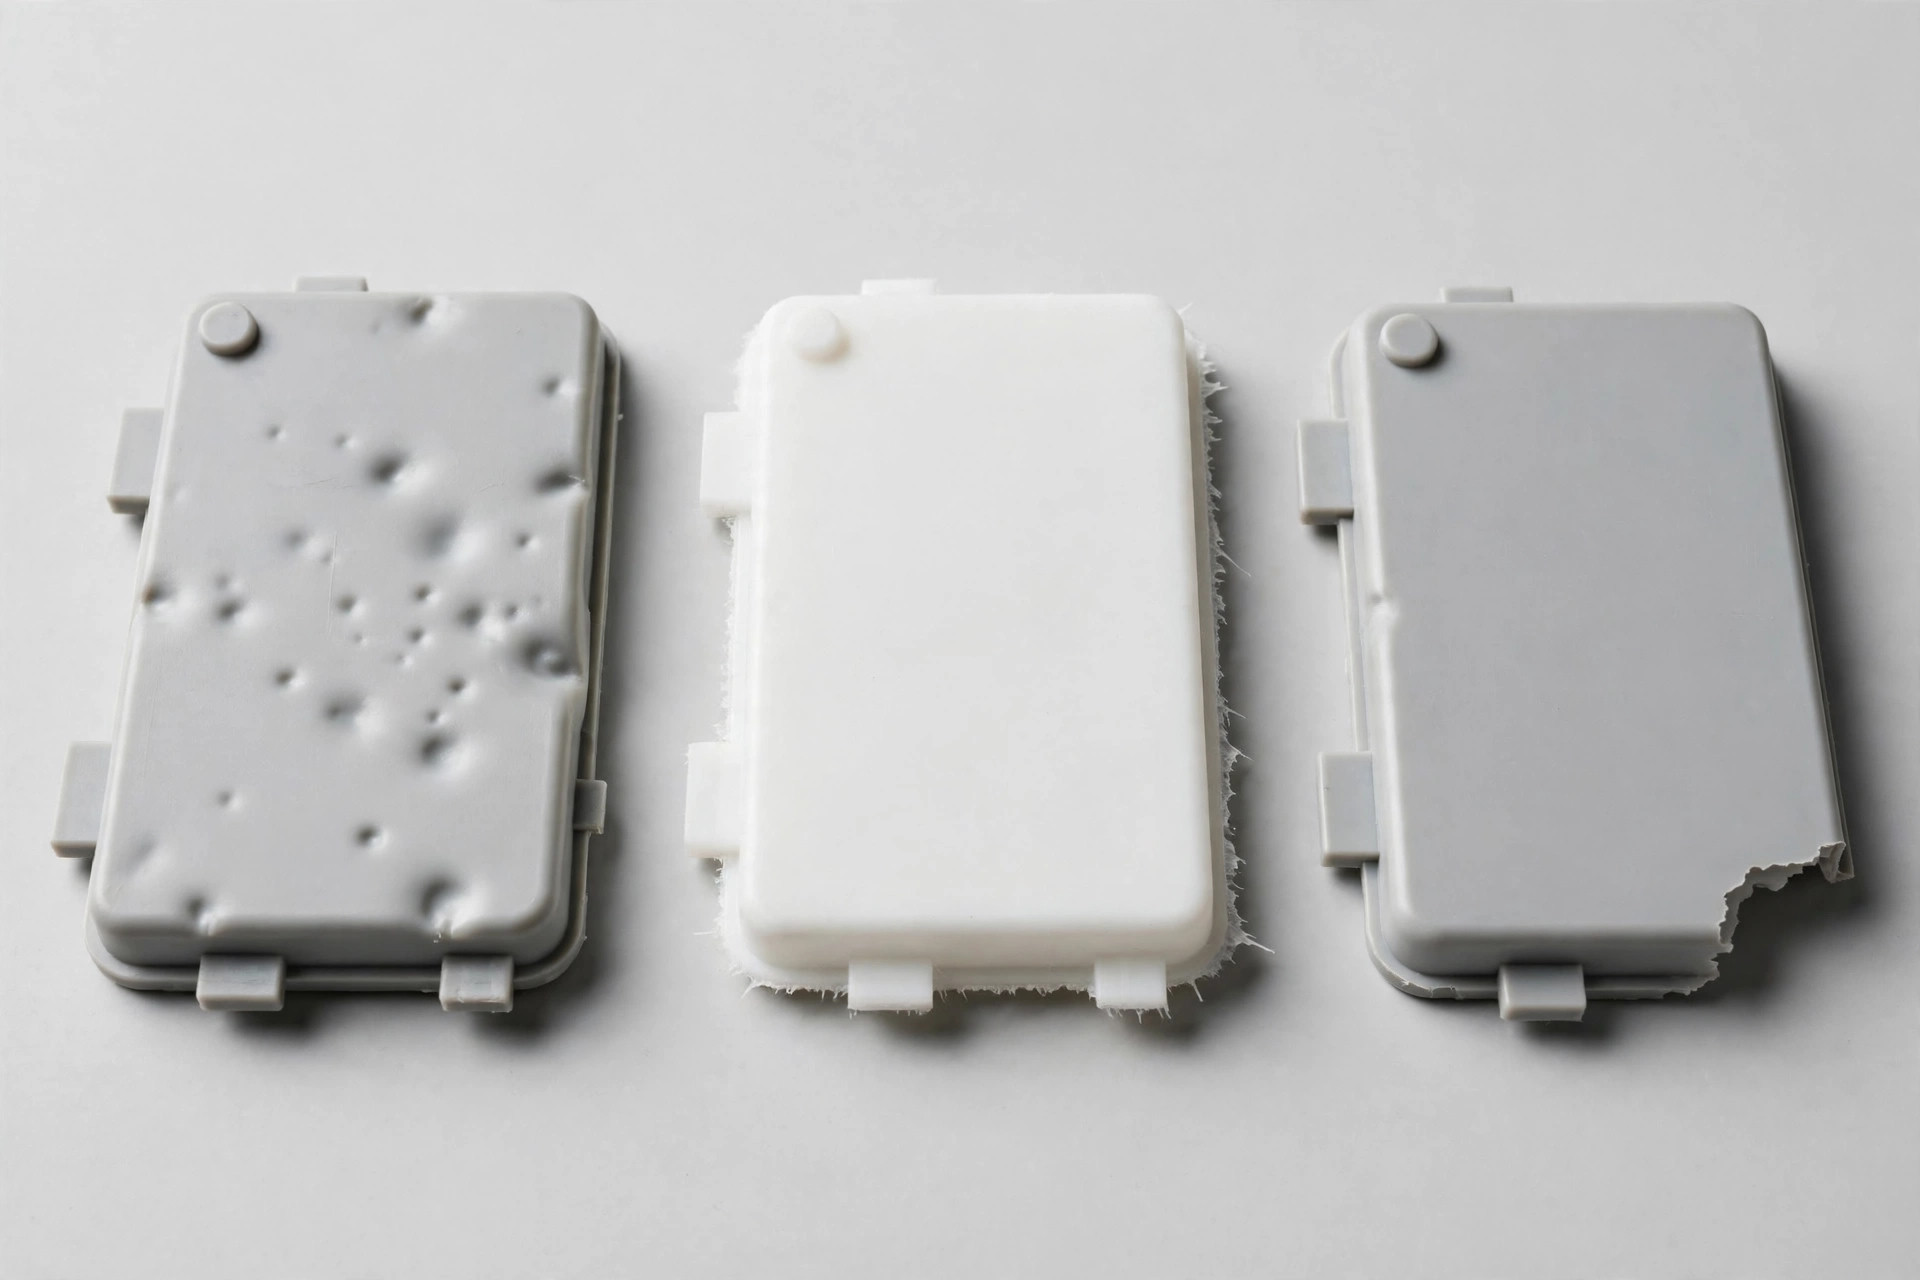
El sobremoldeado no es simplemente una operación estética. Un sobremoldeado bien diseñado puede integrar varios componentes, reducir los pasos de montaje, crear un agarre cómodo, proteger los componentes electrónicos, mejorar el sellado y aportar flexibilidad funcional a una pieza que, de otro modo, sería rígida. Sin embargo, la combinación de materiales y la interfaz deben diseñarse con cuidado. Una compatibilidad deficiente entre los materiales, un enclavamiento mecánico inadecuado, un espesor de pared inadecuado o un utillaje incorrecto pueden dar lugar a una unión débil, rebabas, deformaciones o problemas dimensionales.
¿Qué es el sobremoldeado?
El sobremoldeado es un proceso de moldeo por inyección en el que se moldea un segundo material sobre un sustrato fabricado previamente. El sustrato puede ser un componente de plástico rígido, un inserto metálico, un componente electrónico u otra pieza adecuada.
Existen varias formas de fabricar un componente sobremoldeado. En el sobremoldeado por inserción, el primer componente se fabrica por separado y, a continuación, se coloca en un segundo molde, donde se inyecta el material de sobremoldeado a su alrededor. En el moldeo de dos etapas, ambos materiales se moldean en un proceso de producción integrado, a menudo utilizando equipos especializados que transfieren o giran el primer componente moldeado a una segunda cavidad.
La elección entre estos métodos depende en gran medida del volumen de producción, la compatibilidad de los materiales, la geometría de las piezas, la inversión en utillaje y los requisitos de automatización.
¿Por qué recurrir a un servicio de sobremoldeado?
La principal ventaja del sobremoldeado es la integración de piezas. En lugar de fabricar componentes por separado y montarlos posteriormente, los fabricantes pueden combinar diferentes materiales en una sola pieza acabada.
Por ejemplo, una carcasa de plástico rígido puede incorporar un agarre blando de TPE. Un inserto metálico puede recubrirse con plástico para crear un componente de montaje acabado. Un componente electrónico puede encapsularse o protegerse con un polímero adecuado.
El sobremoldeado también puede reducir las operaciones de montaje. Un menor número de piezas individuales puede suponer menos elementos de fijación, menos operaciones de encolado, menos trabajo manual y menos posibilidades de que se produzcan errores de montaje.
Este proceso también puede mejorar la experiencia del usuario. Las superficies de tacto suave pueden hacer que los tiradores resulten más cómodos, mientras que los materiales elastoméricos pueden ofrecer un mejor agarre y una mayor absorción de las vibraciones.
XY Machining describe el sobremoldeado como un proceso que combina varios materiales en una sola pieza para mejorar el agarre, la estanqueidad, la resistencia y la funcionalidad.
Materiales habituales para el sobremoldeado
La selección de materiales es una de las decisiones más importantes en un proyecto de sobremoldeo. El sustrato y la pieza sobremoldeada deben ser compatibles entre sí desde el punto de vista mecánico y, cuando proceda, químico.
Entre los materiales más habituales para el sobremoldeado se encuentran el TPE, el TPU, la silicona y otros elastómeros termoplásticos. El sustrato puede estar compuesto por materiales como el ABS, el PC, el PC/ABS, el nailon, el polipropileno y otros plásticos técnicos. También se pueden utilizar insertos metálicos, como aluminio, latón o acero, siempre que el diseño y el proceso de moldeo lo permitan.
La combinación adecuada de materiales depende de la dureza, la flexibilidad, la resistencia a la temperatura, la exposición a sustancias químicas, el tacto de la superficie, el color, la durabilidad y el método de unión requeridos.
Por ejemplo, en el caso de una empuñadura para aparatos electrónicos de consumo, puede ser prioritario que ofrezca un tacto suave y resistencia a la abrasión, mientras que en el caso de una junta industrial, puede ser prioritario que ofrezca resistencia química y un buen comportamiento ante la compresión.
La compatibilidad de los materiales es importante
Es posible que dos materiales que parecen compatibles a simple vista no se unan eficazmente durante el moldeo. La compatibilidad química, la temperatura de fusión, el estado de la superficie, la contracción y las condiciones de procesamiento pueden afectar a la interfaz.
Algunas combinaciones pueden crear un enlace molecular fuerte, mientras que otras requieren un enclavamiento mecánico, cebadores, tratamientos superficiales o materiales especialmente formulados.
Por eso es importante que la selección de materiales se haya completado antes de comenzar con la fabricación de las herramientas.
Moldeo por inserción frente al sobremoldeo de dos inyecciones
El moldeo por inserción y el moldeo de dos inyecciones son métodos de fabricación relacionados, pero distintos.
El moldeo por inserción comienza con un sustrato fabricado por separado. El sustrato se coloca dentro de un molde y, a continuación, se inyecta el segundo material a su alrededor. Este método ofrece flexibilidad, ya que el sustrato y el sobremoldeado pueden fabricarse de forma independiente.
El moldeo de dos fases permite fabricar ambos materiales mediante un proceso especializado de moldeo multimaterial. Puede ofrecer una excelente repetibilidad y una alta eficiencia de producción cuando el diseño y la combinación de materiales son adecuados.
| Factor | Inserto sobremoldeado | Sobremoldeo en dos etapas |
| Sustrato | Elaborado por separado | Normalmente se moldean dentro del mismo ciclo de producción |
| Utillaje | Enfoque de fabricación en dos fases | Utillaje especializado para múltiples materiales |
| Automatización | Puede ser manual o automático | Altamente automatizable |
| Inversión inicial | A menudo más bajo | Normalmente más alto |
| Volumen de producción | Desde el prototipo hasta la producción en serie | Ideal para volúmenes medios/altos |
| Flexibilidad del material | Amplio, dependiendo del sustrato | Depende de la combinación de máquina y material |
| Trabajo | Puede ser necesario cargar el sustrato | Menos manipulación manual tras la puesta en marcha |
| Cambios en el diseño | El sustrato y el sobremoldeado se pueden modificar por separado | Los cambios pueden afectar a las herramientas integradas |
| Uso recomendado | Producción flexible y volúmenes más reducidos | Producción repetitiva a gran escala |
Para las empresas emergentes o aquellas que están validando un nuevo producto, el sobremoldeado por inserción puede ofrecer un mejor equilibrio entre el coste del utillaje y la flexibilidad de fabricación. En volúmenes más grandes, el moldeo de dos inyecciones puede resultar atractivo, ya que la automatización y la eficiencia en el tiempo de ciclo pueden reducir el coste por pieza.
El análisis de costes de sobremoldeo de XY Machining para 2026 distingue igualmente entre el moldeo de dos fases auténtico y el sobremoldeo con inserto, y señala que el volumen de producción y la combinación de materiales influyen considerablemente en la rentabilidad.
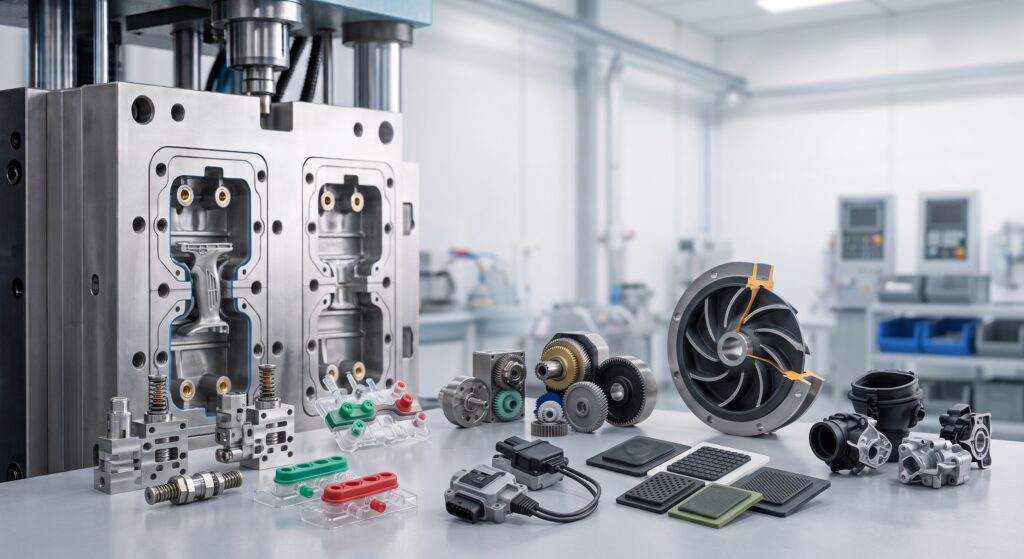
Directrices de diseño para el sobremoldeado
El sobremoldeado debe tenerse en cuenta durante el diseño del producto, en lugar de añadirse una vez que el componente principal ya se haya finalizado.
El sustrato debe tener la integridad estructural suficiente para soportar la presión y la temperatura del moldeo. Además, debe colocarse de forma segura dentro del molde para que no se desplace durante la inyección.
Los elementos de enclavamiento mecánico pueden resultar útiles cuando los materiales no forman de forma natural un enlace químico fuerte. Los socavados, los orificios, las ranuras, las nervaduras y otros elementos pueden permitir que el material de sobremoldeado se acople físicamente alrededor del sustrato.
Al mismo tiempo, los socavados excesivos pueden complicar la fabricación de las herramientas y aumentar los costes. El objetivo es conseguir una retención suficiente sin complicar innecesariamente el molde.
También hay que tener muy en cuenta el espesor de las paredes. Las secciones irregulares pueden provocar deformaciones, marcas de hundimiento, un enfriamiento desigual o variaciones dimensionales.
Líneas de separación y rebabas
La ubicación de la línea de separación es especialmente importante en el sobremoldeado, ya que la interfaz entre las secciones del molde puede influir tanto en el aspecto como en el rendimiento del sellado.
Si la línea de separación atraviesa una superficie muy visible, puede dejar una marca indeseable. Si atraviesa una zona de sellado, el reborde podría interferir en el funcionamiento del componente.
El fabricante debe revisar la línea de separación durante la fase de diseño para la fabricación (DFM) antes de que se fabrique el molde.
Adhesión y retención mecánica
El sobremoldeado puede basarse en la adhesión química, la retención mecánica o una combinación de ambas.
La adhesión química se produce cuando el material de sobremoldeo se adhiere directamente al sustrato. Para ello es necesario que los materiales sean compatibles y que las condiciones de procesamiento sean adecuadas.
La retención mecánica utiliza la geometría física para fijar el segundo material alrededor del primer componente. Este método puede resultar útil cuando la unión química es débil o no es posible.
Por ejemplo, un sobremoldeado puede fluir a través de orificios o rodear nervaduras diseñadas específicamente en un sustrato rígido. Una vez curado o enfriado, el sobremoldeado queda físicamente fijado al sustrato.
Un diseño de sobremoldeo resistente no debe basarse únicamente en la adhesión del material si la aplicación está expuesta a fuerzas de tracción, torsión, cambios de temperatura o exposición a sustancias químicas significativas.
Sobremoldeo para productos «Soft-Touch»
El sobremoldeado de tacto suave se utiliza ampliamente en productos de consumo, ya que permite mejorar la ergonomía y el agarre.
Las herramientas manuales, las herramientas eléctricas, los equipos médicos, los dispositivos electrónicos, los sistemas de control para automóviles, los productos wearables y el equipamiento deportivo pueden beneficiarse de las superficies elastoméricas.
La dureza del sobremolde influye en el tacto final. Un material más blando puede proporcionar amortiguación y agarre, mientras que un elastómero más duro puede ofrecer una mayor resistencia a la abrasión y estabilidad estructural.
La textura también es importante. Las texturas moldeadas pueden modificar las características de agarre y ocultar pequeñas imperfecciones estéticas.
En el caso de los productos de consumo, los ingenieros deben someter a ensayo el conjunto completo, en lugar de evaluar el elastómero de forma aislada. La forma del sustrato, el grosor de la superficie de agarre, la textura, la dureza, la temperatura y la contaminación de la superficie pueden influir en la percepción del usuario.
Sobremoldeo para el sellado y la protección
El sobremoldeado también puede ofrecer protección funcional.
Una capa elastomérica puede crear una barrera alrededor de determinadas zonas de un componente, lo que contribuye a protegerlo contra la humedad, el polvo, las vibraciones y los impactos físicos, siempre que el diseño y el material sean los adecuados.
Los fabricantes de productos electrónicos pueden recurrir al sobremoldeado para proteger cables, conectores, interruptores, sensores y otros componentes.
Sin embargo, no debe darse por sentado que el sobremoldeado sea impermeable. El nivel de protección final depende de la selección de materiales, el diseño de las interfaces, la calidad del molde, el control del proceso y las pruebas de validación.
Si se requiere un grado de protección IP específico o se deben cumplir determinados requisitos ambientales, el componente acabado debe someterse a ensayos conforme a la norma pertinente, en lugar de basarse únicamente en el proceso de moldeo.
Moldes para sobremoldeo
El utillaje es uno de los principales factores que influyen en los costes de un proyecto de sobremoldeo.
Una aplicación sencilla de sobremoldeo por inserción puede requerir un molde para el sustrato y un segundo molde para el sobremolde. Un diseño de dos inyecciones puede requerir un molde más sofisticado con múltiples cavidades, mecanismos de transferencia o equipos rotativos.
El material de las herramientas también influye en el coste y la durabilidad. Las herramientas de aluminio pueden resultar útiles para prototipos y trabajos de bajo volumen, mientras que el acero templado puede ser adecuado para la producción de alto volumen.
XY Machining ofrece moldes de fabricación rápida y moldes de producción como parte de sus servicios de moldeo por inyección. La información publicada sobre los moldes distingue entre los moldes para prototipos y de bajo volumen, por un lado, y los moldes para volúmenes más elevados, diseñados para una vida útil de producción mucho más larga, por otro.
Por lo tanto, la estrategia adecuada en materia de utillaje debería basarse en el volumen previsto a lo largo de la vida útil, en lugar de limitarse a seleccionar el molde más barato.
Proceso de fabricación por sobremoldeo
El proceso suele comenzar con una revisión del CAD y del DFM.
El fabricante confirma la geometría del sustrato, el espesor del sobremoldeado, la línea de separación, la posición de la entrada de material, los conductos de ventilación, los elementos de retención, la compatibilidad de los materiales y el diseño del molde.
A continuación, el sustrato se fabrica, se inspecciona y se prepara para el sobremoldeado. Si se utiliza un inserto, es necesario controlar sus dimensiones y el estado de su superficie, ya que cualquier variación en el inserto puede afectar directamente a la pieza sobremoldeada.
El inserto se coloca en el molde, ya sea de forma manual o automática, dependiendo de la configuración de la producción. El segundo material se inyecta alrededor del sustrato y rellena la cavidad prevista.
Tras el enfriamiento o el curado, se retira la pieza terminada y se inspecciona.
El primer artículo reviste especial importancia, ya que permite a los ingenieros comprobar la adherencia, las dimensiones, los rebordes, el aspecto estético, el movimiento del sustrato y el rendimiento funcional antes de iniciar la producción a gran escala.
¿Qué factores influyen en el coste del sobremoldeado?
El coste del sobremoldeado depende del sustrato, del material de sobremoldeado, del utillaje, de la geometría de la pieza, de la cantidad de producción, del tiempo de ciclo, de la mano de obra, de la inspección y de los requisitos de acabado.
El coste del utillaje puede suponer un gasto inicial considerable, sobre todo en la producción de dos inyecciones. El moldeo por inserción puede tener unos costes iniciales de utillaje más bajos, pero puede suponer un trabajo adicional si es necesario cargar los sustratos manualmente.
El coste de los materiales también es importante. El TPE, el TPU, la silicona y los elastómeros especializados pueden tener diferentes precios y requisitos de procesamiento.
La geometría de las piezas influye tanto en la complejidad del molde como en el tiempo de ciclo. Las cavidades profundas, los socavados difíciles, las paredes delgadas, las texturas complejas y las tolerancias ajustadas pueden aumentar el esfuerzo de fabricación.
El volumen de producción es otro factor importante, ya que los costes de utillaje y puesta a punto se reparten entre el número de piezas producidas.
| Factor de coste | Escenario de menor coste | Escenario de mayor coste |
| Utillaje | Molde sencillo de aluminio o prototipo | Matriz compleja de acero templado con múltiples cavidades |
| Proceso | Moldeo por inserción manual en series reducidas | Moldeo automatizado de dos etapas |
| Material | TPE o TPU estándar | Elastómero especializado de alto rendimiento |
| Geometría | Perfil sencillo sobremoldeado | Socavados complejos y secciones delgadas |
| Volumen | Tirada reducida | Programa de gran volumen con utillaje complejo |
| Inspección | Comprobaciones dimensionales estándar | Tolerancias estrictas y validación exhaustiva |
| Acabado | Superficie moldeada | Intervenciones estéticas adicionales o secundarias |
Para comprender en detalle cómo las decisiones de diseño en la fabricación influyen en los costes, XY Machining’s Guía de precios del mecanizado CNC explica la relación entre el material, la geometría, las tolerancias, la configuración, el acabado y la cantidad de producción. Aunque se centra en el mecanizado CNC, muchos de estos mismos principios de costes se aplican al sobremoldeado, ya que una complejidad innecesaria aumenta los requisitos de procesamiento e inspección.
Sobremoldeo frente al montaje tradicional
Una de las principales razones por las que los fabricantes optan por el sobremoldeado es para reducir el montaje.
Pensemos, por ejemplo, en el mango de un producto compuesto por un núcleo de plástico rígido y una empuñadura de goma independiente. La fabricación tradicional puede requerir la producción de ambos componentes y, posteriormente, su montaje o unión.
El sobremoldeado permite combinar estas etapas en un único componente acabado.
Esto puede reducir el número de piezas y, potencialmente, mejorar la uniformidad. También puede eliminar la necesidad de utilizar elementos de fijación o adhesivos independientes en aquellos casos en los que el sobremoldeado proporcione una retención suficiente.
Sin embargo, el sobremoldeado no resulta automáticamente más barato. Es necesario comparar la inversión en utillaje y el proceso de moldeo con el coste del método de montaje tradicional.
La comparación correcta debería incluir el utillaje, los materiales, la mano de obra, los desechos, el tiempo de ciclo, la inspección y el volumen de producción previsto.
Aplicaciones de sobremoldeo
El sobremoldeado se utiliza en los sectores de consumo, industrial, de la automoción, de la electrónica, médico, de la robótica y en otras categorías de productos.
Los productos electrónicos de consumo pueden incorporar recubrimientos sobremoldeados de tacto suave en empuñaduras, botones, carcasas protectoras e interfaces portátiles.
Los productos para el sector de la automoción pueden recurrir al sobremoldeado para la fabricación de interruptores, tiradores, mandos, conectores y componentes de protección.
Las herramientas industriales pueden beneficiarse de empuñaduras de elastómero que mejoran el manejo y reducen las vibraciones.
Los productos médicos y sanitarios pueden recurrir al moldeo multimaterial para determinados mangos, carcasas, juntas y componentes funcionales, siempre que se cumplan los requisitos normativos y de materiales pertinentes.
Los equipos de robótica y automatización pueden recurrir al sobremoldeado cuando se requiere protección eléctrica, agarre, amortiguación o la unificación de piezas.
La aplicación determina el material y el método de validación necesarios. No se debe evaluar un componente destinado al consumo cosmético y un componente de sellado industrial utilizando exactamente los mismos criterios.
Sobremoldeo frente a impresión 3D
La impresión 3D y el sobremoldeado pueden utilizarse en diferentes fases del desarrollo de un producto.
La impresión 3D resulta útil para validar rápidamente la geometría, el ajuste y el montaje antes de invertir en utillaje de inyección. Además, permite producir formas complejas sin necesidad de recurrir a la construcción convencional de moldes.
El sobremoldeado resulta más interesante cuando el producto final requiere un comportamiento del material similar al de la producción en serie, una construcción repetible con varios materiales, superficies de tacto suave o cantidades más elevadas.
En el caso de los primeros prototipos, un equipo de desarrollo puede utilizar Impresión 3D para validar el sustrato antes de fabricar las herramientas de sobremoldeo.
Este proceso puede reducir el riesgo de invertir en un molde antes de que se haya validado la geometría básica. Una vez que el diseño sea estable, el proyecto puede pasar a la fase de moldeo con insertos o a la producción de dos inyecciones.
Sobremoldeo frente al mecanizado CNC
El mecanizado CNC suele ser más flexible para componentes rígidos de bajo volumen, sobre todo cuando la geometría o el material hacen que el moldeo por inyección no sea viable.
Sin embargo, el mecanizado CNC no crea de forma natural una capa adherida de tacto suave alrededor de un sustrato rígido, tal y como lo hace el sobremoldeado.
Por lo tanto, un producto puede utilizar ambos procesos. El mecanizado CNC permite fabricar insertos metálicos, prototipos, utillaje o componentes de sustrato de precisión, mientras que el moldeo por inyección crea el sobremoldeado final.
XY Machining ofrece servicios de fresado y torneado CNC, además de moldeo por inyección, lo que permite gestionar proyectos que requieren múltiples procesos de fabricación a través de un único proveedor.
Su Guía comparativa entre la impresión 3D y el mecanizado CNC También puede ayudar a los ingenieros a comparar la fabricación aditiva y la sustractiva a la hora de decidir cómo producir un sustrato inicial o un prototipo.
Cómo elegir un servicio de sobremoldeo
A la hora de elegir al mejor proveedor de sobremoldeado, se debe tener en cuenta su capacidad técnica y no solo el precio.
Empieza por comprobar si el fabricante tiene experiencia con la combinación de sustrato y material de sobremoldeo que vas a utilizar. Pregunta cómo se consigue la unión y si se requiere un enclavamiento mecánico, adhesión química, imprimaciones o preparación de la superficie.
Analiza también las capacidades del proveedor en materia de utillaje. Si el proyecto pudiera pasar de la fase de prototipos a la de miles de unidades, comprueba si el fabricante puede ofrecer tanto utillaje rápido como utillaje de producción.
El control de calidad también debe tratarse antes de que comience el proyecto. Pregunta por la inspección dimensional, la trazabilidad de los materiales, la inspección del primer artículo, los controles de proceso y las pruebas de validación.
El apoyo en materia de DFM resulta especialmente valioso, ya que los problemas de sobremoldeo pueden acarrear altos costes una vez finalizada la fabricación de los moldes. Un fabricante que detecte a tiempo problemas relacionados con la compatibilidad de los materiales, el espesor de las paredes, la ventilación o la línea de separación puede reducir el riesgo que conlleva el rediseño.
Reflexiones finales
Un servicio de sobremoldeo permite convertir materiales o componentes independientes en un producto más funcional e integrado. Puede mejorar el agarre, el sellado, la protección, la comodidad, el aislamiento, la durabilidad y la consolidación de piezas, al tiempo que reduce la necesidad de operaciones de montaje independientes.
Las decisiones más importantes se toman antes de moldear la primera pieza. La compatibilidad de los materiales, el diseño del sustrato, la retención mecánica, el espesor de las paredes, las líneas de separación, los puntos de inyección, los orificios de ventilación, el utillaje y el volumen de producción influyen en el resultado final.
El moldeo con inserción puede ofrecer flexibilidad para la fabricación de prototipos y series pequeñas, mientras que el moldeo de dos inyecciones puede resultar más eficiente para volúmenes de producción más elevados. El proceso adecuado debe seleccionarse tras tener en cuenta el coste total del proyecto, y no solo el presupuesto del utillaje.
Para los fabricantes que desarrollan productos con múltiples materiales, XY Machining ofrece Servicios personalizados de moldeo por inyección y sobremoldeo con servicios de fabricación rápida de utillaje, utillaje de producción, moldeo con insertos, moldeo LSR, mecanizado CNC y procesos de fabricación relacionados.
La empresa también presta apoyo a proyectos que combinan distintos procesos de fabricación durante el desarrollo del producto. Por ejemplo, los ingenieros pueden recurrir al mecanizado CNC o a la impresión 3D para crear los primeros prototipos, validar el sustrato y, a continuación, pasar al moldeo por inyección y al sobremoldeo cuando el diseño esté listo para la producción.
En definitiva, la mejor solución de sobremoldeo depende de la combinación de materiales, la geometría del componente, los requisitos funcionales, el volumen anual, la estrategia de utillaje y las expectativas de calidad. Una revisión exhaustiva del diseño para la fabricación (DFM) antes de comenzar con el utillaje es una de las formas más eficaces de reducir el riesgo de fabricación y conseguir piezas sobremoldeadas de calidad constante.
Preguntas frecuentes
¿En qué consiste un servicio de sobremoldeado?
Un servicio de sobremoldeo fabrica piezas multimaterial mediante el moldeo de un material sobre un sustrato ya existente. Se utiliza habitualmente para aportar agarre, estanqueidad, protección, aislamiento, amortiguación u otras propiedades funcionales.
¿Qué materiales se suelen utilizar para el sobremoldeado?
Entre los materiales más habituales para el sobremoldeado se encuentran el TPE, el TPU, la silicona y otros elastómeros. Los sustratos pueden ser ABS, PC, PC/ABS, nailon, polipropileno, plásticos técnicos e inserciones metálicas adecuadas.
¿Es caro el sobremoldeado?
El coste del sobremoldeo depende del utillaje, el material, la geometría, el volumen de producción, el tiempo de ciclo, la mano de obra y la inspección. El moldeo con inserto en pequeños volúmenes puede requerir una inversión inicial menor que el moldeo automatizado de dos inyecciones, mientras que la producción de grandes volúmenes mediante moldeo de dos inyecciones puede ofrecer menores costes de mano de obra y de ciclo.
¿Cuál es la diferencia entre el moldeo por inserción y el sobremoldeo?
En el moldeo con inserto, se coloca un sustrato o inserto fabricado previamente en un molde y se inyecta material a su alrededor. El sobremoldeo es un concepto más amplio que abarca el uso de varios materiales y puede incluir tanto el moldeo con inserto como el moldeo de dos inyecciones.
¿Se pueden sobremoldear las piezas metálicas?
Sí. Se pueden colocar insertos metálicos adecuados en el interior de un molde de inyección y encapsularlos con material termoplástico o elastomérico. El diseño del inserto debe tener en cuenta los requisitos de temperatura, adhesión, retención y dimensiones.
¿Es adecuado el sobremoldeado para la producción de pequeños volúmenes?
Sí. El sobremoldeado por inserción puede ser adecuado para prototipos y la producción de pequeños volúmenes cuando los requisitos en cuanto a utillaje y carga manual resultan económicamente viables. Para volúmenes mayores, los procesos automatizados pueden resultar más atractivos.
¿Ofrece XY Machining el servicio de sobremoldeo?
Sí. XY Machining incluye el sobremoldeado y el moldeado con insertos entre sus capacidades de moldeo por inyección, junto con la fabricación rápida de matrices, la fabricación de matrices de producción, el mecanizado CNC y los servicios de acabado.
Sobre el autor: Patrick Chen — Ingeniero de aplicaciones, XY Machining Patrick revisa los diseños de paredes delgadas para los equipos de ingeniería estadounidenses de XY Machining y colabora con el taller en el diseño de las fijaciones y las trayectorias de las herramientas que garantizan que las piezas delicadas se mantengan dentro de las tolerancias. Para someter a prueba de presión una pieza de pared delgada antes de elaborar el presupuesto, Envía tu modelo a nuestro equipo.