
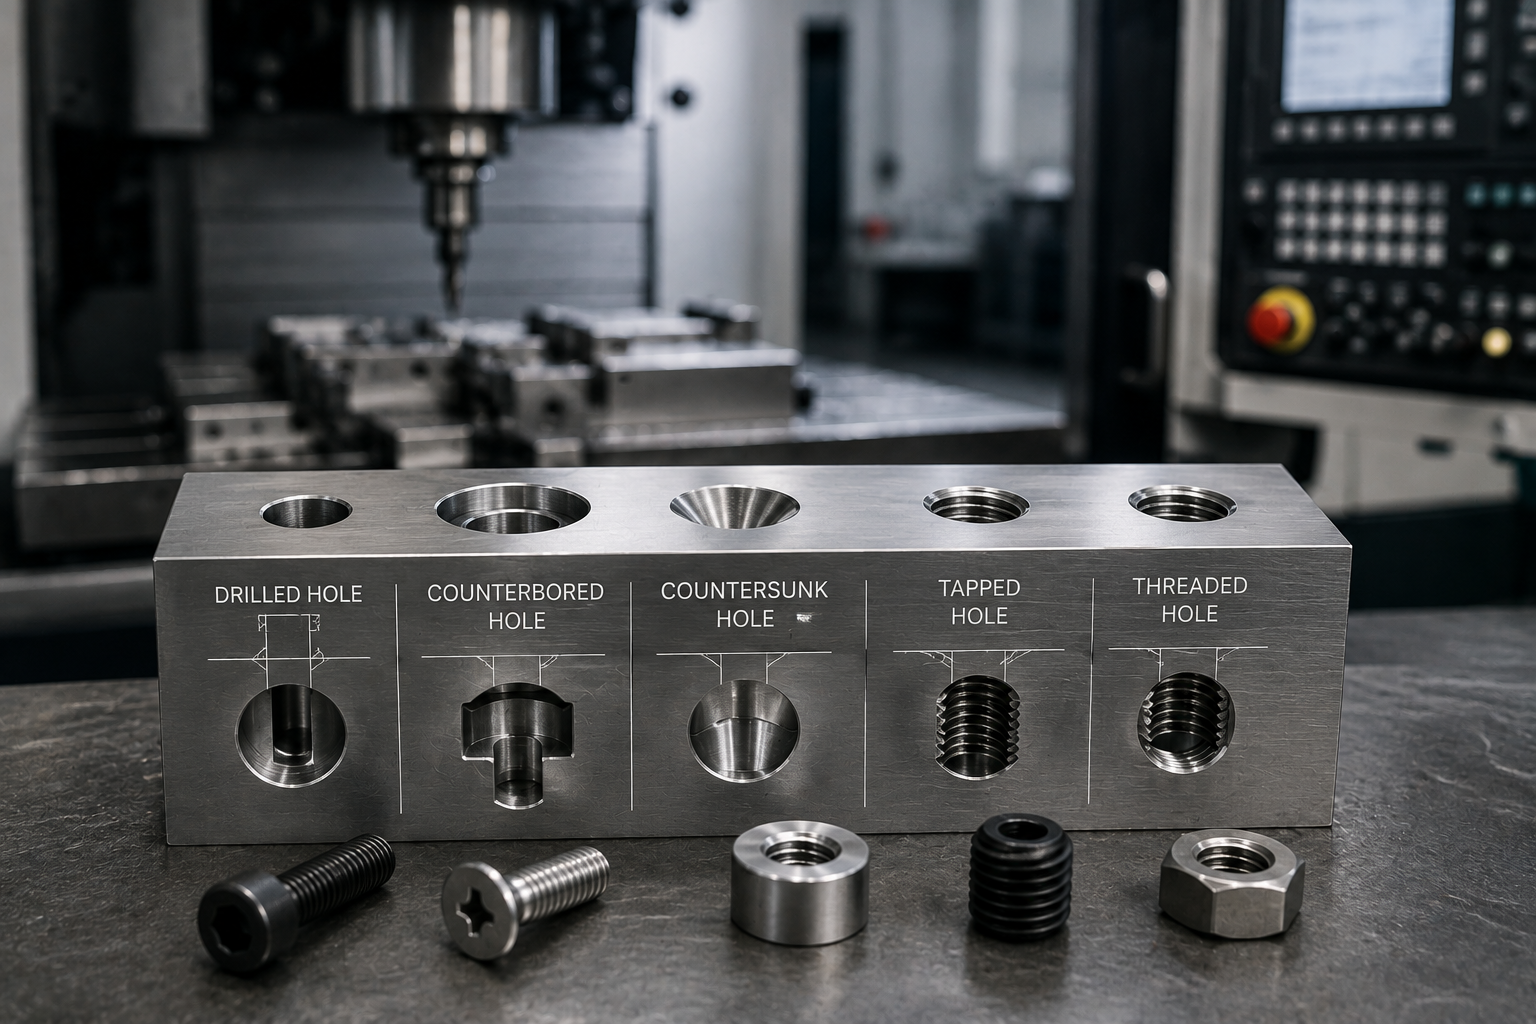
Bohrungen scheinen das einfachste Merkmal eines bearbeiteten Teils zu sein, und genau deshalb verursachen sie still und leise so hohe Kosten. Eine Zeichnung voller ungewöhnlicher Durchmesser, Sacklöcher, die tiefer sind, als der Bohrer bequem erreichen kann, und Gewinde mit Toleranzen, die für keine Anwendung erforderlich sind – jedes einzelne davon führt zu Werkzeugwechseln, langsameren Vorschüben und längerer Prüfteilzeit. Beherrschen Sie eine Handvoll Regeln für die Bohrungskonstruktion, und Sie fertigen Teile, die kostengünstiger zu bearbeiten, schneller zu liefern und einfacher zu prüfen sind, ohne dabei auf wesentliche Funktionen verzichten zu müssen.
Dieser Leitfaden erläutert die drei Bohrungskategorien, mit denen Zerspaner täglich zu tun haben – gebohrt, mit Gewindebohrung und mit Gewinde – sowie die Regeln für die fertigungsgerechte Konstruktion, die dafür sorgen, dass jede davon kostengünstig bleibt. Er lässt sich gut mit unserem umfassenderen Leitfaden zu CNC-Konstruktionstechniken, in dem Wandstärken, Vertiefungen und Radien behandelt werden; hier konzentrieren wir uns speziell auf Bohrungen.
Die drei Lochtypen und wann man sie jeweils verwendet
Bohrlöcher
Ein Bohrloch ist die Grundform: Ein rotierender Bohrer dringt in das Material ein und erzeugt ein rundes Loch. Es ist die schnellste und kostengünstigste Art, ein Loch herzustellen, und die richtige Wahl für Durchgangsbohrungen, durch die eine Schraube oder ein Dübel einfach hindurchgeführt wird. Bohrlöcher verlassen das Werkzeug mit einer Standardtoleranz und einem charakteristischen konischen Boden (bei Sacklöchern), der durch die Bohrspitze geformt wird – ein Detail, das bei der Angabe der Tiefe von Bedeutung ist.
Gewindebohrungen
Ein Gewindebohrloch verfügt über ein eingewirktes Innengewinde, in das eine Schraube eingreifen kann. Das Gewindeschneiden erfolgt in zwei Schritten: Zunächst wird mit einem Bohrer mit dem richtigen Durchmesser vorgebohrt, anschließend wird mit einem Gewindebohrer das Gewinde geformt. Da die Größe des Vorbohrers vom Gewinde bestimmt wird, sind Gewindebohrlöcher der Bereich, in dem sich die Entscheidung für Standardbohrungen gegenüber Sonderbohrungen wirklich auszahlt. Geben Sie ein gängiges Gewinde (M3, M4, M5, ¼-20) an, und die Werkstatt hat den Gewindebohrer und den passenden Bohrer bereits vorrätig.
Gewindebohrungen und Präzisionsbohrungen
Wenn eine Bohrung eine enge Durchmessertoleranz einhalten muss – etwa bei einem Lagersitz, einer Passstiftbohrung oder einer Hydraulikverschraubung –, reicht das Bohren allein nicht aus, um die erforderliche Genauigkeit zu erreichen. Diese Bohrungen werden auf einen präzisen Durchmesser und eine präzise Oberflächenbeschaffenheit geräumt oder aufgebohrt. Dieser zusätzliche Arbeitsschritt verursacht höhere Kosten; reservieren Sie enge Toleranzen daher für Bohrungen, die diese wirklich benötigen. Mit unserem Tool lässt sich leichter nachvollziehen, welche Kosten die einzelnen Toleranzbereiche tatsächlich verursachen: Leitfaden zu Toleranzen bei der CNC-Bearbeitung neben diesem öffnen.
| Bohrungsart | Typische Toleranz | Relative Kosten | Am besten geeignet für |
| Gebohrt | ±0,075 mm (±0,003 Zoll) | Niedrigster | Durchgangsbohrungen, durchgehende Befestigungselemente |
| Aufgebohrt | ±0,013 mm (±0,0005 Zoll) | Mittel | Passstifte, Lagersitze, Passgenauigkeit |
| Gelangweilt | ±0,005 mm (±0,0002 Zoll) | Hoch | Große oder sehr präzise Bohrungen |
| Abgezapft | Thema der Klasse 2B | Mittel | Schrauben, die in das Bauteil eingeschraubt werden |
| Senkt | Mit Bohrung + flache Auflagefläche | Mittel | Versenken von Innensechskantschrauben |
| Senkkopf | Schrägsitz (82°/90°) | Niedrig–Mittel | Bündig versenkte Flachkopfschrauben |
Regeln für die fertigungsgerechte Konstruktion, die Geld sparen
Regel 1: Verwenden Sie Standardbohrerdurchmesser
Jeder nicht standardmäßige Lochdurchmesser erfordert möglicherweise ein Sonder- oder geschliffenes Werkzeug, was zusätzliche Kosten und längere Vorlaufzeiten verursacht. Orientieren Sie sich bei der Konstruktion an gängigen metrischen und imperialen Bohrgrößen. Wenn ein Loch lediglich als Freiraum für ein Befestigungselement dient, runden Sie auf die nächstgelegene Standardgröße ab, die den Bolzen aufnimmt – der genaue Durchmesser spielt dabei selten eine Rolle.
Regel 2: Beachte das Verhältnis von Tiefe zu Durchmesser
Standardbohrungen sind bis zu etwa dem 4-fachen des Lochdurchmessers problemlos möglich. Darüber hinaus werden der Spanabtransport und die Durchbiegung des Bohrers zu Problemen, was Stanzbohren, spezielle Bohrer mit Kühlmittelzufuhr oder Tieflochbohren erforderlich macht – allesamt Verfahren, die höhere Kosten verursachen und den Arbeitsvorgang verlangsamen. Halten Sie die Bohrungen im Verhältnis zu ihrem Durchmesser so flach wie möglich, sofern es die Konstruktion zulässt, und kennzeichnen Sie jede Bohrung, die tiefer als das Fünffache des Durchmessers ist, als Kostenfaktor.
- Bis zum 4-fachen des Durchmessers: Standardbohrung, kein Aufpreis.
- 4×–10× Durchmesser: Peck-Bohren oder Spezialwerkzeuge, mäßiger Aufpreis.
- Über das 10-fache des Durchmessers hinaus: Tiefbohren oder Tieflochbearbeitung, erheblicher Aufpreis.
Regel 3: Vermeiden Sie Löcher, die schräg durch Wände hindurchgehen
Ein Bohrer, der in eine schräge oder gekrümmte Oberfläche ein- oder austritt, neigt dazu, zu verrutschen oder zu brechen. Fügen Sie nach Möglichkeit eine kleine ebene Fläche (eine Plandrehung) hinzu, damit der Bohrer auf einer senkrechten Oberfläche ansetzt. Wirklich schräge Bohrungen an konturierten Teilen sind zwar machbar, erfordern jedoch häufig 5-Achsen-CNC-Bearbeitung Position beibehalten – das sollte man wissen, bevor man sich auf die Geometrie festlegt.
Regel 4: Gestalte Threads so, dass sie echtes Engagement fördern, statt auf maximale Tiefe abzuzielen
Ab einem bestimmten Punkt führt eine größere Gewindetiefe nicht mehr zu einer höheren Festigkeit. Bei den meisten Werkstoffen wird die volle Festigkeit des Befestigungselements bereits bei einem Gewindeeingriff von 1× bis 1,5× des Durchmessers erreicht; ein tieferes Gewindeschneiden verlängert lediglich die Gewindeschneidzeit und erhöht das Risiko eines Gewindebrechers, insbesondere bei zähen Legierungen. Bei Aluminium ist ein Gewindeeingriff von 2× des Durchmessers bereits großzügig bemessen. Geben Sie nur die erforderliche Gewindetiefe an.
Sacklöcher vs. Durchgangslöcher
Ein Durchgangsloch reicht bis zur gegenüberliegenden Seite des Werkstücks; ein Sackloch endet auf halber Strecke. Durchgangslöcher sind kostengünstiger und einfacher zu fertigen – die Späne werden nach unten abgeführt, und es muss keine exakte Tiefe eingehalten werden. Bei Sacklöchern ist eine Tiefenkontrolle erforderlich, und die Spanabfuhr sowie das Gewindeschneiden werden erschwert, da für das Gewindeschneiden nahe dem Boden ein Gewindebohrer mit Bodenbohrung und Gewindeauslauf benötigt werden. Wann immer es die Funktion zulässt, sollten Durchgangsbohrungen bevorzugt werden.
Ein Detail, das Ingenieure oft übersehen: der konische Boden eines gebohrten Sacklochs. Wenn Sie die Tiefe eines Sacklochs bemaßen, geben Sie an, ob diese bis zum vollen Durchmesser oder bis zur Bohrspitze reichen soll, da dieser Konus nutzbare Gewindelänge kostet. Und denken Sie daran, dass jedes Loch eine Kante hinterlässt, die Entgraten — Durch die Gestaltung leicht zugänglicher Bohrlöcher lässt sich dieser letzte Arbeitsschritt schnell und kostengünstig durchführen.
| Entwurfsentscheidung | Günstigere Alternative | Teurere Variante |
| Bohrrichtung | Durchgangsbohrung | Sackloch |
| Durchmesser | Standard-Bohrergröße | Sonderanfertigung / Schleifdurchmesser |
| Tiefe | Weniger als 4 × Durchmesser | Tiefloch (>5× Durchmesser) |
| Toleranz | Bohrmaß (±0,075 mm) | Aufgebohrt (±0,01 mm) |
| Gewindetiefe | 1–1,5-facher Durchmesser im Eingriff | Blindgewindebohrer mit voller Einstichtiefe |
| Eintrittsfläche | Flach / senkrecht | Abgewinkelte oder gekrümmte Oberfläche |
Senkbohrungen und Senkfräsungen
Zwei gängige Varianten runden die Lochausführung ab. Eine Senkbohrung ist eine Aussparung mit flachem Boden, in der eine Innensechskantschraube bündig mit der Oberfläche oder darunter sitzt. Eine Senkung ist eine schräge Aussparung (üblicherweise 82° für imperiale Flachkopfschrauben, 90° für metrische), in die eine Flachkopfschraube eingesetzt wird. Beides sind Routinevorgänge bei jeder CNC-Fräsdienst, aber jede Variante erfordert ein zusätzliches Werkzeug und einen weiteren Arbeitsschritt; verwenden Sie sie daher nur dort, wo tatsächlich ein versenktes oder bündig sitzendes Befestigungselement erforderlich ist.
Häufig gestellte Fragen
Wie groß muss die Mindestwandstärke um eine Bohrung herum sein?
Als allgemeine Richtlinie gilt, zwischen der Lochkante und der Werkstückkante oder einem benachbarten Loch mindestens den Radius des Lochs an Material zu belassen – bei spröden Werkstoffen sollte dieser Abstand größer sein. Zu wenig Material birgt die Gefahr eines Ausbruchs beim Bohren sowie schwacher, verformbarer Wände im Einsatz.
Wie tief kann ein Gewindebohrloch reichen?
Gewinde sind in der Regel nur bis etwa das 1,5- bis 2-fache des Eingriffsdurchmessers sinnvoll; darüber hinaus tragen sie kaum zur Festigkeit bei. Aus mechanischer Sicht sollten Blindgewindebohrungen unterhalb des letzten Gewindegangs Platz für Späne und die Gewindespitze lassen; bohren Sie daher tiefer als die von Ihnen angegebene Gewindetiefe.
Sollte ich metrische oder imperiale Gewinde verwenden?
Verwenden Sie die Variante, die zu Ihren Befestigungselementen und Ihrem Markt passt, aber achten Sie innerhalb eines Bauteils auf Einheitlichkeit. Für die Kosten ist es entscheidend, gängige Gewindegrößen zu wählen, für die die Werkstatt bereits über die entsprechenden Werkzeuge verfügt, anstatt seltene Steigungen zu wählen, die spezielle Gewindebohrer erfordern.
Warum sind schräge Bohrungen teurer?
Ein Bohrer, der auf eine schräge Oberfläche trifft, wird abgelenkt und kann brechen. Um die korrekte Position beizubehalten, ist häufig eine 5-Achsen-Aufspannung oder eine Planfase erforderlich, damit der Bohrer flach ansetzen kann. Beides verlängert die Bearbeitungszeit und erfordert mitunter zusätzliche Werkzeuge.
Das Fazit
Gut konzipierte Bohrungen machen den subtilen Unterschied zwischen einem kostengünstigen und einem teuren Bauteil aus. Verwenden Sie Standarddurchmesser, halten Sie die Tiefe unter dem 4-fachen des Durchmessers, bevorzugen Sie Durchgangsbohrungen, schneiden Sie nur das tatsächlich benötigte Gewinde ein und behalten Sie enge Toleranzen für Bohrungen vor, die diese wirklich erfordern. Wenn Sie diese Regeln befolgen, wird Ihr CNC-gefräste Teile schneller und kostengünstiger – ohne Funktionseinbußen. Wenn Sie vor der Produktion eine DFM-Prüfung Ihrer Bohrungsangaben wünschen, steht Ihnen unser Technisches Support-Team wird die Kostentreiber kennzeichnen – oder einfach Angebot anfordern zusammen mit Ihrer Zeichnung.
Über den Autor
Das xinyangmfg-Entwicklungsteam — Leitender Fertigungsingenieur, 12 Jahre Erfahrung in der präzisen CNC-Bearbeitung
Das Ingenieurteam von xinyangmfg hat Tausende von DFM-Prüfungen durchgeführt und dabei Probleme bei der Bohrungsauslegung – nicht standardmäßige Durchmesser, tiefe Sacklöcher, überdimensionierte Gewinde – erkannt, bevor diese in die Fertigung gelangten. Hasib ist auf Bohr- und Gewindestrategien für Aluminium, Edelstahl und Titan spezialisiert und verfasst Artikel, um Ingenieuren dabei zu helfen, Bohrungen so zu konstruieren, dass sie sich auf Anhieb sauber bearbeiten lassen.


