
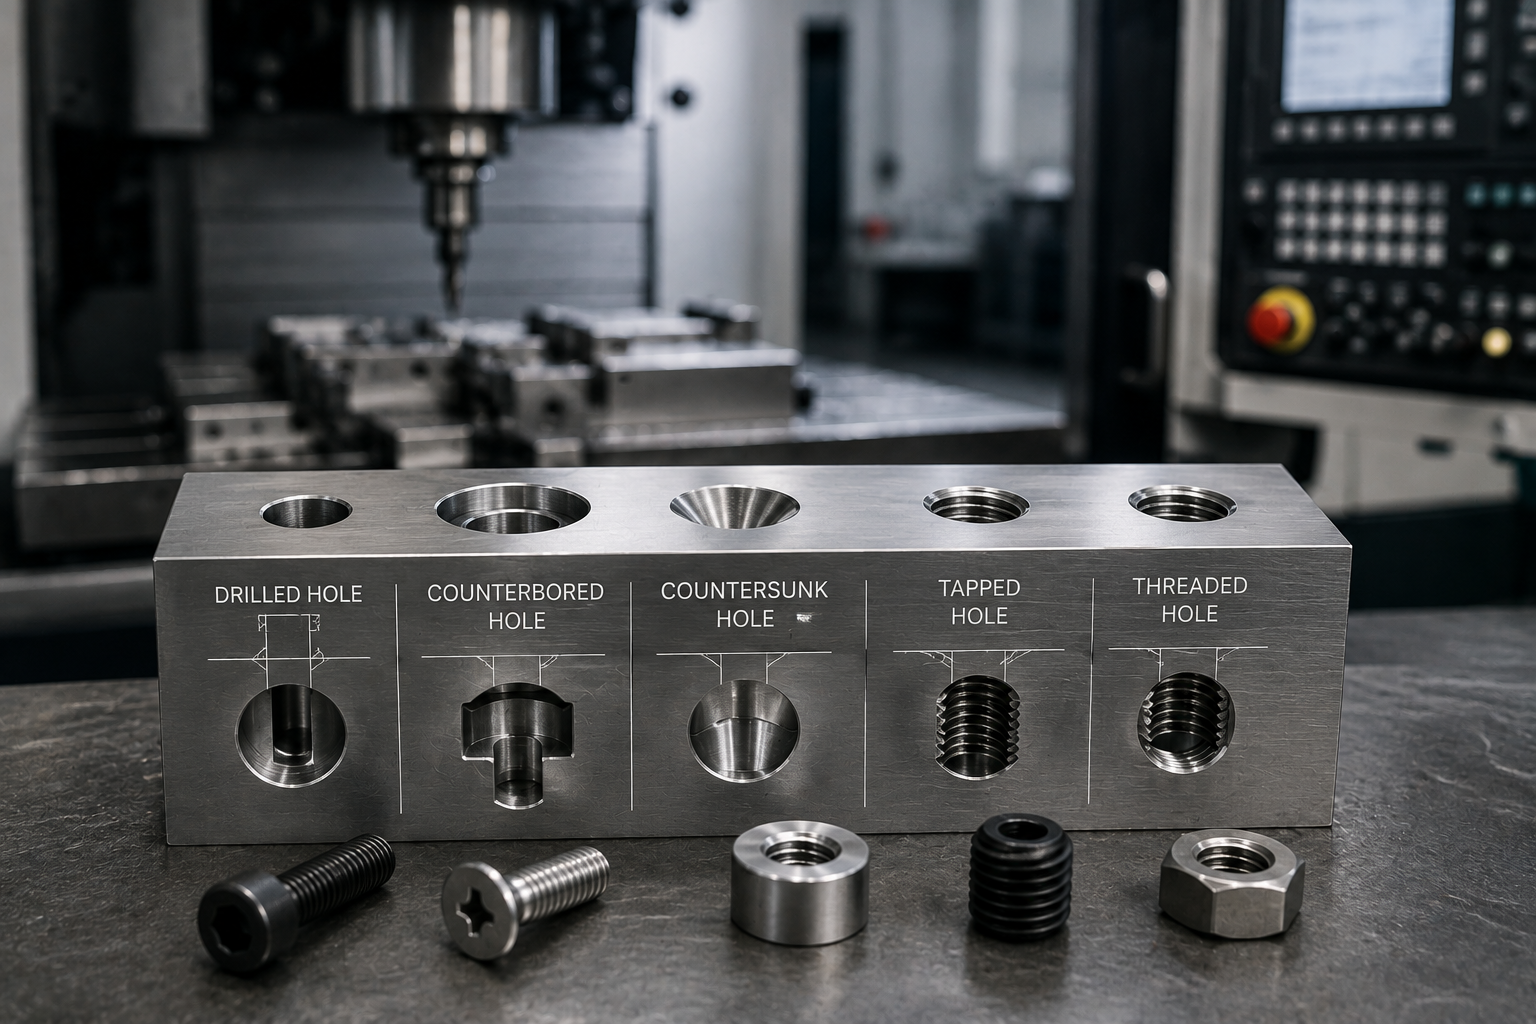
Les trous semblent être l’élément le plus simple d’une pièce usinée, et c’est précisément pour cette raison qu’ils génèrent discrètement des coûts considérables. Un plan regorgeant de diamètres inhabituels, de trous borgnes plus profonds que ne le permet confortablement le foret, et de filetages spécifiés avec des tolérances dont aucune application n’a besoin : chacun de ces éléments entraîne des changements d’outils, des avances plus lentes et un temps d’inspection supplémentaire. Maîtrisez quelques règles de conception des trous et vous fabriquerez des pièces moins coûteuses à usiner, plus rapides à livrer et plus faciles à contrôler, sans pour autant renoncer à aucune fonctionnalité réelle.
Ce guide présente les trois catégories de trous auxquelles les opérateurs de machines-outils sont confrontés au quotidien — les trous percés, taraudés et filetés — ainsi que les règles de conception en vue de la fabrication qui permettent de garantir un coût raisonnable pour chacune d'entre elles. Il complète parfaitement notre guide plus général Guide des techniques de conception CNC, qui traite de l'épaisseur des parois, des poches et des rayons ; ici, nous nous intéressons plus particulièrement aux trous.
Les trois types de trous et quand les utiliser
Trous percés
Le trou percé constitue la référence : une mèche rotative s'enfonce pour créer un trou rond. C'est le trou le plus rapide et le moins coûteux à réaliser, et c'est le choix idéal pour les trous de passage dans lesquels un boulon ou une cheville passe simplement à travers. Les trous percés présentent une tolérance standard et un fond conique caractéristique (pour les trous borgnes) formé par la pointe du foret — un détail qui a son importance lorsque l'on spécifie la profondeur.
Trous taraudés
Un trou taraudé est doté d'un filetage interne permettant à une vis de s'y engager. Le taraudage est une opération en deux étapes : percer au diamètre approprié à l'aide d'un foret de pré-taraudage, puis passer un taraud pour former le filetage. Comme la taille du foret de pré-taraudage est dictée par le filetage, c'est dans le cas des trous taraudés que le choix entre un perçage standard et un perçage sur mesure s'avère vraiment avantageux. Il suffit de spécifier un filetage courant (M3, M4, M5, ¼-20) pour que l'atelier dispose déjà du taraud et du foret adaptés.
Trous filetés et trous de précision
Lorsqu’un alésage doit respecter une tolérance de diamètre très stricte — un logement de roulement, un emplacement de goupille de centrage, un raccord hydraulique —, le perçage seul n’est pas suffisamment précis. Ces alésages sont alésés ou alésés de précision pour obtenir un diamètre et une finition précis. Cette opération supplémentaire a un coût plus élevé ; il convient donc de réserver les tolérances strictes aux alésages qui en ont réellement besoin. Il est plus facile de comprendre ce que coûte réellement chaque plage de tolérance grâce à notre Guide des tolérances en usinage CNC ouvrir en parallèle avec celui-ci.
| Type de trou | Tolérance type | Coût relatif | Idéal pour |
| Perçé | ±0,075 mm (±0,003 pouce) | Le plus bas | Trous de passage, éléments de fixation traversants |
| Alésé | ±0,013 mm (±0,0005 pouce) | Moyen | Goupilles de centrage, logements de roulements, ajustements précis |
| Ennuyé | ±0,005 mm (±0,0002 pouce) | Élevé | Alésages de grand diamètre ou de très grande précision |
| Évidé | Fil de discussion de la classe 2B | Moyen | Vis se vissant dans la pièce |
| Alésé | Perçé + siège plat | Moyen | Enfoncement des vis à tête cylindrique à six pans creux |
| Fraisé | Siège incliné (82°/90°) | Faible à moyen | Vis à tête plate affleurante |
Règles de conception axées sur la fabrication qui permettent de réaliser des économies
Règle n° 1 : Utilisez des forets de diamètre standard
Tout diamètre de trou non standard implique le recours à un outil sur mesure ou rectifié, ce qui augmente les coûts et allonge les délais de fabrication. Privilégiez les diamètres de perçage métriques et impériaux courants. Si un trou sert uniquement à accueillir une fixation, arrondissez-le à la taille standard la plus proche permettant le passage du boulon — le diamètre exact n’a que rarement de l’importance.
Règle n° 2 : Respecter le rapport profondeur/diamètre
Le perçage standard s'effectue sans difficulté jusqu'à environ 4 fois le diamètre du trou. Au-delà, l'évacuation des copeaux et la déviation du foret posent problème, ce qui nécessite un perçage par à-coups, l'utilisation de forets spéciaux à arrosage ou le perçage au canon — autant de techniques qui augmentent les coûts et ralentissent le travail. Privilégiez des trous peu profonds par rapport à leur diamètre lorsque la conception le permet, et signalez tout trou dont la profondeur dépasse 5 fois le diamètre comme un facteur de surcoût.
- Jusqu'à 4 fois le diamètre : perçage standard, sans supplément.
- Diamètre 4×–10× : perçage au peck ou outils spéciaux, supplément modéré.
- Au-delà de 10 fois le diamètre : forage au canon ou procédés de forage profond, supplément important.
Règle n° 3 : Évitez les trous qui traversent les murs en biais
Un foret qui pénètre dans une surface inclinée ou courbe, ou qui en ressort, a tendance à dévier ou à se casser. Dans la mesure du possible, réalisez un petit méplat (une face d'appui) afin que le foret commence à percer sur une surface perpendiculaire. Il est possible de réaliser des trous véritablement inclinés sur des pièces profilées, mais cela nécessite souvent Usinage CNC à 5 axes pour maintenir la position — bon à savoir avant de vous lancer dans la géométrie.
Règle n° 4 : Concevez des fils de discussion pour susciter un véritable engagement, et non pour atteindre une profondeur maximale
Au-delà d'un certain point, une profondeur de filetage plus importante n'apporte pas davantage de résistance. Pour la plupart des matériaux, un engagement du filetage compris entre 1× et 1,5× le diamètre permet d'atteindre la résistance maximale de la fixation ; un filetage plus profond ne fait qu'allonger la durée du taraudage et augmenter le risque de rupture du taraud, en particulier dans les alliages résistants. Dans l'aluminium, un engagement de 2× le diamètre est largement suffisant. Précisez uniquement la profondeur d'engagement dont vous avez besoin.
Trous borgnes et trous traversants
Un trou traversant débouche de l'autre côté du matériau ; un trou borgne s'arrête à mi-chemin. Les trous traversants sont moins coûteux et plus faciles à réaliser : les copeaux s'évacuent par le fond et il n'y a pas de profondeur précise à contrôler. Les trous borgnes nécessitent un contrôle de la profondeur et compliquent l'évacuation des copeaux ainsi que le taraudage, car un taraud de fond et un dégagement de filetage sont nécessaires pour fileter près du fond. Dans la mesure où la fonction le permet, privilégiez les trous traversants.
Un détail que les ingénieurs ont tendance à oublier : le fond conique d'un trou borgne percé. Lorsque vous déterminez la profondeur d'un trou borgne, précisez s'il s'agit de la profondeur jusqu'au diamètre maximal ou jusqu'à la pointe du foret, car ce cône réduit la longueur utile du filetage. Et n'oubliez pas que chaque trou laisse une arête qui doit être ébavurage — La conception de trous faciles d'accès permet de réaliser cette étape de finition rapidement et à moindre coût.
| Choix de conception | Option moins chère | Option plus coûteuse |
| Orientation du trou | Trou traversant | Trou borgne |
| Diamètre | Diamètre standard du foret | Sur mesure / diamètre au sol |
| Profondeur | Moins de 4 fois le diamètre | Trou profond (> 5 fois le diamètre) |
| Tolérance | Tel que percé (±0,075 mm) | Alésé (±0,01 mm) |
| Profondeur du filetage | Engagement de 1 à 1,5 fois le diamètre | Taraudage aveugle sur toute la profondeur |
| Surface d'entrée | À plat / perpendiculaire | Surface inclinée ou courbe |
Lame de lamage et fraise à lamage
Deux variantes courantes viennent compléter la conception des trous. Un lamage est un évidement à fond plat qui permet à une vis à tête cylindrique à six pans creux de s'affleurer ou de s'enfoncer légèrement sous la surface. Une encoche est un évidement incliné (généralement à 82° pour les vis à tête plate impériales, à 90° pour les vis métriques) destiné à recevoir une vis à tête plate. Ces deux opérations font partie des opérations courantes sur n'importe quel Service de fraisage CNC, mais chacune d'entre elles implique l'utilisation d'un outil et d'une opération supplémentaires ; ne les utilisez donc que lorsque la fixation encastrée ou affleurante est réellement nécessaire.
Foire aux questions
Quelle est l'épaisseur minimale de la paroi autour d'un trou ?
Une règle générale consiste à laisser, entre le bord du trou et le bord de la pièce ou un trou adjacent, une épaisseur de matière au moins égale au rayon du trou — voire supérieure dans le cas de matériaux fragiles. Une épaisseur insuffisante peut entraîner un arrachement lors du perçage et donner lieu à des parois fragiles et déformables en service.
Quelle profondeur peut atteindre un trou taraudé ?
En règle générale, les filets ne sont utiles que jusqu’à environ 1,5 à 2 fois le diamètre d’engagement ; au-delà, ils n’apportent guère de résistance supplémentaire. D’un point de vue mécanique, les trous taraudés borgnes doivent laisser de la place sous le dernier filet pour les copeaux et la pointe du taraud ; il convient donc de percer plus profondément que la profondeur de filetage indiquée.
Dois-je utiliser des filetages métriques ou impériaux ?
Utilisez celui qui correspond à vos éléments de fixation et à votre marché, mais veillez à la cohérence au sein d'une même pièce. Pour réduire les coûts, il est préférable de choisir des tailles de filetage courantes pour lesquelles l'atelier dispose déjà d'outils, plutôt que des pas de filetage rares nécessitant des tarauds spéciaux.
Pourquoi les trous obliques sont-ils plus chers ?
Lorsqu'un foret vient heurter une surface inclinée, il dévie et risque de se casser ; pour maintenir une position précise, il faut souvent recourir à une configuration à 5 axes ou à un surfaçage afin de garantir un point d'entrée plat au foret. Ces deux opérations allongent la durée d'usinage et nécessitent parfois un outillage supplémentaire.
En résumé
Des trous bien conçus font toute la différence, même si elle passe inaperçue, entre une pièce dont le prix est compétitif et une autre qui ne l’est pas. Utilisez des diamètres standard, veillez à ce que la profondeur ne dépasse pas 4 fois le diamètre, privilégiez les trous traversants, taraudez uniquement la longueur de filetage nécessaire et réservez les tolérances serrées aux trous qui en ont réellement besoin. Appliquez ces règles et votre Pièces usinées par CNC gagner en rapidité et réduire les coûts sans perte de fonctionnalité. Si vous souhaitez bénéficier d'une analyse DFM de vos cotes de perçage avant la production, notre équipe d'assistance technique mettra en évidence les facteurs de coût — ou tout simplement demander un devis avec votre dessin.
À propos de l'auteur
Équipe d'ingénierie de xinyangmfg — Ingénieur de fabrication senior, 12 ans d'expérience dans l'usinage CNC de précision
L'équipe d'ingénierie de xinyangmfg a mené des milliers d'analyses DFM, permettant de détecter des problèmes de conception des trous — diamètres non standard, trous borgnes profonds, filetages surdimensionnés — avant même qu'ils n'atteignent l'atelier. Spécialisé dans les stratégies de perçage et de filetage de l'aluminium, de l'inox et du titane, Hasib rédige des articles pour aider les ingénieurs à concevoir des trous qui s'usinent proprement dès la première fois.


