
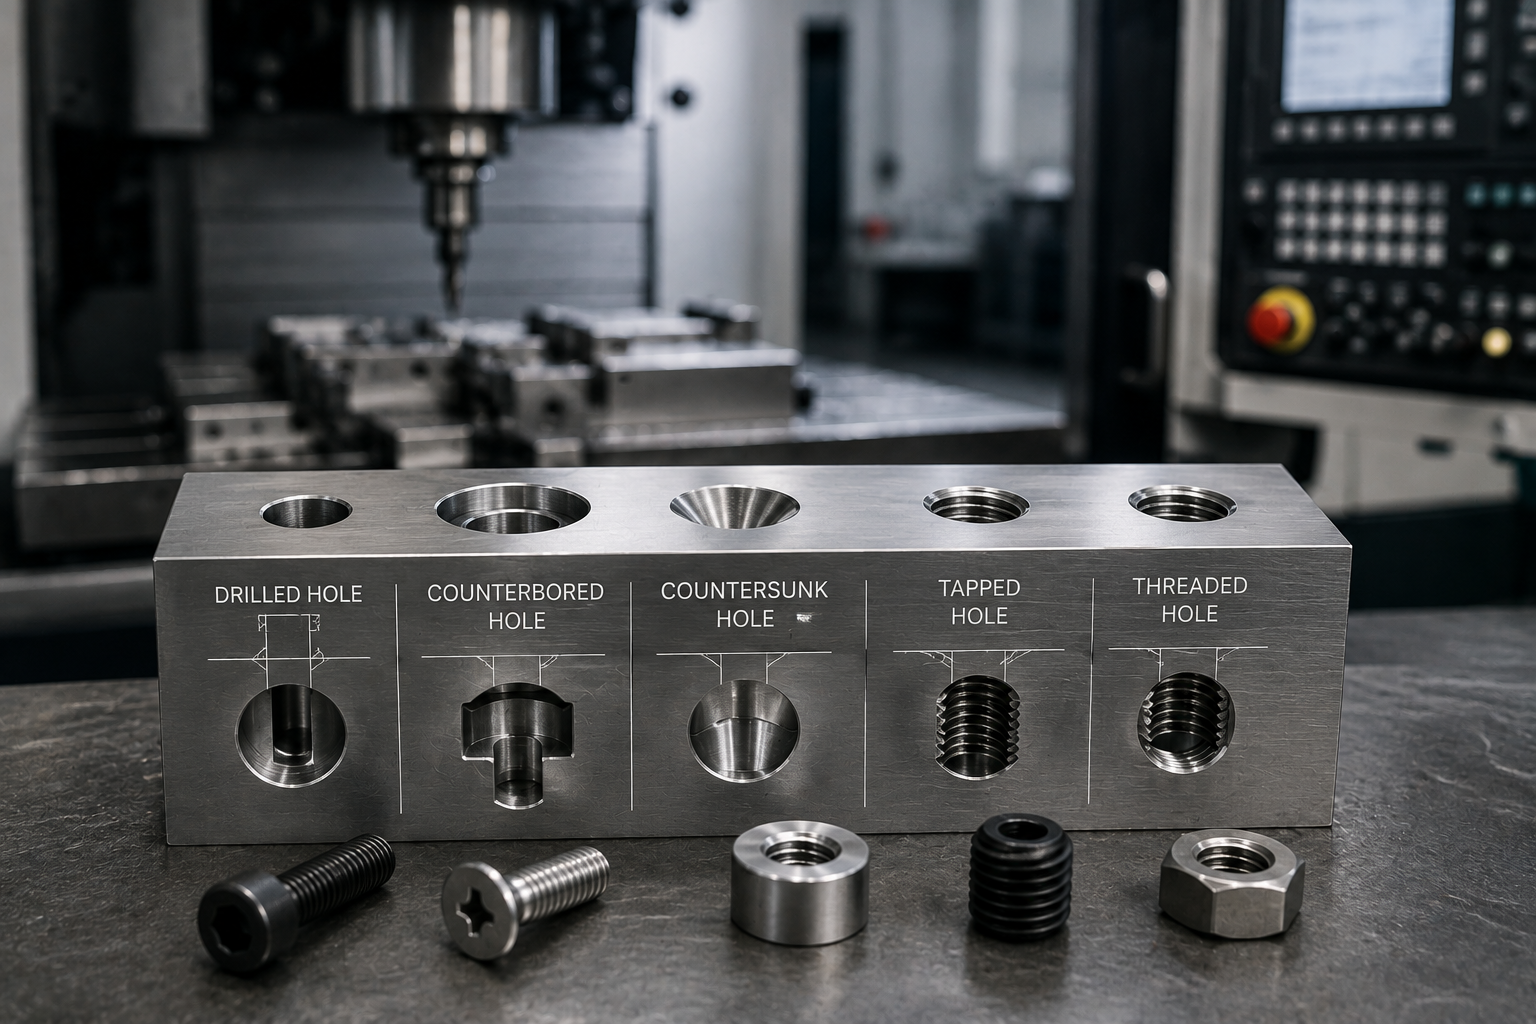
Os furos parecem ser a característica mais simples de uma peça usinada, e é exatamente por isso que, discretamente, geram tantos custos. Um desenho repleto de diâmetros incomuns, furos cegos mais profundos do que a broca consegue alcançar com facilidade e roscas especificadas com tolerâncias desnecessárias para qualquer aplicação — cada um desses elementos implica trocas de ferramentas, avanços mais lentos e tempo de inspeção. Domine algumas regras de projeto de furos e você produzirá peças mais baratas de usinar, mais rápidas de entregar e mais fáceis de inspecionar, sem abrir mão de nenhuma função essencial.
Este guia explica as três categorias de furos com as quais os operadores de máquinas lidam diariamente — furos perfurados, rosqueados e com rosca — e as regras de projeto para fabricação que garantem a viabilidade econômica de cada uma delas. Ele complementa bem nosso guia mais abrangente Guia de técnicas de projeto CNC, que aborda espessura de parede, cavidades e raios; aqui, vamos nos concentrar especificamente nos furos.
Os três tipos de furos e quando usar cada um deles
Furos perfurados
Um furo perfurado é o padrão básico: uma broca giratória penetra na peça para criar um furo redondo. É o furo mais rápido e mais barato de se fazer, e é a escolha certa para furos de passagem, nos quais um parafuso ou pino simplesmente passa. Os furos perfurados saem da ferramenta com uma tolerância padrão e um fundo cônico característico (em furos cegos) formado pela ponta da broca — um detalhe importante ao especificar a profundidade.
Furos rosqueados
Um furo rosqueado possui roscas internas usinadas para que um parafuso possa se encaixar. A rosqueamento é uma operação em duas etapas — perfurar com a broca de rosqueamento do diâmetro correto e, em seguida, passar um macho de rosca para formar as roscas. Como o tamanho da broca de rosqueamento é determinado pela rosca, os furos rosqueados são o caso em que a escolha entre perfuração padrão e personalizada realmente faz a diferença. Basta especificar uma rosca comum (M3, M4, M5, ¼-20) e a oficina já terá o macho e a broca corretos à disposição.
Furos rosqueados e de precisão
Quando um furo precisa respeitar uma tolerância de diâmetro rigorosa — como no caso de um assento de rolamento, um encaixe de pino-guia ou uma conexão hidráulica —, a simples perfuração não é precisa o suficiente. Esses furos são alargados ou mandrilados até atingirem um diâmetro e um acabamento precisos. Essa operação adicional tem um custo mais elevado; portanto, reserve as tolerâncias rigorosas para furos que realmente as necessitem. Entender quanto cada faixa de tolerância realmente custa é mais fácil com nosso Guia de tolerâncias na usinagem CNC abra ao lado deste aqui.
| Tipo de furo | Tolerância típica | Custo relativo | Ideal para |
| Perfurado | ±0,075 mm (±0,003 pol.) | Mais baixo | Orifícios de passagem, fixadores que passam por eles |
| Alargado | ±0,013 mm (±0,0005 pol.) | Médio | Pinos de encaixe, assentos de rolamentos, encaixes precisos |
| Entediado | ±0,005 mm (±0,0002 pol.) | Alto | Furos grandes ou de alta precisão |
| Selecionado | Tópico da turma 2B | Médio | Parafusos que se aparafusam na peça |
| Escareado | Com furo + assento plano | Médio | Encaixe de parafusos de cabeça cilíndrica com chave de fenda |
| Escareado | Assento inclinado (82°/90°) | Baixa–Média | Parafusos de cabeça chata embutidos |
Regras de projeto voltadas para a fabricação que geram economia
Regra 1: Use diâmetros padrão de broca
Todo diâmetro de furo fora do padrão implica o uso de uma ferramenta personalizada ou retificada, o que aumenta o custo e o prazo de entrega. Baseie o projeto em tamanhos comuns de brocas métricas e imperiais. Se um furo servir apenas como espaço livre para um elemento de fixação, arredonde-o para o tamanho padrão mais próximo que permita a passagem do parafuso — o diâmetro exato raramente é relevante.
Regra 2: Respeite a relação profundidade/diâmetro
A perfuração padrão é viável até cerca de 4 vezes o diâmetro do furo. Acima disso, a evacuação de cavacos e a deflexão da broca tornam-se problemas, exigindo a técnica de perfuração por toques, brocas especiais com alimentação de refrigerante ou perfuração com broca de canhão — todas essas técnicas têm custo mais elevado e retardam o trabalho. Mantenha os furos rasos em relação ao seu diâmetro sempre que o projeto permitir e identifique qualquer furo com profundidade superior a 5 vezes o diâmetro como um fator de aumento de custo.
- Até 4 vezes o diâmetro: perfuração padrão, sem acréscimo de preço.
- Diâmetro de 4×–10×: perfuração com broca tipo “peck” ou ferramentas especiais, acréscimo moderado no preço.
- Acima de 10 vezes o diâmetro: perfuração com broca de cano ou processos de perfuração profunda, com um custo adicional significativo.
Regra 3: Evite furos que atravessem as paredes em ângulo
Uma broca que entra ou sai de uma superfície angular ou curva tende a desviar-se ou quebrar. Sempre que possível, faça um pequeno plano (um rebaixo) para que a broca comece a perfurar em uma superfície perpendicular. É possível fazer furos verdadeiramente angulares em peças contornadas, mas muitas vezes é necessário Usinagem CNC de 5 eixos para manter a posição — é bom saber disso antes de definir a geometria.
Regra 4: Crie tópicos que promovam um envolvimento genuíno, e não o máximo de profundidade
Uma maior profundidade de rosca não significa maior resistência a partir de um determinado ponto. Para a maioria dos materiais, um engate de rosca de 1× a 1,5× o diâmetro desenvolve toda a resistência do fixador; rosquear mais profundamente apenas aumenta o tempo de rosqueamento e o risco de quebra do macho, especialmente em ligas resistentes. No alumínio, um engate de 2× o diâmetro já é mais do que suficiente. Especifique apenas o engate necessário.
Furos cegos x furos passantes
Um furo passante atravessa o material até o lado oposto; um furo cego termina antes de atingir o outro lado. Os furos passantes são mais baratos e mais fáceis de fazer — as limalhas são expelidas pela parte inferior e não há profundidade exata a ser controlada. Os furos cegos exigem controle de profundidade e complicam a remoção das limalhas e a rosqueamento, uma vez que são necessários um macho de rosqueamento de fundo e um alívio de rosca para rosquear próximo ao fundo. Sempre que a função permitir, opte por furos passantes.
Um detalhe que os engenheiros costumam esquecer: o fundo cônico de um furo cego. Ao dimensionar a profundidade de um furo cego, especifique se ela se refere à profundidade até o diâmetro total ou até a ponta da broca, pois esse cone reduz o comprimento útil da rosca. E lembre-se de que todo furo deixa uma borda que precisa refinamento — projetar furos de fácil acesso torna essa etapa final rápida e econômica.
| Escolha de projeto | Opção mais barata | Opção mais cara |
| Direção do furo | Orifício passante | Furo cego |
| Diâmetro | Tamanho padrão da broca | Personalizado / diâmetro da base |
| Profundidade | Menos de 4 vezes o diâmetro | Furo profundo (>5× o diâmetro) |
| Tolerância | Conforme perfurado (±0,075 mm) | Alargado / mandrilado (±0,01 mm) |
| Profundidade da rosca | Engate de 1–1,5× o diâmetro | Rosca cega de profundidade total |
| Superfície de entrada | Plano / perpendicular | Superfície inclinada ou curva |
Esvazamentos e rebaixamentos
Duas variações comuns completam o projeto do orifício. Um rebaixamento é um recesso de fundo plano que permite que um parafuso de cabeça cilíndrica com chave de soquete fique nivelado com a superfície ou abaixo dela. Um rebaixamento angular é um encaixe inclinado (geralmente de 82° para parafusos de cabeça chata no sistema imperial e de 90° para o sistema métrico) que recebe um parafuso de cabeça chata. Ambas são operações de rotina em qualquer Serviço de fresagem CNC, mas cada um deles acrescenta uma ferramenta e uma operação; portanto, utilize-os apenas quando for realmente necessário usar um fixador embutido ou nivelado.
Perguntas frequentes
Qual é a espessura mínima da parede ao redor de um orifício?
Uma orientação comum é manter, no mínimo, o raio do furo de material entre a borda do furo e a borda da peça ou um furo adjacente — sendo necessário deixar uma margem maior em materiais frágeis. Uma margem de material insuficiente acarreta o risco de ruptura durante a perfuração e de paredes fracas e deformáveis durante o uso.
Qual é a profundidade máxima que um furo rosqueado pode atingir?
Normalmente, as roscas só são úteis até cerca de 1,5 a 2 vezes o diâmetro de engate; além disso, contribuem pouco para a resistência. Do ponto de vista mecânico, os furos roscados cegos devem deixar espaço abaixo da última rosca para as limalhas e a ponta do macho, portanto, perfure mais profundamente do que a profundidade da rosca especificada.
Devo usar roscas métricas ou imperiais?
Use o que for mais adequado aos seus elementos de fixação e ao seu mercado, mas mantenha a consistência dentro de uma mesma peça. O que importa em termos de custo é escolher tamanhos de rosca comuns, para os quais a oficina já dispõe de ferramentas, em vez de passos raros que exijam machos especiais.
Por que os furos angulares são mais caros?
Uma broca que atinge uma superfície inclinada desvia e pode quebrar, e manter a posição correta geralmente requer uma configuração de 5 eixos ou um desbaste para proporcionar à broca um início plano. Ambos aumentam o tempo de usinagem e, às vezes, o número de ferramentas.
Conclusão
Furos bem projetados são o detalhe sutil que distingue uma peça com preço acessível de outra que não o é. Utilize diâmetros padrão, mantenha a profundidade abaixo de 4 vezes o diâmetro, dê preferência a furos passantes, rosqueie apenas o comprimento de rosca necessário e reserve tolerâncias estreitas para os furos que realmente as exigem. Aplique essas regras e sua Peças usinadas por CNC fique mais rápido e mais barato, sem perda de funcionalidade. Se você quiser uma análise de DFM das especificações dos furos antes da produção, nossa equipe de suporte de engenharia identificará os fatores que geram custos — ou simplesmente solicitar um orçamento junto com o seu desenho.
Sobre o autor
Equipe de Engenharia da xinyangmfg — Engenheiro Sênior de Produção, com 12 anos de experiência em usinagem CNC de precisão
A equipe de engenharia da xinyangmfg já realizou milhares de análises de DFM, identificando problemas no projeto de furos — diâmetros fora do padrão, furos cegos profundos, roscas com especificações excessivas — antes que chegassem à linha de produção. Especializado em estratégias de perfuração e rosqueamento em alumínio, aço inoxidável e titânio, Hasib escreve para ajudar engenheiros a projetar furos que possam ser usinados com precisão logo na primeira tentativa.


