
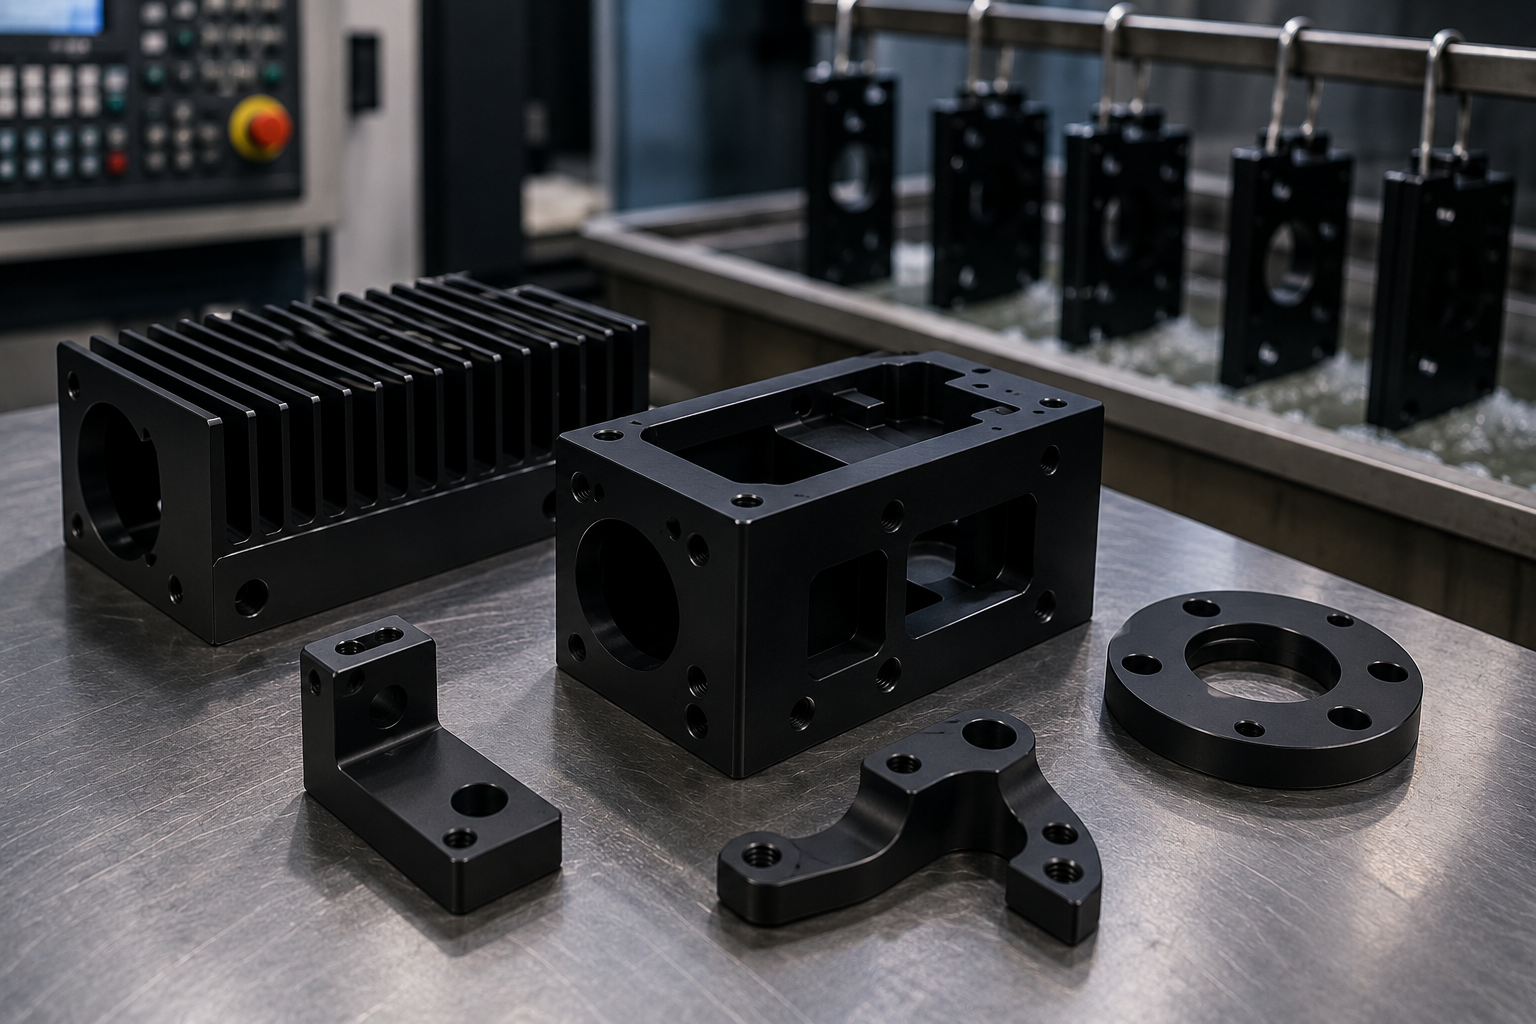
That deep, even black on a laptop hinge, a camera body, a rifle receiver? Almost always anodized aluminum. And it isn’t painted. Paint sits on top and eventually chips. Anodizing turns the surface itself into a hard oxide and locks the dye down inside its pores, so the color wears with the metal instead of flaking off it. For an engineer, black anodize is one of the best-value finishes going on aluminum: it toughens the surface, kills glare, and looks sharp all in a single step.
Ich werde Ihnen erläutern, wie das schwarze Eloxieren eigentlich funktioniert, worin sich Typ II und Typ III unterscheiden, wie es sich auf Ihre Maße auswirkt (das ist der Punkt, den viele übersehen) und wo es sich wirklich bezahlt macht. Das ist nur ein Ausschnitt aus unserem umfassenderen Optionen zur Oberflächenveredelung, aber dieses Thema verdient eine eigene eingehende Betrachtung, da so viele Aluminiumteile dies erfordern, ohne dass der Konstrukteur wirklich weiß, welche Auswirkungen dies auf das Bauteil hat.
Was das Eloxieren eigentlich bewirkt
Im Grunde handelt es sich um elektrolytische Oxidation. Das Bauteil wird in einem Säurebad – in der Regel Schwefelsäure – zur Anode; man leitet Strom durch das Bauteil, und Sauerstoff aus dem Elektrolyten wandelt die äußere Schicht des Aluminiums in Aluminiumoxid um. Hier liegt der entscheidende Unterschied zu einer Beschichtung: Diese Schicht wächst aus dem Grundmetall heraus und ist somit Teil des Bauteils. Sie kann sich nicht ablösen. Das frisch gebildete Oxid ist porös, wodurch der schwarze Farbstoff tief in die Oberfläche eindringen kann. Anschließend werden diese Poren in einem Versiegelungsschritt verschlossen, wodurch der Farbstoff eingeschlossen und die Korrosionsbeständigkeit gesichert wird. Da das Verfahren nur bei Aluminium und dessen Legierungen funktioniert, lässt sich das Eloxieren natürlich gut kombinieren mit CNC-Bearbeitung von Aluminium — und ehrlich gesagt ist das einer der Hauptgründe, warum sich die Leute überhaupt für Aluminium entscheiden.
Schwarze Eloxierung Typ II im Vergleich zu Typ III
Die wichtigste Entscheidung ist die zwischen Typ II und Typ III. Die chemische Grundstruktur ist dieselbe, wird jedoch auf zwei unterschiedliche Extreme getrieben, und sie eignen sich für ganz unterschiedliche Aufgaben.
| Attribut | Typ II (dekorativ) | Typ III (harte Eloxierung) |
| Typische Dicke | 5–25 µm | 25–100 µm |
| Härte | Mäßig | Sehr hoch (nahezu einsatzgehärteter Stahl) |
| Aussehen | Glänzend bis seidenmatt schwarz | Matt, dunkelgrau bis schwarz |
| Verschleißfestigkeit | Gut | Ausgezeichnet |
| Dimensionszuwachs (pro Fläche) | ~2–8 µm | ~12–50 µm |
| Kosten | Nach unten | Höher |
| Am besten geeignet für | Konsumgüter, Kosmetik, Innenbereich | Verschleißflächen, Luft- und Raumfahrt, Militär |
Typ II ist die Standardausführung für kosmetische und allgemeine Bauteile – Gehäuse, Verkleidungen, Halterungen. Typ III, die Harteloxierung, bildet eine dickere, weitaus härtere Schicht für alles, was gleitet, Verschleiß unterliegt oder zusätzlichen Korrosionsschutz benötigt: Kolben, Ventilkörper, Führungsschienen. Der Haken liegt in den Abmessungen. Typ III vergrößert das Bauteil erheblich, was uns zu dem Detail führt, das Ingenieure häufiger als jedes andere übersehen. Die gesamte Mechanik findet sich in unserem Leitfaden zu Maßänderungen beim Eloxieren.
Das Detail, das jeder übersieht: Dimensionales Wachstum
Beim Eloxieren wird die Oberfläche nicht nur beschichtet, sondern auch vergrößert. Das Oxid bildet sich teils nach außen und teils in das Grundmetall hinein, sodass das Bauteil insgesamt an Größe gewinnt. Bei Typ II ist das Wachstum minimal – wenige Mikrometer pro Oberfläche. Bei Typ III können sich Dutzende Mikrometer pro Oberfläche hinzugesellen, was bedeutet, dass sich ein Loch um diesen Betrag verkleinert und eine Welle an jeder Seite um denselben Betrag wächst. Bei einer Presspassung macht genau das den Unterschied zwischen einem Bauteil aus, das sich montieren lässt, und einem, das festsitzt.
Die Außenmaße der „Pros“-Maschine fallen also etwas zu klein aus, die Innenmaße hingegen etwas zu groß, sodass das Teil nach dem Eloxieren innerhalb der Toleranz liegt. Gewinde und Presspassungen erfordern besondere Sorgfalt – Gewinde können sich verklemmen, und Presspassungen können zu viel Übermaß aufweisen, sobald sich die Oxidschicht bildet. Haben Sie kritische Passungen? Lesen Sie unseren Leitfaden zu Toleranzen bei der Eloxierung und beim Einpressen, und die Oberflächenbeschaffenheit in der Zeichnung unter Verwendung der Konventionen in unserem Leitfaden für die Beschriftung von Anodisierungszeichnungen. Wenn Sie diesen Hinweis gleich zu Beginn beachten, ersparen Sie sich später eine Ausschusscharge.
Vorteile der schwarzen Eloxierung
Was bringt einem die schwarze Eloxierung denn eigentlich?
- Korrosionsbeständigkeit – die versiegelte Oxidschicht widersteht Oxidation und dem Einwirken schwacher Chemikalien.
- Verschleißfestigkeit – insbesondere Typ III, der an der Oberfläche mit gehärtetem Stahl mithalten kann und abriebfest ist.
- Eine Farbe, die weder abblättert noch abplatzt – der Farbstoff dringt tief in die Poren ein, sodass ein Kratzer die Oberfläche nicht abblättern lässt.
- Elektrische Isolierung – das Oxid ist nicht leitfähig und eignet sich daher gut für Elektronikgehäuse und Isolatoren.
- Blendschutz – Mattschwarz absorbiert Streulicht in Optik- und Kamerabaugruppen.
- Einfache Pflege – eloxierte Oberflächen lassen sich leicht abwischen und sind unempfindlicher gegenüber Fingerabdrücken als blankes Aluminium.
Eloxieren im Vergleich zu anderen schwarzen Oberflächenbehandlungen
Das Eloxieren ist nicht die einzige Möglichkeit, Aluminium schwarz zu färben. Es gibt auch Pulverbeschichtung und schwarze Farbe, und das Perlstrahlen verändert die Oberflächenstruktur, ohne Farbe hinzuzufügen. Jede Methode hat ihre Berechtigung. Die Pulverbeschichtung bildet eine dickere, schlagfestere Schicht, verdeckt jedoch feine Details und ist dicker als die Typ-II-Beschichtung. Das Perlstrahlen erfolgt in der Regel vor dem Eloxieren, um das charakteristische, gleichmäßige, matte Aussehen zu erzielen – die beiden Verfahren ergänzen sich also, anstatt miteinander zu konkurrieren, wie unser Vergleich zwischen Perlstrahlen und Eloxieren legt dar.
| Fertig | Chips oder Schalen? | Verleiht mehr Fülle | Leitfähig? | Am besten geeignet für |
| Typ-II-Eloxierung | Nein | Minimal | Nein | Aluminiumteile für die Kosmetikindustrie |
| Typ-III-Eloxierung | Nein | Mäßig | Nein | Verschleiß- und korrosionskritische Teile |
| Pulverbeschichtung | Chipdose | Hoch | Nein | Schlagfestigkeit, deckende Farbe |
| Schwarze Farbe | Ja | Niedrig | Nein | Kostengünstige, nicht kritische Farbwiedergabe |
| Perlstrahlen (vor dem Eloxieren) | k. A. | Keine | Ja | Grundierung mit gleichmäßiger, matter Textur |
Häufige Anwendungsbereiche
Schwarz eloxiertes Aluminium kommt überall dort zum Einsatz, wo es gut aussehen und lange halten muss. In der Unterhaltungselektronik wird es für die Gehäuse von Smartphones und Laptops verwendet. In der Luft- und Raumfahrt sowie in der Verteidigungsindustrie wird harteloxiertes Aluminium gemäß den dortigen Spezifikationen auf Verschleißflächen und zur Verringerung der Reflektivität eingesetzt. In der Optik und Fotografie setzt man auf mattschwarze Eloxierung, um interne Reflexionen zu unterbinden. In der Industrie wird sie für Drehknöpfe, Bedienfelder und Führungsschienen verwendet, die den ganzen Tag über im Einsatz sind. Bei Schusswaffen und taktischer Ausrüstung wird sie wegen der Kombination aus Robustheit und Optik bevorzugt. Verschiedene Branchen, doch immer derselbe Grund: eine Oberfläche, die Teil des Metalls ist und nicht nur darauf aufgebracht wird.
Konstruktionstipps für eloxierte Teile
Ein paar Tipps, die Ärger ersparen:
- Wählen Sie eine eloxierbare Legierung – 6061 lässt sich sauber und gleichmäßig schwarz eloxieren; bei einigen Gusslegierungen entstehen Flecken.
- Berücksichtigen Sie vor der Bearbeitung das Maßwachstum bei allen kritischen Merkmalen, insbesondere bei Typ III.
- Gewinde und Presspassungen sind zu verschließen oder zu verstopfen, wenn sie ihre bearbeitete Größe beibehalten müssen.
- Geben Sie Schriftart, Schriftstärke und Farbe auf der Zeichnung genau an, damit keine Unklarheiten entstehen.
- Scharfe Außenkanten abrunden – die Eloxalschicht bildet sich an einer Messerschneide ungleichmäßig; ein kleiner Radius sorgt für ein saubereres Finish.
Die Wahl der Legierung ist wichtiger, als die meisten Konstrukteure annehmen. Sind Sie noch auf der Suche nach einer geeigneten Legierung? Unsere Vergleich zwischen den Aluminiumlegierungen 6061 und 6063 behandelt, wie verschiedene Legierungen eine schwarze Oberfläche erhalten.
Häufig gestellte Fragen
Bleicht schwarze Eloxierung im Sonnenlicht aus?
Organische schwarze Farbstoffe können bei längerer UV-Einwirkung ausbleichen. Für Teile im Außenbereich sollten Sie einen UV-beständigen oder anorganischen Farbstoff wählen oder sich für Typ III entscheiden – dessen dickere Oxidschicht hält die Farbe besser. Im Innenbereich bleibt ein herkömmlicher schwarzer Farbstoff jahrelang erhalten.
Um wie viel verändern sich die Abmessungen der Teile durch das Eloxieren?
Typ II führt pro Oberfläche etwa 2–8 µm hinzu; Typ III kann pro Oberfläche 12–50 µm hinzufügen. Bei engen Passungen ist das eine beträchtliche Menge; planen Sie daher die Bearbeitungsmaße unter Berücksichtigung dieses Zuwachses ein und lassen Sie das fertige Teil sich auf die Toleranz einpendeln.
Lassen sich alle Aluminiumlegierungen eloxieren?
Die meisten Schmiedelegierungen lassen sich gut eloxieren, wobei die Legierungen 6061 und 6063 hervorragende Ergebnisse liefern. Gusslegierungen mit hohem Siliziumgehalt sowie einige Sorten der Serien 2000 und 7000 können zu ungleichmäßigen Ergebnissen führen oder einen grauen oder gelblichen Farbton annehmen. Wählen Sie die Legierung entsprechend dem gewünschten Erscheinungsbild aus.
Ist Eloxieren besser als Lackieren?
Bei Aluminium ist das in der Regel der Fall. Die Eloxierung ist fest mit dem Metall verbunden, sodass sie weder abblättert noch abplatzt, verschleiß- und korrosionsbeständig ist und keine Grundierung benötigt. Lack lässt sich in individuellen Farbtönen auftragen, was bei der Eloxierung nicht möglich ist – allerdings fehlt ihm die Haltbarkeit einer Oxidschicht, die fest mit dem Metall verbunden ist.
Das Fazit
Durch die schwarze Eloxierung wird blankes Aluminium zu einem langlebigen, korrosionsbeständigen und optisch ansprechenden Bauteil – wobei die Farbe fest in das Metall eingebrannt wird. Wählen Sie Typ II für Zierteile, Typ III, wenn Verschleißfestigkeit und Robustheit gefragt sind, und berücksichtigen Sie bei der Konstruktion stets das Wachstum. Richtig ausgeführt, ist dies eine der kostengünstigsten Oberflächenbehandlungen in der Fertigung. Um eine schwarze Eloxierung für Ihr CNC-gefräste Teile, oder einen Preisvergleich zwischen Typ II und Typ III anstellen, Angebot anfordern zusammen mit Ihrer Zeichnung und den abschließenden Anmerkungen.
Über den Autor
Das xinyangmfg-Entwicklungsteam — Leitender Fertigungsingenieur, 12 Jahre Erfahrung in der präzisen CNC-Bearbeitung
xinyangmfg Engineering Team has managed anodizing on thousands of aluminum parts, from cosmetic consumer enclosures to Type III hard-anodized wear components for industrial equipment. Specializing in lining machining tolerances up with finishing growth so parts still fit after anodizing, Hasib writes to help designers dodge the dimensional surprises that scrap otherwise-good batches.


