
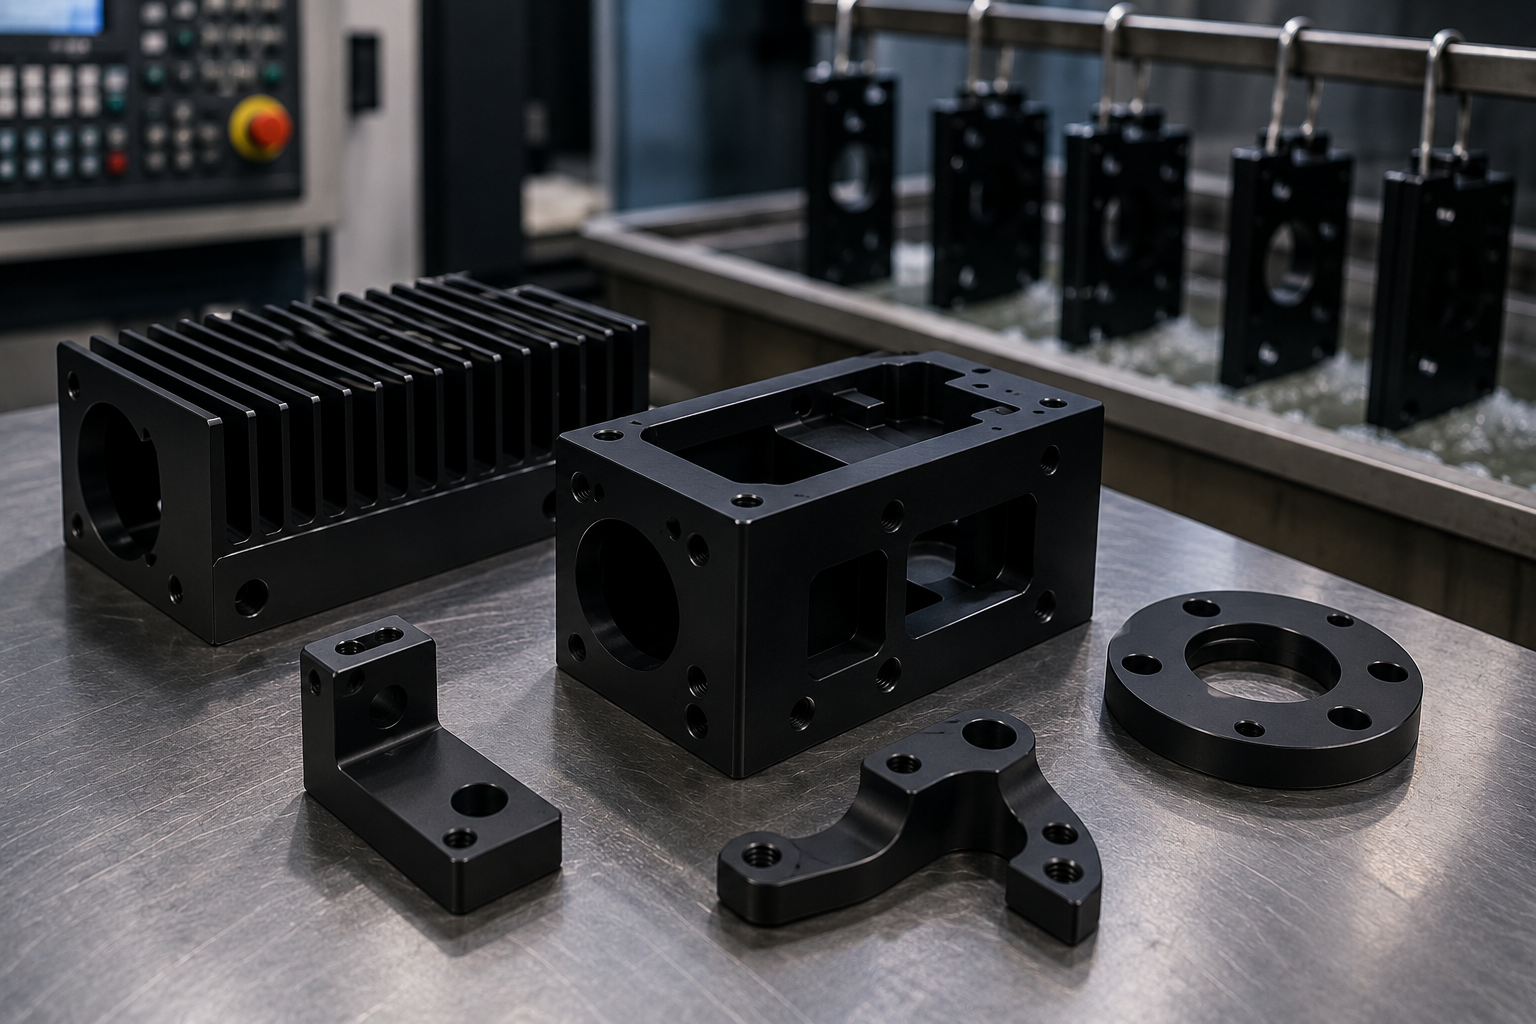
That deep, even black on a laptop hinge, a camera body, a rifle receiver? Almost always anodized aluminum. And it isn’t painted. Paint sits on top and eventually chips. Anodizing turns the surface itself into a hard oxide and locks the dye down inside its pores, so the color wears with the metal instead of flaking off it. For an engineer, black anodize is one of the best-value finishes going on aluminum: it toughens the surface, kills glare, and looks sharp all in a single step.
我将详细讲解黑色阳极氧化处理的实际原理、II型和III型之间的区别、它对尺寸的影响(这是人们常忽略的一点),以及它究竟有何价值。这是我们更广泛内容中的一小部分 表面处理选项, ,但这值得单独深入探讨,因为许多铝制零件都需要这样做,而设计师却并不真正了解这会对零件产生怎样的影响。.
阳极氧化处理的实际作用是什么
本质上,这是一种电解氧化过程。工件在酸浴(通常是硫酸)中作为阳极,通电后,电解液中的氧气将铝的外层转化为氧化铝。 这与涂层的关键区别在于:这一层是从母材上生长的,因此是部件本身的一部分。它不会发生剥离。 新形成的氧化层具有多孔性,这正是黑色染料能够深层渗透到表面的原因。随后通过密封处理封闭这些孔隙,将染料锁定其中,并确保其耐腐蚀性。由于该工艺仅适用于铝及其合金,阳极氧化自然与 数控铝加工 ——说实话,这正是人们最初选择铝材的主要原因之一。.
II型与III型黑色阳极氧化处理
最重要的决定在于选择II型还是III型。它们的基本化学性质相同,但被推向了两个不同的极端,因此适用于截然不同的工作场景。.
| 属性 | II型(装饰性) | III型(硬质阳极氧化) |
| 典型厚度 | 5–25 µm | 25–100 µm |
| 硬度 | 中等 | 非常高(接近表面淬火钢) |
| 外观 | 亮黑至缎光黑 | 哑光,深灰色至黑色 |
| 耐磨性 | 好 | 非常棒 |
| 尺寸增长(按表面计算) | ~2–8 µm | ~12–50 µm |
| 成本 | 较低 | 更高 |
| 最适合 | 消费类、化妆品、室内 | 耐磨件、航空航天、军事 |
II型是外观件和通用部件(如外壳、面板、支架)的默认选择。III型(硬质阳极氧化)则为所有需要滑动、易磨损或需要额外防腐保护的部件(如活塞、阀体、导轨)形成更厚、硬度更高的氧化层。关键问题在于尺寸公差。 III型处理会使零件尺寸显著增大,这也让我们不得不关注一个工程师们最容易忽略的细节。完整的机械原理详见我们的 阳极氧化尺寸变化指南.
大家常忽略的细节:维度增长
阳极氧化不仅仅是给表面镀上一层膜,而是使表面“生长”。氧化层一部分向外生长,一部分向基体金属内部生长,因此零件的整体尺寸会增大。 II型阳极氧化处理的增厚量微乎其微——每侧表面仅增加几微米。而III型阳极氧化处理每侧表面可增加数十微米,这意味着孔径会缩小,轴径则会相应增大。对于紧配合的部件而言,这正是能够顺利装配与完全卡死之间的全部区别。.
因此,专业级加工件的外形尺寸略小,内径尺寸略大,这样经过阳极氧化处理后,零件就能符合公差要求。螺纹和压配合需要格外注意——一旦出现氧化层,螺纹可能会卡死,而压配合可能会产生过大的干涉。遇到关键配合问题吗?请阅读我们的 阳极氧化和压配合公差指南, ,并按照我们 阳极氧化图纸标注指南. 只要在最开始就把这个标注处理好,就能避免后续批次被报废。.
黑色阳极氧化处理的优势
那么,黑色阳极氧化处理究竟能带来什么好处呢?
- 耐腐蚀性——密封的氧化层能抵御氧化及轻微的化学物质侵蚀。.
- 耐磨性——尤其是III型,其表面硬度可媲美淬火钢,且具有优异的抗磨损性能。.
- 这种颜色不会剥落或起皮——染料渗入毛孔之中,因此即使出现划痕,表面也不会脱落。.
- 电气绝缘——氧化物不导电,适用于电子设备外壳和绝缘体。.
- 防眩光——哑光黑色可吸收光学系统和相机组件中的杂散光。.
- 易于保养——阳极氧化表面不仅易于擦拭清洁,而且比裸露的铝表面更能遮盖指纹。.
阳极氧化与其他黑色表面处理工艺的对比
阳极氧化并非使铝材变黑的唯一方法。还有粉末喷涂和黑色油漆,而珠击处理则能在不改变颜色的情况下改变表面质感。 每种工艺都有其适用场景。粉末喷涂能形成更厚、抗冲击性更强的涂层,但会掩盖细微纹理,且比II型阳极氧化工艺增加更多厚度。喷砂处理通常在阳极氧化之前进行,以形成那种标志性的均匀哑光外观——因此这两者是相辅相成的,而非相互冲突,正如我们的 喷丸处理与阳极氧化处理的对比 阐述。.
| 完成 | 薯片还是薯皮? | 增加厚度 | 导电的吗? | 最适合 |
| II型阳极氧化 | 不 | 极简 | 不 | 装饰性铝制零件 |
| III类阳极氧化 | 不 | 中等 | 不 | 易磨损和易腐蚀的关键部件 |
| 粉末涂层 | Can芯片 | 高 | 不 | 抗冲击性,浓郁的色彩 |
| 黑色油漆 | 是 | 低 | 不 | 低成本、非关键性色彩 |
| 喷丸处理(阳极氧化前处理) | 不适用 | 无 | 是 | 质地均匀的哑光底妆 |
常见应用
黑色阳极氧化处理广泛应用于所有需要兼顾美观与耐用性的铝制部件。消费电子产品将其用于手机和笔记本电脑的外壳。航空航天和国防领域则采用符合行业标准的硬质阳极氧化处理,用于耐磨表面及降低反射率。 光学和摄影领域依赖哑光黑色阳极氧化处理来消除内部反射。工业设备将其应用于全天频繁接触的旋钮、面板和导轨上。枪械和战术装备则因其兼具坚固性与美观性而青睐这种工艺。行业各异,但理由始终如一:这种表面处理是金属本身的一部分,而非仅仅附着其上。.
阳极氧化零件的设计要点
一些能省去不少麻烦的小贴士:
- 选择一种适合阳极氧化的合金——6061合金能呈现出干净均匀的黑色;而某些铸造合金则会出现斑驳现象。.
- 在加工前,请对每个关键特征(尤其是III型特征)的尺寸膨胀进行预留。.
- 如果螺纹和过盈配合必须保持加工后的尺寸,则应进行遮蔽或堵孔处理。.
- 请在图纸上明确标注字体、粗细和颜色,以免产生误解。.
- 磨平锋利的外部棱角——阳极氧化层在刀刃上附着不均匀;采用小圆角处理能使表面更光滑。.
合金的选择比大多数设计师预期的更为重要。还在挑选合金牌号吗?我们的 6061与6063铝合金对比 介绍了不同合金如何形成黑色表面处理。.
常见问题解答
黑色阳极氧化处理在阳光下会褪色吗?
有机黑色染料在长期紫外线照射下可能会褪色。对于户外部件,应选用抗紫外线或无机染料,或者采用III型——其更厚的氧化层能更好地保持颜色。在室内环境中,标准黑色染料可保持数年不变色。.
阳极氧化会使零件尺寸发生多大变化?
II型每面约增加2–8 µm;III型每面可增加12–50 µm。对于紧配合而言,这已经相当可观,因此应在加工尺寸规划时考虑这种尺寸增长,并让成品在公差范围内自然稳定下来。.
所有铝合金都能进行阳极氧化处理吗?
大多数锻造合金都易于进行阳极氧化处理,其中6061和6063合金的表现尤为出色。高硅铸造合金以及某些2000/7000系列牌号的合金,阳极氧化后可能会出现斑驳现象,或呈现出灰色或微黄的色调。请根据您想要的外观效果选择合适的合金。.
阳极氧化比喷漆好吗?
对于铝材来说,通常是的。阳极氧化处理是与金属本体一体成型的,因此不会碎裂或剥落,具有耐磨和耐腐蚀的特性,且无需底漆。虽然喷漆可以实现阳极氧化无法达到的定制颜色——但它缺乏作为金属组成部分的氧化层所具备的耐久性。.
结论
黑色阳极氧化处理能将裸露的铝材转化为耐用、耐腐蚀且外观精致的部件——其颜色已融入金属内部。 外观件建议选用II型,对耐磨性和韧性要求较高的部件则选用III型,并且每次设计时都要预留氧化层增厚空间。如果处理得当,这是制造业中性价比最高的表面处理工艺之一。在您的产品上按规格指定黑色阳极氧化处理时, 数控加工件, ,或者将Ⅱ型与Ⅲ型进行价格比较,, 索取报价 连同您的图纸和最终说明。.
关于作者
xinyangmfg 工程团队 — 高级制造工程师,拥有12年精密数控加工经验
xinyangmfg Engineering Team has managed anodizing on thousands of aluminum parts, from cosmetic consumer enclosures to Type III hard-anodized wear components for industrial equipment. Specializing in lining machining tolerances up with finishing growth so parts still fit after anodizing, Hasib writes to help designers dodge the dimensional surprises that scrap otherwise-good batches.


