
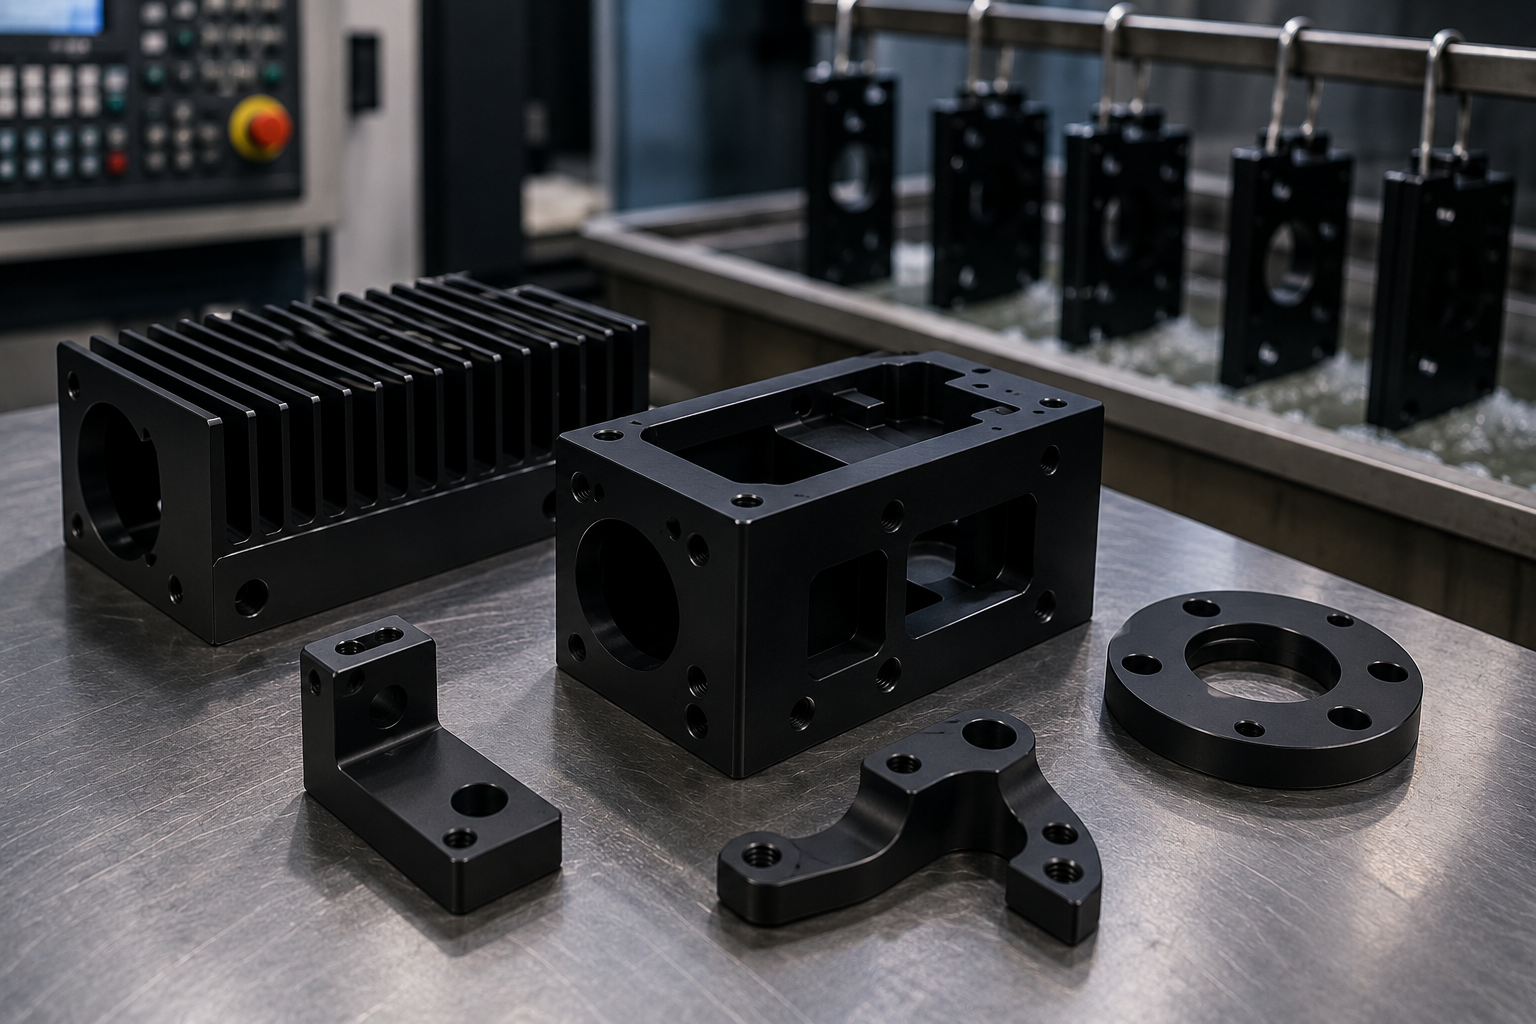
Aquele preto profundo e uniforme na dobradiça de um laptop, no corpo de uma câmera, no receptor de um rifle? Quase sempre é alumínio anodizado. E não é pintado. A tinta fica na superfície e, com o tempo, descasca. O anodizado transforma a própria superfície em um óxido duro e retém o corante dentro de seus poros, de modo que a cor se desgasta junto com o metal, em vez de descascar dele. Para um engenheiro, a anodização preta é um dos acabamentos de melhor custo-benefício para o alumínio: ela endurece a superfície, elimina o brilho e confere um visual elegante, tudo em uma única etapa.
Vou explicar como funciona, na prática, a anodização preta, quais são as diferenças entre o Tipo II e o Tipo III, como isso afeta as dimensões (essa é a parte que as pessoas costumam ignorar) e em que aspectos ela realmente faz a diferença. É apenas uma parte do nosso amplo opções de acabamento de superfície, mas esse assunto merece uma análise aprofundada, pois muitas peças de alumínio exigem isso sem que o projetista saiba realmente o que isso altera na peça.
O que a anodização realmente faz
No fundo, trata-se de oxidação eletrolítica. A peça se torna o ânodo em um banho ácido — geralmente sulfúrico —; passa-se corrente por ela, e o oxigênio do eletrólito converte a camada externa do alumínio em óxido de alumínio. Aqui está a principal diferença em relação a um revestimento: essa camada se forma a partir do metal base, portanto, faz parte da peça. Ela não pode descascar. O óxido recém-formado é poroso, o que é exatamente o que permite que o corante preto penetre profundamente na superfície. Em seguida, uma etapa de selagem fecha esses poros, retém o corante e garante a resistência à corrosão. Como só funciona em alumínio e suas ligas, a anodização combina naturalmente com Usinagem de alumínio em CNC — e, sinceramente, essa é uma das principais razões pelas quais as pessoas optam pelo alumínio, para começar.
Anodização preta tipo II x tipo III
A decisão mais importante é escolher entre o Tipo II e o Tipo III. A composição química básica é a mesma, levada a dois extremos diferentes, e cada um deles é adequado para aplicações muito distintas.
| Atributo | Tipo II (decorativo) | Tipo III (anodização dura) |
| Espessura típica | 5–25 µm | 25–100 µm |
| Dureza | Moderado | Muito alta (próxima à do aço cementado) |
| Aparência | Preto brilhante a acetinado | Fosco, cinza escuro a preto |
| Resistência ao desgaste | Ótimo | Excelente |
| Crescimento dimensional (por superfície) | ~2–8 µm | ~12–50 µm |
| Custo | Mais baixo | Mais alto |
| Ideal para | Consumo, cosméticos, uso doméstico | Superfícies de desgaste, setor aeroespacial, setor militar |
O Tipo II é o padrão para peças cosméticas e gerais — caixas, painéis, suportes. O Tipo III, o anodizado duro, forma uma camada mais espessa e muito mais resistente para qualquer peça que deslize, sofra desgaste ou precise de proteção extra contra corrosão: pistões, corpos de válvulas, trilhos-guia. O problema está nas dimensões. O Tipo III aumenta bastante as dimensões da peça, o que nos leva ao detalhe que os engenheiros mais costumam ignorar. Toda a mecânica está descrita em nosso Guia sobre alterações dimensionais no processo de anodização.
O detalhe que todos deixam passar: o crescimento dimensional
A anodização não se limita a revestir a superfície. Ela aumenta o volume da peça. O óxido se forma em parte para fora e em parte no interior do metal-base, de modo que a peça fica maior como um todo. No Tipo II, o aumento é mínimo — alguns mícrons por superfície. No Tipo III, pode adicionar dezenas de mícrons por superfície, o que significa que um orifício encolhe e um eixo aumenta nessa mesma medida em cada face. Em um encaixe apertado, essa é toda a diferença entre uma peça que se encaixa e outra que fica totalmente emperrada.
Portanto, a máquina profissional usina as dimensões externas um pouco abaixo do tamanho e as internas um pouco acima, de modo que a peça fique dentro da tolerância após a anodização. Roscas e encaixes por pressão exigem cuidado redobrado — as roscas podem emperrar, e os encaixes por pressão podem apresentar interferência excessiva assim que o óxido aparecer. Tem encaixes críticos? Leia nosso Guia de tolerâncias para anodização e encaixe por pressão, e indicar corretamente o acabamento no desenho, seguindo as convenções do nosso Guia de legendas para desenhos de anodização. Se você deixar essa observação bem clara desde o início, vai evitar ter que descartar um lote mais adiante.
Benefícios da anodização preta
Então, o que o anodizado preto realmente oferece?
- Resistência à corrosão — o óxido selado resiste à oxidação e à exposição a substâncias químicas de baixa agressividade.
- Resistência ao desgaste — especialmente o Tipo III, que se equipara ao aço temperado na superfície e resiste à abrasão.
- Uma cor que não lasca nem descasca — o corante fica nos poros, por isso um arranhão não faz com que o acabamento descasque.
- Isolamento elétrico — o óxido não é condutor, o que o torna útil para caixas de equipamentos eletrônicos e isoladores.
- Controle de reflexos — o preto fosco absorve a luz difusa nos conjuntos ópticos e nas câmeras.
- Fácil manutenção — as superfícies anodizadas são fáceis de limpar e escondem melhor as impressões digitais do que o alumínio sem tratamento.
Anodização x Outros Acabamentos Pretos
A anodização não é a única maneira de escurecer o alumínio. Também existem o revestimento em pó e a tinta preta, e o jateamento com esferas altera a textura sem adicionar cor. Cada uma tem sua finalidade. O revestimento em pó forma uma camada mais espessa e resistente a impactos, mas oculta os detalhes finos e acumula mais espessura do que o Tipo II. O jateamento com esferas geralmente é feito antes da anodização para criar aquele aspecto fosco uniforme característico — de modo que os dois se complementam, em vez de competirem, como nosso Comparação entre jateamento com esferas e anodização explica.
| Concluir | Batatas fritas ou cascas? | Dá mais espessura | Condutor? | Ideal para |
| Anodização tipo II | Não | Mínimo | Não | Peças cosméticas de alumínio |
| Anodização tipo III | Não | Moderado | Não | Peças críticas em termos de desgaste e corrosão |
| Revestimento em pó | Lata de chip | Alto | Não | Resistência a impactos, cor intensa |
| Tinta preta | Sim | Baixo | Não | Cores de baixo custo e não essenciais |
| Jateamento com esferas (pré-anodização) | N/A | Nenhum | Sim | Base com textura fosca uniforme |
Aplicações comuns
O anodizado preto é utilizado em qualquer lugar onde o alumínio precise ter boa aparência e durabilidade. O setor de eletrônicos de consumo o emprega em carcaças de celulares e laptops. O setor aeroespacial e de defesa utiliza o anodizado duro em superfícies sujeitas a desgaste e para reduzir a refletividade. Os setores de óptica e fotografia recorrem ao anodizado preto fosco para eliminar reflexos internos. Equipamentos industriais utilizam essa técnica em botões, painéis e trilhos-guia que são manuseados o dia inteiro. Armas de fogo e equipamentos táticos preferem esse acabamento pela combinação de resistência e aparência. Setores diferentes, mas sempre pelo mesmo motivo: um acabamento que faz parte do metal, não apenas colado a ele.
Dicas de projeto para peças anodizadas
Algumas dicas que evitam dores de cabeça:
- Escolha uma liga adequada para anodização — a 6061 fica com um preto limpo e uniforme; algumas ligas de fundição ficam manchadas.
- Leve em conta o aumento dimensional de cada característica crítica antes de usinar, especialmente as do Tipo III.
- Cubra ou tampe as roscas e os encaixes por pressão, caso precisem permanecer com as dimensões usinadas.
- Especifique o tipo, a espessura e a cor no desenho para que não haja dúvidas.
- Suavize as arestas externas afiadas — o processo de anodização se acumula de forma irregular na lâmina da faca; um raio pequeno proporciona um acabamento mais limpo.
A escolha da liga é mais importante do que a maioria dos projetistas imagina. Ainda está decidindo qual tipo de liga escolher? Nosso Comparação entre os alumínios 6061 e 6063 aborda como diferentes ligas adquirem um acabamento preto.
Perguntas frequentes
O anodizado preto desbota com a luz do sol?
Os corantes pretos orgânicos podem desbotar com a exposição prolongada aos raios UV. Para peças destinadas ao uso ao ar livre, opte por um corante estável aos raios UV ou inorgânico, ou utilize o Tipo III — seu óxido mais espesso mantém melhor a cor. Em ambientes internos, o corante preto padrão permanece intacto por anos.
Em que medida a anodização altera as dimensões das peças?
O Tipo II acrescenta aproximadamente 2 a 8 µm por superfície; o Tipo III pode acrescentar 12 a 50 µm por superfície. Em encaixes apertados, isso representa uma grande diferença; portanto, planeje a dimensão usinada levando em conta esse aumento e deixe que a peça acabada se estabilize dentro da tolerância.
É possível fazer o anodizado em todas as ligas de alumínio?
A maioria das ligas forjadas apresenta bons resultados na anodização, sendo que as ligas 6061 e 6063 são excelentes. As ligas de fundição com alto teor de silício e algumas ligas das séries 2000 e 7000 podem apresentar um acabamento irregular ou adquirir uma tonalidade cinza ou amarelada. Escolha a liga de acordo com o aspecto que você deseja obter.
A anodização é melhor do que a pintura?
No caso do alumínio, geralmente sim. O anodizado é parte integrante do metal; portanto, não lasca nem descasca, resiste ao desgaste e à corrosão e não requer primer. A tinta permite obter cores personalizadas que o anodizado não consegue — mas não tem a durabilidade de uma camada de óxido que faz parte do próprio metal.
Conclusão
A anodização preta transforma o alumínio bruto em uma peça durável, resistente à corrosão e com aparência elegante — com a cor fixada no metal. Opte pelo Tipo II para peças estéticas, pelo Tipo III quando o desgaste e a resistência forem fundamentais, e sempre leve em conta o crescimento do produto no projeto. Quando bem feito, é um dos acabamentos com melhor custo-benefício na indústria. Para especificar a anodização preta em seu Peças usinadas por CNC, ou comparar o preço do Tipo II com o do Tipo III, solicitar um orçamento junto com seu desenho e suas anotações finais.
Sobre o autor
Equipe de Engenharia da xinyangmfg — Engenheiro Sênior de Produção, com 12 anos de experiência em usinagem CNC de precisão
A equipe de engenharia da xinyangmfg já realizou o processo de anodização em milhares de peças de alumínio, desde caixas de produtos de consumo até componentes de desgaste com anodização dura Tipo III para equipamentos industriais. Especializado em alinhar as tolerâncias de usinagem com o aumento do espessamento do acabamento, para que as peças ainda se encaixem após a anodização, Hasib escreve para ajudar os projetistas a evitar as surpresas dimensionais que levam ao descarte de lotes que, de outra forma, seriam bons.


