
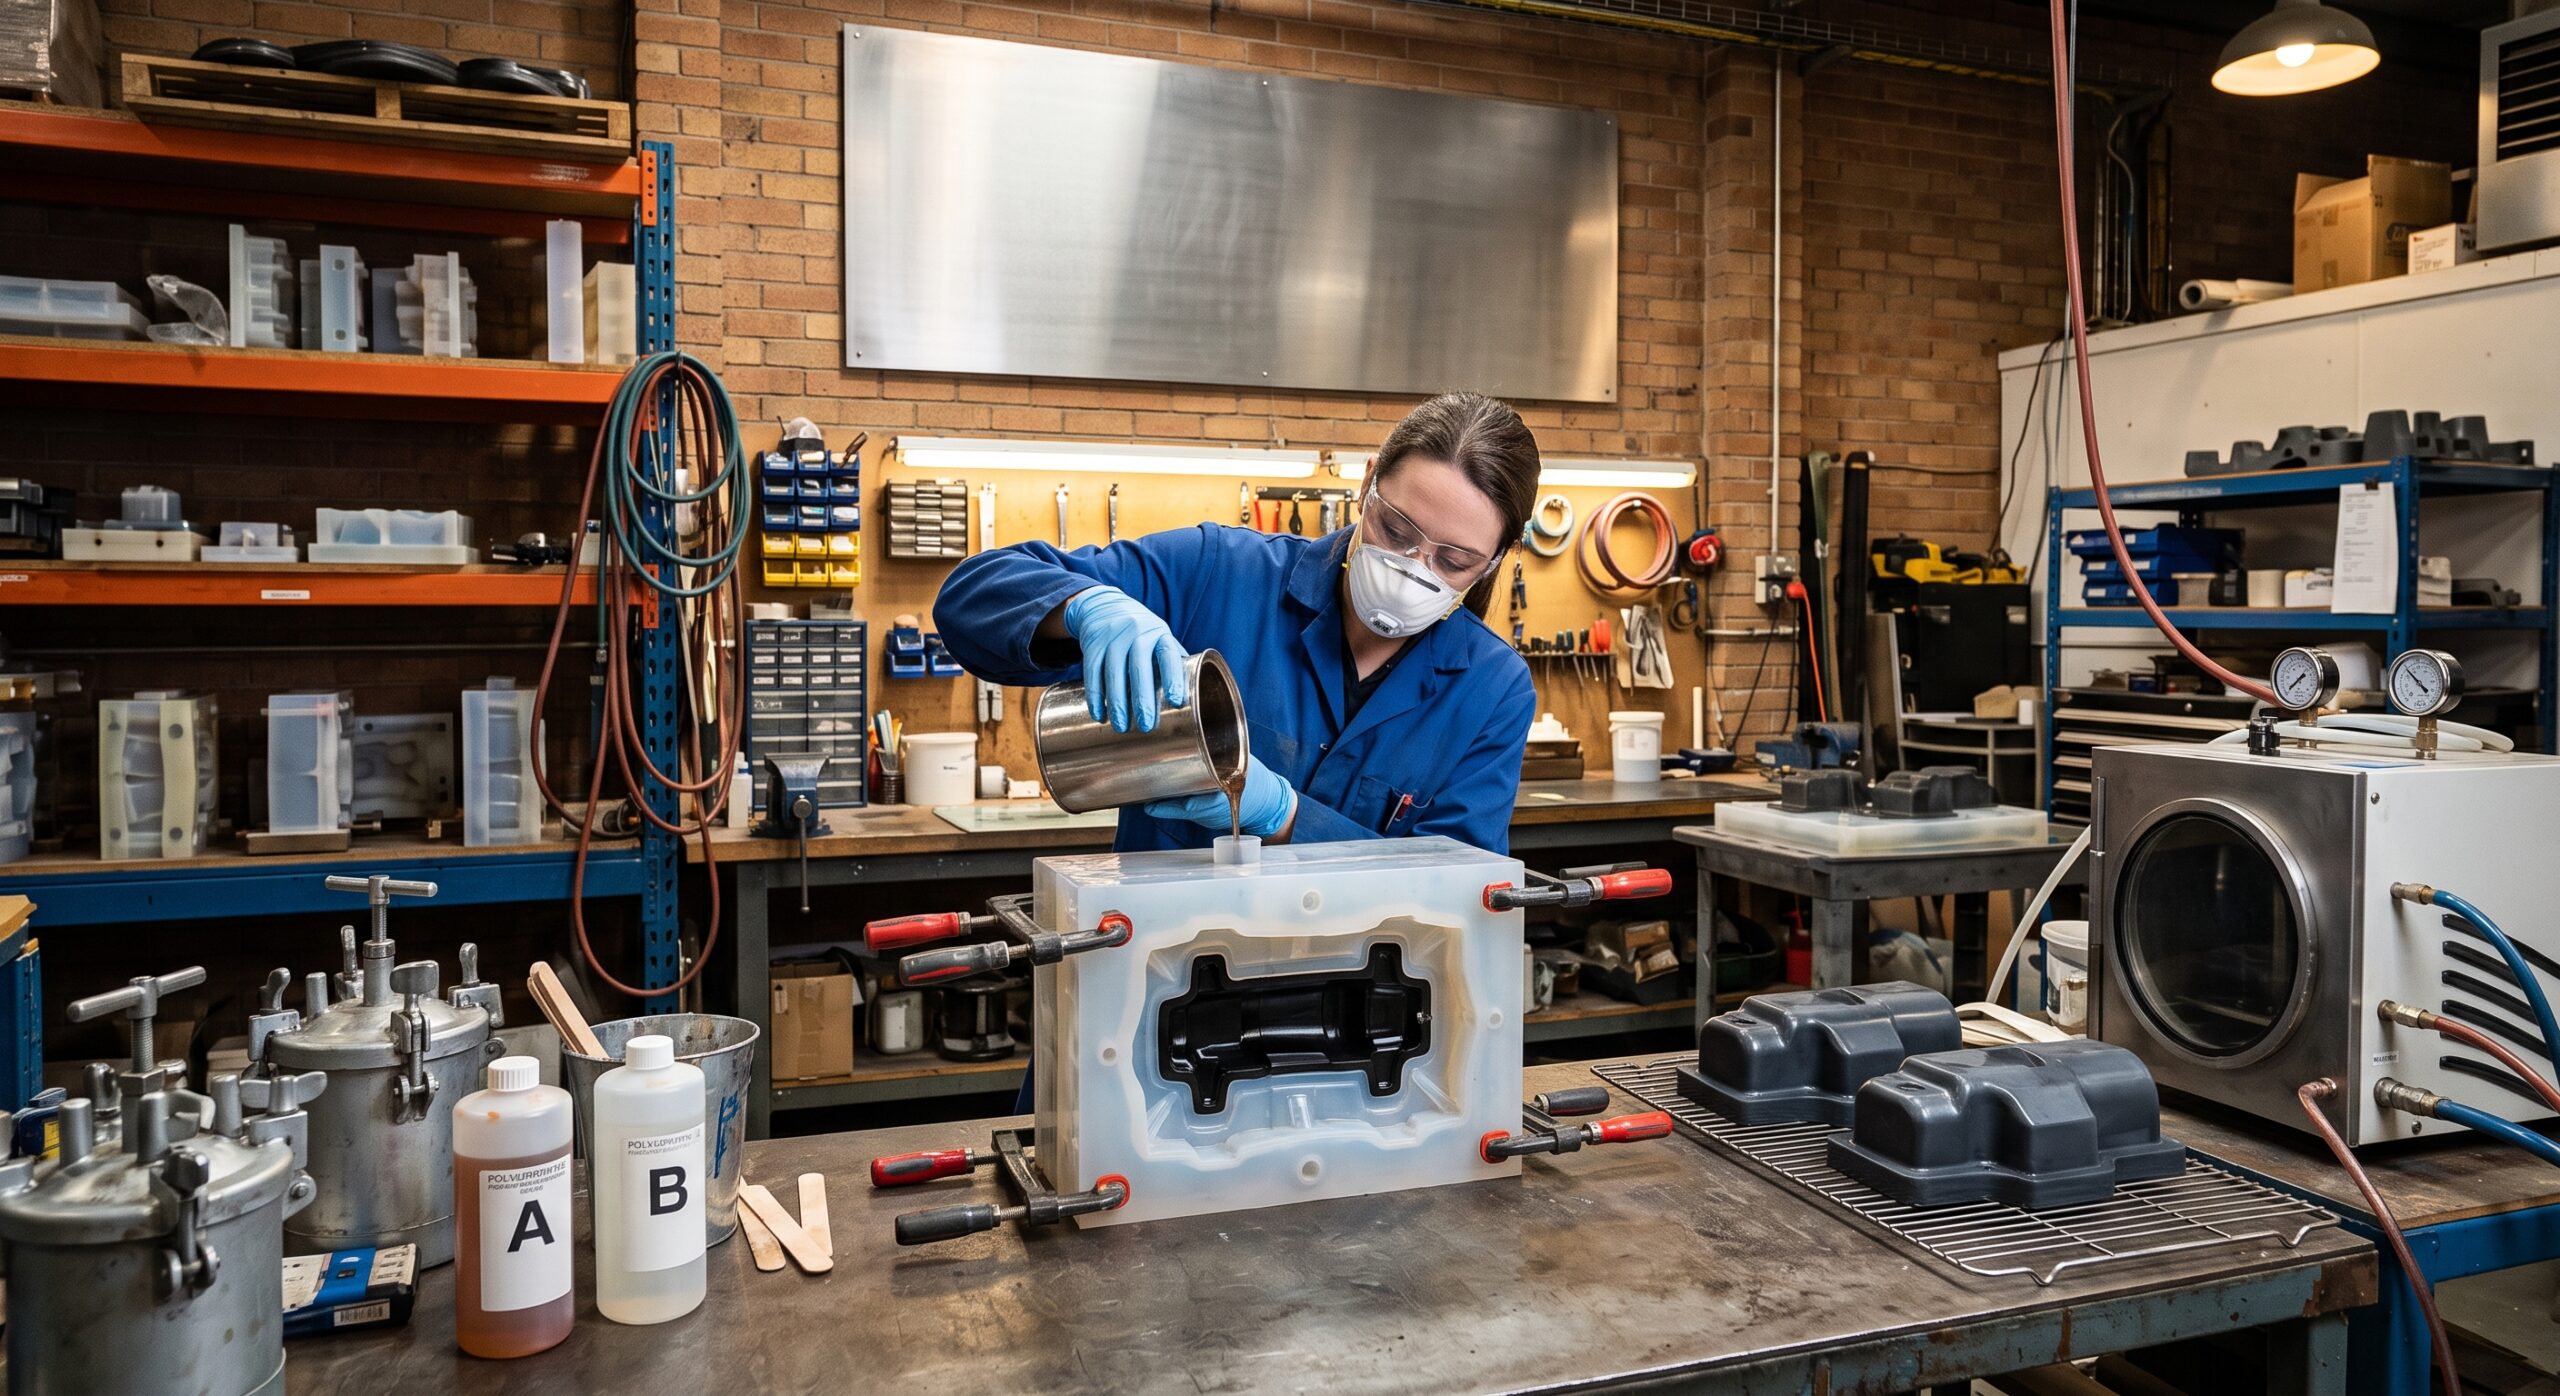
什么是聚氨酯铸造服务?该工艺是如何运作的?使用哪些材料和模具?制造商在制作原型或进行小批量生产时,何时应选择聚氨酯铸造?
聚氨酯浇铸服务利用液态聚氨酯树脂和硅胶模具,生产用于功能性原型、产品验证、过渡性生产及小批量制造的精细塑料零件。该工艺通常也被称为真空浇铸。首先通过数控加工或3D打印制作主模型,以此制作硅胶模具。 随后,在受控条件下将液态聚氨酯混合、浇注或注入模具中,经固化后即可制成最终部件。由于硅胶模具的制作速度更快、成本更低,相比传统的钢制注塑模具,当企业需要生产级零件但又不想投入昂贵的硬质模具时,聚氨酯浇铸便成为一种切实可行的选择。XY Machining 提供 聚氨酯浇铸服务 适用于原型制作和小批量生产,可满足不同聚氨酯性能、表面处理及零件要求。.
聚氨酯浇铸在从早期原型到全面量产的阶段尤为重要。它能够生产出细节复杂、表面光滑且具有不同机械性能的零件,包括刚性、柔性、透明以及橡胶般的特性。 该工艺并非注塑成型或数控加工的通用替代方案。相反,其价值在于根据所需产量、材料性能、外观以及开发阶段,选择最合适的制造工艺。.
什么是聚氨酯浇铸?
聚氨酯浇铸是一种复制工艺,其过程是将聚氨酯树脂浇铸到根据母模制作的硅胶模具中。通常采用真空浇铸法来去除夹带的空气,从而提高表面质量和尺寸一致性。.
主模型决定了许多将传递到硅胶模具、进而传递到铸件的特性。根据所需的精度、表面光洁度及应用场景,可采用数控加工、SLA或其他3D打印技术来制造主模型。.
母模经批准后,会在其周围浇注硅胶以制成模具。硅胶固化后,取出母模,留下一个与所需零件几何形状相符的型腔。.
随后,根据选定的材料规格制备聚氨酯树脂。将双组分体系混合后注入模具,并在受控条件下进行固化。固化完成后,取出零件,并进行必要的修边或精加工。.
这种相对简单的模具制造方法,是聚氨酯浇铸在产品开发和小批量生产中广受欢迎的主要原因之一。.
为什么选择聚氨酯铸造服务?
聚氨酯浇铸的最大优势在于其在 速度、模具成本、零件质量和材料灵活性.
传统的注塑成型需要生产模具,这可能涉及高昂的设计、加工和验证成本。当企业仅需几十或几百个零件时,这笔投资可能会使注塑成型难以被接受。.
聚氨酯铸造采用硅胶模具,使制造商能够更快地将经批准的母模转化为可用的功能性零件。XY Machining 表示,其聚氨酯铸造服务支持原型制作和小批量生产,具体产量通常从原型件到 200 多件不等,具体取决于设计。.
与许多基础原型制作方法相比,该工艺所生产的零件在外观和手感上都更接近注塑成型部件。当工程师需要在投资生产模具之前评估装配性、外观、人体工学、配合度或机械性能时,这一点非常有用。.
聚氨酯浇铸与注塑成型
聚氨酯浇铸和注塑成型都能生产塑料零件,但两者的经济性和应用领域有所不同。.
| 因子 | 聚氨酯浇铸 | 注塑成型 |
| 工装 | 硅胶模具 | 金属生产模具 |
| 初始模具成本 | 较低 | 更高 |
| 模具制作周期 | 通常更快 | 通常较长 |
| 理想体积 | 原型和少量生产 | 中等至高销量 |
| 材料选择 | 丰富的聚氨酯产品选择 | 丰富的热塑性塑料选择 |
| 设计变更 | 在早期开发阶段更容易 | 模具费用增加后价格更高 |
| 表面质量 | 高,取决于主程序 | 高 |
| 生产可扩展性 | 与注塑成型相比,其应用范围有限 | 非常适合大批量生产 |
| 典型用途 | 功能性原型和过渡性生产 | 生产制造 |
例如,一家计划生产50个外壳用于现场测试的公司可能会发现,采用聚氨酯浇铸比投资购买生产用注塑模具更为实用。而一家预计需要10万个相同外壳的公司则可能会发现,注塑成型更为经济,因为模具成本可以分摊到数量大得多的产品上。.
正确的选择取决于整体生产经济性,而不仅仅是模具成本。.
聚氨酯浇铸工艺的工作原理
专业的聚氨酯浇铸工作流程始于设计审查。.
制造商会对CAD模型进行评估,内容包括壁厚、底切、脱模斜度、分型线、表面要求、浇口、排气孔以及其他可能影响模具制造的特征。.
下一步是制作主模型。当零件需要高尺寸精度和平滑表面时,数控加工会非常有用。对于某些复杂几何形状或早期原型,3D打印则更为经济。.
主模型一经批准,便使用硅胶制作模具。模具通常根据零件的几何形状和预定的分型方向进行设计。对于结构复杂的零件,可能需要增加模具分型面或镶件。.
模具制备完成后,将聚氨酯树脂混合并浇注。真空处理有助于减少气泡,并提高细微特征的再现精度。.
树脂在模具内固化。固化完成后,打开模具并取出零件。随后可修整飞边及其他多余材料。.
最后,对零件进行外观和尺寸检查。如有需要,可进行额外的表面处理。.
聚氨酯浇铸设计指南
专门针对聚氨酯浇铸进行设计,可以提高零件质量,并减少不必要的模具设计复杂性。.
壁厚是首先需要考虑的因素之一。壁厚的显著变化会影响树脂流动、固化、收缩以及尺寸稳定性。壁厚结构越均匀,通常越容易制造。.
虽然可以进行底切,但这可能会增加模具的复杂程度。制造商可能需要使用额外的模具分型面,或者针对该特征重新设计模具的分型方式。.
还应尽早考虑分型线的布置。分型线位置不当可能会产生可见痕迹,或影响重要的密封面或装配面。.
细微特征和薄壁部位需要特别注意,因为它们可能会影响树脂流动和模具充填。.
XY Machining 列出的聚氨酯浇铸工艺推荐最小壁厚约为 1.0 毫米,但实际适用的厚度取决于零件几何形状、树脂选择和模具设计。.
正因如此,DFM审查应在模具制造开始之前进行,而不是等到首批零件生产出来之后再进行。.
聚氨酯树脂的选择
聚氨酯并非一种具有固定性能的单一材料。可以通过选择不同的树脂体系来实现不同的性能特征。.
对于外壳、盖板、支架和功能性封装,硬质、类似ABS的聚氨酯可能是合适的选择。当部件需要弹性或冲击吸收性能时,柔性或类似橡胶的聚氨酯则更为合适。.
当外观或内部透光性要求较高时,可选用透明聚氨酯。其他等级的产品可能具有更高的耐热性或阻燃性能。.
XY Machining 在其聚氨酯铸造服务中提供了类似 ABS、类似橡胶、透明、耐高温和阻燃型聚氨酯等选项。.
材料的选择应基于实际应用情况。工程师应综合考虑温度、化学腐蚀、冲击、柔韧性、硬度、紫外线照射以及预期使用条件等因素,而不是仅仅因为某种树脂的外观与生产材料相似就选择它。.
聚氨酯浇铸公差
尺寸精度取决于多个因素,包括原型模型的精度、硅胶模具的性能、树脂的特性、零件的几何形状、固化条件以及生产工艺。.
XY Machining 发布了 ISO 2768-M 标准,将其作为塑料的一般公差参考,并指出根据几何形状的不同,精密公差可达约 ±0.1 毫米。.
不过,工程师应避免在整个部件上设定不必要的严格公差。严格的公差会增加制造难度和成本。.
相反,应确定那些直接影响装配、密封、运动或功能性能的尺寸。这些关键尺寸应得到适当的检验和工艺关注。.
聚氨酯铸件的表面处理
聚氨酯铸造的一大优势在于它能够再现母模的外观。.
如果原型表面光滑且经过抛光,铸件就能再现这种表面效果。如果原型带有纹理,这种纹理也能通过硅胶模具转移到铸件上。.
当需要特定外观时,可采用额外的表面处理工艺。XY Machining 列出了针对聚氨酯铸造件的多种处理选项,包括珠击处理、拉丝处理、透明抛光、镜面抛光及其他外观处理工艺。.
所选的表面处理应与原型的用途相匹配。功能性内部部件可能无需昂贵的装饰性表面处理,而向投资者、客户或分销商展示的产品则可能需要高度抛光的外观。.
聚氨酯浇铸的应用
聚氨酯浇铸技术被广泛应用于许多行业,因为聚氨酯可以通过配方调整来呈现不同的物理特性。.
在汽车开发领域,它可用于内饰部件、外壳、盖板、风道、装饰件以及功能性原型件。.
在电子领域,聚氨酯浇铸可生产外壳、盖板、按钮、保护组件以及其他需要具备量产外观的零部件。.
医疗器械开发商可根据具体应用的材料和法规要求,将该工艺用于某些原型外壳、设备部件以及功能评估部件。.
工业设备制造商可采用聚氨酯浇铸工艺,用于生产小批量的盖板、手柄、外壳、防护部件及替换件。.
对于消费类产品而言,当企业需要用于设计验证、用户测试、市场推广样品或投产前评估的逼真原型时,该工艺便派上了用场。.
用于小批量生产的聚氨酯浇铸
当所需数量大到无法通过一次性原型制作满足,却又小到无法采用传统注塑成型时,聚氨酯浇铸就显得尤为有用。.
这一中间阶段有时被称为“过渡性生产”。.
例如,假设某家公司已完成产品开发,但预计在下一次设计修订前仅需生产100件。此时,制造昂贵的生产模具在财务上可能并不划算。在该公司进行市场验证期间,硅胶模具可以提供所需的零部件。.
另一个优点是设计灵活性。如果需要更改设计,其模具投入通常比淬火生产模具要低。.
XY Machining 表示,其聚氨酯铸造工艺适用于原型制作、过渡性生产和短批量生产,所采用的硅胶模具专为加快模具制作速度和满足小批量生产需求而设计。.
哪些因素会影响聚氨酯浇铸的成本?
聚氨酯浇铸的成本受模具、母模制作、树脂、零件尺寸、几何形状、产量、表面处理、检验和人工等因素的影响。.
模具的复杂程度尤为重要。一个结构简单的部件,如果可以使用简单的硅胶模具进行成型,通常所需的准备工作会比那些具有深腔、底切、嵌件或多个模具分型的复杂部件要少。.
母模也会影响初始投资。数控加工可提供高精度且表面粗糙度受控的母模,而3D打印对于某些几何形状而言则能提供更快捷的制造途径。.
产量也会影响经济效益。随着产量的增加,固定的模具成本将分摊到更多的零件上。.
| 成本因素 | 对价格的影响 | 如何控制它 |
| 主模型 | 影响初始模具准备工作 | 根据需求选择数控加工或3D打印 |
| 硅胶模具 | 巨额前期成本 | 简化分型,避免不必要的复杂性 |
| 树脂 | 取决于材料等级和数量 | 根据实际性能需求选择材料 |
| 零件几何形状 | 复杂零件需要更多的模具加工工作 | 应用DFM原则 |
| 生产数量 | 各部件成本的变化 | 在可行的情况下,将零件分批处理 |
| 表面处理 | 增加了后期处理成本 | 仅指定必要的饰面 |
| 检查 | 加强质量控制工作 | 将严格检查的重点放在关键特征上 |
| 插入件 | 添加装配和工装要求 | 仅在函数需要时使用 |
为了进行更全面的制造成本规划,XY Machining的 数控加工成本指南 阐述了材料、几何形状、公差、表面处理、装夹和生产批量如何影响制造成本。同样的成本规划原则可帮助团队在向供应商索取聚氨酯铸造报价之前,识别出成本较高的设计决策。.
聚氨酯浇铸与3D打印的对比
3D打印和聚氨酯浇铸通常在产品开发的各个阶段被采用。.
当工程师需要直接从CAD快速制作实体模型时,3D打印通常非常有用。它对于检查形状、装配间隙和基本几何形状尤其有用。.
当原型需要具备与量产件相似的表面质量、特定的材料性能、多个完全相同的部件,或者需要进行真实的功能测试时,聚氨酯浇铸工艺就显得更具吸引力。.
因此,开发团队可能会在首次设计迭代中采用3D打印,制作母模时采用数控加工或高分辨率打印,而生产大批量功能性原型时则采用聚氨酯浇铸。.
XY Machining 还出版了一本 3D打印与数控加工指南 该内容解释了工程师如何根据几何形状、精度、产量和开发阶段,在增材制造工艺与减材制造工艺之间进行选择。.
关键在于,这些流程并不一定相互竞争。它们可以成为同一产品开发工作流的一部分。.
如何选择聚氨酯铸造服务
选择供应商不应仅限于比较最低报价。.
首先,确认供应商是否有生产您所需零件类型的经验。询问材料选项、可达到的公差、模具寿命、表面处理、检验方法以及生产能力。.
然后审查DFM流程。一家有能力的供应商应在模具制造之前就识别出潜在问题。.
质量控制方面也应明确。XY Machining 表示,其聚氨酯铸造项目需经过设计审查、尺寸检测和目视检查,且其质量管理体系符合 ISO 9001:2015 标准。.
沟通是另一个实际因素。在原型制作过程中,设计修改很常见,因此当尺寸、材料或表面处理发生变化时,供应商应能迅速作出响应。.
最后,需考虑供应商能否支持后续的生产阶段。如果一家公司能够提供数控加工、3D打印、聚氨酯铸造、注塑成型等工艺,则可减少在多个供应商之间转移项目的必要性。.
何时应选择聚氨酯浇铸?
当您需要少量接近量产水平的零件、希望降低模具投资、需要灵活的材料选择,或者在批量生产前需要对产品进行验证时,聚氨酯浇铸是一种极佳的选择。.
这可能并非每个项目的最佳选择。.
对于一个简单的原型,3D打印可能更快、成本更低。对于需要极高精度公差的金属部件,数控加工可能更合适。对于数万个相同的热塑性塑料零件,注塑成型在长期单位成本方面更具优势。.
因此,应根据开发阶段和技术要求来选择工艺,而不是仅仅因为其成本低廉。.
结语
A 聚氨酯铸造服务在快速原型制作与传统生产模具之间提供了一种有效的折中方案。通过将精细的主模型与硅胶模具和聚氨酯树脂相结合,制造商无需进行传统注塑成型所需的前期投资,即可生产出功能完备且外观逼真的零部件。.
该流程对于需要制作原型以验证适配性、外观、功能、材料性能、进行客户测试或市场验证的产品团队而言尤为有用。此外,当市场需求已经存在,但设计或生产规模尚不足以投入正式模具时,该流程还能支持过渡性生产。.
最终成品的质量在很大程度上取决于浇注开始前做出的各项决策。材料选择、母模质量、壁厚、分型线、倒角、模具设计、树脂选择、固化、表面处理和检验都会影响最终部件的质量。.
对于计划进行原型制作或小批量生产的企业,XY Machining 除了提供数控加工、3D打印、注塑成型、快速制模等制造服务外,还提供聚氨酯铸造服务。当项目需要从初始原型阶段过渡到量产阶段,且无需更换供应商时,这种更全面的工艺覆盖将大有裨益。.
最佳的制造工艺,归根结底是能够满足项目在产量、材料要求、几何形状、公差、表面光洁度、时间安排和预算等方面需求的工艺。当这些因素都指向需要采用灵活的模具并生产小批量的类似量产的塑料零件时,聚氨酯浇铸便是一种既实用又经济高效的解决方案。.
常见问题解答
聚氨酯浇铸有哪些用途?
聚氨酯浇铸技术通常用于功能性原型、产品验证、过渡性生产、小批量生产、化妆品样品、外壳、盖板、汽车零部件、电子零件以及工业零部件。.
一个硅胶模具能生产多少个零件?
模具的使用寿命因零件几何形状、树脂、模具设计及操作方式的不同而有所差异。XY Machining 指出,一个硅胶模具通常可生产约 15 至 25 个高质量的聚氨酯零件,但实际模具使用寿命取决于具体应用场景。.
聚氨酯浇铸比注塑成型更便宜吗?
对于原型和小批量生产,聚氨酯浇铸可能更具经济性,因为硅胶模具通常所需的前期投资比量产注塑模具要少。而在大批量生产时,注塑成型则更具成本效益,因为模具成本可以分摊到大量零件上。.
聚氨酯浇铸可以使用哪些材料?
常见的选项包括硬质ABS类聚氨酯、橡胶类聚氨酯、透明聚氨酯、耐高温材料以及阻燃配方。应选用何种材料,取决于应用场景在机械、热学、化学及法规方面的要求。.
聚氨酯浇铸能生产出复杂零件吗?
是的。聚氨酯浇铸能够再现精细的几何形状,不过对于倒角、深凹槽、薄壁部分以及复杂的分型线,可能需要采用更复杂的硅胶模具设计。.
聚氨酯浇铸工艺适合用于生产吗?
该工艺适用于小批量生产和过渡性生产。对于非常大批量的生产,通常不会将其作为首选,因为在这种情况下,注塑成型或其他可扩展的工艺能够实现更低的单件成本。.
关于作者 陈帕特里克——XY Machining 应用工程师 帕特里克负责审查XY Machining公司美国工程团队设计的薄壁零件,并与车间人员合作,针对夹具和刀具路径进行优化,以确保精密零件的尺寸公差符合要求。为了在报价前对薄壁零件进行压力测试,, 将您的模型发送给我们的团队.


