
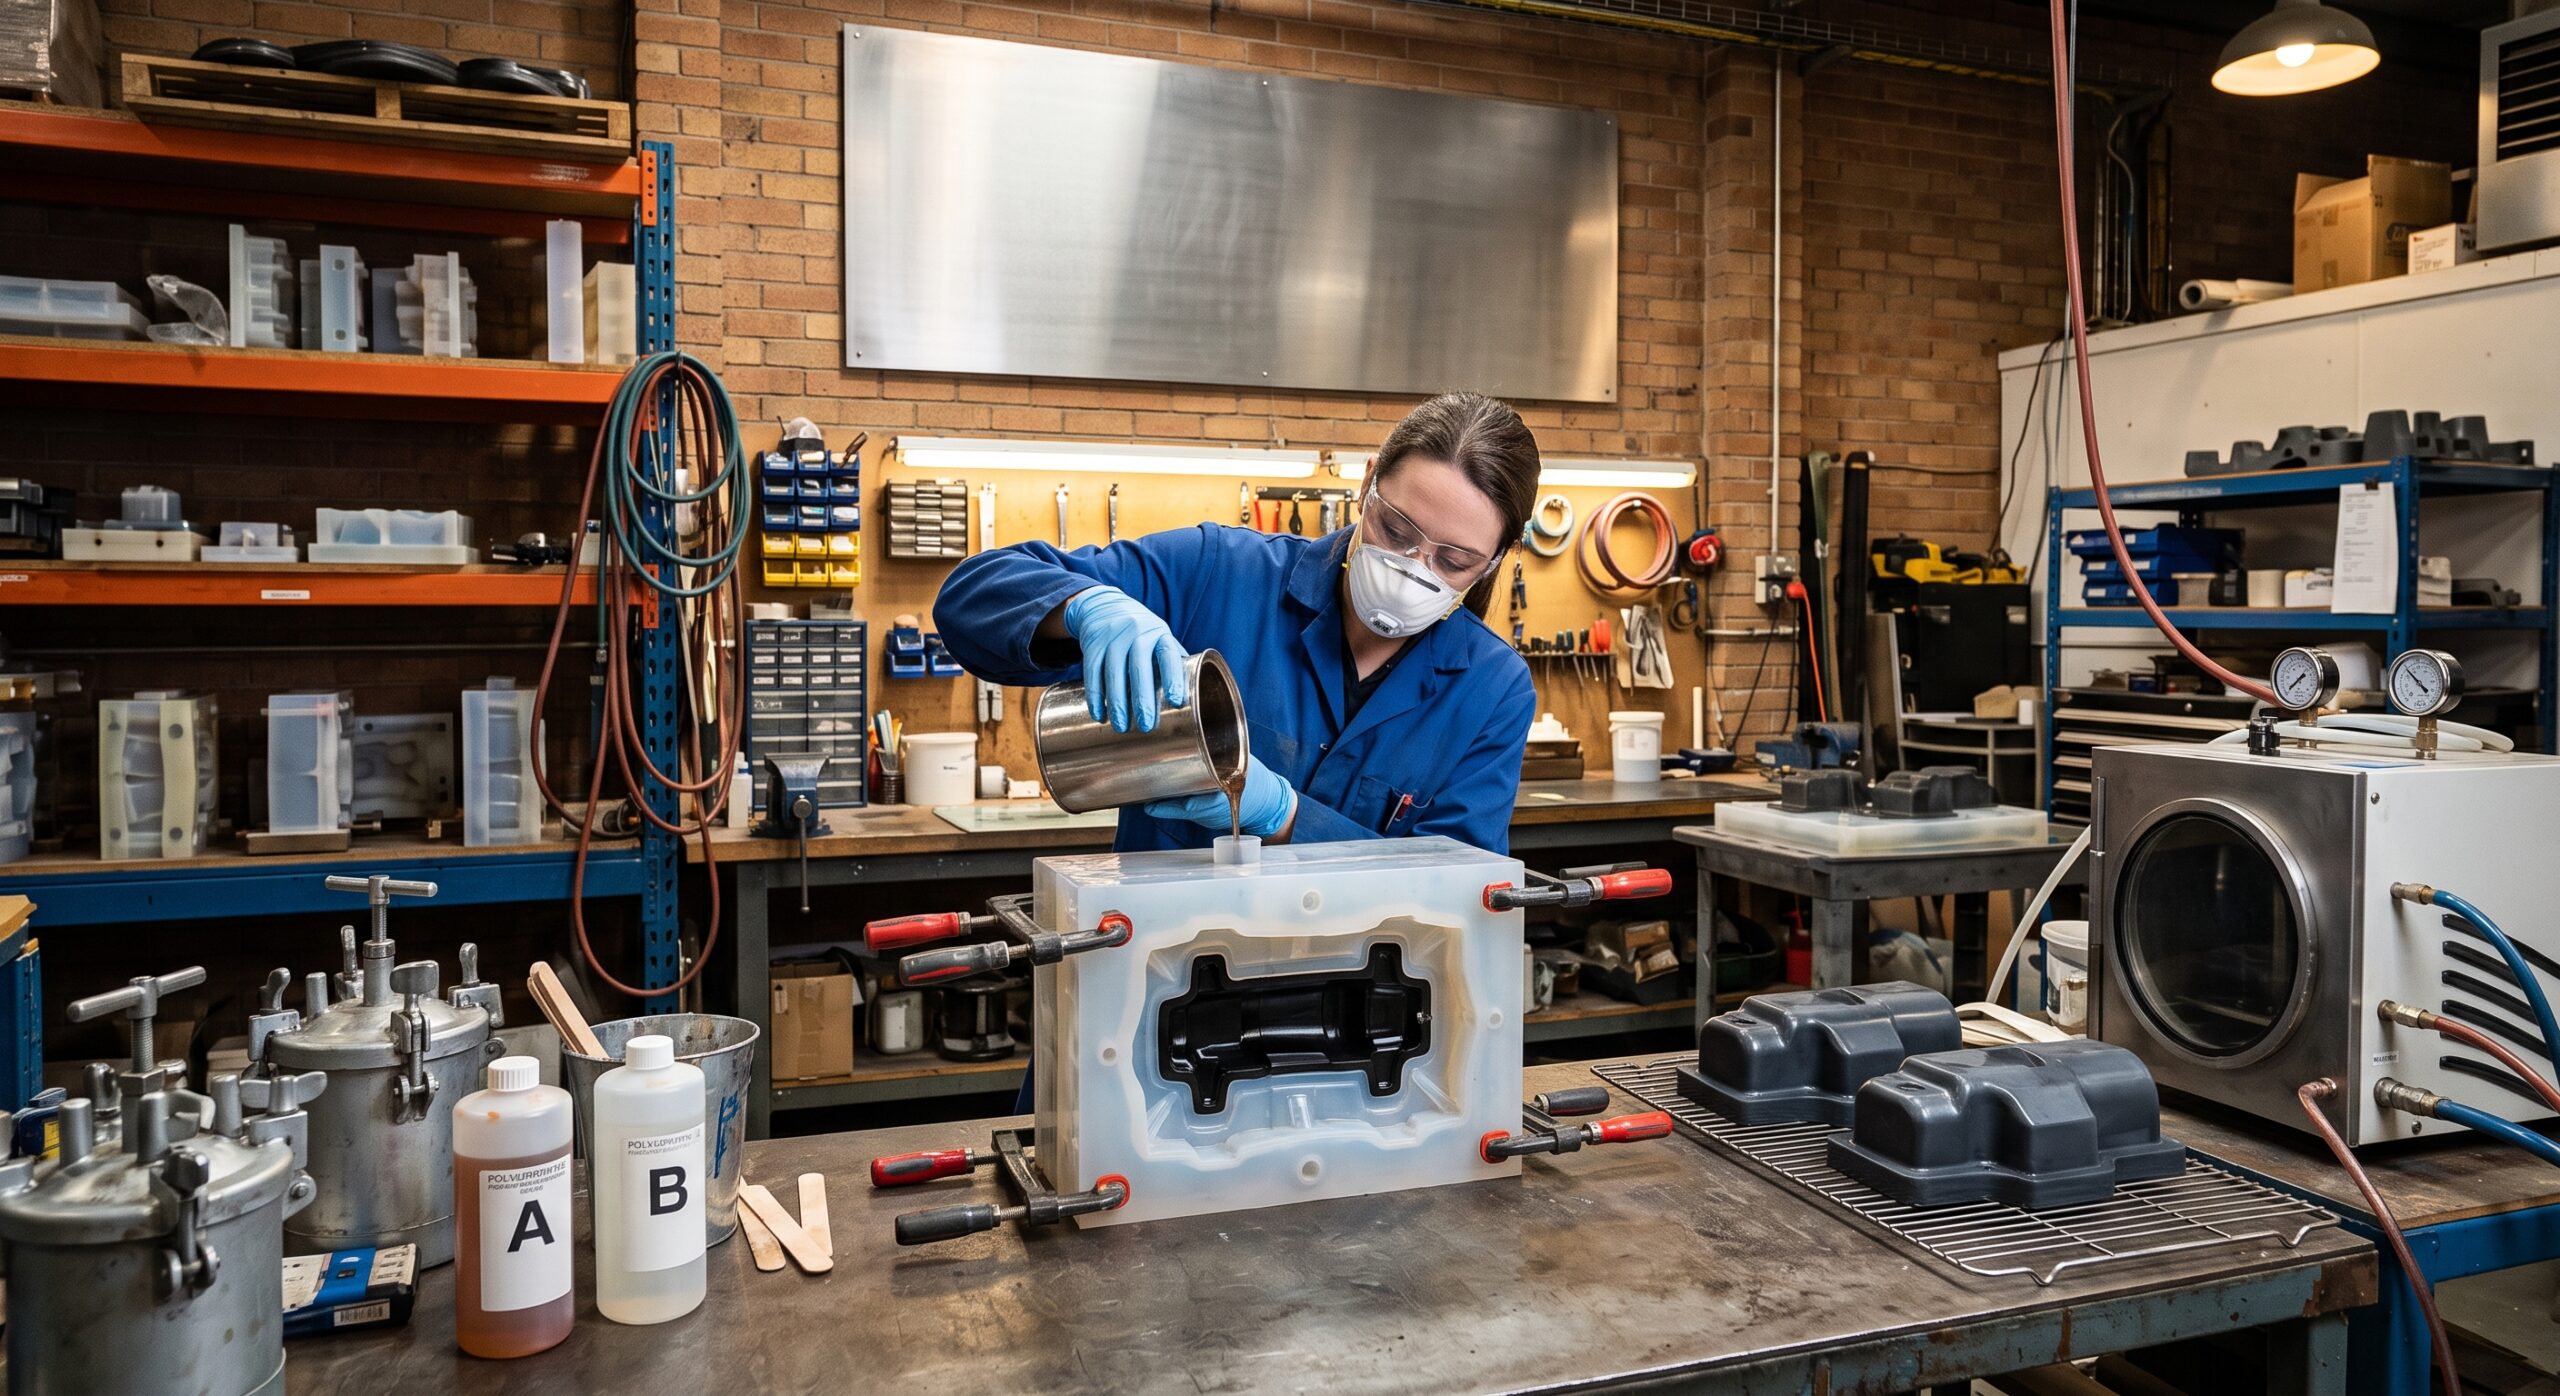
ウレタン鋳造サービスとは何か、その工程はどのように行われるのか、どのような材料や金型が使用されるのか、また、メーカーは試作や少量生産において、どのような場合にウレタン鋳造を選択すべきなのか。
ウレタン鋳造サービスでは、液体ポリウレタン樹脂とシリコーン型を用いて、機能性試作、製品検証、ブリッジ生産、および少量生産向けの精細なプラスチック部品を製造します。このプロセスは、一般に真空鋳造とも呼ばれます。CNC加工や3Dプリントによって製作されることが多いマスターモデルを用いて、シリコーン型が作成されます。 その後、液状ポリウレタンを混合し、管理された条件下で金型に流し込みまたは注入し、硬化させて最終部品を製造します。シリコーン金型は、従来の鋼製射出成形金型に比べて製作が迅速で低コストであるため、高価なハード金型を導入することなく、量産レベルの部品を必要とする企業にとって、ウレタン成形は実用的な選択肢となります。XY Machiningは、 ウレタン鋳造サービス 試作や小ロット生産向けに、さまざまなポリウレタンの特性、表面仕上げ、および部品要件に対応しています。.
ウレタン鋳造は、初期のプロトタイプ段階から本格生産段階にかけて特に有用です。この手法では、複雑なディテールや滑らかな表面を持つ部品を製造できるほか、硬質、柔軟、透明、ゴムのような特性など、さまざまな機械的特性を備えた部品を製造することが可能です。 このプロセスは、射出成形やCNC加工の万能な代替手段というわけではありません。むしろ、その価値は、製造プロセスを必要な生産数量、材料の挙動、外観、および開発段階に合わせて最適化できる点にあります。.
ウレタン鋳造とは?
ウレタン鋳造とは、原型から作成されたシリコーン型にポリウレタン樹脂を流し込む複製プロセスです。通常、真空鋳造を用いて、内部に閉じ込められた空気を除去し、表面品質と寸法精度を向上させます。.
マスターモデルは、シリコーン型、ひいては鋳造部品に引き継がれる多くの特性を決定づけます。必要な精度、表面仕上げ、用途に応じて、CNC加工、SLA、またはその他の3Dプリント技術を用いて製造することができます。.
原型が承認されると、その周囲にシリコーンを流し込んで金型を作成します。シリコーンが硬化した後、原型を取り外すと、必要な部品の形状を再現した型腔が残ります。.
その後、選定された材料仕様に基づいてポリウレタン樹脂を調製します。2液型樹脂を混合し、金型に注入した後、所定の条件下で硬化させます。硬化が完了したら、成形品を取り出し、必要に応じてトリミングや仕上げ加工を行います。.
この比較的シンプルな金型製作手法こそが、製品開発や小ロット生産においてウレタン成形が広く採用されている主な理由の一つです。.
なぜウレタン鋳造サービスを利用するべきなのか?
ウレタン鋳造の最大の利点は、その 生産速度、金型コスト、部品の品質、および材料の柔軟性.
従来の射出成形では、生産用金型が必要となり、その設計、加工、検証に多額のコストがかかる場合があります。そのため、企業が数十個から数百個程度の部品しか必要としない場合、射出成形を採用することの費用対効果を正当化するのは困難になることがあります。.
ウレタン鋳造ではシリコーン金型を使用するため、メーカーは承認済みのマスターモデルから実用的な部品への移行を大幅に迅速化できます。XY Machining社によると、同社のウレタン鋳造サービスは試作および少量生産に対応しており、設計に応じて、試作から200個以上までの生産が可能とのことです。.
また、このプロセスでは、多くの基本的な試作手法に比べて、外観や手触りの点で射出成形部品に非常に近い部品を製造することも可能です。これは、エンジニアが量産用金型への投資を行う前に、組み立て、外観、人間工学、適合性、あるいは機械的性能を評価する必要がある場合に役立ちます。.
ウレタン鋳造と射出成形の比較
ウレタン鋳造と射出成形は、どちらもプラスチック部品を製造できますが、その経済性や用途は異なります。.
| 因子 | ウレタン鋳造 | 射出成形 |
| 金型 | シリコーン型 | 金属成形金型 |
| 初期金型費用 | 下へ | より高い |
| 金型のリードタイム | 概して速い | 一般的に長い |
| 理想的な体積 | 試作品および少量生産 | 中~大容量 |
| 材料の選定 | 幅広いポリウレタン製品ラインナップ | 幅広い熱可塑性樹脂の選択肢 |
| 設計変更 | 開発の初期段階ではより簡単です | 金型製作費がかかると、コストが高くなる |
| 表面品質 | 高い(マスター次第) | 高い |
| 生産の拡張性 | 射出成形と比較すると制限がある | 大量処理に最適 |
| 代表的な用途 | 機能性試作およびブリッジ生産 | 量産製造 |
例えば、実地試験用に50個のハウジングを準備する企業にとっては、生産用の射出成形金型に投資するよりも、ウレタン成形の方が現実的である場合があります。一方、同一仕様のハウジングを10万個生産する予定の企業にとっては、金型費用をはるかに多くの生産数量で分担できるため、射出成形の方が経済的であると考えられます。.
正しい選択は、金型コストのみではなく、生産全体の経済性によって決まります。.
ウレタン鋳造プロセスの仕組み
プロフェッショナルなウレタン鋳造のワークフローは、設計レビューから始まります。.
メーカーは、CADモデルについて、肉厚、アンダーカット、抜き勾配、パーティングライン、表面仕上げ要件、ゲート、ベント、および金型製作に影響を及ぼす可能性のあるその他の特徴を評価します。.
次の段階は、マスターモデルの作成です。部品に高い寸法精度や滑らかな表面が求められる場合、CNC加工が有効です。特定の複雑な形状や初期段階のプロトタイプについては、3Dプリントの方が経済的である場合があります。.
マスターモデルが承認されると、シリコーンを用いて金型が作成されます。金型は通常、部品の形状と想定される分割方向に基づいて設計されます。複雑な部品の場合、追加の金型セクションやインサートが必要になることがあります。.
金型の準備が完了した後、ポリウレタン樹脂を混合して流し込みます。真空処理を行うことで、気泡の発生を抑え、微細な形状の再現性を高めることができます。.
樹脂は金型内で硬化します。硬化後、金型を開き、部品を取り出します。その後、バリやその他の余分な材料を切り落とすことができます。.
最後に、部品は外観検査および寸法検査を受けます。必要に応じて、追加の仕上げ加工を施すこともできます。.
ウレタン鋳造の設計指針
ウレタン成形に特化した設計を行うことで、部品の品質を向上させ、金型に関する不必要な複雑さを軽減することができます。.
肉厚は、最初に検討すべき要素の一つです。肉厚に大幅な変化があると、樹脂の流動、硬化、収縮、および寸法安定性に影響を及ぼす可能性があります。一般的に、肉厚が均一な構造ほど製造が容易です。.
アンダーカットは可能ですが、金型の構造が複雑になる可能性があります。メーカーは、追加の金型セクションを使用するか、その形状部分周辺の金型分割を設計する必要がある場合があります。.
パーティングラインの位置についても、早い段階で検討する必要があります。パーティングラインの位置が不適切だと、目立つ跡が残ったり、重要なシール面や組立面に支障をきたしたりする恐れがあります。.
細部の形状や薄肉部分は、樹脂の流れや金型の充填に影響を与える可能性があるため、特に注意を払う必要があります。.
XY Machining社は、同社のウレタン鋳造技術について、推奨される最小肉厚を約1.0 mmとしているが、実際に適した肉厚は、部品の形状、樹脂の選定、および金型の設計によって異なる。.
だからこそ、DFMレビューは、最初の部品が製造された後ではなく、金型製作が始まる前に実施すべきなのです。.
ウレタン樹脂の選び方
ポリウレタンは、固定された一連の特性を持つ単一の材料というわけではありません。さまざまな樹脂系を選択することで、さまざまな性能特性を再現することができます。.
ハウジング、カバー、ブラケット、および機能用筐体には、ABSに似た硬質のポリウレタンが適している場合があります。部品に弾力性や衝撃吸収性が求められる場合は、柔軟性のある、あるいはゴムのようなポリウレタンの方が適している場合があります。.
外観や内部の視認性が重要な場合には、透明なポリウレタンを使用することができます。その他のグレードでは、より高い耐熱性や難燃性を備えているものもあります。.
XY Machiningは、同社のウレタン鋳造サービスにおいて、ABS風、ゴム風、透明、耐熱性、難燃性のポリウレタン素材のオプションを取り揃えています。.
材料の選定は、実際の用途に基づいて行うべきです。技術者は、単に生産材料と外観が似ているという理由だけで樹脂を選ぶのではなく、温度、化学物質への曝露、衝撃、柔軟性、硬度、紫外線への曝露、および想定される使用条件などを考慮する必要があります。.
ウレタン鋳造の公差
寸法精度は、マスターモデルの精度、シリコーン金型の挙動、樹脂の特性、部品の形状、硬化条件、製造技術など、いくつかの要因によって左右されます。.
XY Machining社は、プラスチックに関する一般的な公差基準としてISO 2768-Mを公表しており、形状によっては精密公差が約±0.1 mmに達し得ると述べている。.
ただし、設計者は、部品全体にわたって不必要に厳しい公差を設定することは避けるべきである。厳しい公差は、製造の難易度やコストを高める可能性がある。.
その代わりに、組み立て、シール、動作、あるいは機能性能に直接影響を与える寸法を特定してください。これらの重要寸法については、適切な検査と工程管理を行う必要があります。.
ウレタン成形部品の表面仕上げ
ウレタン鋳造の大きな強みのひとつは、原型の外観を忠実に再現できる点にある。.
原型表面が滑らかに研磨されていれば、鋳造部品にもその仕上げを再現することができます。原型にテクスチャがある場合、そのテクスチャもシリコーン型を通じて転写されます。.
特定の外観が求められる場合、追加の仕上げ加工を施すことがあります。XY Machiningでは、ウレタン成形部品向けに、ビードブラスト、ブラッシング、透明研磨、鏡面研磨、その他の外観仕上げ処理などのオプションをご用意しています。.
選択する仕上げは、試作機の用途に合わせて決定する必要があります。機能的な内部部品には高価な外観仕上げは必要ない場合もありますが、投資家、顧客、または販売代理店に提示する製品には、高度に研磨された外観が求められる場合があります。.
ウレタン鋳造の用途
ポリウレタンは、さまざまな物理的特性を備えるように配合できるため、ウレタン成形は多くの産業分野で利用されています。.
自動車開発においては、内装部品、ハウジング、カバー、ダクト、トリム部品、および機能性試作モデルなどに使用できます。.
エレクトロニクス分野において、ウレタン成形により、筐体、カバー、ボタン、保護部品など、量産品のような外観が求められる部品を製造することができます。.
医療機器の開発者は、用途に応じた材料および規制上の要件を満たすことを条件として、特定の試作筐体、機器部品、および機能評価用部品に対してこのプロセスを適用することができます。.
産業用機器メーカーは、少量生産のカバー、ハンドル、ハウジング、保護部品、および交換部品にウレタン成形を活用することができます。.
消費財の場合、このプロセスは、企業が設計検証、ユーザーテスト、マーケティング用サンプル、あるいは量産前の評価のために、実物に近いプロトタイプを必要とする際に役立ちます。.
少量生産向けのウレタン成形
ウレタン成形は、必要な数量が単発のプロトタイプ製作には多すぎる一方で、従来の射出成形を行うには少なすぎる場合に、特に有用となります。.
この中間段階は、時に「ブリッジ生産」と呼ばれることもある。.
例えば、ある企業が製品開発を完了したものの、次回の設計変更までに100台しか需要が見込めない場合を考えてみましょう。高価な生産用金型を製作することは、経済的に見合わない可能性があります。シリコン金型を利用すれば、企業が市場性を検証している間も、必要な部品を供給することができます。.
もう一つの利点は、設計の柔軟性です。設計変更が必要になった場合、通常、焼入れ済みの量産用金型に比べて、金型への投資負担が少なくて済みます。.
XY Machining社は、同社のウレタン鋳造プロセスを、試作品、ブリッジ生産、および小ロット生産に適したものとして説明しており、シリコーン金型は、金型製作の迅速化と少量生産を目的として設計されています。.
ウレタン成形のコストに影響を与える要因は何ですか?
ウレタン鋳造のコストは、金型、原型製作、樹脂、部品のサイズ、形状、生産数量、仕上げ、検査、および人件費によって左右されます。.
金型の複雑さは特に重要です。単純なシリコーン金型で成形できる単純な部品は、一般的に、深いキャビティ、アンダーカット、インサート、あるいは複数の金型セクションを持つ複雑な部品に比べて、準備作業が少なくて済みます。.
マスターモデルは初期投資額にも影響を与えます。CNC加工では、表面仕上げが管理された高精度のマスターモデルが得られる一方、3Dプリントは特定の形状においてより迅速な製造手段となります。.
生産数量の増減は、経済性にも影響を及ぼします。生産量が増えるにつれて、固定の金型コストがより多くの部品に分散されるからです。.
| コスト要因 | 価格への影響 | その対処法 |
| マスターモデル | 初期の金型準備に影響を与える | 要件に応じて、CNC加工または3Dプリントを選択してください |
| シリコーン型 | 多額の初期費用 | 切断作業を簡素化し、不必要な複雑さを回避する |
| 樹脂 | 材料のグレードや数量によって異なります | 実際の性能要件に基づいて材料を選択してください |
| 部品の形状 | 複雑な部品は、より多くの金型加工を必要とする | DFMの原則を活用する |
| 生産数量 | 部品ごとの採算状況の変化 | 可能な場合は、部品をまとめて処理する |
| 表面仕上げ | 後処理コストが追加される | 必要な仕上げのみを指定してください |
| 検査 | 品質管理の取り組みを強化する | 重要な特徴に重点を置いて厳格な検査を行う |
| インサート | 組立および治具の要件を追加する | その機能がそれらを必要とする場合にのみ使用してください |
より広範な製造コスト計画については、XY Machiningの CNC加工の費用ガイド 材料、形状、公差、表面仕上げ、セットアップ、生産量が製造コストにどのような影響を与えるかを解説しています。これらのコスト計画の原則を活用すれば、チームはウレタン鋳造の見積もりを依頼する前に、コスト高につながる設計上の決定事項を特定することができます。.
ウレタン鋳造と3Dプリントの比較
3Dプリントとウレタン鋳造は、製品開発の異なる段階でよく用いられます。.
3Dプリントは、一般的に、エンジニアがCADデータから直接、迅速に実物モデルを作成する必要がある場合に役立ちます。特に、形状や組み立て時のクリアランス、基本的な幾何学的形状の確認に有効です。.
試作品に量産品と同等の表面仕上げ、特定の材料特性、同一の部品の複数個、あるいは現実的な機能試験が求められる場合、ウレタン鋳造の有用性が高まります。.
したがって、開発チームは、最初の設計反復には3Dプリントを、マスターモデルの作成にはCNC加工や高解像度プリントを、そして機能性プロトタイプの大量生産にはウレタン鋳造を採用することがある。.
XY Machining社はまた、 3DプリントとCNC加工の比較ガイド これによって、エンジニアが形状、精度、生産数量、開発段階に応じて、積層造形と切削加工のどちらのプロセスを選択すべきかが説明されています。.
重要な点は、これらのプロセスが必ずしも競合するわけではないということです。これらは、同じ製品開発ワークフローの一部を構成することも可能です。.
ウレタン成形サービスの選び方
サプライヤーの選定にあたっては、単に最も安い見積もりを比較するだけでは不十分です。.
まず、サプライヤーが、必要な部品の種類について実績があるかどうかを確認してください。材料の選択肢、達成可能な公差、金型の寿命、表面仕上げ、検査方法、生産能力について尋ねてみてください。.
次に、DFMプロセスを見直してください。有能なサプライヤーであれば、金型が製作される前に潜在的な問題を特定しているはずです。.
品質管理についても明確にすべきです。XY Machining社によると、同社のウレタン成形プロジェクトでは、設計審査、寸法検査、目視確認が行われており、品質マネジメントシステムはISO 9001:2015規格に準拠しているとのことです。.
コミュニケーションもまた、実務上の重要な要素です。試作段階では設計変更が頻繁に発生するため、寸法、材質、仕上げなどが変更された場合でも、サプライヤーは迅速に対応できる必要があります。.
最後に、そのサプライヤーが次の製造工程に対応できるかどうかを検討してください。CNC加工、3Dプリント、ウレタン鋳造、射出成形などの工程をすべて提供できる企業であれば、複数のベンダー間でプロジェクトを引き継ぐ必要性を減らすことができるでしょう。.
ウレタン鋳造はどのような場合に選ぶべきか?
ウレタン成形は、量産レベルの部品を少量必要とする場合、金型への投資を抑えたい場合、柔軟な材料の選択肢を求める場合、あるいは大量生産に先立って製品の検証を行う必要がある場合に、有力な選択肢となります。.
すべてのプロジェクトにとって最良の選択とは限らないかもしれません。.
単純な試作品1つを作るだけなら、3Dプリントの方が迅速でコストも抑えられる場合があります。非常に厳しい公差が求められる金属部品の場合は、CNC加工の方が適しているかもしれません。数万個もの同一の熱可塑性樹脂部品を製造する場合、射出成形の方が長期的な単位当たりのコスト効率に優れています。.
したがって、そのプロセスは、単に安価であるという理由だけで選ぶのではなく、開発段階や技術的要件に応じて選択すべきである。.
まとめ
A ウレタン鋳造サービスは、ラピッドプロトタイピングと従来の生産用金型の中間として、効果的な解決策を提供します。精細なマスターモデルにシリコーン型とポリウレタン樹脂を組み合わせることで、メーカーは、従来の射出成形に伴う初期投資を必要とせずに、機能的で外観も忠実に再現された部品を製造することができます。.
このプロセスは、フィット感、形状、機能、材料の挙動、顧客テスト、あるいは市場検証のためにプロトタイプを必要とする製品チームにとって特に有用です。また、設計や生産量が本格的な金型の導入を正当化する段階に達する前に需要が生じた場合、暫定生産を支援することも可能です。.
最終的な出来栄えは、鋳造開始前に下される判断に大きく左右されます。材料の選定、原型の品質、肉厚、パーティングライン、アンダーカット、金型設計、樹脂の選定、硬化、仕上げ、検査のすべてが、最終的な部品の出来栄えに影響を与えます。.
試作や少量生産を計画している企業向けに、XY Machiningでは、CNC加工、3Dプリント、射出成形、ラピッドツーリング、その他の製造能力に加え、ウレタン鋳造サービスも提供しています。このように幅広い製造プロセスを網羅しているため、サプライヤーを変更することなく、初期の試作段階から量産段階へとプロジェクトを進めたい場合に役立ちます。.
最適な製造プロセスは、最終的には、プロジェクトの生産数量、材料要件、形状、公差、表面仕上げ、納期、および予算に合致するものです。これらの要素から、柔軟な金型と少量生産向けのプラスチック部品が適していると判断される場合、ウレタン鋳造は実用的かつ費用対効果の高い解決策となり得ます。.
よくある質問
ウレタン鋳造はどのような用途に使われますか?
ウレタン成形は、機能性試作、製品検証、ブリッジ生産、少量生産、外観サンプル、筐体、カバー、自動車部品、電子部品、および産業用部品などに広く利用されています。.
シリコン型では、何個の部品を成形できますか?
金型の寿命は、部品の形状、樹脂、金型設計、および取り扱い方法によって異なります。XY Machining社によると、シリコーン金型1つで通常、高品質なポリウレタン部品を約15~25個生産できるとのことですが、実際の金型寿命は用途によって異なります。.
ウレタン成形は射出成形よりも安価ですか?
試作や少量生産の場合、シリコーン金型は一般的に量産用射出成形金型よりも初期投資が少なくて済むため、ウレタン鋳造の方が経済的になることがあります。大量生産の場合、金型費用が多くの部品に分散されるため、射出成形の方が費用対効果が高くなる場合があります。.
ウレタン鋳造にはどのような材料を使用できますか?
一般的な選択肢としては、ABSのような硬質ポリウレタン、ゴムのようなポリウレタン、透明ポリウレタン、耐熱性材料、難燃性配合材などが挙げられます。適切な材料は、用途ごとの機械的、熱的、化学的要件、および規制要件によって異なります。.
ウレタン成形では、複雑な形状の部品を製造できますか?
はい。ウレタン鋳造では、細部の形状を忠実に再現できますが、アンダーカット、深い凹部、薄肉部分、および複雑な分割線がある場合は、より高度なシリコーン金型の設計が必要になる場合があります。.
ウレタン鋳造は量産に適していますか?
少量生産やブリッジ生産に適しています。射出成形やその他の拡張性の高いプロセスにより、部品あたりのコストをさらに低く抑えられるような、非常に大量な生産においては、一般的に第一の選択肢とはなりません。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.


