
Was versteht man unter der Herstellung von Prototypen aus Flüssigsilikonkautschuk, wie sollte ein LSR-Prototyp konstruiert werden und welche Faktoren beeinflussen die Materialauswahl, den Werkzeugbau, die Formqualität, die Kosten und die Produktionsreife?
Die Prototypenfertigung aus Flüssigsilikonkautschuk (LSR) ist ein Fertigungsverfahren, mit dem flexible, hitze- und chemikalienbeständige sowie hochdetaillierte Prototypenkomponenten vor der Serienproduktion hergestellt werden. LSR kommt häufig bei Dichtungen, Membranen, Ventilen, medizinischen Komponenten, Wearables, Babypflegeprodukten und anderen Teilen zum Einsatz, die elastische Eigenschaften erfordern. Bei diesem Verfahren kommt in der Regel ein zweikomponentiges Flüssigsilikonsystem zum Einsatz, das dosiert, gemischt, in eine Form eingespritzt und im Werkzeug ausgehärtet wird. Für Unternehmen, die Produkte entwickeln, bei denen das tatsächliche Verhalten von Silikon und nicht nur eine Annäherung durch starren Kunststoff gefragt ist, können LSR-Prototypen eine aussagekräftigere Funktionsvalidierung ermöglichen.
Ein erfolgreicher LSR-Prototyp entsteht bereits vor der Herstellung der Form. Materialhärte, Bauteilgeometrie, Wandstärke, Entformungsschräge, Hinterschneidungen, Trennlinien, Angüsse, Entlüftungskanäle, Toleranzen, Oberflächengüte und Anforderungen an die Entformung beeinflussen das Endergebnis. XY Machining bietet Formteile aus Flüssigsilikonkautschuk als Teil seiner umfassenden Kompetenzen im Bereich Spritzguss und Prototypenbau, wodurch Ingenieure den Übergang vom CAD-Entwurf und der DFM-Prüfung hin zu funktionsfähigen Prototypen und Serienwerkzeugen vollziehen können.
Was ist flüssiger Silikonkautschuk?
Flüssigsilikonkautschuk ist ein zweikomponentiges Silikonmaterial, das in flüssiger Form geliefert und zu einem Elastomer ausgehärtet wird. Im Gegensatz zu herkömmlichen Thermoplasten wird LSR als reaktives Material verarbeitet und bildet nach dem Aushärten ein flexibles Gummibauteil.
LSR ist besonders dann von Nutzen, wenn ein Produkt Flexibilität, Dichtungsleistung, Temperaturbeständigkeit, Chemikalienbeständigkeit, elektrische Isolierung oder ein langfristig elastisches Verhalten erfordert. Durch die Kombination aus Flexibilität und Langlebigkeit eignet es sich für Anwendungen, bei denen ein starres Prototypenmaterial das Endprodukt nicht originalgetreu wiedergeben würde.
LSR ist in verschiedenen Qualitäten und Härtegraden erhältlich. Die Shore-Härte wird üblicherweise verwendet, um zu beschreiben, wie widerstandsfähig ein Silikonmaterial gegen Eindrücke ist. Die Wahl der richtigen Härte ist wichtig, da Dichtungen, Knöpfe, medizinische Bauteile und flexible Schutzhüllen sehr unterschiedliche mechanische Anforderungen stellen können.
Die Werkstoffsorte sollte außerdem unter Berücksichtigung des Temperaturbereichs der Anwendung, der chemischen Beanspruchung, der gesetzlichen Anforderungen, der Farbanforderungen und der erwarteten Lebensdauer ausgewählt werden.
Warum sollte man LSR für die Prototypenentwicklung einsetzen?
Der Hauptgrund für den Einsatz von LSR bei einem Prototyp ist die Funktionsprüfung.
Ein visueller Prototyp kann zwar Abmessungen und Aussehen bestätigen, zeigt jedoch möglicherweise nicht genau, wie sich eine flexible Dichtung zusammenpresst, wie sich eine Membran verbiegt oder wie ein Silikonknopf auf wiederholte Beanspruchung reagiert. LSR-Prototypen können das tatsächliche Materialverhalten wesentlich genauer abbilden.
Dadurch erweist sich dieses Verfahren in der Produktentwicklung als besonders wertvoll, da Ingenieure Passgenauigkeit, Flexibilität, Dichtheit, Kompression, haptisches Feedback, Montage sowie das Zusammenspiel mit anderen Komponenten testen können, bevor sie sich für die Fertigungswerkzeuge für die Großserienproduktion entscheiden.
Ein Elektronikhersteller, der beispielsweise ein wasserdichtes Gehäuse entwickelt, muss möglicherweise überprüfen, ob eine Silikondichtung korrekt am Gehäuse anliegt. Ein Prototyp aus Hartkunststoff kann diese Informationen nicht liefern. Ein LSR-Prototyp kann Aufschluss darüber geben, ob die Geometrie der Dichtung und die Materialhärte das erforderliche Dichtungsverhalten gewährleisten.
Überlegungen zum Entwurf von LSR-Prototypen
Ein gutes LSR-Prototypendesign erfordert eine enge Zusammenarbeit zwischen Produktdesigner und Hersteller. Das CAD-Modell sollte nicht einfach zur Werkzeugherstellung weitergeleitet werden, ohne zuvor zu prüfen, ob die Geometrie effizient gefüllt, entlüftet, ausgehärtet und aus der Form entnommen werden kann.
| Gestaltungsfaktor | Warum das wichtig ist | Typische Schwerpunkte im Ingenieurwesen |
| Wandstärke | Einflüsse auf das Füllen und Aushärten | Halten Sie die Dicke nach Möglichkeit gleichmäßig |
| Entwurf | Erleichtert das Lösen des Werkstücks aus der Form | Verwenden Sie einen geeigneten Formschräge für starre Formelemente |
| Trennlinie | Beeinflusst Blitzeffekte und Darstellung | Stellen Sie es nicht in der Nähe kritischer Dichtflächen ab |
| Tore | Steuert den Materialfluss | Einstellung zur Verringerung von Lufteinschlüssen und Durchflussproblemen |
| Entlüftungsöffnungen | Lässt eingeschlossene Luft entweichen | Bringen Sie Lüftungsöffnungen in der Nähe von Stellen an, an denen sich Luft ansammeln könnte. |
| Unterschnitte | Kann das Entformen erschweren | Verwenden Sie geeignete Werkzeuge oder Kernfunktionen |
| Toleranzen | Kontrolle der Funktionsleistung | Geben Sie nur kritische Maße mit engen Toleranzen an |
| Körnerhärte | Flexibilität bei der Steuerung | Wählen Sie entsprechend den Anwendungsanforderungen aus |
| Oberflächenbeschaffenheit | Beeinflusst das Erscheinungsbild und die Freigabe | Auf funktionale und ästhetische Anforderungen abstimmen |
Diese Faktoren sollten im Rahmen der fertigungsgerechten Konstruktion (Design-for-Manufacturing, DFM) geprüft werden. XY Machining gibt an, dass sein Spritzguss-Service eine technische Prüfung sowie DFM-Rückmeldungen vor Produktionsbeginn umfasst, wodurch sich Probleme bei der Herstellbarkeit bereits vor der Fertigstellung der Werkzeuge erkennen lassen.
Wandstärke und Geometrie
Die Wandstärke ist einer der wichtigsten Faktoren bei der Konstruktion von LSR-Bauteilen. Starke Schwankungen der Querschnittsdicke können den Materialfluss, das Aushärtungsverhalten, die Schrumpfung und die Maßhaltigkeit beeinträchtigen.
Ein Konstrukteur sollte unnötige Änderungen der Dicke nach Möglichkeit vermeiden. Ist ein dicker Bereich konstruktiv erforderlich, sollten Übergänge sorgfältig gestaltet werden, anstatt abrupte Änderungen zu erzeugen.
Bei dünnen Querschnitten sind unter Umständen eine geeignete Strömungsanalyse und die richtige Platzierung der Angusskanäle erforderlich, während bei sehr dicken Querschnitten zusätzliche Überlegungen hinsichtlich der Aushärtung und der Maßhaltigkeit notwendig sein können.
Die richtige Wandstärke hängt von der Werkstoffsorte, der Bauteilgeometrie, der Formkonstruktion, der Anwendung und dem Fertigungsverfahren ab. Daher sollten allgemeine Empfehlungen zu Mindestwandstärken keine lieferantenspezifische DFM-Prüfung ersetzen.
Entformungsschrägen und Entformung
Obwohl Silikon flexibel ist, muss bei der Formkonstruktion dennoch sorgfältig auf die Entformung der Teile geachtet werden.
Ein Entformungsschrägwinkel kann das Entfernen von Formteilen aus der Form erleichtern, insbesondere wenn die Form tiefere Kavitäten oder strukturierte Oberflächen aufweist. Der erforderliche Entformungsschrägwinkel hängt jedoch von der Geometrie und der Bauweise der Form ab.
Komplexe LSR-Teile können Hinterschneidungen, Nuten, Lippen, Dichtungselemente oder andere Geometrien aufweisen, die sich nicht einfach direkt aus einer zweiteiligen Form herausziehen lassen.
In solchen Fällen können für die Werkzeugherstellung Schlitten, Heber, zusammenklappbare Elemente, Einsätze oder alternative Trennstrategien erforderlich sein. Diese Entscheidungen bezüglich der Werkzeugherstellung können sich erheblich auf die Kosten und die Vorlaufzeit für den Prototyp auswirken.
Trennlinien, Einlasskanäle und Entlüftungsöffnungen
Die Trennfuge ist die Stelle, an der die Formhälften aufeinandertreffen. Bei einem LSR-Bauteil kann ihre Lage Einfluss auf den Grat, das Erscheinungsbild, die Dichtungsleistung und die Nachbearbeitung nach dem Formprozess haben.
Bei kosmetischen Bauteilen sollte die Trennfuge grundsätzlich so verlegt werden, dass sie optisch möglichst unauffällig ist. Bei Dichtungsbauteilen darf sie kritische Dichtflächen nicht beeinträchtigen, es sei denn, das Werkzeug und der Endbearbeitungsprozess können das daraus resultierende Merkmal kontrollieren.
Die Platzierung der Angussstelle ist ebenso wichtig, da sie bestimmt, wie das flüssige Silikon in den Formhohlraum eintritt und diesen ausfüllt. Der Hersteller muss dabei die Fließstrecke, die Geometrie der Formteile, die Entlüftung sowie die Lage kritischer Oberflächen berücksichtigen.
Durch die Entlüftung kann die verdrängte Luft aus dem Hohlraum entweichen. Eine unzureichende Entlüftung kann zu unvollständiger Füllung, eingeschlossener Luft, Oberflächenfehlern oder einem uneinheitlichen Erscheinungsbild führen.
Diese Entscheidungen sollten bereits während der Formkonstruktion getroffen werden und nicht erst nach dem ersten Formversuch.
Die Wahl des richtigen LSR-Materials
Die Materialauswahl sollte sich nach den tatsächlichen Anforderungen der Anwendung richten und nicht einfach auf einem bekannten Silikontyp basieren.
Zu den wichtigen Faktoren zählen Härte, Betriebstemperatur, chemische Beanspruchung, Flexibilität, Druckverhalten, Farbe, Transparenz, elektrische Eigenschaften sowie gesetzliche Anforderungen.
Für medizinische und gesundheitsbezogene Anwendungen sind unter Umständen bestimmte Qualitäten und Unterlagen erforderlich. Bei Konsumgütern stehen möglicherweise das Aussehen, die Haptik und die Farbe im Vordergrund. Bei industriellen Dichtungen sind hingegen vor allem Druckfestigkeit, chemische Beständigkeit und Temperaturstabilität entscheidend.
Wenn der Prototyp für Funktionstests verwendet werden soll, sollte das Material so weit wie möglich dem Serienmaterial entsprechen. Andernfalls spiegeln die Testergebnisse möglicherweise nicht genau die Leistung im Serienbetrieb wider.
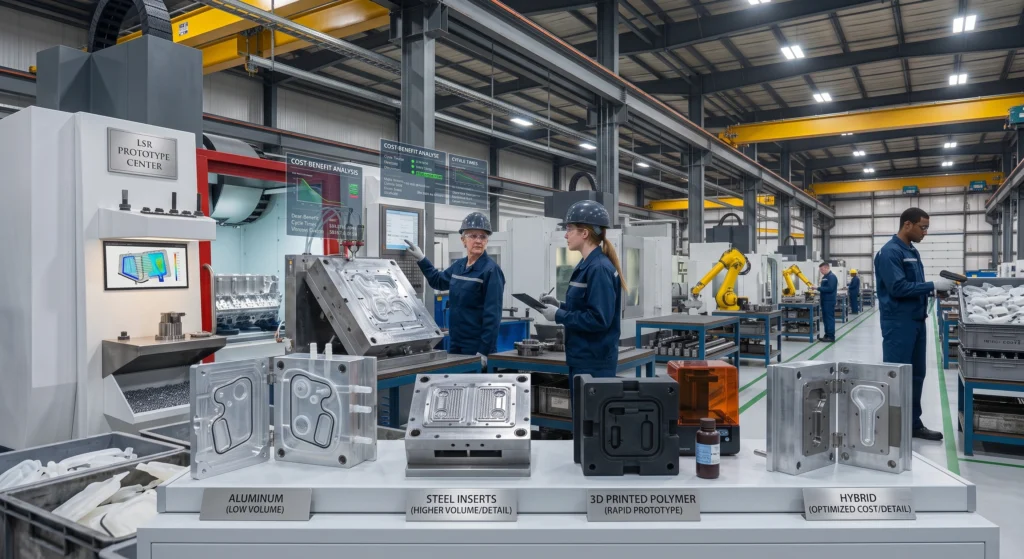
Optionen für LSR-Prototypenwerkzeuge
Die Werkzeugherstellung ist einer der größten Unterschiede zwischen einem Silikon-Prototyp und einem einfachen, im 3D-Druck hergestellten Konzeptmodell.
In der frühen Entwicklungsphase können Hersteller auf Prototypenwerkzeuge zurückgreifen, um die Anfangsinvestitionen zu senken. Sobald sich das Design stabilisiert hat und das Produktionsvolumen steigt, kann das Projekt auf langlebige Serienwerkzeuge umgestellt werden.
Der Spritzguss-Service von XY Machining umfasst Rapid-Tooling für Prototypen und Kleinserien sowie Serienwerkzeuge für die Fertigung größerer Stückzahlen. Außerdem wird darauf hingewiesen, dass die Werkzeuge je nach Produktionsanforderung aus Aluminium und gehärtetem Stahl gefertigt werden können.
| Werkzeugkonzept | Optimale Verwendung | Hauptvorteil | Hauptbeschränkung |
| Prototypenwerkzeuge | Frühzeitige Funktionsvalidierung | Geringerer anfänglicher Werkzeugaufwand | Begrenzte Produktionsdauer |
| Aluminium-Werkzeuge | Prototypen und Kleinserienfertigung | Schneller und in der Regel kostengünstiger | Geringere Haltbarkeit als bei gehärtetem Stahl |
| Werkzeuge aus gehärtetem Stahl | Produktionsprogramme | Lange Standzeit und Wiederholgenauigkeit | Höhere Anfangsinvestitionen in Werkzeuge |
| Einsatzbasierte Werkzeuge | Komplexe oder sich ändernde Entwürfe | Flexible Anpassung der Funktionen | Höhere Komplexität der Werkzeuge |
Die richtige Werkzeugstrategie hängt von der erwarteten Stückzahl, der Konstruktionsstabilität, der Geometrie, der geforderten Toleranz und der Lebensdauer der Werkzeuge ab.
Herstellungsprozess für LSR-Prototypen
Der Fertigungsprozess beginnt in der Regel mit der Prüfung der CAD-Daten und der technischen Zeichnungen. Der Hersteller bewertet dabei die Geometrie, das Material, die Toleranzen, die Trennlinie, die Angussstellen, die Entlüftung sowie die Anforderungen an das Werkzeug.
Nach der DFM-Freigabe wird die Form gefertigt und geprüft. Anschließend werden die Flüssigsilikon-Komponenten für den Formguss vorbereitet.
LSR-Anlagen bestehen in der Regel aus zwei Komponenten, die vor dem Einspritzen präzise dosiert und gemischt werden. Das Material gelangt in den Formhohlraum, wo durch kontrollierte Erwärmung die Aushärtung eingeleitet wird. Nach der Aushärtung wird das Bauteil entnommen, geprüft und für gegebenenfalls erforderliche Nachbearbeitungen oder die Montage vorbereitet.
Die ersten Spritzgussmuster sind besonders wichtig. Anhand dieser kann das Entwicklungsteam Maße, Optik, Grat, Trennlinien, Materialverhalten und Funktionsleistung beurteilen.
Sollten Probleme festgestellt werden, müssen möglicherweise die Form oder der Prozess angepasst werden, bevor die Konstruktion für die Produktion freigegeben wird.
Qualitätskontrolle für LSR-Prototypen
Die Qualitätskontrolle sollte bereits vor der Fertigung geplant werden und nicht erst nach Fertigstellung des Prototyps erfolgen.
Durch eine Maßprüfung lassen sich kritische Merkmale wie Dichtungsdurchmesser, Befestigungsmaße, Wandstärken und Schnittstellen zu Gegenstücken überprüfen.
Bei einer Sichtprüfung lassen sich Grate, Lufteinschlüsse, unvollständige Befüllung, Oberflächenfehler, Verunreinigungen und optische Unregelmäßigkeiten feststellen.
Bei einigen LSR-Bauteilen kann die Funktionsprüfung wichtiger sein als die Maßprüfung. Eine Dichtung, ein Ventil, eine Membran oder ein flexibler Knopf kann zwar den Maßvorgaben der Zeichnung entsprechen, dennoch aber die funktionalen Anforderungen nicht erfüllen.
Der Prüfplan sollte sich daher danach richten, welche Funktion das Bauteil tatsächlich erfüllen muss.
Für regulierte Branchen können zusätzliche Unterlagen erforderlich sein, darunter Materialzertifikate, Rückverfolgbarkeit von Chargen, Prüfberichte und Prozessdokumentation.
Häufige Fehler bei LSR-Prototypen
Wenn die Konstruktion, die Werkzeuge oder die Formparameter nicht ordnungsgemäß kontrolliert werden, können verschiedene Fertigungsprobleme auftreten.
Es kann zu Gratbildung kommen, wenn Silikon durch Spalten zwischen den Formteilen austritt. Übermäßige Gratbildung kann die Dichtflächen beeinträchtigen und erfordert unter Umständen das Nachschneiden oder eine Korrektur der Form.
Es kann zu Lufteinschlüssen kommen, wenn die Luft nicht effizient entweichen kann, während Silikon den Hohlraum ausfüllt. Eine geeignete Entlüftung und eine geeignete Angussgestaltung können dazu beitragen, dieses Risiko zu verringern.
Eine unvollständige Füllung kann durch ungeeignete Strömungsverhältnisse, unzureichende Materialbewegung, mangelhafte Entlüftung oder problematische Geometrie verursacht werden.
Maßabweichungen können durch das Materialverhalten, die Formtemperatur, die Aushärtungsbedingungen, die Schrumpfung, die Genauigkeit der Werkzeuge und die Prozesskonsistenz beeinflusst werden.
Aus diesen Gründen sollte der Prototypenbau als technischer Validierungsprozess betrachtet werden und nicht lediglich als Methode zur Herstellung von Musterteilen.
LSR-Prototypenbau vs. 3D-Druck
Der 3D-Druck eignet sich hervorragend, um die Form und die grundlegende Passform eines Bauteils schnell zu überprüfen, gibt jedoch nicht unbedingt das Verhalten von Serien-LSR wieder.
Ein gedrucktes Elastomermaterial kann sich hinsichtlich Elastizität, Druckverhalten, Oberflächeneigenschaften, chemischer Beständigkeit und Langzeitverhalten unterscheiden.
Daher hängt der beste Prototypenprozess davon ab, was getestet werden soll.
Wenn es lediglich darum geht, Abmessungen, den Sitz im Gehäuse oder das Montagefreiraum zu überprüfen, kann der 3D-Druck ausreichend sein. Wenn es hingegen darum geht, Dichtheit, Flexibilität, haptische Eigenschaften oder das silikonspezifische Verhalten zu testen, ist ein LSR-Prototyp in der Regel repräsentativer.
Für einen umfassenderen Vergleich der Fertigungsverfahren bietet XY Machining außerdem Leitfaden zum 3D-Druck und zur CNC-Bearbeitung die Ingenieuren dabei helfen können, zu entscheiden, welches Verfahren in den verschiedenen Phasen der Produktentwicklung geeignet ist.
Kostenfaktoren für LSR-Prototypen
Die Preisgestaltung für LSR-Prototypen hängt von verschiedenen Faktoren ab, darunter Bauteilgröße, Geometrie, Material, Komplexität der Werkzeuge, Anzahl der Kavitäten, Toleranzen, Oberflächengüte, Stückzahl und Prüfanforderungen.
Die Werkzeugkosten machen oft einen erheblichen Teil der Anschaffungskosten aus, da die Form erst konstruiert und gefertigt werden muss, bevor die Teile produziert werden können.
Ein einfaches Prototypenformwerkzeug mit nur einer Kavität kann deutlich kostengünstiger sein als ein komplexes Serienformwerkzeug mit mehreren Kavitäten, das über Schieber, Einsätze, automatisierte Funktionen und enge Toleranzen verfügt.
Auch die Stückzahl wirkt sich auf die Wirtschaftlichkeit aus. Werden nur wenige Prototypen benötigt, ist der Einsatz teurer Fertigungswerkzeuge möglicherweise nicht gerechtfertigt. Ist das Design hingegen bereits validiert und sollen Tausende von Teilen produziert werden, kann ein langlebigeres Fertigungswerkzeug die langfristigen Stückkosten senken.
Weitere Hinweise zur Fertigungsökonomie finden Sie in der Leitfaden zu den Kosten der CNC-Bearbeitung erläutert, wie sich die Komplexität der Konstruktion, die Einrichtung, das Material, die Oberflächenbehandlung und das Produktionsvolumen auf die Fertigungskosten auswirken können. Obwohl sich der Leitfaden auf die CNC-Bearbeitung konzentriert, gilt das allgemeine Prinzip auch für die Prototypenplanung: Konstruktionsentscheidungen, die vor der Produktion getroffen werden, können erhebliche Auswirkungen auf die Gesamtkosten haben.
Wann sollte man LSR für einen Prototyp verwenden?
LSR eignet sich besonders dann, wenn das Endprodukt von der Flexibilität, Elastizität, Temperaturbeständigkeit, den Dichtungseigenschaften oder dem haptischen Verhalten von Silikon abhängt.
Zu den typischen Anwendungsbereichen gehören:
- Komponenten für die Medizin- und Gesundheitsbranche, bei denen flexible, präzise Teile benötigt werden.
- Dichtungen und Dichtringe, bei denen die Kompression und die Rückstellfähigkeit geprüft werden müssen.
- Ventile und Membranen, bei denen eine kontrollierte Flexibilität wichtig ist.
- Tragbare Produkte, bei denen Weichheit und Hautverträglichkeit eine wichtige Rolle spielen.
- Elektronische Schutzkomponenten, bei denen flexible Abdichtung und Umweltbeständigkeit erforderlich sind.
- Konsumgüter, bei denen taktile Rückmeldungen und flexible Schnittstellen validiert werden müssen.
- Babypflegeprodukte und andere Anwendungsbereiche, in denen die ausgewählte Silikonsorte bestimmte gesetzliche und materialtechnische Anforderungen erfüllen muss.
Die genaue Eignung von LSR hängt von den technischen und behördlichen Anforderungen der jeweiligen Anwendung ab; daher sollte die Materialauswahl mit dem Hersteller und dem Materiallieferanten abgestimmt werden.
So erstellen Sie eine Angebotsanfrage für einen LSR-Prototyp
Eine detaillierte Angebotsanfrage hilft Herstellern dabei, genauere Angebote zu erstellen und potenzielle Konstruktionsprobleme frühzeitig zu erkennen.
Das Paket sollte in der Regel das 3D-CAD-Modell, die 2D-Technikzeichnung, das erforderliche Material bzw. die Silikontypen, die Shore-Härte, die Farbe, die Menge, die kritischen Toleranzen, die Oberflächenanforderungen, den vorgesehenen Einsatzzweck und den angestrebten Liefertermin enthalten.
Handelt es sich bei dem Teil um eine Dichtung, geben Sie bitte Informationen zu den Gegenstücken sowie zu den vorgesehenen Druck- oder Dichtungsbedingungen an.
Sollte das Bauteil Chemikalien, Hitze, Druck, Ölen oder wiederholter Biegung ausgesetzt sein, sollten diese Informationen ebenfalls angegeben werden.
Bei regulierten Anwendungen sind die Anforderungen an die Dokumentation und Zertifizierung vor Beginn der Werkzeugfertigung festzulegen.
Abschließende Gedanken
Die Prototypenfertigung aus flüssigem Silikonkautschuk ist besonders wertvoll, wenn Ingenieure das tatsächliche Funktionsverhalten eines flexiblen Silikonbauteils überprüfen müssen, bevor sie den Start der Serienproduktion beschließen. Das Verfahren kann Probleme hinsichtlich Dichtheit, Kompression, Flexibilität, Passform, haptischem Verhalten, Materialauswahl und Formkonstruktion aufdecken, die bei einem einfachen visuellen Prototyp möglicherweise nicht erkennbar sind.
Die besten Ergebnisse lassen sich erzielen, wenn die LSR-Prototypenfertigung von Anfang an als technischer Prozess betrachtet wird. Materialauswahl, Wandstärke, Entformungsschräge, Trennlinien, Angussstellen, Entlüftungskanäle, Toleranzen, Werkzeugauslegung und Prüfanforderungen sollten alle bereits vor der Herstellung der Form berücksichtigt werden.
Für Unternehmen, die LSR-Bauteile entwickeln, kann die Zusammenarbeit mit einem Lieferanten, der sowohl DFM-Unterstützung als auch einen Weg vom Prototypenwerkzeug zum Serienwerkzeug bietet, unnötige Neukonstruktionen und den Wechsel zwischen verschiedenen Lieferanten vermeiden. XY Machining’s Spritzguss und LSR-Formung als Dienstleistung unterstützt diesen umfassenden Ansatz vom Prototyp bis zur Serienfertigung, einschließlich Rapid Tooling, Serienwerkzeugbau, technischer Überprüfung und Qualitätskontrolle.
Wenn ein Produkt die Eigenschaften von flexiblem Silikon erfordert, liefert der LSR-Formguss einen wesentlich aussagekräftigeren Prototyp als ein Modell aus starrem Kunststoff. Die richtige Kombination aus Material, Design, Werkzeugbau, Prozesssteuerung und Qualitätsprüfung bietet den Entwicklungsteams eine bessere Grundlage für den Übergang von der Prototypenvalidierung zur zuverlässigen Serienfertigung.
Häufig gestellte Fragen zur Prototypenfertigung aus LSR
Was versteht man unter der Herstellung von Prototypen aus Flüssigsilikonkautschuk?
Die Prototypenfertigung aus Flüssigsilikonkautschuk (LSR) ist ein Verfahren zur Herstellung funktionsfähiger Silikon-Prototypenteile vor der Serienproduktion. Dabei wird ein zweikomponentiges Flüssigsilikonmaterial verwendet, das gemischt, in eine Form gespritzt und ausgehärtet wird, um flexible und langlebige Bauteile herzustellen.
Welche Faktoren sollten bei der Konstruktion eines LSR-Prototyps berücksichtigt werden?
Zu den wichtigen Faktoren zählen Wandstärke, Entformungsschrägen, Hinterschneidungen, Trennlinien, Angüsse, Entlüftungskanäle, Toleranzen, Oberflächengüte und Shore-Härte. Diese Konstruktionsmerkmale beeinflussen den Materialfluss, die Aushärtung, die Entformung, das Erscheinungsbild, die Maßgenauigkeit und die Gesamtleistung des Bauteils.
Wie wähle ich das richtige LSR-Material für einen Prototyp aus?
Die Auswahl des LSR-Werkstoffs sollte sich nach der für die jeweilige Anwendung erforderlichen Härte, Flexibilität, Temperaturbeständigkeit, Chemikalienbeständigkeit, dem Druckverhalten, der Farbe sowie den gesetzlichen Anforderungen richten. Für Funktionstests sollte der Prototypenwerkstoff dem vorgesehenen Serienwerkstoff so weit wie möglich entsprechen.
Wie viel kostet die Herstellung eines LSR-Prototyps?
Die Kosten für einen LSR-Prototyp hängen von der Größe des Bauteils, der Geometrie, dem Material, der Komplexität der Form, der Anzahl der Kavitäten, den Toleranzen, der Oberflächengüte, der Stückzahl und den Prüfanforderungen ab. Der Einsatz einer Prototypenform kann die Anfangsinvestition senken, wenn nur eine geringe Anzahl von Bauteilen benötigt wird.
Ist das LSR-Prototyping für Silikonteile besser geeignet als der 3D-Druck?
Das Prototyping mit LSR eignet sich in der Regel besser, wenn Ingenieure die tatsächliche Flexibilität, Dichtigkeit, Kompressibilität, haptische Rückmeldung oder andere silikonspezifische Eigenschaften des Endprodukts testen müssen. Der 3D-Druck kann besser geeignet sein, um grundlegende Abmessungen, Passgenauigkeit und Montage schnell zu überprüfen.
Über den Autor Patrick Chen – Anwendungsingenieur, XY Machining Patrick prüft bei XY Machining dünnwandige Konstruktionen für US-amerikanische Ingenieurteams und arbeitet mit der Fertigung zusammen an den Spannvorrichtungen und Werkzeugwegen, die dafür sorgen, dass empfindliche Teile innerhalb der Toleranzen bleiben. Um ein dünnwandiges Bauteil vor der Angebotserstellung einer Druckprüfung zu unterziehen, Senden Sie Ihr Modell an unser Team.


