
Qu'est-ce que la fabrication de prototypes en caoutchouc silicone liquide ? Comment concevoir un prototype en LSR ? Et quels sont les facteurs qui influencent le choix des matériaux, l'outillage, la qualité du moulage, le coût et l'aptitude à la production ?
Le prototypage en caoutchouc de silicone liquide (LSR) est un procédé de fabrication utilisé pour créer des composants prototypes souples, résistants à la chaleur et aux produits chimiques, et présentant un haut niveau de détail, avant la production à grande échelle. Le LSR est couramment utilisé pour les joints d’étanchéité, les membranes, les vannes, les composants médicaux, les produits portables, les produits de puériculture et d’autres pièces nécessitant des propriétés élastiques. Le procédé utilise généralement un système de silicone liquide à deux composants qui est dosé, mélangé, injecté dans un moule, puis durci à l'intérieur de celui-ci. Pour les entreprises développant des produits qui nécessitent le comportement réel du silicone plutôt qu'une approximation en plastique rigide, les prototypes en LSR peuvent offrir une validation fonctionnelle plus pertinente.
La réussite d'un prototype en moulage par rotation de silicone (LSR) commence avant même la fabrication du moule. La dureté du matériau, la géométrie de la pièce, l'épaisseur des parois, le déport, les contre-dépouilles, les lignes de joint, les points d'injection, les évents, les tolérances, l'état de surface et les exigences de démoulage : tous ces facteurs influencent le résultat final. XY Machining propose moulage de caoutchouc de silicone liquide dans le cadre de ses capacités plus larges en matière de moulage par injection et de prototypage, ce qui permet aux ingénieurs de passer de la conception CAO et de l'analyse DFM à la réalisation de prototypes fonctionnels et à l'outillage de production.
Qu'est-ce que le caoutchouc de silicone liquide ?
Le caoutchouc de silicone liquide (LSR) est un matériau silicone en deux composants, fourni sous forme liquide et durcissant pour former un élastomère. Contrairement aux thermoplastiques classiques, le LSR est traité comme un matériau réactif et forme, après durcissement, un composant en caoutchouc souple.
Le LSR est particulièrement utile lorsqu'un produit doit présenter des propriétés de souplesse, d'étanchéité, de résistance à la température, de résistance chimique, d'isolation électrique ou d'élasticité à long terme. Alliant souplesse et durabilité, il convient aux applications dans lesquelles un matériau de prototypage rigide ne permettrait pas de reproduire fidèlement le produit final.
Le LSR est disponible en différentes qualités et différents niveaux de dureté. La dureté Shore est couramment utilisée pour décrire la résistance d'un matériau en silicone à l'indentation. Il est important de choisir la bonne dureté, car un joint, un bouton, un composant médical ou une housse de protection souple peuvent présenter des exigences mécaniques très différentes.
Le choix de la nuance de matériau doit également tenir compte de la plage de températures de l'application, de l'exposition aux produits chimiques, des exigences réglementaires, des exigences en matière de couleur et de la durée de vie prévue.
Pourquoi utiliser le LSR pour le développement de prototypes ?
La principale raison d'utiliser le LSR pour un prototype est la validation fonctionnelle.
Un prototype visuel permet de vérifier les dimensions et l'aspect, mais il ne permet pas toujours de montrer avec précision comment un joint souple se comprime, comment une membrane fléchit ou comment un bouton en silicone réagit à une utilisation répétée. Les prototypes en LSR offrent une représentation bien plus fidèle du comportement réel du matériau.
Cela rend ce processus particulièrement utile lors du développement d'un produit, car les ingénieurs peuvent tester l'ajustement, la souplesse, l'étanchéité, la compression, la réponse tactile, l'assemblage et l'interaction avec d'autres composants avant de s'engager dans la fabrication d'outillages destinés à la production en grande série.
Par exemple, un fabricant de composants électroniques qui développe un boîtier étanche peut avoir besoin de vérifier si un joint en silicone s'ajuste correctement contre le boîtier. Un prototype en plastique rigide ne peut pas fournir ces informations. Un prototype en LSR permet de déterminer si la géométrie du joint et la dureté du matériau garantissent l'étanchéité requise.
Considérations relatives à la conception de prototypes en LSR
La conception d'un bon prototype en LSR nécessite une étroite collaboration entre le concepteur du produit et le fabricant. Le modèle CAO ne doit pas être simplement transmis au service d'outillage sans vérifier si la géométrie peut être remplie, ventilée, durcie et démoulée efficacement.
| Facteur de conception | Pourquoi est-ce important ? | Domaines d'ingénierie typiques |
| Épaisseur de la paroi | Facteurs influant sur le remplissage et le durcissement | Veillez à maintenir une épaisseur uniforme dans la mesure du possible |
| Brouillon | Facilite le démoulage de la pièce | Prévoir un déport approprié pour les éléments rigides du moule |
| Ligne de joint | A un impact sur le flash et l'apparence | Placez-le à l'écart des surfaces d'étanchéité critiques |
| Portails | Gère les flux de matériaux | Position permettant de réduire les poches d'air et les problèmes de débit |
| Aérations | Permet à l'air emprisonné de s'échapper | Placez des évents à proximité des zones susceptibles de former des poches d'air |
| Contre-dépouilles | Peut compliquer le démoulage | Utilisez des outils adaptés ou des fonctionnalités de base |
| Tolérances | Contrôle des performances fonctionnelles | N'indiquez que les cotes critiques avec une grande précision |
| Dureté Shore | Flexibilité des commandes | Choisissez en fonction des exigences de l'application |
| Finition de surface | A une incidence sur l'apparence et la mise sur le marché | Adapter la finition aux exigences fonctionnelles et esthétiques |
Ces facteurs doivent être examinés lors de la phase de conception en vue de la fabrication (DFM). XY Machining précise que son service de moulage comprend une analyse technique et des recommandations en matière de DFM avant la production, ce qui permet d'identifier les problèmes de fabricabilité avant la finalisation de l'outillage.
Épaisseur et géométrie des parois
L'épaisseur des parois est l'un des facteurs les plus importants dans la conception des pièces en LSR. De fortes variations d'épaisseur dans la section peuvent avoir une incidence sur l'écoulement du matériau, le comportement lors du durcissement, le retrait et la stabilité dimensionnelle.
Un concepteur doit éviter autant que possible les variations d'épaisseur superflues. Si une zone plus épaisse s'impose pour des raisons structurelles, il convient de soigner la conception des transitions plutôt que de créer des changements brusques.
Les sections minces peuvent nécessiter une analyse du flux et un placement des points d'injection adaptés, tandis que les sections très épaisses peuvent nécessiter de prendre davantage en compte le durcissement et la stabilité dimensionnelle.
L'épaisseur de paroi appropriée dépend de la nuance du matériau, de la géométrie de la pièce, de la conception du moule, de l'application et du procédé de fabrication. Par conséquent, les recommandations génériques concernant l'épaisseur minimale des parois ne doivent pas se substituer à l'analyse de la fabricabilité (DFM) spécifique au fournisseur.
Angles de dépouille et démoulage
Même si le silicone est souple, la conception du moule nécessite tout de même de prendre soigneusement en compte le démoulage des pièces.
Le dépouille peut faciliter le démoulage des pièces, en particulier lorsque le moule comporte des cavités profondes ou des surfaces texturées. Toutefois, l'angle de dépouille requis dépend de la géométrie et de la conception du moule.
Les pièces LSR complexes peuvent comporter des contre-dépouilles, des rainures, des rebords, des éléments d'étanchéité ou d'autres formes géométriques qui ne peuvent pas être simplement extraites directement d'un moule en deux parties.
Dans de tels cas, l'outillage peut nécessiter des glissières, des élévateurs, des éléments repliables, des inserts ou d'autres stratégies de séparation. Ces choix en matière d'outillage peuvent avoir une incidence significative sur le coût et les délais de fabrication des prototypes.
Lignes de joint, trappes et évents
La ligne de joint correspond au point de jonction entre les différentes parties du moule. Sur une pièce moulée en LSR, son emplacement peut avoir une incidence sur les bavures, l'aspect, l'étanchéité et la finition après moulage.
Pour les composants esthétiques, la ligne de joint doit généralement être placée à un endroit où son impact visuel est minimal. Pour les composants d'étanchéité, elle ne doit pas gêner les surfaces d'étanchéité critiques, sauf si l'outillage et le processus de finition permettent de contrôler la caractéristique qui en résulte.
Le positionnement de la buse est tout aussi important, car il détermine la manière dont le silicone liquide pénètre dans la cavité et la remplit. Le fabricant doit tenir compte de la distance d'écoulement, de la géométrie des éléments, de l'évacuation de l'air et de l'emplacement des surfaces critiques.
La ventilation permet à l'air déplacé de s'échapper de la cavité. Une mauvaise ventilation peut entraîner un remplissage incomplet, la présence d'air emprisonné, des défauts de surface ou un aspect irrégulier.
Ces décisions devraient être prises lors de la conception du moule plutôt qu'après le premier essai de moulage.
Choisir le bon matériau LSR
Le choix du matériau doit se fonder sur les exigences réelles de l'application plutôt que sur le simple fait d'opter pour un type de silicone que l'on connaît bien.
Parmi les facteurs importants, on peut citer la dureté, la température de fonctionnement, l'exposition aux produits chimiques, la souplesse, le comportement à la compression, la couleur, la transparence, les propriétés électriques et les exigences réglementaires.
Les applications médicales et de santé peuvent nécessiter des qualités spécifiques et une documentation particulière. Pour les produits grand public, l'accent peut être mis sur l'aspect, le toucher et la couleur. Quant aux joints industriels, la priorité peut être donnée aux performances de compression, à la résistance chimique et à la stabilité thermique.
Si le prototype doit servir à des essais fonctionnels, le matériau utilisé doit être aussi proche que possible du matériau de série. Dans le cas contraire, les résultats des essais risquent de ne pas refléter fidèlement les performances en conditions réelles.
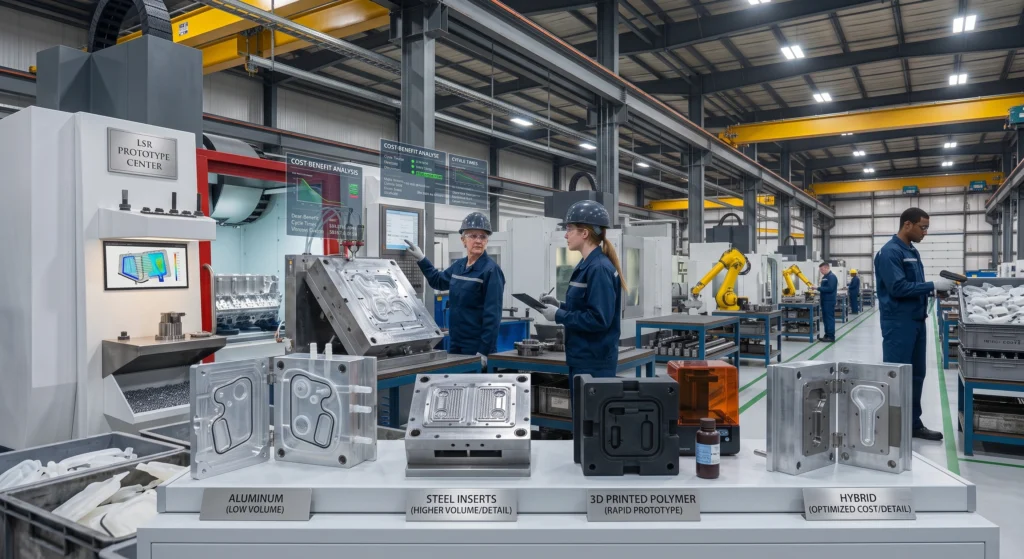
Options d'outillage pour prototypes en LSR
L'outillage constitue l'une des principales différences entre un prototype en silicone et un simple modèle conceptuel imprimé en 3D.
Au cours des premières phases de développement, les fabricants peuvent recourir à des stratégies d'outillage de prototypage qui permettent de réduire les investissements initiaux. À mesure que la conception se stabilise et que le volume de production augmente, le projet peut passer à un outillage de production durable.
Le service de moulage par injection de XY Machining propose un outillage rapide pour les prototypes et les petites séries, ainsi qu'un outillage de production pour la fabrication en grande série. Il précise également que ses outillages peuvent être fabriqués en aluminium ou en acier trempé, en fonction des exigences de production.
| Approche en matière d'outillage | Utilisation optimale | Principal avantage | Principale limite |
| Outillage de prototypage | Validation fonctionnelle précoce | Engagement initial moindre en matière d'outillage | Durée de vie de production limitée |
| Outillage en aluminium | Prototypes et production en petites séries | Plus rapide et généralement moins cher | Résistance inférieure à celle de l'acier trempé |
| Outillage en acier trempé | Programmes de production | Longue durée de vie des outils et répétabilité | Investissement initial plus élevé en outillage |
| Outillage à inserts | Conceptions complexes ou évolutives | Modification flexible des fonctionnalités | Une plus grande complexité des outillages |
Le choix de la stratégie d'outillage appropriée dépend du volume prévu, de la stabilité de la conception, de la géométrie, des tolérances requises et de la durée de vie de la production.
Processus de fabrication de prototypes en LSR
Le processus de fabrication commence généralement par l'examen des plans CAO et des dessins techniques. Le fabricant évalue la géométrie, le matériau, les tolérances, la ligne de joint, l'emplacement des points d'injection, les évents et les exigences en matière d'outillage.
Une fois la validation DFM obtenue, le moule est fabriqué puis contrôlé. Les composants en silicone liquide sont ensuite préparés en vue du moulage.
Les systèmes LSR se composent généralement de deux composants qui sont dosés avec précision et mélangés avant l'injection. Le matériau pénètre dans la cavité du moule, où une chaleur contrôlée déclenche le durcissement. Une fois le durcissement terminé, la pièce est démoulée, inspectée et préparée pour les opérations de finition ou d'assemblage éventuellement nécessaires.
Les premiers échantillons moulés revêtent une importance particulière. Ils permettent à l'équipe d'ingénieurs d'évaluer les dimensions, l'aspect, les bavures, les lignes de joint, le comportement du matériau et les performances fonctionnelles.
Si des problèmes sont détectés, il peut s'avérer nécessaire d'ajuster le moule ou le procédé avant que la conception ne soit validée pour la production.
Contrôle qualité des prototypes en LSR
Le contrôle qualité doit être planifié avant la fabrication plutôt que d'être mis en place une fois le prototype terminé.
Le contrôle dimensionnel permet de vérifier des caractéristiques essentielles telles que les diamètres d'étanchéité, les cotes de montage, l'épaisseur des parois et les interfaces avec les composants d'accouplement.
L'inspection visuelle permet de détecter les bavures, les poches d'air, les remplissages incomplets, les défauts de surface, la contamination et les irrégularités esthétiques.
Pour certains composants en LSR, les essais fonctionnels peuvent s'avérer plus importants que le contrôle dimensionnel. Un joint, une valve, une membrane ou un bouton souple peut en effet respecter les cotes indiquées sur le plan tout en ne répondant pas aux exigences fonctionnelles.
Le plan d'inspection doit donc être établi en fonction de ce que le composant doit réellement accomplir.
Pour les secteurs réglementés, des documents supplémentaires peuvent être exigés, notamment des certificats de matériaux, la traçabilité des lots, des rapports d'inspection et la documentation relative aux procédés.
Défauts courants des prototypes en LSR
Plusieurs problèmes de fabrication peuvent survenir lorsque la conception, l'outillage ou les paramètres de moulage ne sont pas correctement maîtrisés.
Des bavures peuvent apparaître lorsque du silicone s'échappe par les interstices entre les composants du moule. Des bavures excessives peuvent nuire aux surfaces d'étanchéité et nécessiter un ébarbage ou une correction de l'outillage.
Une inclusion d'air peut se produire lorsque l'air ne peut pas s'échapper efficacement au moment où le silicone remplit la cavité. Une ventilation adéquate et une conception appropriée des points d'injection peuvent contribuer à réduire ce risque.
Un remplissage incomplet peut être dû à des conditions d'écoulement inadaptées, à un mouvement insuffisant de la matière, à une ventilation insuffisante ou à une géométrie problématique.
Les variations dimensionnelles peuvent être influencées par le comportement du matériau, la température du moule, les conditions de durcissement, le retrait, la précision de l'outillage et la régularité du processus.
C'est pour ces raisons que le moulage de prototypes doit être considéré comme un processus de validation technique plutôt que comme une simple méthode de fabrication de pièces d'échantillonnage.
Prototypage en LSR ou impression 3D ?
L'impression 3D peut s'avérer très utile pour valider rapidement la forme et l'ajustement de base d'un composant, mais elle ne reproduit pas nécessairement le comportement du LSR utilisé en production.
Un matériau élastomère imprimé peut présenter des propriétés différentes en termes d'élasticité, de comportement à la compression, de caractéristiques de surface, de résistance chimique et de performances à long terme.
Par conséquent, le meilleur processus de prototypage dépend de ce qui doit être testé.
Si l'objectif consiste simplement à vérifier les dimensions, l'ajustement du boîtier ou le jeu de montage, l'impression 3D peut s'avérer suffisante. Si l'objectif est de tester l'étanchéité, la souplesse, les performances tactiles ou le comportement spécifique au silicone, un prototype en LSR est généralement plus représentatif.
Pour une comparaison plus approfondie des différentes méthodes de fabrication, XY Machining propose également Guide sur l'impression 3D et l'usinage CNC qui peut aider les ingénieurs à déterminer quel procédé est le plus adapté à chaque étape du développement d'un produit.
Facteurs de coût des prototypes en LSR
Le prix d'un prototype en LSR dépend de plusieurs facteurs, notamment la taille de la pièce, sa géométrie, le matériau, la complexité de l'outillage, le nombre de cavités, les tolérances, l'état de surface, la quantité et les exigences en matière de contrôle qualité.
L'outillage représente souvent une part importante du coût initial, car le moule doit être conçu et fabriqué avant que les pièces puissent être produites.
Un simple moule prototype à une seule cavité peut s'avérer nettement moins coûteux qu'un moule de production complexe à plusieurs cavités, doté de glissières, d'inserts, de fonctions automatisées et de tolérances serrées.
La quantité a également une incidence sur la rentabilité. Si seuls quelques prototypes sont nécessaires, l'investissement dans un outillage de production coûteux peut ne pas se justifier. En revanche, si la conception est déjà validée et que des milliers de pièces doivent être produites, un outillage de production plus durable peut réduire le coût unitaire à long terme.
Pour plus d'informations sur les aspects économiques de la fabrication, le Guide des coûts d'usinage CNC explique comment la complexité de la conception, la configuration, les matériaux, les finitions et le volume de production peuvent influencer le coût de fabrication. Bien que ce guide se concentre sur l'usinage CNC, le principe général s'applique à la planification des prototypes : les choix de conception effectués avant la production peuvent avoir un impact significatif sur le coût total.
Quand faut-il utiliser le LSR pour un prototype ?
Le moulage par injection de silicone liquide (LSR) est particulièrement adapté lorsque le produit final doit présenter les propriétés suivantes : souplesse, élasticité, résistance à la température, étanchéité ou sensations tactiles propres au silicone.
Parmi les applications courantes, on peut citer :
- Composants destinés au secteur médical et aux soins de santé, pour lesquels des pièces souples et précises sont nécessaires.
- Joints et garnitures dont la résistance à la compression et la capacité de reprise doivent être testées.
- Vannes et membranes pour lesquelles une flexibilité contrôlée est essentielle.
- Des produits portables pour lesquels la douceur et le confort au contact de la peau sont essentiels.
- Composants de protection électroniques pour lesquels une étanchéité souple et une résistance aux conditions environnementales sont requises.
- Produits grand public pour lesquels il est nécessaire de valider la réponse tactile et les interfaces flexibles.
- Les produits de soins pour bébés et autres applications dans lesquelles le type de silicone choisi doit répondre à des exigences réglementaires et matérielles spécifiques.
L'adéquation précise du LSR dépend des exigences techniques et réglementaires de l'application ; il convient donc de valider le choix du matériau auprès du fabricant et du fournisseur.
Comment préparer un appel d'offres pour un prototype en LSR
Un appel d'offres détaillé permet aux fabricants de proposer des devis plus précis et d'identifier plus tôt les éventuels problèmes de conception.
Le dossier doit normalement comprendre le modèle CAO en 3D, le dessin technique en 2D, le matériau requis ou la nuance de silicone, la dureté Shore, la couleur, la quantité, les tolérances critiques, les exigences relatives à la surface, l'application prévue et la date de livraison visée.
S'il s'agit d'un joint d'étanchéité ou d'un joint plat, veuillez fournir des informations sur les composants avec lesquels il est destiné à être associé, ainsi que sur les conditions de compression ou d'étanchéité prévues.
Si le composant est appelé à être exposé à des produits chimiques, à la chaleur, à la pression, à des huiles ou à des flexions répétées, ces informations doivent également être fournies.
Pour les applications soumises à une réglementation, précisez les exigences en matière de documentation et de certification avant le début de la fabrication des outillages.
Conclusion
Le prototypage en caoutchouc de silicone liquide s'avère particulièrement utile lorsque les ingénieurs doivent valider le comportement fonctionnel réel d'un composant en silicone souple avant de se lancer dans la production à grande échelle. Ce procédé permet de mettre en évidence des problèmes liés à l'étanchéité, à la compression, à la souplesse, à l'ajustement, à la réponse tactile, au choix des matériaux et à la conception du moule, qui pourraient passer inaperçus avec un simple prototype visuel.
Les meilleurs résultats s'obtiennent en considérant dès le départ le prototypage par moulage par injection de caoutchouc liquide (LSR) comme un processus d'ingénierie. Le choix des matériaux, l'épaisseur des parois, le déport, les lignes de joint, les points d'injection, les évents, les tolérances, l'outillage et les exigences en matière de contrôle doivent tous être pris en compte avant la fabrication du moule.
Pour les entreprises qui développent des composants en caoutchouc thermoplastique (LSR), le fait de travailler avec un fournisseur capable d’offrir à la fois un accompagnement en matière de conception pour la fabrication (DFM) et un parcours allant de l’outillage de prototypage à l’outillage de série permet de réduire les modifications de conception superflues et les changements de prestataires. XY Machining’s Services de moulage par injection et de moulage LSR soutient cette approche globale allant du prototype à la production, qui englobe notamment l'outillage rapide, l'outillage de production, la revue technique et le contrôle qualité.
Lorsqu'un produit nécessite les propriétés d'un silicone souple, le moulage LSR permet d'obtenir un prototype bien plus pertinent qu'un modèle en plastique rigide. Une combinaison judicieuse entre le matériau, la conception, l'outillage, le contrôle des processus et l'inspection offre aux équipes d'ingénieurs une base plus solide pour passer de la validation du prototype à une production fiable.
Foire aux questions sur la fabrication de prototypes en LSR
Qu'est-ce que la fabrication de prototypes en caoutchouc silicone liquide ?
La fabrication de prototypes en caoutchouc de silicone liquide (LSR) est un procédé utilisé pour créer des pièces prototypes fonctionnelles en silicone avant la production à grande échelle. Ce procédé fait appel à un matériau en silicone liquide à deux composants qui est mélangé, injecté dans un moule, puis durci afin d'obtenir des composants souples et résistants.
Quels sont les facteurs à prendre en compte lors de la conception d'un prototype en LSR ?
Parmi les facteurs importants, on peut citer l'épaisseur des parois, les angles de dépouille, les contre-dépouilles, les lignes de joint, les points d'injection, les évents, les tolérances, l'état de surface et la dureté Shore. Ces éléments de conception influent sur l'écoulement du matériau, le durcissement, le démoulage, l'aspect, la précision dimensionnelle et les performances globales de la pièce.
Comment choisir le matériau LSR adapté à un prototype ?
Le choix du matériau LSR doit se faire en fonction de la dureté, de la souplesse, de la résistance à la température, de la résistance aux produits chimiques, du comportement à la compression, de la couleur et des exigences réglementaires requises pour l'application. Pour les essais fonctionnels, le matériau du prototype doit être aussi proche que possible du matériau de production prévu.
Combien coûte la fabrication d'un prototype en LSR ?
Le coût d'un prototype en LSR dépend de la taille de la pièce, de sa géométrie, du matériau, de la complexité de l'outillage, du nombre de cavités, des tolérances, de l'état de surface, de la quantité et des exigences en matière de contrôle qualité. L'utilisation d'un outillage de prototypage permet de réduire l'investissement initial lorsque seul un petit nombre de pièces est nécessaire.
Le prototypage par LSR est-il plus adapté que l'impression 3D pour les pièces en silicone ?
Le prototypage en LSR est généralement plus adapté lorsque les ingénieurs doivent tester la souplesse réelle, l'étanchéité, la compression, la réponse tactile ou d'autres propriétés spécifiques au silicone du composant final. L'impression 3D peut s'avérer plus adaptée pour vérifier rapidement les dimensions de base, l'ajustement et l'assemblage.
À propos de l'auteur Patrick Chen — Ingénieur d'application, XY Machining Patrick examine les conceptions à parois minces pour les équipes d'ingénierie américaines chez XY Machining et collabore avec l'atelier sur les dispositifs de serrage et les parcours d'outils qui permettent de maintenir les pièces délicates dans les tolérances. Pour tester la résistance à la pression d'une pièce à parois minces avant d'établir un devis, Envoyez votre modèle à notre équipe.


