
液体シリコーンゴム(LSR)による試作とは何か、LSR試作品はどのように設計すべきか、また、材料選定、金型、成形品質、コスト、量産準備状況にはどのような要因が影響するのか。
液体シリコーンゴム(LSR)を用いた試作は、本格生産に先立ち、柔軟性、耐熱性、耐薬品性を備え、かつ細部まで精巧に再現された試作部品を製造するための手法です。LSRは、シール、ガスケット、膜、バルブ、医療用部品、ウェアラブル製品、ベビーケア製品など、弾性性能が求められる部品の製造に広く採用されています。 このプロセスでは通常、2液型の液体シリコーンシステムを使用し、計量・混合された材料を金型に注入し、金型内で硬化させます。硬質プラスチックによる近似品ではなく、シリコーン本来の挙動を必要とする製品を開発している企業にとって、LSRプロトタイプはより有意義な機能検証を提供することができます。.
LSRプロトタイプの成功は、金型の製造が始まる前から始まっています。材料の硬度、部品の形状、肉厚、抜き勾配、アンダーカット、パーティングライン、ゲート、ベント、公差、表面仕上げ、および離型要件のすべてが、最終的な結果に影響を与えます。XY Machiningは、 液体シリコーンゴムの成形 同社の幅広い射出成形および試作能力の一環として、エンジニアはCAD設計やDFMレビューから、機能性試作品や量産用金型の製作へとスムーズに移行できるようになります。.
液体シリコーンゴムとは何ですか?
液体シリコーンゴム(LSR)は、液体状態で供給され、硬化してエラストマーとなる2液型のシリコーン材料です。従来の熱可塑性樹脂とは異なり、LSRは反応性材料として加工され、硬化後に柔軟なゴム部品を形成します。.
LSRは、製品に柔軟性、シール性能、耐熱性、耐薬品性、電気絶縁性、あるいは長期的な弾性挙動が求められる場合に特に有用です。その柔軟性と耐久性を兼ね備えているため、剛性の強い試作材料では最終製品を正確に再現できない用途に適しています。.
LSRには、さまざまなグレードや硬度レベルがあります。シリコーン材料の耐圧痕性を表すには、一般的にショア硬度が用いられます。シール、ボタン、医療用部品、柔軟な保護カバーなど、製品によって求められる機械的要件が大きく異なるため、適切な硬度を選択することが重要です。.
また、材料のグレードは、用途の温度範囲、化学物質への曝露、規制要件、色の要件、および予想される耐用年数に応じて選定する必要があります。.
試作開発にLSRを採用する理由は?
試作にLSRを用いる主な理由は、機能検証のためです。.
視覚的なプロトタイプでは、寸法や外観を確認することはできますが、フレキシブルシールがどのように圧縮されるか、メンブレンがどのようにたわむか、あるいはシリコンボタンが繰り返しの使用にどのように反応するかといった点を正確に再現できない場合があります。LSRプロトタイプを使用すれば、最終的な材料の挙動をより忠実に再現することができます。.
これにより、製品開発の過程においてこのプロセスが有用となります。なぜなら、エンジニアは、大量生産用の金型を確定する前に、嵌合性、柔軟性、気密性、圧縮性、触覚的な反応、組み立て、および他の部品との相互作用をテストすることができるからです。.
例えば、防水エンクロージャーを開発している電子機器メーカーは、シリコーン製ガスケットがエンクロージャーの筐体に適切に密着しているかどうかを検証する必要があるかもしれません。硬質プラスチック製の試作品では、このような情報を得ることができません。LSR製の試作品であれば、ガスケットの形状や材料の硬度が、要求されるシール性能を満たしているかどうかを明らかにすることができます。.
LSRプロトタイプの設計上の考慮事項
優れたLSRプロトタイプの設計には、製品設計者と製造業者との緊密な連携が不可欠です。CADモデルは、形状に充填、脱気、硬化が可能か、また金型から効率的に取り出せるかを確認せずに、そのまま金型製作に回すべきではありません。.
| 設計係数 | その重要性 | 典型的な工学分野 |
| 肉厚 | 充填および硬化に影響を与える要因 | 可能な限り、厚さを均一に保つ |
| 草案 | 金型からの部品の取り外しを容易にする | 剛性金型の形状には、適切なドラフト角を設定してください |
| パーティングライン | フラッシュや外観に影響します | 重要なシール面から離して設置してください |
| ゲイツ | 資材の流れを管理する | エアトラップや流れの問題を軽減するための配置 |
| 通気口 | 閉じ込められた空気を逃がす | 空気が滞留しやすい場所の近くに通気口を設置してください |
| アンダーカット | 離型が難しくなる場合がある | 適切なツールやコア機能を使用してください |
| 許容差 | 機能的なパフォーマンスを制御する | 重要な寸法のみを厳密に指定してください |
| ショア硬度 | 操作の柔軟性 | 用途の要件に応じて選択してください |
| 表面仕上げ | 外観およびリリースに影響します | 機能面および外観上のニーズに合わせて仕上げる |
これらの要因は、製造適性設計(DFM)の段階で検討する必要があります。XY Machining社によると、同社の成形サービスには、生産開始前の技術レビューおよびDFMに関するフィードバックが含まれており、これにより金型の最終決定前に製造上の問題を特定するのに役立ちます。.
壁厚と形状
肉厚は、LSR部品の設計において最も重要な要素の一つです。断面厚さに大きなばらつきがあると、材料の流れ、硬化挙動、収縮、および寸法の一貫性に影響を及ぼす可能性があります。.
デザイナーは、可能な限り不必要な太さの変化を避けるべきです。構造上の理由で太い部分が必要な場合は、急激な変化を生じさせるのではなく、変化のつながりを慎重に設計する必要があります。.
薄い断面では、適切なフロー解析やゲートの配置が必要となる場合がありますが、非常に厚い断面では、硬化や寸法安定性についてさらに考慮が必要となる場合があります。.
適切な肉厚は、材料のグレード、部品の形状、金型の設計、用途、および製造プロセスによって異なります。したがって、一般的な最小肉厚の推奨値は、サプライヤーごとのDFMレビューに代わるものではありません。.
成形角度と離型
シリコーンは柔軟性がありますが、金型の設計においては、依然として部品の離型について慎重に検討する必要があります。.
抜き勾配を設けることで、特に金型に深いキャビティやテクスチャ加工された表面が含まれている場合、金型から部品を取り外しやすくなります。ただし、必要な抜き勾配は、形状や金型の構造によって異なります。.
複雑なLSR成形品には、アンダーカット、溝、リブ、シール部、あるいは2ピース金型から直接引き抜くだけでは成形できないその他の形状が含まれる場合があります。.
このような場合、金型にはスライド、リフター、折りたたみ機構、インサート、あるいは別の分型方法が必要になることがあります。こうした金型の設計上の決定は、試作コストやリードタイムに大きな影響を与える可能性があります。.
分割線、ゲート、およびベント
パーティングラインとは、金型の各セクションが接合する部分のことです。LSR部品において、その位置はバリの発生、外観、シール性能、および成形後の仕上げに影響を与える可能性があります。.
外装部品の場合、分型線は一般的に、視覚的な影響が最小限になる位置に配置すべきです。シール部品の場合、金型や仕上げ工程によって生じる形状を制御できない限り、重要なシール面に支障をきたさないようにする必要があります。.
ゲートの配置も同様に重要であり、これは液体シリコーンがどのように金型内部に入り込み、キャビティを満たすかを決定づけるからです。メーカーは、流動距離、形状の幾何学的特性、排気、および重要面の位置を考慮する必要があります。.
通気を行うことで、空洞内の余分な空気を排出することができます。通気が不十分だと、充填が不完全になったり、空気が閉じ込められたり、表面欠陥が生じたり、外観にばらつきが生じたりする原因となります。.
これらの決定は、最初の成形試験の後ではなく、金型設計の段階で確定しておくべきである。.
適切なLSR材料の選定
材料の選定は、単に慣れ親しんだシリコーングレードを選ぶのではなく、用途の実際の要件に基づいて行うべきです。.
重要な要素としては、硬度、使用温度、化学物質への耐性、柔軟性、圧縮特性、色、透明度、電気的特性、および規制要件などが挙げられます。.
医療・ヘルスケア用途では、特定のグレードや関連書類が必要となる場合があります。民生用製品では、外観、触感、色調が重視されることがあります。産業用シールでは、圧縮性能、耐薬品性、温度安定性が重視されることがあります。.
試作機を機能試験に使用する場合は、材料は実用上可能な限り量産材料に近いものを使用すべきです。そうしないと、試験結果が量産時の性能を正確に反映しないおそれがあります。.
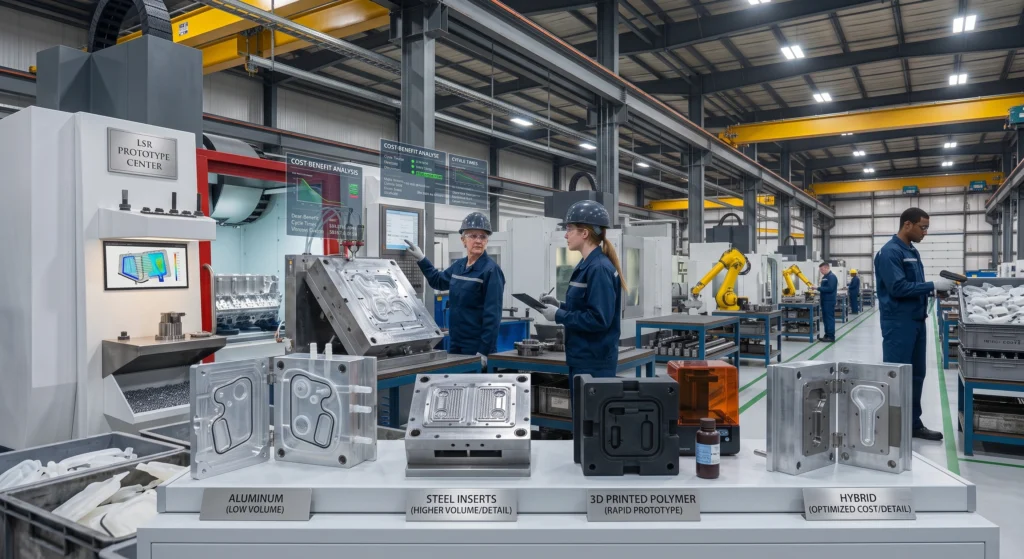
LSRプロトタイプ用金型の選択肢
金型は、シリコーン製の試作品と単純な3Dプリントによるコンセプトモデルとの間における最大の違いの一つです。.
開発の初期段階では、メーカーは初期投資を抑えるための試作用金型戦略を採用する場合があります。設計が安定し、生産量が増加するにつれて、プロジェクトは耐久性のある量産用金型へと移行することができます。.
XY Machining社の射出成形サービスでは、試作や少量生産向けのラピッドツーリングと、大量生産向けの量産用金型について説明しています。また、生産要件に応じて、金型にはアルミニウムや焼入れ鋼を使用できるとも記載されています。.
| 金型設計の手法 | 最適な用途 | 主な利点 | 主な制限事項 |
| 試作金型 | 初期の機能検証 | 初期の金型投資負担の軽減 | 生産期間の制限 |
| アルミニウム製金型 | 試作および少量生産 | より速く、概して安価です | 焼入れ鋼よりも耐久性が低い |
| 焼入れ鋼製金型 | 生産プログラム | 工具の寿命が長く、再現性が高い | 初期の金型投資額が高くなる |
| インサート式金型 | 複雑または変更の多い設計 | 柔軟な機能の変更 | 金型の複雑さの増大 |
適切な金型戦略は、予想生産数量、設計の安定性、形状、要求される公差、および生産寿命によって決まります。.
LSRプロトタイプ製造プロセス
製造プロセスは、通常、CADデータおよび技術図面の確認から始まります。製造業者は、形状、材質、公差、分割線、ゲート位置、ベント、および金型要件について評価を行います。.
DFMの承認後、金型が製造され、検査が行われます。その後、液体シリコーンの材料を成形用に準備します。.
LSRシステムは通常、射出成形前に正確に計量・混合される2つの成分で構成されています。材料は金型キャビティに注入され、そこで制御された熱によって硬化が開始されます。硬化後、成形品を取り出し、検査を行い、必要に応じて仕上げや組み立ての準備を行います。.
最初の成形サンプルは特に重要です。これらにより、エンジニアリングチームは、寸法、外観、バリ、パーティングライン、材料の挙動、および機能性能を評価することができます。.
問題が確認された場合、設計が生産承認される前に、金型や工程の調整が必要になる可能性があります。.
LSR試作品の品質管理
品質管理は、試作が完成した後に追加するのではなく、製造前に計画しておくべきである。.
寸法検査により、シール径、取付寸法、肉厚、および相手部品との接合部といった重要な特性を確認することができます。.
目視検査により、バリ、空気の閉じ込め、充填不良、表面欠陥、汚染、および外観上の不均一性を特定することができます。.
一部のLSR部品においては、寸法検査よりも機能試験の方が重要となる場合があります。ガスケット、バルブ、ダイヤフラム、あるいはフレキシブルボタンなどは、寸法図の要件を満たしていても、機能要件を満たしていない場合があります。.
したがって、検査計画は、その部品が実際に果たすべき役割に基づいて策定されるべきである。.
規制対象の業界においては、材料証明書、ロット追跡情報、検査報告書、工程文書など、追加の書類の提出が求められる場合があります。.
LSRプロトタイプによく見られる欠陥
設計、金型、または成形パラメータが適切に管理されていない場合、いくつかの製造上の問題が発生する可能性があります。.
シリコーンが金型の構成部品間の隙間から漏れ出すと、バリが発生することがあります。バリが過剰になると、シール面に悪影響を及ぼす可能性があり、トリミングや金型の修正が必要になる場合があります。.
シリコーンが型腔を満たす際に、空気が効率的に排出されない場合、空気の閉じ込めが発生することがあります。適切な通気口やゲートの設計により、このリスクを低減することができます。.
充填が不完全になる原因としては、不適切な流動条件、材料の移動不足、不十分な排気、あるいは問題のある形状などが挙げられます。.
寸法公差は、材料の挙動、金型の温度、硬化条件、収縮、金型の精度、および工程の一貫性などの要因によって影響を受ける可能性があります。.
こうした理由から、試作成形は、単なるサンプル部品の製造方法としてではなく、エンジニアリングの検証プロセスとして捉えるべきである。.
LSRプロトタイピングと3Dプリントの比較
3Dプリントは、部品の形状や基本的な適合性を迅速に検証するには非常に有効ですが、必ずしも量産用LSRの挙動を再現できるとは限りません。.
プリントされたエラストマー材料は、弾性、圧縮挙動、表面特性、耐薬品性、および長期性能において、それぞれ異なる特性を持つ場合があります。.
したがって、最適なプロトタイプ作成プロセスは、何をテストする必要があるかによって異なります。.
単に寸法や筐体への適合性、組み立て時のクリアランスを確認することが目的であれば、3Dプリントで十分かもしれません。一方、気密性、柔軟性、触感、あるいはシリコーン特有の挙動を検証することが目的であれば、通常はLSRプロトタイプの方がより実物に近い結果が得られます。.
製造手法のより広範な比較については、XY Machiningでは以下のサービスも提供しています。 3DプリントおよびCNC加工のガイド これにより、エンジニアは製品開発の各段階において、どのプロセスが適切かを判断するのに役立ちます。.
LSRプロトタイプのコスト要因
LSRプロトタイプの価格は、部品のサイズ、形状、材質、金型の複雑さ、キャビティ数、公差、表面仕上げ、生産数量、検査要件など、いくつかの要因によって決まります。.
部品の生産を開始する前に金型の設計と製造が必要となるため、金型費用は初期コストの大部分を占めることがよくあります。.
単純な単キャビティの試作金型は、スライド、インサート、自動化機能、および厳しい公差を備えた複雑な多キャビティの量産金型に比べ、コストが大幅に安くなる場合があります。.
生産数量も経済性に影響を与えます。試作機が数台しか必要ない場合、高価な量産用金型を導入する正当性が乏しいかもしれません。一方、設計がすでに検証済みで、数千個の部品を生産する予定であれば、耐久性の高い量産用金型を採用することで、長期的には1個あたりのコストを削減できます。.
製造の経済性に関するさらなるガイダンスについては、 CNC加工の費用ガイド ここでは、設計の複雑さ、セットアップ、材料、仕上げ、生産量が製造コストにどのような影響を与えるかを解説しています。このガイドはCNC加工に焦点を当てていますが、その基本的な原則は試作計画全般にも当てはまります。つまり、生産前に下す設計上の決定が、総コストに大きな影響を与える可能性があるということです。.
プロトタイプ製作において、LSRはどのような場合に使用すべきか?
LSRは、最終製品がシリコーンの柔軟性、弾力性、耐熱性、シール性、あるいは触感に依存する場合に特に適しています。.
代表的な用途としては、次のようなものがあります:
- 柔軟性と高精度が求められる医療・ヘルスケア分野の部品。.
- 圧縮性と復元性を試験する必要があるシールおよびガスケット。.
- 制御された柔軟性が重要なバルブや膜。.
- 柔らかさと肌触りが重要なウェアラブル製品。.
- 柔軟なシール性と耐環境性が求められる電子保護部品。.
- 触覚フィードバックやフレキシブルインターフェースの検証が必要な消費者向け製品。.
- ベビーケア製品や、選定したシリコーングレードが特定の規制要件や材料要件を満たす必要があるその他の用途。.
LSRの適合性は、用途ごとの技術的および規制上の要件によって異なるため、材料の選定については、メーカーおよび材料供給業者に確認する必要があります。.
LSRプロトタイプの見積依頼書の作成方法
詳細な見積依頼書(RFQ)があれば、メーカーはより正確な見積もりを提示できるほか、設計上の潜在的な問題を早期に特定することができます。.
通常、提出資料には、3D CADモデル、2D技術図面、必要な材料またはシリコーンのグレード、ショア硬度、色、数量、重要公差、表面仕様、想定される用途、および納期目標を含める必要があります。.
その部品がシールまたはガスケットである場合は、組み合わされる部品および想定される圧縮条件やシール条件に関する情報を提供してください。.
部品が化学物質、熱、圧力、油、あるいは繰り返しの曲げにさらされる場合は、その情報も記載する必要があります。.
規制対象の用途については、金型製作を開始する前に、必要な書類および認証要件を明確に定めておく必要があります。.
まとめ
液体シリコーンゴムを用いた試作は、エンジニアが本格的な量産に移行する前に、柔軟なシリコーン部品の実際の機能挙動を検証する必要がある場合に、特に有用です。このプロセスにより、単純な外観のみの試作品では見過ごされがちな、密閉性、圧縮性、柔軟性、適合性、触感、材料選定、金型設計に関する問題点を明らかにすることができます。.
最も優れた成果が得られるのは、LSRプロトタイピングを最初からエンジニアリングプロセスとして扱う場合です。材料の選定、肉厚、抜き勾配、パーティングライン、ゲート、ベント、公差、金型、および検査要件については、すべて金型を製作する前に検討しておく必要があります。.
LSR部品の開発を行う企業にとって、DFMサポートと、試作金型から量産金型への移行プロセスの両方を提供できるサプライヤーと提携することで、不必要な再設計やサプライヤー間の引き継ぎを削減できます。XY Machiningの 射出成形およびLSR成形サービス ラピッドツーリング、量産用金型、技術レビュー、品質管理など、プロトタイプから量産に至るこの包括的なアプローチをサポートしています。.
製品に柔軟なシリコーンの性能が求められる場合、LSR成形は硬質プラスチック製のモデルよりもはるかに実用性の高い試作品を提供することができます。材料、設計、金型、工程管理、検査を適切に組み合わせることで、エンジニアリングチームは試作品の検証から信頼性の高い量産へと移行するための、より強固な基盤を得ることができます。.
LSRプロトタイプ製造に関するよくある質問
液体シリコーンゴムを用いた試作とは何ですか?
液体シリコーンゴム(LSR)を用いた試作は、本格生産に先立ち、機能的なシリコーン製試作部品を製造するためのプロセスです。このプロセスでは、2液型の液体シリコーン材料を混合し、金型に射出成形した後、硬化させることで、柔軟性と耐久性を兼ね備えた部品を製造します。.
LSRのプロトタイプを設計する際には、どのような要素を考慮すべきでしょうか?
重要な要素としては、肉厚、抜き勾配、アンダーカット、パーティングライン、ゲート、ベント、公差、表面仕上げ、ショア硬度などが挙げられます。これらの設計要素は、材料の流れ、硬化、離型、外観、寸法精度、および部品全体の性能に影響を与えます。.
試作品に適したLSR材料は、どのように選べばよいでしょうか?
LSR材料の選定にあたっては、用途に応じて求められる硬度、柔軟性、耐熱性、耐薬品性、圧縮挙動、色、および規制要件に基づいて行う必要があります。機能試験を行う際は、試作材料を、実際の生産用材料に可能な限り近づける必要があります。.
LSRによる試作の製造費用はいくらですか?
LSRプロトタイプのコストは、部品のサイズ、形状、材質、金型の複雑さ、キャビティ数、公差、表面仕上げ、生産数量、および検査要件によって異なります。プロトタイプ用金型を使用することで、必要な部品数が少ない場合、初期投資を抑えることができます。.
シリコーン部品の試作において、LSRは3Dプリントよりも優れているのでしょうか?
LSRを用いた試作は、エンジニアが最終部品の実際の柔軟性、気密性、圧縮特性、触感、あるいはその他のシリコーン特有の特性を検証する必要がある場合に、一般的に適しています。一方、3Dプリントは、基本的な寸法、嵌合、組み立てを迅速に確認する場合に適している場合があります。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.


