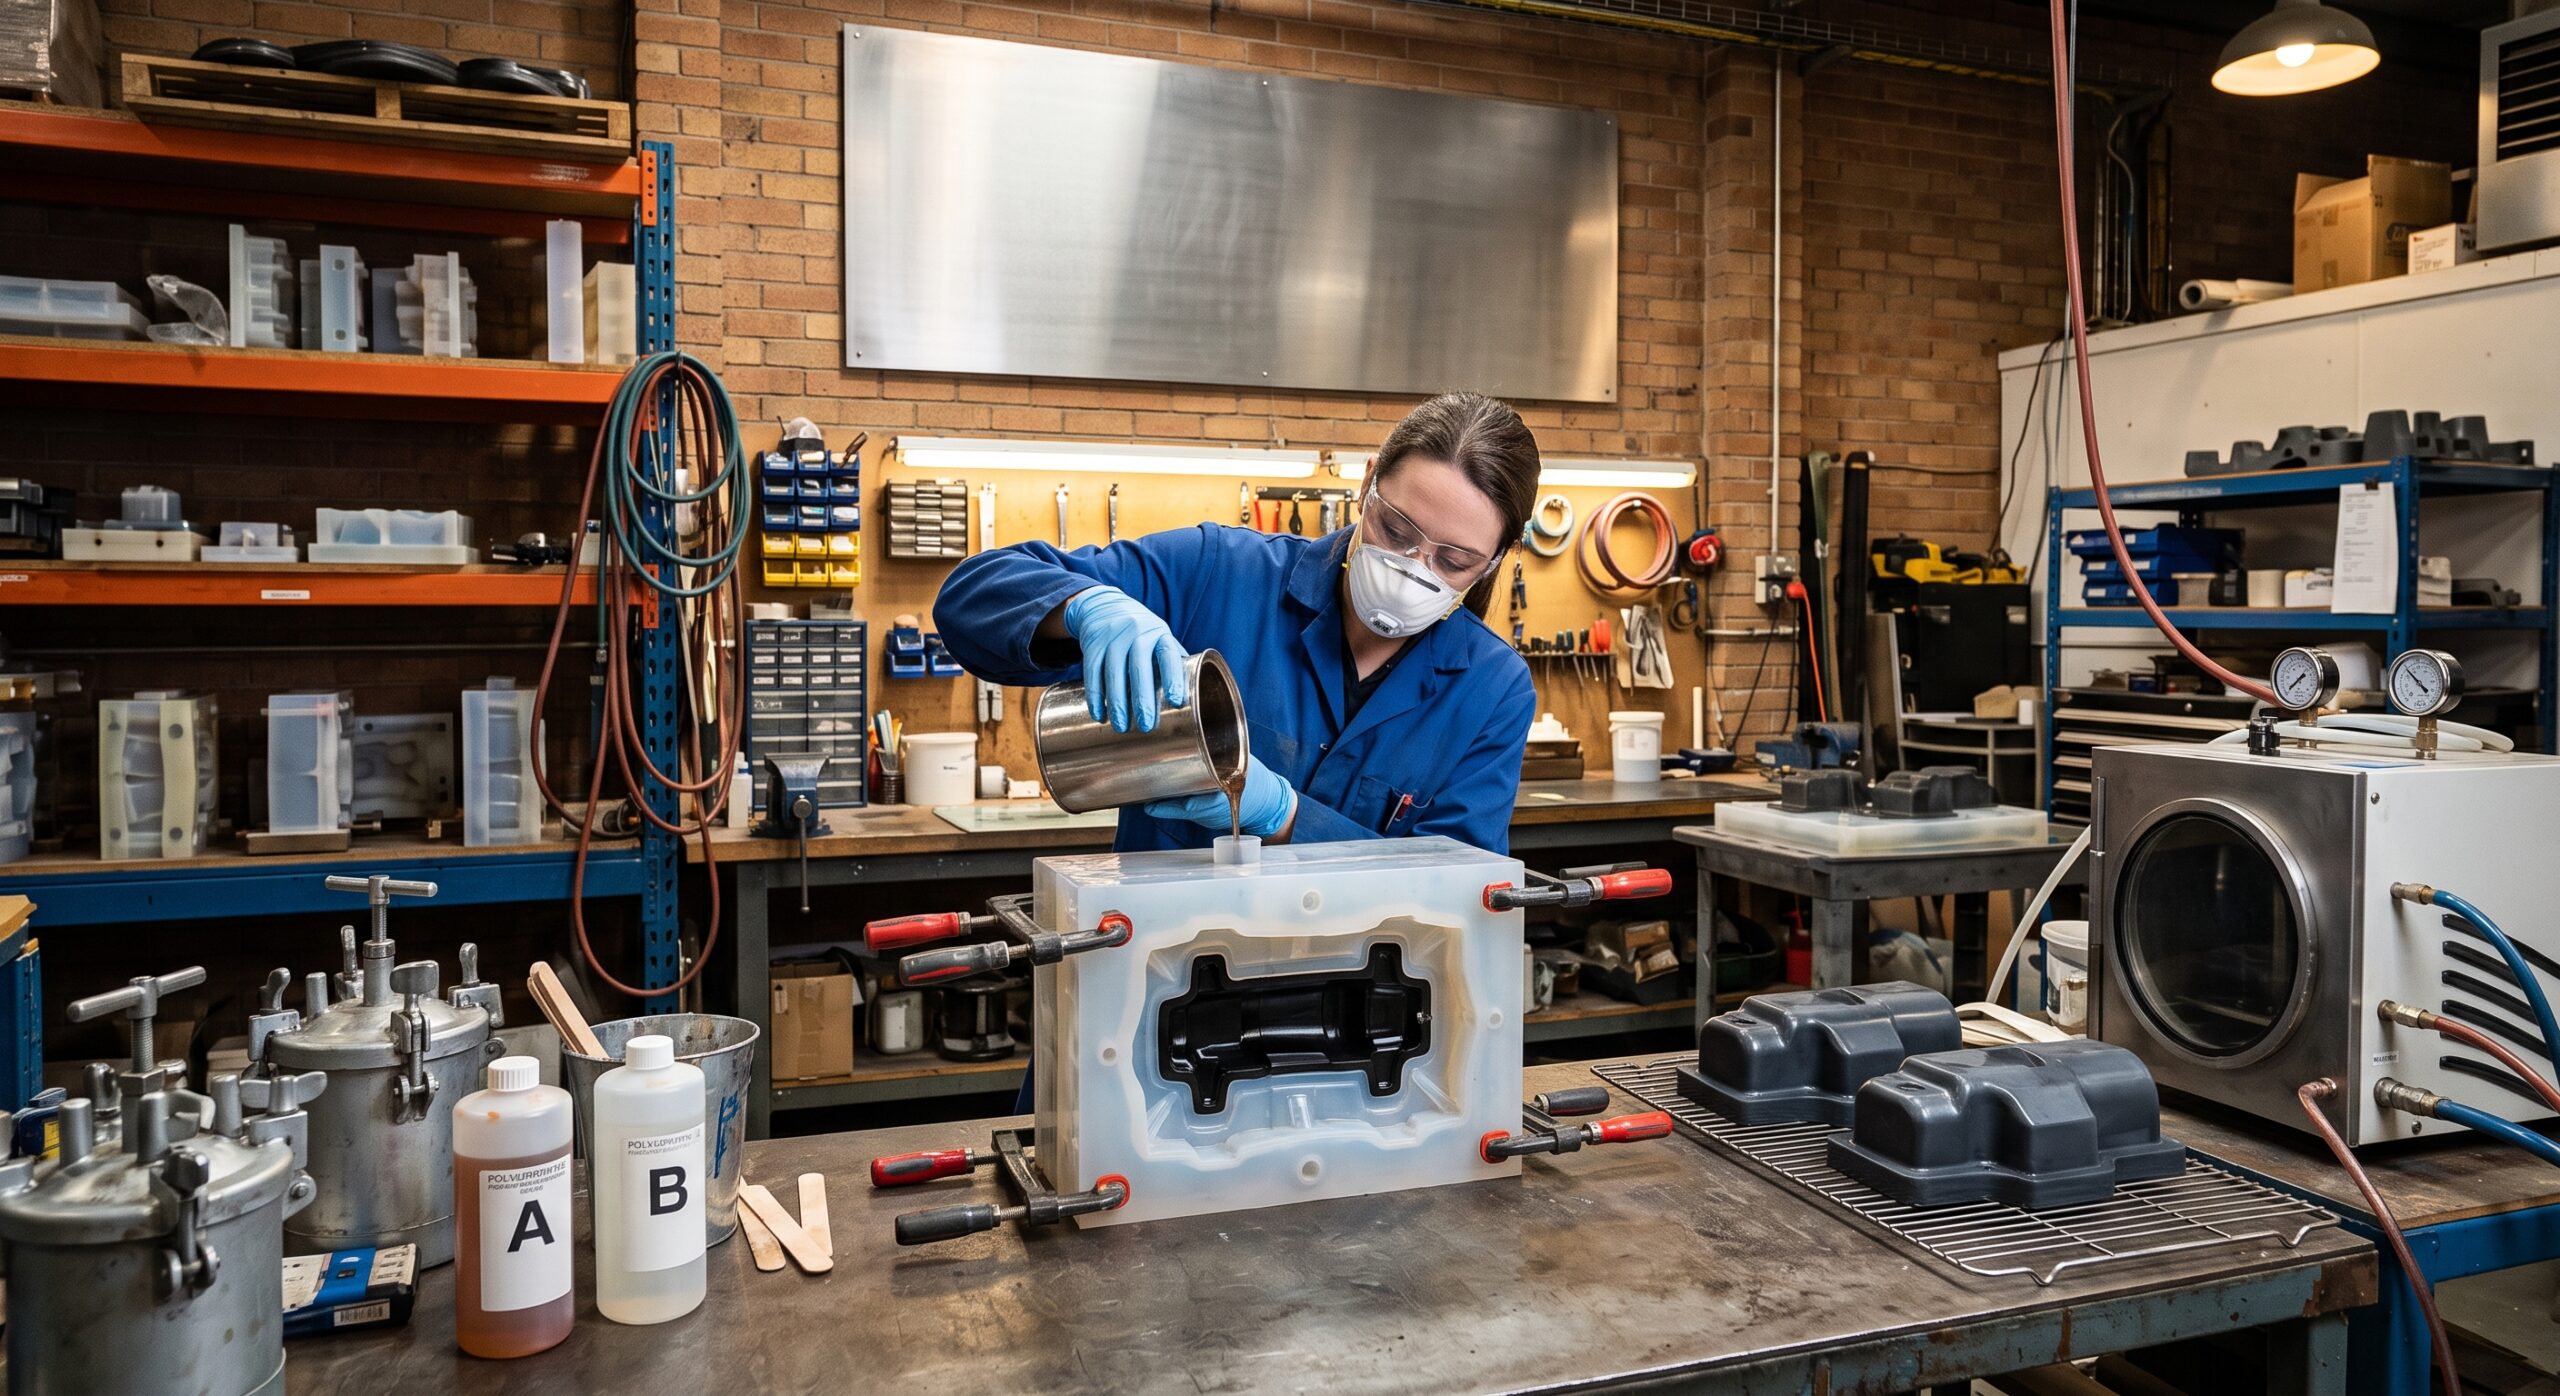
Was ist ein Urethan-Gussverfahren, wie funktioniert der Prozess, welche Materialien und Formen werden verwendet, und wann sollten Hersteller sich für den Urethan-Guss bei Prototypen oder Kleinserien entscheiden?
Beim Urethan-Gussverfahren werden flüssiges Polyurethanharz und Silikonformen verwendet, um detailgetreue Kunststoffteile für funktionale Prototypen, die Produktvalidierung, die Überbrückungsfertigung und die Kleinserienfertigung herzustellen. Das Verfahren wird auch häufig als Vakuumguss bezeichnet. Zur Herstellung einer Silikonform wird ein Vorlagemodell verwendet, das oft mittels CNC-Bearbeitung oder 3D-Druck gefertigt wird. Anschließend wird flüssiges Polyurethan unter kontrollierten Bedingungen gemischt, in die Form gegossen oder eingespritzt und ausgehärtet, um das Endbauteil herzustellen. Da die Herstellung von Silikonformen schneller und kostengünstiger ist als die herkömmlicher Stahlspritzgussformen, kann der Urethan-Guss eine praktische Option sein, wenn Unternehmen serienreife Teile benötigen, ohne sich auf teure Hartwerkzeuge festlegen zu müssen. XY Machining bietet Urethan-Gussdienstleistungen für Prototypen und Kleinserienfertigung, mit Unterstützung für unterschiedliche Polyurethan-Eigenschaften, Oberflächenausführungen und Bauteilanforderungen.
Das Urethan-Gussverfahren ist insbesondere zwischen der frühen Prototypenphase und der Serienfertigung von großem Nutzen. Es ermöglicht die Herstellung von Bauteilen mit komplexen Details, glatten Oberflächen und unterschiedlichen mechanischen Eigenschaften, darunter starre, flexible, transparente und gummiartige Eigenschaften. Das Verfahren ist kein universeller Ersatz für Spritzguss oder CNC-Bearbeitung. Sein Vorteil liegt vielmehr darin, den Fertigungsprozess auf die erforderliche Stückzahl, das Materialverhalten, das Erscheinungsbild und die Entwicklungsphase abzustimmen.
Was ist Urethan-Guss?
Beim Urethan-Guss handelt es sich um ein Reproduktionsverfahren, bei dem Polyurethanharz in eine Silikonform gegossen wird, die anhand eines Vorlagemodells angefertigt wurde. Häufig wird dabei das Vakuumgussverfahren eingesetzt, um eingeschlossene Luft zu entfernen und die Oberflächenqualität sowie die Maßhaltigkeit zu verbessern.
Das Mastermodell bestimmt viele der Merkmale, die auf die Silikonform und anschließend auf die Gussteile übertragen werden. Es kann je nach erforderlicher Genauigkeit, Oberflächengüte und Anwendungszweck mittels CNC-Bearbeitung, SLA oder anderer 3D-Drucktechnologien hergestellt werden.
Sobald das Vorformteil freigegeben ist, wird Silikon darum herum gegossen, um die Form herzustellen. Nach dem Aushärten des Silikons wird das Vorformteil entfernt, wodurch ein Hohlraum entsteht, der die gewünschte Geometrie des Teils widerspiegelt.
Das Polyurethanharz wird anschließend gemäß der ausgewählten Materialspezifikation aufbereitet. Das Zweikomponentensystem wird gemischt, in die Form eingebracht und unter kontrollierten Bedingungen ausgehärtet. Nach dem Aushärten wird das Bauteil entnommen und gegebenenfalls beschnitten oder nachbearbeitet.
Dieser relativ einfache Werkzeugbauansatz ist einer der Hauptgründe dafür, dass der Urethan-Guss bei der Produktentwicklung und in der Kleinserienfertigung so beliebt ist.
Warum sollte man einen Urethan-Gussdienst in Anspruch nehmen?
Der größte Vorteil des Urethan-Gussverfahrens liegt in der Ausgewogenheit zwischen Geschwindigkeit, Werkzeugkosten, Teilequalität und Materialflexibilität.
Beim herkömmlichen Spritzguss wird eine Produktionsform benötigt, die mit erheblichen Kosten für Konstruktion, Bearbeitung und Validierung verbunden sein kann. Diese Investition kann es schwierig machen, den Spritzguss zu rechtfertigen, wenn ein Unternehmen nur einige Dutzend oder einige Hundert Teile benötigt.
Beim Urethan-Guss kommen Silikonformen zum Einsatz, wodurch Hersteller wesentlich schneller von einem freigegebenen Mastermodell zu funktionsfähigen Bauteilen gelangen können. XY Machining gibt an, dass sein Urethan-Guss-Service Prototypen und Kleinserienfertigung unterstützt, wobei die typischen Produktionsmengen je nach Design von Prototypen bis zu über 200 Einheiten reichen.
Mit diesem Verfahren lassen sich zudem Teile herstellen, die in Aussehen und Haptik den spritzgegossenen Bauteilen wesentlich näher kommen als bei vielen einfachen Prototypenverfahren. Dies ist besonders dann von Nutzen, wenn Ingenieure die Montage, das Erscheinungsbild, die Ergonomie, die Passgenauigkeit oder die mechanische Leistungsfähigkeit bewerten müssen, bevor sie in Produktionswerkzeuge investieren.
Urethan-Gussverfahren im Vergleich zum Spritzgussverfahren
Sowohl beim Urethan-Gussverfahren als auch beim Spritzgussverfahren können Kunststoffteile hergestellt werden, doch unterscheiden sich diese Verfahren hinsichtlich ihrer Wirtschaftlichkeit und ihrer Anwendungsbereiche.
| Faktor | Urethan-Gussverfahren | Spritzguss |
| Werkzeuge | Silikonform | Metall-Produktionsform |
| Anfängliche Werkzeugkosten | Nach unten | Höher |
| Vorlaufzeit für die Werkzeugherstellung | Im Allgemeinen schneller | Im Allgemeinen länger |
| Ideales Volumen | Prototypen und Kleinserien | Mittleres bis hohes Volumen |
| Materialauswahl | Umfangreiche Auswahl an Polyurethan-Produkten | Umfangreiche Auswahl an thermoplastischen Kunststoffen |
| Änderungen am Design | In der frühen Entwicklungsphase einfacher | Nach der Werkzeugherstellung teurer |
| Oberflächenqualität | Hoch, je nach Master | Hoch |
| Skalierbarkeit der Produktion | Im Vergleich zum Spritzguss eingeschränkt | Hervorragend geeignet für hohe Stückzahlen |
| Typische Anwendung | Funktionsprototypen und Überbrückungsproduktion | Serienfertigung |
Ein Unternehmen, das beispielsweise 50 Gehäuse für Feldtests herstellt, könnte den Urethan-Guss als praktikabler erachten als die Investition in eine Serien-Spritzgussform. Ein Unternehmen, das 100.000 identische Gehäuse benötigt, könnte den Spritzguss als wirtschaftlicher erachten, da sich die Werkzeugkosten auf eine wesentlich größere Stückzahl verteilen lassen.
Die richtige Wahl hängt von der Gesamtwirtschaftlichkeit der Produktion ab und nicht allein von den Werkzeugkosten.
So funktioniert das Urethan-Gussverfahren
Ein professioneller Arbeitsablauf beim Urethan-Guss beginnt mit der Entwurfsprüfung.
Der Hersteller prüft das CAD-Modell hinsichtlich Wandstärke, Hinterschneidungen, Entformungsschrägen, Trennlinien, Oberflächenanforderungen, Angussstellen, Entlüftungskanälen und anderen Merkmalen, die sich auf den Formenbau auswirken können.
Der nächste Schritt ist die Erstellung des Vorlagemodells. Die CNC-Bearbeitung kann sinnvoll sein, wenn das Bauteil eine hohe Maßgenauigkeit und eine glatte Oberfläche erfordert. Der 3D-Druck kann bei bestimmten komplexen Geometrien oder Prototypen in frühen Entwicklungsphasen kostengünstiger sein.
Sobald das Vorlagemodell freigegeben ist, wird die Form aus Silikon hergestellt. Die Form wird in der Regel entsprechend der Geometrie und der vorgesehenen Trennrichtung konstruiert. Bei komplexen Bauteilen sind unter Umständen zusätzliche Formteile oder Einsätze erforderlich.
Nach der Formvorbereitung wird das Polyurethanharz angemischt und eingegossen. Durch die Vakuumverarbeitung lassen sich Luftblasen reduzieren und die Wiedergabe kleiner Details verbessern.
Das Harz härtet in der Form aus. Nach dem Aushärten wird die Form geöffnet und das Teil entnommen. Anschließend können Grate und anderes überschüssiges Material entfernt werden.
Abschließend werden die Teile einer Sicht- und Maßprüfung unterzogen. Bei Bedarf können zusätzliche Oberflächenbehandlungen vorgenommen werden.
Richtlinien für die Konstruktion von Urethan-Gussteilen
Eine speziell auf den Urethan-Guss abgestimmte Konstruktion kann die Teilequalität verbessern und unnötige Komplikationen bei der Werkzeugherstellung vermeiden.
Die Wandstärke ist einer der ersten Faktoren, die es zu prüfen gilt. Erhebliche Änderungen der Wandstärke können den Harzfluss, die Aushärtung, die Schrumpfung und die Maßhaltigkeit beeinflussen. Eine gleichmäßigere Wandstruktur lässt sich in der Regel leichter herstellen.
Hinterschnitte sind möglich, können jedoch die Komplexität der Form erhöhen. Der Hersteller muss möglicherweise zusätzliche Formteile verwenden oder die Formtrennung um das Merkmal herum gestalten.
Auch die Platzierung der Trennfuge sollte frühzeitig berücksichtigt werden. Eine ungünstig platzierte Trennfuge kann sichtbare Spuren hinterlassen oder wichtige Dichtungs- oder Montageflächen beeinträchtigen.
Kleine Details und dünne Bereiche erfordern besondere Aufmerksamkeit, da sie den Harzfluss und die Formfüllung beeinträchtigen können.
XY Machining gibt für sein Urethan-Gussverfahren eine empfohlene Mindestwandstärke von etwa 1,0 mm an, wobei die tatsächlich geeignete Dicke von der Geometrie des Bauteils, der Wahl des Harzes und der Formkonstruktion abhängt.
Aus diesem Grund sollte eine DFM-Prüfung vor Beginn der Werkzeugfertigung erfolgen und nicht erst, nachdem die ersten Teile bereits hergestellt wurden.
Auswahl von Urethanharz
Polyurethan ist kein einheitliches Material mit festgelegten Eigenschaften. Je nach den gewünschten Leistungseigenschaften können unterschiedliche Harzsysteme ausgewählt werden.
Ein steifes, ABS-ähnliches Polyurethan eignet sich möglicherweise für Gehäuse, Abdeckungen, Halterungen und Funktionsgehäuse. Ein flexibles oder gummiartiges Polyurethan kann besser geeignet sein, wenn das Bauteil Elastizität oder Stoßdämpfung erfordert.
Transparentes Polyurethan kann eingesetzt werden, wenn das optische Erscheinungsbild oder die Sichtbarkeit des Innenraums eine wichtige Rolle spielen. Andere Typen bieten möglicherweise eine höhere Temperaturbeständigkeit oder flammhemmende Eigenschaften.
XY Machining bietet im Rahmen seines Urethan-Gussdienstes verschiedene Polyurethan-Varianten an, darunter ABS-ähnliche, gummiartige, transparente, hochtemperaturbeständige und flammhemmende Ausführungen.
Die Materialauswahl sollte sich nach der tatsächlichen Anwendung richten. Ingenieure sollten Faktoren wie Temperatur, chemische Beanspruchung, Stoßbelastung, Flexibilität, Härte, UV-Belastung und die zu erwartenden Einsatzbedingungen berücksichtigen, anstatt ein Harz lediglich deshalb auszuwählen, weil es dem Serienmaterial optisch ähnelt.
Toleranzen beim Urethan-Gussverfahren
Die Maßgenauigkeit hängt von mehreren Faktoren ab, darunter die Genauigkeit des Vorlagemodells, das Verhalten der Silikonform, die Eigenschaften des Harzes, die Geometrie des Bauteils, die Aushärtungsbedingungen und die Fertigungstechnik.
XY Machining veröffentlicht die Norm ISO 2768-M als allgemeine Toleranzreferenz für Kunststoffe und gibt an, dass Präzisionstoleranzen je nach Geometrie bis zu etwa ±0,1 mm betragen können.
Ingenieure sollten es jedoch vermeiden, unnötig enge Toleranzen für das gesamte Bauteil festzulegen. Enge Toleranzen können den Fertigungsaufwand und die Kosten erhöhen.
Ermitteln Sie stattdessen die Maße, die sich unmittelbar auf die Montage, die Dichtheit, die Bewegung oder die Funktionsleistung auswirken. Diese kritischen Maße sollten bei der Prüfung und im Prozess entsprechend berücksichtigt werden.
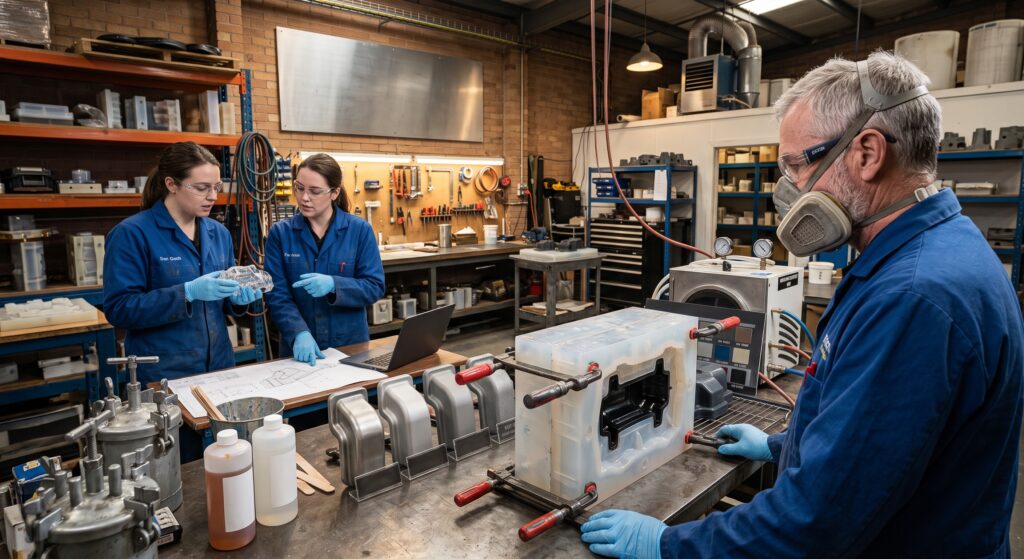
Oberflächenveredelungen für Urethan-Gussteile
Eine der größten Stärken des Urethan-Gussverfahrens ist seine Fähigkeit, das Aussehen des Vorlagemodells originalgetreu wiederzugeben.
Wenn das Original eine glatte, polierte Oberfläche hat, kann das Gussteil diese Oberfläche nachbilden. Wenn das Original eine Struktur aufweist, kann diese ebenfalls über die Silikonform übertragen werden.
Wenn ein bestimmtes Erscheinungsbild gewünscht ist, können zusätzliche Oberflächenbehandlungen durchgeführt werden. XY Machining listet Optionen wie Perlstrahlen, Bürsten, transparentes Polieren, Spiegelpolieren und andere optische Behandlungen für Urethan-Gussteile auf.
Die gewählte Oberflächenbehandlung sollte dem Verwendungszweck des Prototyps entsprechen. Ein funktionales Innenbauteil benötigt möglicherweise keine aufwendige optische Oberflächenbehandlung, während ein Produkt, das Investoren, Kunden oder Händlern präsentiert wird, möglicherweise ein hochglanzpoliertes Erscheinungsbild erfordert.
Anwendungsbereiche für Urethan-Gussteile
Das Urethan-Gussverfahren findet in vielen Branchen Anwendung, da Polyurethan so formuliert werden kann, dass es unterschiedliche physikalische Eigenschaften aufweist.
In der Automobilentwicklung kann es für Innenraumkomponenten, Gehäuse, Abdeckungen, Kanäle, Verkleidungsteile und Funktionsprototypen verwendet werden.
In der Elektronik können durch Urethan-Gussverfahren Gehäuse, Abdeckungen, Tasten, Schutzkomponenten und andere Teile hergestellt werden, die ein serienreifes Erscheinungsbild erfordern.
Entwickler von Medizinprodukten können das Verfahren für bestimmte Prototypgehäuse, Gerätekomponenten und Teile zur Funktionsbewertung nutzen, sofern die Material- und behördlichen Anforderungen der jeweiligen Anwendung erfüllt sind.
Hersteller von Industrieausrüstung können Urethan-Gussverfahren für die Fertigung von Abdeckungen, Griffen, Gehäusen, Schutzkomponenten und Ersatzteilen in kleinen Stückzahlen einsetzen.
Bei Konsumgütern ist dieses Verfahren sinnvoll, wenn Unternehmen realistische Prototypen für die Designvalidierung, Nutzertests, Marketingmuster oder die Bewertung vor der Serienproduktion benötigen.
Urethan-Gussverfahren für die Kleinserienfertigung
Das Urethan-Gussverfahren erweist sich insbesondere dann als sinnvoll, wenn die benötigte Stückzahl für die Herstellung eines Einzelprototyps zu hoch, für den konventionellen Spritzguss jedoch zu gering ist.
Diese Zwischenstufe wird manchmal als Brückenproduktion bezeichnet.
Stellen Sie sich zum Beispiel vor, ein Unternehmen hat die Produktentwicklung abgeschlossen, rechnet aber vor der nächsten Designüberarbeitung nur mit einer Stückzahl von 100 Einheiten. Der Bau teurer Produktionswerkzeuge ist unter Umständen wirtschaftlich nicht sinnvoll. Mit Silikonwerkzeugen lassen sich die benötigten Komponenten herstellen, während das Unternehmen den Markt testet.
Ein weiterer Vorteil ist die Flexibilität bei der Konstruktion. Sollte eine Konstruktionsänderung erforderlich sein, ist der Aufwand für den Werkzeugbau in der Regel geringer als bei gehärteten Serienwerkzeugen.
XY Machining beschreibt sein Urethan-Gussverfahren als geeignet für Prototypen, Zwischenproduktion und Kleinserienfertigung, wobei die Silikonformen auf eine schnellere Formherstellung und die Produktion kleinerer Stückzahlen ausgelegt sind.
Was beeinflusst die Kosten für Urethan-Gussteile?
Die Kosten für den Urethan-Guss werden durch den Werkzeugbau, die Herstellung des Vorlagemodells, das Harz, die Teilegröße, die Geometrie, die Stückzahl, die Nachbearbeitung, die Prüfung und den Arbeitsaufwand beeinflusst.
Die Komplexität der Form ist von besonderer Bedeutung. Ein einfaches Bauteil, das mit einer einfachen Silikonform gegossen werden kann, erfordert in der Regel weniger Vorbereitungsaufwand als ein komplexes Bauteil mit tiefen Hohlräumen, Hinterschneidungen, Einlegeteilen oder mehreren Formteilen.
Das Vorlagenmodell wirkt sich ebenfalls auf die Anfangsinvestition aus. Die CNC-Bearbeitung kann eine hochpräzise Vorlage mit kontrollierter Oberflächengüte liefern, während der 3D-Druck für bestimmte Geometrien einen schnelleren Weg bieten kann.
Auch die Stückzahl wirkt sich auf die Wirtschaftlichkeit aus. Mit steigendem Produktionsvolumen verteilen sich die fixen Werkzeugkosten auf eine größere Anzahl von Teilen.
| Kostenfaktor | Auswirkungen auf den Preis | Wie man es in den Griff bekommt |
| Stammmodell | Beeinflusst die anfängliche Vorbereitung der Werkzeuge | Wählen Sie je nach Anforderungen zwischen CNC-Bearbeitung und 3D-Druck |
| Silikonform | Hohe Anschaffungskosten | Das Trennen vereinfachen und unnötige Komplexität vermeiden |
| Harz | Hängt von der Materialgüte und der Menge ab | Wählen Sie das Material entsprechend den tatsächlichen Leistungsanforderungen aus |
| Teilegeometrie | Komplexe Teile erfordern einen höheren Werkzeugaufwand | DFM-Grundsätze anwenden |
| Produktionsmenge | Änderungen bei den Stückkosten | Teile nach Möglichkeit in Chargen zusammenfassen |
| Oberflächenbeschaffenheit | Erhöht die Kosten für die Nachbearbeitung | Geben Sie nur die erforderlichen Oberflächen an |
| Prüfung | Erhöht den Aufwand für die Qualitätskontrolle | Konzentrieren Sie die strenge Prüfung auf kritische Merkmale |
| Beilagen | Anforderungen an Montage und Werkzeuge hinzufügen | Nur verwenden, wenn sie für die Funktion erforderlich sind |
Für eine umfassendere Planung der Fertigungskosten bietet XY Machining’s Leitfaden zu den Kosten der CNC-Bearbeitung erläutert, wie Material, Geometrie, Toleranzen, Oberflächenbeschaffenheit, Rüstung und Produktionsvolumen die Fertigungskosten beeinflussen. Dieselben Grundsätze der Kostenplanung können Teams dabei helfen, kostspielige Konstruktionsentscheidungen zu erkennen, bevor sie ein Angebot für einen Urethan-Guss anfordern.
Urethan-Guss vs. 3D-Druck
3D-Druck und Urethan-Guss kommen häufig in verschiedenen Phasen der Produktentwicklung zum Einsatz.
Der 3D-Druck ist im Allgemeinen dann sinnvoll, wenn Ingenieure schnell ein physisches Modell direkt aus der CAD-Datei benötigen. Er kann sich insbesondere zur Überprüfung der Form, des Montageabstands und der grundlegenden Geometrie als nützlich erweisen.
Der Urethan-Guss wird dann besonders interessant, wenn der Prototyp eine serienähnliche Oberfläche, ein bestimmtes Materialverhalten, mehrere identische Exemplare oder realistische Funktionstests erfordert.
Ein Entwicklungsteam könnte daher für die erste Entwurfsiteration den 3D-Druck, für das Mastermodell die CNC-Bearbeitung oder den hochauflösenden Druck und für eine größere Charge funktionsfähiger Prototypen den Urethan-Guss nutzen.
XY Machining veröffentlicht außerdem eine Leitfaden: 3D-Druck vs. CNC-Bearbeitung Darin wird erläutert, wie Ingenieure je nach Geometrie, Präzision, Stückzahl und Entwicklungsstadium zwischen additiven und subtraktiven Verfahren wählen können.
Entscheidend ist, dass diese Prozesse nicht unbedingt miteinander konkurrieren. Sie können Teil desselben Produktentwicklungsablaufs sein.
So wählen Sie einen Anbieter für Urethan-Gussteile aus
Bei der Auswahl eines Lieferanten sollte es um mehr gehen als nur um den Vergleich des günstigsten Angebots.
Prüfen Sie zunächst, ob der Lieferant Erfahrung mit der von Ihnen benötigten Art von Bauteilen hat. Erkundigen Sie sich nach den verfügbaren Werkstoffen, den erreichbaren Toleranzen, der Lebensdauer der Formen, den Oberflächenbeschaffenheiten, den Prüfverfahren und der Produktionskapazität.
Überprüfen Sie anschließend den DFM-Prozess. Ein kompetenter Lieferant sollte potenzielle Probleme bereits vor der Herstellung der Werkzeuge erkennen.
Auch die Qualitätskontrolle sollte klar geregelt sein. XY Machining gibt an, dass seine Urethan-Gussprojekte einer Konstruktionsprüfung, einer Maßprüfung und einer Sichtprüfung unterzogen werden und dass sein Qualitätsmanagementsystem den Normen der ISO 9001:2015 entspricht.
Die Kommunikation ist ein weiterer praktischer Aspekt. Da es während der Prototypenentwicklung häufig zu Designänderungen kommt, sollte der Lieferant in der Lage sein, schnell zu reagieren, wenn sich Maße, Materialien oder Oberflächen ändern.
Überlegen Sie abschließend, ob der Lieferant die nächste Fertigungsstufe übernehmen kann. Ein Unternehmen, das CNC-Bearbeitung, 3D-Druck, Urethan-Guss, Spritzguss und andere Verfahren anbieten kann, verringert möglicherweise die Notwendigkeit, das Projekt zwischen mehreren Anbietern hin- und herzugeben.
Wann sollten Sie sich für Urethan-Guss entscheiden?
Der Urethan-Guss ist eine gute Wahl, wenn Sie eine begrenzte Anzahl serienähnlicher Teile benötigen, geringere Investitionen in Werkzeuge wünschen, flexible Materialoptionen benötigen oder ein Produkt vor der Serienfertigung validieren müssen.
Es ist vielleicht nicht für jedes Projekt die beste Wahl.
Für einen einfachen Prototyp ist der 3D-Druck möglicherweise schneller und kostengünstiger. Für ein Metallbauteil, das sehr enge Toleranzen erfordert, ist die CNC-Bearbeitung möglicherweise besser geeignet. Bei Zehntausenden identischer Thermoplastteile bietet das Spritzgießen langfristig eine bessere Stückkostenbilanz.
Das Verfahren sollte daher entsprechend dem Entwicklungsstand und den technischen Anforderungen ausgewählt werden und nicht einfach nur, weil es kostengünstig ist.
Abschließende Gedanken
A Der Urethan-Gussdienst bietet einen effektiven Mittelweg zwischen Rapid Prototyping und herkömmlichen Fertigungswerkzeugen. Durch die Kombination eines detailgetreuen Vorlagemodells mit Silikonformen und Polyurethanharzen können Hersteller funktionsfähige, optisch repräsentative Teile herstellen, ohne die mit dem herkömmlichen Spritzguss verbundenen Vorabinvestitionen tätigen zu müssen.
Das Verfahren eignet sich besonders für Produktteams, die Prototypen für Passform, Form, Funktion, Materialverhalten, Kundentests oder Marktvalidierung benötigen. Es kann auch als Überbrückungsproduktion dienen, wenn bereits Nachfrage besteht, bevor das Design oder das Produktionsvolumen den Einsatz von Festwerkzeugen rechtfertigt.
Die Qualität des Endergebnisses hängt in hohem Maße von den Entscheidungen ab, die vor Beginn des Gießvorgangs getroffen werden. Materialauswahl, Qualität des Urmodells, Wandstärke, Trennlinien, Hinterschneidungen, Formkonstruktion, Harzauswahl, Aushärtung, Nachbearbeitung und Prüfung – all diese Faktoren beeinflussen das Endprodukt.
Für Unternehmen, die einen Prototyp oder eine Kleinserie planen, bietet XY Machining neben CNC-Bearbeitung, 3D-Druck, Spritzguss, Rapid Tooling und weiteren Fertigungsmöglichkeiten auch Urethan-Gussdienstleistungen an. Diese umfassende Prozessabdeckung kann von Vorteil sein, wenn ein Projekt vom ersten Prototyp in die Serienfertigung übergehen soll, ohne dass der Lieferant gewechselt werden muss.
Das beste Fertigungsverfahren ist letztendlich dasjenige, das den Anforderungen des Projekts hinsichtlich Stückzahl, Material, Geometrie, Toleranz, Oberflächengüte, Zeitplan und Budget entspricht. Wenn diese Faktoren für flexible Werkzeuge und serienähnliche Kunststoffteile in kleinen Stückzahlen sprechen, kann der Urethan-Guss eine praktische und kostengünstige Lösung sein.
Häufig gestellte Fragen
Wofür wird Urethan-Guss verwendet?
Der Urethan-Guss wird häufig für funktionale Prototypen, die Produktvalidierung, die Überbrückungsproduktion, die Kleinserienfertigung, Kosmetikmuster, Gehäuse, Abdeckungen, Automobilkomponenten, Elektronikteile und Industriekomponenten eingesetzt.
Wie viele Teile lassen sich mit einer Silikonform herstellen?
Die Lebensdauer einer Form hängt von der Geometrie des Bauteils, dem Kunststoff, der Formkonstruktion und der Handhabung ab. Laut XY Machining lassen sich mit einer Silikonform in der Regel etwa 15 bis 25 hochwertige Polyurethan-Bauteile herstellen, wobei die tatsächliche Lebensdauer der Form von der jeweiligen Anwendung abhängt.
Ist das Urethan-Gussverfahren kostengünstiger als das Spritzgießen?
Für Prototypen und Kleinserien kann das Urethan-Gussverfahren wirtschaftlicher sein, da Silikonformen in der Regel geringere Anfangsinvestitionen erfordern als Spritzgussformen für die Serienfertigung. Bei hohen Stückzahlen kann das Spritzgießen kostengünstiger sein, da sich die Werkzeugkosten auf viele Teile verteilen.
Welche Materialien können beim Urethan-Guss verwendet werden?
Zu den gängigen Optionen zählen hartes, ABS-ähnliches Polyurethan, gummiartiges Polyurethan, transparentes Polyurethan, Hochtemperaturwerkstoffe sowie flammhemmende Formulierungen. Die Wahl des geeigneten Werkstoffs hängt von den mechanischen, thermischen, chemischen und gesetzlichen Anforderungen der jeweiligen Anwendung ab.
Können mit dem Urethan-Gussverfahren komplexe Teile hergestellt werden?
Ja. Beim Urethan-Guss lassen sich detaillierte Geometrien nachbilden, wobei Hinterschneidungen, tiefe Strukturen, dünne Wandstärken und komplexe Trennlinien möglicherweise eine ausgefeiltere Gestaltung der Silikonform erfordern.
Ist das Urethan-Gussverfahren für die Serienfertigung geeignet?
Es eignet sich für Kleinserien und die Überbrückungsproduktion. Bei der Fertigung sehr großer Stückzahlen ist es in der Regel nicht die erste Wahl, da hier das Spritzgießen oder ein anderes skalierbares Verfahren niedrigere Stückkosten ermöglichen kann.
Über den Autor Patrick Chen – Anwendungsingenieur, XY Machining Patrick prüft bei XY Machining dünnwandige Konstruktionen für US-amerikanische Ingenieurteams und arbeitet mit der Fertigung zusammen an den Spannvorrichtungen und Werkzeugwegen, die dafür sorgen, dass empfindliche Teile innerhalb der Toleranzen bleiben. Um ein dünnwandiges Bauteil vor der Angebotserstellung einer Druckprüfung zu unterziehen, Senden Sie Ihr Modell an unser Team.