
如果您正在采购 3D打印零件,在选择3D打印技术时,FDM与SLA的抉择通常是您首先面临的,且这一决定会影响后续的所有环节:精度、强度、表面质量和单位成本。这两种工艺虽都是根据CAD文件逐层构建零件,但所使用的材料和物理原理截然不同,因此,根据您选择的不同工艺,同一个3D模型所产生的3D打印件可能大相径庭。 本指南通过生产中关键的数据对这两种工艺进行了直接对比,帮助您根据具体零件特性选择合适的工艺,而非凭空猜测。此外,当FDM和SLA均不完全适用时,本指南还介绍了SLS工艺的适用场景。
各项流程的工作原理
FDM:挤出型线材
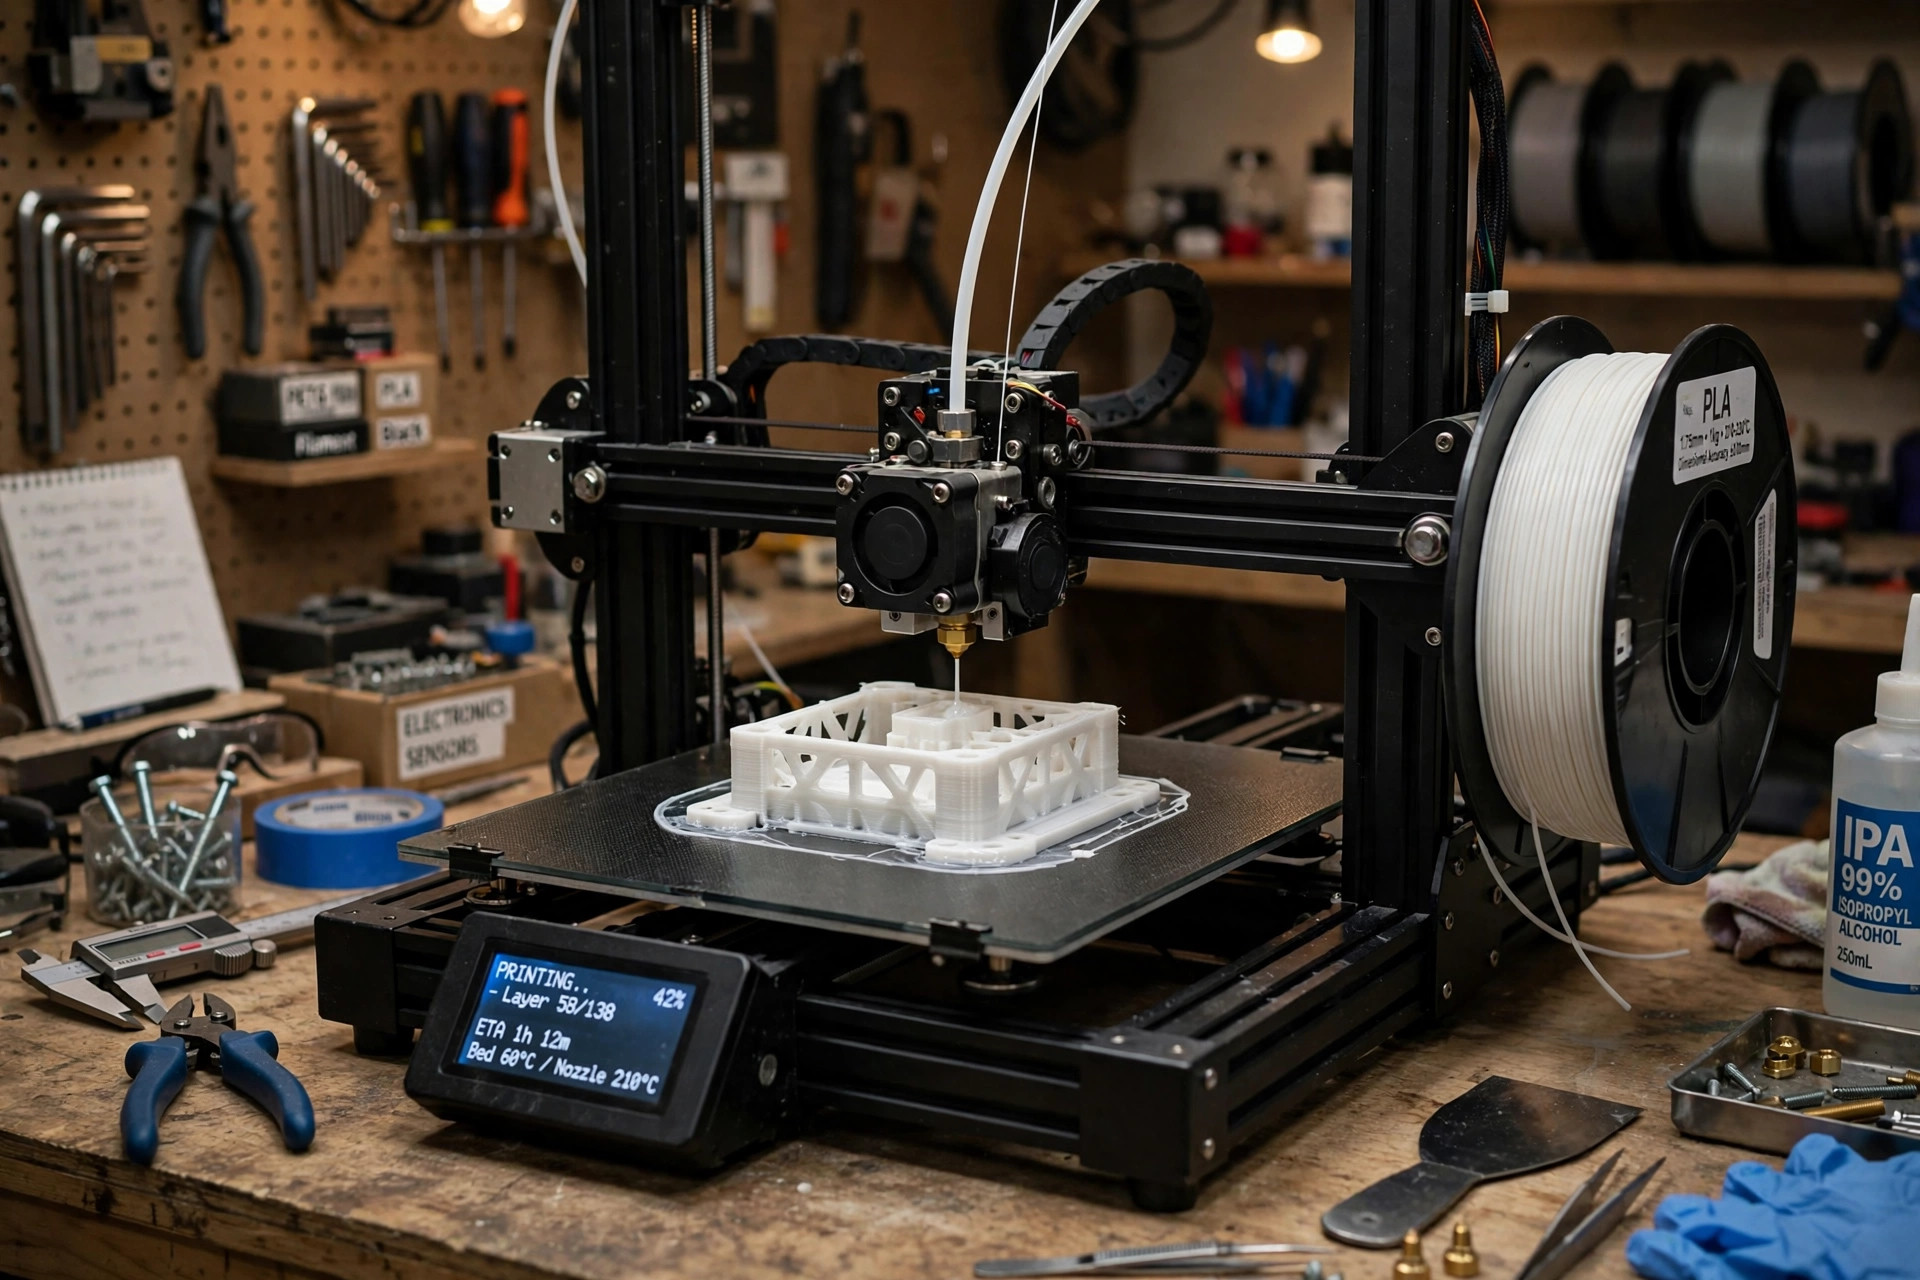
FDM(熔融沉积建模),也称为FFF,是将一卷热塑性线材送入加热喷嘴(通常宽度为0.4毫米)。喷嘴将塑料熔化,并沿精确路径一层一层地将其沉积在加热的构建板上。每层冷却后,便与下层结合在一起。 该工艺在机械结构上较为简单,因此FDM设备涵盖从台式机到大型工业系统的各种规格,且材料成本始终保持较低水平。
SLA:固化树脂
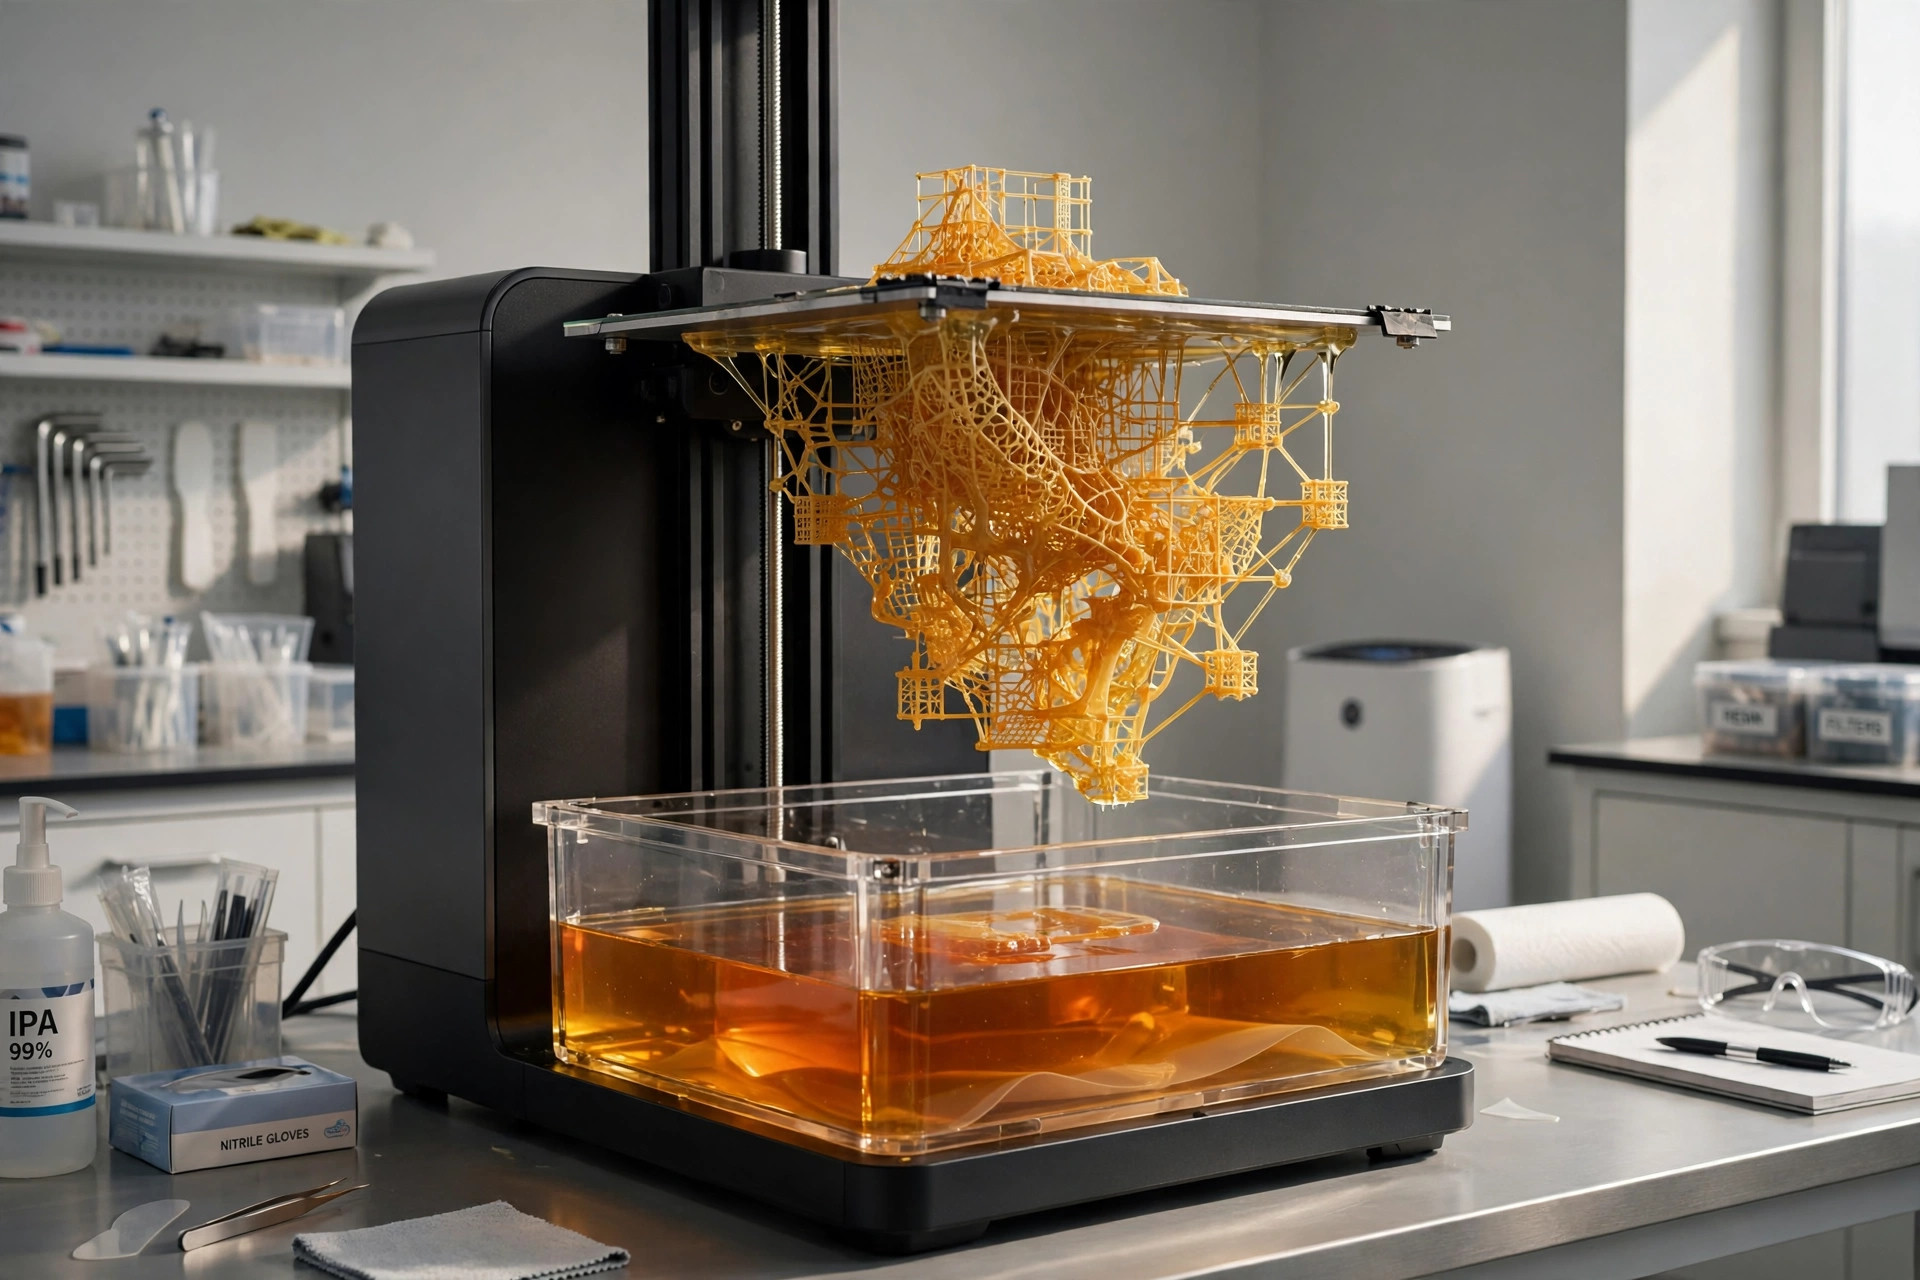
SLA(立体光刻) 首先需要一槽液态光固化树脂。紫外线激光(或在带遮罩的SLA设备中使用LCD屏幕)会逐层固化树脂,同时构建平台会随着零件的生长将其从树脂槽中抬起。 打印完成后,零件需用异丙醇清洗以去除未固化的树脂,随后在紫外线照射下进行后固化,以达到完全的强度和稳定性。
FDM 与 SLA 对比一览
下表总结了在指定零件时最关键的差异。
| 因子 | FDM | SLA |
|---|---|---|
| 原则 | 将熔融的热塑性线材挤出通过喷嘴 | 利用紫外线固化液态光固化树脂 |
| 典型层高 | 0.1 至 0.3 毫米 | 0.025 至 0.1 毫米 |
| 典型公差 | ±0.3 至 ±0.5 毫米 | ±0.05 至 ±0.15 毫米 |
| 表面处理 | 可见的分层线,哑光质感 | 表面光滑,接近注塑成型 |
| 强度 | 作为工程级线材,强度高且韧性好,但层间结合力较弱 | 性能均匀,但标准树脂易碎 |
| 材料 | PLA、ABS、PETG、ASA、尼龙、TPU、PC、PEEK、纤维增强线材 | 标准型、高强度型、柔性型、可浇铸型、牙科用及耐高温树脂 |
| 零件尺寸 | 大型;工业机器的每边长度超过500毫米 | 通常体积小巧;大型工业系统的尺寸约为750毫米 |
| 速度 | 适用于大型、简单零件且层厚较大的情况,加工速度快 | 适用于小零件的批量加工;所需时间取决于零件高度 |
| 单件成本 | 低 | 中至高 |
| 最佳卷 | 大型零件的单件生产和小批量生产 | 小批量、细小且结构复杂的零件 |
精度与公差
在精度方面,SLA 技术无疑是赢家。其层厚在 0.025 至 0.1 毫米之间,且光固化光斑远比 FDM 挤出线更精细,因此 SLA 零件通常能保持 ±0.05 至 ±0.15 毫米的公差,3D 打印件与 CAD 文件的吻合度极高。 小孔、薄壁、镌刻文字和配合特征的尺寸均接近CAD名义尺寸,几乎无需调整。
FDM 工艺的精度通常在 ±0.3 至 ±0.5 毫米之间,而对于大型零件,由于塑料在冷却过程中会收缩,精度会进一步下降。 喷嘴还对特征尺寸设定了硬性限制:壁厚小于约0.8毫米以及细节小于0.4毫米的部件无法可靠地打印出来。对于支架、外壳和夹具,FDM的精度绰绰有余。而对于必须直接从打印机取出后即可卡扣组装的部件,SLA技术则具有明显的优势。
SLA 与 FDM 的强度与耐用性对比
SLA 与 FDM 的强度对比让许多买家感到意外,因为工艺越精细并不意味着强度越高。FDM 零件采用真正的工程热塑性塑料打印而成,因此尼龙、ABS 或聚碳酸酯零件的性能与注塑件中的同类塑料非常相似。 其弱点在于各向异性:层与层之间的结合强度低于材料本身的强度,因此FDM零件具有各向异性,在承受Z轴方向的载荷时,可能会沿层线开裂。
标准SLA树脂固化后会形成一种坚硬但相对脆性的塑料。这种材料容易断裂而非弯曲,且在紫外线照射下会持续老化,因此户外部件的老化速度更快。 韧性强、耐用且耐高温的树脂在很大程度上弥补了这一不足,而且由于SLA零件几乎是各向同性的,其各方向的强度更易于预测。尽管如此,对于卡扣、齿轮、支架以及需要承受反复机械应力的零件,使用合适线材的FDM打印仍是更稳妥的选择。
表面处理
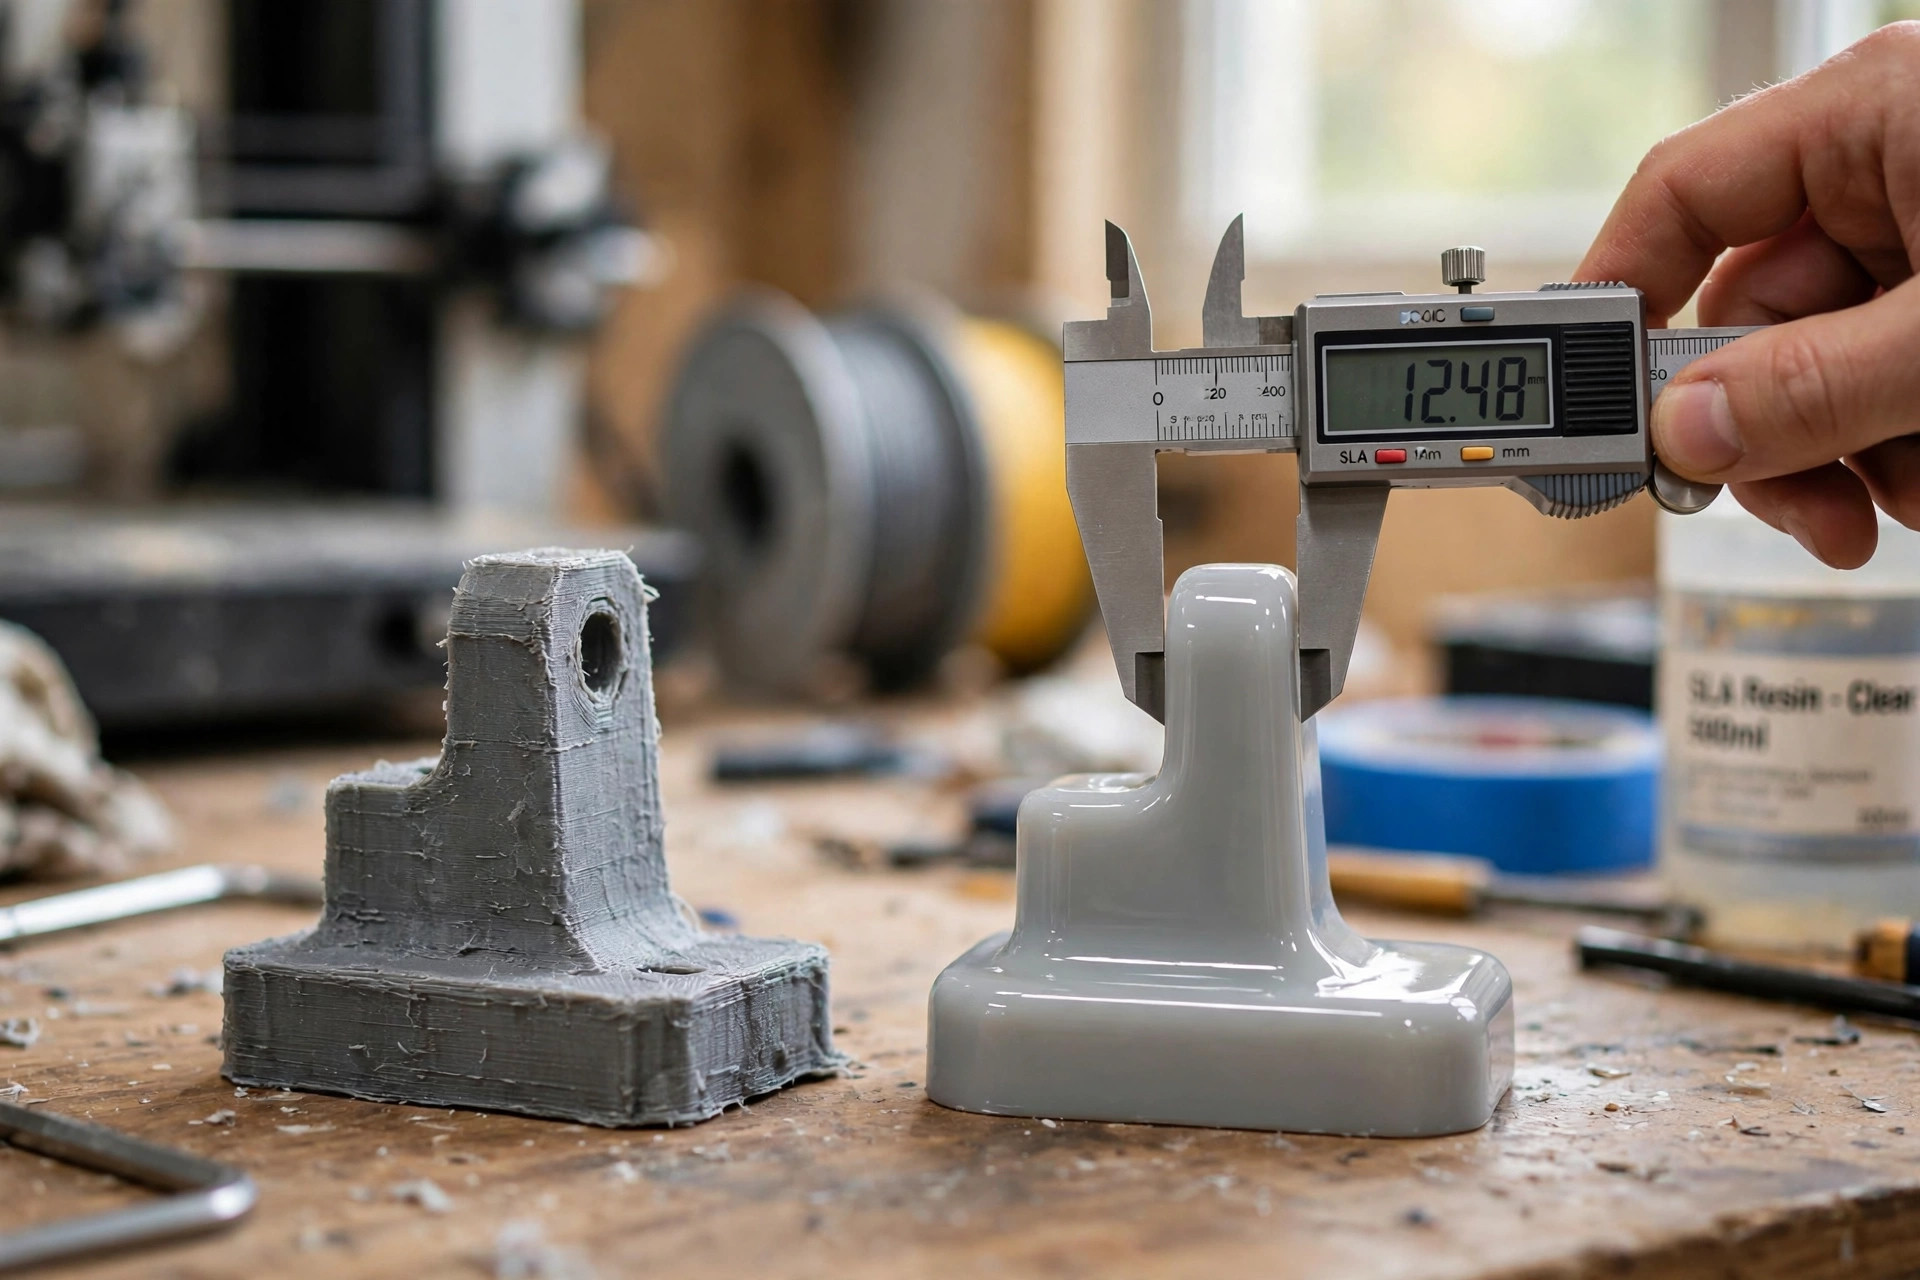
表面处理是这两种工艺之间最明显的区别。FDM工艺会沉积出肉眼可见的塑料珠,因此侧壁上会显现出明显的层纹,并呈现出哑光且略带棱纹的质感。虽然可以通过打磨、上底漆和喷漆来解决这个问题,但这会给每个零件增加额外的人工工序。
SLA零件从打印机中取出时表面光滑,层纹几乎不可见,表面光洁度接近注塑成型,因此成品3D打印件几乎无需额外加工。边缘保持锐利,细微纹理得以保留。 如果该零件将展示给客户、进行拍摄,或作为模具母模使用,SLA打印件通常只需去除支撑结构并进行轻微表面处理,即可达到展示效果。
树脂打印与线材打印:材料对比
选择树脂还是线材打印,将决定您的零件能承受哪些条件。线材是一种真正的热塑性材料:受热会软化,能经受日常使用,且具有广泛的工程性能范围。 常见选项包括:用于制作廉价视觉模型的PLA;适用于户外使用的PETG和ASA;兼具韧性的ABS;用于耐磨部件的尼龙;用于柔性部件的TPU;以及适用于高温或严苛环境的高性能材料,如聚碳酸酯、PEI和PEEK。碳纤维和玻璃纤维增强型线材可在需要时增强部件的刚性。
SLA树脂是专为特定应用而配制的光固化树脂:用于精细成型的标准树脂;模拟ABS或聚丙烯性能的坚韧耐用树脂;柔性树脂;耐高温树脂;以及适用于珠宝和牙科铸造、可干净烧失的可浇铸树脂;还有用于牙科和医疗模型的生物相容性树脂。 但问题在于,大多数树脂都是单一用途的,每公斤成本高于线材,且对热和阳光的耐受性不如工程热塑性塑料。
FDM 与 SLA 的成本对比:哪些因素影响单件成本
在这两种工艺中,成本主要由三方面决定:材料、设备运行时间和人工。在大多数情况下,FDM 在这三方面都更具优势。普通线材的价格约为每公斤 20 至 50 美元,每次 FDM 3D 打印除去除支撑结构外几乎无需任何后处理,而且大型零件可以采用较厚的层厚进行打印,从而缩短设备运行时间。
标准等级的SLA树脂通常每升价格在100至200美元之间,而特种等级的价格则高得多。此外,每个零件都需要清洗、去除支撑结构以及进行紫外线后固化,这些工序所需的人工时间不会随着零件尺寸的缩小而减少。 唯一例外的是小型、高精细度的零件:在这种情况下,SLA技术可以在单次打印中将整个平台填满零件,从而使单件成本具有竞争力;而FDM工艺版本可能需要大量手工精加工,导致总体成本更高。
谁应该选择哪一种?
选择FDM技术,用于制造功能性及终端应用零件
当零件需要承担特定功能时,应选择FDM工艺:例如需要承受载荷、弯曲或通过螺栓连接的功能性原型;夹具、工装和支架;大型外壳和机箱;以及由尼龙、ASA或聚碳酸酯制成的低产量终端使用零件。 当构建尺寸是关键因素,或者单件预算紧张时,FDM也是默认选择。这两种工艺都始于 快速原型制作 在进入量产阶段之前。
选择SLA技术以获得精细细节和出色外观
当零件需要外观逼真或呈现精细细节时,应选择SLA技术:例如视觉和展示用原型、牙科和医疗研究模型、微缩模型、珠宝模具以及硅胶成型母模。如果利益相关方将通过肉眼观察或根据零件的契合精度来评估该零件,那么SLA通常是最佳选择。
如果您不想在内部同时维护这两种类型的机器,可以通过 3D打印服务 例如,XY Machining 可在同一厂区内为您提供这两种工艺,负责为您报价的工程师会根据您的几何形状和材料要求,标注出哪种工艺更适合您的需求。
FDM 与 SLA 与 SLS:SLS 又如何?
当零件既需要具备FDM般的强度,又需要更大的设计自由度时,FDM、SLA和SLS之间的对比就显得尤为重要。SLS(选择性激光烧结)利用激光将尼龙粉末熔合在一起。未烧结的粉末在打印过程中为零件提供支撑,因此SLS无需支撑结构,且能高效处理复杂的内部通道和嵌套批次。 打印出的零件强度高且功能完备,接近注塑尼龙的性能,但表面呈颗粒状哑光质感,且单件成本高于FDM。对于复杂的功能性零件和小批量生产,建议选择SLS;若追求低成本和大尺寸,则仍应选用FDM;而需要光滑表面和精细细节时,则应选用SLA。
FDM 与 SLA 的区别:如何选择合适的 3D 打印机
如果您是3D打印的新手,首先要了解的就是FDM与SLA之间的区别,因为FDM与SLA之间的差异将影响您后续的每一个决策。 FDM 和 SLA 3D 打印 是应用最广泛的两种3D打印技术,每种3D打印技术都有其独特的优势。SLA和FDM 3D打印都是成熟的技术方案,在比较SLA与FDM 3D打印时,正确的选择取决于零件的功能需求,而非哪款3D打印机看起来更炫目。
打印质量:树脂的细节表现与线材的层纹
先从打印质量说起。FDM 3D打印机的打印质量受喷嘴限制:层纹依然可见,细小文字可能会模糊。SLA打印机则利用光线固化树脂,因此3D打印件能呈现清晰的边缘和流畅的曲线。 DLP 3D打印是值得了解的第三种树脂打印技术:DLP和LCD设备能一次性固化整个层,而非像激光打印那样逐层扫描,因此SLA和DLP都属于树脂打印机,但在打印小型零件时,DLP会以牺牲部分细节为代价来换取速度。 对于外观要求较高的零件,树脂3D打印通常更胜一筹;而对于需要频繁拿取、测试和承重的打印模型,FDM打印则是更稳妥的选择。 SLA打印件在使用前需要清洗并进行最终固化,因此无论您选择哪种工艺,都应正确清洗和固化3D打印件,并在组装前对照图纸检查打印件。
硬件:打印机、打印平台和打印速度
接下来,看看硬件部分。FDM 3D 打印机使用加热喷嘴和打印平台,且 FDM 打印机使用的线材成本远低于树脂。台式 3D 打印机适合制作单件原型,而工业级 FDM 系统则可全天候打印大型零件。 SLA 3D打印机的运作原理则不同:SLA打印机利用盛有树脂的槽和光源逐层固化,最后通过紫外线固化完成零件。打印速度正源于这种差异。 在FDM 3D打印机上,打印速度取决于层高和零件尺寸;而在SLA 3D打印机上,打印速度主要取决于零件高度,因为整个平台上的小型零件可在一次运行中完成固化。每种打印机使用的耗材不同,因此应比较每次3D打印的材料成本,而不仅仅是机器价格。
材料:线材性价比与树脂细节
最后,请客观地比较各种材料。FDM材料包括PLA、PETG、ABS、尼龙和聚碳酸酯,对于功能性零件而言,FDM通常是更经济的解决方案。SLA材料包括标准树脂、高韧性树脂、柔性树脂和可铸造树脂,而SLA采用的化学原理更侧重于细节表现而非韧性。 与FDM不同,除非选择高韧性等级,否则树脂零件往往较为脆性;而FDM的吸引力在于,它能够使用与注塑成型相同的塑料,打印出坚固且可实际使用的零件。FDM是熔融沉积建模(Fused Deposition Modeling)的缩写,FDM打印中使用的线材表现得就像普通的热塑性塑料一样。 在最终确定之前,请检查成品3D打印件:将每个3D打印件拿在手中,测试其配合度,并确认3D打印件与3D模型一致。一次仔细的首次3D打印能提供比任何数据表更丰富的信息,而采用另一种工艺进行的第二次3D打印则能最终确定选择。
结论
在FDM与SLA的争论中,并没有绝对的赢家。 应根据零件特性选择合适的工艺:FDM工艺在强度、尺寸、材料范围和低成本方面具有优势;SLA工艺在精度、细节和表面光洁度方面表现出色;当几何形状复杂且产量增加时,则应选用SLS工艺。如有疑问,可将关键零件采用两种工艺分别打印,并将每件3D打印件与样品进行对比。差异在首次试印时即可肉眼观察到,且可通过测量数据验证。
常见问题解答
SLA 和 FDM 哪个更好?
从绝对意义上讲,这两种工艺没有孰优孰劣之分。SLA在精度、精细细节和表面光洁度方面更具优势,因此非常适合制作视觉模型和小型复杂零件。FDM在强度、材料选择、构建尺寸和成本方面更具优势,因此通常更适合制作功能性原型和最终使用零件。
SLA打印比FDM更精确吗?
是的。SLA 技术的公差通常在 ±0.05 至 ±0.15 毫米之间,打印层厚可薄至 0.025 毫米,因此细微特征和孔洞的成形效果与 CAD 模型非常接近。FDM 技术的公差通常在 ±0.3 至 ±0.5 毫米之间,而精细细节则受喷嘴直径的限制。
FDM 和 SLA 哪个更坚固?
FDM打印件通常强度更高、韧性更强,尤其是尼龙、ABS和聚碳酸酯等工程级线材,它们能很好地承受冲击、高温和反复载荷。相比之下,标准SLA树脂较为脆性,尽管韧性强、耐用性高的树脂等级已缩小了这一差距。对于必须承受实际机械应力的零件,FDM是更稳妥的选择。
FDM 和 SLA 哪一种更便宜?
在大多数情况下,FDM 工艺的成本更低。线材的每公斤单价远低于树脂,FDM 设备价格更低,且零件几乎无需后处理。SLA 工艺的成本较高,原因在于树脂价格、清洗和紫外线固化的人工成本,以及支撑结构的去除。对于大型或简单的零件,两者之间的成本差距相当显著。
FDM、SLA 和 SLS 之间有什么区别?
FDM技术通过挤出熔融的塑料线材进行成型,SLA技术利用紫外线固化液态树脂,而SLS技术则通过激光熔融尼龙粉末。SLS技术无需支撑结构,可小批量生产坚固且功能完备的零件,但其表面呈颗粒状,且成本高于FDM技术。该技术处于原型制作与批量生产之间。


