Si vous êtes à la recherche de Pièces imprimées en 3D, le choix entre FDM et SLA est généralement la première décision à prendre, et il a une incidence sur tous les aspects en aval : précision, résistance, finition et coût unitaire. Ces deux procédés permettent de fabriquer des pièces couche par couche à partir d’un fichier CAO, mais ils utilisent des matériaux et des principes physiques totalement différents ; ainsi, un même modèle 3D peut donner lieu à une impression 3D très différente selon le procédé choisi. Ce guide compare les deux procédés en face à face, en s'appuyant sur les chiffres qui comptent en production, afin que vous puissiez choisir le procédé le mieux adapté à votre pièce plutôt que de vous fier à des suppositions. Il aborde également le rôle du SLS lorsque ni le FDM ni le SLA ne conviennent tout à fait.
Fonctionnement de chaque processus
FDM : filament extrudé
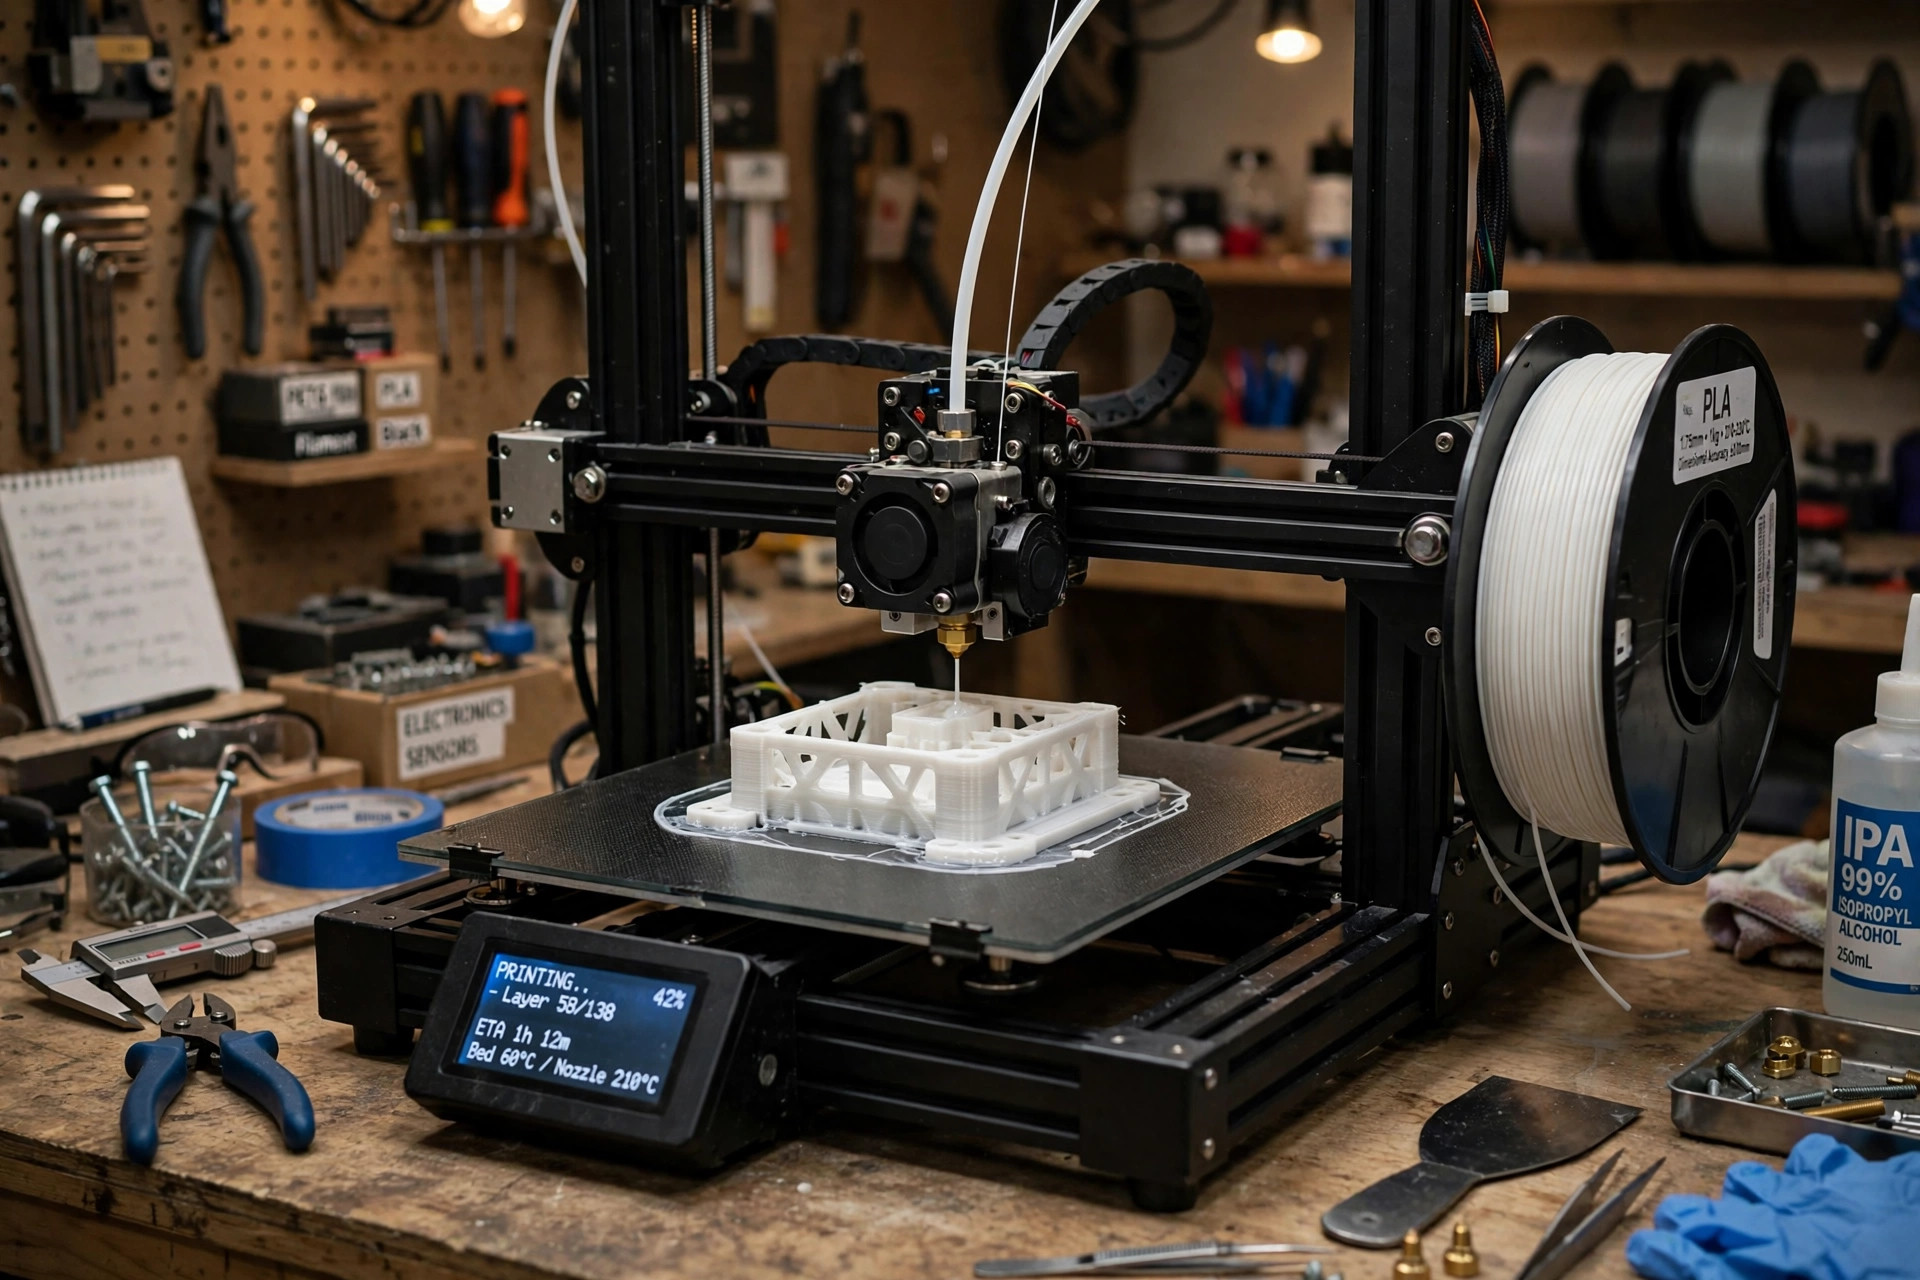
FDM (modélisation par dépôt fondu), également appelé FFF, consiste à acheminer une bobine de filament thermoplastique vers une buse chauffée, d’une largeur généralement de 0,4 mm. La buse fait fondre le plastique et le dépose selon des trajectoires précises, couche par couche, sur un plateau d’impression chauffé. À mesure que chaque couche refroidit, elle se lie à celle du dessous. Le procédé est simple sur le plan mécanique, ce qui explique pourquoi les machines FDM vont des modèles de bureau aux grands systèmes industriels, et pourquoi les coûts des matériaux restent faibles.
SLA : résine durcie
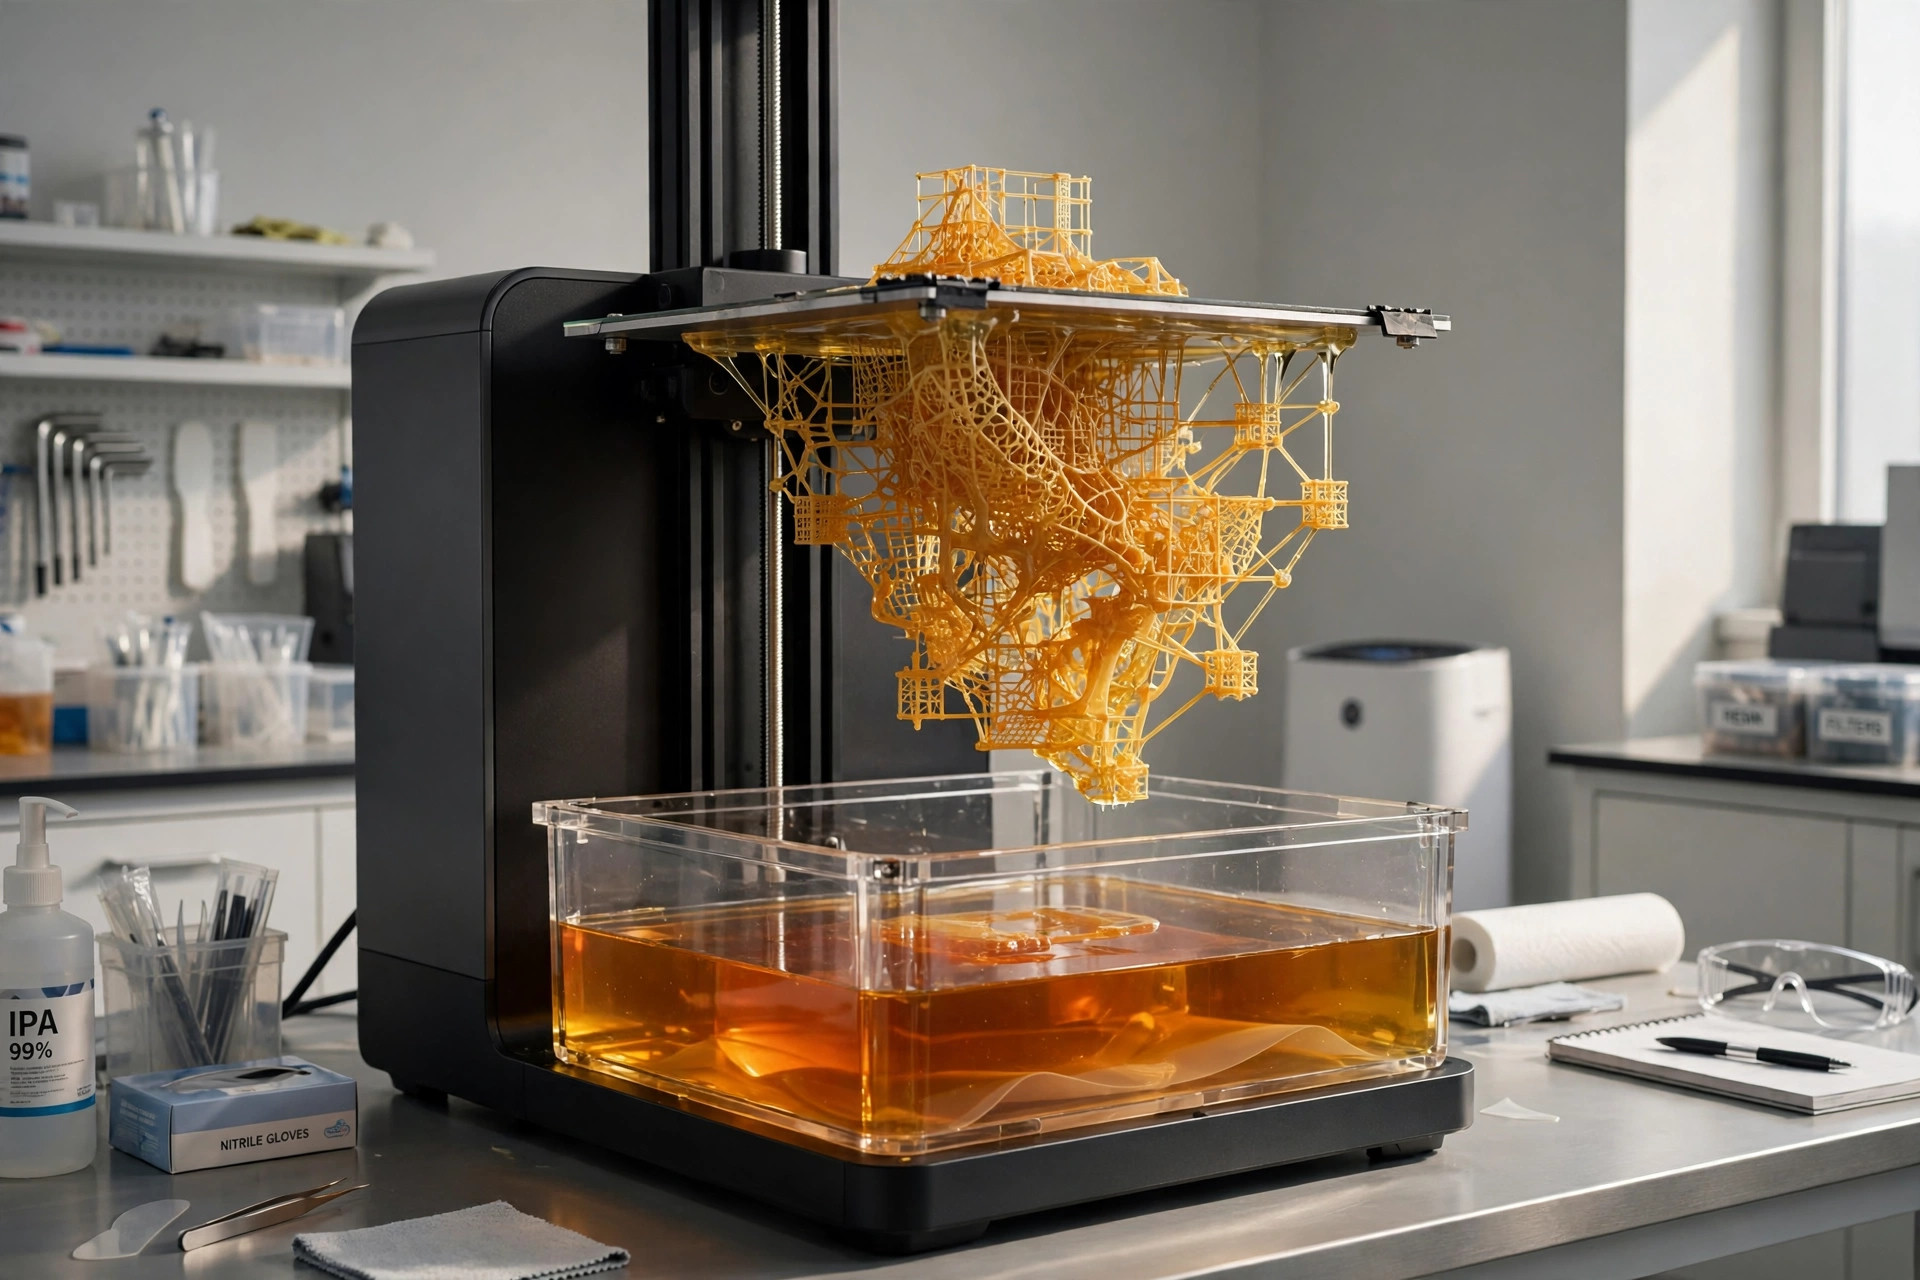
SLA (stéréolithographie) commence par un bac contenant de la résine photopolymère liquide. Un laser UV, ou un écran LCD dans les imprimantes SLA à masquage, durcit une fine couche de résine à la fois contre une plate-forme d'impression qui soulève la pièce hors du bac au fur et à mesure de sa croissance. Après l’impression, les pièces sont lavées à l’alcool isopropylique pour éliminer la résine non durcie, puis soumises à un post-durcissement sous lumière UV afin d’atteindre leur résistance et leur stabilité maximales.
Comparaison rapide entre les technologies FDM et SLA
Le tableau ci-dessous résume les différences les plus importantes à prendre en compte lors de la définition d'une pièce.
| Facteur | FDM | SLA |
|---|---|---|
| Principe | Extrude un filament thermoplastique fondu à travers une buse | Permet de durcir la résine photopolymère liquide à la lumière UV |
| Hauteur de couche typique | de 0,1 à 0,3 mm | 0,025 à 0,1 mm |
| Tolérance type | de ±0,3 à ±0,5 mm | de ±0,05 à ±0,15 mm |
| Finition de surface | Lignes de calques visibles, texture mate | Lisse, d'aspect proche de celui d'une pièce moulée par injection |
| Force | Solides et résistants au niveau des filaments d'ingénierie, mais moins résistants entre les couches | Propriétés homogènes, mais les résines standard sont cassantes |
| Matériaux | PLA, ABS, PETG, ASA, nylon, TPU, PC, PEEK, filaments renforcés de fibres | Résines standard, résistantes, souples, moulables, dentaires et résistantes aux hautes températures |
| Taille de la pièce | De grande taille ; les machines industrielles mesurent plus de 500 mm de côté | Généralement compacts ; les grands systèmes industriels mesurent environ 750 mm |
| Vitesse | Rapide pour les pièces volumineuses et simples à couches épaisses | Efficace pour les lots de petites pièces ; la durée dépend de la hauteur des pièces |
| Coût par pièce | Faible | Moyen à élevé |
| Meilleurs volumes | Pièces uniques et petites séries de pièces de grande taille | Petits volumes de pièces de petite taille et complexes |
Précision et tolérances
La technologie SLA s'impose clairement en matière de précision. Ses couches ont une épaisseur comprise entre 0,025 et 0,1 mm, et le faisceau lumineux de polymérisation est bien plus fin qu'une ligne d'extrusion FDM ; ainsi, les pièces SLA respectent systématiquement une tolérance de ±0,05 à ±0,15 mm et l'impression 3D correspond étroitement au fichier CAO. Les petits trous, les parois minces, les textes gravés et les éléments d'assemblage sont reproduits avec des dimensions proches des cotes nominales de la CAO, ne nécessitant que peu d'ajustements.
La précision de l'impression FDM se situe généralement entre ±0,3 et ±0,5 mm, et elle diminue encore davantage sur les pièces de grande taille, car le plastique se rétracte en refroidissant. La buse impose également une limite minimale quant à la taille des détails : les parois d’une épaisseur inférieure à environ 0,8 mm et les détails de moins de 0,4 mm ne s’imprimeront pas de manière fiable. Pour les supports, les boîtiers et les fixations, la précision du FDM est largement suffisante. En revanche, pour les pièces qui doivent s’emboîter dès leur sortie de l’imprimante, la technologie SLA présente un réel avantage.
SLA vs FDM : résistance et durabilité
La comparaison de résistance entre les procédés SLA et FDM surprend de nombreux acheteurs, car ce n'est pas le procédé le plus « lisse » qui offre la plus grande résistance. Les pièces FDM sont imprimées à partir de véritables thermoplastiques techniques ; ainsi, une pièce en nylon, en ABS ou en polycarbonate se comporte de manière très similaire à la même matière plastique dans une pièce moulée. Le point faible réside dans la direction : les couches adhèrent moins fortement que le matériau lui-même ; les pièces FDM sont donc anisotropes et peuvent se fendre le long des lignes de couche lorsqu'elles sont soumises à une charge sur l'axe Z.
Les résines SLA standard se solidifient pour former un plastique rigide mais relativement cassant. Elles se brisent plutôt qu’elles ne fléchissent, et continuent de se dégrader sous l’effet des rayons UV ; les pièces destinées à un usage extérieur vieillissent donc plus rapidement. Les résines résistantes, durables et résistantes aux hautes températures comblent en grande partie cette lacune, et comme les pièces SLA sont quasi isotropes, leur résistance est plus prévisible dans toutes les directions. Malgré tout, pour les clips, les engrenages, les supports et les pièces soumises à des contraintes mécaniques répétées, le FDM avec un filament adapté reste le choix par défaut le plus sûr.
Finition de surface
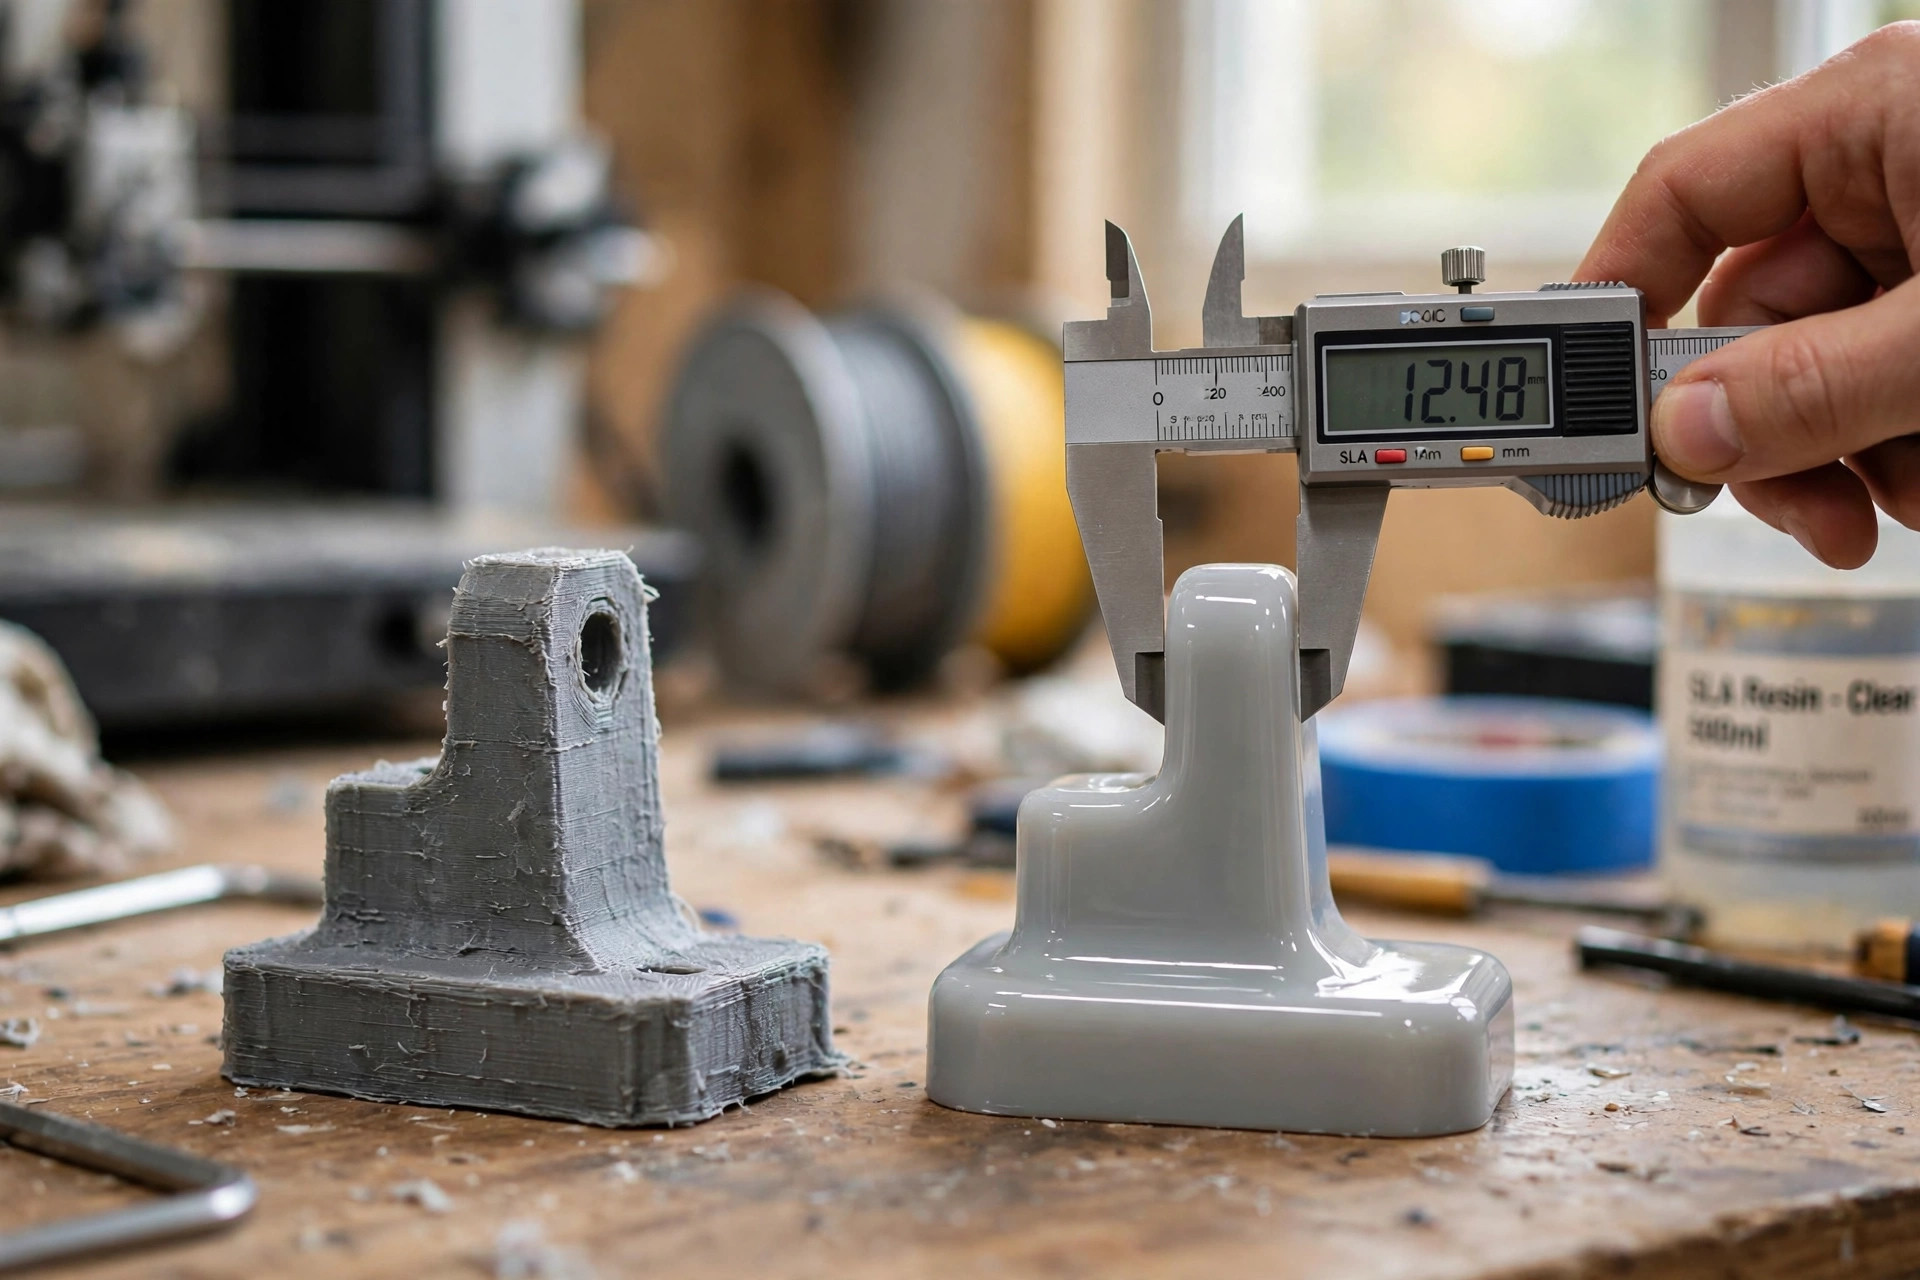
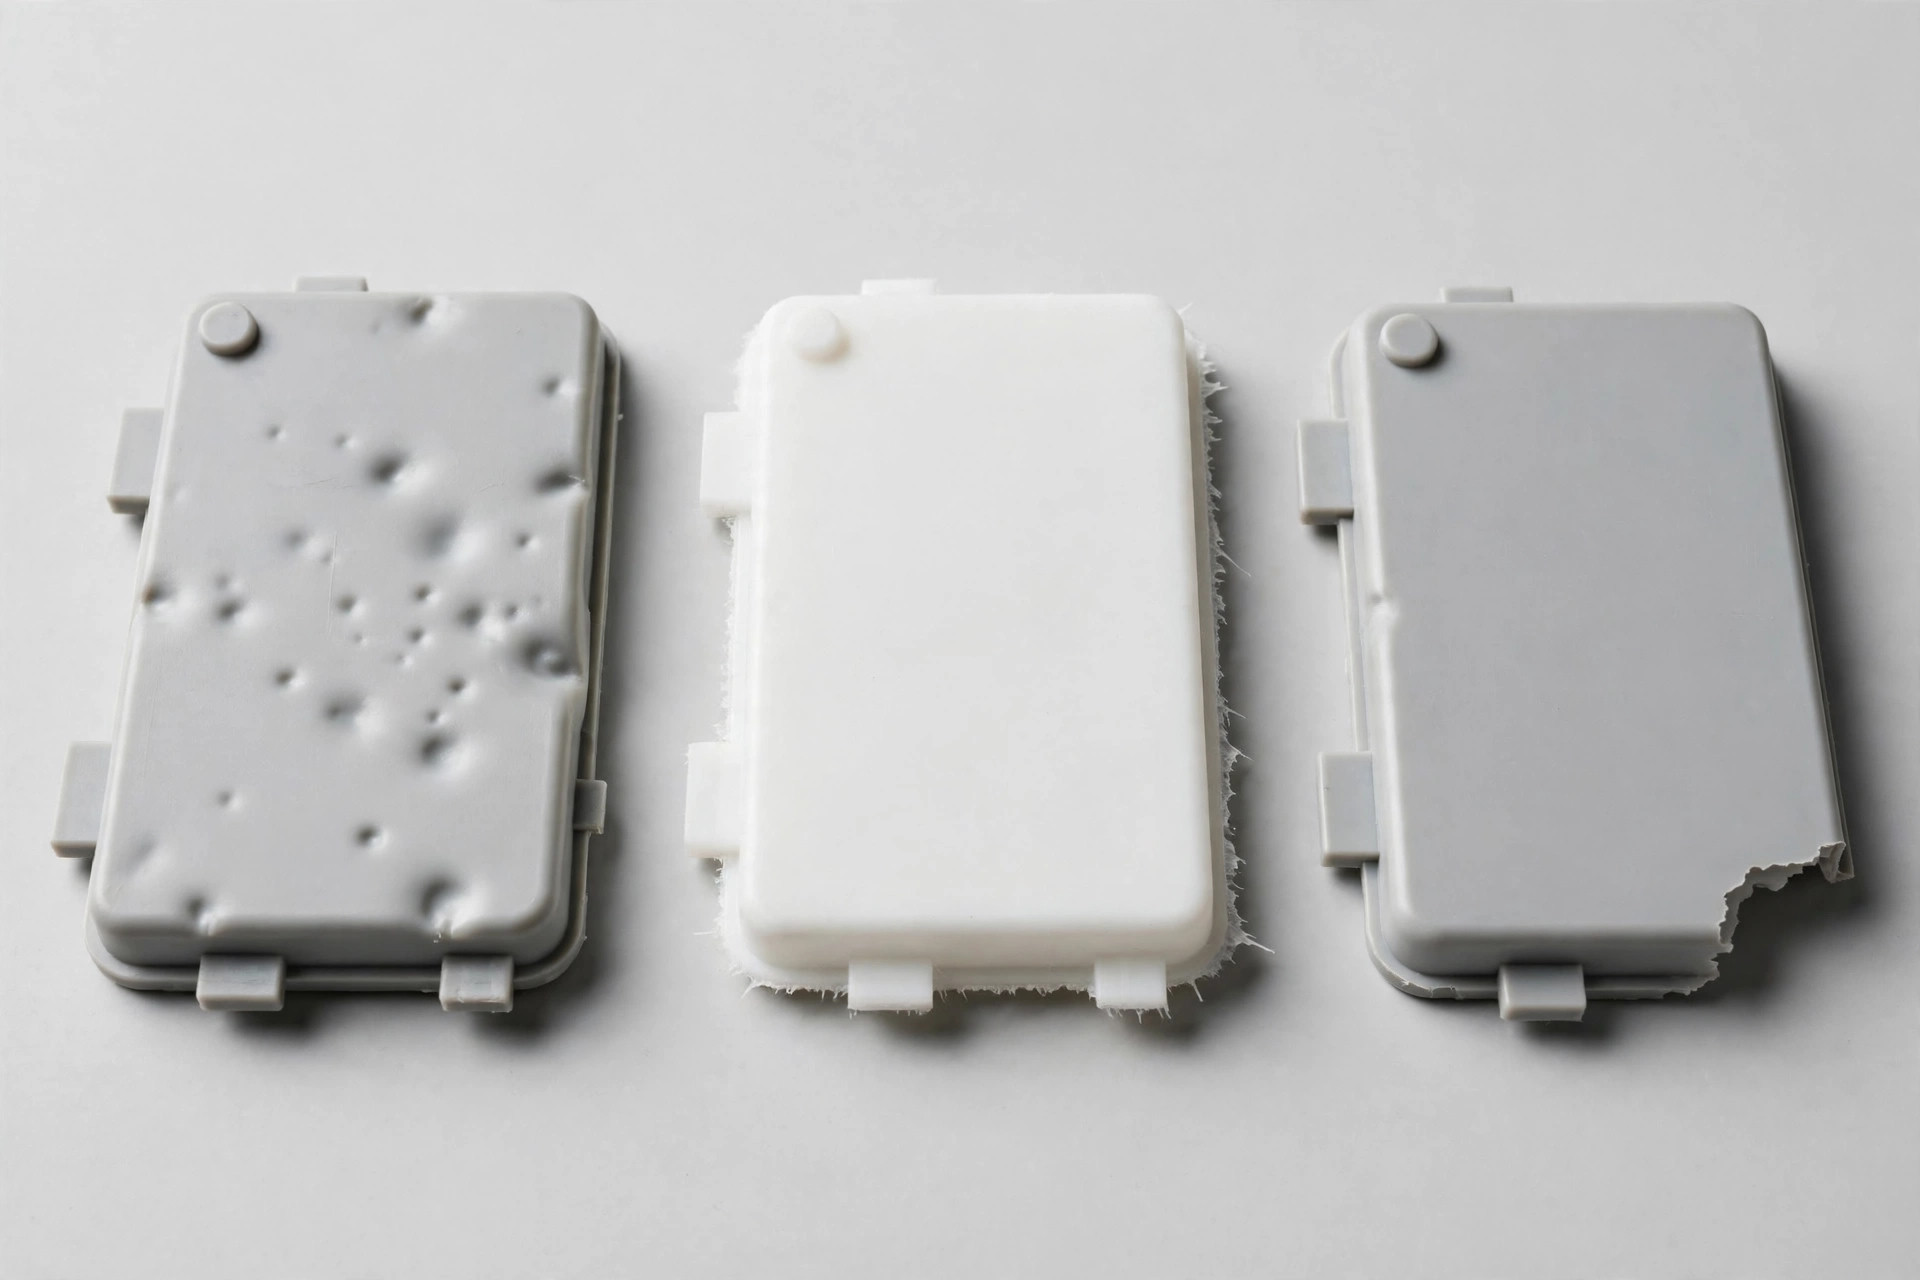
La finition de surface constitue la différence la plus visible entre ces deux procédés. La technologie FDM dépose des perles de plastique visibles, ce qui fait que les parois latérales présentent des lignes de couche nettes et une texture mate, légèrement striée. Le ponçage, l'application d'une couche d'apprêt et la peinture permettent de remédier à cela, mais cela implique un travail manuel supplémentaire pour chaque pièce.
Les pièces SLA sortent de l'imprimante avec une surface lisse, des lignes de couche à peine visibles et une finition proche de celle du moulage par injection ; l'impression 3D finie ne nécessite donc que très peu de retouches. Les arêtes restent nettes et les textures fines sont préservées. Si la pièce est destinée à être présentée aux clients, photographiée ou utilisée comme modèle maître pour le moulage, la technologie SLA ne nécessite généralement rien de plus que le retrait des supports et une légère finition pour être présentable.
Impression à la résine ou au filament : comparaison des matériaux
Le choix entre l'impression à la résine et celle au filament détermine la résistance de votre pièce. Le filament est un véritable thermoplastique : il se ramollit sous l'effet de la chaleur, résiste aux manipulations quotidiennes et se décline dans une large gamme de matériaux techniques. Parmi les options courantes, on trouve le PLA pour les modèles visuels bon marché, le PETG et l’ASA pour une utilisation en extérieur, l’ABS pour sa résistance, le nylon pour les pièces d’usure, le TPU pour les pièces souples, ainsi que des options haute performance telles que le polycarbonate, le PEI et le PEEK pour les environnements chauds ou exigeants. Les filaments renforcés de fibres de carbone ou de verre apportent une rigidité supplémentaire là où cela est nécessaire.
Les résines SLA sont des photopolymères formulés pour des applications spécifiques : des résines standard pour les détails, des résines résistantes et durables imitant le comportement de l'ABS ou du polypropylène, des résines souples, des résines résistantes aux hautes températures, des résines moulables qui se consumment proprement pour la joaillerie et les moulages dentaires, ainsi que des résines biocompatibles pour les modèles dentaires et médicaux. Le problème, c’est que la plupart de ces résines ne sont destinées qu’à un seul usage, coûtent plus cher au kilogramme que les filaments et supportent moins bien la chaleur et la lumière du soleil que les thermoplastiques techniques.
Coût FDM vs SLA : quels sont les facteurs qui déterminent le prix par pièce ?
Trois facteurs déterminent le coût dans ces deux procédés : le matériau, le temps de fonctionnement de la machine et la main-d'œuvre. Dans la plupart des cas, la technologie FDM s'impose sur ces trois plans. Le filament standard coûte environ 20 à 50 dollars le kilogramme ; chaque impression 3D en FDM ne nécessite pratiquement aucun post-traitement hormis le retrait des supports ; et les pièces de grande taille peuvent être imprimées avec des couches épaisses afin de réduire le temps de fonctionnement de la machine.
La résine SLA coûte généralement entre 100 et 200 dollars le litre pour les qualités standard, et bien plus pour les qualités spécialisées. Chaque pièce nécessite également un lavage, le retrait des supports et un post-durcissement aux UV, ce qui ajoute des minutes de main-d’œuvre qui ne diminuent pas avec la taille de la pièce. Les petites pièces très détaillées font exception : dans ce cas, la technologie SLA permet de remplir une plate-forme de pièces en un seul cycle, ce qui rend le coût unitaire compétitif, tandis qu’une version FDM pourrait nécessiter tellement de finition manuelle qu’elle s’avérerait globalement plus coûteuse.
Qui devrait choisir quoi ?
Optez pour la technologie FDM pour les pièces fonctionnelles et destinées à un usage final
Optez pour le FDM lorsque la pièce a une fonction à remplir : prototypes fonctionnels destinés à être chargés, pliés ou assemblés par vissage ; gabarits, montages et supports ; grands boîtiers et enceintes ; et pièces d'utilisation finale produites en petites séries en nylon, ASA ou polycarbonate. C'est également la méthode par défaut lorsque la taille de la pièce est un critère déterminant ou lorsque le budget par pièce est serré. Les deux méthodes commencent par prototypage rapide avant de passer à la production en série.
Optez pour l'impression 3D SLA pour la précision des détails et l'esthétique
Optez pour la technologie SLA lorsque la pièce doit présenter un aspect soigné ou reproduire des détails fins : prototypes visuels et de présentation, modèles d'étude dentaires et médicaux, miniatures, modèles de bijoux et matrices pour le moulage au silicone. Si une partie prenante doit évaluer la pièce à l'œil nu ou en fonction de la précision de son ajustement, la technologie SLA est généralement le choix le plus judicieux.
Si vous ne souhaitez pas gérer ces deux types de machines en interne, vous pouvez passer commande auprès d'un Service d'impression 3D Une entreprise telle que XY Machining vous permet d'accéder à ces deux procédés sous un même toit, et les ingénieurs chargés d'établir votre devis peuvent vous indiquer lequel convient le mieux à votre géométrie et à vos exigences en matière de matériaux.
FDM, SLA et SLS : qu'en est-il du SLS ?
La comparaison entre les procédés FDM, SLA et SLS prend tout son sens lorsqu’une pièce doit présenter une résistance comparable à celle obtenue par FDM tout en offrant une plus grande liberté de conception. Le procédé SLS (frittage sélectif par laser) fusionne de la poudre de nylon à l’aide d’un laser. La poudre non frittée sert de support à la pièce pendant l’impression ; le SLS ne nécessite donc aucune structure de soutien et permet de traiter efficacement les canaux internes complexes ainsi que les lots imbriqués. Les pièces obtenues sont solides et fonctionnelles, proches du nylon moulé, mais présentent une surface granuleuse et mate, ainsi qu’un coût unitaire plus élevé que celui du FDM. Optez pour le SLS pour les pièces fonctionnelles complexes et les petites séries. Privilégiez le FDM pour les pièces économiques et de grande taille, et le SLA pour les pièces lisses et détaillées.
Différence entre les technologies FDM et SLA : comment choisir la bonne imprimante 3D
Si vous débutez dans l'impression 3D, la première chose à comprendre est la différence entre les technologies FDM et SLA, car ces différences déterminent toutes les décisions que vous prendrez par la suite. Impression 3D par FDM et SLA sont les deux technologies d'impression 3D les plus répandues, et chaque catégorie d'impression 3D présente ses propres atouts. L'impression 3D SLA et l'impression 3D FDM sont toutes deux des technologies abouties, et lorsqu'on compare l'impression 3D SLA à l'impression 3D FDM, le choix approprié dépend de la fonction que doit remplir la pièce, et non de l'imprimante 3D qui semble la plus impressionnante.
Qualité d'impression : détails de la résine vs traces de filament
Commençons par la qualité d’impression. Sur une imprimante 3D FDM, celle-ci est limitée par la buse : les lignes de couche restent visibles et les textes fins peuvent paraître flous. Une imprimante SLA durcit la résine à la lumière, ce qui permet à l’impression 3D de présenter des arêtes nettes et des courbes lisses. L'impression 3D DLP est une troisième option de résine qu'il convient de connaître : les machines DLP et LCD durcissent une couche entière en une seule fois au lieu de la tracer au laser ; ainsi, les imprimantes SLA et DLP sont toutes deux des imprimantes à résine, mais la technologie DLP sacrifie une partie du niveau de détail au profit de la vitesse sur les petites pièces. Pour l’impression de pièces où l’aspect esthétique est important, l’impression 3D à la résine l’emporte généralement ; pour les modèles imprimés qui seront manipulés, testés et soumis à des contraintes, l’impression FDM est le choix par défaut le plus sûr. Les pièces imprimées en SLA doivent être lavées et subir une polymérisation finale avant utilisation ; quel que soit le procédé choisi, veillez donc à laver et à polymériser correctement l’impression 3D, puis à la comparer au dessin avant l’assemblage.
Le matériel : imprimantes, plateaux d'impression et vitesse d'impression
Examinons ensuite le matériel. Une imprimante 3D FDM utilise une buse chauffante et un plateau d’impression, et les imprimantes FDM utilisent du filament qui coûte bien moins cher que la résine. Une imprimante 3D de bureau convient aux prototypes uniques, tandis que les systèmes FDM industriels produisent de grandes pièces 24 heures sur 24. Les imprimantes 3D SLA fonctionnent différemment : une imprimante SLA utilise un bac de résine et une source lumineuse pour durcir chaque couche, puis un durcissement UV final achève la pièce. La vitesse d’impression découle de cette différence. Sur une imprimante 3D FDM, la vitesse d’impression dépend de la hauteur de couche et de la taille de la pièce ; sur les imprimantes 3D SLA, elle dépend principalement de la hauteur de la pièce, puisqu’une plate-forme entière de petites pièces est durcie en un seul cycle. Chaque imprimante utilise des consommables différents ; il convient donc de comparer le coût des matériaux par impression 3D, et pas seulement le prix de la machine.
Matériaux : rapport qualité-prix des filaments vs niveau de détail des résines
Enfin, comparez les matériaux en toute objectivité. Les matériaux FDM comprennent le PLA, le PETG, l’ABS, le nylon et le polycarbonate ; le FDM est généralement la solution la plus économique pour les pièces fonctionnelles. Les matériaux SLA comprennent des résines standard, résistantes, souples et moulables ; la technologie SLA repose sur une chimie qui privilégie le niveau de détail au détriment de la résistance. Contrairement au FDM, les pièces en résine peuvent rester cassantes à moins que vous n’optiez pour une résine résistante ; ce qui rend le FDM attractif, c’est sa capacité à imprimer des pièces solides et utilisables à partir des mêmes plastiques que ceux utilisés en moulage. FDM signifie « modélisation par dépôt fondu », et le filament utilisé dans l’impression FDM se comporte comme un thermoplastique ordinaire. Vérifiez l’impression 3D finie avant de vous engager : prenez chaque pièce imprimée en main, testez l’ajustement et assurez-vous que votre impression 3D correspond bien au modèle 3D. Une première impression 3D réalisée avec soin vous en apprendra plus que n’importe quelle fiche technique, et une deuxième impression 3D réalisée avec l’autre procédé permettra de trancher définitivement.
En résumé
Il n'y a pas de gagnant incontestable dans le débat FDM contre SLA. Il faut adapter le procédé à la pièce : le FDM pour la résistance, la taille, la gamme de matériaux et le faible coût ; le SLA pour la précision, le niveau de détail et la finition ; le SLS lorsque la géométrie devient complexe et que les volumes augmentent. En cas de doute, imprimez la pièce critique selon les deux procédés et comparez chaque impression 3D aux échantillons. La différence est visible et mesurable dès le premier essai.
Foire aux questions
Qu'est-ce qui est le mieux, la technologie SLA ou la technologie FDM ?
Aucun des deux procédés n'est supérieur en termes absolus. La technologie SLA l'emporte en matière de précision, de finesse des détails et de finition de surface, ce qui la rend idéale pour les modèles visuels et les petites pièces complexes. La technologie FDM l'emporte en termes de résistance, de choix de matériaux, de taille d'impression et de coût ; elle est donc généralement plus adaptée aux prototypes fonctionnels et aux pièces destinées à une utilisation finale.
L'impression SLA est-elle plus précise que l'impression FDM ?
Oui. La technologie SLA offre généralement des tolérances comprises entre ±0,05 et ±0,15 mm et permet d'imprimer des couches d'une épaisseur minimale de 0,025 mm ; les petits détails et les trous sont donc très proches du modèle CAO. La technologie FDM offre généralement des tolérances comprises entre ±0,3 et ±0,5 mm, et la finesse des détails est limitée par le diamètre de la buse.
Quelle est la technologie la plus résistante : le FDM ou le SLA ?
Les pièces fabriquées par FDM sont généralement plus résistantes et plus robustes, en particulier lorsqu’elles sont réalisées à partir de filaments techniques tels que le nylon, l’ABS et le polycarbonate, qui supportent bien les chocs, la chaleur et les sollicitations répétées. Les résines SLA standard sont relativement fragiles, même si certaines variétés, plus résistantes et durables, comblent en partie cet écart. Pour les pièces devant supporter de réelles contraintes mécaniques, le procédé FDM constitue un choix plus sûr.
La technologie FDM ou la technologie SLA, laquelle est la moins chère ?
Dans la plupart des cas, le FDM est plus économique. Le filament coûte bien moins cher au kilogramme que la résine, les imprimantes FDM sont moins onéreuses et les pièces ne nécessitent pratiquement aucun post-traitement. Le SLA revient plus cher en raison du prix de la résine, de la main-d'œuvre nécessaire au lavage et au durcissement aux UV, ainsi que du retrait des supports. Pour les pièces de grande taille ou simples, la différence de coût est considérable.
Quelle est la différence entre les procédés FDM, SLA et SLS ?
La technologie FDM extrude un filament de plastique fondu, la technologie SLA durcit une résine liquide à l'aide de rayons UV, et la technologie SLS fusionne de la poudre de nylon à l'aide d'un laser. La technologie SLS ne nécessite aucun support et permet de produire des pièces solides et fonctionnelles en petites séries, mais avec une surface granuleuse et à un coût plus élevé que la technologie FDM. Elle se situe à mi-chemin entre le prototypage et la production.