
もし調達をお考えなら 3Dプリント部品、FDMとSLAのどちらを選ぶかは、通常、最初に直面する決断であり、その選択は、精度、強度、仕上げ、単位コストなど、その後のすべての工程に影響を及ぼします。どちらのプロセスもCADファイルに基づいて部品を層ごとに積み上げていきますが、使用する材料や物理的原理が全く異なるため、同じ3Dモデルであっても、どちらのプロセスを選ぶかによって、完成する3Dプリントの仕上がりには大きな違いが生じます。 本ガイドでは、量産において重要な数値データをもとに、これら2つのプロセスを直接比較します。これにより、当て推量ではなく、部品に最適なプロセスを選択できるようになります。また、FDMもSLAも適さない場合に、SLSがどのような場面で活用できるかについても解説しています。
各プロセスの仕組み
FDM:押出成形用フィラメント
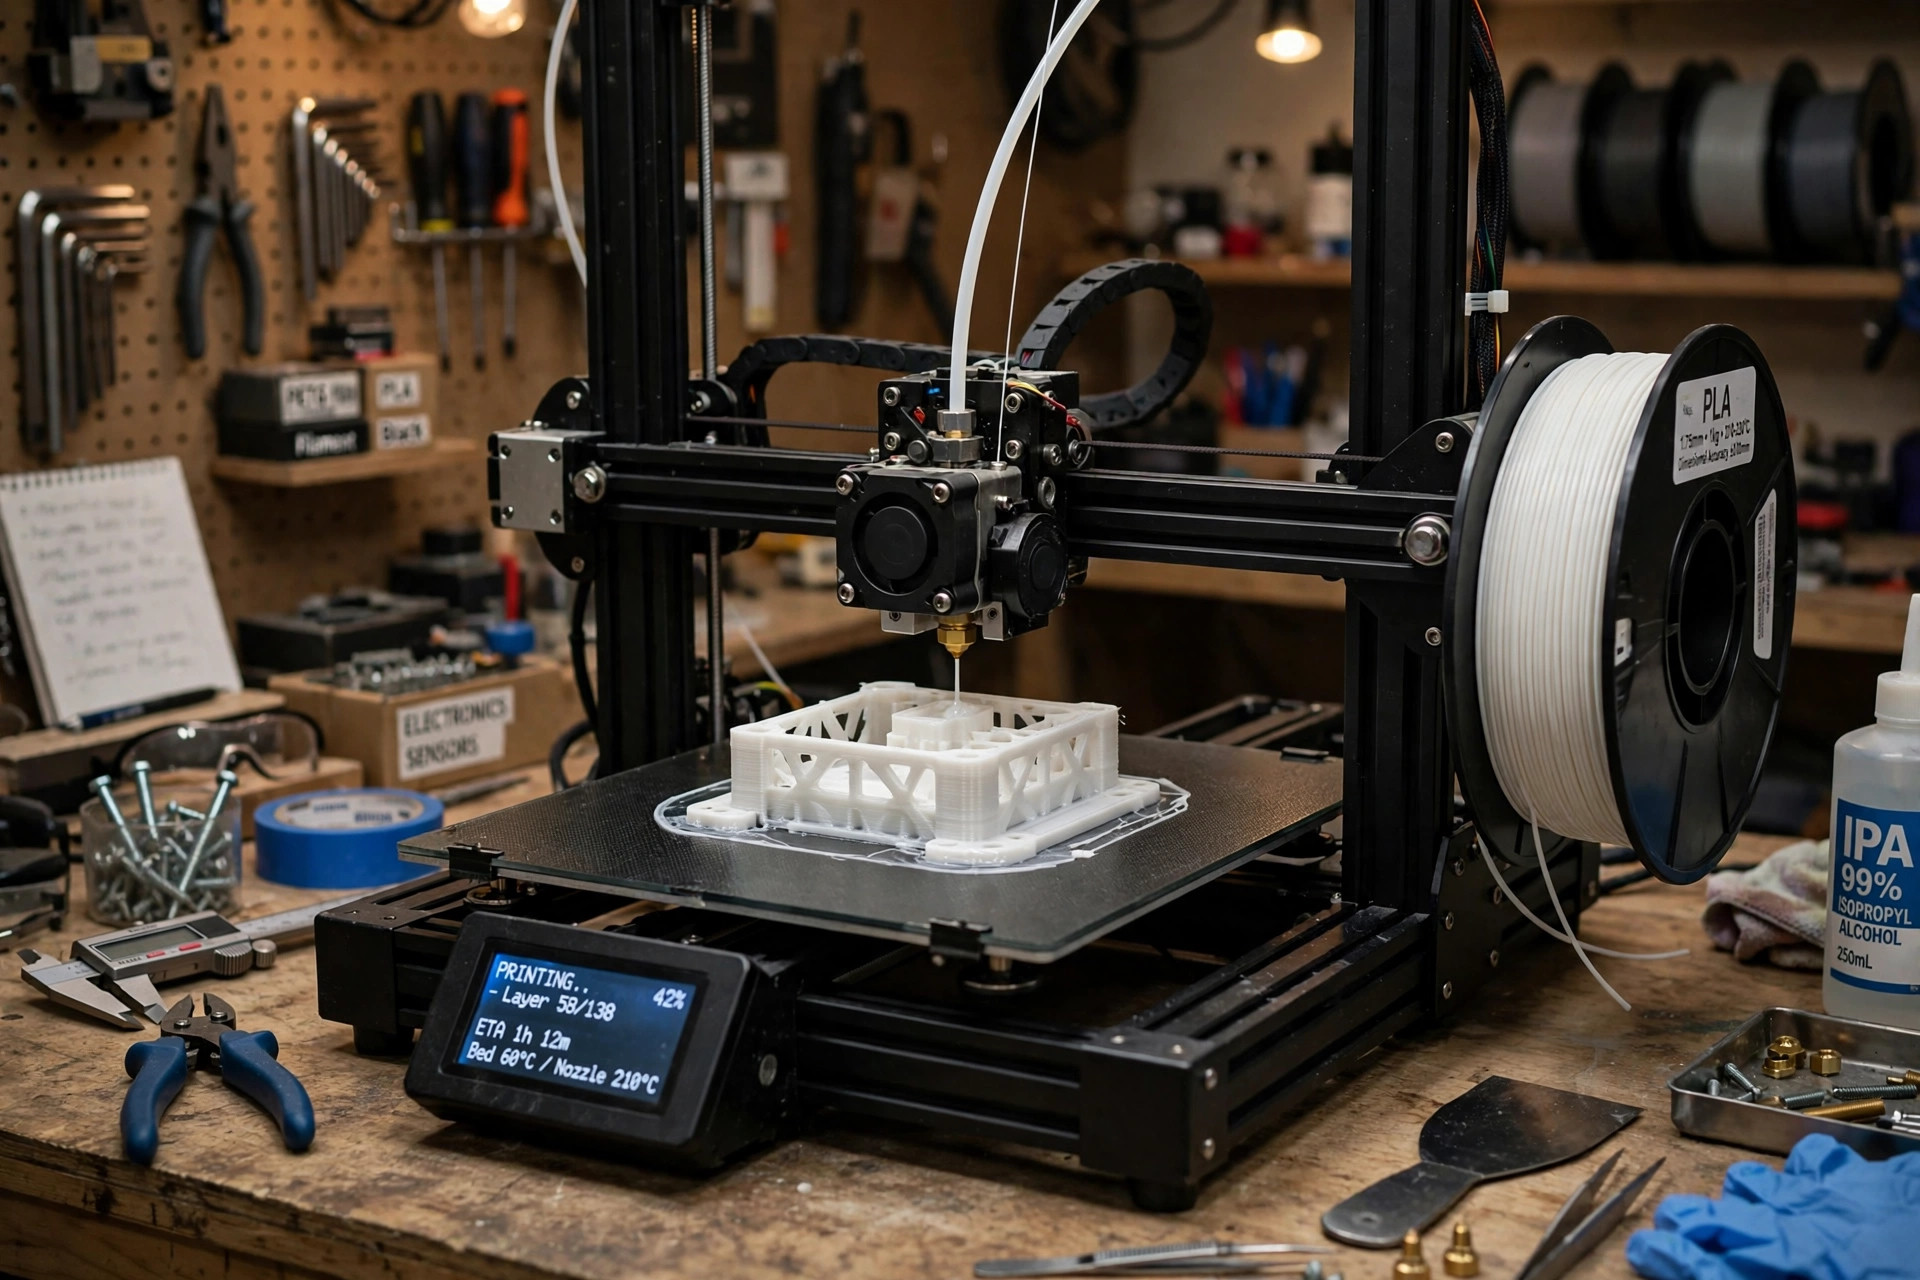
FDM (溶融積層造形)、FFFとも呼ばれるこの方式では、熱可塑性フィラメントのスプールを、通常幅0.4 mmの加熱ノズルに送り込みます。ノズルがプラスチックを溶かし、加熱されたビルドプレート上に、1層ずつ正確な経路で堆積させます。各層が冷却されるにつれて、その下の層と結合します。 このプロセスは機械的に単純であるため、FDM方式の装置はデスクトップ型から大型の産業用システムまで幅広く展開されており、材料費も低く抑えられています。
SLA:硬化樹脂
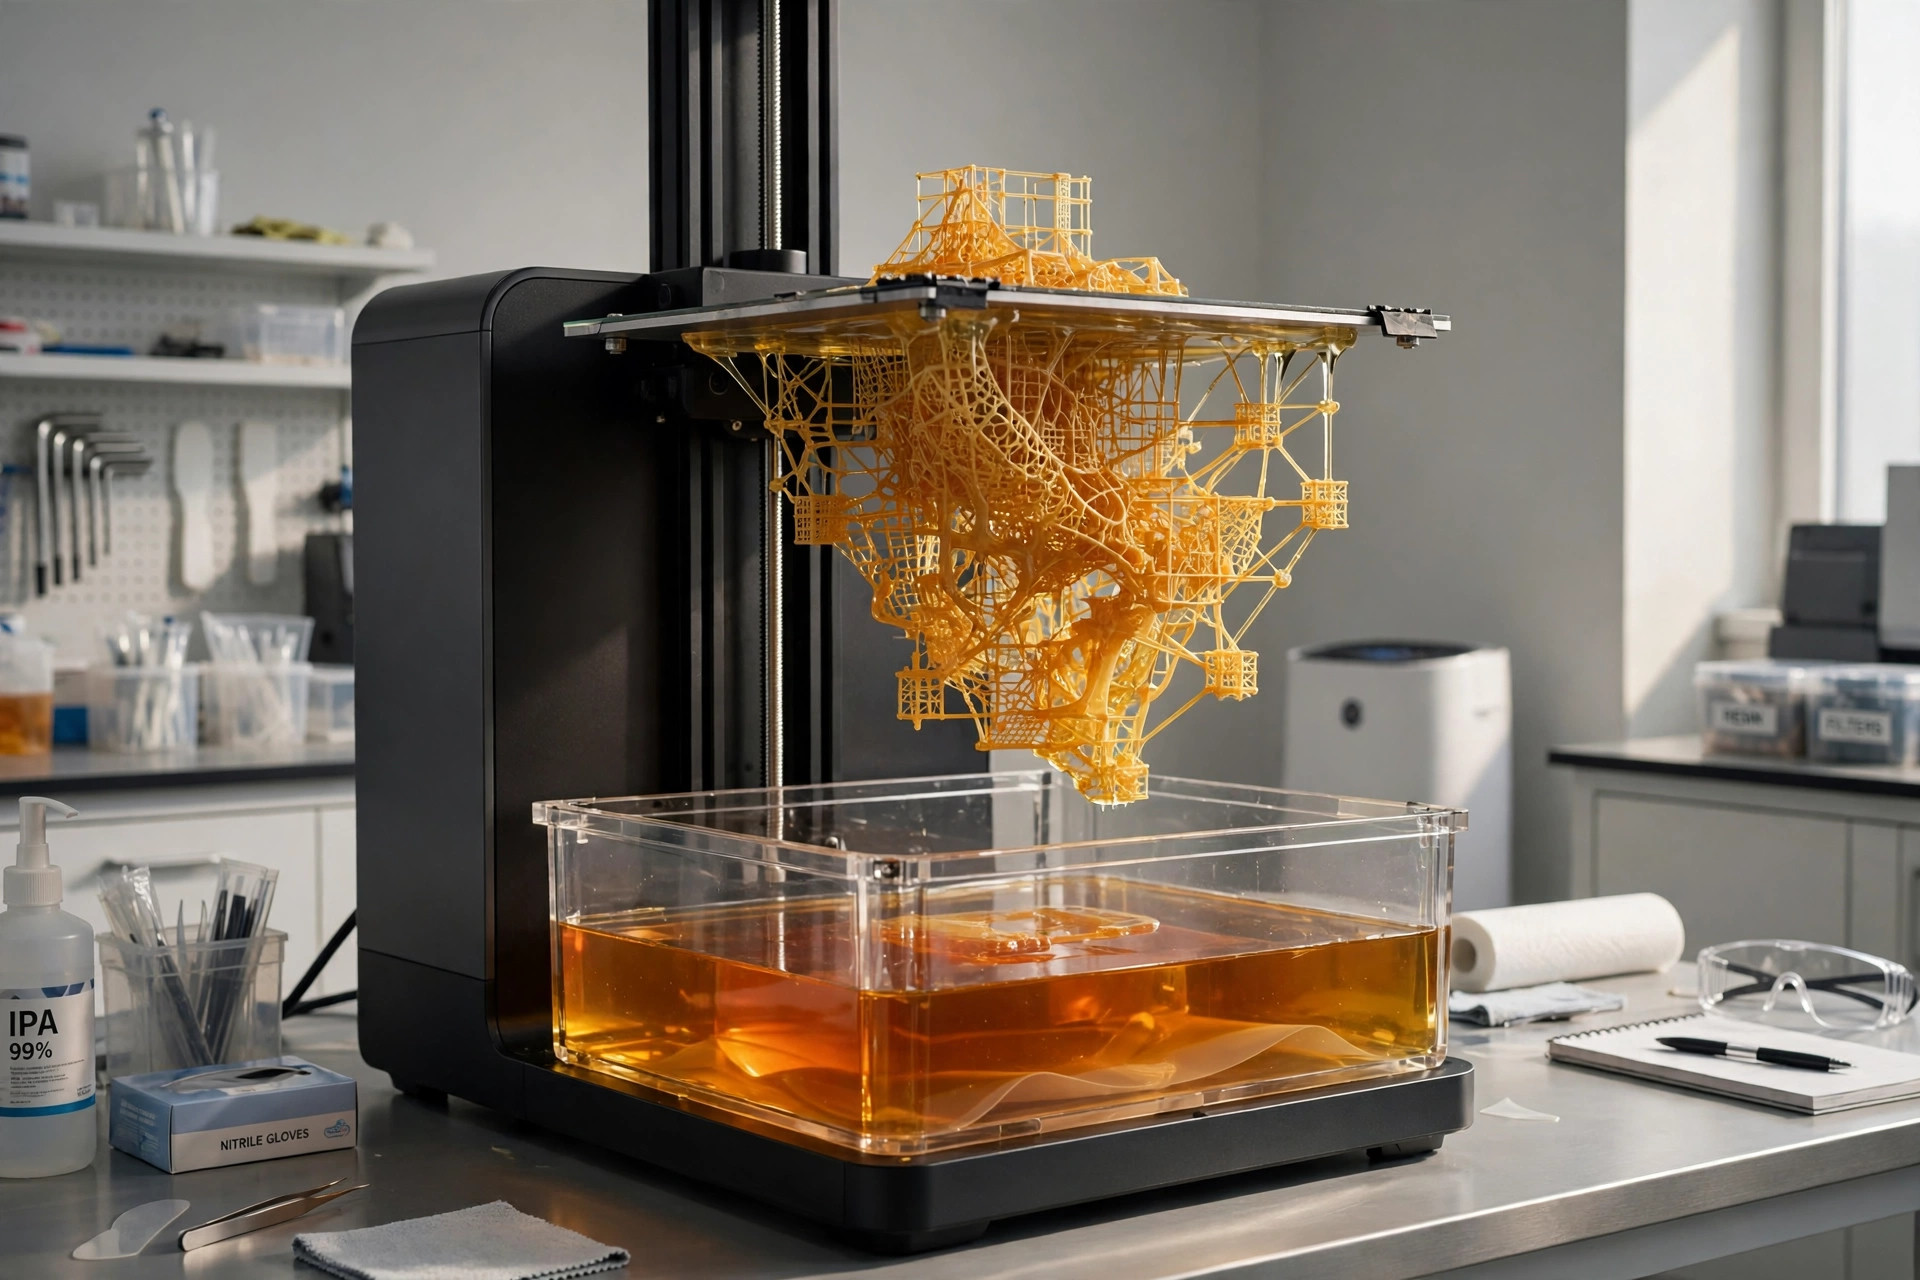
SLA (ステレオリソグラフィー) は、液体の光硬化性樹脂が入った槽から始まります。UVレーザー、あるいはマスク付きSLA装置の場合はLCDスクリーンが、樹脂を1層ずつ硬化させながら、造形プラットフォームが部品を槽から持ち上げ、徐々に成形していきます。 印刷後、部品はイソプロピルアルコールで洗浄され、未硬化の樹脂が除去された後、UV光の下で後硬化処理が行われ、完全な強度と安定性が得られる。
FDMとSLAの比較概要
以下の表は、部品を指定する際に最も重要な違いをまとめたものです。
| 因子 | FDM | SLA |
|---|---|---|
| 原則 | 溶融した熱可塑性フィラメントをノズルから押し出す | UV光で液体の光硬化性樹脂を硬化させます |
| 一般的な層の高さ | 0.1~0.3 mm | 0.025~0.1 mm |
| 一般的な許容差 | ±0.3~±0.5 mm | ±0.05~±0.15 mm |
| 表面仕上げ | はっきりと見えるレイヤーライン、マットな質感 | 滑らかで、射出成形品に近い仕上がり |
| 強さ | エンジニアリングフィラメントとしては強度と耐久性に優れているが、層間の強度は比較的弱い | 均一な特性を持つが、標準的な樹脂は脆い |
| 材料 | PLA、ABS、PETG、ASA、ナイロン、TPU、PC、PEEK、繊維充填フィラメント | 標準型、高強度型、柔軟型、鋳造用、歯科用、および耐熱性の樹脂 |
| 部品サイズ | 大型;各辺が500 mmを超える産業用機械 | 通常はコンパクトですが、大型の産業用システムでは約750 mmに達します |
| 速度 | 厚い層で、大きくて単純な部品を高速で造形する場合 | 小さな部品のバッチ処理に効率的。所要時間は部品の高さによって異なります。 |
| 部品あたりのコスト | 低 | 中~高 |
| おすすめの巻 | 大型部品の単品生産および少量生産 | 小型で細部の細かい部品の少量生産 |
精度と許容誤差
精度の面では、SLAが明らかに優れています。その積層厚は0.025~0.1 mmであり、硬化光のスポットはFDMの押出ラインよりもはるかに細かいため、SLAで製作された部品は通常±0.05~±0.15 mmの公差内に収まり、3DプリントはCADファイルに極めて忠実に再現されます。 小さな穴、薄い肉厚、刻印されたテキスト、および嵌合部も、ほとんど調整を必要とせずに、CAD上の公称寸法に近い精度で再現されます。
FDMの精度範囲は通常±0.3~±0.5 mmですが、大型の部品では冷却時にプラスチックが収縮するため、精度はさらに低下します。 また、ノズルの制約により、細部のサイズには明確な下限があります。壁の厚さが約0.8 mm未満の場合や、細部のサイズが0.4 mm未満の場合は、安定して印刷することができません。ブラケット、ハウジング、治具などについては、FDMの精度で十分です。一方、プリンターから取り出した直後にスナップ式で組み立てる必要がある部品については、SLAの方が明らかに優れています。
SLAとFDMの強度と耐久性の比較
SLAとFDMの強度比較の結果は、多くの購入者を驚かせます。なぜなら、より滑らかな造形プロセスの方が強度が高いとは限らないからです。FDM部品は本物のエンジニアリング熱可塑性樹脂から造形されるため、ナイロン、ABS、ポリカーボネート製の部品は、成形部品に含まれる同種のプラスチックとほぼ同様の挙動を示します。 弱点は方向性にあります。層間の結合強度は素材自体の強度よりも低いため、FDM部品は異方性を持ち、Z軸方向に荷重がかかると層の境目に沿って割れることがあります。
標準的なSLA用樹脂は、硬化すると剛性はあるものの比較的脆いプラスチックになります。曲がるというよりは折れやすく、また紫外線にさらされると劣化し続けるため、屋外で使用される部品はより早く劣化します。 強靭で耐久性があり、耐熱性の高い樹脂を使用することで、この差の多くは埋められます。また、SLA部品はほぼ等方性であるため、あらゆる方向における強度がより予測しやすくなります。とはいえ、クリップ、ギア、ブラケットなど、繰り返しの機械的応力を受ける部品については、適切なフィラメントを用いたFDMの方が、より安全な標準的な選択肢となります。
表面仕上げ
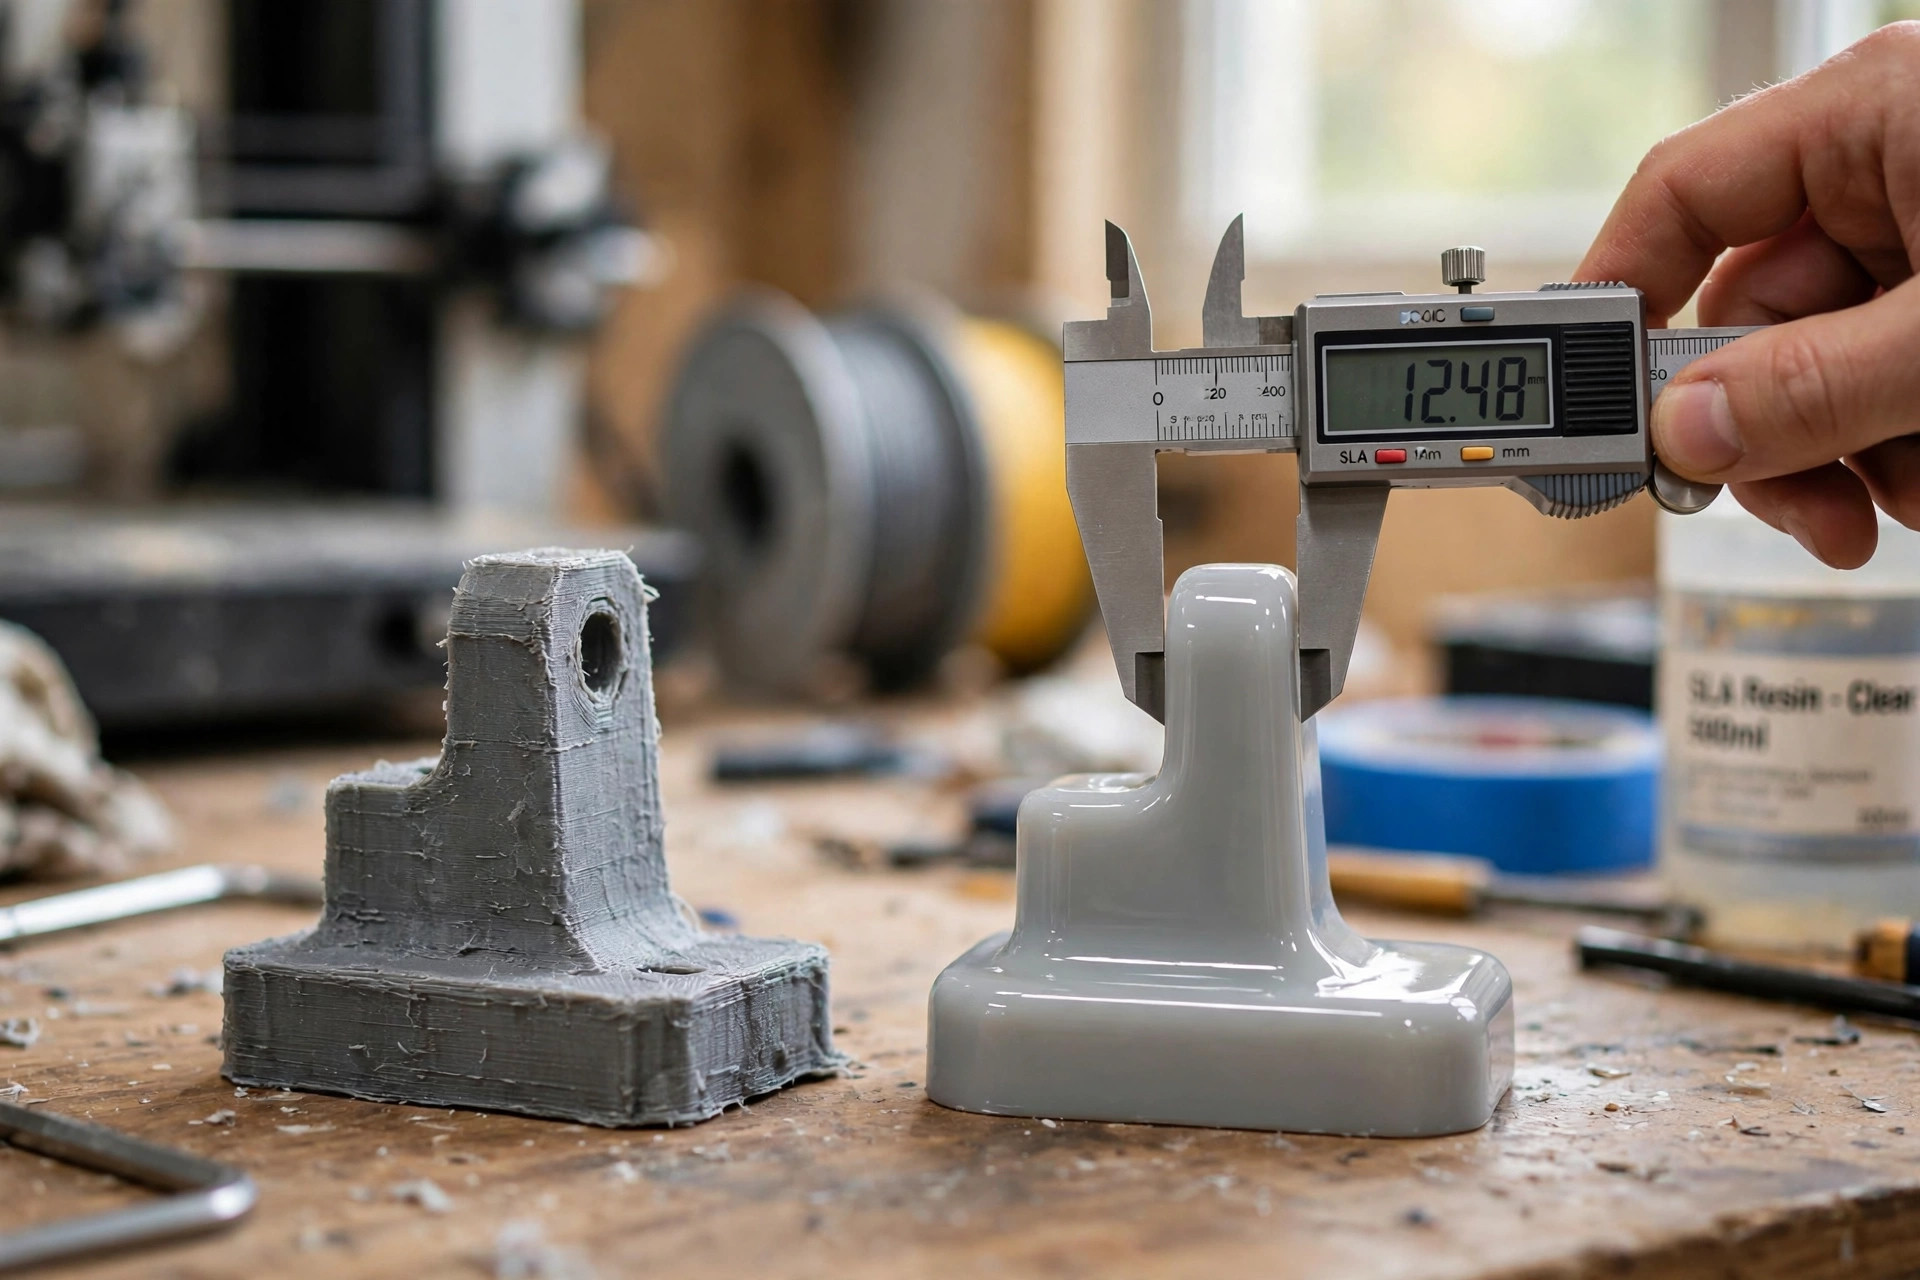
表面仕上げは、この2つのプロセスにおける最も目に見える違いです。FDMではプラスチックが粒状に堆積するため、側壁にははっきりと層の境界線が見え、マットでわずかにリブ状の質感になります。研磨、下塗り、塗装を行うことでこれを改善できますが、そのたびに各部品に手作業の工程が追加されることになります。
SLA製の部品は、プリンターから滑らかに取り出せ、層の境界線もほとんど目立たず、表面仕上げは射出成形に近いため、3Dプリントの完成品にはほとんど追加の加工が不要です。エッジはシャープなまま保たれ、細かい質感も損なわれません。 顧客への提示、写真撮影、あるいは成形の原型として使用する予定の部品であれば、SLAでは通常、サポートの除去と軽い仕上げを行うだけで、見栄えのよい状態に仕上がります。
レジン印刷とフィラメント印刷:素材の比較
レジンとフィラメントのどちらで印刷するかによって、部品がどのような環境に耐えられるかが決まります。フィラメントは真の熱可塑性樹脂であり、熱で軟化し、日常的な取り扱いにも耐え、幅広いエンジニアリンググレードが用意されています。 一般的な選択肢としては、安価な視覚化モデル向けのPLA、屋外使用向けのPETGやASA、強靭性を重視するABS、摩耗部品向けのナイロン、柔軟性が必要な部品向けのTPU、そして高温や過酷な環境向けのポリカーボネート、PEI、PEEKなどの高性能素材があります。カーボンやガラス繊維を配合したフィラメントは、必要な箇所に剛性を加えることができます。
SLA用樹脂は、特定の用途に合わせて配合されたフォトポリマーです。細部表現に適した標準樹脂、ABSやポリプロピレンの特性を再現した強靭で耐久性の高い樹脂、柔軟性のある樹脂、耐熱性樹脂、宝飾品や歯科用鋳造においてきれいに燃焼して除去できる鋳造用樹脂、そして歯科・医療用モデル向けの生体適合性樹脂などがあります。 ただし、ほとんどの樹脂は単一用途であり、フィラメントに比べて1キログラムあたりのコストが高く、エンジニアリング熱可塑性樹脂に比べて熱や日光に対する耐性が低いという欠点があります。
FDMとSLAのコスト:部品あたりの価格を左右する要因
どちらのプロセスにおいても、コストを左右する要因は3つあります。それは、材料費、加工時間、そして手作業による労力です。ほとんどの場合、FDMはこれら3つの点すべてで優位に立っています。汎用フィラメントの価格は1キログラムあたりおよそ20~50ドルであり、FDMによる3Dプリントでは、サポート材の除去以外の後処理がほとんど不要です。また、大型の部品でも層厚を厚く設定して印刷できるため、加工時間を短縮できます。
SLA樹脂は、標準グレードの場合、通常1リットルあたり100~200ドルですが、特殊グレードの場合はさらに高額になります。また、すべての部品について洗浄、サポートの除去、UV後硬化が必要であり、これには部品サイズに関係なく一定の作業時間がかかります。 ただし、小型で精細な部品の場合は例外です。SLAなら1回の稼働でプラットフォームを部品で埋め尽くすことができるため、部品あたりのコストは競争力がありますが、FDM方式では手作業による仕上げが大量に必要となり、結果として総コストが高くなってしまう可能性があります。
どちらを選ぶべきか?
機能部品や実用部品にはFDMを選択してください
部品に特定の役割が求められる場合は、FDMを選択してください。具体的には、荷重がかかったり、曲げられたり、ボルトで固定されたりする機能性プロトタイプ、治具、固定具、ブラケット、大型のハウジングや筐体、そしてナイロン、ASA、ポリカーボネート製の少量生産の最終用途部品などが該当します。 また、造形サイズが重要な場合や、部品あたりの予算が限られている場合にも、デフォルトの選択肢となります。どちらの方法も、まず ラピッドプロトタイピング 量産に移行する前に。
細部と外観にはSLAをお選びください
部品の見た目を重視する場合や、微細なディテールを再現する必要がある場合は、SLAを選択してください。具体的には、視覚的・プレゼンテーション用のプロトタイプ、歯科・医療用の研究用模型、ミニチュア、宝飾品の原型、シリコーン成形用のマスターなどが挙げられます。関係者が目視で部品を評価する場合や、フィット感の精度を重視する場合は、通常、SLAが最適な選択となります。
社内で両方の機種を管理したくない場合は、 3Dプリントサービス XY Machiningのようなサービスを利用すれば、1つの拠点で両方の加工プロセスを活用でき、お客様のデータに基づいて見積もりを行うエンジニアが、お客様の形状や材質の要件に最適な加工方法を提案します。
FDM 対 SLA 対 SLS:SLS についてはどうなのか?
FDM、SLA、SLSの比較は、FDM並みの強度と、より高い設計の自由度を兼ね備えた部品が必要な場合に重要になります。SLS(選択的レーザー焼結)は、レーザーを用いてナイロン粉末を溶融・結合させます。未焼結の粉末が造形中に部品を支えるため、SLSではサポート構造が不要であり、複雑な内部流路や入れ子状のバッチも効率的に処理できます。 完成した部品は強度が高く機能的であり、成形ナイロンに近い品質ですが、表面は粒子が目立ちマットな仕上がりとなり、部品あたりのコストはFDMよりも高くなります。複雑な機能部品や少量生産にはSLSを選択してください。安価で大型の部品にはFDMを、滑らかで細部まで精細な仕上がりにはSLAをそれぞれ選択してください。
FDMとSLAの違い:適切な3Dプリンターの選び方
3Dプリントを初めて利用される方は、まずFDMとSLAの違いを理解しておくことが重要です。なぜなら、FDMとSLAの違いが、その後のあらゆる判断に影響を与えるからです。 FDMおよびSLA方式の3Dプリンティング これらは最も広く利用されている2つの3Dプリント技術であり、それぞれの3Dプリント方式には独自の強みがあります。SLAとFDMの3Dプリントはいずれも確立された技術であり、SLAとFDMの3Dプリントを比較する際、どちらを選ぶべきかは、どの3Dプリンターがより印象的に見えるかではなく、その部品に求められる機能によって決まります。
印刷品質:レジンの細部表現とフィラメントの線状模様
まずは印刷品質から見ていきましょう。FDM方式の3Dプリンターでは、ノズルの性能によって印刷品質に制限があります。レイヤーラインが目立ち、細かい文字がぼやけてしまうことがあります。一方、SLAプリンターは光でレジンを硬化させるため、3Dプリントにはシャープなエッジと滑らかな曲線が得られます。 DLP 3Dプリントも知っておく価値のある3つ目の樹脂方式です。DLPやLCD方式のプリンターは、レーザーで層を1つずつトレースするのではなく、層全体を一度に硬化させます。つまり、SLAとDLPはいずれも樹脂プリンターですが、DLPは小さな部品の印刷において、細部の再現性を多少犠牲にして速度を優先します。 外観が重要な部品の印刷には、通常、樹脂3Dプリントが適しています。一方、取り扱いや試験、負荷がかかる印刷モデルには、FDMプリントの方が安全な選択肢となります。 SLAでプリントされた部品は、使用前に洗浄と最終硬化が必要です。したがって、どのプロセスを選択する場合でも、3Dプリント物を適切に洗浄・硬化させ、組み立て前に図面と照らし合わせて確認してください。
ハードウェア:プリンター、プリントベッド、プリント速度
次に、ハードウェアについて見てみましょう。FDM方式の3Dプリンターは、加熱ノズルとプリントベッドを使用しており、FDMプリンターでは樹脂よりもはるかに安価なフィラメントが使用されます。デスクトップ型の3Dプリンターは単発のプロトタイプ作製に適している一方、産業用FDMシステムは大型の部品を24時間体制で製造します。 SLA 3Dプリンターの仕組みは異なります。SLAプリンターは、樹脂が入った槽と光源を用いて各層を硬化させ、最後にUV硬化を行って部品を仕上げます。印刷速度はこの違いによって決まります。 FDM 3Dプリンターでは、印刷速度は層の高さと部品のサイズに依存しますが、SLA 3Dプリンターでは、小さな部品がプラットフォーム全体に配置された状態で一度の処理で硬化するため、印刷速度は主に部品の高さに依存します。各プリンターで使用する消耗品が異なるため、機械の価格だけでなく、3Dプリント1回あたりの材料費も比較する必要があります。
材料:フィラメントのコスト対レジンによる細部の再現性
最後に、素材を率直に比較してみましょう。FDMの素材にはPLA、PETG、ABS、ナイロン、ポリカーボネートなどがあり、機能部品を作る場合、通常はFDMの方がコストが抑えられます。SLAの素材には、標準、高強度、柔軟、鋳造用樹脂などがあり、SLAは強度よりも細部の再現性を重視する化学的特性を活かしています。 FDMとは異なり、樹脂製のパーツはタフグレードを選ばない限り脆いままである可能性があります。一方、FDMの魅力は、成形に用いられるのと同じプラスチックから、強度があり実用的なパーツをプリントできる点にあります。FDMは「溶融積層造形(Fused Deposition Modeling)」の略であり、FDMプリントで使用されるフィラメントは、一般的な熱可塑性プラスチックと同様の挙動を示します。 決定を下す前に、完成した3Dプリント品を必ず確認してください。各3Dプリント品を手に取り、嵌合性をテストし、3Dプリント品が3Dモデルと一致しているかを確認してください。入念に行われた最初の3Dプリントは、いかなるデータシートよりも多くの情報を与えてくれます。また、別のプロセスで2回目の3Dプリントを行うことで、最終的な選択を確定させることができます。
結論
FDM対SLAの議論において、絶対的な勝者など存在しません。 部品に合わせてプロセスを選びましょう。強度、サイズ、材料の幅、低コストを求めるならFDM、精度、細部表現、仕上げを重視するならSLA、形状が複雑で生産量が増える場合はSLSが適しています。迷った場合は、重要な部品を両方の方法でプリントし、それぞれの3Dプリントをサンプルと比較してみてください。その違いは、最初の試作段階で目に見えて確認でき、測定することも可能です。
よくある質問
SLAとFDM、どちらが優れているのでしょうか?
絶対的な観点から見れば、どちらのプロセスも優れているとは言えません。SLAは精度、微細なディテール、表面仕上げの点で優れており、視覚的なモデルや小型で複雑な部品の製作に最適です。一方、FDMは強度、材料の選択肢、造形サイズ、コストの点で優れているため、通常は機能性プロトタイプや実用部品の製作に適しています。
SLA造形はFDMよりも精度が高いのでしょうか?
はい。SLAは通常、±0.05~±0.15 mm程度の公差を維持し、0.025 mmという極薄の層で積層するため、微細な形状や穴もCADモデルに近い仕上がりになります。一方、FDMは通常±0.3~±0.5 mmの公差であり、細部の精細さはノズルの直径によって制限されます。
FDMとSLA、どちらが優れているのでしょうか?
FDM製の部品は一般的に強度と靭性に優れており、特にナイロン、ABS、ポリカーボネートなどのエンジニアリングフィラメントでは、衝撃や熱、繰り返しの荷重に優れた耐性を示します。標準的なSLA用樹脂は比較的脆いですが、靭性と耐久性に優れた樹脂グレードが登場したことで、その差は縮まりつつあります。実際の機械的ストレスに耐えなければならない部品については、FDMの方が確実です。
FDMとSLA、どちらが安価ですか?
ほとんどの場合、FDMの方が安価です。フィラメントは樹脂に比べて1キログラムあたりのコストがはるかに安く、FDMプリンターの価格も手頃で、部品の後処理もほとんど必要ありません。SLAは、樹脂の価格、洗浄やUV硬化にかかる手間、サポート材の除去などの理由からコストが高くなります。大型の部品や単純な部品の場合、そのコスト差は顕著です。
FDM、SLA、SLSの違いは何ですか?
FDMは溶融したプラスチックフィラメントを押し出し、SLAは液状樹脂を紫外線で硬化させ、SLSはナイロン粉末をレーザーで溶着します。SLSはサポート材を必要とせず、小ロットで強度が高く機能的な部品を製造できますが、表面に粒状感が残り、FDMよりもコストが高くなります。この技術は、試作と量産の間に位置づけられます。


