

In der Praxis handelt es sich bei DMLS und SLM lediglich um einen Unterschied in der Bezeichnung, nicht um einen Unterschied im Verfahren. Das Direct Metal Laser Sintering (DMLS) und das Selective Laser Melting (SLM) sind beide 3D-Druckverfahren für Metalle bei dem eine dünne Schicht Metallpulver aufgetragen, diese in einer Inertgasatmosphäre mit einem Laser abgetastet und Schicht für Schicht vollständig zu einem dichten Bauteil aufgeschmolzen wird.
Kurze Antwort
Kurze Antwort: Die heutigen DMLS- und SLM-Maschinen erfüllen denselben Zweck. Bei beiden handelt es sich um Laser-Pulverbett-Fusionsverfahren für Metalle. Die Bezeichnungen stammen von zwei Geräteherstellern und nicht von zwei unterschiedlichen physikalischen Verfahren. Ausschlaggebend für die Qualität Ihres Bauteils sind die Maschine, die Parametereinstellungen, das Pulver und die Nachbearbeitung – geben Sie daher lieber diese Faktoren an als die Abkürzung.
Woher die beiden Namen stammen
Beide Begriffe stammen aus der Mitte der 1990er Jahre, als Metall-Lasersysteme erstmals auf den Markt kamen. DMLS ist ein Markenzeichen des deutschen Maschinenbauers EOS. SLM wurde zur Bezeichnung des ebenfalls deutschen Unternehmens SLM Solutions.
“Der Begriff ”Sintern“ im Zusammenhang mit DMLS ist nach heutigen Maßstäben irreführend. Sintern bedeutet, Partikel unterhalb ihres Schmelzpunkts zu verschmelzen. Frühe Systeme sinterten das Pulver zwar teilweise, doch aktuelle Maschinen schmelzen es vollständig. Selbst die von EOS selbst entwickelte deutsche Erweiterung des Akronyms verwendet den Begriff für das Schmelzen. Ein Angebot für DMLS oder SLM umfasst also in der Regel dieselbe Technologie unter einem anderen Markennamen.
DMLS vs. SLM: Direktvergleich
| Faktor | DMLS | SLM |
|---|---|---|
| Prozessfamilie | Laser-Pulverbett-Fusion | Laser-Pulverbett-Fusion |
| Pulverzustand während des Bauvorgangs | Wird bei aktuellen Maschinen vollständig geschmolzen | Vollständig geschmolzen |
| Herkunft des Namens | EOS-Marke | SLM-Lösungen |
| Atmosphäre | Argon oder Stickstoff | Argon oder Stickstoff |
| Typische Werkstoffe | Titan, Edelstahl, Nickellegierungen, Aluminium, Kobalt-Chrom | Gleicher Bereich |
| Benötigte Unterstützung | Ja | Ja |
| Typische Nachbearbeitung | Spannungsabbau, Entformung, Bearbeitung, optional HIP | Das Gleiche |
In einigen Artikeln wird behauptet, dass beim SLM-Verfahren weitaus mehr Laserleistung zum Einsatz kommt oder dass die jeweiligen Verfahren für unterschiedliche Metalle geeignet sind. Die veröffentlichten Zahlen widersprechen sich, und die Leistungsunterschiede sind zwischen den einzelnen Maschinenmodellen größer als zwischen DMLS und SLM. Wir würden einen Anbieter nicht auf dieser Grundlage auswählen.
Bezeichnung gemäß den Normen: Pulverbettfusion
Normungsgremien vermeiden Markennamen. Die gemeinsam von der ISO und dem ASTM-Ausschuss F42 gepflegte Terminologienorm ISO/ASTM 52900 fasst beide Verfahren unter dem Begriff „Pulverbettfusion“ zusammen. Neuere ISO/ASTM-Dokumente bezeichnen die Laser-Metall-Variante als PBF-LB/M (Pulverbettfusion, Laserstrahl, Metall). Das ist auch die Antwort auf die Frage, ob SLM und LPBF dasselbe sind: LPBF ist die generische Bezeichnung.
Die Materialspezifikationen folgen derselben Logik. Die Norm ASTM F3184 gilt beispielsweise für Edelstahl 316L, der im Pulverbettverfahren hergestellt wurde, unabhängig davon, von welchem Maschinenhersteller er stammt. Das ISO-Portfolio für die additive Fertigung listet eine umfassendere Auswahl an Verfahrens- und Qualifizierungsnormen auf. Für Einkäufer lautet die Schlussfolgerung ganz einfach: Geben Sie in Ihrer Zeichnung die Norm und die Legierung an, nicht das Akronym eines Herstellers.
Wie schneidet DMLS oder SLM im Vergleich zu EBM und Binder Jetting ab?
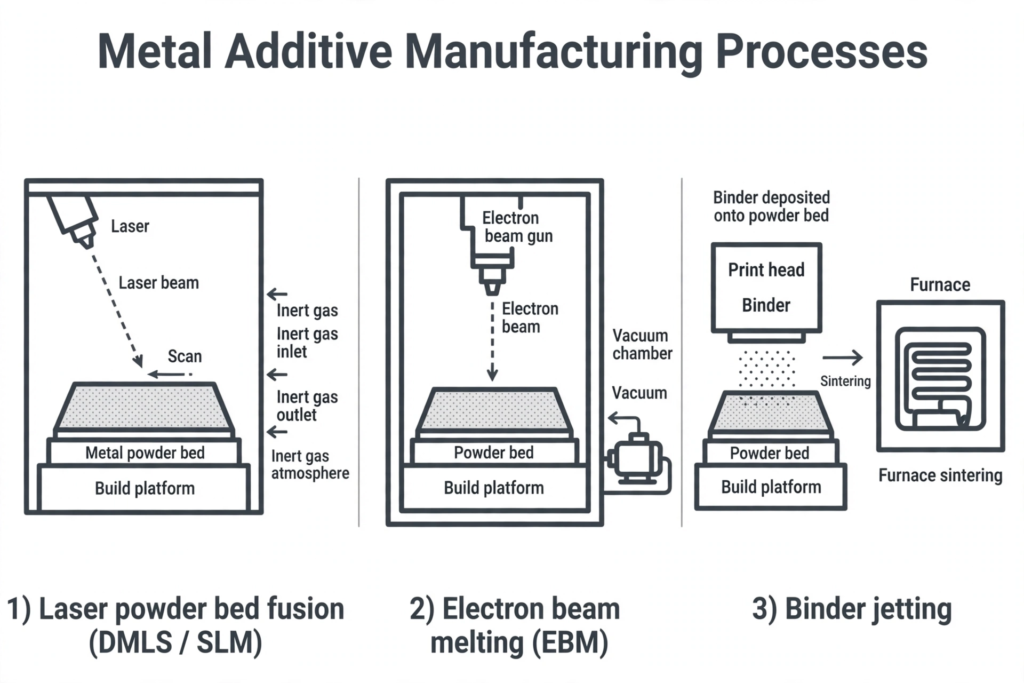
Die wirklichen Unterschiede bestehen zwischen den Verfahrensfamilien, nicht zwischen den Markennamen. Beim Elektronenstrahlschmelzen (EBM) wird anstelle eines Lasers in Inertgas ein Elektronenstrahl im Vakuum eingesetzt. Das Verfahren findet bei hohen Temperaturen statt, wodurch die Eigenspannungen verringert werden; allerdings sind die Oberflächen rauer, weshalb es hauptsächlich für Titan verwendet wird.
Beim Binder-Jetting wird das Pulver mit einem Bindemittel verklebt und das Bauteil anschließend in einem Ofen gesintert. Aufgrund der Schrumpfung ist es schwieriger, die Maße einzuhalten. SLS ist ein Polymerverfahren für Nylonbauteile. Es wird oft mit DMLS verwechselt, dient jedoch nicht zur Herstellung von Metallbauteilen. Unser Leitfaden zu SLA, SLS, FDM und MJF behandelt die Kunststoffverfahren.
| Prozessfamilie | Energiequelle | Atmosphäre | Wichtiger Kompromiss |
|---|---|---|---|
| Laser-Pulverbett-Fusion (DMLS / SLM) | Laser | Argon oder Stickstoff | Erfordert Stützen, Spannungsabbau und in der Regel eine maschinelle Bearbeitung |
| Elektronenstrahlschmelzen (EBM) | Elektronenstrahl | Vakuum | Rauere Oberflächen, aber geringere Eigenspannungen; wird hauptsächlich für Titan verwendet |
| Binder-Jetting | Bindemittel, anschließend Ofensintern | — | Durch Schrumpfung lassen sich die Maße schwerer einhalten |
Was beeinflusst tatsächlich die Qualität Ihrer Bauteile?
Abgesehen vom Namen gibt es fünf Faktoren, die die Qualität eines Teils bestimmen.
| Faktor | Was es beschließt |
|---|---|
| Maschine und Parametersatz | Die Laseranzahl, die Spotgröße, die Schichtdicke und die Abtaststrategie beeinflussen die Dichte und die Oberflächenbeschaffenheit. Erkundigen Sie sich, welche Maschine und welche qualifizierten Parameter verwendet werden. |
| Pulver | Die Partikelgröße, die chemische Zusammensetzung und die Häufigkeit der Wiederverwendung des Pulvers beeinflussen die Porosität und die mechanischen Eigenschaften. |
| Ausrichtung und Stützen anbringen | Diese Faktoren bestimmen, wo die Stützmarkierungen gesetzt werden, wie stark die Verzerrung ausfällt und welche Flächen nachbearbeitet werden müssen. |
| Wärmebehandlung | Die Spannungsentlastung vor dem Entnehmen aus der Form ist Standard. Durch heißisostatisches Pressen (HIP) werden innere Poren geschlossen; dieses Verfahren wird häufig bei ermüdungskritischen Titan- und Nickelteilen angewendet. |
| Zerspanung | Die Oberflächen von Rohteilen sind rau und die Toleranzen sind größer als bei bearbeiteten Teilen. Kritische Bohrungen, Dichtflächen und Gewinde sind in der Regel CNC-gefertigt. |
Ein häufiger Fehler ist es, die Bearbeitungszugabe in der Zeichnung wegzulassen. Fügen Sie an jeder Fläche, die bearbeitet werden soll, eine Bearbeitungszugabe hinzu.
Nachteile der Laser-Pulverbettfusion
Das Laserdrucken von Metall ist weder günstig noch einfach. Die Maschinen kosten Hunderttausende Dollar, das Pulver ist teuer und die Druckvorgänge dauern viele Stunden. Die Teile benötigen Stützstrukturen, müssen spannungsfrei gemacht und in der Regel nachbearbeitet werden. Die Baugröße ist begrenzt, und große Überhänge oder eingeschlossenes Pulver führen zu Fehlern.
Der Kompromiss hängt vom jeweiligen Bauteil ab. Bei komplexen Bauteilen mit geringen Stückzahlen, die über innere Kanäle oder Gitterstrukturen verfügen, sind diese Kosten gerechtfertigt. Bei einfachen Blöcken und Halterungen ist die CNC-Bearbeitung aus dem Vollmaterial in der Regel kostengünstiger und schneller. Bei prismatischen Titanbauteilen ist die Bearbeitung von Titan aus Stangenmaterial nach wie vor die Standardmethode.
| Teiltyp | In der Regel der bessere Weg |
|---|---|
| Komplexe Teile in kleinen Stückzahlen mit inneren Kanälen oder Gitterstrukturen | Laser-Pulverbett-Fusion: Die Kosten sind gerechtfertigt |
| Einfache Blöcke und Klammern | CNC-Bearbeitung aus dem Vollmaterial – in der Regel kostengünstiger und schneller |
| Prismatische Titanbauteile | Die Bearbeitung von Titan aus Stangenmaterial ist nach wie vor die Standardmethode. |
Häufig gestellte Fragen
Sind DMLS und SLM dasselbe?
Aus praktischer Sicht, ja. Bei beiden handelt es sich um Laser-Pulverbett-Fusionsverfahren, bei denen Metallpulver Schicht für Schicht in einer inerten Atmosphäre vollständig geschmolzen wird. DMLS ist ein Markenname von EOS, und SLM stammt von SLM Solutions. Die Unterschiede zwischen den einzelnen Maschinen und Parametersätzen sind weitaus wichtiger als die Bezeichnung, die ein Anbieter verwendet.
Was sind die Nachteile des selektiven Lasersinterns?
Das selektive Lasersintern (SLS) ist ein Polymerverfahren, weshalb seine Einschränkungen in rauen Oberflächen, einer gewissen Porosität und einer begrenzten Auswahl an Nylonwerkstoffen liegen. Bei der Metall-Laser-Pulverbettfusion sind die Hauptnachteile hohe Maschinen- und Pulverkosten, die Entfernung von Stützstrukturen, Restspannungen, begrenzte Baugrößen und die Notwendigkeit der Nachbearbeitung.
Sind SLM und LPBF dasselbe?
Ja. LPBF (Laser Powder Bed Fusion) ist die allgemeine Bezeichnung für diese Verfahrensfamilie, und in Normdokumenten wird dieser Begriff verwendet, um Markennamen zu vermeiden. SLM ist eine kommerzielle Bezeichnung für die Laser-Pulverbettfusion von Metallen, ebenso wie DMLS. Geben Sie bei der Bestellung von Bauteilen „LPBF“ oder „PBF-LB/M“ zusammen mit der Legierung an.
Wofür steht die Abkürzung DMLS?
DMLS steht für „Direct Metal Laser Sintering“ (direktes Metall-Lasersintern). Der Name geht auf frühe Systeme zurück, bei denen das Pulver nur teilweise gesintert wurde. Moderne DMLS-Maschinen schmelzen das Pulver vollständig, sodass das Verfahren heute genauso funktioniert wie SLM. Der Begriff wird mit EOS in Verbindung gebracht, dem deutschen Unternehmen, das das Verfahren Mitte der 1990er Jahre auf den Markt gebracht hat.
Wie schneidet DMLS oder SLM im Vergleich zu EBM und Binder-Jetting ab?
Die wirklichen Unterschiede bestehen zwischen den Verfahrensfamilien, nicht zwischen den Markennamen. Beim Elektronenstrahlschmelzen (EBM) wird anstelle eines Lasers in Inertgas ein Elektronenstrahl im Vakuum eingesetzt. Das Verfahren findet bei hohen Temperaturen statt, wodurch die Restspannung verringert wird, allerdings sind die Oberflächen rauer, und es wird hauptsächlich für Titan verwendet. Beim Binder-Jetting wird Pulver mit einem Bindemittel verklebt und das Bauteil anschließend in einem Ofen gesintert; aufgrund der Schrumpfung ist es schwieriger, die Maße einzuhalten.
Die Wahl zwischen DMLS- und SLM-Anbietern
Entscheiden Sie sich nicht für einen Anbieter, nur weil dort „DMLS“ statt „SLM“ steht oder umgekehrt. Treffen Sie Ihre Wahl anhand der Legierung, der Maschine und der qualifizierten Parameter, der Optionen für Wärmebehandlung und HIP, der Prüfverfahren sowie der Möglichkeiten zur Endbearbeitung.
Vergleichen Sie die Normenverweise mit der aktuellen Ausgabe, bevor Sie sie in eine Zeichnung einfügen. Wenn Sie ein Metallbauteil im Sinn haben, senden Sie XY-Bearbeitung Ihre CAD-Datei und fordern Sie ein Angebot an, das den Druck, die Wärmebehandlung und die Endbearbeitung umfasst. Unser 3D-Druck-Dienstleistungen Auf dieser Seite sind die von uns angebotenen Metall- und Kunststoffverfahren aufgeführt.


