

Na prática, a diferença entre DMLS e SLM é apenas uma questão de nomenclatura, e não de processo. A sinterização direta a laser de metal (DMLS) e a fusão seletiva a laser (SLM) são ambas processos de impressão 3D em metal que espalha uma fina camada de pó metálico, a escaneia com um laser em uma atmosfera de gás inerte e a funde totalmente até formar uma peça densa, camada por camada.
Resposta curta
Resposta curta: As máquinas DMLS e SLM atuais realizam o mesmo trabalho. Ambas utilizam a fusão a laser em leito de pó para metais. Os nomes derivam de dois fabricantes de equipamentos, e não de dois princípios físicos distintos. O que determina a qualidade da sua peça é a máquina, o conjunto de parâmetros, o pó e o pós-processamento; portanto, especifique esses fatores em vez da sigla.
A origem dos dois nomes
Ambos os termos datam de meados da década de 1990, quando os sistemas de laser para metal chegaram ao mercado pela primeira vez. DMLS é uma marca registrada associada à EOS, fabricante alemã de máquinas. SLM passou a ser o nome utilizado pela SLM Solutions, outra empresa alemã.
“O termo ”sinterização” no DMLS é enganoso para os padrões atuais. Sinterização significa fundir partículas abaixo de seu ponto de fusão. Os primeiros sistemas sinterizavam parcialmente o pó, mas as máquinas atuais o fundem completamente. Até mesmo a própria versão alemã da sigla, criada pela EOS, usa a palavra que significa “fusão”. Portanto, uma cotação para DMLS ou SLM geralmente refere-se à mesma tecnologia sob uma marca diferente.
DMLS x SLM: Comparação lado a lado
| Fator | DMLS | SLM |
|---|---|---|
| Família de processos | Fusão a laser em leito de pó | Fusão a laser em leito de pó |
| Estado em pó durante a fabricação | Derrete totalmente nas máquinas atuais | Totalmente derretido |
| Origem do nome | Marca registrada EOS | SLM Solutions |
| Ambiente | Árgon ou nitrogênio | Árgon ou nitrogênio |
| Materiais típicos | Titânio, aço inoxidável, ligas de níquel, alumínio, cobalto-cromo | Mesmo intervalo |
| Apoios necessários | Sim | Sim |
| Pós-processamento típico | Alívio de tensões, remoção de suportes, usinagem, HIP opcional | O mesmo |
Alguns artigos afirmam que a SLM utiliza uma potência de laser muito maior, ou que cada nome se aplica a metais diferentes. Os dados publicados se contradizem, e a potência varia mais entre os modelos de máquina do que entre a DMLS e a SLM. Não escolheríamos um fornecedor com base nisso.
Como é denominada nas normas: Fusão em Leito de Pó
Os órgãos de normalização evitam nomes de marcas. A norma terminológica ISO/ASTM 52900, mantida em conjunto pela ISO e pelo Comitê F42 da ASTM, agrupa ambas as tecnologias sob o termo “fusão em leito de pó”. Documentos mais recentes da ISO/ASTM denominam a versão a laser-metal como PBF-LB/M (fusão em leito de pó, feixe de laser, metal). Essa também é a resposta para a questão de saber se SLM e LPBF são a mesma coisa: LPBF é o nome genérico.
As especificações dos materiais seguem a mesma lógica. A norma ASTM F3184, por exemplo, abrange o aço inoxidável 316L fabricado por fusão em leito de pó, independentemente da marca da máquina utilizada na fabricação. O portfólio de manufatura aditiva da ISO lista um conjunto mais amplo de normas de processo e qualificação. Para os compradores, a lição é simples: indique a norma e a liga no seu desenho, e não a sigla da marca.
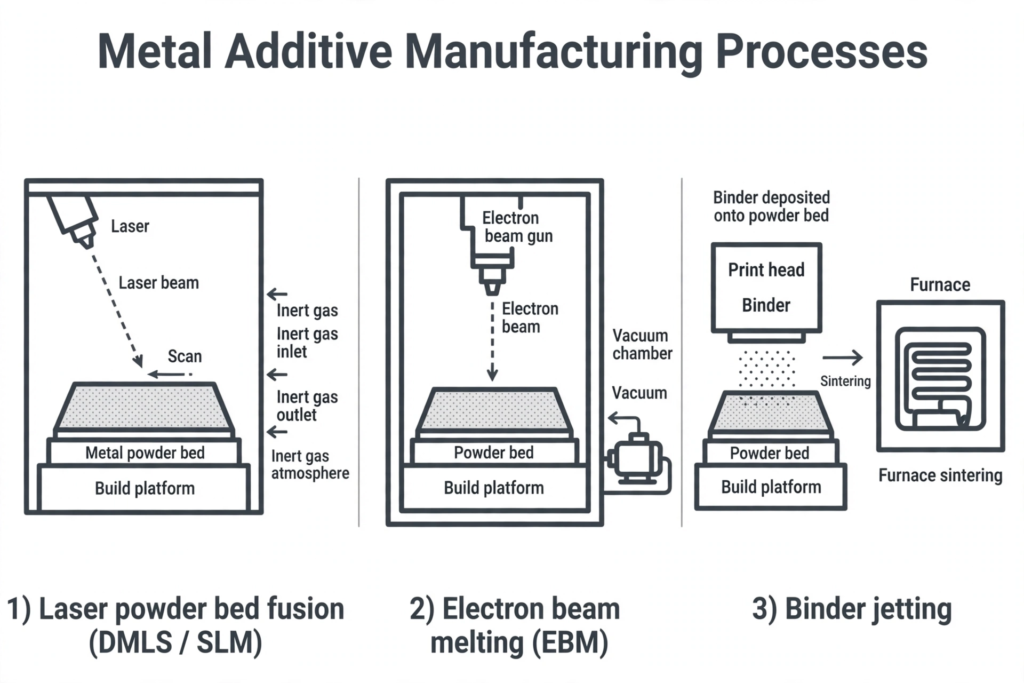
Como as tecnologias DMLS e SLM se comparam às tecnologias EBM e Binder Jetting?
As verdadeiras diferenças estão entre as famílias de processos, e não entre as marcas. A fusão por feixe de elétrons (EBM) utiliza um feixe de elétrons no vácuo, em vez de um laser em gás inerte. O processo opera em alta temperatura, reduzindo a tensão residual, mas as superfícies ficam mais rugosas, e é utilizado principalmente para o titânio.
A tecnologia de jato de ligante cola o pó com um ligante e, em seguida, sinteriza a peça em um forno. O encolhimento dificulta a manutenção das dimensões. O SLS é um processo de polimerização para peças de náilon. É frequentemente confundido com o DMLS, mas não produz peças metálicas. Nosso guia sobre SLA, SLS, FDM e MJF aborda os processos de fabricação de plástico.
| Família de processos | Fonte de energia | Ambiente | Principal dilema |
|---|---|---|---|
| Fusão a laser em leito de pó (DMLS / SLM) | Laser | Árgon ou nitrogênio | Requer suportes, alívio de tensão e, geralmente, usinagem |
| Fusão por feixe de elétrons (EBM) | Feixe de elétrons | Vácuo | Superfícies mais rugosas, mas com menor tensão residual; utilizado principalmente para titânio |
| Jato de ligante | Aplicar o aglutinante e, em seguida, realizar a sinterização em forno | — | O encolhimento dificulta a manutenção das dimensões |
O que realmente influencia a qualidade das suas peças
Deixando o nome de lado, cinco fatores determinam a qualidade das peças.
| Fator | O que ele decide |
|---|---|
| Máquina e conjunto de parâmetros | O número de pulsos de laser, o tamanho do feixe, a espessura da camada e a estratégia de varredura afetam a densidade e a superfície. Pergunte qual máquina e quais parâmetros qualificados serão utilizados. |
| Pó | O tamanho das partículas, a composição química e a frequência com que o pó é reutilizado afetam a porosidade e as propriedades mecânicas. |
| Defina a orientação e os apoios | Esses fatores determinam onde as marcas de apoio são posicionadas, qual o grau de distorção que ocorre e quais superfícies precisam de acabamento. |
| Tratamento térmico | O alívio de tensão antes da remoção da placa é um procedimento padrão. A prensagem isostática a quente (HIP) elimina a porosidade interna e é comum para peças de titânio e níquel sujeitas a fadiga. |
| Usinagem | As superfícies em estado bruto são rugosas e as tolerâncias são mais amplas do que nas peças usinadas. Os furos críticos, as faces de vedação e as roscas são normalmente acabamento feito por CNC. |
Um erro comum é não incluir a margem de usinagem no desenho. Adicione margem de usinagem a todas as faces que serão usinadas.
Desvantagens da fusão a laser em leito de pó
A impressão a laser em metal não é barata nem simples. As máquinas custam centenas de milhares de dólares, o pó é caro e os processos de impressão duram muitas horas. As peças precisam de suportes, alívio de tensão e, geralmente, usinagem. O tamanho da área de impressão é limitado, e grandes saliências ou pó retido causam falhas.
A escolha depende da peça. No caso de peças complexas, produzidas em pequenos volumes, com canais internos ou estruturas em treliça, esses custos se justificam. Para blocos e suportes simples, a usinagem CNC a partir de lingotes costuma ser mais barata e mais rápida. Para peças prismáticas de titânio, a usinagem a partir de barras de titânio continua sendo o padrão.
| Tipo de peça | Normalmente, o melhor caminho |
|---|---|
| Peças complexas, de baixo volume, com canais internos ou estruturas em treliça | Fusão a laser em leito de pó; os custos se justificam |
| Blocos e colchetes simples | Usinagem CNC a partir de tarugo, geralmente mais barata e mais rápida |
| Peças prismáticas de titânio | A usinagem de titânio a partir de barras continua sendo o método padrão |
Perguntas frequentes
DMLS e SLM são a mesma coisa?
Na prática, sim. Ambos são processos de fusão a laser em leito de pó que derretem totalmente o pó metálico, camada por camada, em uma atmosfera inerte. DMLS é uma marca registrada da EOS, e SLM é uma marca da SLM Solutions. As diferenças entre as máquinas específicas e os conjuntos de parâmetros são muito mais importantes do que o nome que um fornecedor utiliza.
Quais são as desvantagens da sinterização seletiva a laser?
A sinterização seletiva a laser (SLS) é um processo baseado em polímeros; portanto, suas limitações incluem superfícies rugosas, certa porosidade e uma gama restrita de materiais de nylon. No caso da fusão a laser em leito de pó de metal, as principais desvantagens são o alto custo da máquina e do pó, a remoção dos suportes, a tensão residual, o tamanho limitado da peça fabricada e a necessidade de usinagem.
SLM e LPBF são a mesma coisa?
Sim. LPBF, ou fusão a laser em leito de pó, é o nome genérico para essa família de processos, e os documentos normativos o utilizam para evitar termos de marca. SLM é um nome comercial para a fusão a laser em leito de pó de metais, assim como DMLS. Especifique LPBF ou PBF-LB/M juntamente com a liga ao fazer o pedido de peças.
O que significa DMLS?
DMLS significa “sinterização direta a laser de metal”. O nome remonta aos primeiros sistemas, que sinterizavam parcialmente o pó. As máquinas DMLS modernas derretem o pó completamente, de modo que o processo agora funciona da mesma forma que o SLM. O termo está associado à EOS, a empresa alemã que o comercializou em meados da década de 1990.
Como as tecnologias DMLS ou SLM se comparam à EBM e à impressão por jato de ligante?
As verdadeiras diferenças estão entre as famílias de processos, não entre as marcas. A fusão por feixe de elétrons (EBM) utiliza um feixe de elétrons no vácuo, em vez de um laser em gás inerte. O processo opera em alta temperatura, reduzindo a tensão residual, mas as superfícies ficam mais rugosas, e é utilizado principalmente para titânio. A injeção de ligante une o pó com um ligante e, em seguida, sinteriza a peça em um forno; o encolhimento torna mais difícil manter as dimensões.
Como escolher entre fornecedores de DMLS e SLM
Não escolha um fornecedor apenas porque ele utiliza a sigla DMLS em vez de SLM, ou vice-versa. Escolha com base na liga, na máquina e nos parâmetros qualificados, nas opções de tratamento térmico e HIP, na inspeção e na capacidade de usinagem de acabamento.
Verifique as referências às normas em relação à edição atual antes de incluí-las em um desenho. Se você tiver uma peça metálica em mente, envie Usinagem XY Envie seu arquivo CAD e solicite um orçamento que inclua impressão, tratamento térmico e usinagem de acabamento. Nossa Serviços de impressão 3D Esta página apresenta os processos de usinagem de metais e plásticos que oferecemos.


