

Dans la pratique, la distinction entre le DMLS et le SLM est une question de terminologie et non de différence de procédé. Le frittage laser direct de métal (DMLS) et la fusion sélective au laser (SLM) sont tous deux procédés d'impression 3D métallique qui consiste à étaler une fine couche de poudre métallique, à la balayer avec un laser dans une atmosphère de gaz inerte, puis à la faire fondre entièrement pour former une pièce dense, couche par couche.
Réponse courte
Réponse courte : les machines DMLS et SLM actuelles remplissent la même fonction. Les deux utilisent la technologie de fusion laser sur lit de poudre pour les métaux. Ces noms proviennent de deux fabricants d’équipements, et non de deux principes physiques différents. Ce sont la machine, les paramètres de fonctionnement, la poudre et le post-traitement qui déterminent la qualité de votre pièce ; il est donc préférable de préciser ces éléments plutôt que l’acronyme.
L'origine de ces deux noms
Ces deux termes remontent au milieu des années 1990, lorsque les systèmes de fabrication par laser métallique ont fait leur apparition sur le marché. « DMLS » est une marque déposée associée à EOS, le constructeur allemand de machines. « SLM » est devenu le nom utilisé par SLM Solutions, une autre entreprise allemande.
“Le terme ” frittage » utilisé dans le cadre du DMLS est trompeur au regard des normes actuelles. Le frittage consiste à fusionner des particules à une température inférieure à leur point de fusion. Les premiers systèmes procédaient à un frittage partiel de la poudre, mais les machines actuelles la font fondre complètement. Même l’extension allemande de l’acronyme proposée par EOS utilise le mot désignant la fusion. Ainsi, un devis pour le DMLS ou le SLM correspond généralement à l’acquisition de la même technologie sous une marque différente.
DMLS vs SLM : comparaison côte à côte
| Facteur | DMLS | SLM |
|---|---|---|
| Famille de processus | Fusion laser sur lit de poudre | Fusion laser sur lit de poudre |
| État pulvérulent pendant la fabrication | Entièrement fondu sur les machines actuelles | Entièrement fondu |
| Origine du nom | Marque déposée EOS | SLM Solutions |
| Ambiance | L'argon ou l'azote | L'argon ou l'azote |
| Matériaux courants | Titane, acier inoxydable, alliages de nickel, aluminium, cobalt-chrome | Même gamme |
| Aides nécessaires | Oui | Oui |
| Post-traitement classique | Élimination des contraintes, retrait des supports, usinage, traitement HIP (en option) | Idem |
Certains articles affirment que la technologie SLM utilise une puissance laser bien supérieure, ou que chaque technique est adaptée à des métaux différents. Les chiffres publiés se contredisent, et la puissance varie davantage d’un modèle de machine à l’autre qu’entre les technologies DMLS et SLM. Nous ne choisirions pas un fournisseur sur cette base.
Dénomination selon les normes : fusion sur lit de poudre
Les organismes de normalisation évitent de mentionner des noms de marque. La norme terminologique ISO/ASTM 52900, gérée conjointement par l’ISO et le comité F42 de l’ASTM, regroupe ces deux procédés sous l’appellation « fusion sur lit de poudre ». Les documents ISO/ASTM plus récents désignent la version laser-métal sous le nom de PBF-LB/M (fusion sur lit de poudre, faisceau laser, métal). C'est également la réponse à la question de savoir si SLM et LPBF désignent la même chose : LPBF est le nom générique.
Les spécifications des matériaux suivent la même logique. La norme ASTM F3184, par exemple, s'applique à l'acier inoxydable 316L fabriqué par fusion sur lit de poudre, quelle que soit la marque de la machine utilisée pour sa fabrication. Le référentiel ISO dédié à la fabrication additive répertorie un ensemble plus large de normes relatives aux procédés et à la qualification. Pour les acheteurs, la conclusion est simple : indiquez la norme et l’alliage sur votre plan, et non l’acronyme d’une marque.
En quoi les technologies DMLS et SLM se distinguent-elles de l'EBM et de la projection de liant ?
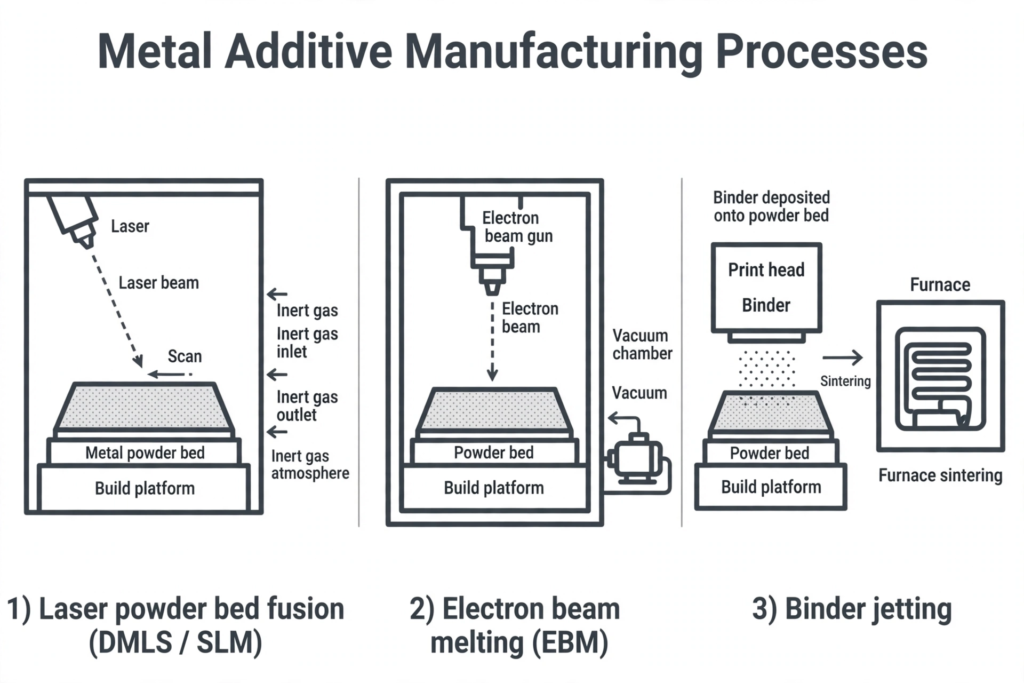
Les véritables différences résident dans les familles de procédés, et non dans les marques. La fusion par faisceau d'électrons (EBM) utilise un faisceau d'électrons sous vide au lieu d'un laser dans un gaz inerte. Ce procédé fonctionne à haute température, ce qui réduit les contraintes résiduelles, mais les surfaces sont plus rugueuses ; il est principalement utilisé pour le titane.
Le procédé de projection de liant consiste à lier la poudre à l'aide d'un liant, puis à fritter la pièce dans un four. Le retrait rend le respect des cotes plus difficile. Le SLS est un procédé polymère destiné à la fabrication de pièces en nylon. Il est souvent confondu avec le DMLS, mais ne permet pas de fabriquer des pièces métalliques. Notre guide sur les procédés SLA, SLS, FDM et MJF passe en revue les procédés de fabrication plastique.
| Famille de processus | Source d'énergie | Ambiance | Compromis essentiel |
|---|---|---|---|
| Fusion laser sur lit de poudre (DMLS / SLM) | Laser | L'argon ou l'azote | Nécessite des supports, un allègement des contraintes et, généralement, un usinage |
| Fusion par faisceau d'électrons (EBM) | Faisceau d'électrons | Vide | Surfaces plus rugueuses, mais contraintes résiduelles plus faibles ; utilisées principalement pour le titane |
| Impression par projection de liant | Liant, puis frittage au four | — | Le retrait rend le respect des cotes plus difficile |
Ce qui influe réellement sur la qualité de vos pièces
Mis à part le nom, cinq éléments déterminent la qualité d'une pièce.
| Facteur | Ce qu'il décide |
|---|---|
| Machine et jeu de paramètres | Le nombre de faisceaux laser, la taille du spot, l'épaisseur de la couche et la stratégie de balayage ont une incidence sur la densité et la surface. Renseignez-vous sur la machine et les paramètres validés qui seront utilisés. |
| Poudre | La taille des particules, la composition chimique et la fréquence de réutilisation de la poudre ont une incidence sur la porosité et les propriétés mécaniques. |
| Réalisation de l'orientation et des supports | Ce sont ces éléments qui déterminent l'emplacement des repères d'appui, l'ampleur de la distorsion et les surfaces à retravailler. |
| Traitement thermique | La détente avant le retrait du moule est une opération standard. Le pressage isostatique à chaud (HIP) permet de colmater les porosités internes ; ce procédé est couramment utilisé pour les pièces en titane et en nickel soumises à des contraintes de fatigue. |
| Usinage | Les surfaces « telles que fabriquées » sont rugueuses et les tolérances sont plus larges que celles des pièces usinées. Les alésages critiques, les faces d'étanchéité et les filetages sont généralement usiné par CNC. |
Une erreur courante consiste à ne pas indiquer les surépaisseurs d'usinage sur le plan. Il faut ajouter une surépaisseur à chaque face qui sera usinée.
Inconvénients de la fusion laser sur lit de poudre
L'impression laser sur métal n'est ni bon marché ni simple. Les machines coûtent des centaines de milliers de dollars, la poudre est onéreuse et les impressions durent de nombreuses heures. Les pièces nécessitent des supports, un traitement de détente et, généralement, un usinage. La taille d'impression est limitée, et les grands porte-à-faux ou la poudre emprisonnée peuvent entraîner des échecs.
Le choix dépend de la pièce. Pour les pièces complexes, produites en petites séries, comportant des canaux internes ou des structures en treillis, ces coûts sont justifiés. Pour les blocs et les supports simples, l'usinage CNC à partir d'une billette est généralement moins coûteux et plus rapide. Pour les pièces prismatiques en titane, l'usinage à partir d'une barre de titane reste la méthode par défaut.
| Type de pièce | En général, c'est le meilleur itinéraire |
|---|---|
| Pièces complexes, produites en petites séries, comportant des canaux internes ou des structures en treillis | Fusion laser sur lit de poudre : les coûts sont justifiés |
| Blocs et crochets simples | Usinage CNC à partir d'une pièce brute, généralement moins cher et plus rapide |
| Pièces prismatiques en titane | L'usinage du titane à partir de barres reste la méthode par défaut |
Foire aux questions
Les technologies DMLS et SLM sont-elles identiques ?
D'un point de vue pratique, oui. Il s'agit dans les deux cas de procédés de fusion laser sur lit de poudre qui font fondre entièrement la poudre métallique couche par couche dans une atmosphère inerte. « DMLS » est une marque déposée d'EOS, tandis que « SLM » provient de SLM Solutions. Les différences entre les machines et les paramètres utilisés importent bien plus que l'appellation employée par un fournisseur.
Quels sont les inconvénients du frittage sélectif par laser ?
Le frittage sélectif par laser (SLS) est un procédé basé sur les polymères ; ses limites résident donc dans des surfaces rugueuses, une certaine porosité et une gamme restreinte de matériaux en nylon. Quant à la fusion laser sur lit de poudre métallique, ses principaux inconvénients sont le coût élevé des machines et de la poudre, le retrait des supports, les contraintes résiduelles, la taille de fabrication limitée et la nécessité d'un usinage.
Le SLM et le LPBF sont-ils identiques ?
Oui. LPBF, ou « fusion laser sur lit de poudre », est le nom générique désignant cette famille de procédés, et les documents normatifs l'utilisent afin d'éviter les termes de marque. SLM est l'un des noms commerciaux désignant la fusion laser sur lit de poudre des métaux, tout comme DMLS. Précisez « LPBF » ou « PBF-LB/M » en indiquant l'alliage lors de la commande de pièces.
Que signifie l'acronyme DMLS ?
DMLS est l'acronyme de « Direct Metal Laser Sintering » (frittage direct de métal par laser). Ce nom remonte aux premiers systèmes qui frittaient partiellement la poudre. Les machines DMLS modernes font fondre la poudre complètement ; le procédé fonctionne donc désormais de la même manière que le SLM. Ce terme est associé à EOS, l'entreprise allemande qui l'a commercialisé au milieu des années 1990.
En quoi les technologies DMLS et SLM se distinguent-elles de l'EBM et de la projection de liant ?
Les véritables différences se situent entre les familles de procédés, et non entre les marques. La fusion par faisceau d'électrons (EBM) utilise un faisceau d'électrons sous vide au lieu d'un laser dans un gaz inerte. Ce procédé fonctionne à haute température, ce qui réduit les contraintes résiduelles, mais les surfaces sont plus rugueuses ; il est principalement utilisé pour le titane. La projection de liant consiste à agglomérer la poudre à l’aide d’un liant, puis à fritter la pièce dans un four ; le retrait rend le respect des cotes plus difficile.
Choisir entre des fournisseurs DMLS et SLM
Ne choisissez pas un fournisseur simplement parce qu'il utilise l'abréviation « DMLS » au lieu de « SLM », ou inversement. Basez votre choix sur l'alliage, la machine et les paramètres validés, les options de traitement thermique et de HIP, le contrôle qualité, ainsi que les capacités d'usinage de finition.
Vérifiez que les références aux normes correspondent bien à l'édition en vigueur avant de les inscrire sur un plan. Si vous avez une pièce métallique en tête, envoyez Usinage XY votre fichier CAO et demandez un devis comprenant l'impression, le traitement thermique et l'usinage de finition. Notre Services d'impression 3D Cette page présente les procédés de transformation du métal et du plastique que nous proposons.


