
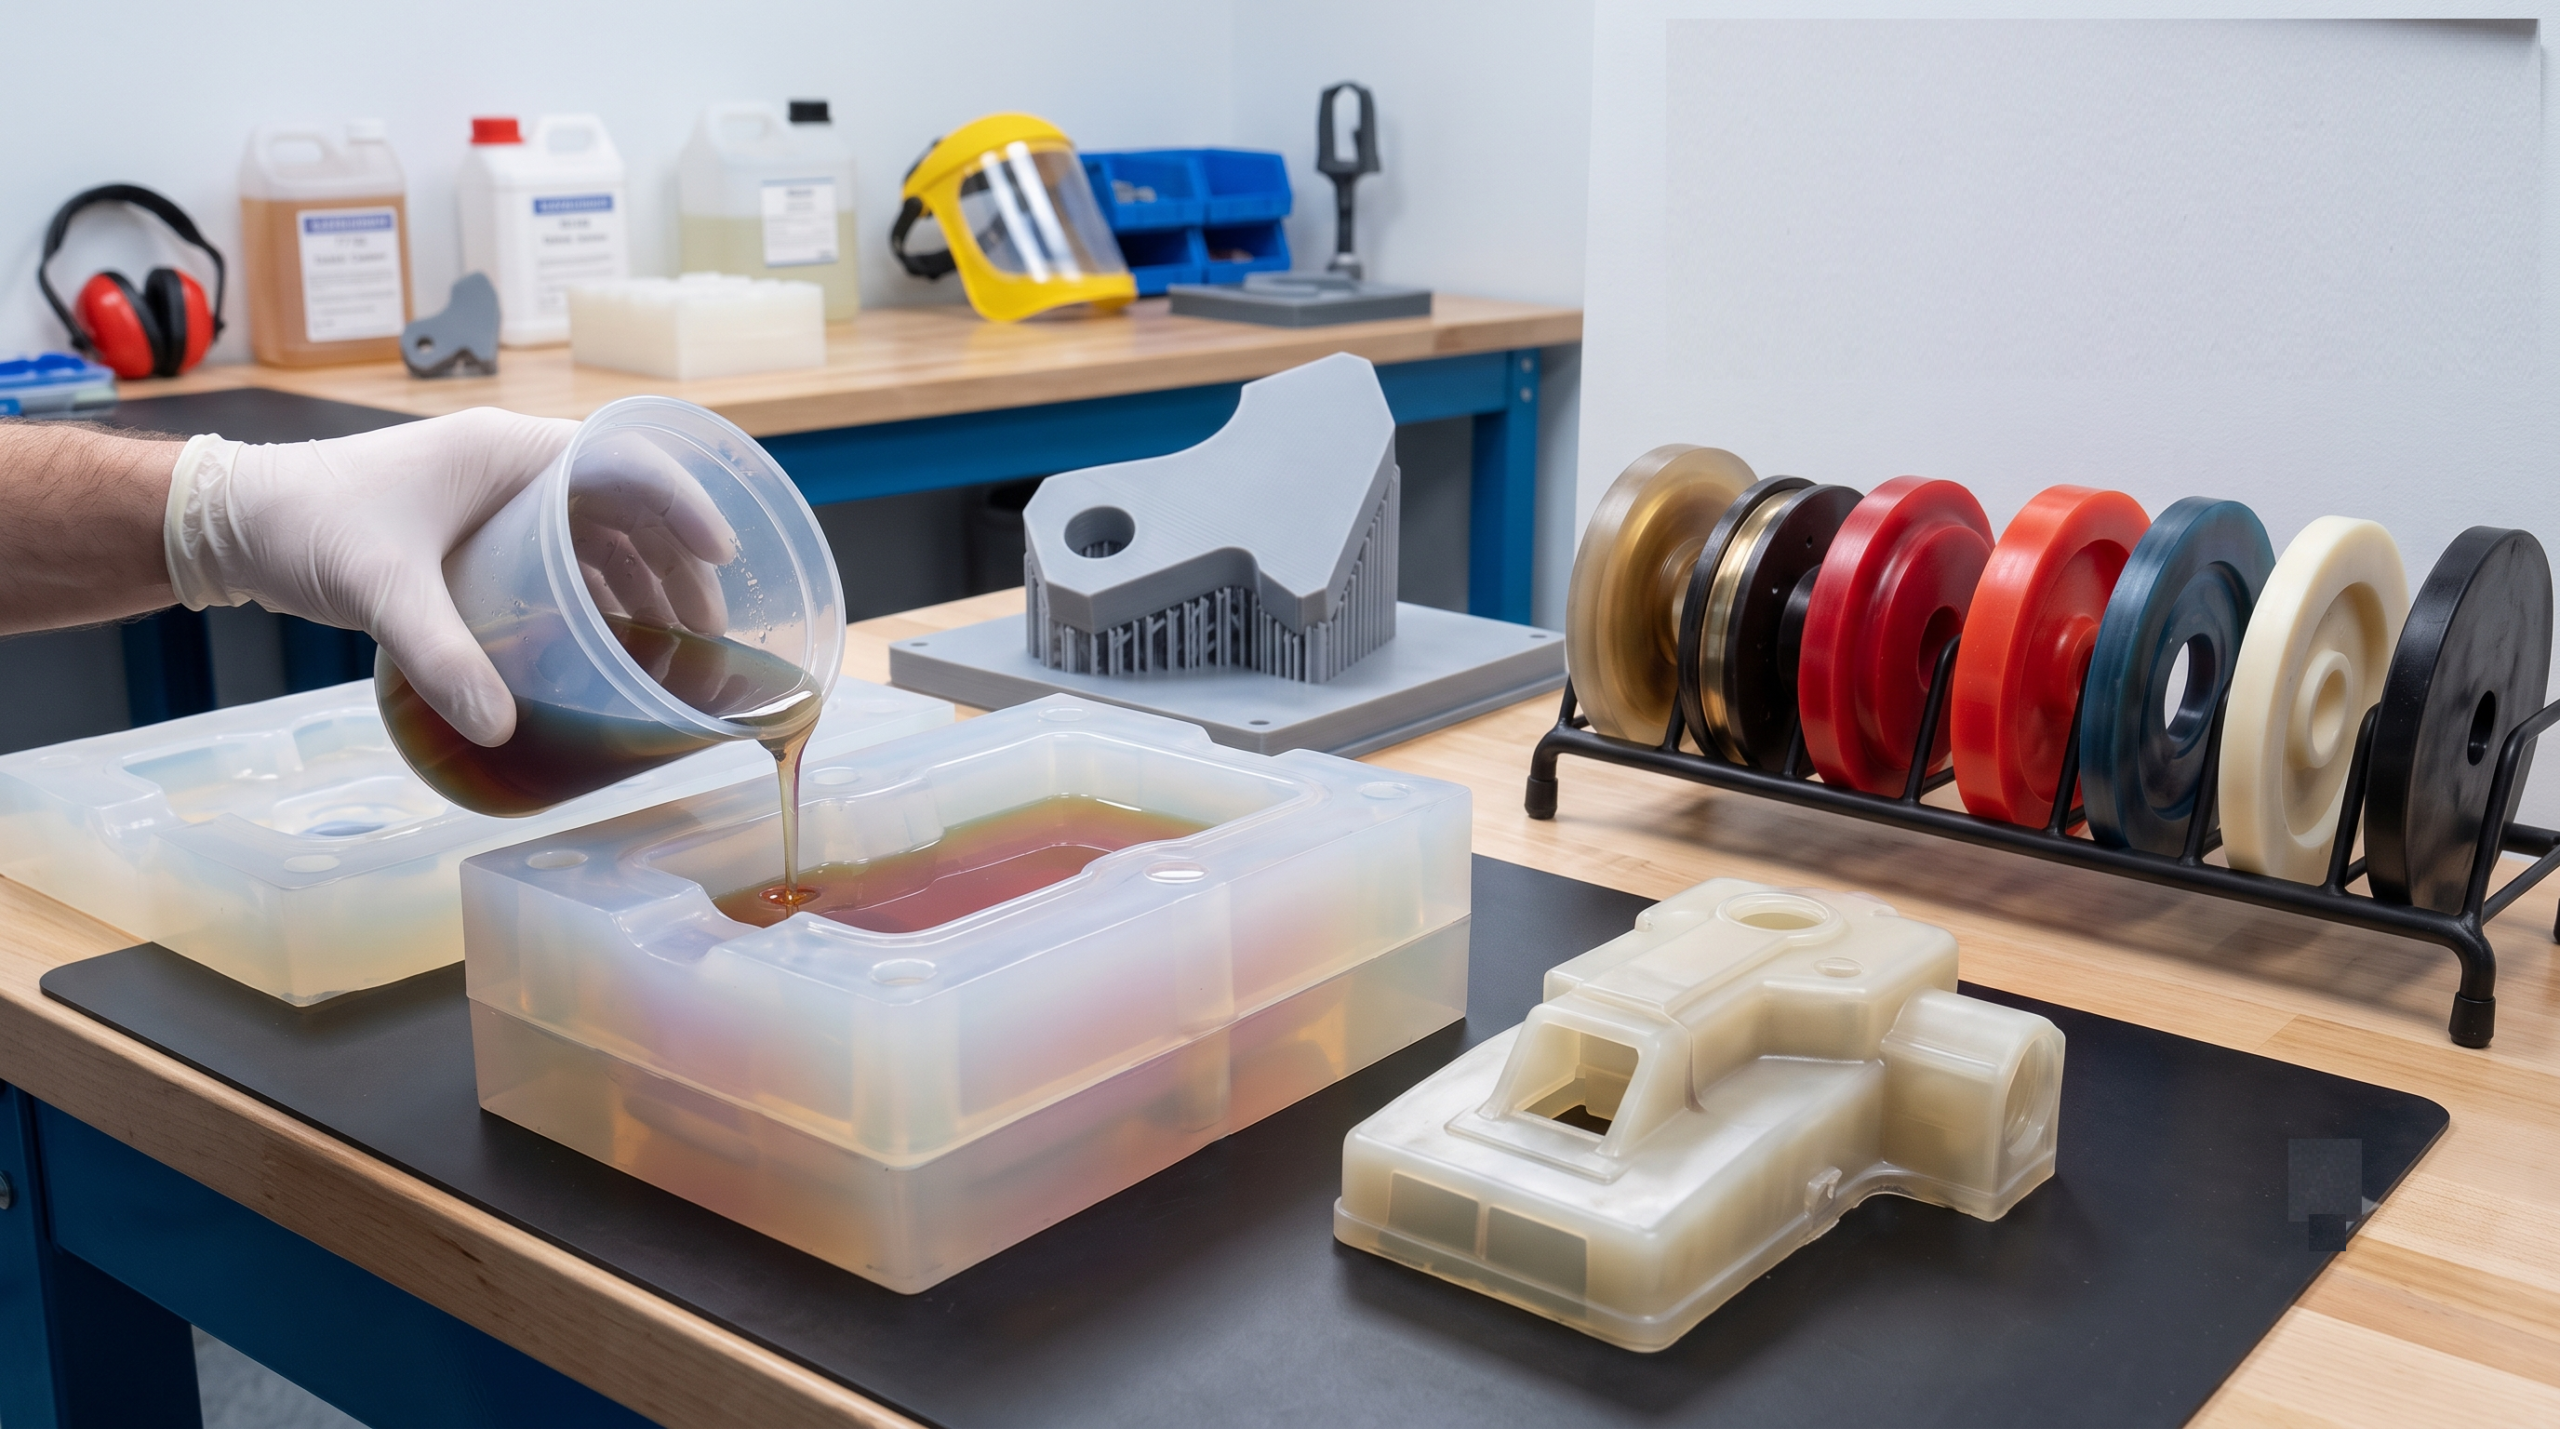
Kurze Antwort: Beim Urethan-Gussverfahren – auch als Polyurethan-Vakuumguss bezeichnet – werden 10 bis einige hundert Kunststoffteile in Serienqualität hergestellt, wobei anstelle teurer Stahlwerkzeuge eine weiche Silikonform zum Einsatz kommt. Aus einem Vorformmodell (in der Regel im 3D-Druckverfahren hergestellt oder maschinell gefertigt) wird eine Silikonform gefertigt, in die flüssiges Polyurethanharz unter Vakuum gegossen wird, um Blasenbildung zu vermeiden. Dieses Verfahren schließt die Lücke zwischen der Einzelstück-Prototypenfertigung und dem vollwertigen Spritzguss: echte Materialeigenschaften, feine Details und glatte Oberflächen – und das zu einem Bruchteil der Kosten und Vorlaufzeiten für Spritzgusswerkzeuge.
Ich greife immer dann auf Urethan-Guss zurück, wenn ein Kunde 50 ansprechende, funktionale Teile benötigt. nächste Woche und kann eine $20.000-Spritzgussform für ein Design, das sich möglicherweise noch ändern könnte, nicht rechtfertigen. Es ist das am meisten unterschätzte Verfahren im Bereich der Kleinserienfertigung.
So funktioniert das Urethan-Gussverfahren – Schritt für Schritt
Das Verfahren ist elegant, da die Form selbst kostengünstig und schnell herzustellen ist:
- Grundmuster: Es wird ein hochwertiger Master erstellt, in der Regel durch CNC-Bearbeitung oder SLA 3D-Druck, und wurde anschließend glatt geschliffen.
- Silikonform: Flüssigsilikon wird um das Urmodell gegossen und ausgehärtet; anschließend wird es aufgeschnitten, um das Urmodell zu entfernen, wodurch ein präziser Hohlraum entsteht.
- Vakuumguss: Polyurethanharz wird in die Silikonform innerhalb einer Vakuumkammer gegossen, wodurch Luftblasen abgesaugt werden, sodass ein makelloses Bauteil entsteht.
- Aushärten und Entformen: Das Harz härtet im Ofen aus, die flexible Form wird abgezogen, und das Bauteil kommt zum Vorschein.
- Endbearbeitung: Die Teile können lackiert, strukturiert oder zusammengesetzt werden.
Eine Silikonform liefert in der Regel 15 bis 25 Teile, bevor sie verschleißt – genau deshalb eignet sich dieses Verfahren für Kleinserien.
Warum sollte man sich für Urethan-Guss entscheiden?
Der Reiz liegt in einer besonderen Kombination aus Geschwindigkeit, Kosten und Qualität, die weder das Prototyping noch der Serienguss für sich genommen bieten können.
- Keine festen Werkzeuge. Silikonformen kosten nur einen Bruchteil dessen, was Stahlspritzgussformen kosten.
- Schnell. Die ersten Teile sind schon in wenigen Tagen fertig – und nicht erst in Wochen, wie es bei einem Spritzgusswerkzeug der Fall ist.
- Qualität wie aus der Serienproduktion. Glatte Oberflächen, feine Details, realistische Optik.
- Materialauswahl. Die Kunststoffe ahmen ABS, Gummi, PP und sogar transparente oder umspritzte Teile nach.
- Geringes Risiko. Bei Designänderungen lassen sich Änderungen kostengünstig umsetzen.
Einen detaillierten Überblick über den Prozess finden Sie in unserem Urethan-Gussverfahren Seite.
Wo sich Urethan-Guss im Vergleich zu den Alternativen eignet
Die beste Methode zur Auswahl eines Verfahrens ist die Betrachtung von Menge und Zweck. Hier ordnet sich der Urethan-Guss zwischen den benachbarten Verfahren ein.
| Prozess | Optimale Menge | Werkzeugkosten | Lieferzeit | Materialrealismus |
| 3D-Druck | 1–10 | Keine | 1–3 Tage | Prototypenqualität |
| Urethan-Gussverfahren | 10–300 | Niedrig (Silikon) | 3–10 Tage | Serienähnlich |
| Spritzgießen | 1,000+ | Hoch (Stahl) | 4–8 Wochen | Vollproduktion |
| CNC-Bearbeitung | 1–500 | Keine | 3–10 Tage | Vollständiger Text |
Das Muster ist eindeutig: Der Urethan-Guss ist die ideale Lösung für den schwierigen Mittelweg – zu viele Teile für den 3D-Druck, zu wenige, um eine Spritzgussform zu rechtfertigen. Das ist die Brücke zur Markteinführung, zur Messe, zur Pilotproduktion oder zur Umsetzung eines Crowdfunding-Projekts.
Materialien und Oberflächen
Urethanharze sind so formuliert, dass sie das Verhalten gängiger Serienkunststoffe nachahmen – dadurch fühlen sich die Gussteile wie echte Produkte an und nicht wie Prototypen.
| Harztyp | Nachahmer | Typische Anwendung |
| Hart, ähnlich wie ABS | ABS / PC | Gehäuse, Einbaukästen, Bauteile |
| gummiartig | TPE / Silikon | Dichtungen, Griffe, flexible Bauteile |
| Klar / transparent | PMMA / PC | Linsen, Lichtleiter, Abdeckungen |
| glasfaserverstärkt | gefülltes Nylon | Steifere, hitzefestere Teile |
| Flammhemmend | UL-zertifizierte Kunststoffe | Elektrogehäuse |
Nach der Fertigstellung lassen sich die Gussteile hervorragend lackieren, strukturieren und einfärben – oft in einer Qualität, die für Funktionstests, Marketingfotos und sogar für den kurzfristigen Verkauf geeignet ist. Die Farbe kann entweder dem Harz beigemischt oder nachträglich aufgetragen werden.
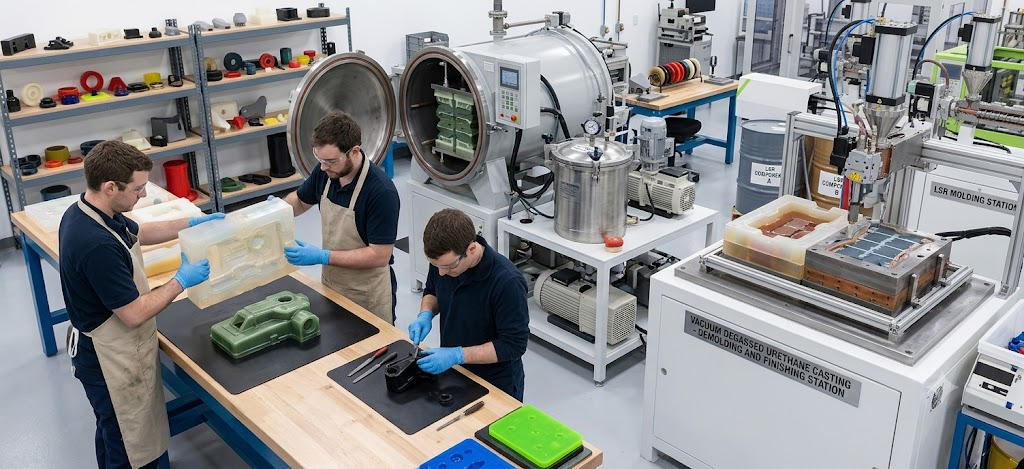
Kostentreiber und Durchlaufzeit
Was beeinflusst tatsächlich den Preis und den Zeitplan bei einem Urethan-Gussauftrag:
- Qualität der Urmodelle: Ein unbearbeiteter Master führt zu ungenauen Kopien; die Zeit, die man in die Nachbearbeitung des Masters investiert, zahlt sich bei jeder einzelnen Kopie aus.
- Teileabmessungen und Volumen: Für größere Teile werden mehr Harz und größere Formen benötigt.
- Schimmelpilzzahl: Da jede Silikonform etwa 20 Teile ergibt, sind für eine Auflage von 200 Stück mehrere Formen erforderlich.
- Material: Transparente und flammhemmende Kunststoffe sind teurer als herkömmliche Hartkunststoffe.
- Endbearbeitung: Lackieren, Verspachteln und Montage sind mit zusätzlichem Arbeitsaufwand verbunden.
Eine typische Auflage von 25–50 starren Hüllen wird in der Regel innerhalb von 5–10 Werktagen geliefert, einschließlich der Master-Kopie. Wenn Ihr Auftragsvolumen schließlich in den vierstelligen Bereich steigt, ist das das Signal, auf Kleinserien-Spritzguss und die Anschaffungskosten eines Werkzeugs aus echtem Stahl amortisieren.
Wann man Urethan-Gussverfahren NICHT verwenden sollte
Wenn man offen über Grenzen spricht, schafft das Vertrauen in den Prozess:
- Sehr hohe Stückzahlen: Ab einer Stückzahl von einigen hundert Teilen ist das Spritzgießen pro Teil kostengünstiger.
- Extreme Toleranzen: Gussteile weisen größere Toleranzen auf als Präzisions-CNC-Bearbeitung.
- Hohe thermische oder statische Belastungen: Thermoplaste oder Metall für die Serienfertigung sind dem gegossenen Urethan überlegen.
- Langfristige Formbeständigkeit: Manche Kunststoffe kriechen im Laufe der Zeit unter Belastung.
Passt man den Prozess an die jeweilige Aufgabe an, ist der Urethan-Guss ein echter Held; zwingt man ihn jedoch über seine Grenzen hinaus, enttäuscht er.
So erhalten Sie bessere Gussteile: praktische Tipps
Über die Qualität eines Urethan-Gussvorgangs wird bereits lange vor dem Einfüllen des Harzes entschieden. Es sind nur wenige Gewohnheiten, die den Unterschied zwischen einem sauberen, wiederholbaren Gussvorgang und einem frustrierenden ausmachen:
- Investiere in den Meister. Jeder Oberflächenfehler, jede Schichtfuge und jede Werkzeugspur am Master wird auf jedes einzelne Teil übertragen. Der Zeitaufwand für das Schleifen und Versiegeln des Masters multipliziert sich über die gesamte Auflage – dies ist der Schritt im Prozess mit der größten Hebelwirkung.
- Entwurf mit Entwürfen und Radien. Auch wenn Silikonformen flexibel sind, sorgen geringe Entformungsschrägen und großzügige Innenradien für eine sauberere Entformung und verlängern die Lebensdauer der Form.
- Berücksichtigen Sie bei kritischen Bauteilen die Schrumpfung. Wenn eine Bohrung oder ein Vorsprung zu einem Gegenstück passen muss, muss entweder das Vorlageteil angepasst oder dieses Merkmal nach dem Gießen bearbeitet werden.
- Wähle zuerst das Harz und dann die Form. Verschiedene Kunststoffe schrumpfen und fließen unterschiedlich; wenn man zuerst das Material auswählt, lässt sich die Form korrekt dimensionieren.
- Gruppieren Sie Ihre Farben und Oberflächen. Durch das gemeinsame Gießen aller gleichfarbigen Teile und das Bündeln der Nachbearbeitungsschritte lassen sich Kosten und Gleichmäßigkeit unter Kontrolle halten.
Ein Lieferant, der diese Details im Vorfeld mit Ihnen bespricht, weiß, dass Gussqualität das Ergebnis gezielter Planung ist und kein Glücksfall. Gerade dieses frühzeitige Gespräch sorgt dafür, dass aus einer ersten, noch unausgereiften Pilotcharge Teile entstehen, die Sie Ihren Kunden oder Investoren getrost präsentieren können.
Häufig gestellte Fragen
Wie viele Teile kann ich im Urethan-Gussverfahren herstellen? Eine einzelne Silikonform liefert zuverlässig etwa 15–25 Teile, bevor die Formkammer an Qualität verliert und die Detailgenauigkeit nachlässt. Für größere Serien werden mehrere Formen aus derselben Masterform hergestellt, sodass Stückzahlen von bis zu einigen Hundert praktikabel und wirtschaftlich sind. Ab etwa 300–500 Teilen übersteigen die kumulierten Kosten für die Neuanfertigung von Silikonformen allmählich die Amortisationskosten eines Stahlspritzgusswerkzeugs – dies ist der natürliche Zeitpunkt für einen Verfahrenswechsel. Bei Stückzahlen unter einigen hundert Teilen ist der Urethan-Guss in der Regel der schnellste und kostengünstigste Weg zu Produkten in Serienqualität.
Inwiefern unterscheidet sich das Urethan-Gießen vom Spritzgießen? Der wesentliche Unterschied liegt in der Form. Beim Urethan-Guss wird eine weiche Silikonform verwendet, die kostengünstig und schnell herzustellen ist, sich jedoch nach etwa 20 Teilen abnutzt; beim Spritzguss kommt ein hartes Stahlwerkzeug zum Einsatz, das Tausende kostet und Wochen in Anspruch nimmt, aber für Hunderttausende von Spritzvorgängen hält. Der Gussprozess überzeugt bei kleinen Stückzahlen eindeutig durch Geschwindigkeit und geringere Vorlaufkosten und liefert Ihnen innerhalb weniger Tage serienreife Teile. Der Spritzgussprozess überzeugt bei Stückzahlen im vierstelligen Bereich hinsichtlich der Stückkosten, der Konsistenz und der Materialleistung. Es handelt sich um sich ergänzende Verfahren, nicht um Konkurrenten – viele Produkte werden zunächst im Gussverfahren hergestellt und später bei größeren Stückzahlen auf den Spritzguss umgestellt.
Welche Toleranzen lassen sich beim Urethan-Guss einhalten? Beim Urethan-Guss liegen die Toleranzen in der Regel bei ±0,1–0,3 mm, je nach Teilegröße und Geometrie. Das ist zwar weniger präzise als bei der CNC-Bearbeitung oder beim Spritzguss, reicht aber für Gehäuse, Einfassungen und die meisten funktionalen Prototypen völlig aus. Der Hauptgrund dafür ist, dass das Harz beim Aushärten leicht schrumpft und die Silikonform flexibel ist. Wenn Ihr Bauteil einige kritische Passflächen aufweist, besteht die übliche Lösung darin, diese spezifischen Merkmale nach dem Gießen zu bearbeiten oder das Urmodell bereits unter Berücksichtigung der Schrumpfung zu konstruieren. Für Bauteile mit wirklich engen Toleranzen bleibt die maschinelle Bearbeitung die bessere Wahl.
Können gegossene Urethan-Teile nicht nur als Prototypen, sondern auch als Endprodukte verwendet werden? Ja, bei geeigneten Stückzahlen und Anwendungsbereichen. Die optische und funktionale Qualität von Vakuumgussteilen ist hoch genug für den kommerziellen Einsatz – viele Produkte, die in Stückzahlen von Dutzenden bis zu einigen Hundert verkauft werden (spezielle medizinische Geräte, Unterhaltungselektronik in Kleinserien, Messemodelle, Crowdfunding-Prämien), werden als Urethan-Gussteile ausgeliefert. Die Einschränkung liegt nicht in der Qualität, sondern in der Wirtschaftlichkeit und der Haltbarkeit: Ab einigen hundert Stück wird das Spritzgießen kostengünstiger, und Gießharze sind bei anhaltender Hitzeeinwirkung oder struktureller Belastung weniger robust als thermoplastische Serienkunststoffe. Innerhalb seines Anwendungsbereichs ist gegossenes Urethan ein legitimes Fertigungsverfahren für den Endverbrauch.
Was das für Sie bedeutet
Urethan-Gussverfahren lösen das Problem der geringen Stückzahlen, das so viele Hardware-Projekte zum Scheitern bringt: Wie erhält man 10 bis 300 Teile in Serienqualität, ohne für Stahlspritzgussformen bezahlen oder auf diese warten zu müssen? Erstellen Sie ein hochwertiges Urmodell, wählen Sie ein Harz, das zu Ihrem Serienkunststoff passt, und nutzen Sie den Guss als Brücke vom Prototyp zur echten Pilotproduktion. Wenn die Stückzahlen es schließlich rechtfertigen, steigen Sie auf den Spritzguss um – doch bis dahin bieten nur wenige Verfahren eine derart hohe Fertigungsqualität in so kurzer Zeit.
Über den Autor Patrick Chen – Anwendungsingenieur, XY Machining Patrick prüft bei XY Machining dünnwandige Konstruktionen für US-amerikanische Ingenieurteams und arbeitet mit der Fertigung zusammen an den Spannvorrichtungen und Werkzeugwegen, die dafür sorgen, dass empfindliche Teile innerhalb der Toleranzen bleiben. Um ein dünnwandiges Bauteil vor der Angebotserstellung einer Druckprüfung zu unterziehen, Senden Sie Ihr Modell an unser Team.


