
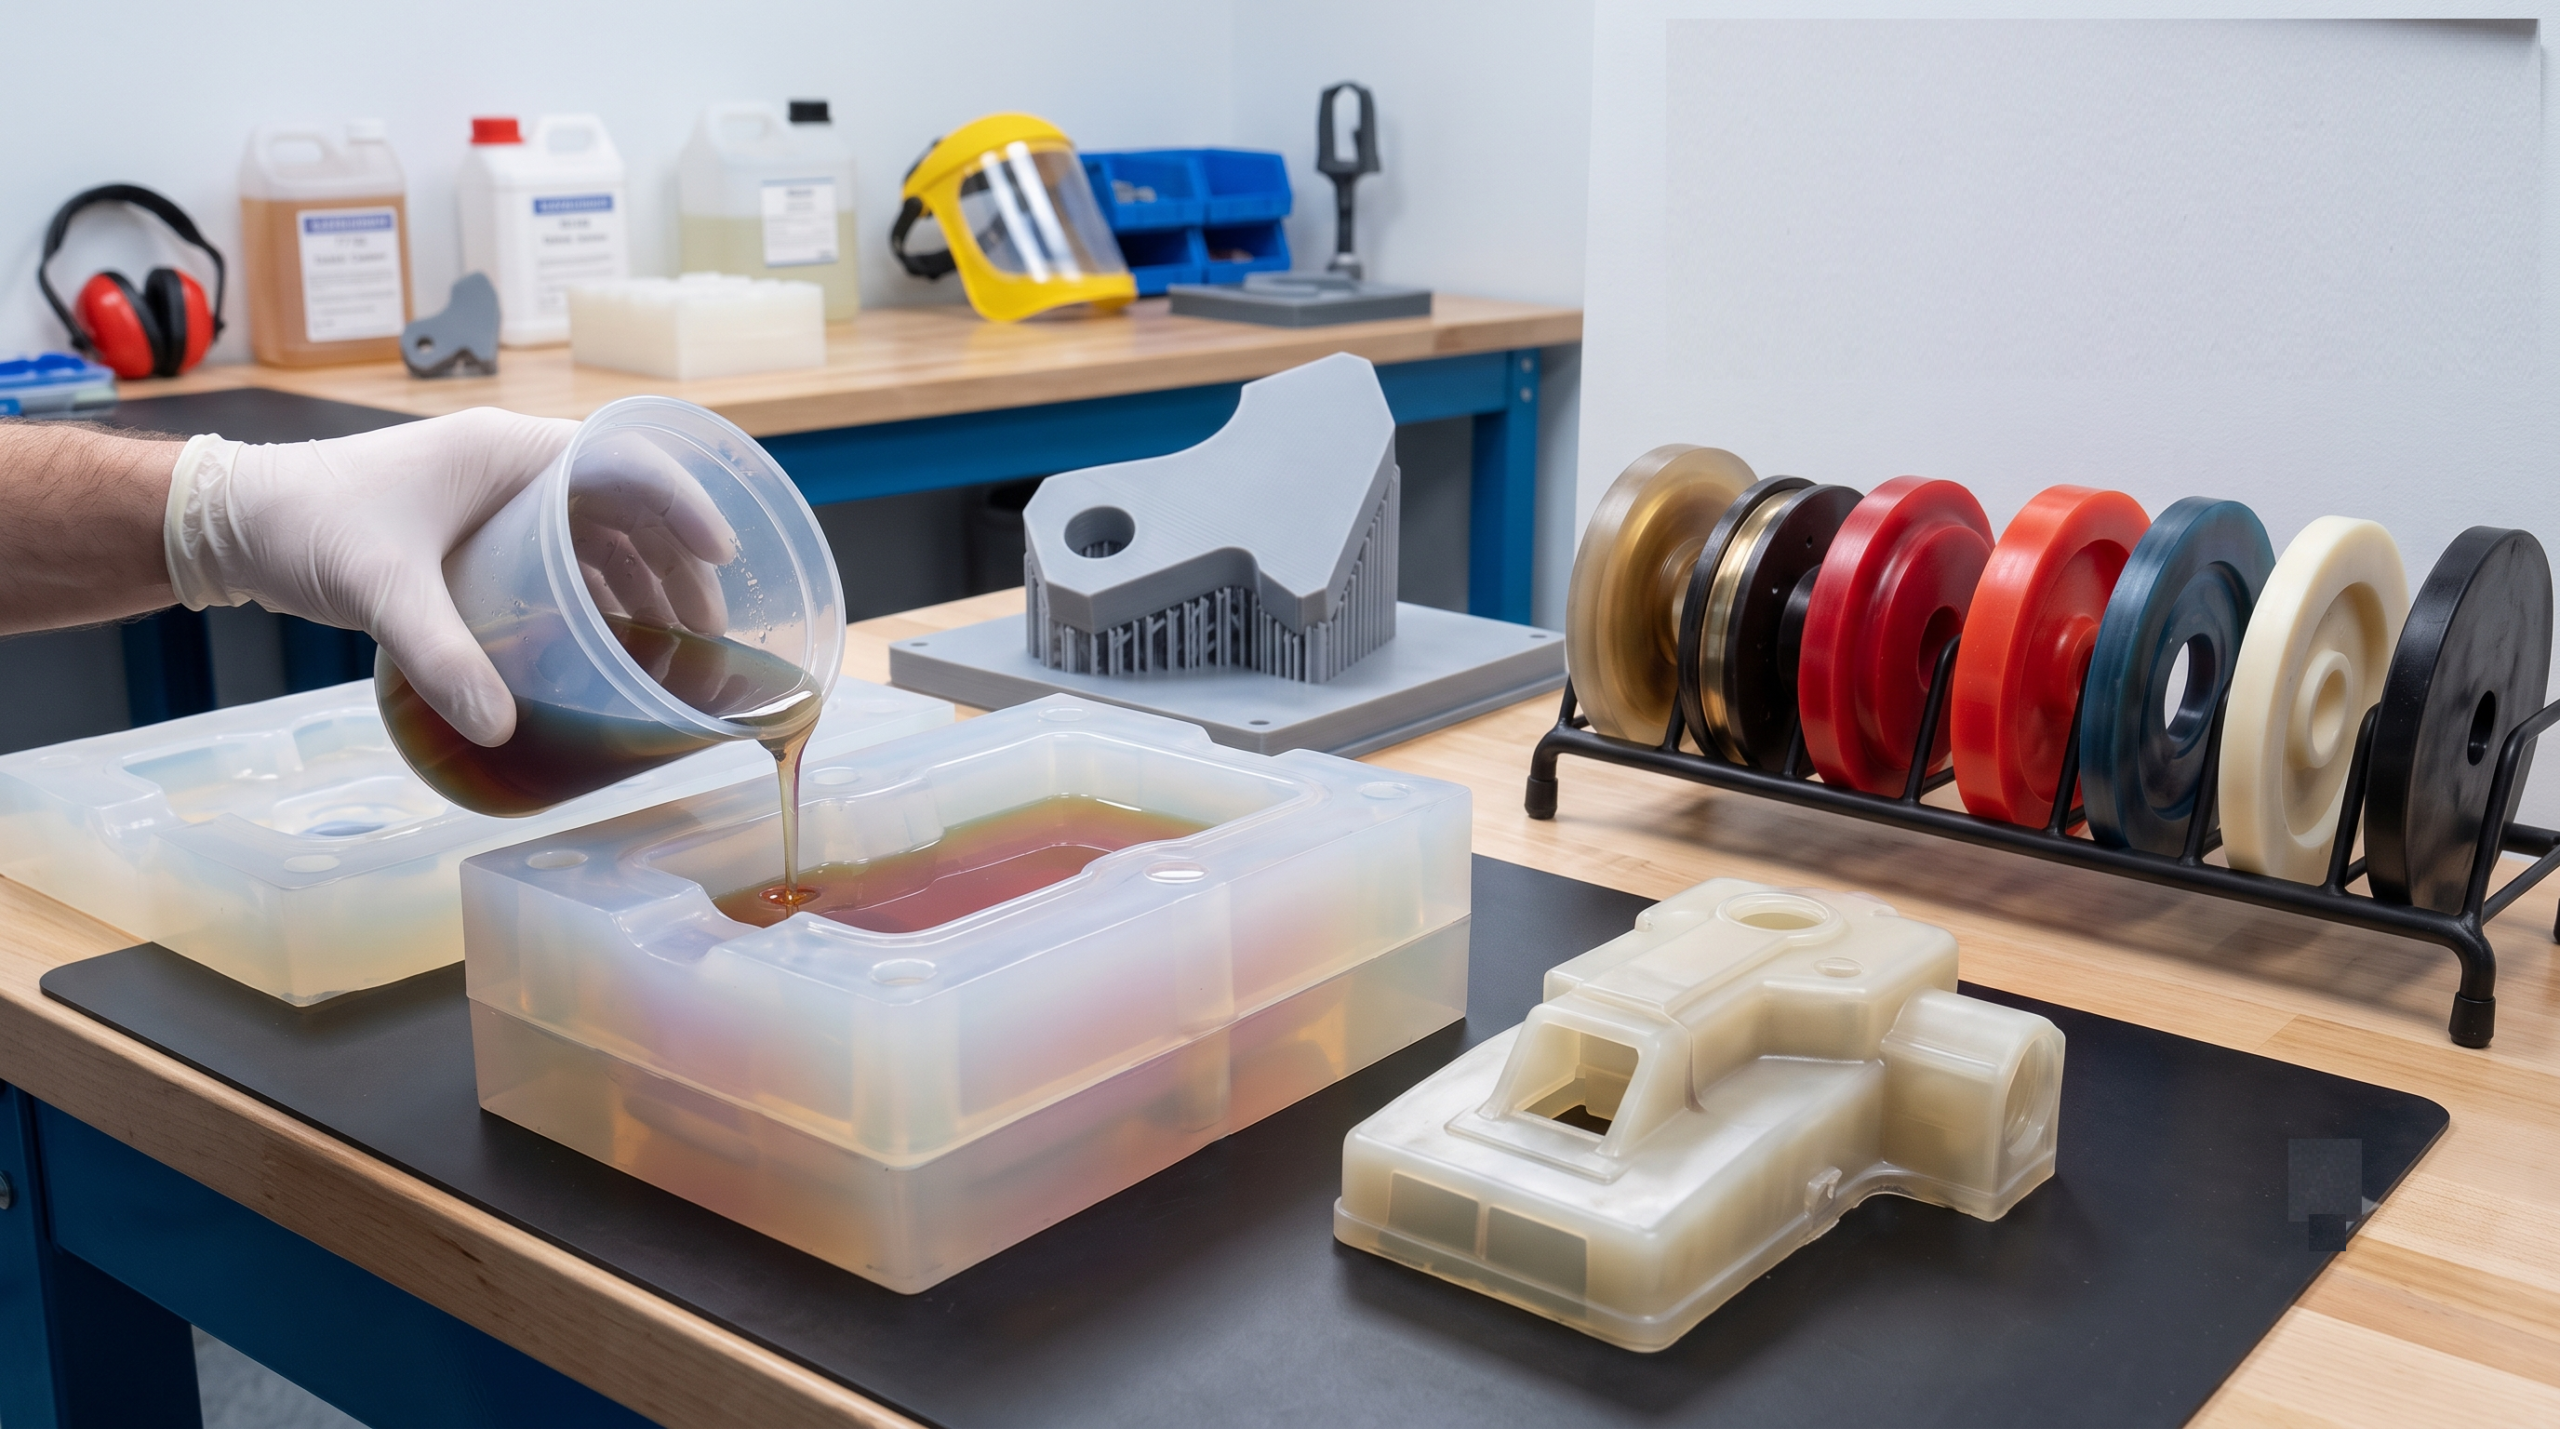
Resposta rápida: A fundição de uretano — também conhecida como fundição a vácuo de poliuretano — produz de 10 a algumas centenas de peças plásticas com qualidade de produção, utilizando um molde de silicone macio em vez de ferramentas de aço caras. Um modelo mestre (geralmente impresso em 3D ou usinado) é usado para fabricar um molde de silicone, e a resina líquida de poliuretano é moldada nesse molde sob vácuo para eliminar bolhas. Essa técnica preenche a lacuna entre a prototipagem de peça única e a moldagem por injeção completa: propriedades reais do material, detalhes precisos e acabamentos lisos, por uma fração do custo e do prazo de entrega das ferramentas de moldagem por injeção.
Recorro à moldagem de uretano sempre que um cliente precisa de 50 peças bonitas e funcionais na próxima semana e não dá para justificar um molde de injeção $20.000 para um projeto que ainda pode sofrer alterações. É o processo mais subestimado no conjunto de ferramentas para baixos volumes.
Como funciona a moldagem de uretano, passo a passo
O processo é elegante porque o próprio molde é barato e rápido de fabricar:
- Molde-mestre: é produzida uma matriz de alta qualidade, geralmente por Usinagem CNC ou SLA Impressão 3D, e depois recebeu um acabamento liso.
- Molde de silicone: o silicone líquido é derramado ao redor do molde-mestre e curado; em seguida, o molde é cortado para removê-lo, deixando uma cavidade precisa.
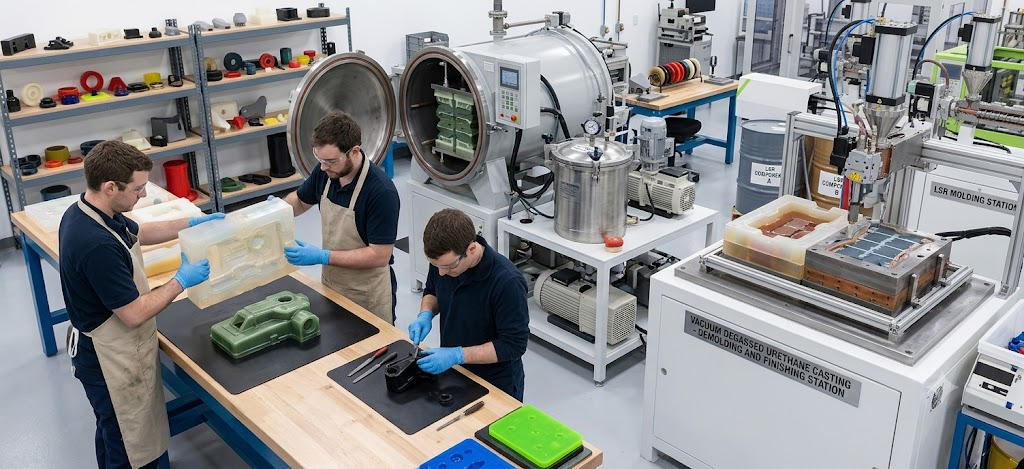
- Moldagem a vácuo: a resina de poliuretano é derramada no molde de silicone dentro de uma câmara de vácuo, que remove as bolhas de ar para se obter uma peça sem imperfeições.
- Cura e desmoldagem: a resina endurece no forno, o molde flexível é retirado e a peça é retirada.
- Acabamento: as peças podem ser pintadas, texturizadas ou montadas.
Um molde de silicone geralmente permite a produção de 15 a 25 peças antes de se desgastar, e é exatamente por isso que o processo é adequado para tiragens de baixo volume.
Por que escolher a fundição de uretano
O atrativo reside em uma combinação específica de velocidade, custo e qualidade que nem a prototipagem nem a moldagem em série oferecem por si só.
- Sem ferramentas de usinagem. Os moldes de silicone custam uma fração do preço dos moldes de injeção de aço.
- Rápido. As primeiras peças ficam prontas em dias, e não nas semanas que uma ferramenta de injeção levaria.
- Qualidade semelhante à de produção. Superfícies lisas, detalhes refinados, acabamento cosmético autêntico.
- Gama de materiais. As resinas imitam o ABS, a borracha, o PP e até mesmo peças transparentes ou sobremoldadas.
- Baixo risco. É barato fazer iterações caso o projeto mude.
Para uma visão geral detalhada do processo, consulte nosso moldagem de uretano página.
Onde a fundição de uretano se destaca em relação às alternativas
A maneira correta de escolher um processo é levando em conta a quantidade e a finalidade. É nesse ponto que a fundição de uretano se posiciona entre os processos semelhantes.
| Processo | Melhor quantidade | Custo de ferramentas | Prazo de entrega | Realismo material |
| Impressão 3D | 1–10 | Nenhum | 1 a 3 dias | Nível de protótipo |
| Moldagem de uretano | 10–300 | Baixa (silicone) | 3 a 10 dias | Semelhante à produção |
| Moldagem por injeção | 1,000+ | Alto (aço) | 4 a 8 semanas | Produção total |
| Usinagem CNC | 1–500 | Nenhum | 3 a 10 dias | Material completo |
O padrão é claro: a fundição de uretano domina aquele meio-termo complicado — peças demais para impressão 3D, mas poucas demais para justificar um molde de injeção. Essa é a ponte para o lançamento no mercado, uma feira comercial, uma produção piloto ou o cumprimento de uma campanha de financiamento coletivo.
Materiais e acabamentos
As resinas de uretano são formuladas para imitar o comportamento dos plásticos comuns utilizados na produção, e é isso que faz com que as peças moldadas pareçam reais, em vez de protótipos.
| Tipo de resina | Imitadores | Uso típico |
| Rígido, semelhante ao ABS | ABS / PC | Caixas, carcaças, peças estruturais |
| Semelhante à borracha | TPE / silicone | Vedações, manípulos, componentes flexíveis |
| Claro / transparente | PMMA / PC | Lentes, condutores de luz, tampas |
| Reforçado com fibra de vidro | Nylon preenchido | Peças mais rígidas e resistentes a altas temperaturas |
| Retardante de chamas | Plásticos com certificação UL | Caixas elétricas |
Após a conclusão, as peças fundidas aceitam tinta, textura e cor de maneira excelente — muitas vezes com qualidade suficiente para testes funcionais, fotos de marketing e até mesmo vendas em pequenas quantidades. A cor pode ser incorporada à resina ou aplicada posteriormente.
Fatores que influenciam os custos e prazo de entrega
O que realmente influencia o preço e o cronograma de um trabalho de fundição de uretano:
- Qualidade do molde-mestre: um molde com acabamento irregular resulta em peças irregulares; o tempo dedicado ao acabamento do molde compensa em todas as cópias.
- Tamanho e volume da peça: peças maiores consomem mais resina e exigem moldes maiores.
- Contagem de fungos: como cada molde de silicone rende cerca de 20 peças, uma produção de 200 peças requer vários moldes.
- Material: as resinas transparentes e retardantes de chamas custam mais do que as rígidas padrão.
- Acabamento: a pintura, a aplicação de textura e a montagem aumentam a mão de obra.
Um lote típico de 25 a 50 caixas rígidas leva de 5 a 10 dias úteis para ser entregue, incluindo a matriz. Quando seus volumes chegarem à casa dos milhares, esse será o sinal de que é hora de mudar para moldagem por injeção de baixo volume e amortizar uma ferramenta de aço de verdade.
Quando NÃO utilizar fundição de uretano
Ser honesto em relação aos limites gera confiança no processo:
- Volumes muito elevados: a partir de algumas centenas de peças, a moldagem por injeção fica mais barata por peça.
- Tolerâncias extremas: as peças fundidas apresentam tolerâncias mais amplas do que usinagem CNC de precisão.
- Altas temperaturas ou cargas estruturais: os termoplásticos de produção ou o metal apresentam desempenho superior ao do uretano fundido.
- Estabilidade dimensional a longo prazo: algumas resinas sofrem deformação gradual ao longo do tempo quando submetidas a carga.
Se o processo for adequado à aplicação, a fundição de uretano é excelente; se for forçada além de seus limites, ela decepciona.
Como obter peças fundidas de melhor qualidade: dicas práticas
A qualidade de uma produção de moldagem de uretano é determinada muito antes do derramamento da resina. Alguns hábitos fazem a diferença entre uma produção limpa e repetível e uma produção frustrante:
- Invista no mestre. Cada imperfeição na superfície, linha de camada ou marca de ferramenta no molde-mestre é reproduzida em todas as peças. O tempo gasto no polimento e na vedação do molde-mestre é multiplicado por toda a produção — essa é a etapa de maior impacto no processo.
- Projetar com rascunho e raios. Embora as formas de silicone sejam flexíveis, ângulos de desmoldagem suaves e raios internos generosos facilitam a desmoldagem e prolongam a vida útil da forma.
- Preveja o encolhimento em características críticas. Se um furo ou saliência precisar se encaixar em uma peça correspondente, compense a peça-mestre ou usine essa característica após a fundição.
- Escolha a resina antes do molde. Resinas diferentes encolhem e fluem de maneiras diferentes; escolher o material primeiro permite que o molde seja dimensionado corretamente.
- Agrupe suas cores e acabamentos. Fundir todas as peças da mesma cor e agrupar as etapas de acabamento permite manter os custos e a consistência sob controle.
Um fornecedor que discute esses detalhes com você desde o início é aquele que entende que a qualidade da fundição é resultado de um processo de engenharia, e não de sorte. É essa conversa inicial que transforma uma primeira série de peças em produtos que você pode apresentar com confiança aos clientes ou investidores.
Perguntas frequentes
Quantas peças posso fabricar com fundição de uretano? Um único molde de silicone produz, de forma confiável, cerca de 15 a 25 peças antes que a cavidade comece a se degradar e os detalhes se tornem menos nítidos. Para tiragens maiores, vários moldes são fabricados a partir do mesmo molde-mestre, de modo que quantidades de até algumas centenas são viáveis e econômicas. Acima de aproximadamente 300 a 500 peças, o custo acumulado da refação dos moldes de silicone começa a exceder o custo de amortização de uma matriz de injeção de aço, o que representa o ponto natural para a troca de processos. Para quantidades inferiores a algumas centenas de peças, a fundição de uretano costuma ser a maneira mais rápida e econômica de obter peças com qualidade de produção.
Em que o moldagem por urethane difere da moldagem por injeção? A principal diferença está no molde. A fundição de uretano utiliza um molde de silicone macio, que é barato e rápido de fabricar, mas se desgasta após cerca de 20 peças; a moldagem por injeção utiliza uma ferramenta de aço rígida que custa milhares e leva semanas para ser produzida, mas dura centenas de milhares de ciclos. A fundição vence de forma decisiva em velocidade e custo inicial para volumes baixos, proporcionando peças com qualidade de produção em poucos dias. A moldagem por injeção vence em custo por peça, consistência e desempenho do material quando os volumes chegam a milhares. São etapas complementares, não concorrentes — muitos produtos passam primeiro pela fundição e, depois, migram para a moldagem por injeção em escala.
Quais tolerâncias a fundição de uretano pode suportar? A fundição de uretano geralmente apresenta tolerâncias em torno de ±0,1–0,3 mm, dependendo do tamanho e da geometria da peça, o que é mais flexível do que a usinagem CNC ou a moldagem por injeção, mas perfeitamente adequado para caixas, carcaças e a maioria dos protótipos funcionais. A principal razão é que a resina encolhe ligeiramente durante a cura e o molde de silicone é flexível. Se sua peça tiver algumas características críticas de encaixe, a solução comum é usinar essas características específicas após a fundição ou projetar o molde-mestre com a compensação do encolhimento. Para peças com tolerâncias realmente rigorosas, a usinagem continua sendo a melhor opção.
As peças fundidas de uretano podem ser utilizadas como produtos finais, e não apenas como protótipos? Sim, para os volumes e aplicações adequados. A qualidade estética e funcional das peças moldadas a vácuo é alta o suficiente para uso comercial — muitos produtos vendidos em quantidades que variam de dezenas a algumas centenas (dispositivos médicos especializados, eletrônicos de baixo volume para o consumidor, unidades para feiras comerciais, recompensas de financiamento coletivo) são fornecidos em uretano moldado. A limitação não é a qualidade, mas sim a economia e a durabilidade: a partir de algumas centenas de unidades, a moldagem por injeção se torna mais barata, e as resinas moldadas são menos resistentes ao calor prolongado ou à carga estrutural do que os termoplásticos de produção. Dentro de sua faixa de aplicação, o uretano moldado é um método legítimo de fabricação para uso final.
O que isso significa para você
Os serviços de moldagem por urethano resolvem o problema do baixo volume que impede tantos projetos de ferragens: como obter de 10 a 300 peças com qualidade de produção sem precisar pagar por, ou esperar por, matrizes de injeção de aço. Crie um excelente molde mestre, escolha uma resina compatível com o plástico de produção e use a moldagem como ponte entre o protótipo e uma série piloto real. Quando os volumes finalmente justificarem, passe para a moldagem por injeção — mas, até lá, poucos processos oferecem tanta qualidade de acabamento com tanta rapidez.
Sobre o autor Patrick Chen — Engenheiro de Aplicações, XY Machining Patrick analisa projetos de peças com paredes finas para equipes de engenharia dos EUA na XY Machining e trabalha em conjunto com a equipe de produção na definição de dispositivos de fixação e trajetórias de usinagem que garantam que peças delicadas permaneçam dentro das tolerâncias. Para realizar um teste de pressão em uma peça com paredes finas antes de elaborar o orçamento, Envie seu modelo para nossa equipe.


