
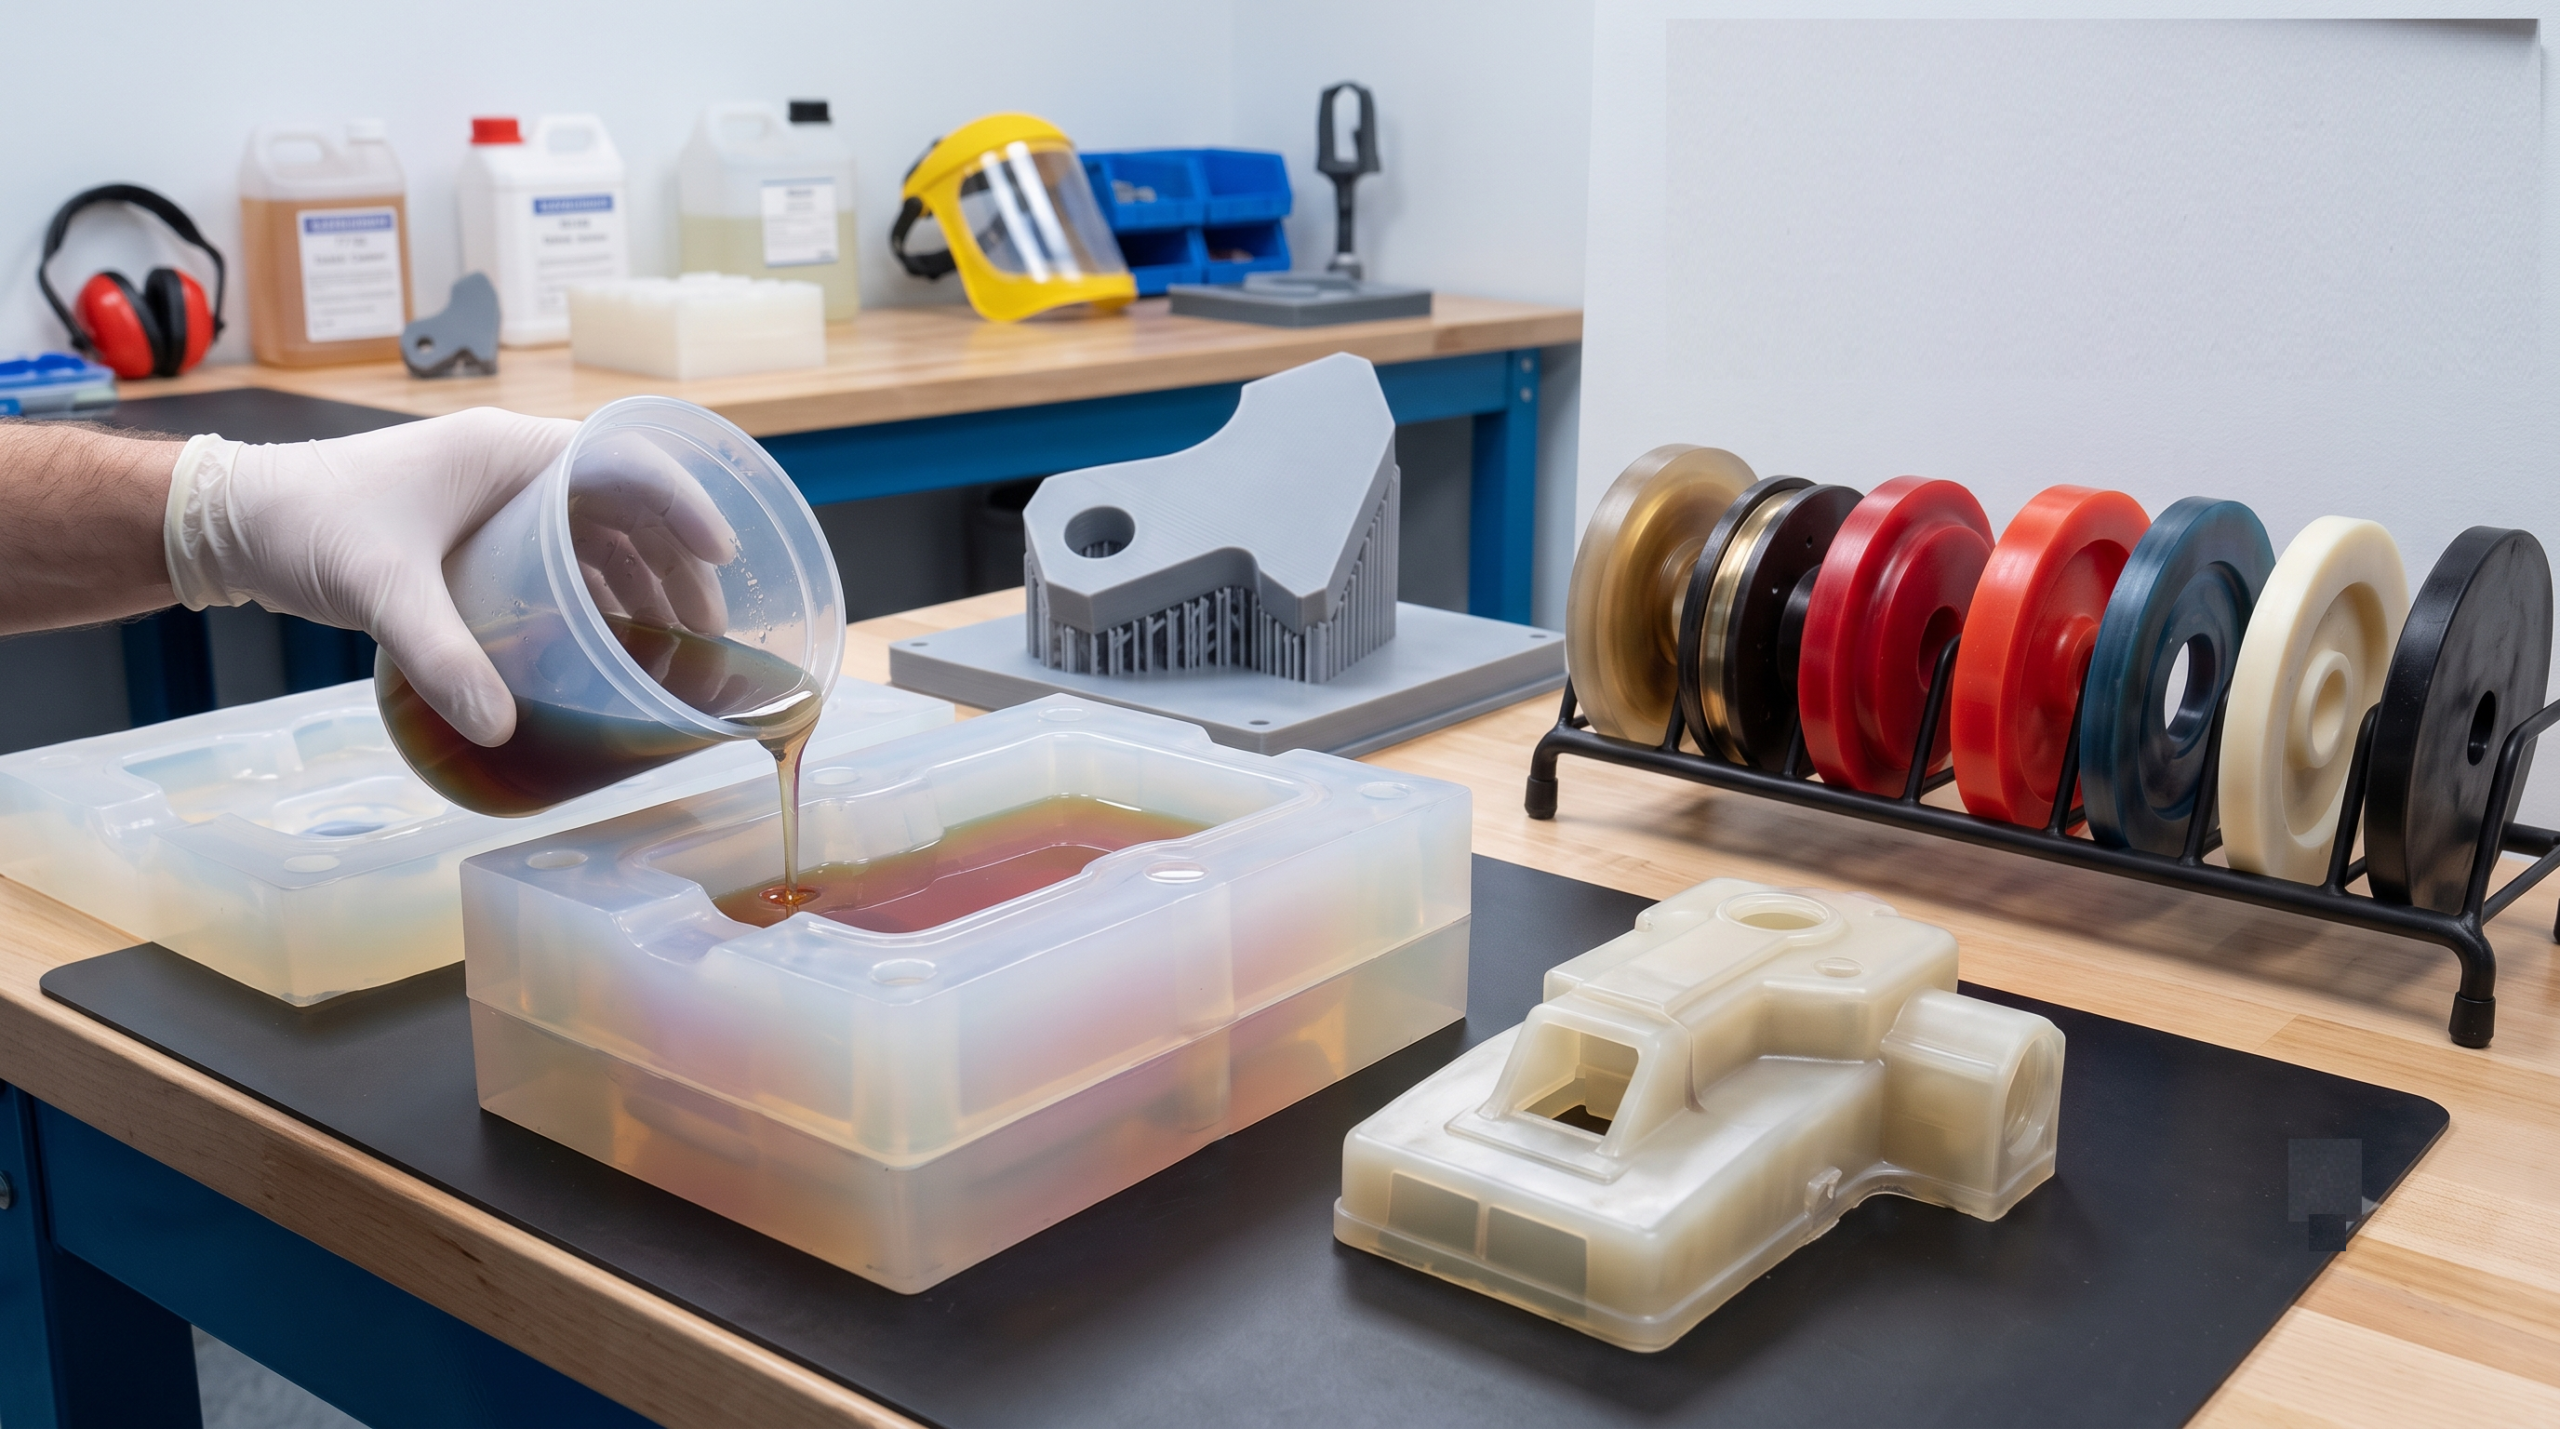
Respuesta rápida: El moldeo por urethano —también denominado moldeo al vacío de poliuretano— permite producir entre 10 y unos pocos cientos de piezas de plástico con calidad de producción utilizando un molde de silicona blanda en lugar de costosas herramientas de acero. Se utiliza un modelo maestro (normalmente impreso en 3D o mecanizado) para fabricar un molde de silicona, y la resina líquida de poliuretano se vierte en dicho molde al vacío para eliminar las burbujas. Este proceso sirve de puente entre la creación de prototipos únicos y el moldeo por inyección completo: ofrece propiedades reales del material, detalles precisos y acabados lisos, a una fracción del coste y del plazo de entrega de los utillajes de moldeo por inyección.
Recurro al moldeo de uretano siempre que un cliente necesita 50 piezas atractivas y funcionales la semana que viene y no se puede justificar el uso de un molde de inyección $20 000 para un diseño que aún podría cambiar. Es el proceso más infravalorado entre las opciones disponibles para la producción de bajo volumen.
Cómo funciona el moldeo de uretano, paso a paso
El proceso es ingenioso porque el molde en sí es barato y rápido de fabricar:
- Patrón maestro: se produce una copia maestra de alta calidad, normalmente mediante Mecanizado CNC o SLA Impresión 3D, y luego se le dio un acabado liso.
- Molde de silicona: se vierte silicona líquida alrededor del molde maestro y se deja endurecer; a continuación, se abre para extraerlo, dejando una cavidad precisa.
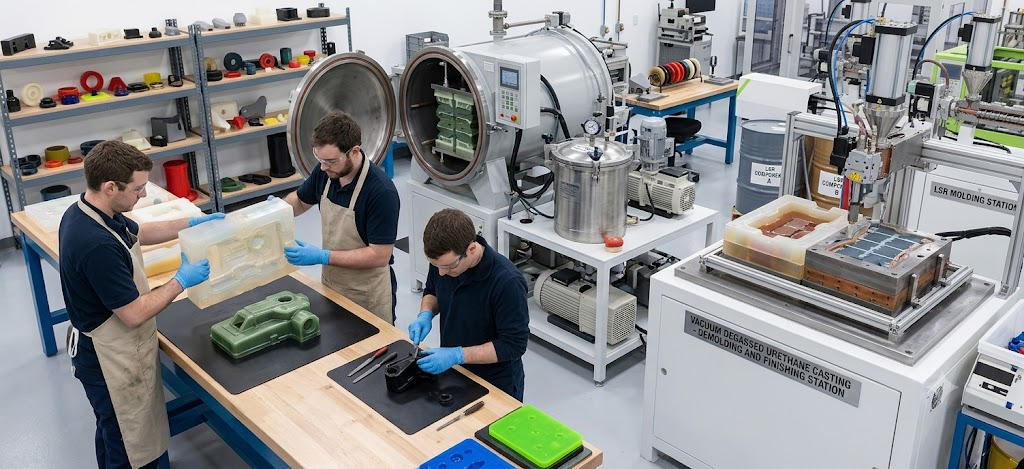
- Moldeo al vacío: la resina de poliuretano se vierte en el molde de silicona dentro de una cámara de vacío, que elimina las burbujas de aire para obtener una pieza impecable.
- Curado y desmoldeo: la resina se endurece en un horno, se retira el molde flexible y se extrae la pieza.
- Acabado: las piezas se pueden pintar, texturizar o montar.
Un molde de silicona suele permitir fabricar entre 15 y 25 piezas antes de que se desgaste, y precisamente por eso este proceso es ideal para series de bajo volumen.
¿Por qué optar por la fundición de uretano?
Su atractivo radica en una combinación específica de rapidez, coste y calidad que ni la creación de prototipos ni el moldeo en serie ofrecen por sí solos.
- Sin utillaje fijo. Los moldes de silicona cuestan una fracción de lo que cuestan los moldes de inyección de acero.
- Rápido. Las primeras piezas en cuestión de días, en lugar de las semanas que tarda una herramienta de inyección.
- Calidad similar a la de producción. Superficies lisas, detalles precisos, acabado estético realista.
- Gama de materiales. Las resinas imitan el ABS, el caucho, el PP e incluso las piezas transparentes o sobremoldeadas.
- Riesgo bajo. Es barato realizar modificaciones si cambia el diseño.
Para obtener una descripción detallada del proceso, consulta nuestra moldeado de uretano página.
Dónde encaja el moldeo de uretano frente a las alternativas
La forma más acertada de elegir un proceso es teniendo en cuenta la cantidad y la finalidad. Aquí es donde la fundición de uretano se sitúa entre las demás técnicas.
| Proceso | La cantidad óptima | Coste de los utillajes | Plazo de entrega | Realismo material |
| Impresión 3D | 1–10 | Ninguno | 1 a 3 días | Calidad de prototipo |
| Moldeo de uretano | 10–300 | Bajo (silicona) | De 3 a 10 días | Similar a la producción |
| Moldeo por inyección | 1,000+ | Alto (acero) | 4-8 semanas | Producción a pleno rendimiento |
| Mecanizado CNC | 1–500 | Ninguno | De 3 a 10 días | Material completo |
El patrón es claro: el moldeado de uretano se impone en ese término medio tan complicado —demasiadas piezas para imprimirlas, pero muy pocas para justificar un molde de inyección—. Ese es el puente hacia el lanzamiento al mercado, una feria comercial, una tirada piloto o el cumplimiento de una campaña de financiación colectiva.
Materiales y acabados
Las resinas de uretano están formuladas para imitar el comportamiento de los plásticos habituales en la producción, lo que hace que las piezas moldeadas parezcan reales y no prototipos.
| Tipo de resina | Imitadores | Uso habitual |
| Rígido, similar al ABS | ABS / PC | Cajas, carcasas, piezas estructurales |
| De textura similar al caucho | TPE / silicona | Juntas, empuñaduras, componentes flexibles |
| Transparente | PMMA / PC | Lentes, conductos de luz, cubiertas |
| Con fibra de vidrio | Nailon relleno | Piezas más rígidas y resistentes a temperaturas más elevadas |
| Ignífugo | Plásticos homologados por UL | Cajas eléctricas |
Una vez terminadas, las piezas moldeadas admiten perfectamente la pintura, la textura y el color, a menudo con una calidad suficiente para pruebas funcionales, fotografías de marketing e incluso ventas comerciales a corto plazo. El color se puede añadir a la resina o aplicarse posteriormente.
Factores que influyen en los costes y plazo de entrega
Qué es lo que realmente influye en el precio y el plazo de entrega de un trabajo de moldeo de uretano:
- Calidad del patrón maestro: un molde en bruto implica piezas en bruto; el tiempo dedicado a el acabado del molde se amortiza en cada copia.
- Tamaño y volumen de las piezas: las piezas más grandes requieren más resina y moldes más grandes.
- Recuento de mohos: dado que cada molde de silicona permite fabricar unas 20 piezas, para una tirada de 200 se necesitan varios moldes.
- Material: Las resinas transparentes e ignífugas son más caras que las rígidas estándar.
- Acabado: el pintado, el texturizado y el montaje suponen más trabajo.
Un pedido típico de entre 25 y 50 cajas rígidas suele tardar entre 5 y 10 días laborables, incluida la plantilla maestra. Cuando tus volúmenes lleguen a alcanzar los miles, esa será la señal para pasar a moldeo por inyección de bajo volumen y amortizar una herramienta de acero auténtico.
Cuándo NO utilizar el moldeo de uretano
Ser sincero respecto a los límites fomenta la confianza en el proceso:
- Volúmenes muy elevados: A partir de unos cientos de piezas, el moldeo por inyección resulta más barato por pieza.
- Tolerancias extremas: las piezas fundidas tienen tolerancias más holgadas que mecanizado CNC de precisión.
- Altas temperaturas o cargas estructurales: los termoplásticos o el metal utilizados en la producción ofrecen mejores prestaciones que el uretano moldeado.
- Estabilidad dimensional a largo plazo: algunas resinas se deforme progresivamente con el paso del tiempo cuando están sometidas a carga.
Si se adapta el proceso al trabajo, la fundición de uretano es lo mejor; pero si se le exige más allá de sus límites, resulta decepcionante.
Cómo conseguir piezas de fundición de mejor calidad: consejos prácticos
La calidad de un proceso de moldeo de uretano se decide mucho antes de verter la resina. Hay algunos hábitos que marcan la diferencia entre un proceso limpio y repetible y uno frustrante:
- Invierte en el maestro. Cada imperfección superficial, línea de capa o marca de herramienta que presente el modelo maestro se reproduce en cada pieza. El tiempo dedicado a lijar y sellar el modelo maestro se multiplica por toda la tirada: es la fase del proceso que más repercute en el resultado final.
- Diseño con bocetos y radios. Aunque los moldes de silicona son flexibles, unos ligeros ángulos de desmoldeo y unos radios internos generosos facilitan el desmoldeo y prolongan la vida útil del molde.
- Prevé la contracción en los elementos críticos. Si un orificio o un saliente debe encajar en una pieza de acoplamiento, compensa la pieza maestra o mecaniza esa característica tras la fundición.
- Elige la resina antes que el molde. Las distintas resinas se contraen y fluyen de forma diferente; elegir primero el material permite dimensionar correctamente el molde.
- Agrupa los colores y los acabados. Moldear todas las piezas del mismo color a la vez y agrupar los pasos de acabado permite mantener bajo control los costes y garantizar la uniformidad.
Un proveedor que te explique estos detalles desde el principio es aquel que entiende que la calidad de la fundición es fruto de la ingeniería, no de la suerte. Esa conversación inicial es lo que convierte una primera tirada de prueba en piezas que puedes presentar con confianza a los clientes o a los inversores.
Preguntas frecuentes
¿Cuántas piezas puedo fabricar mediante moldeo de uretano? Un solo molde de silicona permite producir de forma fiable entre 15 y 25 piezas antes de que la cavidad comience a degradarse y los detalles pierdan nitidez. Para tiradas más grandes, se fabrican varios moldes a partir del mismo molde maestro, por lo que es factible y económico producir cantidades de hasta unos pocos cientos de piezas. A partir de unas 300-500 piezas, el coste acumulado de volver a fabricar moldes de silicona empieza a superar lo que costaría amortizar una herramienta de inyección de acero, lo que supone el momento natural para cambiar de proceso. Para cualquier cantidad inferior a unos pocos cientos de piezas, la fundición de uretano suele ser la vía más rápida y económica para obtener unidades con calidad de producción.
¿En qué se diferencia el moldeo por urethano del moldeo por inyección? La diferencia fundamental radica en el molde. La fundición de uretano utiliza un molde de silicona blanda, económico y rápido de fabricar, pero que se desgasta tras unas 20 piezas; el moldeo por inyección utiliza un molde de acero duro que cuesta miles y tarda semanas en fabricarse, pero que dura cientos de miles de ciclos. La fundición gana claramente en velocidad y coste inicial para volúmenes reducidos, lo que permite obtener piezas de calidad similar a las de producción en cuestión de días. El moldeo por inyección gana en coste por pieza, homogeneidad y rendimiento del material una vez que los volúmenes alcanzan los miles. Se trata de etapas complementarias, no competidoras: muchos productos se fabrican primero mediante fundición y luego pasan al moldeo por inyección a gran escala.
¿Qué tolerancias puede alcanzar la fundición de uretano? La fundición de uretano suele presentar tolerancias de entre ±0,1 y 0,3 mm, dependiendo del tamaño y la geometría de la pieza, lo cual es menos preciso que el mecanizado CNC o el moldeo por inyección, pero perfectamente adecuado para cajas, carcasas y la mayoría de los prototipos funcionales. La razón principal es que la resina se contrae ligeramente al curarse y el molde de silicona es flexible. Si la pieza presenta algunas características de acoplamiento críticas, la solución habitual consiste en mecanizar esas características específicas tras el moldeo, o bien diseñar el modelo maestro teniendo en cuenta la contracción. Para piezas con tolerancias realmente ajustadas, el mecanizado sigue siendo la mejor opción.
¿Se pueden utilizar las piezas de uretano moldeadas como productos finales, y no solo como prototipos? Sí, siempre que los volúmenes y las aplicaciones sean los adecuados. La calidad estética y funcional de las piezas moldeadas al vacío es lo suficientemente alta como para su uso comercial: muchos productos que se venden en cantidades que van desde unas docenas hasta unos pocos cientos (dispositivos médicos especializados, productos electrónicos de consumo de bajo volumen, unidades para ferias comerciales, recompensas de campañas de financiación colectiva) se suministran fabricados en uretano moldeado. La limitación no radica en la calidad, sino en la economía y la durabilidad: a partir de unos pocos cientos de unidades, el moldeo por inyección resulta más económico, y las resinas moldeadas son menos resistentes al calor prolongado o a la carga estructural que los termoplásticos de producción. Dentro de su ámbito de aplicación, el uretano moldeado es un método de fabricación válido para el uso final.
En qué situación te deja esto
Los servicios de moldeo por urethano resuelven el problema del bajo volumen que frena tantos proyectos de ferretería: cómo conseguir entre 10 y 300 piezas con calidad de producción sin tener que pagar por un molde de inyección de acero ni esperar a que esté listo. Crea un modelo maestro de calidad, elige una resina que se ajuste al plástico de producción y utiliza el moldeo como puente entre el prototipo y una verdadera serie piloto. Cuando los volúmenes lo justifiquen, pase al moldeo por inyección; pero, hasta entonces, pocos procesos ofrecen tanta calidad de acabado con tanta rapidez.
Sobre el autor: Patrick Chen — Ingeniero de aplicaciones, XY Machining Patrick revisa los diseños de paredes delgadas para los equipos de ingeniería estadounidenses de XY Machining y colabora con el taller en el diseño de las fijaciones y las trayectorias de las herramientas que garantizan que las piezas delicadas se mantengan dentro de las tolerancias. Para someter a prueba de presión una pieza de pared delgada antes de elaborar el presupuesto, Envía tu modelo a nuestro equipo.


