
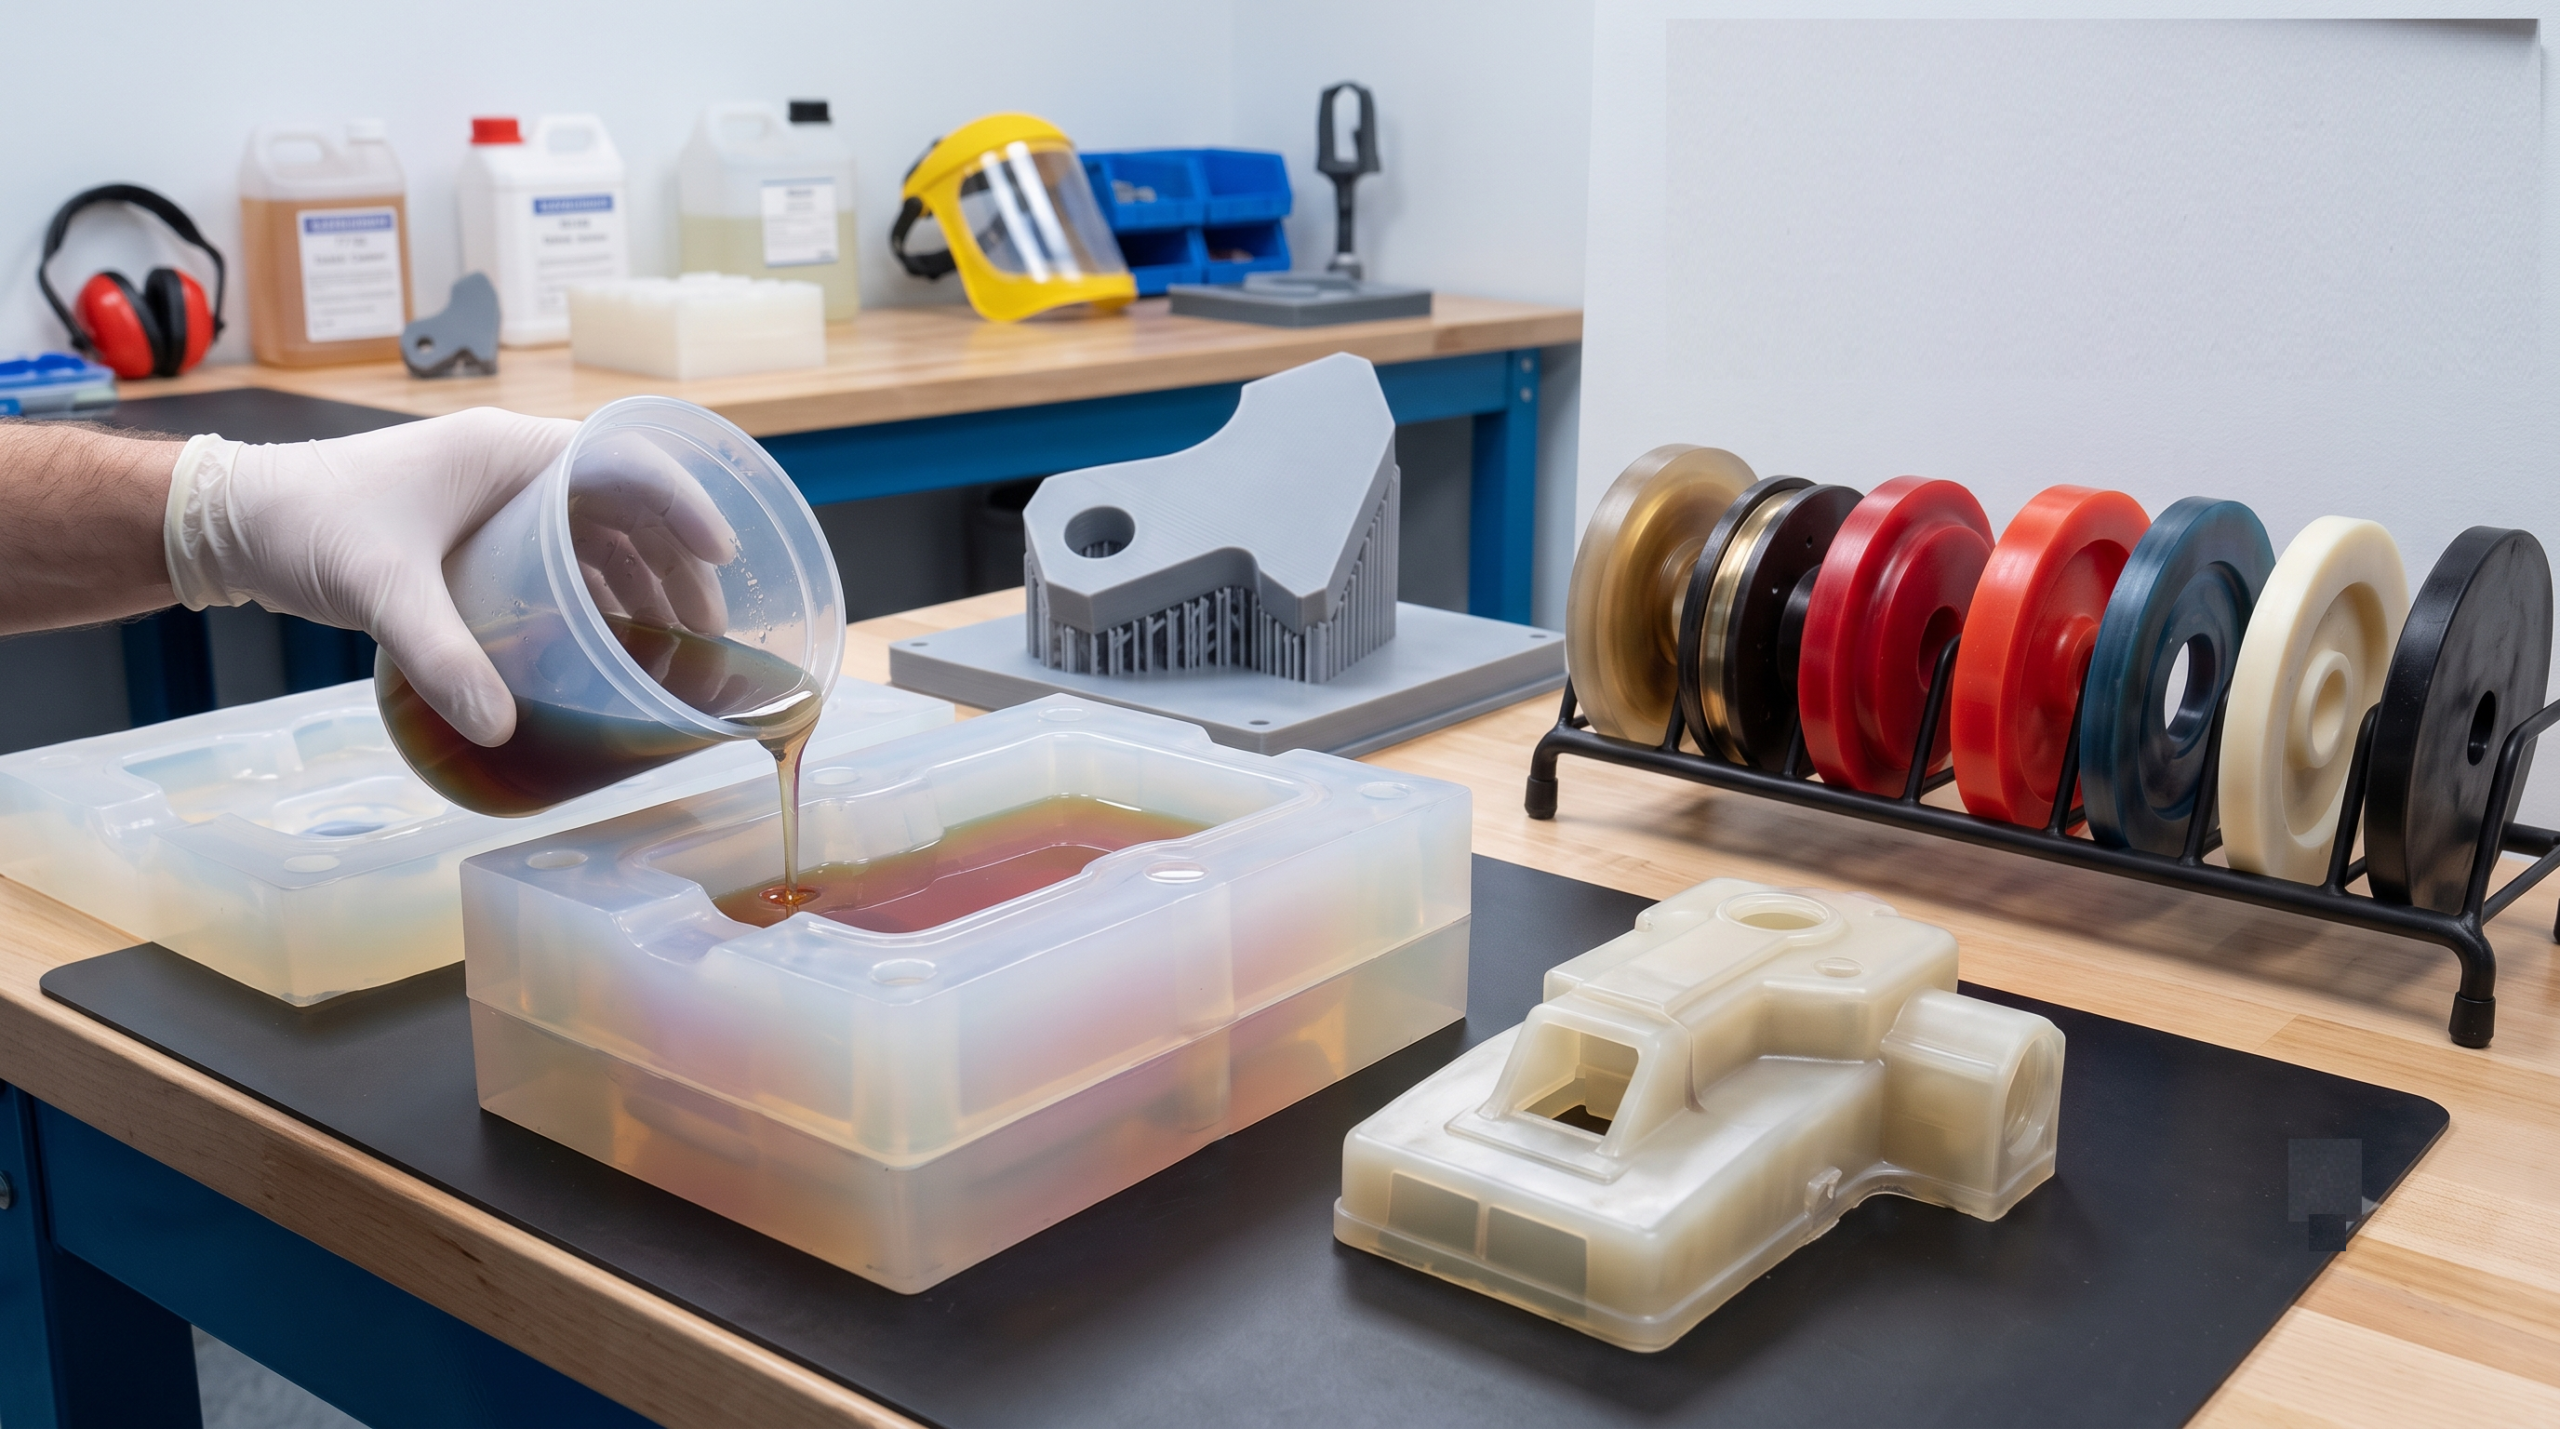
簡単な答え: ウレタン鋳造(ポリウレタン真空鋳造とも呼ばれる)では、高価な鋼製金型の代わりに柔らかいシリコン型を使用し、10個から数百個の量産品質のプラスチック部品を製造します。 マスターパターン(通常は3Dプリントまたは機械加工されたもの)を用いてシリコーン型を作成し、その型に液体ポリウレタン樹脂を真空下で流し込むことで気泡を除去します。 この方法は、1点限りの試作と本格的な射出成形の間のギャップを埋めるものです。実際の材料特性、微細なディテール、滑らかな表面仕上げを実現しつつ、射出成形の金型コストやリードタイムのわずか数分の1で済みます。.
クライアントから、見栄えが良く機能的な部品を50個必要とされるたびに、私はウレタン成形を採用しています 来週 また、まだ変更される可能性のある設計のために、$20,000の射出成形金型を導入することは正当化できません。これは、少量生産の手段の中で最も過小評価されているプロセスです。.
ウレタン鋳造の仕組み:手順を追って解説
このプロセスが優れているのは、金型そのものが安価で、短期間で製作できるためです:
- マスターパターン: 通常、以下の方法によって高品質なマスターが作成されます。 CNC加工 またはSLA 3Dプリント, 、その後、滑らかに仕上げた。.
- シリコーン型: マスターの周囲に液体シリコーンを流し込んで硬化させ、その後切り開いてマスターを取り除くと、精密な型が完成する。.
- 真空鋳造: 真空チャンバー内のシリコーン型にポリウレタン樹脂を流し込み、気泡を取り除くことで、欠陥のない部品が得られます。.
- 硬化と型外し: 樹脂をオーブンで硬化させ、柔軟な型をはがすと、部品を取り出すことができます。.
- 仕上げ: パーツは塗装やテクスチャ加工が可能で、組み立てもできます。.
シリコーン型1つで、通常、摩耗するまでに15~25個の部品を成形できます。まさにこのため、この工程は少量生産に適しているのです。.
なぜウレタン鋳造を選ぶのか
その魅力は、スピード、コスト、品質という要素が具体的に組み合わさったものであり、プロトタイピングや量産成形だけでは得られないものです。.
- 専用の金型は不要です。. シリコーン金型のコストは、スチール製の射出成形金型のほんのわずかな額です。.
- 速い。. 数日以内に最初の部品が納品されます。射出成形金型製作に要する数週間とは異なります。.
- 実製品並みの品質。. 滑らかな表面、精緻なディテール、本物の化粧仕上げ。.
- 対応素材。. これらの樹脂は、ABS、ゴム、PP、さらには透明部品やオーバーモールド部品まで再現可能です。.
- リスクが低い。. デザインが変更になっても、低コストで試行錯誤ができる。.
このプロセスの詳細な概要については、当社の ウレタン鋳造 ページ。.
ウレタン鋳造と他の手法との比較
プロセスを正直に選ぶには、量と目的を考慮すべきです。ウレタン鋳造は、こうした点において他の方法と中間的な位置づけにあります。.
| プロセス | 最適な数量 | 金型費 | リードタイム | 物質的リアリズム |
| 3Dプリント | 1–10 | なし | 1~3日 | 試作グレード |
| ウレタン鋳造 | 10–300 | 低(シリコーン) | 3~10日 | 本番環境に近い |
| 射出成形 | 1,000+ | 高(鋼) | 4~8週間 | 本格生産 |
| CNC加工 | 1–500 | なし | 3~10日 | 全文 |
その傾向は明らかです。ウレタン鋳造は、印刷するには部品点数が多すぎ、射出成形を行うには少なすぎるという、扱いにくい「中間領域」を独占しています。これは、市場投入、展示会、試作、あるいはクラウドファンディングの商品発送へとつなぐ架け橋となるものです。.
素材と仕上げ
ウレタン樹脂は、一般的な量産用プラスチックの挙動を再現するように配合されており、そのおかげで鋳造部品は試作品のような感じではなく、本物のような手触りになります。.
| 樹脂の種類 | ミミクス | 代表的な用途 |
| 硬質でABSのような | ABS/PC | 筐体、ハウジング、構造部品 |
| ゴムのような | TPE/シリコーン | シール、グリップ、フレキシブル部品 |
| 透明/透き通った | PMMA/PC | レンズ、ライトパイプ、カバー |
| ガラス繊維強化 | 充填ナイロン | 剛性が高く、耐熱性の高い部品 |
| 難燃性 | UL認定プラスチック | 電気機器用筐体 |
完成した鋳造部品は、塗装やテクスチャ、着色が美しく仕上がります。多くの場合、機能テストやマーケティング用写真、さらには短期間の商業販売にも十分な品質です。色は樹脂に混ぜ込むことも、後から塗布することも可能です。.
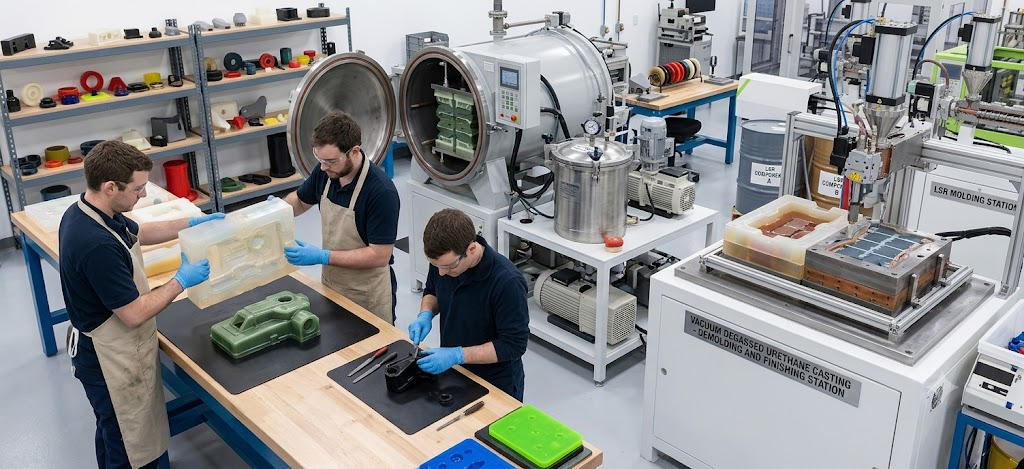
コスト要因とリードタイム
ウレタン鋳造の仕事において、実際に価格や納期を左右する要因は以下の通りです:
- マスターパターンの品質: マスターの仕上げが粗ければ、複製も粗くなる。マスターの仕上げに費やした時間は、すべての複製においてその価値が発揮される。.
- 部品のサイズと体積: 部品のサイズが大きいほど、樹脂の使用量も増え、金型も大きくなります。.
- カビ菌数: シリコーン型1つから約20個の部品が取れるため、200個を生産するには複数の型が必要になります。.
- 素材: 透明で難燃性の樹脂は、標準的な硬質樹脂よりも高価です。.
- 仕上げ: 塗装、テクスチャ加工、組み立てには手間がかかる。.
通常、25~50個の硬質エンクロージャーの生産には、マスター作成を含めて5~10営業日程度かかります。生産量が最終的に数千個に達した時点で、それは次の段階へ移行すべき合図となります。 小ロット成形 そして、本物の鋼製の工具を償却する。.
ウレタン鋳造を使用すべきでない場合
限界について正直に伝えることは、そのプロセスに対する信頼を築くことにつながります:
- 非常に大量の取引: 部品数が数百個を超えると、射出成形の方が1個あたりのコストが安くなります。.
- 極端な許容差: 鋳造部品は、よりも公差が緩い 高精度CNC加工.
- 高温または構造的荷重: 工業用熱可塑性プラスチックや金属は、鋳造ウレタンよりも優れた性能を発揮する。.
- 長期的な寸法安定性: 一部の樹脂は、荷重がかかった状態で時間の経過とともにクリープを起こす。.
その工程に適切な作業を合わせれば、ウレタン鋳造は頼もしい味方となるが、その適用範囲を超えて無理に用いると、期待外れの結果となる。.
より高品質な鋳造部品を作るには:実践的なヒント
ウレタン成形の出来栄えは、樹脂を流し込むずっと前に決まっています。成形がスムーズで再現性の高いものになるか、それとも手こずることになるかは、ほんの少しの習慣の違いにかかっています:
- 師匠に投資しよう。. マスターの表面の欠陥、層の境目、工具跡などは、すべて各部品にそのまま反映されます。マスターの研磨やシーリングに費やした時間は、生産ロット全体に波及することになります。これは、この工程において最も費用対効果の高い工程です。.
- ドラフトと半径を考慮した設計。. シリコーン型は柔軟性がありますが、わずかな抜き勾配と十分な内側半径を設けることで、型抜きがスムーズになり、型の寿命も延びます。.
- 重要な形状については、収縮を見込んで設計してください。. 穴や突起を相手部品に合わせなければならない場合は、原型を修正するか、鋳造後にその形状を加工してください。.
- 原型を作る前に樹脂を選んでください。. 樹脂の種類によって収縮や流動の仕方が異なります。まず材料を選定することで、マスターの寸法を正確に決めることができます。.
- 色や仕上げをまとめて処理しましょう。. 同じ色の部品をまとめて鋳造し、仕上げ工程をまとめて行うことで、コストと品質の均一性を適切に管理することができます。.
こうした詳細について事前にしっかりと話し合ってくれるサプライヤーは、鋳造の品質が「運」ではなく「技術」によって決まることを理解しているのです。こうした早い段階での対話こそが、未完成な試作品を、顧客や投資家に自信を持って提示できる製品へと変えるのです。.
よくある質問
ウレタン鋳造では、何個の部品を作ることができますか? 1つのシリコーン金型では、キャビティの劣化や細部の輪郭がぼやけ始めるまで、約15~25個の部品を確実に生産できます。大量生産の場合は、同じマスターから複数の金型を作成するため、数百個程度までの生産が現実的かつ経済的です。 生産数がおよそ300~500個を超えると、シリコーン金型の再製作にかかる累積コストが、スチール製射出成形金型の償却費用を上回り始めるため、これが工程を切り替える自然な分岐点となります。数百個未満の生産数であれば、通常、ウレタン鋳造が生産品質の製品を得るための最も迅速かつ安価な方法です。.
ウレタン成形は射出成形とどう違うのですか? 最大の違いは金型にあります。ウレタン鋳造では、安価で短期間で作成できる柔らかいシリコン製金型を使用しますが、約20個の部品を製造すると摩耗してしまいます。一方、射出成形では、数千のコストがかかり数週間を要しますが、数十万回の射出に耐える硬い鋼製の金型を使用します。 少量生産の場合、スピードと初期コストの面で鋳造が圧倒的に優れており、数日で量産品と同等の部品を得ることができます。一方、生産数が数千個に達すると、部品単価、品質の安定性、材料性能の面で射出成形が優位になります。これらは競合関係にあるのではなく、互いに補完し合う工程であり、多くの製品はまず鋳造で製造され、量産段階になってから射出成形に移行します。.
ウレタン鋳造では、どの程度の公差に対応できますか? ウレタン鋳造の公差は、部品のサイズや形状にもよりますが、通常±0.1~0.3 mm程度です。これはCNC加工や射出成形に比べて公差が広いですが、筐体やハウジング、そしてほとんどの機能性試作品には十分に適しています。その主な理由は、樹脂が硬化時にわずかに収縮することと、シリコーン型が柔軟であることにあります。 部品に重要な嵌合部がいくつかある場合、一般的な解決策は、成形後にそれらの特定の部位を機械加工するか、収縮分を考慮してマスターを設計することです。極めて厳しい公差が求められる部品については、依然として機械加工の方が適しています。.
ウレタン成形品は、試作品としてだけでなく、最終製品としても使用できますか? はい、適切な生産数量と用途であれば可能です。真空成形部品の外観および機能的な品質は、商用利用に十分な水準にあります。数十個から数百個単位で販売される多くの製品(特殊な医療機器、少量生産の家電製品、展示会用サンプル、クラウドファンディングの報酬品など)は、成形ウレタン製として出荷されています。 制限となるのは品質ではなく、経済性と耐久性です。数百個を超えると射出成形の方が安価になり、また、成形樹脂は、持続的な熱や構造的負荷に対して、量産用熱可塑性プラスチックほど堅牢ではありません。その適用範囲内において、ウレタン成形は正当な最終用途の製造方法と言えます。.
この状況下で、あなたはどうなるのか
ウレタン鋳造サービスは、多くのハードウェアプロジェクトを阻む「少量生産」という課題を解決します。つまり、鋼製射出成形金型の費用をかけたり、その完成を待ったりすることなく、10~300個の量産品質の部品を入手する方法です。優れた原型を作成し、実際の製品に使用するプラスチックに合った樹脂を選び、プロトタイプから本格的な試作段階へとつなぐ架け橋として鋳造を活用してください。 生産数量が十分に増え、射出成形への移行が妥当となった時点で、射出成形に移行すればよいのです。しかしそれまでは、これほど短期間でこれほどの完成度を実現できるプロセスは他にほとんどありません。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.


