
Kurze Antwort
Kurze Antwort: CNC-Drehen spins the workpiece against a stationary cutting tool to make round features fast, while CNC milling holds the part still and spins the tool to cut flats, slots, pockets, and holes. Most real parts need both.
Running them on a single mill-turn machine — instead of moving the part between two separate machines — removes a second setup, protects your tolerances, and typically shaves days off the lead time. That combination is why most precision shops quote milling and turning as one integrated capability rather than two line items.
A bracket that failed inspection
I still remember the first bracket I sent out that needed a turned boss on one face and a milled slot on the other. We machined the turning on a lathe, walked the part across the shop, re-fixtured it on a mill, and lost the concentricity between the two features by four thousandths of an inch. The part failed inspection.
A mill-turn machine would have held both features in one clamping. That lesson is the whole reason this article exists.
Drehen vs. Fräsen: Der wesentliche Unterschied
The split is about what moves. In turning, the part rotates and the tool stays put. In milling, the tool rotates and the part stays put (or moves along programmed axes). That single distinction drives everything else — the shapes you can make, the finishes you get, and the cost per part.
| Faktor | CNC-Drehen | CNC-Fräsen |
|---|---|---|
| Was dreht sich | Das Werkstück | Das Schneidwerkzeug |
| Am besten geeignet für | Zylindrische, runde, symmetrische Teile | Flache Flächen, Schlitze, Taschen, komplexe 3D-Formen |
| Typische Bauteile | Wellen, Buchsen, Stifte, Gewindestifte | Halterungen, Gehäuse, Platten, Verteiler |
| Geschwindigkeit bei Rundkurs-Funktionen | Sehr schnell | Langsam |
| Geschwindigkeit bei prismatischen Merkmalen | Schlecht | Sehr schnell |
| Gemeinsame Achsen | 2 Achsen (X, Z) sowie angetriebene Werkzeuge | 3-Achsen, bis zu 5-Achsen |
| Oberflächenbeschaffenheit am Außendurchmesser | Hervorragend, spiegelglatt | Gut, kann Werkzeugspuren aufweisen |
Wenn Sie einen ausführlicheren Vergleich wünschen, gehen wir in unserem Leitfaden zu diesem Thema noch näher darauf ein: CNC-Drehen vs. CNC-Fräsen. Kurz gesagt: Sie sind keine Konkurrenten. Sie sind zwei Hälften desselben Jobs.
Why “milling and turning” is searched as one phrase
People type turning and milling or cnc milling and turning together for a reason. Very few functional components are purely round or purely prismatic. A hydraulic fitting is turned on the outside but needs cross-drilled ports milled into it. A motor shaft is turned to diameter but needs a milled keyway.
When you ask a shop for “milling and turning,” you are really asking a practical question: can you finish my whole part without shipping it somewhere else? That is where mill-turn machining earns its keep.
Was eine Fräs-Dreh-Kombimaschine eigentlich macht
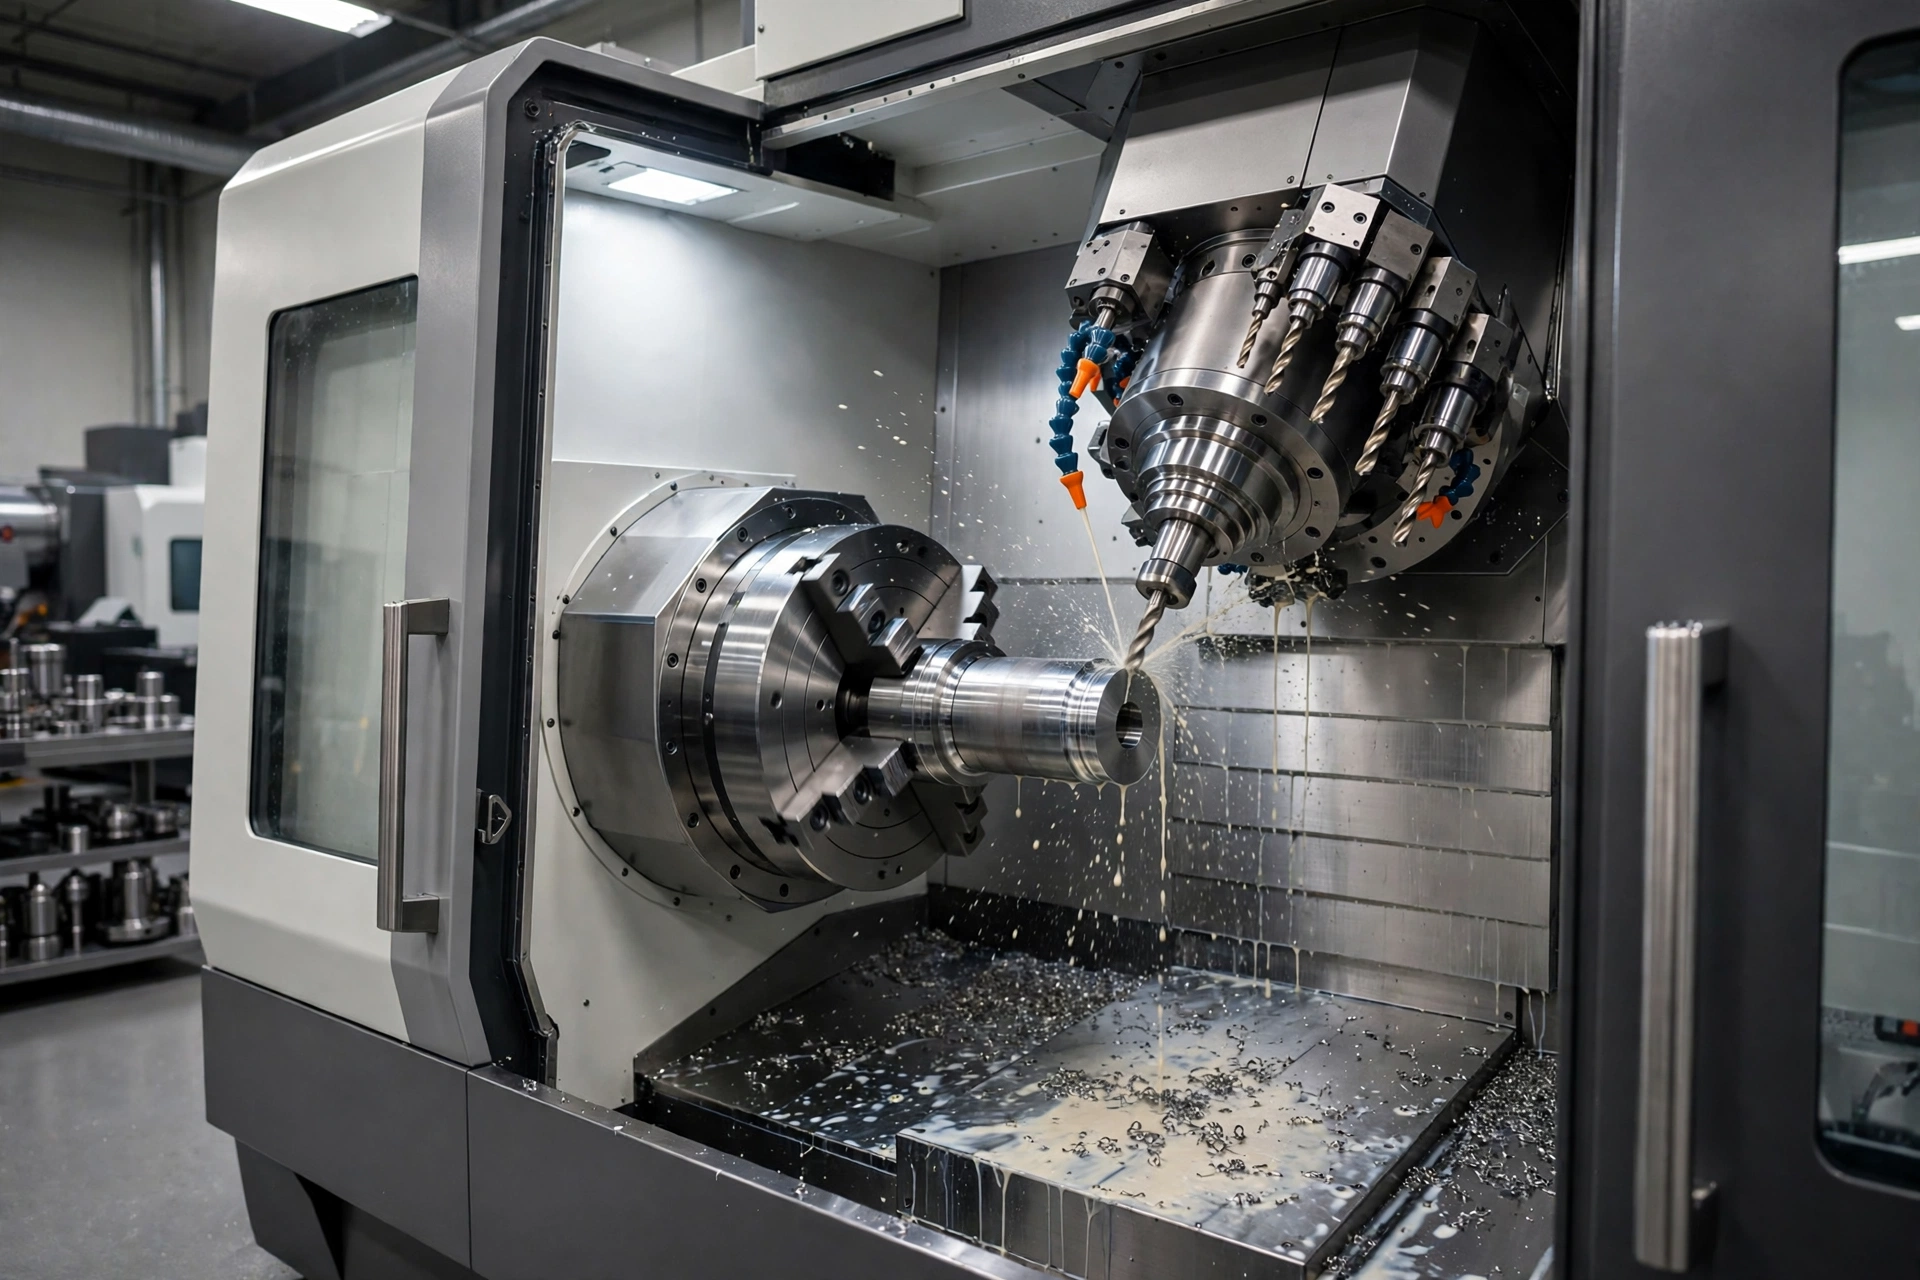
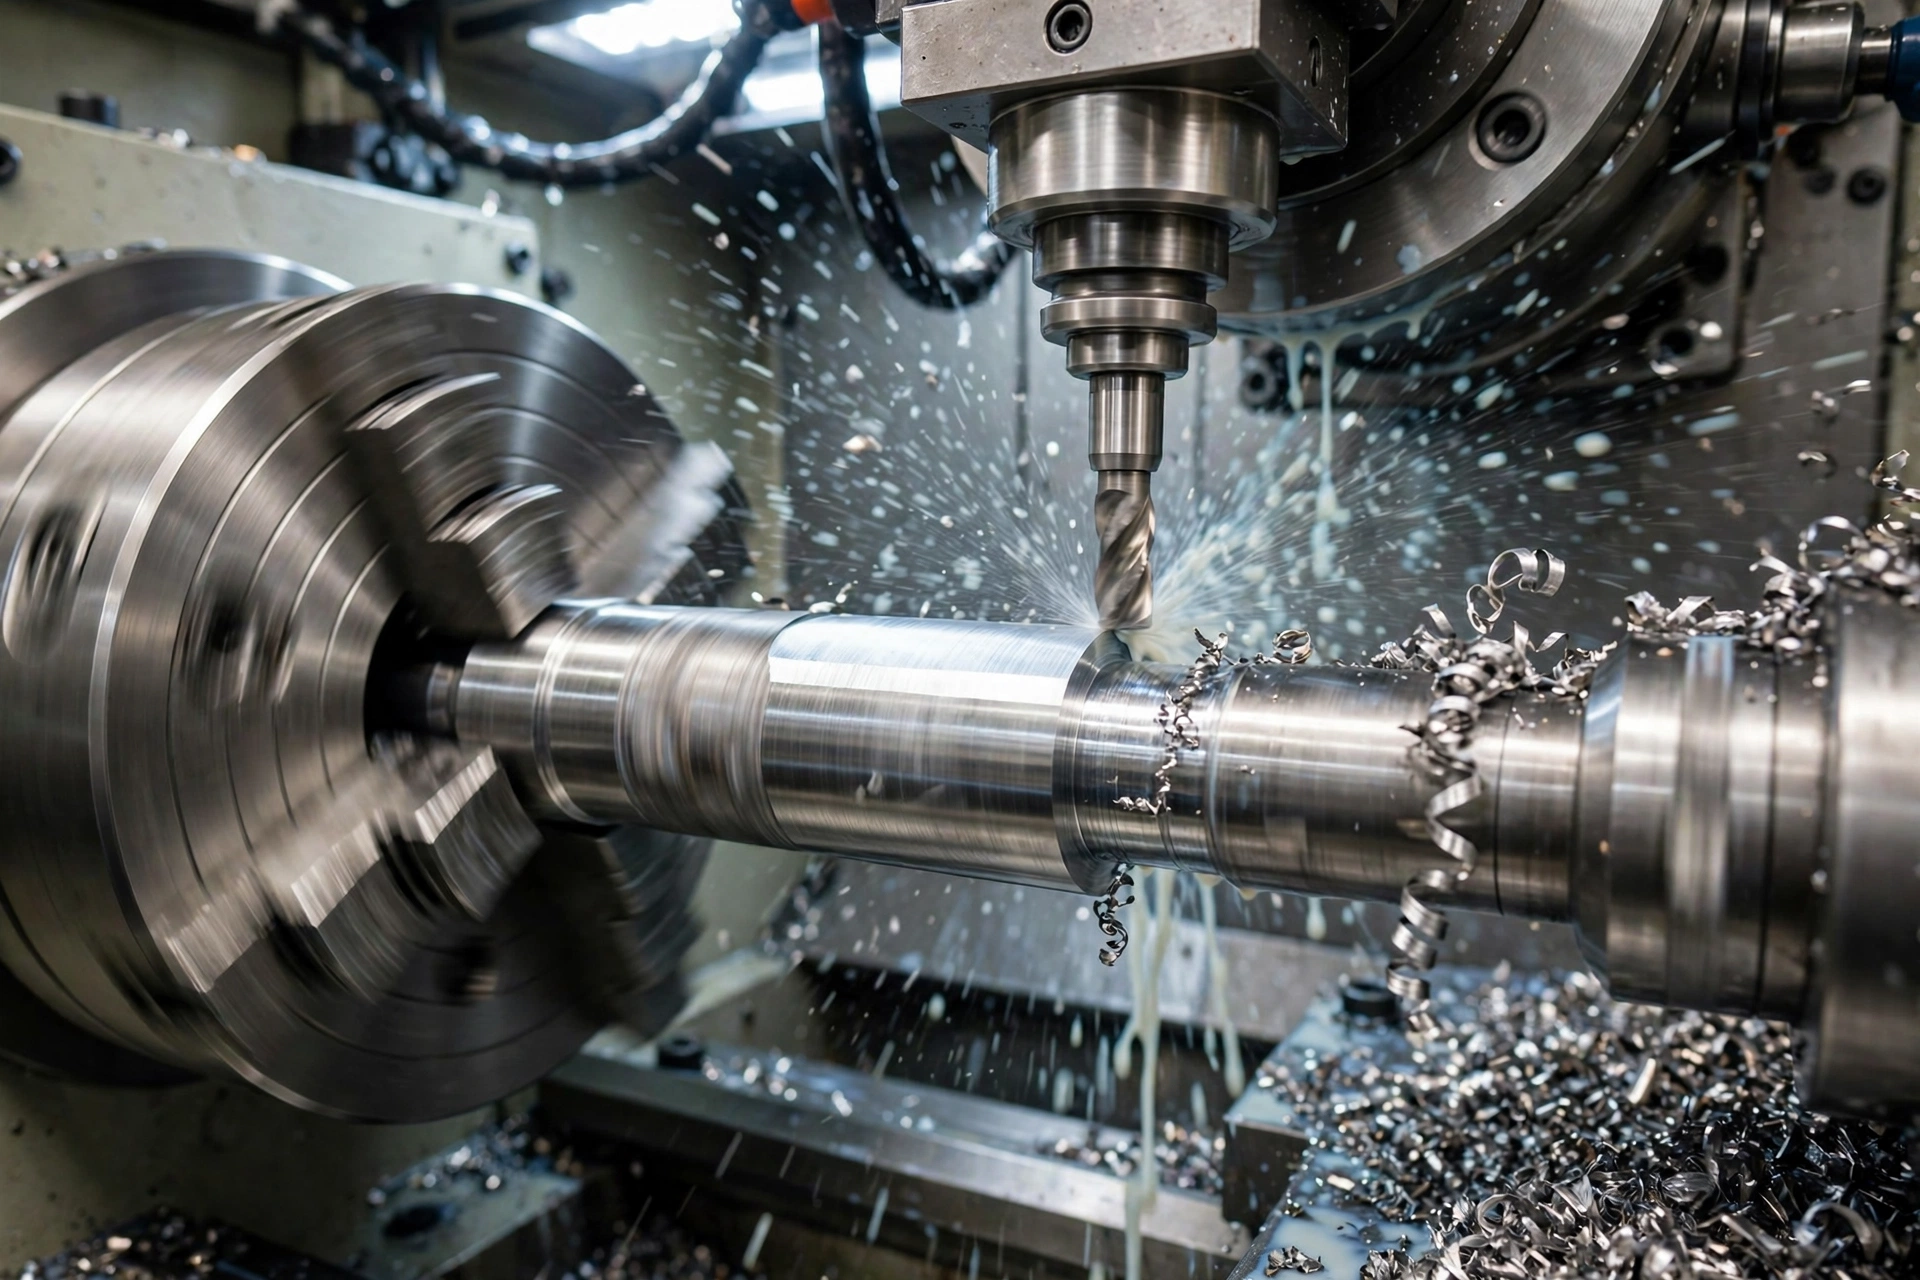
Ein Fräs-Drehzentrum ist eine Drehmaschine mit einem angetriebenen Fräskopf und in der Regel einer zweiten Spindel. Das Werkstück dreht sich für die Drehbearbeitung, dann stoppt die Maschine die Spindel, indexiert das Werkstück auf einen exakten Winkel und treibt ein angetriebenes, rotierendes Werkzeug an, um Abflachungen zu fräsen, exzentrische Bohrungen zu bohren oder eine Keilnut zu schneiden – und das alles, ohne das Werkstück aus der Spannvorrichtung zu lösen.
Die Vorteile summieren sich schnell:
- One setup, one datum. Every feature is cut relative to the same reference, so concentricity and position error stay tiny.
- No re-fixturing labor. Moving a part between machines is human time, and human time is where cost and mistakes live.
- Shorter lead time. Fewer setups means fewer queue steps between machines.
- Better repeatability at volume. Once the program is proven, part 1 and part 5,000 look identical.
Für einen Anbieter von Präzisionsdrehteilen bedeutet dies den Unterschied zwischen einem Angebot für einen 3-Tage-Auftrag und einem für einen 7-Tage-Auftrag auf der Grundlage derselben Zeichnung.
Ein realistischer Vergleich von Kosten und Lieferzeiten
Below is a representative comparison for a medium-complexity part — say, a threaded aluminum housing with a turned body and four milled side ports — at a quantity of 250. Numbers are illustrative and vary by geometry, material, and shop, but the shape of the difference is consistent with what we see on the floor.
| Vorgehensweise | Einstellungen | Voraussichtliche Lieferzeit | Relative Kosten pro Teil | Konzentrizitätsrisiko |
|---|---|---|---|---|
| Separate Drehmaschine + separate Fräsmaschine | 2 (neu festgelegt) | 6–8 Tage | Ausgangswert (100%) | Höher |
| Fräs-Dreh-Kombination (Einzelmachine) | 1 | 3–4 Tage | ~80–90% | Sehr niedrig |
| Nur Drehen (Teil neu konstruiert, um das Fräsen zu vermeiden) | 1 | 2–3 Tage | ~70% | k. A. |
Die letzte Zeile ist die, die Einkäufer oft übersehen: Manchmal ist eine kleine Konstruktionsänderung die kostengünstigste Lösung. Wenn ein gefrästes Merkmal nur deshalb vorhanden ist, weil der ursprüngliche Konstrukteur es standardmäßig vorgesehen hat, kann ein kurzes Gespräch mit der Fertigung ein Teil, das zwei Arbeitsschritte erfordert, in ein Teil verwandeln, das nur einen Arbeitsschritt benötigt. Genau diese Art des „Design-for-Manufacturing“-Denkens senkt Ihren Stückpreis. Wir gehen näher darauf ein in Wie lassen sich die Kosten für die CNC-Bearbeitung senken?.
Wenn Sie dennoch zwei separate Rechner haben möchten
Fräs-Dreh-Kombinationen sind nicht immer die richtige Lösung. Spezialmaschinen haben folgende Vorteile:
- Volumes are very high and geometry is simple. A plain turned pin at 100,000 pieces runs cheapest on a fast, dedicated lathe.
- Milling work is heavy and 5-axis. A complex impeller belongs on a full 5-Achsen-Bearbeitung Zentrum, keine Drehmaschine mit Fräskopf.
- The turned and milled features have loose tolerances between them. If nothing needs to be concentric, the re-fixturing risk disappears and cost rules the decision.
Ein guter Betrieb berät Sie, welcher Bearbeitungsweg für Ihre Zeichnung am besten geeignet ist, anstatt jeden Auftrag zwangsläufig auf einer einzigen Maschine ausführen zu wollen.
Werkstoffe: Wie sich Fräsen und Drehen unterscheiden
Material choice changes how each process performs. Free-machining brass and aluminum turn beautifully and mill cleanly. Stainless and titanium turn well but work-harden if the milling feeds are wrong, which is where an experienced operator matters more than the machine’s spec sheet.
| Material | Kurvenverhalten | Fräsverhalten | Anmerkungen |
|---|---|---|---|
| Aluminium 6061 | Ausgezeichnet | Ausgezeichnet | Die Standardeinstellung für Prototypen; siehe 6061 im Vergleich zu 7075 |
| Messing C360 | Hervorragend | Sehr gut | Das am schnellsten zu bearbeitende Material |
| Edelstahl 303/304 | Gut | Mäßig | 303-Maschinen sind viel einfacher als 304-Maschinen |
| Titan Ti-6Al-4V | Mäßig | Anspruchsvoll | Langsame Vorschübe, scharfe Werkzeuge, reichlich Kühlmittel |
| Delrin / Acetal | Ausgezeichnet | Ausgezeichnet | Ideal für gedrehte Isolierteile |
So erteilen Sie einem Betrieb einen Auftrag für eine Dreh-Fräs-Bearbeitung
Um ein genaues und schnelles Angebot zu erhalten, geben Sie der Werkstatt bitte folgende Angaben:
- A STEP file plus a 2D drawing that calls out the critical dimensions — not every dimension, just the ones that matter for fit and function.
- Tolerances only where you need them. A blanket ±0.001 in on a whole part triples the price for no reason.
- Material and finish clearly stated, including any Eloxieren oder Galvanisieren.
- Quantity and target date, so the shop can pick the right machine strategy.
Diese vier Punkte umfassende Liste ist der wichtigste Hebel, den Sie sowohl bei den Kosten als auch bei der Vorlaufzeit in der Hand haben.
Häufig gestellte Fragen
Ist das CNC-Drehen kostengünstiger als das CNC-Fräsen?
For round features, yes — turning removes material far faster than milling because the whole part is spinning. But comparing them in isolation misses the point. The real cost driver is how many setups your part needs. A part that is 90% round and 10% milled is cheapest on a mill-turn machine, because you pay for one setup instead of two. Judge cost by the finished part, not by the individual process.
Was ist der Unterschied zwischen einer Fräs-Dreh-Kombinationsmaschine und einer Drehmaschine mit angetriebenen Werkzeugen?
Sie überschneiden sich, und die Begriffe werden recht locker verwendet. Eine Drehmaschine mit angetriebenen Werkzeugen kann einige rotierende Werkzeuge für leichte Fräs- und Querbohrarbeiten antreiben, während das Werkstück im Spannfutter eingespannt ist. Ein vollwertiges Fräs-Dreh-Zentrum geht noch einen Schritt weiter und verfügt in der Regel über eine Y-Achse, eine zweite Spindel für die Rückseitenbearbeitung sowie ausreichend Fräsleistung, sodass die Maschine fast wie eine Kombination aus Drehmaschine und Bearbeitungszentrum eingesetzt werden kann. Für komplexe Werkstücke, die in einer Aufspannung gefertigt werden sollen, ist das vollwertige Fräs-Dreh-Zentrum die richtige Wahl.
Kann eine Maschine wirklich die Toleranz sowohl bei gedrehten als auch bei gefrästen Bauteilen einhalten?
Ja, und genau deshalb entscheiden sich Käufer dafür. Da das Werkstück das Spannfutter nie verlässt, werden alle gefrästen Bohrungen und Flächen auf denselben gedrehten Bezugspunkt bezogen. Konzentrizitäts- und Positionsabweichungen, die beim Umspannen auf einer zweiten Maschine auftreten können, treten hier schlichtweg nicht auf. Bei allen Anwendungen, bei denen ein gefrästes Merkmal konzentrisch zu einer gedrehten Bohrung bleiben muss, ist die Bearbeitung in einer einzigen Aufspannung der zuverlässige Weg.
Muss ich mein Bauteil speziell für die Fräs-Dreh-Bearbeitung konstruieren?
Nicht gleich zu Beginn, aber eine kurze Konstruktionsprüfung zahlt sich aus. Senden Sie Ihr Modell frühzeitig an die Fertigung und fragen Sie, ob bestimmte Merkmale einen zusätzlichen Arbeitsschritt erfordern. Kleine Änderungen – das Versetzen eines Anschlusses, das Lockern einer nicht kritischen Toleranz, das Hinzufügen einer Entlastung – können ein Teil, das zwei Arbeitsschritte erfordert, auf einen einzigen Arbeitsschritt reduzieren. Dieses eine Gespräch spart oft mehr Geld als jeder Materialwechsel.
What is CNC milling and turning?
CNC milling and turning are the two core machining processes. Turning spins the workpiece against a fixed cutting tool to make round features — shafts, bores, threads — while milling spins the tool against a stationary part to cut flats, pockets, slots, and holes. Most real parts need both, which is why shops quote them together and why mill-turn centers finish both in one setup.
What is mill-turn machining?
Mill-turn machining is machining on a mill-turn center: a lathe with a powered milling head, usually with a second spindle, that turns and mills the same part in a single clamping. The part is never unclamped between operations, so every feature is cut relative to the same datum — that is what protects concentricity and cuts lead time.
What is the difference between CNC milling and turning?
The difference is what moves. In turning, the part rotates and the tool stays put, which is fastest for round features. In milling, the tool rotates and the part stays put, which is best for flats, slots, pockets, and complex 3D shapes. They are not competitors — they are two halves of the same job, and most parts need both.
Welche Konfiguration benötigt Ihr Teil also?
Milling and turning are not rival processes to pick between — they are partners. Turning gives you fast, precise round features; milling gives you flats, pockets, and holes.
The strategic decision is not which one, but how many setups your part needs, and whether a single mill-turn machine can finish it in one clamping. Get that right and you win on all three fronts buyers care about: tighter tolerances, lower cost, and shorter lead time.
Über den Autor Patrick Chen – Anwendungsingenieur, XY Machining Patrick prüft bei XY Machining dünnwandige Konstruktionen für US-amerikanische Ingenieurteams und arbeitet mit der Fertigung zusammen an den Spannvorrichtungen und Werkzeugwegen, die dafür sorgen, dass empfindliche Teile innerhalb der Toleranzen bleiben. Um ein dünnwandiges Bauteil vor der Angebotserstellung einer Druckprüfung zu unterziehen, Senden Sie Ihr Modell an unser Team.


