
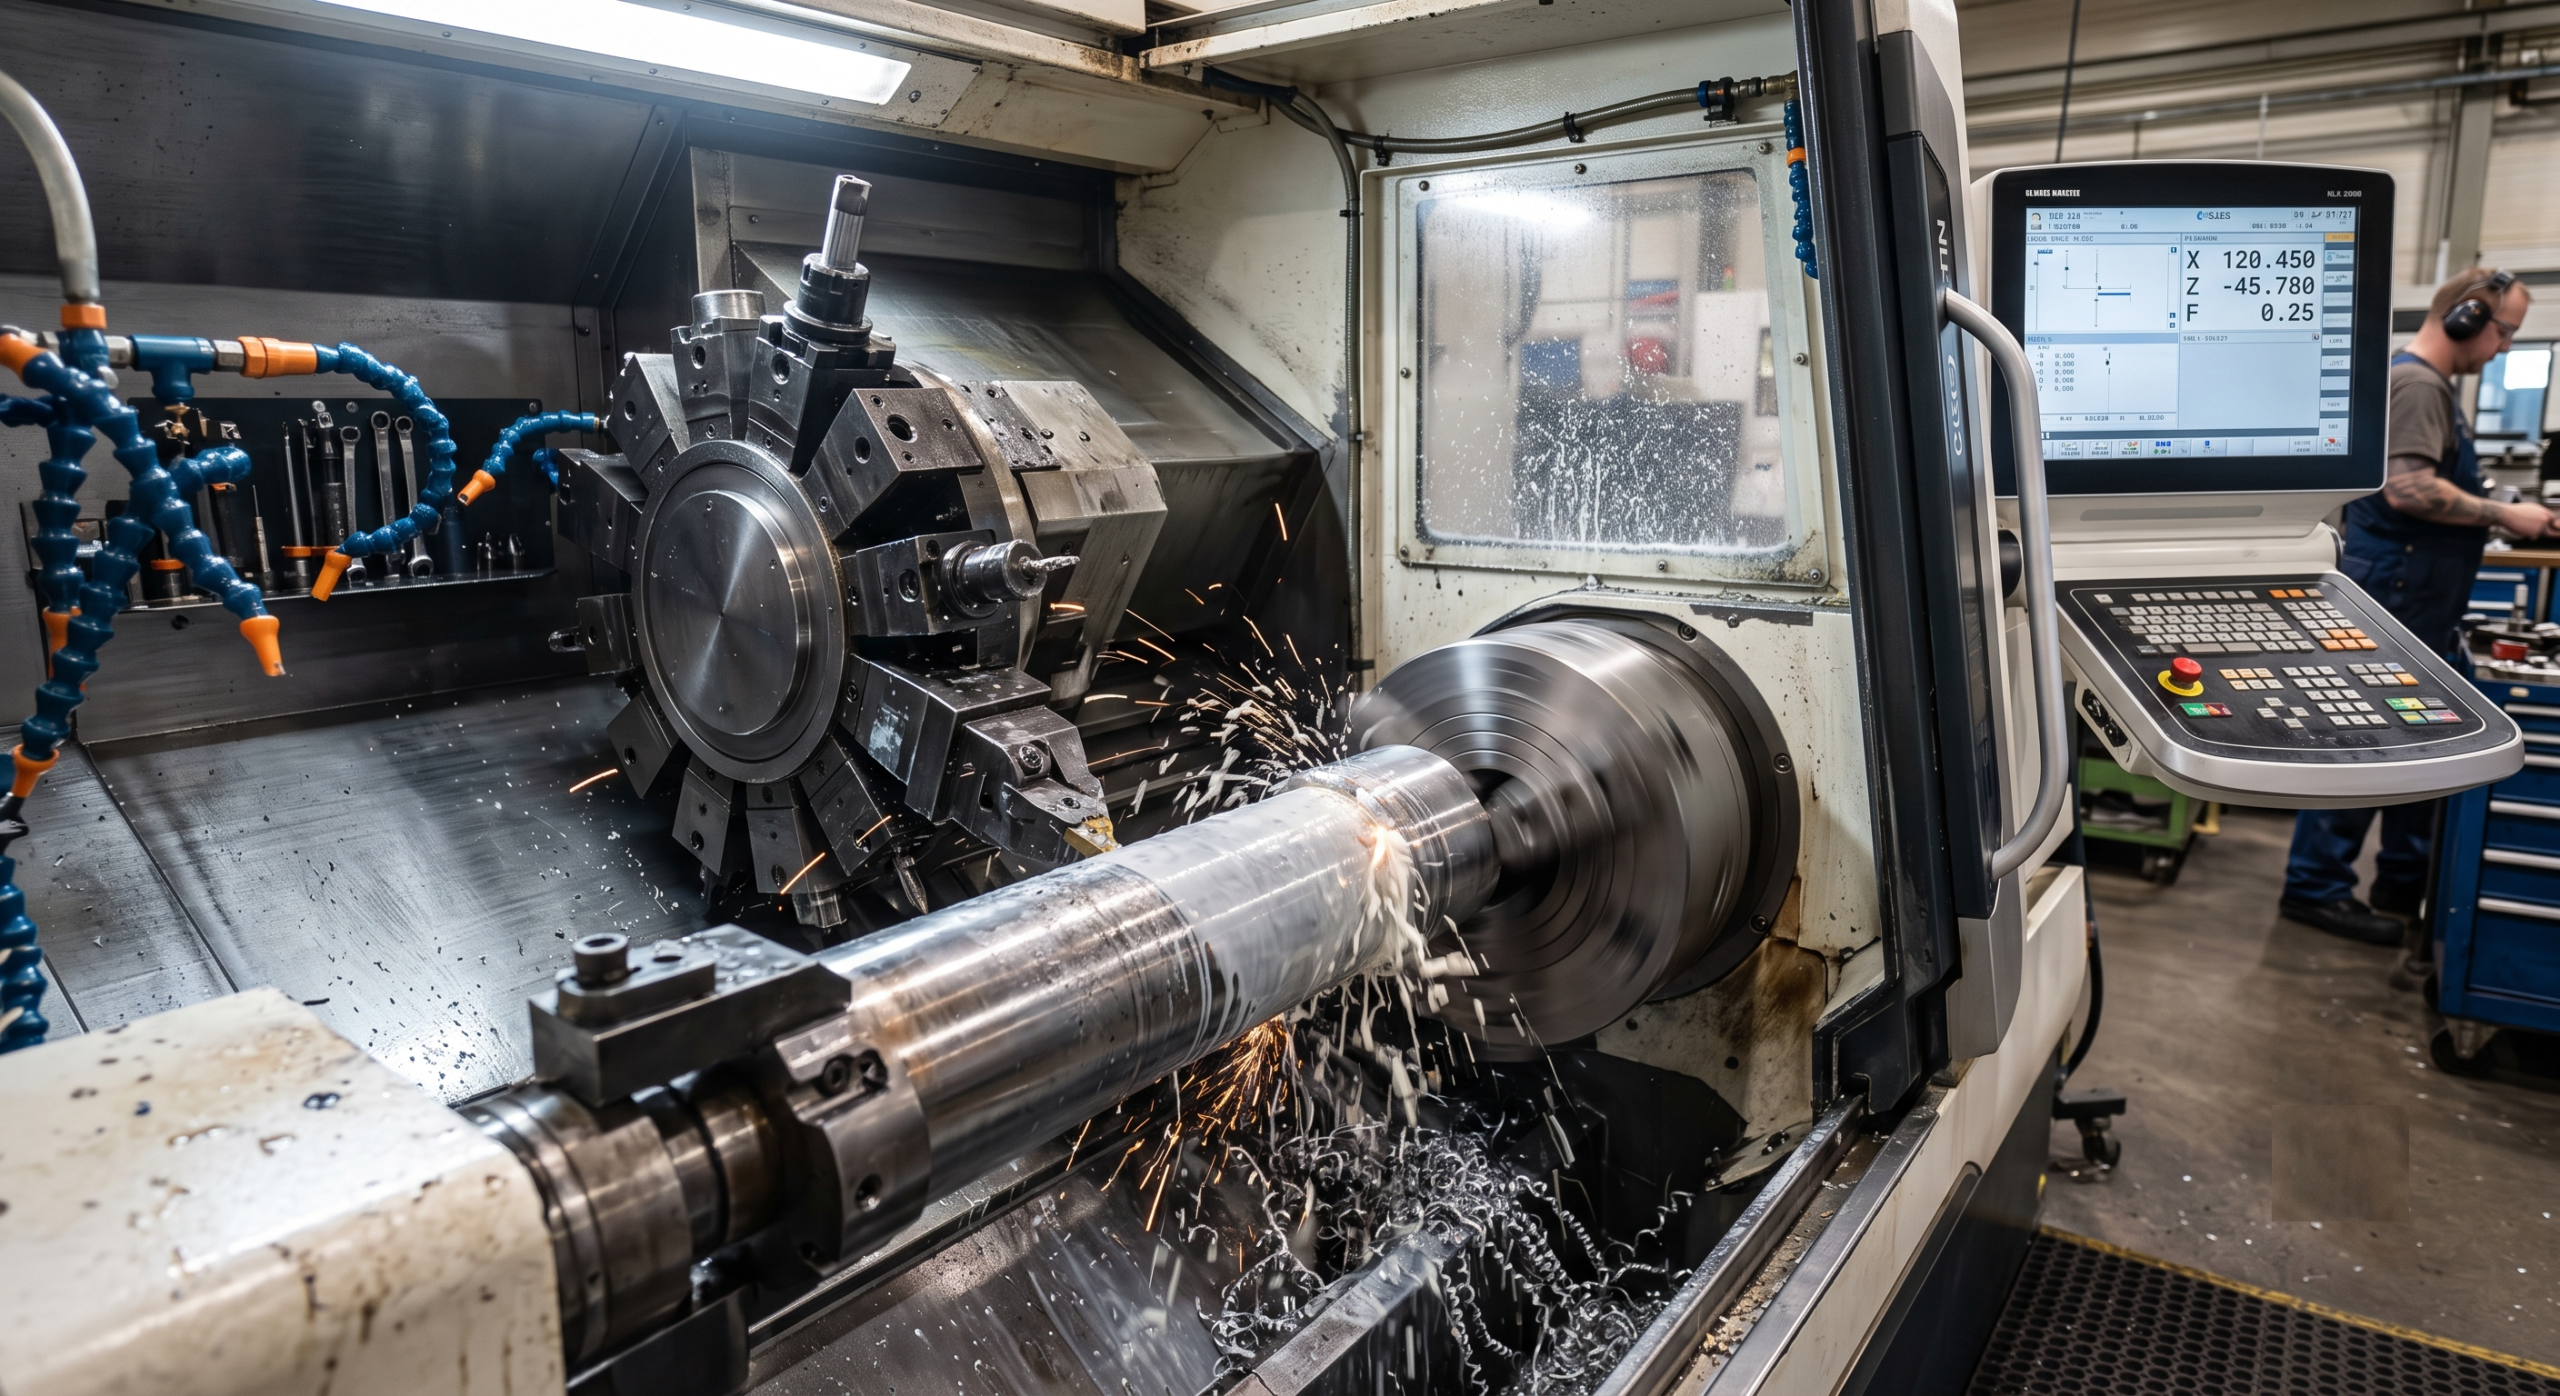
簡単な答え: CNC旋盤加工では、ワークを回転させながら固定された切削工具で切削を行い、円形形状を迅速に成形します。一方、CNCフライス加工では、ワークを固定した状態で工具を回転させ、平面、溝、ポケット、穴などを切削します。実際の部品のほとんどは、この両方の加工を必要とします。 2台の別々の機械間でワークを移動させる代わりに、1台のミルターン機でこれらを加工することで、2回目のセットアップが不要になり、公差を維持できる上、通常はリードタイムを数日短縮できます。この組み合わせこそが、多くの精密加工メーカーがフライス加工と旋盤加工を2つの別々の項目ではなく、1つの統合された機能として見積もる理由です。.
片面に旋削加工された突起、もう片面にフライス加工された溝が必要な、私が初めて外注に出したブラケットのことを今でも覚えています。 旋盤で旋削加工を行い、部品を工場の反対側まで運び、フライス盤に再固定したところ、2つの加工部位間の同心度が4千分の1インチずれてしまいました。その結果、その部品は検査に不合格となりました。ミルターン機を使えば、1回のクランプで両方の加工を正確に行うことができたはずです。この教訓こそが、この記事が存在する唯一の理由です。.
旋削とフライス加工:その根本的な違い
この分裂は、何が動くかという問題に関するものです。 回転, 、部品が回転し、工具は固定されたままになります。この フライス加工, 、工具が回転し、加工物は固定されたまま(あるいはプログラムされた軸に沿って移動する)。この一点の違いが、作れる形状、得られる仕上げ、そして1個あたりのコストなど、あらゆる要素を左右する。.
| 因子 | CNC旋盤加工 | CNCフライス加工 |
| 何が回転するのか | 被加工物 | 切削工具 |
| こんな方に最適 | 円筒形、丸形、対称形状の部品 | 平らな面、スロット、ポケット、複雑な3D形状 |
| 代表的な部品 | 軸、ブッシュ、ピン、ねじ付きスタッド | ブラケット、ハウジング、プレート、マニホールド |
| ラウンドの機能に関するスピード | とても速い | 遅い |
| プリズマティック形状における速度 | 貧しい | とても速い |
| 共通の軸 | 2軸(X、Z)に加え、ライブツーリング | 3軸、最大5軸 |
| 外径の表面仕上げ | 素晴らしい、鏡のような | いいですね。工具跡が残っている可能性があります。 |
より詳細な比較分析をお求めの方は、当サイトのガイドでさらに詳しく解説していますので、ぜひご覧ください。 CNC旋盤加工とフライス加工の比較. 簡単に言えば、両者は競合関係にあるわけではありません。同じ仕事の二つの側面なのです。.
なぜ「フライス加工と旋盤加工」が1つのフレーズとして検索されるのか
人のタイプ 旋削・フライス加工 または CNCフライス加工および旋盤加工 それには理由があります。純粋に円形や純粋に角柱形の機能部品はほとんどありません。油圧継手は外側が旋盤加工されていますが、その内部には横穴がフライス加工で開けられる必要があります。 モーターシャフトは直径に合わせて旋盤加工されますが、キー溝をフライス加工する必要があります。加工業者に「フライス加工と旋盤加工」を依頼するとき、実際には次のような実用的な質問をしていることになります: 私の担当部分をすべて、別の場所に送ることなく仕上げていただけますか?
そこで、ミル・ターン加工の真価が発揮されるのです。.
ミル・ターン加工機が実際に何を行うのか
ミル・ターン・センターとは、動力付きフライスヘッドを備え、通常は第2スピンドルを備えた旋盤のことです。 加工時にはワークが回転し、旋削加工が行われます。その後、機械はスピンドルを停止させ、ワークを正確な角度にインデックスし、駆動された回転工具を用いて平面のフライス加工、偏心穴の開削、またはキー溝の切削を行います。これらすべての工程を、ワークのクランプを解除することなく行うことができます。.
そのメリットは次々と積み重なっていきます:
- 1つのセットアップ、1つの基準点。. すべての形状は同一の基準に対して切削されるため、同心度や位置誤差はごくわずかです。.
- 再設置作業は不要です。. 機械間で部品を移動させる作業には人的工数がかかり、その人的工数こそがコストやミスの原因となるのです。.
- リードタイムの短縮。. セットアップ回数が減れば、機械間の待ち時間が短縮されます。.
- 大量生産時の再現性が向上する。. プログラムの有効性が実証されれば、パート1とパート5,000はまったく同じように見える。.
精密旋盤加工のサプライヤーにとって、これは同じ図面に対して3日かかる案件と7日かかる案件を見積もる際の違いに他なりません。.
コストとリードタイムの現実的な比較
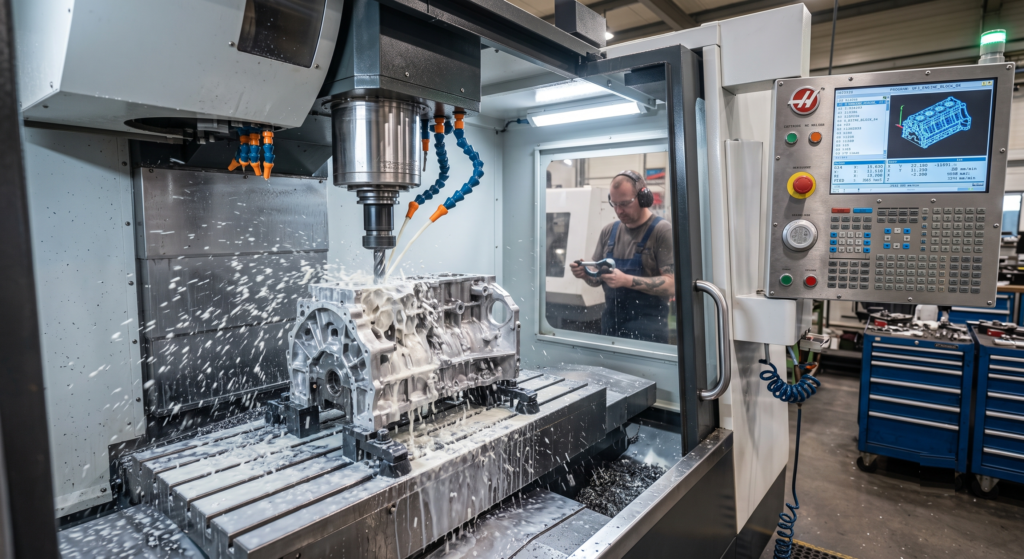
以下は、中程度の複雑さを持つ部品(例えば、本体が旋削加工され、側面に4つのポートがフライス加工されたねじ付きアルミニウム製ハウジングなど)を250個生産する場合の代表的な比較例です。数値はあくまで一例であり、形状、材質、加工業者によって異なりますが、 形状 その差異は、現場で観察される状況と一致している。.
| アプローチ | セットアップ | 見込みリードタイム | 部品あたりの相対コスト | 同心度リスク |
| 旋盤1台+フライス盤1台 | 2(再配置) | 6~8日 | ベースライン (100%) | より高い |
| ミルターン(単一機械) | 1 | 3~4日 | ~80–90% | 極めて低い |
| 旋削のみ(フライス加工を避けるため、一部を再設計) | 1 | 2~3日 | ~70% | 該当なし |
購入者が見落としがちなのが最後の行です。最もコストを抑えられる方法は、ちょっとした設計変更である場合もあります。 もし、加工箇所が単に元の設計者がデフォルト設定として採用しただけのものであるなら、加工業者と少し相談するだけで、2工程必要な部品を1工程で済む部品に変えることができます。これこそが、単価を引き下げる「製造を考慮した設計」の考え方そのものです。これについては、 CNC加工コストを削減する方法.
それでも2台の別々のマシンが必要である場合
ミルターンが必ずしも最適な解決策とは限りません。次のような場合には、専用機の方が優れている場合があります:
- 加工量は非常に多く、形状は単純です。. 10万個のプレーン・ターン・ピンの製造は、高速の専用旋盤で行うのが最も安価です。.
- フライス加工は重作業であり、5軸加工です。. 複雑なインペラは、完全な 5軸加工 センターであり、フライスヘッド付きの旋盤ではありません。.
- 旋削加工およびフライス加工された部品の公差は、互いに緩い設定となっています。. 同心性が求められない場合、治具の再調整に伴うリスクはなくなり、コストが意思決定の決め手となります。.
優れたショップは、すべての仕事を1台の機械に無理やり押し込むのではなく、お客様の図面に合った加工方法をご提案してくれます。.
材料:フライス加工と旋盤加工の挙動の違い
材料の選択によって、各工程の加工性能は変わります。快削性の真鍮やアルミニウムは、旋削加工で美しい仕上がりになり、フライス加工でもきれいに切削できます。ステンレスやチタンは旋削加工には適していますが、フライス加工の送り量が適切でないと加工硬化が生じます。こうした場面では、機械の仕様書よりも経験豊富なオペレーターの存在が重要になります。.
| 素材 | 旋回挙動 | フライス加工特性 | 注記 |
| アルミニウム 6061 | 素晴らしい | 素晴らしい | プロトタイプのデフォルト設定。詳細は以下を参照してください。 6061 対 7075 |
| 真鍮 C360 | 素晴らしい | とても良い | 加工が最も速い材料 |
| ステンレス 303/304 | いいね | 中程度 | 303は304よりもはるかに簡単だ |
| チタン Ti-6Al-4V | 中程度 | 厳しい | 低速送り、鋭利な工具、大量切削液 |
| デルリン/アセタール | 素晴らしい | 素晴らしい | 旋盤加工された絶縁部品に最適です |
旋盤・フライス加工の依頼を業者に伝える方法
正確かつ迅速に見積もりを依頼するには、店舗に以下の情報を伝えてください:
- A STEPファイル さらに、以下の箇所を明示した2D図面も 重要な 寸法 — すべての寸法ではなく、フィット感や機能性に関わるものだけ。.
- 必要な場所だけに公差を設ける。. 部品全体に対して±0.001インチの許容誤差を設けるだけで、理由もなく価格が3倍になってしまう。.
- 素材と仕上げ 明確に明記されており、これには以下のものが含まれます 陽極酸化処理 またはメッキ。.
- 数量と納期, 、そうすることで、店舗は適切な機械運用戦略を選択できるようになります。.
その4項目の仕様書こそが、コストとリードタイムの両方に対して、あなたが掌握できる最大の手段なのです。.
よくある質問
CNC旋盤加工は、CNCフライス加工よりも安価ですか? 円形部材の場合、確かにその通りです。旋盤加工では、部品全体が工具に対して高速で回転するため、フライス加工よりもはるかに速く材料を除去できます。しかし、これらを単独で比較するのは的を外しています。真のコスト要因は、その部品に何回セットアップが必要かという点にあります。 90%の円形加工と10%のフライス加工を組み合わせた部品の場合、ミルターン機を使用するのが最も安価です。なぜなら、セットアップが2回ではなく1回で済むため、コストを削減できるからです。コストは個々の工程ではなく、完成品全体で判断すべきです。.
ミルターン機とライブツーリング付き旋盤の違いは何ですか? これらの用語は重なり合っており、その使い分けも曖昧です。駆動式工具を備えた旋盤では、ワークをチャックに固定した状態で、軽度のフライス加工や横穴加工を行うために、いくつかの回転工具を駆動させることができます。 フル機能のミルターンセンターはさらに一歩進んでおり、通常、Y軸、裏面加工用の第2スピンドル、そしてこの機械を旋盤とマシニングセンターが融合したようなものとして扱えるだけの十分なフライス加工能力を備えています。1回のセットアップで加工できる複雑な部品の場合、フル機能のミルターンセンターが最適です。.
1台の機械で、旋削加工部とフライス加工部の両方にわたって公差を本当に維持できるのでしょうか? その通りです。そして、まさにそれが購入者がこの方法を選ぶ理由なのです。ワークがチャックから外れることがないため、フライス加工されたすべての穴や平面は、同じ旋削基準点に準拠します。 2台目の機械で再固定する際に生じがちな同心度や位置精度の誤差が、そもそも発生しないのです。フライス加工された形状が旋削加工された穴と同心でなければならない場合は、ワンセットアップ加工が最も信頼できる方法です。.
部品は、ミルターン加工用に特別に設計する必要があるのでしょうか? 事前にではなく、短い設計レビューを行うことが功を奏します。 モデルを早めに加工業者に送り、特定の形状によって余分な加工工程が必要になるかどうかを確認しましょう。ポートの位置変更、重要度の低い公差の緩和、リリーフの追加といった小さな変更で、2工程必要な部品を1工程で済む部品にできる場合があります。こうした1回の相談だけで、材料の代替よりも多くのコスト削減につながることはよくあります。.
では、その部品にはどの構成が必要でしょうか?
フライス加工と旋盤加工は、どちらかを選ばなければならない対立する工程ではなく、互いに補完し合う関係にあります。旋盤加工では、円形の形状を迅速かつ正確に加工でき、フライス加工では、平面、ポケット、穴を加工できます。戦略的な判断は、 どちら, 、しかし セットアップはいくつありますか その部品に何が必要か、そして1台のミル・ターン加工機で1回のセットアップで仕上げられるかどうかを見極めることです。これを正しく把握できれば、買い手が重視する3つの要素、すなわち「より厳しい公差」「低コスト」「短納期」のすべてにおいて優位に立つことができます。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.


