Die Wahl zwischen einem Heißkanal Die Entscheidung zwischen einem Kaltkanal- und einem Heißkanal-Einspeisungssystem ist eine der ersten Entscheidungen bei jedem Spritzgussprojekt und bestimmt alle weiteren Aspekte: Werkzeugkosten, Zykluszeit, Ausschussquote und Teilequalität. Keines der beiden Systeme ist grundsätzlich besser.
Die richtige Antwort hängt von Ihrem Produktionsvolumen, dem verwendeten Harz, den optischen Anforderungen an das Bauteil und Ihrem Budget ab. In diesem Leitfaden wird die Funktionsweise der einzelnen Systeme erläutert, diese werden miteinander verglichen und es wird gezeigt, wie Sie ermitteln können, welches System sich für Ihr Bauteil lohnt.
Was ist ein Heißkanalsystem?
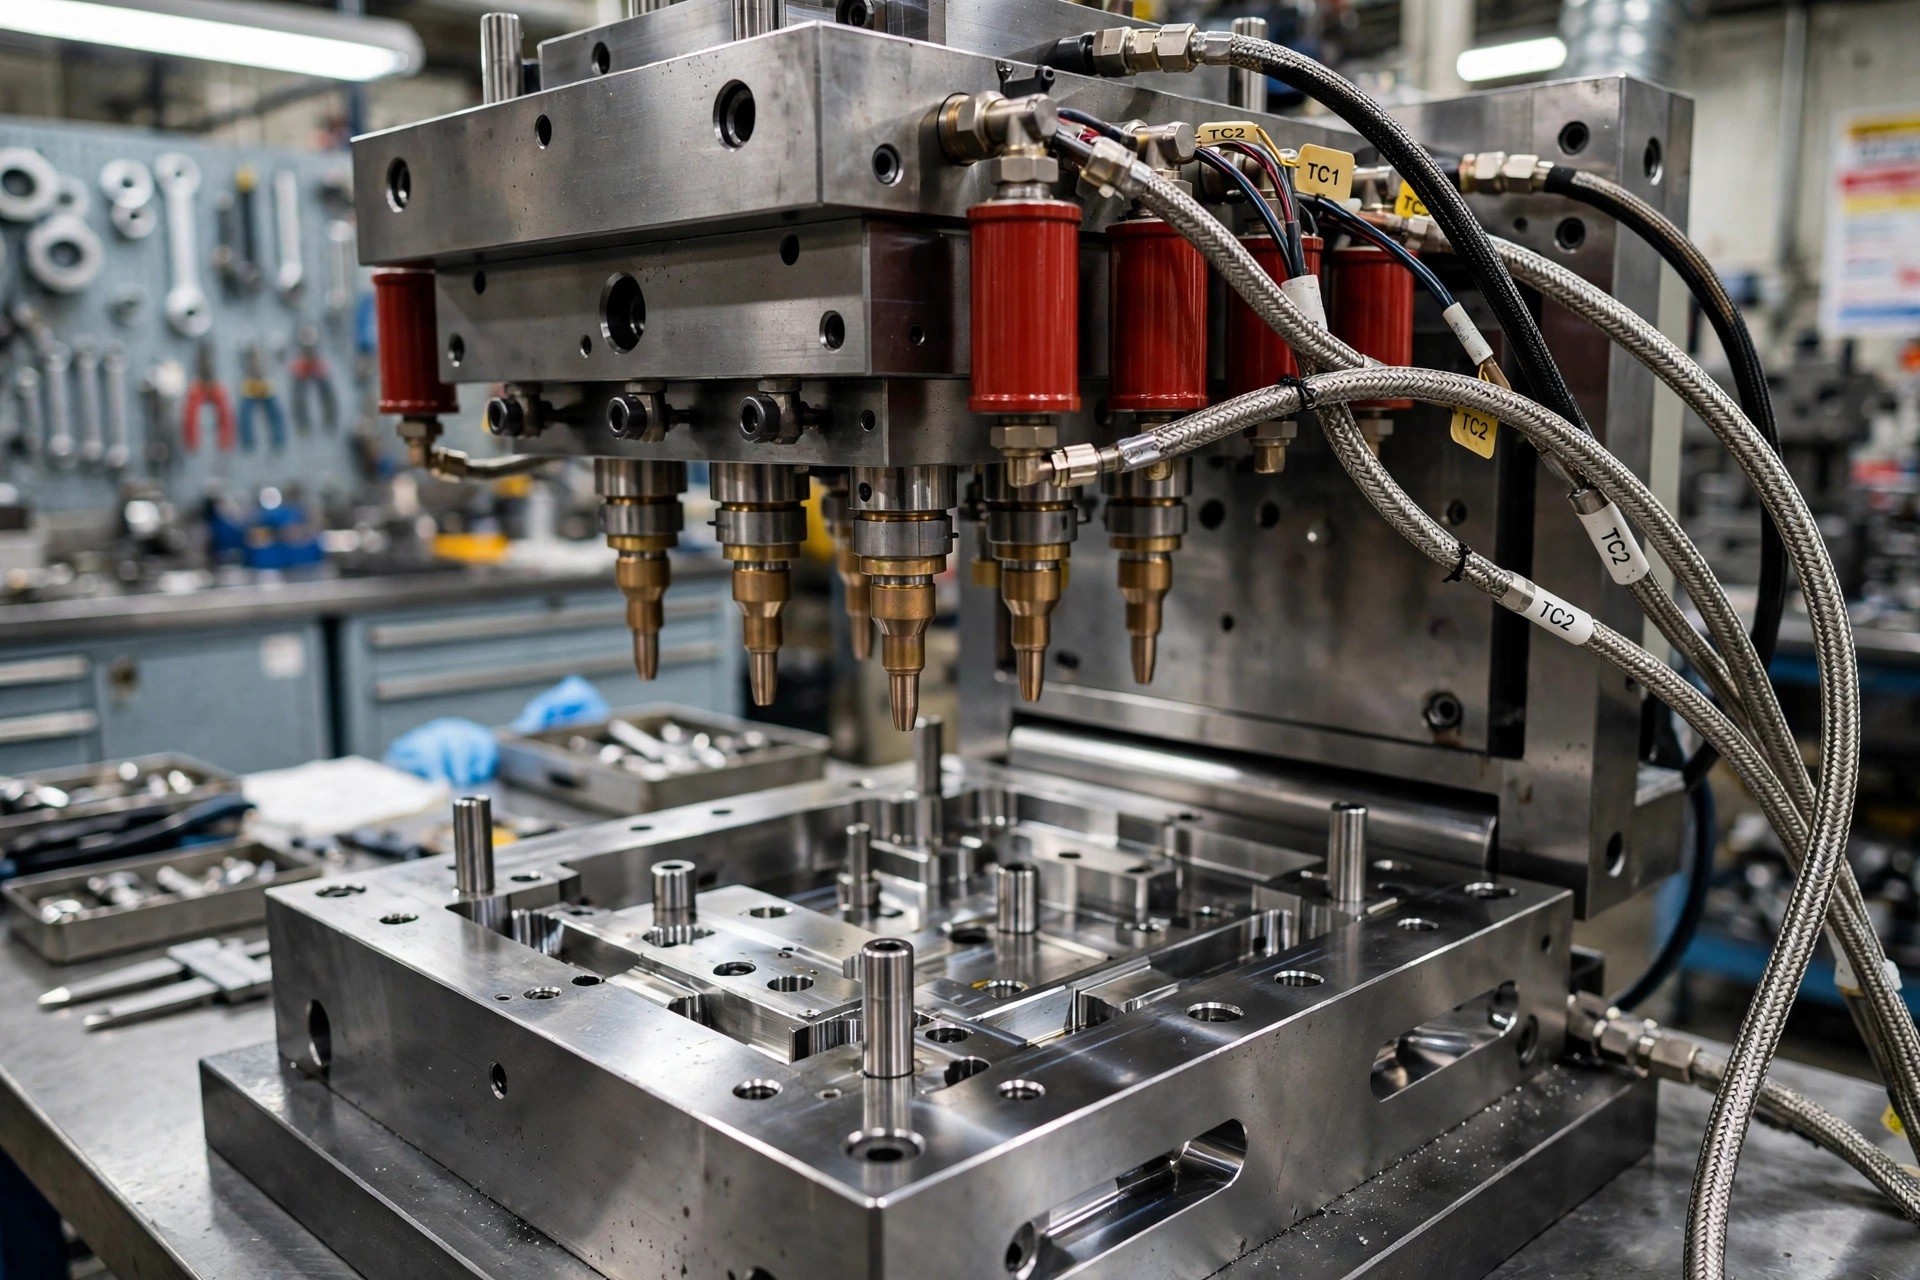
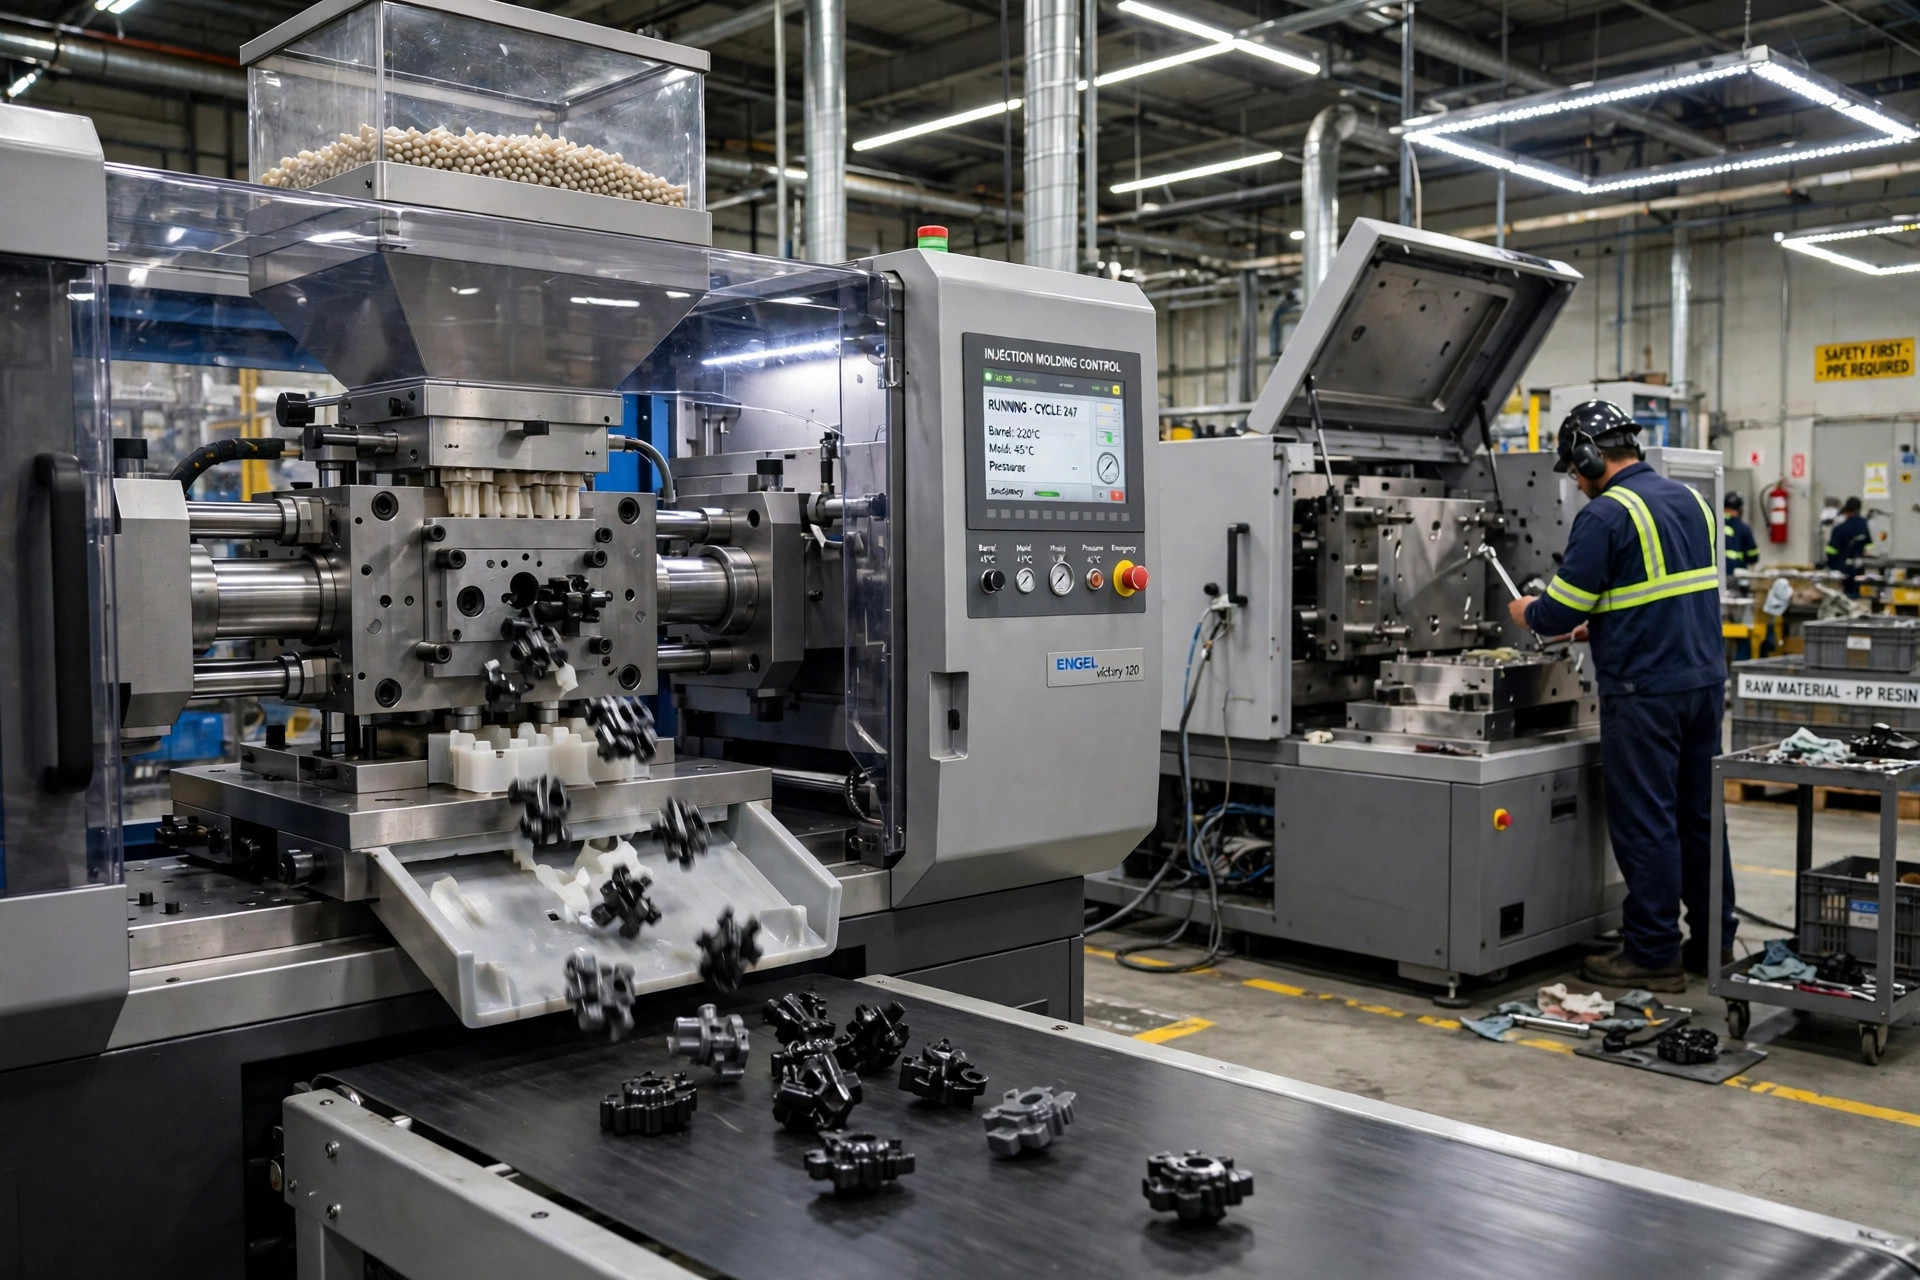
Ein Heißkanalsystem befördert geschmolzenen Kunststoff von der Maschinendüse zu jeder Formkammer über einen beheizter Verteiler. Elektrische Heizpatronen halten den Verteiler und seine Düsen auf Schmelztemperatur, und ein spezieller Temperaturregler hält jede Zone auf eine Abweichung von nur wenigen Grad. Da der Kunststoff im Angusskanal niemals abkühlt, muss kein erstarrter Angusskanal ausgestoßen werden: Jeder Schuss liefert ausschließlich Fertigteile.
Heißkanalsysteme werden meist in Verbindung mit Mehrfach- oder Familienformen eingesetzt, bei denen ein Verteiler 2, 4, 8 oder mehr Angussstellen versorgt. Sie ermöglichen zudem die sequenzielle Ventilanspritzung bei großen Bauteilen, was zur Kontrolle von Schweißnähten und Verdichtung beiträgt. Der Nachteil ist die Komplexität: Die Form verfügt über Heizelemente, Thermoelemente, Verkabelung und eine Steuerung, die bei einer Kaltkanalform einfach nicht benötigt werden.
Was ist eine Kaltkanalform?
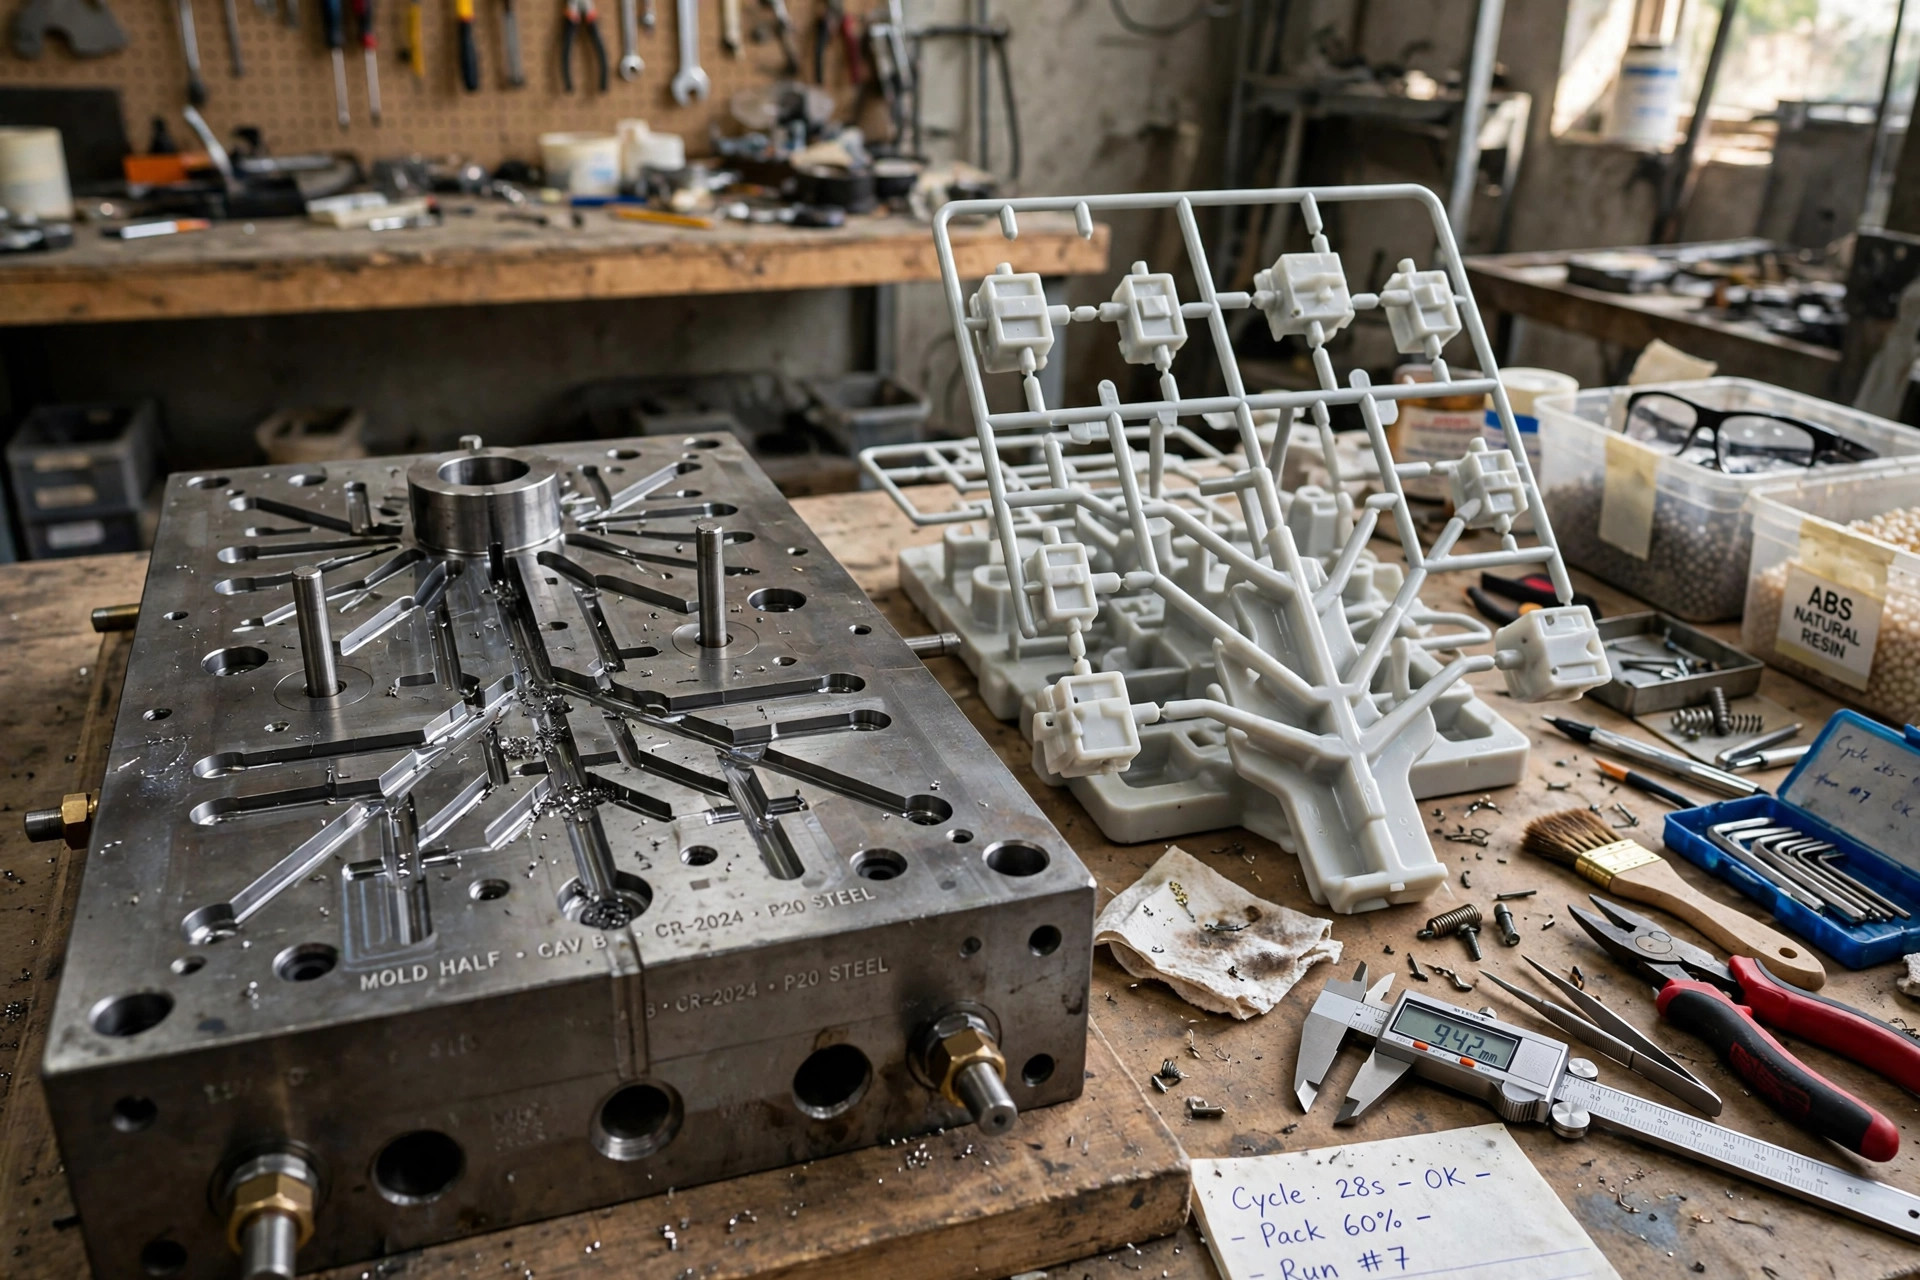
Bei einer Kaltkanalform fließt der Kunststoff vom Anguss durch unbeheizte Kanäle, die in die Formplatten eingearbeitet sind. Der Anguss kühlt zusammen mit dem Bauteil ab, sodass bei jedem Schuss die fertigen Bauteile noch an einem erstarrten Anguss und Angussbaum befestigt sind. Ein Bediener oder ein Roboter trennt die Teile ab, und der Anguss wird entweder entsorgt oder zerkleinert und als Mahlgut wieder in den Materialstrom zurückgeführt, sofern Material und Qualitätsplan dies zulassen.
Kaltkanalwerkzeuge sind mechanisch einfach aufgebaut: keine Heizelemente, keine Steuerung und keine elektrischen Bauteile im Inneren der Form. Zwei- und Dreiplattenkonstruktionen decken den Großteil der Teile ab, und fast jeder Kunststoff, einschließlich wärmeempfindlicher Typen, lässt sich damit gut verarbeiten. Ihre Kosten zeigen sich erst später in Form von längeren Zykluszeiten, Materialverschwendung sowie dem Arbeitsaufwand für das Trennen und die Handhabung der Angüsse. Hintergrundinformationen zum Gesamtprozess finden Sie unter Spritzguss Übersicht.
Heißkanal vs. Kaltkanal: Ein Vergleich im direkten Vergleich
Die folgende Tabelle fasst die Unterschiede zusammen, die bei der Konstruktion oder der Angebotserstellung für ein Werkzeug am wichtigsten sind.
| Faktor | Heißkanal | Kaltkanal |
|---|---|---|
| Werkzeugkosten | Höher; Verteiler, Düsen, Heizelemente und Steuerung erhöhen die Kosten pro Tropfen | Unterer Teil; einfach bearbeitete Kanäle, keine Elektronik |
| Zykluszeit | Schneller; kein Lauf muss gekühlt, verpackt oder ausgeworfen werden | Langsamer; die Kühlung des Laufrads bestimmt oft den Zyklus |
| Materialverschwendung | So gut wie keine; der Kunststoff bleibt im System geschmolzen | Bei jedem Schuss fallen Reststücke an; das Mahlgut ist unter Umständen wiederverwendbar |
| Teilqualität und optisches Erscheinungsbild | Kleine Spuren des Angusses; Ventilangüsse hinterlassen fast keine Spuren | Angussstellen werden zusammen mit dem Anguss entfernt; zusätzliche Handhabung kann zu Kratzern an den Teilen führen |
| Verträglichkeit mit Kunststoffen | Die meisten Harze; wärmeempfindliche Typen können sich bei längerer Verweildauer zersetzen | Nahezu universell einsetzbar, einschließlich wärmeempfindlicher und gefüllter Harze |
| Änderungen bei Farbe und Material | Langsam; das gesamte Verteilervolumen muss gespült werden | Schnell; es müssen nur der Zylinder und ein kurzer Anguss entfernt werden |
| Wartung | Höher; Heizelemente, Dichtungen und Spitzen verschleißen und erfordern den Einsatz von Fachleuten | Gering; die Kanäle werden wie der Rest des Werkzeugs gereinigt und poliert |
| Höchste Produktionsmengen | Mittel bis hoch, in der Regel mehrere Zehntausend Teile und mehr | Prototypen und Kleinserien ab einigen hundert Teilen |
| Eignung für Mehrfachformen | Hervorragend; ausgewogenes Sortiment mit vielen Sorten, darunter auch Familienrezepte | Funktionsfähig, aber das Volumen der Angusskanäle und die Unwucht nehmen mit der Anzahl der Kavitäten zu |
Was eine Heißkanalform kostet und wann sie sich amortisiert
Die Kosten für Heißkanalformen sind der Hauptgrund, warum Unternehmen zögern. In der Regel verteuert ein Heißkanalsystem die Kosten pro Formteil um mehrere tausend Dollar, wenn man den Verteiler, die Düsen und die Steuerung mit einrechnet. Daher kann ein Mehrfachformwerkzeug 20 bis 50 Prozent teurer sein als ein vergleichbares Kaltkanalwerkzeug. Wenn Sie eine Anfrage stellen kundenspezifische Spritzgussformen, bitten Sie darum, dass beide Optionen angeboten werden, damit die Prämie eine konkrete Zahl ist und keine Schätzung.
Wann sich der Hot-Runner-Premium-Einsatz auszahlt
Die Amortisation ergibt sich aus drei Faktoren. Erstens: die Zykluszeit. Durch den Wegfall der Angusskühlung lassen sich in der Regel bei jedem Schuss einige Sekunden einsparen, was sich über Hunderttausende von Zyklen summiert. Zweitens: das Material. Bei kleinen Teilen können durch einen kalten Anguss 15 bis 40 Prozent des Kunststoffs pro Schuss verschwendet werden, und Neuware ist selten billig. Drittens die Arbeitskosten: Die Teile kommen fertig für den nächsten Schritt aus der Form, ohne dass Angussentfernung oder die Handhabung der Angusskanäle erforderlich sind.
Als Faustregel gilt: Wenn Ihr Programm weniger als etwa 10.000 Teile umfasst, überwiegen in der Regel die geringeren Werkzeugkosten des Kaltkanalsystems. Liegt die Stückzahl deutlich darüber, überwiegen die Einsparungen pro Teil durch das Heißkanalsystem in der Regel den Aufpreis, und der Unterschied vergrößert sich mit jeder zusätzlichen Kavität.
Vor- und Nachteile von Heißkanalsystemen
Vorteile
- Da kein Ausschuss anfällt, sinken die Materialkosten pro Teil, und Qualitätsprobleme beim Nachschleifen entfallen
- Kürzere Zyklen und höhere Leistung bei gleicher Presse
- Verbesserte Angussoptik und gleichmäßige Füllung bei Mehrfachformen
- Die Teile werden zum Verpacken oder zur Montage ausgeworfen, was sich für die Automatisierung eignet
Nachteile
- Höhere Werkzeugkosten und eine längere Bauzeit der Form
- Höherer Wartungsaufwand, da Heizelemente, Dichtungen und Düsenspitzen Verschleißteile sind
- Langsame Farb- und Materialwechsel, da der gesamte Verteiler gespült werden muss
- Risiko des Harzabbaus bei wärmeempfindlichen Materialien, die auf Schmelztemperatur gehalten werden
Vor- und Nachteile von Kaltkanälen
Vorteile
- Geringere Werkzeugkosten und eine einfachere, schnellere Formenherstellung
- Verarbeitet praktisch alle Kunststoffe, einschließlich wärmeempfindlicher und glasfaserverstärkter Typen
- Schnelle Farb- und Materialwechsel, besonders praktisch für Kleinserien und Musterfertigung
- Einfache Wartungsarbeiten, die in den meisten hauseigenen Werkzeugbauabteilungen durchgeführt werden können
Nachteile
- Bei jedem Schuss fallen Reststücke an, hinzu kommen Kosten für das Nachschleifen und Qualitätsrisiken
- Längere Zyklen, da der Läufer vor dem Auswerfen abkühlen muss
- Zusätzlicher Arbeitsaufwand oder Automatisierung zum Trennen, Zuschneiden und Handhaben von Teilen
- Die Größe der Läufer nimmt mit zunehmender Kavitation zu, was zu einer Verschwendung von Harz und einer Beeinträchtigung der Presskapazität führt
Heißkanal-Spitzensystem vs. Nadelverschluss: Heißkanal-Typen im Überblick
Bei Heißkanalsystemen ist die Wahl der Angussform die nächste Entscheidung. Ein Heißspitzenanguss versorgt den Formhohlraum über eine beheizte Düsenspitze und ist die einfachere, kostengünstigere Variante. Er eignet sich gut für kleine Teile und verdeckte Angüsse, kann jedoch eine kleine erhabene Stelle hinterlassen, und manche Kunststoffe neigen dazu, an der Spitze Fäden zu ziehen oder zu tropfen.
Bei einem Nadelverschluss wird jeder Anguss mit einem mechanischen Stift geöffnet und geschlossen. Er hinterlässt nahezu keine sichtbaren Spuren, ermöglicht eine präzise Steuerung des Füll- und Verpressvorgangs und unterstützt das sequenzielle Angießen großer Teile. Der Nachteil liegt in den Kosten und der Komplexität: Nadelverschlussanlagen erfordern pneumatische oder hydraulische Systeme und einen höheren Wartungsaufwand. Bei Gehäusen für Kosmetikprodukte und großen flachen Bauteilen lohnt sich der Einsatz von Nadelverschlusskanälen in der Regel; bei kleinen technischen Bauteilen reicht meist eine Heißkanaldüse aus.
Welches System sollten Sie wählen? Ein kurzer Leitfaden zur Entscheidungsfindung
Entscheiden Sie sich für einen Kaltkanal, wenn die Stückzahlen gering sind, sich das Design noch in der Entwicklung befindet, ein Werkzeug viele Farben oder Kunststoffe verarbeiten muss oder der Kunststoff wärmeempfindlich ist. Er ist zudem die sicherere Standardwahl für Prototypen und die Überbrückungsproduktion, solange sich die Nachfrage erst noch bestätigen muss.
Entscheiden Sie sich für einen Heißkanal, wenn die Konstruktion feststeht, mittlere bis hohe Stückzahlen vorliegen, die Zykluszeit oder die Materialkosten den Preis Ihres Bauteils maßgeblich bestimmen oder das Aussehen der Angussstelle eine wichtige Rolle spielt. Mehrfach- und Familienformen profitieren am meisten davon. Bei den meisten Projekten wird die Entscheidung für einen Heißkanal mit Spritzguss Prozessplanung im Rahmen der DFM.
Wenn Sie sich unsicher sind: Probieren Sie beide Optionen aus
Wenn Sie sich unsicher sind, sollten Sie beide Optionen durchrechnen: Vergleichen Sie die Werkzeugkostenaufschläge mit den Einsparungen bei den Angussmaterialkosten und der Zykluszeit über die erwartete Gesamtproduktionsmenge hinweg und lassen Sie sich von Ihrem Spritzgießer ein Angebot für die Spritzgusswerkzeuge in beide Richtungen. Bei XY Machining wird die Wahl des Angusskanals im Rahmen der DFM-Prüfung überprüft, bevor der Stahl zugeschnitten wird. Die Entscheidung hängt also von Ihren Stückzahlen und den Anforderungen an die Bauteile ab und nicht von Gewohnheiten.
Heißkanal- und Kaltkanalverfahren: Wesentliche Unterschiede bei Spritzgießsystemen
Zuführweg: Beheizte vs. unbeheizte Kanäle
Diese Definition des Heißkanalsystems und der Vergleich mit Kaltkanalsystemen beginnt beim Zuführweg. Beide Kanalsysteme im Spritzguss befördern geschmolzenen Kunststoff von der Maschinendüse zu den Formkammern, tun dies jedoch auf gegensätzliche Weise.
Bei einem Heißkanalsystem wird geschmolzener Thermoplast über einen beheizten Kanal in die einzelnen Kavitäten geleitet: Ein von außen beheiztes Heißkanalsystem hält den Kunststoff auf Schmelztemperatur, sodass dieser in die Form eingespritzt wird und nur das Formteil aushärtet.
Auswurf und Kostenvergleich
Bei einem Kaltkanalsystem wird ein unbeheizter Angusskanal zur Förderung der Schmelze verwendet, sodass das Formteil und der Anguss gemeinsam ausgestoßen werden und der Anguss nach jedem Schuss von den Kunststoffteilen getrennt werden muss. Bei einem Vergleich zwischen Heißkanal- und Kaltkanal-Spritzguss liegen die wesentlichen Unterschiede in den Bereichen Ausschuss, Zykluszeit und Komplexität der Werkzeuge; ein direkter Vergleich mit Heißkanalwerkzeugen zeigt, warum bei Großserienprogramme der Aufpreis akzeptiert wird.
Ein Vergleich des Spritzgussverfahrens mit Kaltkanal mit dem gleichen Bauteil fällt in der Regel allein schon preislich zugunsten des einfacheren Werkzeugs aus.
Fließ- und Schließeinrichtungsarten bei Mehrfachformen
Die entsprechende Definition und der Vergleich mit Heißkanalwerkzeugen umfasst auch Angussarten und den Materialfluss. Das Heißkanal-Spritzgießen eignet sich für Mehrfachformen, da Heißkanalsysteme im Spritzgießen den Materialfluss zu jeder Kavität ausgleichen, während Kaltkanalsysteme im Spritzgießen für einfache Werkzeuge geeignet sind, bei denen das Kanalsystemvolumen gering bleibt.
Heißkanal- und Kaltkanalformen unterscheiden sich darin, wie der Kunststoff durch den Anguss fließt: Bei einem Vergleichstest zwischen einer Heißkanal- und einer Kaltkanalform sorgt der Heißkanal für eine konstante Viskosität, während der Kunststoff im Kaltkanal während des Fließens abkühlt. Der Anguss muss so dimensioniert werden, dass ein vorzeitiges Erstarren im Kaltkanal vermieden wird, wobei die Dimensionierung des Angusses mit zunehmender Kavitation an Bedeutung gewinnt.
Dimensionierung von Laufrädern und der Kompromiss zwischen Kosten und Leistung
Die Debatten zum Thema „Kaltkanal- vs. Heißkanal-Spritzguss“ enden in der Regel immer gleich: Beim Kaltkanal-Spritzguss liegen die Werkzeugkosten im Vorteil, während der Heißkanal-Spritzguss in puncto Ausschuss und Zykluszeit die Nase vorn hat.
Täglicher Betrieb und Torarten
In der Fertigung zeigen sich die Unterschiede im täglichen Betrieb. Im Vergleich zum Kaltkanal läuft ein Heißkanalwerkzeug mit geringerem Bedienungsaufwand, obwohl Robotersysteme zum Trennen des Angusses vom Bauteil auch in Kaltkanalzellen üblich sind, in denen die Entgussvorrichtung automatisiert erfolgt. Heißkanal-Konstruktionen variieren je nach Angussart, nutzen jedoch alle ein externes Heizsystem: Heizelemente außerhalb des Fließkanals halten die Schmelze bereit.
Druckabfall und Materialverhalten
Im Spritzguss kommen in beiden Produktfamilien Angusssysteme zum Einsatz, die in einer Vielzahl von Größen erhältlich sind. Daher muss der Druckabfall beim Einspritzen überprüft werden: Das Material im Anguss erzeugt einen Widerstand, und Anguss sowie Form müssen aufeinander abgestimmt sein. Das Einspritzen von Materialtypen mit unterschiedlichen Viskositäten verändert das Druckbild zusätzlich.
Bei der Verwendung von Heißkanalwerkzeugen sollten Sie die Verweilzeit im Auge behalten, da Kaltkanalwerkzeuge besser für wärmeempfindliche Kunststoffsorten geeignet sind. Thermoplastische Kunststoffe verhalten sich im Zylinder genauso wie bei Kaltkanalwerkzeugen; der Unterschied besteht lediglich darin, was nach der Düse geschieht.
Wirtschaftlichkeit und Maßgenauigkeit
Bei einem neuen Spritzgussprogramm sollte frühzeitig ein Vergleich der Wirtschaftlichkeit von Heißkanal- und Kaltkanalsystemen vorgenommen werden, da Kaltkanalsysteme zwar anfänglich kostengünstiger sind, jedoch pro Zeiteinheit mehr Material verschwenden, als in Schätzungen für Kaltkanalsysteme manchmal angenommen wird: Bei einer höheren Stückzahl pro Zeiteinheit sind Heißkanalwerkzeuge oft vorteilhafter als Kaltkanalzellen.
Im Vergleich zu Kaltkanalwerkzeugen hält ein Heißkanal bei Mehrfachformen zudem die Maße genauer ein als Kaltkanalwerkzeuge, da in jeder Formkammer die gleichen Schmelzebedingungen herrschen. Kaltkanalzyklen sind langsamer als Heißkanalzyklen und erfordern zusätzliche Abkühlzeit für den Kanalstrang selbst, was in Kaltkanalzellen zu Produktionsverlusten führt, die bei Heißkanalwerkzeugen vollständig vermieden werden.
Recycling, Trimming and Short Runs
If you recycle the runner to avoid waste, remember that runner to avoid waste still costs labor and regrind handling, and a three-plate cold runner can reduce some of that handling by ejecting the runner separately. Parts produced via cold running carry gate marks that must be trimmed, and the production process of cold running suits short runs where tooling cost dominates.
A final comparison to cold running should weigh those trims against the hot runner premium.
Volume, Cosmetics and the Quote
For buyers of plastic injection molding, the decision usually comes down to volume and cosmetics. The advantages of hot runner systems are clearest on an injection molding machine running tens of thousands of plastic parts: parts produced by hot runner tools need no degating, and compared to hot runner tooling, a cold runner tool looks cheaper until scrap and labor are counted.
In a cold runner vs hot runner injection molding review, ask your molder to quote both: the type of hot runner (hot tip or valve gate) and the type of cold runner (two-plate or three-plate) change the price, and custom injection molding programs should compare the full molding process, not just the tool quote.
Final Checks Before Steel Is Cut
Whether you choose hot runner or cold runner mold systems, confirm the injection molding process window, the mold systems maintenance plan, and how mold cavities will be balanced before steel is cut. A final hot runner vs cold runner systems check should cover maintenance access and spare parts.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einem Heißkanal und einem Kaltkanal?
Bei einem Heißkanal bleibt der Kunststoff in einem beheizten Verteiler und den Düsen geschmolzen, sodass nur das Formteil erstarrt und ausgeworfen wird. Bei einem Kaltkanal werden unbeheizte Kanäle verwendet, sodass der Anguss und die Angusskanäle bei jedem Schuss erstarren und zusammen mit den Formteilen ausgeworfen werden; anschließend werden sie abgetrennt und verschrottet oder wiederaufbereitet.
Was ist ein Heißkanal?
Ein Heißkanal ist ein beheiztes Zuführsystem, das in eine Spritzgussform integriert ist. Ein Verteiler leitet den geschmolzenen Kunststoff zu den Düsen an jeder Kavität, und elektrische Heizelemente mit einem Temperaturregler halten den Kunststoff zwischen den einzelnen Spritzvorgängen auf Schmelztemperatur. Da der Anguss nie erstarrt, entstehen bei jedem Spritzvorgang ausschließlich Fertigteile, ohne dass Angussabfall anfällt.
Was sind die Nachteile von Heißkanalwerkzeugen?
Heißkanalformen verursachen höhere Kosten bei der Herstellung und Wartung. Der Verteiler, die Düsen, die Heizelemente und die Steuerung verursachen erhebliche Werkzeugkosten, und Farb- oder Materialwechsel dauern länger, da das gesamte System gespült werden muss. Wärmeempfindliche Kunststoffe können sich zersetzen, während sie im heißen Verteiler verbleiben, und Reparaturen erfordern in der Regel einen Spezialisten statt des hauseigenen Werkzeugbau-Personals.
Welches Heißkanalsystem ist besser: Heißkanaldüse oder Nadelverschluss?
Ventilgusskanäle eignen sich in der Regel am besten für sichtbare, optisch anspruchsvolle Teile, da der Stift den Gusskanal mechanisch verschließt und fast keine Spuren hinterlässt. Heißkanalgusskanäle sind kostengünstiger, einfacher aufgebaut und eignen sich für kleine oder verdeckte Gusskanäle, können jedoch eine kleine Spur hinterlassen und zu Fadenbildung oder Tropfenbildung führen. Die richtige Wahl hängt vom Aussehen des Teils, dem Kunststoff und dem Budget ab.
Um wie viel mehr kostet eine Heißkanalform im Vergleich zu einer Kaltkanalform?
Ein Heißkanalsystem verteuert den Preis einer Form in der Regel um mehrere tausend Dollar pro Formteil, sodass ein Heißkanalwerkzeug mit mehreren Kavitäten 20 bis 50 Prozent mehr kosten kann als ein vergleichbares Kaltkanalwerkzeug. Diese Mehrkosten machen sich in der Regel durch schnellere Zyklen, den Wegfall von Kanalschrott und einen geringeren Aufwand für Nachbearbeitung bezahlt, sobald die Stückzahlen im zehntausendbereich liegen.