Escolher entre um canal quente A escolha entre o sistema de alimentação com canal frio e o sistema de alimentação com canal quente é uma das primeiras decisões em qualquer projeto de moldagem por injeção e determina tudo o que vem a seguir: custo do molde, tempo de ciclo, taxa de refugo e qualidade da peça. Nenhum dos dois sistemas é universalmente melhor.
A resposta certa depende do seu volume de produção, do tipo de resina, da aparência da peça e do seu orçamento. Este guia explica como cada sistema funciona, faz uma comparação lado a lado entre eles e mostra como determinar qual deles é mais vantajoso para a sua peça.
O que é um sistema de canal quente?
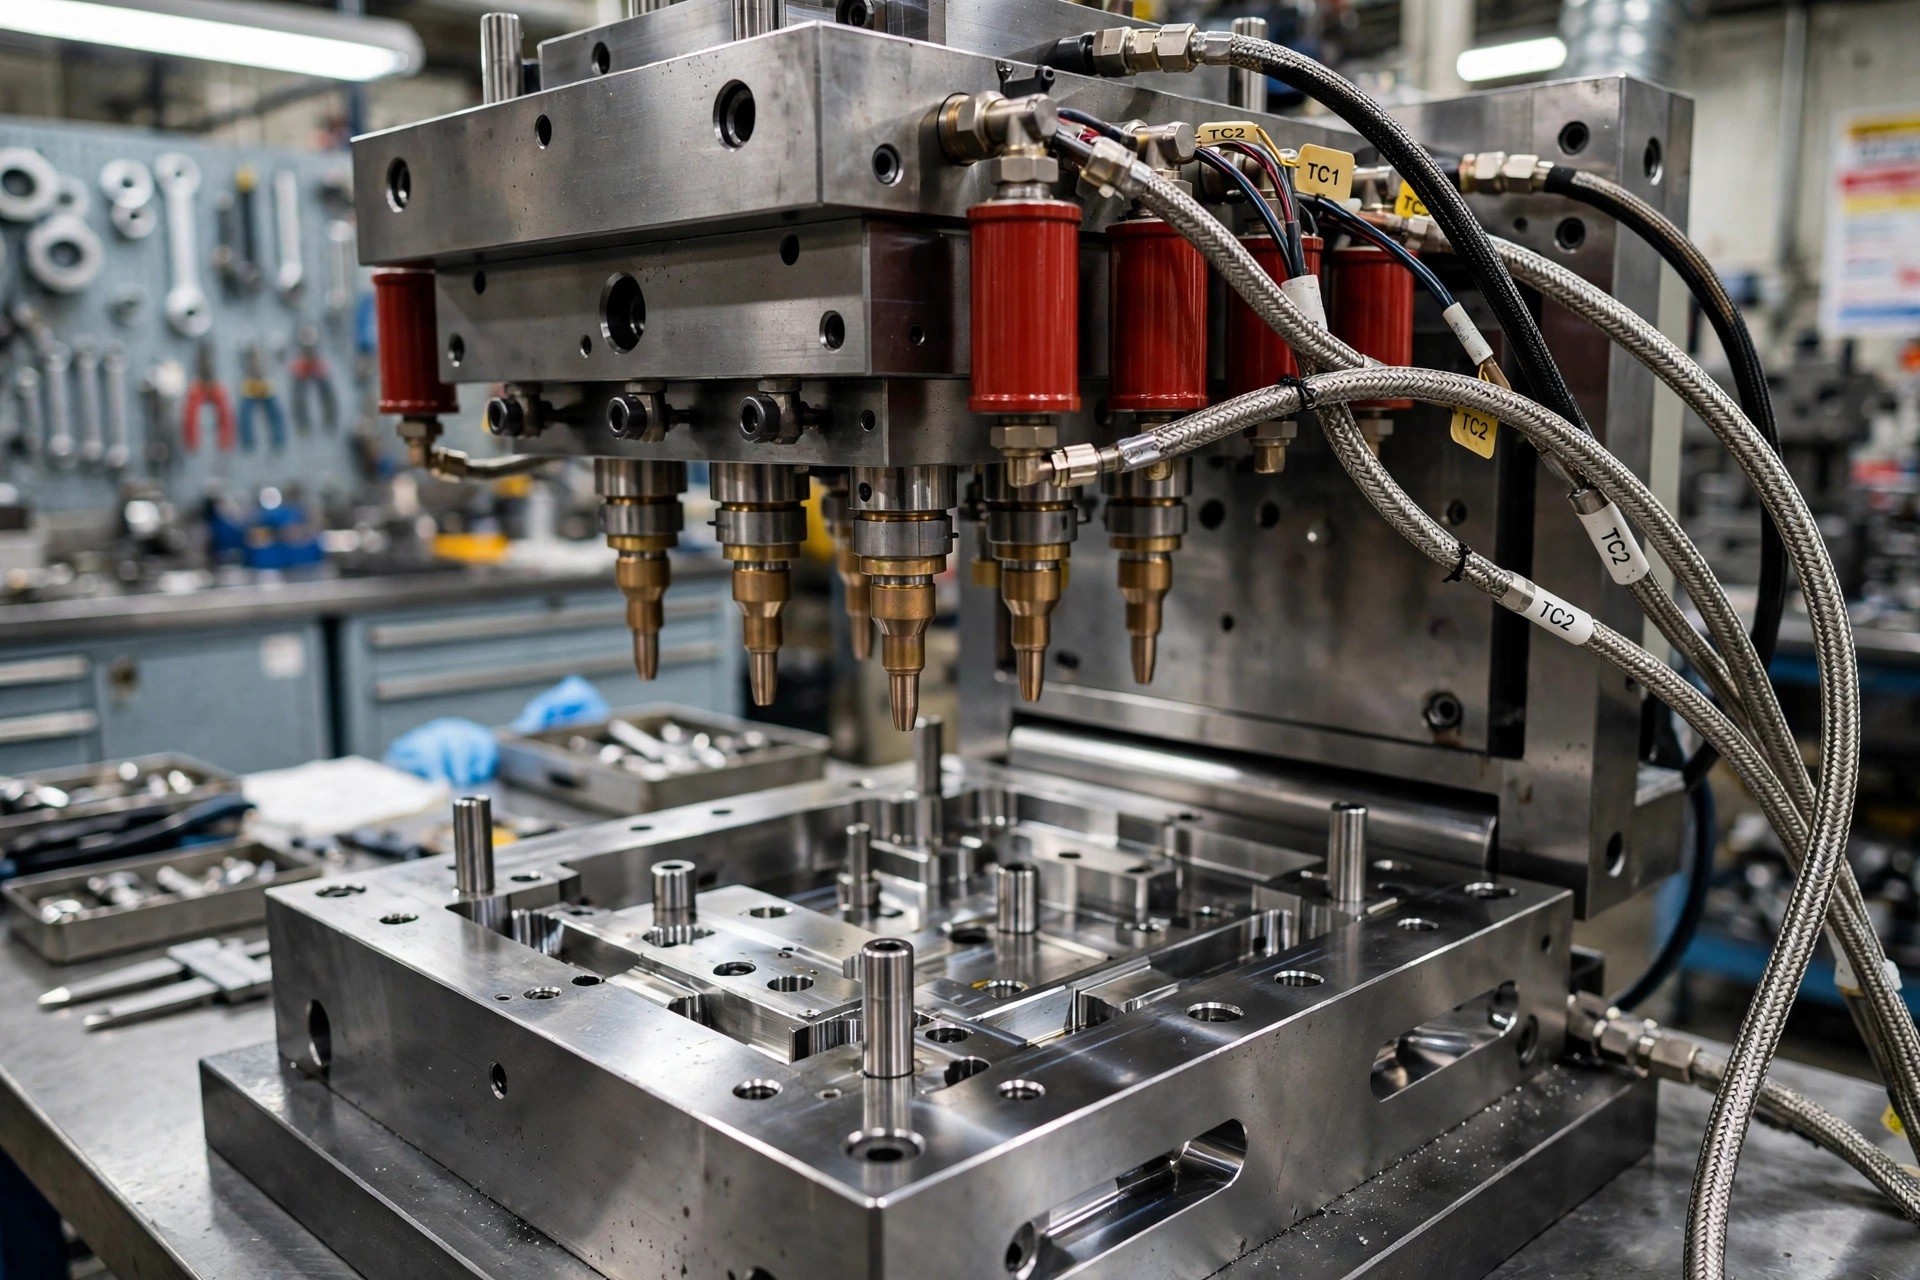
Um sistema de canal quente conduz o plástico fundido do bico da máquina até cada cavidade por meio de um coletor aquecido. Os cartuchos de aquecimento elétrico mantêm o coletor e seus bicos na temperatura de fusão, e um controlador de temperatura específico mantém cada zona dentro de uma variação de poucos graus. Como o plástico no canal de injeção nunca esfria, não há canal solidificado para ser ejetado: cada injeção produz apenas peças acabadas.
Os canais quentes são mais frequentemente utilizados em moldes multicavidades ou de família, nos quais um coletor alimenta 2, 4, 8 ou mais pontos de injeção. Eles também permitem o uso de válvulas de injeção sequenciais em peças grandes, o que ajuda a controlar as linhas de solda e o compactamento. A desvantagem é a complexidade: o molde possui aquecedores, termopares, fiação e um controlador que uma ferramenta de canal frio simplesmente não precisa.
O que é um molde com canal frio?
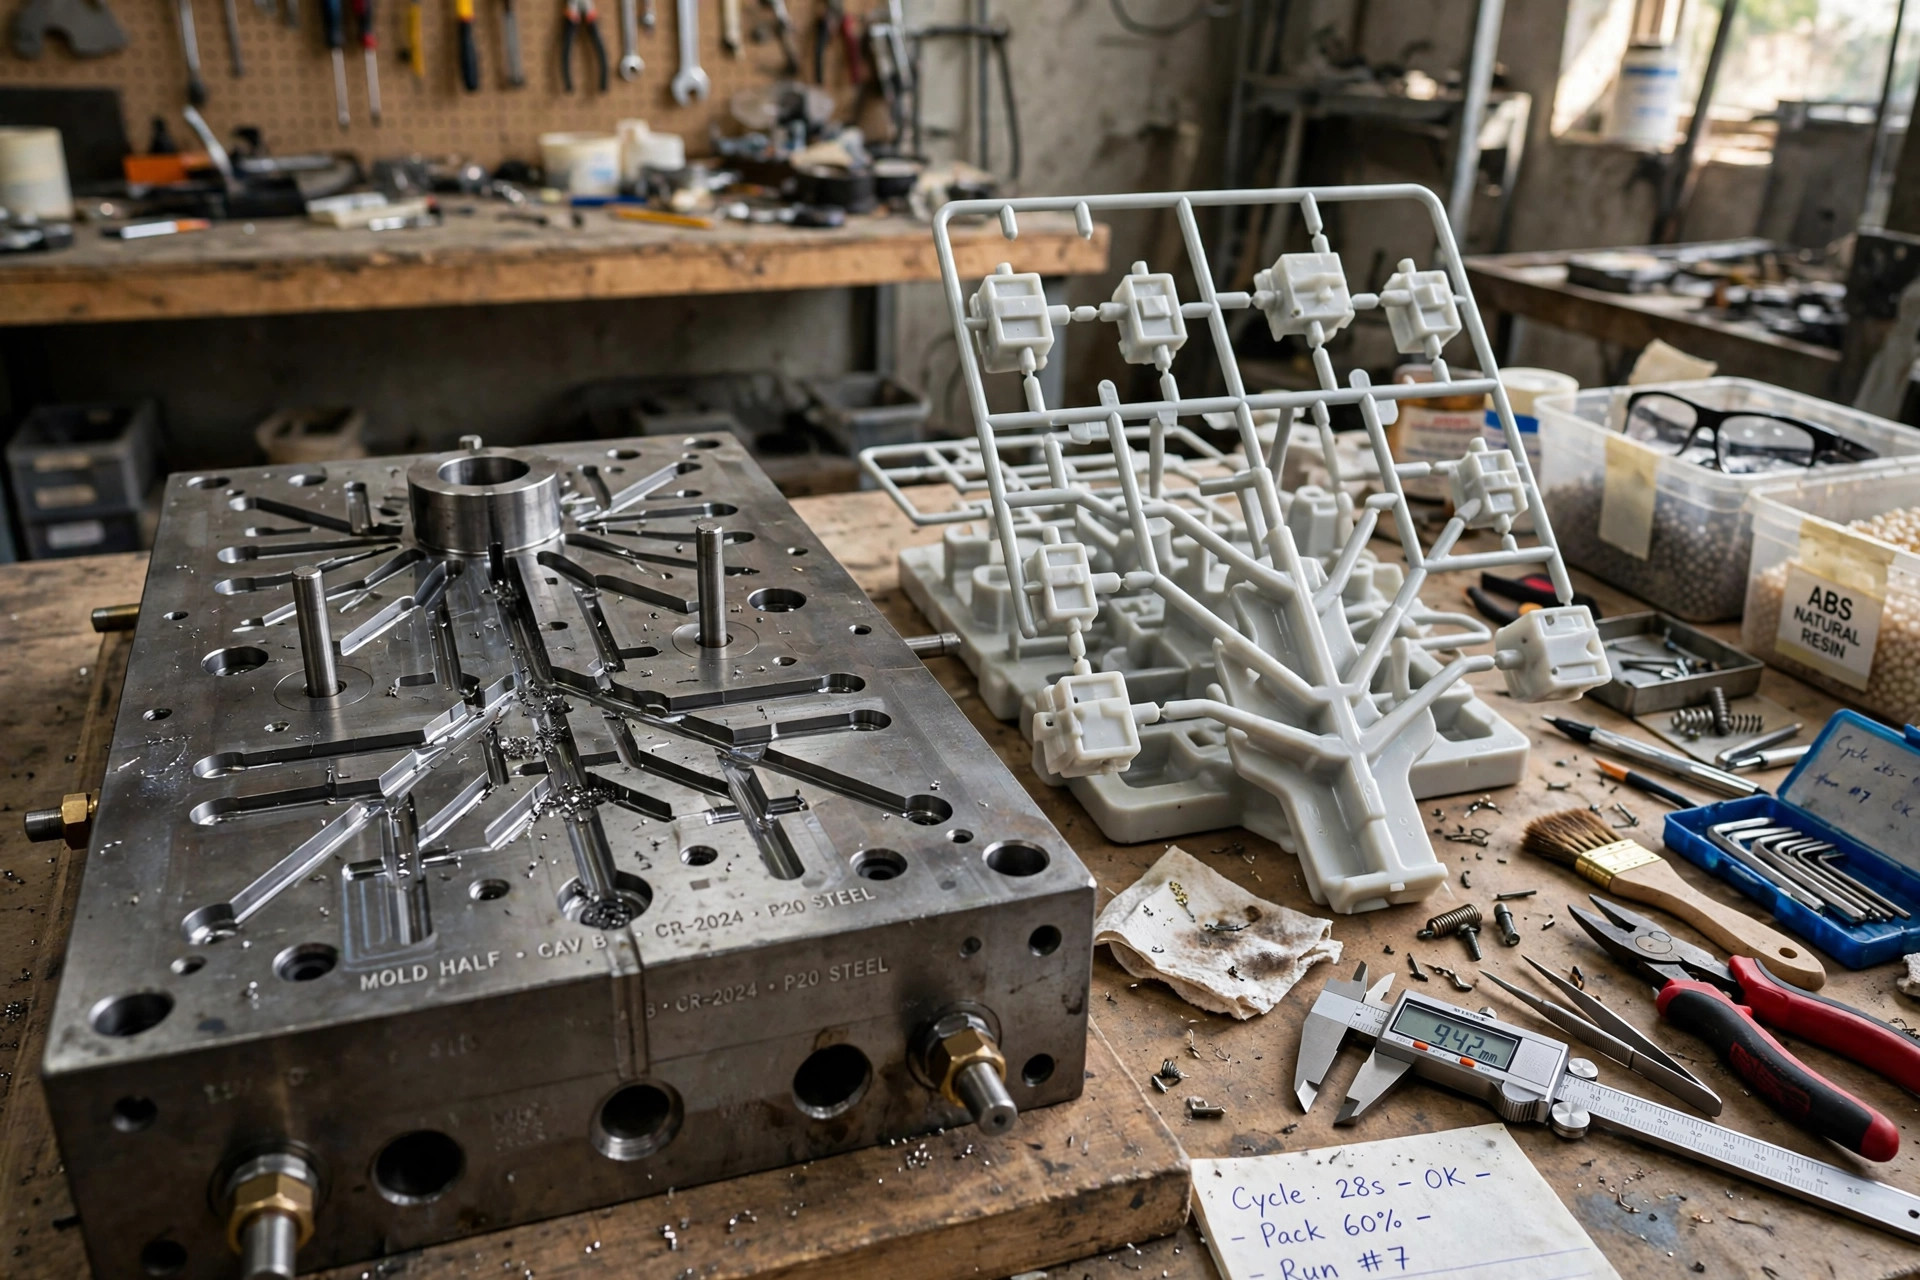
Em um molde com canal frio, o plástico flui da haste de alimentação por canais não aquecidos usinados nas placas do molde. O canal esfria junto com a peça, de modo que cada injeção ejeta as peças acabadas ainda presas a uma haste de alimentação e a uma árvore de canais solidificadas. Um operador ou um robô separa as peças, e o canal de alimentação é descartado ou triturado e misturado de volta à matéria-prima como material triturado, quando o material e o plano de qualidade permitirem.
As ferramentas de canal frio são mecanicamente simples: sem aquecedores, sem controlador e sem nenhum componente elétrico dentro do molde. Os projetos de duas e três placas atendem à maioria das peças, e praticamente qualquer resina, incluindo tipos sensíveis ao calor, é moldada com sucesso neles. Seus custos se manifestam posteriormente, em tempos de ciclo mais longos, desperdício de material e no trabalho de separar e manusear os canais de alimentação. Para obter informações básicas sobre o processo como um todo, consulte o moldagem por injeção visão geral.
Canal Quente x Canal Frio: Comparação Lado a Lado
A tabela abaixo resume as diferenças mais importantes a serem consideradas ao projetar ou fazer um orçamento de uma ferramenta.
| Fator | Canal Quente | Canal frio |
|---|---|---|
| Custo de ferramentas | Mais caro; o coletor, os bicos, os aquecedores e o controlador aumentam o custo por gota | Parte inferior; canais usinados de forma simples, sem componentes eletrônicos |
| Tempo de ciclo | Mais rápido; não há corrediça para esfriar, recarregar ou ejetar | Mais lento; o resfriamento do rotor costuma determinar o ciclo |
| Desperdício de material | Quase nenhum; o plástico permanece derretido no sistema | Sobras de material em cada tiragem; o material moído pode ou não ser reutilizável |
| Qualidade e aparência das peças | Vestígio de um pequeno portão; os portões de válvula quase não deixam marcas | As marcas de porta são removidas junto com o canal de injeção; manuseio adicional pode riscar as peças |
| Compatibilidade com resinas | A maioria das resinas; os tipos sensíveis ao calor podem se degradar durante períodos prolongados de permanência | Quase universal, incluindo resinas sensíveis ao calor e resinas com enchimento |
| Alterações na cor e no material | Lento; é necessário purgar todo o volume do coletor | Rápido; basta limpar o cano e um pequeno canal de fundição |
| Manutenção | Mais caro; aquecedores, vedações e pontas se desgastam e exigem especialistas | Baixo; os canais são limpos e polidos como o restante da ferramenta |
| Melhores volumes de produção | Médio a alto, normalmente dezenas de milhares de peças ou mais | Protótipos e pequenas quantidades, a partir de algumas centenas de peças |
| Adequação para múltiplas cavidades | Excelente; fluxo equilibrado para diversos tipos de garrafas, incluindo as de formato familiar | É viável, mas o volume dos canais de alimentação e o desequilíbrio aumentam com o número de cavidades |
Quanto custa um molde com canal quente e em quanto tempo ele se paga
O custo do molde com canal quente é o principal motivo pelo qual as equipes hesitam. Como faixa de preço típica do mercado, um sistema de canal quente acrescenta vários milhares de dólares por peça, considerando-se o coletor, os bicos e o controlador; assim, uma ferramenta com múltiplas cavidades pode custar de 20% a 50% a mais do que uma ferramenta equivalente com canal frio. Quando você solicitar moldes de injeção personalizados, peça que sejam apresentados os orçamentos para ambas as opções de corredor, para que o prêmio seja um valor real, e não uma estimativa.
Quando o sistema de canal quente premium se paga
O retorno financeiro vem de três fontes. Primeiro, o tempo de ciclo: a remoção do resfriamento do canal de injeção geralmente reduz em segundos o tempo de cada injeção, o que se acumula ao longo de centenas de milhares de ciclos. Segundo, o material: em peças pequenas, um canal de injeção frio pode desperdiçar de 15 a 40 por cento da resina de cada injeção, e a resina virgem raramente é barata. Terceiro, mão de obra: as peças saem do molde prontas para a próxima etapa, sem necessidade de remoção de resíduos ou manuseio do canal de alimentação.
Como regra geral, se o seu programa for produzir menos de cerca de 10.000 peças, o menor custo de ferramentas do canal frio costuma ser o fator decisivo. Bem acima desse número, a economia por peça proporcionada pelo canal quente normalmente supera o custo adicional, e a diferença aumenta a cada cavidade adicionada.
Vantagens e desvantagens do sistema de canal quente
Vantagens
- Não há resíduos de corrediças, o que reduz o custo do material por peça e elimina os problemas de qualidade do material moído
- Ciclos mais curtos e maior produção com a mesma impressora
- Melhor aparência das entradas e preenchimento equilibrado em moldes com múltiplas cavidades
- Peças ejetadas, prontas para embalagem ou montagem, o que se adapta bem à automação
Desvantagens
- Custo mais elevado com ferramentas e um tempo de fabricação do molde mais longo
- Mais manutenção, com aquecedores, vedações e pontas de bicos como peças sujeitas a desgaste
- Mudanças lentas na cor e no material, pois todo o coletor precisa ser purgado
- Risco de degradação da resina em materiais sensíveis ao calor mantidos à temperatura de fusão
Vantagens e desvantagens do canal frio
Vantagens
- Custo de ferramentas mais baixo e uma construção de molde mais simples e rápida
- É compatível com praticamente qualquer resina, incluindo tipos sensíveis ao calor e reforçados com fibra de vidro
- Mudanças rápidas de cor e material, úteis para tiragens pequenas e amostras
- Manutenção simples que a maioria das oficinas de ferramentas internas consegue realizar
Desvantagens
- Resíduos de canaleta em cada tiragem, além do custo da remoagem e do risco à qualidade
- Ciclos mais longos, pois o corrediço precisa esfriar antes da ejeção
- Mão de obra adicional ou automação para separar, aparar e manusear peças
- O tamanho do canal de injeção aumenta com a cavitação, causando desperdício de resina e redução da capacidade da prensa
Dica quente x Válvula de fechamento: Tipos de canais quentes em resumo
Nos sistemas de canal quente, o projeto da entrada de injeção é a próxima decisão a ser tomada. Uma entrada do tipo “ponta quente” alimenta a cavidade por meio de uma ponta de bico aquecida e é a opção mais simples e econômica. Ela funciona bem para peças pequenas e entradas ocultas, mas pode deixar um pequeno vestígio saliente, e algumas resinas podem formar fios ou escorrer pela ponta.
Uma porta de válvula utiliza um pino mecânico para abrir e fechar cada porta. Ela praticamente não deixa marcas visíveis, proporciona controle preciso sobre o preenchimento e a compactação e permite o uso de portas sequenciais em peças grandes. A desvantagem está no custo e na complexidade: as portas de válvula requerem sistemas pneumáticos ou hidráulicos e exigem mais manutenção. Para caixas de produtos cosméticos e peças planas de grandes dimensões, o sistema de porta-válvula geralmente vale a pena; para peças técnicas pequenas, uma ponta quente costuma ser suficiente.
Qual sistema você deve escolher? Um guia rápido para a decisão
Opte por um canal frio quando os volumes forem baixos, o projeto ainda estiver em fase de alteração, uma única matriz precisar produzir várias cores ou resinas, ou quando a resina for sensível ao calor. Essa também é a opção padrão mais segura para protótipos e produção de transição, enquanto a demanda está sendo avaliada.
Escolha um canal quente quando o projeto estiver definido, os volumes forem médios a altos, o tempo de ciclo ou o custo do material forem os principais fatores que determinam o preço da peça, ou quando a aparência da entrada de material for importante. Os moldes com múltiplas cavidades e os moldes da mesma família são os que mais se beneficiam. A maioria dos programas combina a escolha do canal com moldagem por injeção planejamento de processos durante o DFM.
Se você estiver em dúvida: simule as duas opções
Se você estiver em dúvida, faça uma simulação das duas opções: compare o custo adicional das ferramentas com o custo da resina do canal de alimentação e a economia no tempo de ciclo ao longo do volume previsto para a vida útil do produto, e peça à sua empresa de moldagem que apresente uma cotação para o ferramentas para moldagem por injeção nos dois sentidos. Na XY Machining, a escolha do canal de alimentação é analisada durante a DFM antes do corte do aço; portanto, a decisão depende dos seus volumes e dos requisitos da peça, e não de hábitos.
Canal Quente e Canal Frio: Principais diferenças nos sistemas de moldagem por injeção
Percurso de alimentação: canais aquecidos x canais não aquecidos
Essa definição de canal quente e a comparação com os sistemas de canal frio começam pelo trajeto de alimentação. Ambos os sistemas de canal na moldagem por injeção transportam o plástico fundido do bico da máquina até as cavidades do molde, mas fazem isso de maneiras opostas.
Um canal quente utiliza um canal aquecido para transferir o termoplástico fundido para cada cavidade: um sistema de coletor de canal quente com aquecimento externo mantém a resina na temperatura de fusão, de modo que o plástico é injetado no molde e apenas a peça se solidifica.
Comparação de ejeção e custo
Um sistema de canal frio utiliza um canal de injeção não aquecido para transferir a mesma massa fundida; assim, a peça e o canal são ejetados juntos, sendo necessário separar o canal das peças plásticas após cada injeção. Em uma comparação entre moldagem por injeção com canal quente e canal frio, as principais diferenças são o desperdício, o tempo de ciclo e a complexidade do molde; e uma comparação direta com os moldes de canal quente mostra por que programas de alto volume aceitam o custo adicional.
Uma comparação entre a moldagem por injeção com canal frio e a mesma peça geralmente favorece a matriz mais simples apenas em termos de preço.
Tipos de fluxo e de porta em ferramentas com múltiplas cavidades
A definição correspondente e a comparação com as matrizes de canal quente também abrangem os tipos de porta e o fluxo. A moldagem por injeção com canal quente é adequada para trabalhos com múltiplas cavidades, pois os sistemas de canal quente na moldagem por injeção equilibram o fluxo para todas as cavidades, enquanto os sistemas de canal frio na moldagem por injeção são adequados para matrizes simples, nas quais o volume do canal permanece pequeno.
Os moldes de canal quente e de canal frio diferem na forma como a resina flui pelo canal: em um teste comparativo entre um molde de canal quente e um de canal frio, o canal quente mantém a viscosidade estável, enquanto o canal frio permite que a massa fundida esfrie à medida que avança. O tamanho do canal deve ser dimensionado de forma a evitar o congelamento prematuro em um canal frio, e o tamanho do canal se torna mais importante à medida que a cavitação aumenta.
Dimensionamento do rotor e o equilíbrio entre custo e desempenho
Os debates sobre a moldagem por injeção com canal frio versus canal quente geralmente terminam da mesma forma: a moldagem por injeção com canal frio leva vantagem no custo do molde, enquanto a moldagem por injeção com canal quente leva vantagem no que diz respeito ao desperdício e ao tempo de ciclo.
Operação diária e tipos de portões
Na linha de produção, as diferenças se manifestam nas operações diárias. Em comparação com o canal frio, uma matriz de canal quente funciona com menos intervenção do operador, embora seja comum o uso de robótica para separar o canal da peça em células de canal frio, nas quais a automação se encarrega da remoção da porta. Os projetos de canais quentes variam de acordo com o tipo de porta, mas todos utilizam um layout de canal com sistema de aquecimento externo: aquecedores fora do canal de fluxo mantêm a massa fundida pronta para uso.
Queda de pressão e comportamento do material
Os sistemas de canais são utilizados na moldagem por injeção em ambas as famílias, e, como apresentam uma ampla variedade de tamanhos, é necessário verificar a queda de pressão na injeção: o material presente no canal aumenta a resistência, e o canal e o molde devem estar equilibrados entre si. A injeção de tipos de material com viscosidades diferentes altera ainda mais o perfil de pressão.
Ao utilizar matrizes de canal quente, preste atenção ao tempo de permanência, já que as matrizes de canal frio lidam melhor com tipos de materiais sensíveis ao calor. Os materiais termoplásticos, quando comparados às opções de canal frio, apresentam o mesmo comportamento no cilindro; a diferença está apenas no que ocorre após o bico.
Economia e precisão dimensional
Um novo programa de moldagem por injeção deve comparar desde o início a relação custo-benefício entre o sistema de canal quente e o de canal frio, já que os canais frios têm um custo inicial menor, mas geram mais desperdício por unidade de tempo do que as estimativas para canais frios às vezes pressupõem: em termos de peças por unidade de tempo, as células de canal frio costumam favorecer as matrizes de canal quente à medida que os volumes aumentam.
Em comparação com as matrizes de canal frio, as de canal quente também mantêm tolerâncias dimensionais mais precisas do que as matrizes de canal frio em trabalhos com múltiplas cavidades, pois todas as cavidades recebem a mesma condição de material fundido. Mais lentos do que os ciclos de canal quente, os ciclos de canal frio acrescentam tempo de resfriamento para o próprio canal, o que representa desperdício de produção nas células de canal frio — algo que as matrizes de canal quente evitam totalmente.
Reciclagem, corte e tiragens pequenas
Se você reciclar o canal de injeção para evitar desperdício, lembre-se de que, mesmo assim, isso ainda envolve custos de mão de obra e manuseio do material triturado; além disso, um canal de injeção a frio de três placas pode reduzir parte desse manuseio ao ejetar o canal separadamente. As peças produzidas por meio do processo de injeção a frio apresentam marcas de porta de injeção que precisam ser aparadas, e esse processo é mais adequado para tiragens curtas, nas quais o custo das matrizes é predominante.
Uma comparação final com o sistema de canal frio deve levar em conta esses ajustes em relação ao custo adicional do sistema de canal quente.
Volume, cosméticos e a citação
Para os compradores de peças moldadas por injeção de plástico, a decisão geralmente se resume ao volume e à aparência. As vantagens dos sistemas de canais quentes ficam mais evidentes em uma máquina de moldagem por injeção que produz dezenas de milhares de peças plásticas: as peças produzidas por matrizes de canais quentes não precisam de remoção de resíduos, e, em comparação com as matrizes de canais quentes, uma matriz de canais frios parece mais barata até que se leve em conta o desperdício e a mão de obra.
Ao analisar uma comparação entre moldagem por injeção com canal frio e canal quente, peça à sua empresa de moldagem que apresente cotações para ambas as opções: o tipo de canal quente (ponta quente ou válvula de fechamento) e o tipo de canal frio (duas placas ou três placas) influenciam o preço; além disso, em programas personalizados de moldagem por injeção, deve-se comparar todo o processo de moldagem, e não apenas a cotação da matriz.
Verificações finais antes do corte do aço
Independentemente de você optar por sistemas de moldagem com canal quente ou canal frio, confirme a janela de processo da moldagem por injeção, o plano de manutenção dos sistemas de moldagem e como as cavidades do molde serão equilibradas antes do corte do aço. Uma verificação final entre os sistemas de canal quente e canal frio deve abranger o acesso para manutenção e as peças de reposição.
Perguntas frequentes
Qual é a diferença entre um canal quente e um canal frio?
Um canal quente mantém o plástico fundido dentro de um coletor aquecido e dos bicos, de modo que apenas a peça se solidifica e é ejetada. Um canal frio utiliza canais não aquecidos, de modo que o cano de alimentação e os canais se solidificam a cada injeção e são ejetados junto com as peças; em seguida, são separados e descartados ou triturados.
O que é um canal quente?
Um canal quente é um sistema de alimentação aquecido integrado a um molde de injeção. Um coletor distribui o plástico fundido para os bicos em cada cavidade, e aquecedores elétricos com um controlador de temperatura mantêm a resina na temperatura de fusão entre as injeções. Como o canal nunca se solidifica, as injeções produzem apenas peças acabadas, sem desperdício de material do canal.
Quais são as desvantagens dos moldes de canal quente?
Os moldes de canal quente têm custos mais elevados de fabricação e manutenção. O coletor, os bicos, os aquecedores e o controlador aumentam significativamente o custo do molde, e as trocas de cor ou de material demoram mais, pois todo o sistema precisa ser purgado. As resinas sensíveis ao calor podem se degradar enquanto permanecem no coletor aquecido, e os reparos geralmente exigem um especialista, em vez da equipe interna da oficina de ferramentas.
Qual sistema de canal quente é melhor: ponta quente ou válvula de fechamento?
A porta de válvula costuma ser a melhor opção para peças visíveis e de caráter estético, pois o pino fecha a porta mecanicamente e praticamente não deixa marcas. As portas do tipo “hot tip” são mais baratas, mais simples e adequadas para portas pequenas ou ocultas, mas podem deixar um pequeno vestígio e causar formação de fios ou escorrimento. A escolha certa depende da aparência da peça, do tipo de resina e do orçamento.
Quanto mais caro é um molde de canal quente em comparação com um molde de canal frio?
Um sistema de canal quente normalmente acrescenta vários milhares de dólares por peça ao preço do molde; assim, um molde de canal quente com múltiplas cavidades pode custar de 20% a 50% a mais do que um molde equivalente com canal frio. Esse custo adicional é geralmente recuperado por meio de ciclos mais rápidos, ausência de refugo de canal e menor mão de obra secundária, uma vez que os volumes atinjam dezenas de milhares.