Elegir entre un canal caliente La elección entre el sistema de alimentación de canal frío y el de canal caliente es una de las primeras decisiones que hay que tomar en cualquier proyecto de moldeo por inyección, y determina todo lo que viene a continuación: el coste del utillaje, el tiempo de ciclo, la tasa de desechos y la calidad de las piezas. Ninguno de los dos sistemas es mejor en todos los casos.
La respuesta correcta depende de tu volumen de producción, la resina, el aspecto de la pieza y tu presupuesto. Esta guía explica cómo funciona cada sistema, los compara entre sí y muestra cómo determinar cuál es la opción más rentable para tu pieza.
¿Qué es un sistema de canal caliente?
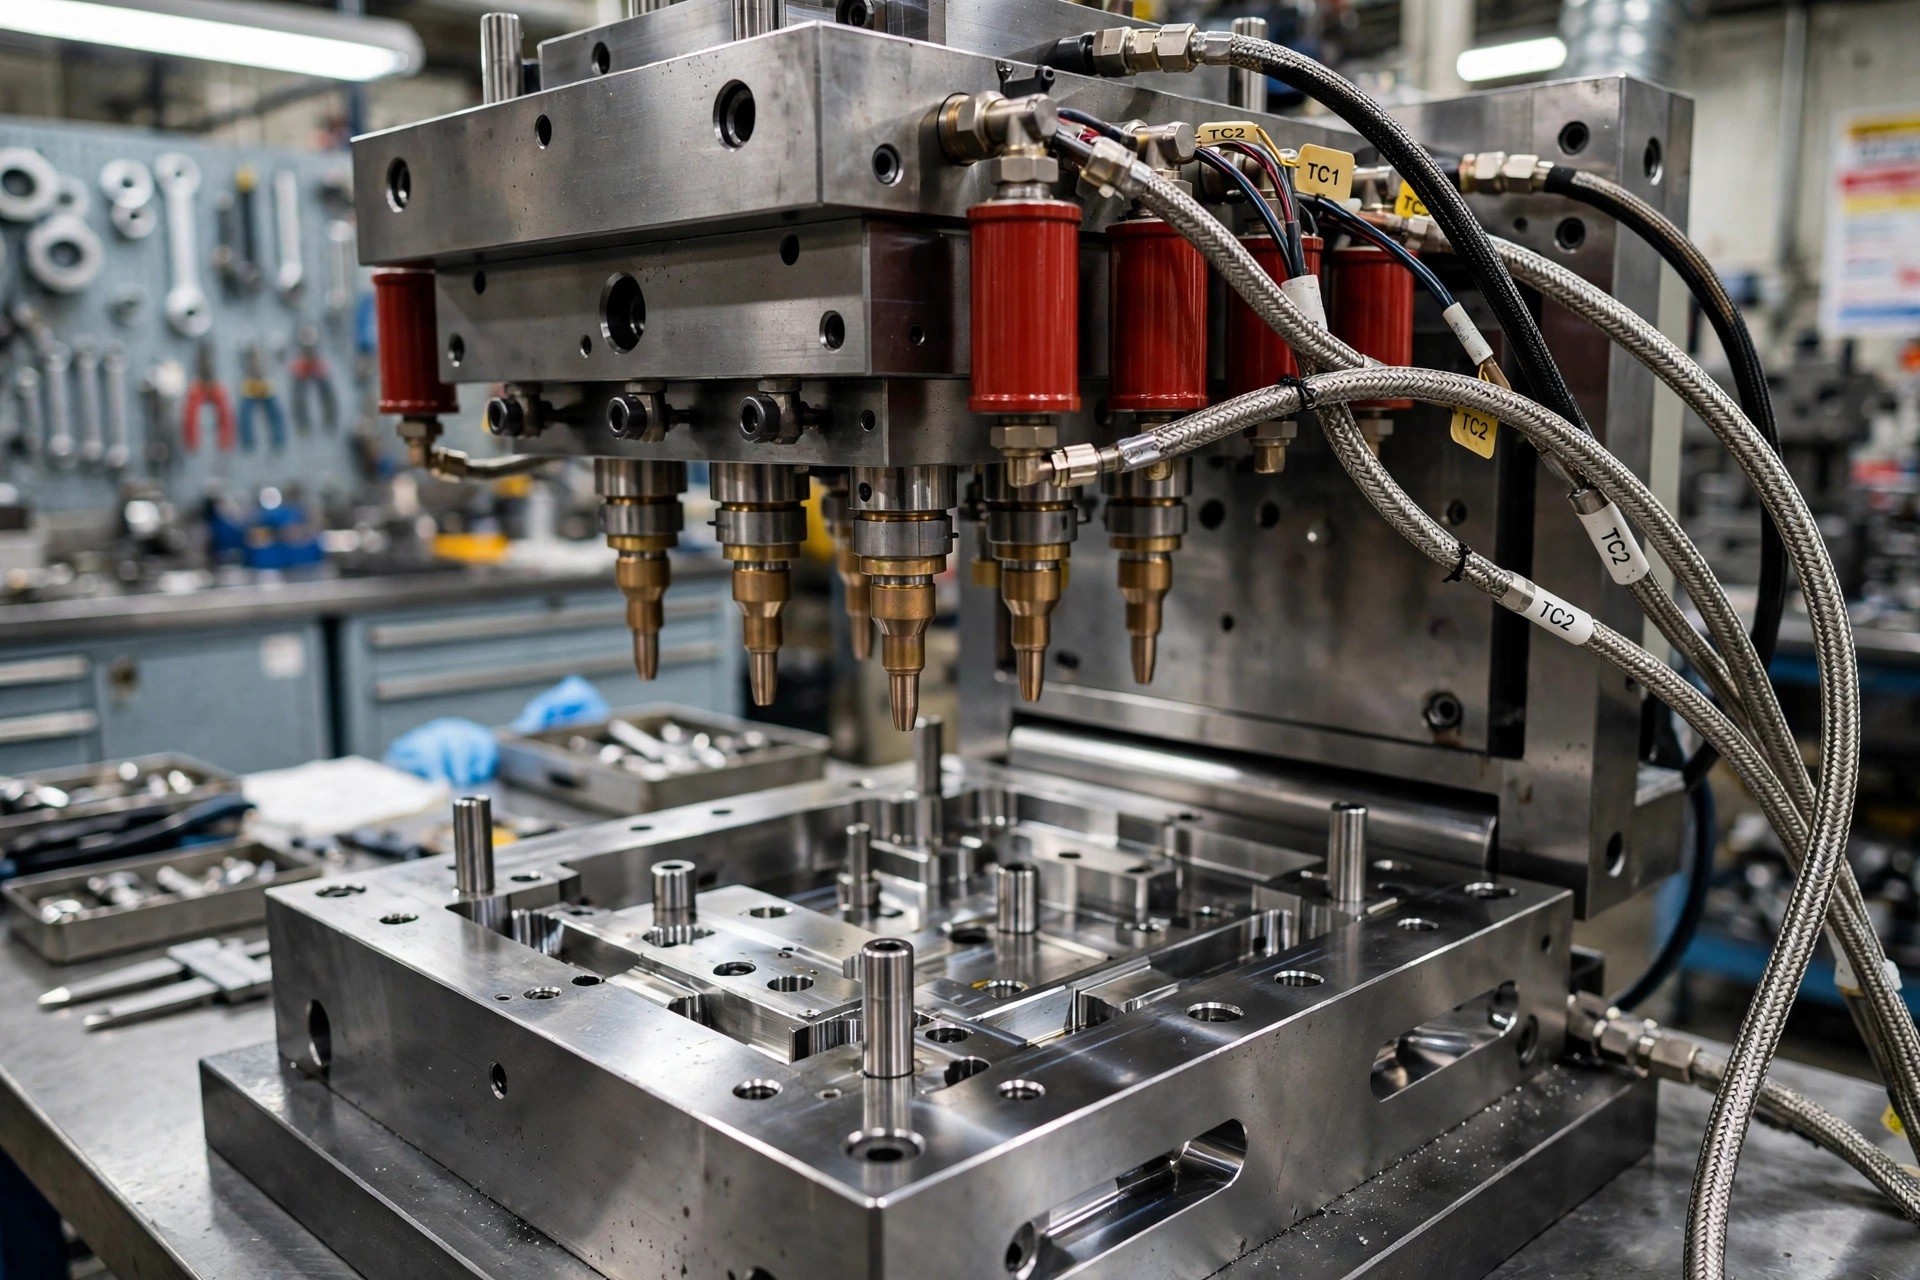
Un sistema de canal caliente transporta el plástico fundido desde la boquilla de la máquina hasta cada cavidad a través de un colector calefactado. Los cartuchos calefactores eléctricos mantienen el colector y sus boquillas a la temperatura de fusión, y un regulador de temperatura específico mantiene cada zona dentro de un margen de unos pocos grados. Dado que el plástico del canal de inyección nunca se enfría, no hay que expulsar ningún canal solidificado: cada inyección produce únicamente piezas acabadas.
Los canales calientes suelen combinarse con moldes multicavidad o de familia, en los que un colector alimenta 2, 4, 8 o más cavidades. También permiten el cierre secuencial mediante válvulas en piezas de gran tamaño, lo que ayuda a controlar las líneas de soldadura y el empaquetamiento. La contrapartida es la complejidad: el molde incorpora calentadores, termopares, cableado y un controlador que un molde de canal frío simplemente no necesita.
¿Qué es un molde de canal frío?
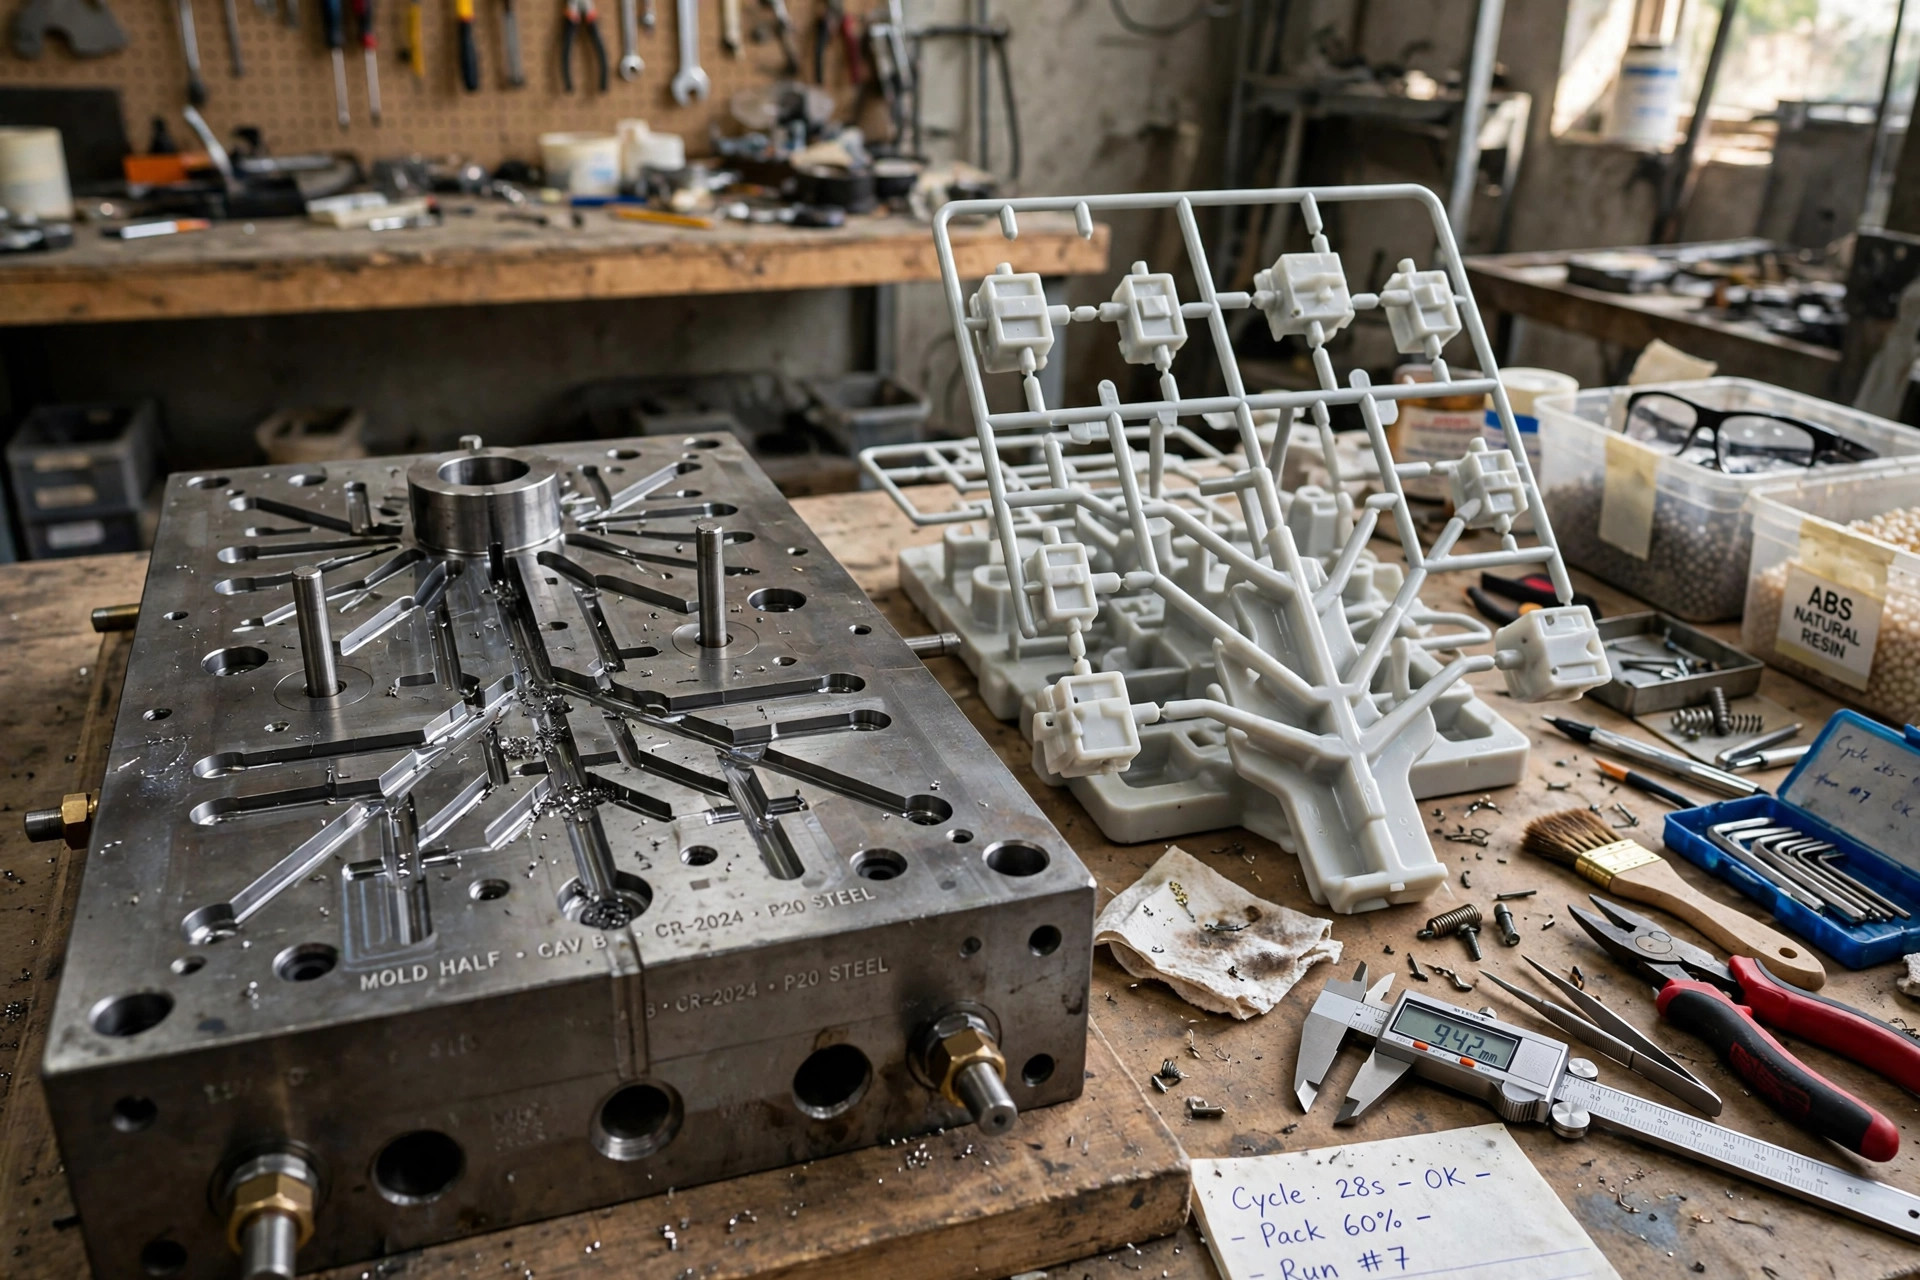
En un molde de canal frío, el plástico se desplaza desde el bebedero a través de canales sin calentar mecanizados en las placas del molde. El canal se enfría junto con la pieza, por lo que en cada inyección se expulsan las piezas acabadas aún unidas a un bebedero y un árbol de canal solidificados. Un operario o un robot separa las piezas, y el canal de inyección se desecha o se tritura y se vuelve a mezclar con la materia prima como material triturado, siempre que el material y el plan de calidad lo permitan.
Los moldes de canal frío son mecánicamente sencillos: no tienen calentadores, ni controladores, ni ningún componente eléctrico en el interior del molde. Los diseños de dos y tres placas cubren la mayoría de las piezas, y casi cualquier resina, incluidas las variedades sensibles al calor, se moldea bien en ellos. Sus costes se hacen evidentes más adelante, en forma de tiempos de ciclo más largos, desperdicio de material y el trabajo que supone separar y manipular los canales de inyección. Para obtener información general sobre el proceso, consulte el moldeo por inyección Resumen.
Canal caliente frente a canal frío: comparación lado a lado
La tabla siguiente resume las diferencias más importantes a la hora de diseñar o presupuestar una herramienta.
| Factor | Canal caliente | Canal frío |
|---|---|---|
| Coste de los utillajes | Más caro; el colector, las boquillas, los calentadores y el controlador aumentan el coste por gota | Parte inferior; canales mecanizados sencillos, sin componentes electrónicos |
| Tiempo de ciclo | Más rápido; no hay que enfriar, empaquetar ni expulsar el cartucho | Más lento; la refrigeración del rotor suele determinar la duración del ciclo |
| Desperdicio de material | Casi ninguno; el plástico permanece fundido en el sistema | En cada tirada se generan residuos de fundición; el material triturado puede ser reutilizable o no. |
| Calidad y aspecto de las piezas | Pequeño vestigio de una compuerta; las compuertas de válvula apenas dejan huella | Las marcas de la puerta se eliminan junto con el canal de colada; una manipulación adicional puede rayar las piezas |
| Compatibilidad con la resina | La mayoría de las resinas; los tipos sensibles al calor pueden degradarse durante una estancia prolongada | De aplicación prácticamente universal, incluidas las resinas termosensibles y las resinas con relleno |
| Cambios en el color y el material | Lento; hay que purgar todo el volumen del colector | Rápido; solo hay que limpiar el cañón y un bebedero corto |
| Mantenimiento | Además, los calentadores, las juntas y las puntas se desgastan y requieren la intervención de especialistas. | Bajo; los canales se limpian y pulen igual que el resto de la herramienta |
| Los mejores volúmenes de producción | De medio a alto; normalmente, decenas de miles de piezas o más | Prototipos y series pequeñas, a partir de unos pocos cientos de piezas |
| Idoneidad para múltiples cavidades | Excelente; flujo equilibrado en numerosas gotas, incluidos los moldes familiares | Es viable, pero el volumen de material de fundición y el desequilibrio aumentan con el número de cavidades |
Cuánto cuesta un molde de canal caliente y cuándo se amortiza
El coste del molde con canal caliente es la principal razón por la que los equipos se muestran reticentes. Como referencia habitual del mercado, un sistema de canal caliente supone un coste adicional de varios miles de dólares por pieza, si se tienen en cuenta el colector, las boquillas y el controlador, por lo que un molde de múltiples cavidades puede llegar a costar entre un 20 % y un 50 % más que un molde equivalente con canal frío. Cuando solicitas moldes de inyección a medida, pide que te den un presupuesto para ambas opciones de corredor, para que la prima sea una cifra real y no una estimación.
Cuándo se amortiza el sistema de canal caliente de gama alta
La amortización proviene de tres fuentes. En primer lugar, el tiempo de ciclo: la eliminación del enfriamiento del canal suele reducir en unos segundos cada inyección, lo que se acumula a lo largo de cientos de miles de ciclos. En segundo lugar, el material: en piezas pequeñas, un canal frío puede desperdiciar entre el 15 y el 40 por ciento de la resina de cada inyección, y la resina virgen rara vez es barata. En tercer lugar, la mano de obra: las piezas salen del molde listas para la siguiente fase, sin necesidad de desbarbar ni manipular el canal de inyección.
Como regla general, si tu programa va a producir menos de unas 10 000 piezas, suele ser más rentable el menor coste de utillaje del canal frío. Por encima de esa cifra, el ahorro por pieza que ofrece el canal caliente suele superar el sobrecoste, y la diferencia aumenta con cada cavidad adicional.
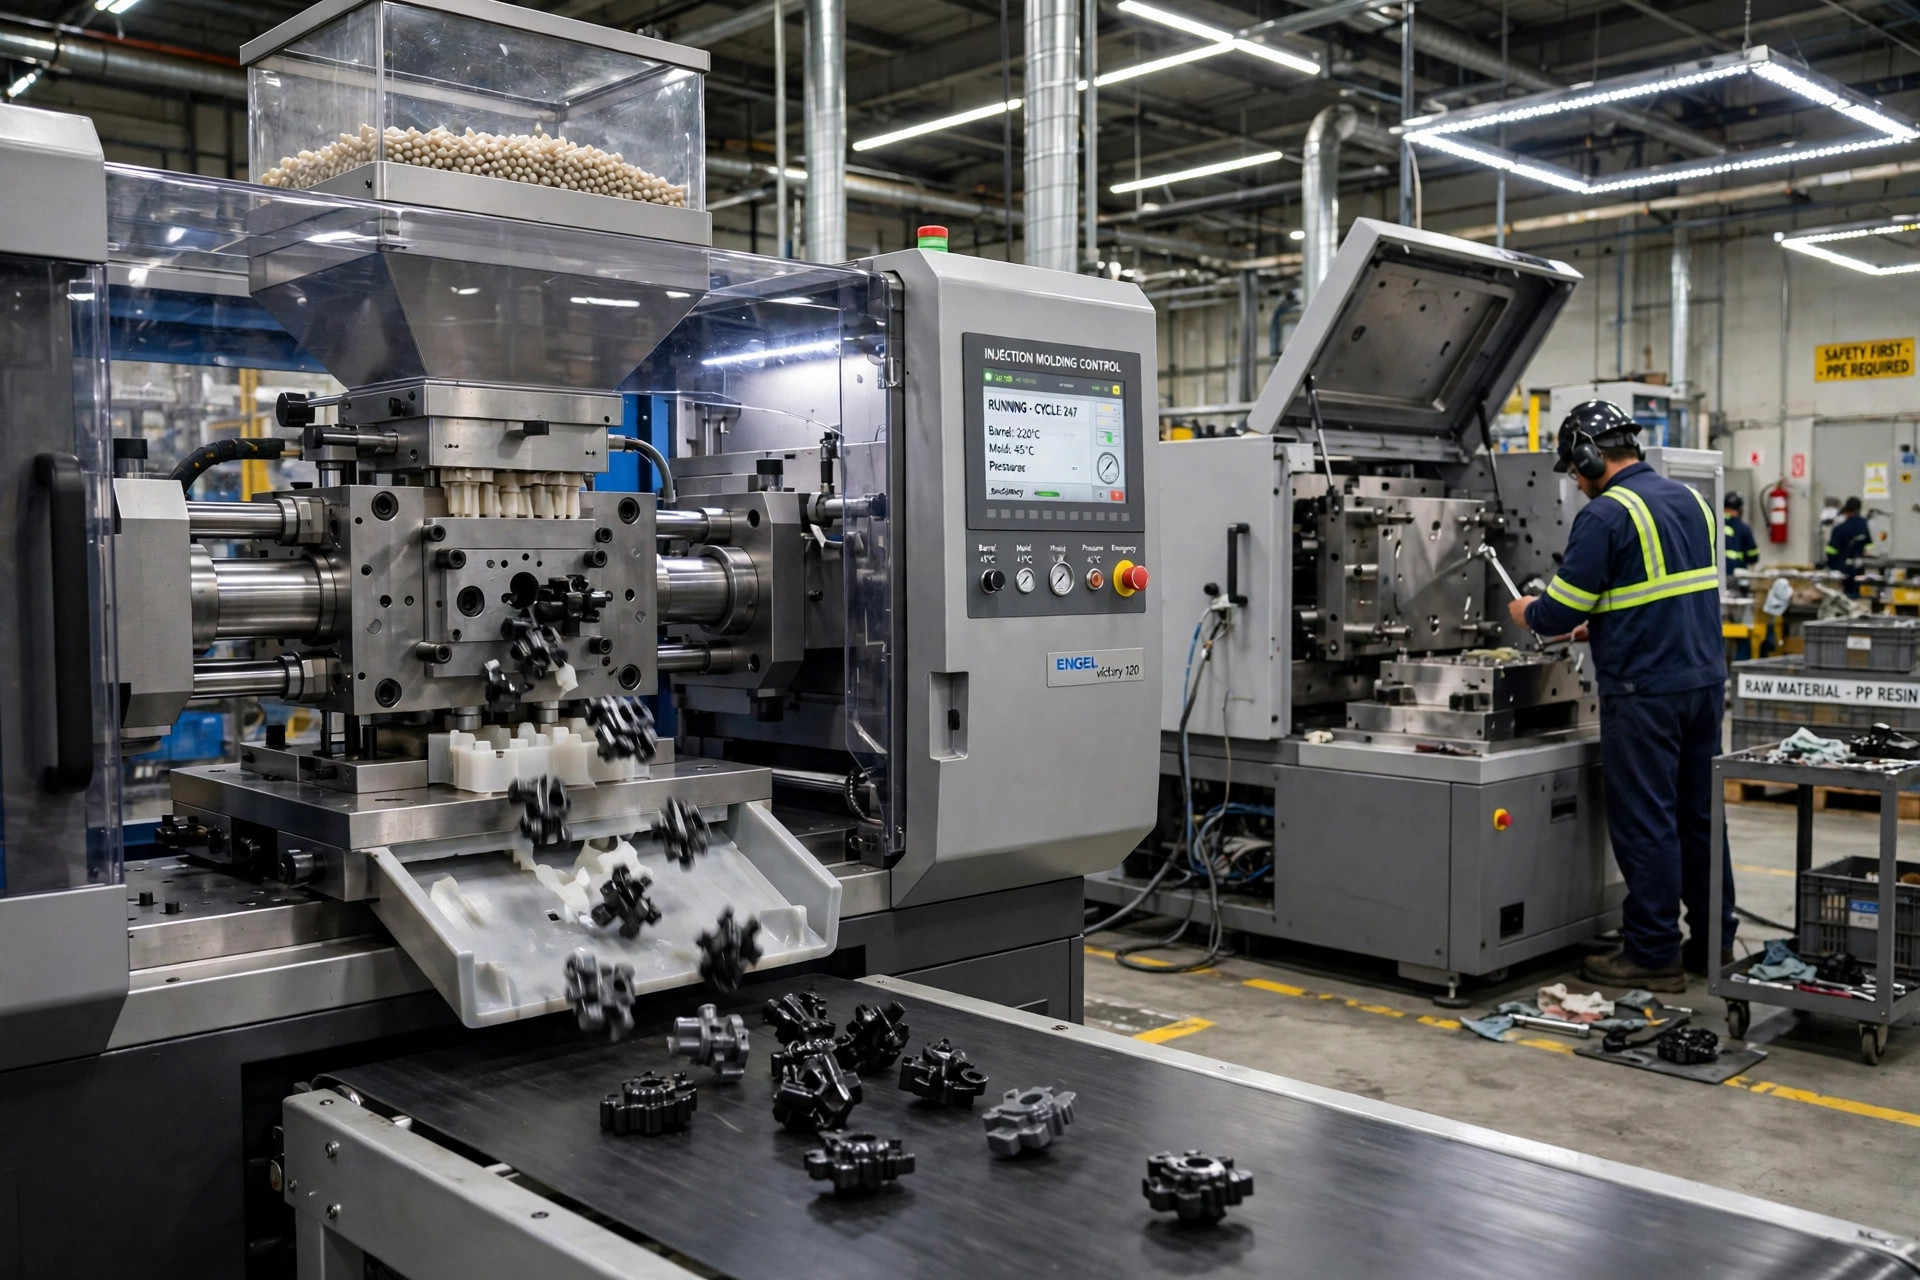
Ventajas e inconvenientes de los canales calientes
Ventajas
- Al no haber residuos de la primera pasada, el coste del material por pieza se reduce y desaparecen los problemas de calidad del material triturado.
- Ciclos más cortos y mayor rendimiento con la misma prensa
- Mejor acabado estético de las entradas y un llenado más equilibrado en los moldes de múltiples cavidades
- Piezas expulsadas listas para su embalaje o montaje, lo que facilita la automatización
Desventajas
- Un mayor coste de las herramientas y un tiempo de fabricación del molde más prolongado
- Más mantenimiento, ya que los calentadores, las juntas y las puntas de las boquillas son piezas sujetas a desgaste
- Los cambios de color y material son lentos, ya que es necesario purgar todo el colector.
- Riesgo de degradación de la resina en materiales sensibles al calor mantenidos a la temperatura de fusión
Ventajas e inconvenientes del canal frío
Ventajas
- Menores costes de utillaje y una fabricación de moldes más sencilla y rápida
- Admite prácticamente cualquier tipo de resina, incluidas las sensibles al calor y las reforzadas con fibra de vidrio
- Cambios rápidos de color y material, muy útiles para tiradas cortas y la elaboración de muestras
- Un mantenimiento sencillo que la mayoría de los talleres de herramientas internos pueden realizar
Desventajas
- Desperdicio de material en cada tirada, además del coste del material triturado y el riesgo de calidad
- Ciclos más largos, ya que el pistón debe enfriarse antes de la expulsión
- Mano de obra adicional o automatización para separar, recortar y manipular piezas
- El tamaño del canal de fundición aumenta con la cavitación, lo que supone un desperdicio de resina y una pérdida de capacidad de prensado
Punta caliente frente a válvula de cierre: resumen de los tipos de canales calientes
En los sistemas de canal caliente, el siguiente paso es decidir el diseño de la entrada. Una entrada de punta caliente alimenta la cavidad a través de una punta de boquilla calentada y es la opción más sencilla y económica. Funciona bien para piezas pequeñas y entradas ocultas, pero puede dejar un pequeño vestigio en relieve, y algunas resinas forman hilos o gotean por la punta.
Una válvula de cierre utiliza un pasador mecánico para abrir y cerrar cada canal de inyección. Prácticamente no deja marcas visibles, permite un control preciso del llenado y el compactado, y permite la inyección secuencial en piezas de gran tamaño. La contrapartida es el coste y la complejidad: los sistemas de válvula de cierre requieren sistemas neumáticos o hidráulicos y un mayor mantenimiento. En el caso de carcasas estéticas y piezas planas de gran tamaño, suele merecer la pena utilizar la entrada de válvula; para piezas técnicas pequeñas, suele bastar con una punta caliente.
¿Qué sistema deberías elegir? Una guía rápida para tomar una decisión
Opta por un canal frío cuando los volúmenes sean bajos, el diseño aún esté en fase de modificación, un molde deba producir muchos colores o resinas, o la resina sea sensible al calor. También es la opción predeterminada más segura para prototipos y la producción puente mientras se comprueba la demanda.
Elige un canal caliente cuando el diseño esté definido, los volúmenes sean medios o altos, el tiempo de ciclo o el coste del material sean factores determinantes en el precio de la pieza, o cuando el aspecto estético de la entrada de material sea importante. Los moldes multicavidad y de familia son los que más se benefician de ello. La mayoría de los programas combinan la elección del canal con moldeo por inyección planificación de procesos durante la DFM.
Si tienes dudas: simula ambas opciones
Si tienes dudas, calcula ambas opciones: compara el sobrecoste de los utillajes con el coste de la resina del canal de inyección y el ahorro en el tiempo de ciclo a lo largo del volumen de producción previsto durante la vida útil, y pide a tu fabricante de moldes que te presupueste el moldes de inyección en ambos sentidos. En XY Machining, la elección del canal se revisa durante la fase de diseño para la fabricación (DFM) antes de cortar el acero, por lo que la decisión se basa en los volúmenes y los requisitos de las piezas, y no en la costumbre.
Canal caliente y canal frío: diferencias clave en los sistemas de moldeo por inyección
Recorrido de alimentación: canales con calefacción frente a canales sin calefacción
Esta definición de los sistemas de canal caliente y su comparación con los sistemas de canal frío comienza por el recorrido de alimentación. Ambos sistemas de canal en el moldeo por inyección transportan el plástico fundido desde la boquilla de la máquina hasta las cavidades del molde, pero lo hacen de forma opuesta.
Un canal caliente utiliza un canal calentado para transferir el termoplástico fundido a cada cavidad: un sistema de colector de canal caliente con calentamiento externo mantiene la resina a la temperatura de fusión, de modo que el plástico se inyecta en el molde y solo se solidifica la pieza.
Comparación de la expulsión y los costes
Un sistema de canal frío utiliza un canal sin calentar para transportar la misma masa fundida, por lo que la pieza y el canal se expulsan juntos y es necesario separar el canal de las piezas de plástico después de cada inyección. En una comparación entre el moldeo por inyección con canal caliente y con canal frío, las diferencias clave son los residuos, el tiempo de ciclo y la complejidad del utillaje, y una comparación directa con el utillaje de canal caliente muestra por qué los programas de gran volumen aceptan el sobrecoste.
Una comparación entre el moldeo por inyección con canal frío y el de la misma pieza suele favorecer al molde más sencillo, aunque solo sea por el precio.
Tipos de flujo y de compuertas en los moldes multicavidad
La definición correspondiente y la comparación con los moldes de canal caliente también abarcan los tipos de entrada y el flujo. El moldeo por inyección con canal caliente es adecuado para trabajos de múltiples cavidades, ya que los sistemas de canal caliente en el moldeo por inyección equilibran el flujo hacia cada cavidad, mientras que los sistemas de canal frío en el moldeo por inyección son adecuados para moldes sencillos en los que el volumen del canal es reducido.
Los moldes de canal caliente y de canal frío se diferencian en la forma en que la resina fluye por el canal: en una comparación entre un molde de canal caliente y uno de canal frío, el canal caliente mantiene constante la viscosidad, mientras que el canal frío permite que la masa fundida se enfríe a medida que avanza. El tamaño del canal debe dimensionarse para evitar la solidificación prematura en un canal frío, y este tamaño cobra mayor importancia a medida que aumenta la cavitación.
Dimensionamiento de los rodillos y la relación coste-rendimiento
Los debates sobre el moldeo por inyección con canal frío frente al de canal caliente suelen terminar siempre igual: el moldeo por inyección con canal frío sale ganando en cuanto al coste del utillaje, mientras que el moldeo por inyección con canal caliente sale ganando en cuanto a residuos y tiempo de ciclo.
Funcionamiento diario y tipos de barreras
En la planta de producción, las diferencias se aprecian en el funcionamiento diario. En comparación con el canal frío, un molde de canal caliente funciona con menos intervención del operario, aunque es habitual el uso de robótica para separar el canal de la pieza en las células de canal frío, donde la automatización se encarga de la extracción de la rebaba. Los diseños de canal caliente varían según el tipo de entrada, pero todos ellos utilizan una disposición del canal con sistema de calentamiento externo: unos calentadores situados fuera del canal de flujo mantienen la masa fundida lista para su uso.
Caída de presión y comportamiento de los materiales
En el moldeo por inyección se utilizan sistemas de canales en ambas familias, y dado que estos sistemas presentan una amplia variedad de tamaños, es necesario comprobar la caída de presión de inyección: el material presente en el canal añade resistencia, por lo que es necesario equilibrar conjuntamente el canal y el molde. La inyección de materiales con diferentes viscosidades modifica aún más el perfil de presión.
Cuando se utilicen moldes de canal caliente, hay que prestar atención al tiempo de permanencia, ya que los moldes de canal frío gestionan mejor los materiales sensibles al calor. Los materiales termoplásticos se comportan igual en el cilindro que en los moldes de canal frío; la diferencia radica únicamente en lo que ocurre después de la boquilla.
Aspectos económicos y precisión dimensional
En un nuevo programa de moldeo por inyección, conviene comparar desde el principio la rentabilidad de los canales calientes frente a la de los canales fríos, ya que, aunque estos últimos suponen un menor coste inicial, generan más desperdicio por unidad de tiempo de lo que a veces se estima: las células de canales fríos suelen producir más piezas por unidad de tiempo, pero, a medida que aumentan los volúmenes, las herramientas de canales calientes suelen resultar más rentables.
A diferencia de los moldes de canal frío, los de canal caliente también permiten mantener unas tolerancias dimensionales más ajustadas que los primeros en piezas de múltiples cavidades, ya que todas las cavidades se benefician de las mismas condiciones de la masa fundida. Los ciclos de canal frío, más lentos que los de canal caliente, requieren un tiempo adicional de enfriamiento del propio canal, lo que supone una pérdida de producción en las células de canal frío que los moldes de canal caliente evitan por completo.
Reciclaje, recorte y tiradas cortas
Si reciclas el canal de inyección para evitar el desperdicio, recuerda que, aun así, ello conlleva costes de mano de obra y de manipulación del material triturado, y que un canal de inyección en frío de tres placas puede reducir parte de esa manipulación al expulsar el canal por separado. Las piezas fabricadas mediante el proceso de inyección en frío presentan marcas de la entrada de material que deben recortarse, y este proceso de producción es adecuado para tiradas cortas en las que el coste del utillaje es el factor dominante.
Una comparación final con el sistema de canal frío debería sopesar esas reducciones frente al sobrecoste del sistema de canal caliente.
Volumen, cosméticos y la cita
Para los compradores de moldes de inyección de plástico, la decisión suele reducirse al volumen y al aspecto estético. Las ventajas de los sistemas de canal caliente resultan más evidentes en una máquina de moldeo por inyección que produce decenas de miles de piezas de plástico: las piezas fabricadas con moldes de canal caliente no necesitan desbarbado y, en comparación con los moldes de canal caliente, los de canal frío parecen más baratos hasta que se tienen en cuenta los desechos y la mano de obra.
En un análisis comparativo entre el moldeo por inyección con canal frío y con canal caliente, pide a tu fabricante de moldes que te presupueste ambas opciones: el tipo de canal caliente (punta caliente o obturador de válvula) y el tipo de canal frío (de dos placas o de tres placas) influyen en el precio, y los programas de moldeo por inyección a medida deben comparar el proceso de moldeo completo, no solo el presupuesto del molde.
Comprobaciones finales antes de cortar el acero
Tanto si optas por sistemas de moldeo con canal caliente como con canal frío, confirma el margen de trabajo del proceso de moldeo por inyección, el plan de mantenimiento de los sistemas de moldeo y cómo se equilibrarán las cavidades del molde antes de proceder al corte del acero. Una revisión final de los sistemas de canal caliente frente a los de canal frío debe incluir el acceso para el mantenimiento y las piezas de recambio.
Preguntas frecuentes
¿Cuál es la diferencia entre un canal caliente y un canal frío?
Un canal caliente mantiene el plástico fundido dentro de un colector y unas boquillas calentados, de modo que solo la pieza se solidifica y se expulsa. Un canal frío utiliza canales no calentados, por lo que el bebedero y los canales se solidifican con cada ciclo y se expulsan junto con las piezas; posteriormente, se separan y se desechan o se trituran.
¿Qué es un canal caliente?
Un canal caliente es un sistema de alimentación calefactado integrado en un molde de inyección. Un colector distribuye el plástico fundido a las boquillas de cada cavidad, y unos calentadores eléctricos con un regulador de temperatura mantienen la resina a la temperatura de fusión entre cada inyección. Dado que el canal nunca se solidifica, las inyecciones producen únicamente piezas acabadas, sin desperdicio de canal.
¿Cuáles son las desventajas de los moldes de canal caliente?
Los moldes de canal caliente tienen un mayor coste de fabricación y mantenimiento. El colector, las boquillas, los calentadores y el controlador suponen un coste significativo en utillaje, y los cambios de color o de material llevan más tiempo, ya que es necesario purgar todo el sistema. Las resinas sensibles al calor pueden degradarse mientras permanecen en el colector caliente, y las reparaciones suelen requerir la intervención de un especialista, en lugar de personal interno del taller de utillaje.
¿Qué sistema de canal caliente es mejor, el de punta caliente o el de válvula?
La entrada de válvula suele ser la mejor opción para piezas visibles y de carácter estético, ya que el pasador cierra la entrada de forma mecánica y prácticamente no deja marca alguna. Las entradas de punta caliente son más económicas, más sencillas y adecuadas para entradas pequeñas u ocultas, pero pueden dejar un pequeño vestigio y dar lugar a hilos o goteos. La elección adecuada depende del aspecto de la pieza, la resina y el presupuesto.
¿Cuánto más cuesta un molde de canal caliente que uno de canal frío?
Un sistema de canal caliente suele encarecer el precio del molde en varios miles de dólares por pieza, por lo que un molde de canal caliente con múltiples cavidades puede costar entre un 20 % y un 50 % más que un molde equivalente de canal frío. Este sobrecoste suele amortizarse gracias a ciclos más rápidos, a la ausencia de desperdicio en los canales y a una menor mano de obra secundaria una vez que los volúmenes alcanzan las decenas de miles.