在以下两者之间做出选择: 热流道 在任何注塑模具项目中,选择冷流道供料系统还是热流道供料系统是首要决策之一,这一决定将影响后续的所有环节:模具成本、循环时间、废品率和零件质量。这两种系统都没有绝对的优劣之分。
正确答案取决于您的生产量、树脂类型、零件外观要求以及预算。本指南将详细说明每种系统的运作原理,对它们进行横向对比,并指导您如何确定哪种系统对您的零件而言最具成本效益。
什么是热流道系统?
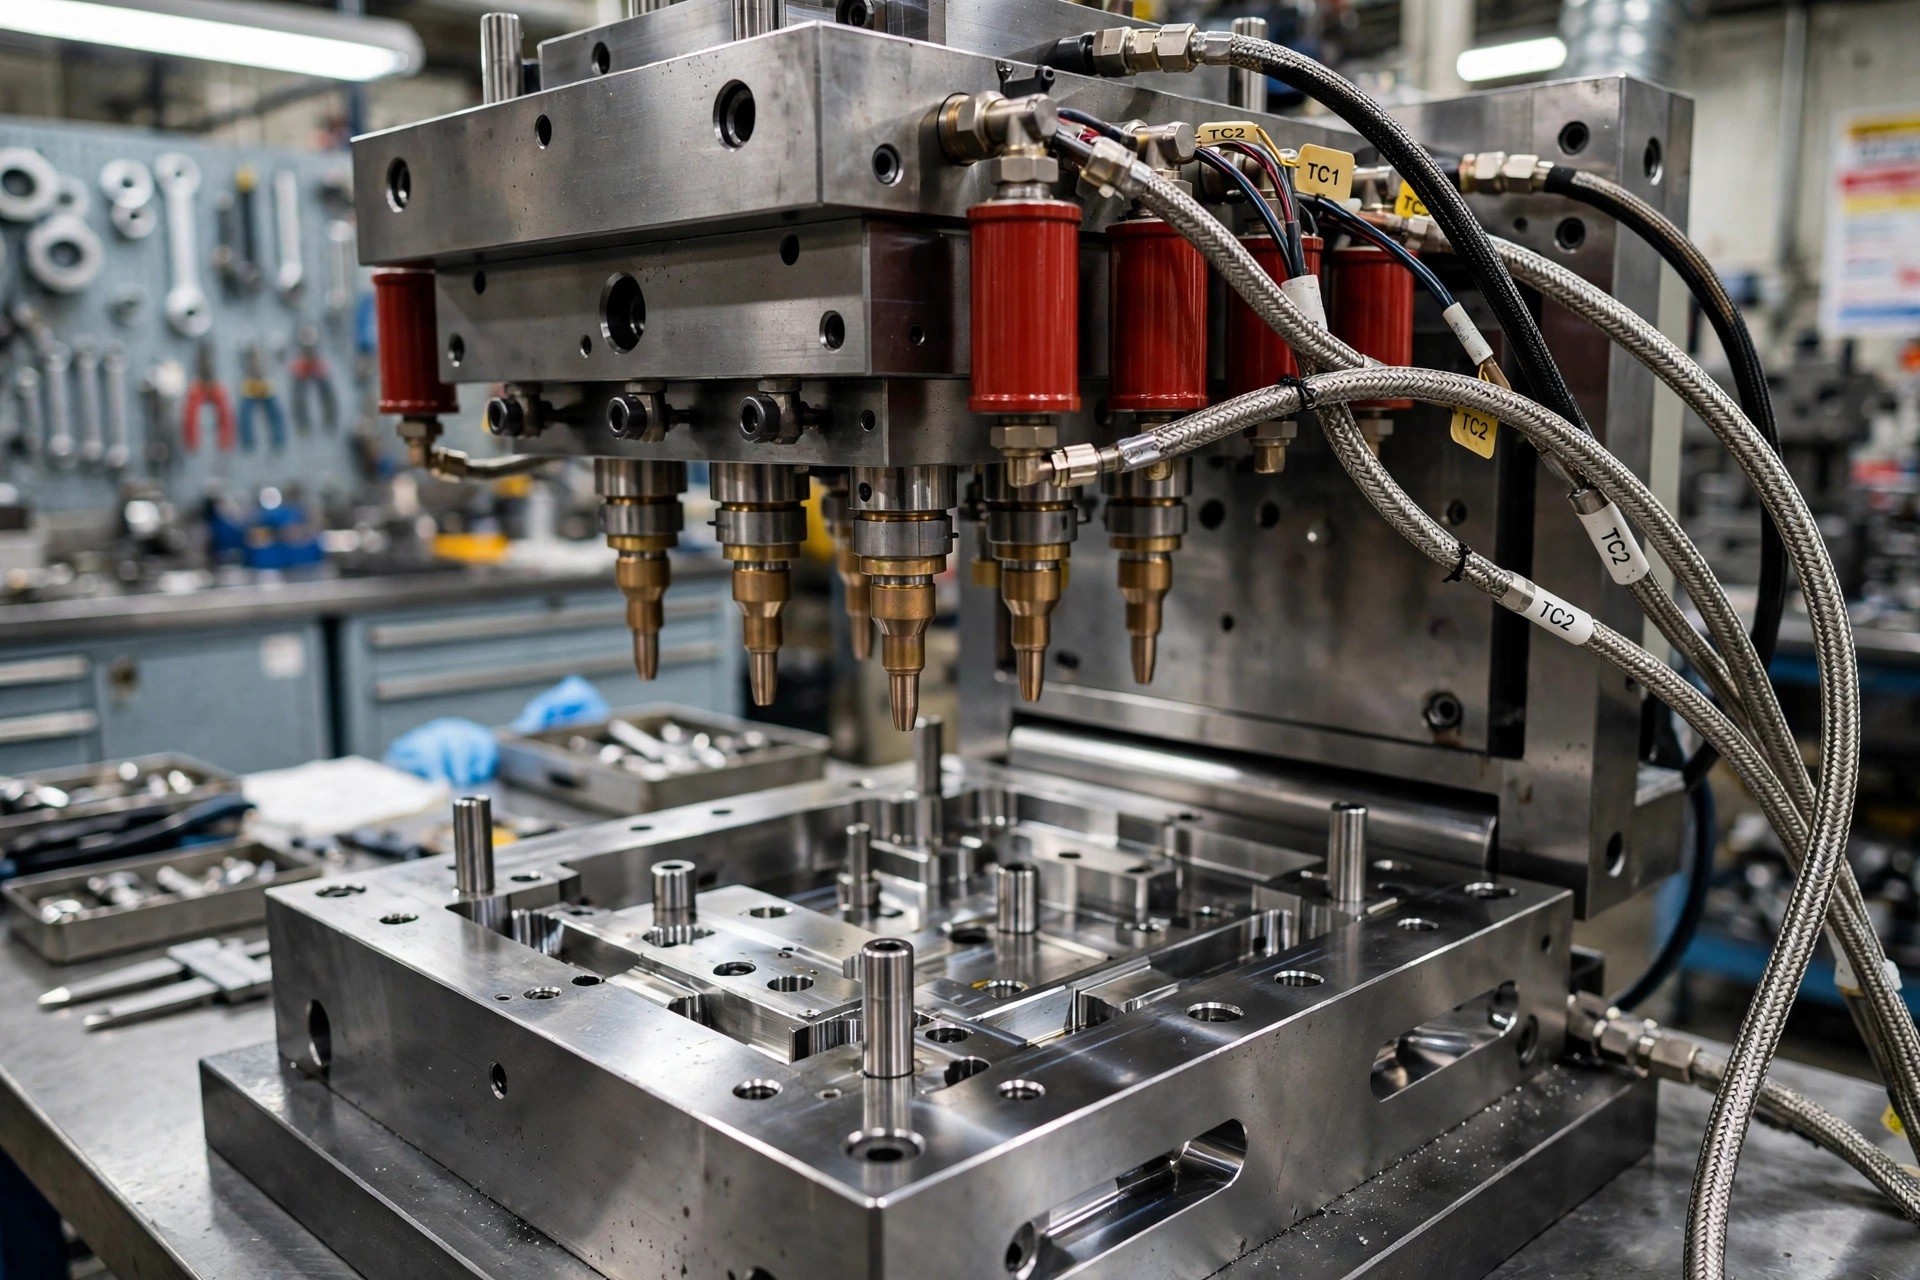
热流道系统通过……将熔融塑料从机器喷嘴输送到每个型腔。 加热歧管. 电加热元件将分流板及其喷嘴维持在熔体温度,而专用温度控制器则将每个区域的温度控制在几度之内。由于流道中的塑料从未冷却,因此无需排出固化的流道:每次注射仅生产成品零件。
热流道系统最常与多腔或系列模具配合使用,其中一个分流器可为2、4、8个或更多浇口供料。此外,该系统还支持大型零件的顺序阀门浇口,有助于控制焊缝和填充。 其代价是复杂性:模具上需要安装加热器、热电偶、布线以及控制器,而冷流道模具则完全不需要这些部件。
什么是冷流道模具?
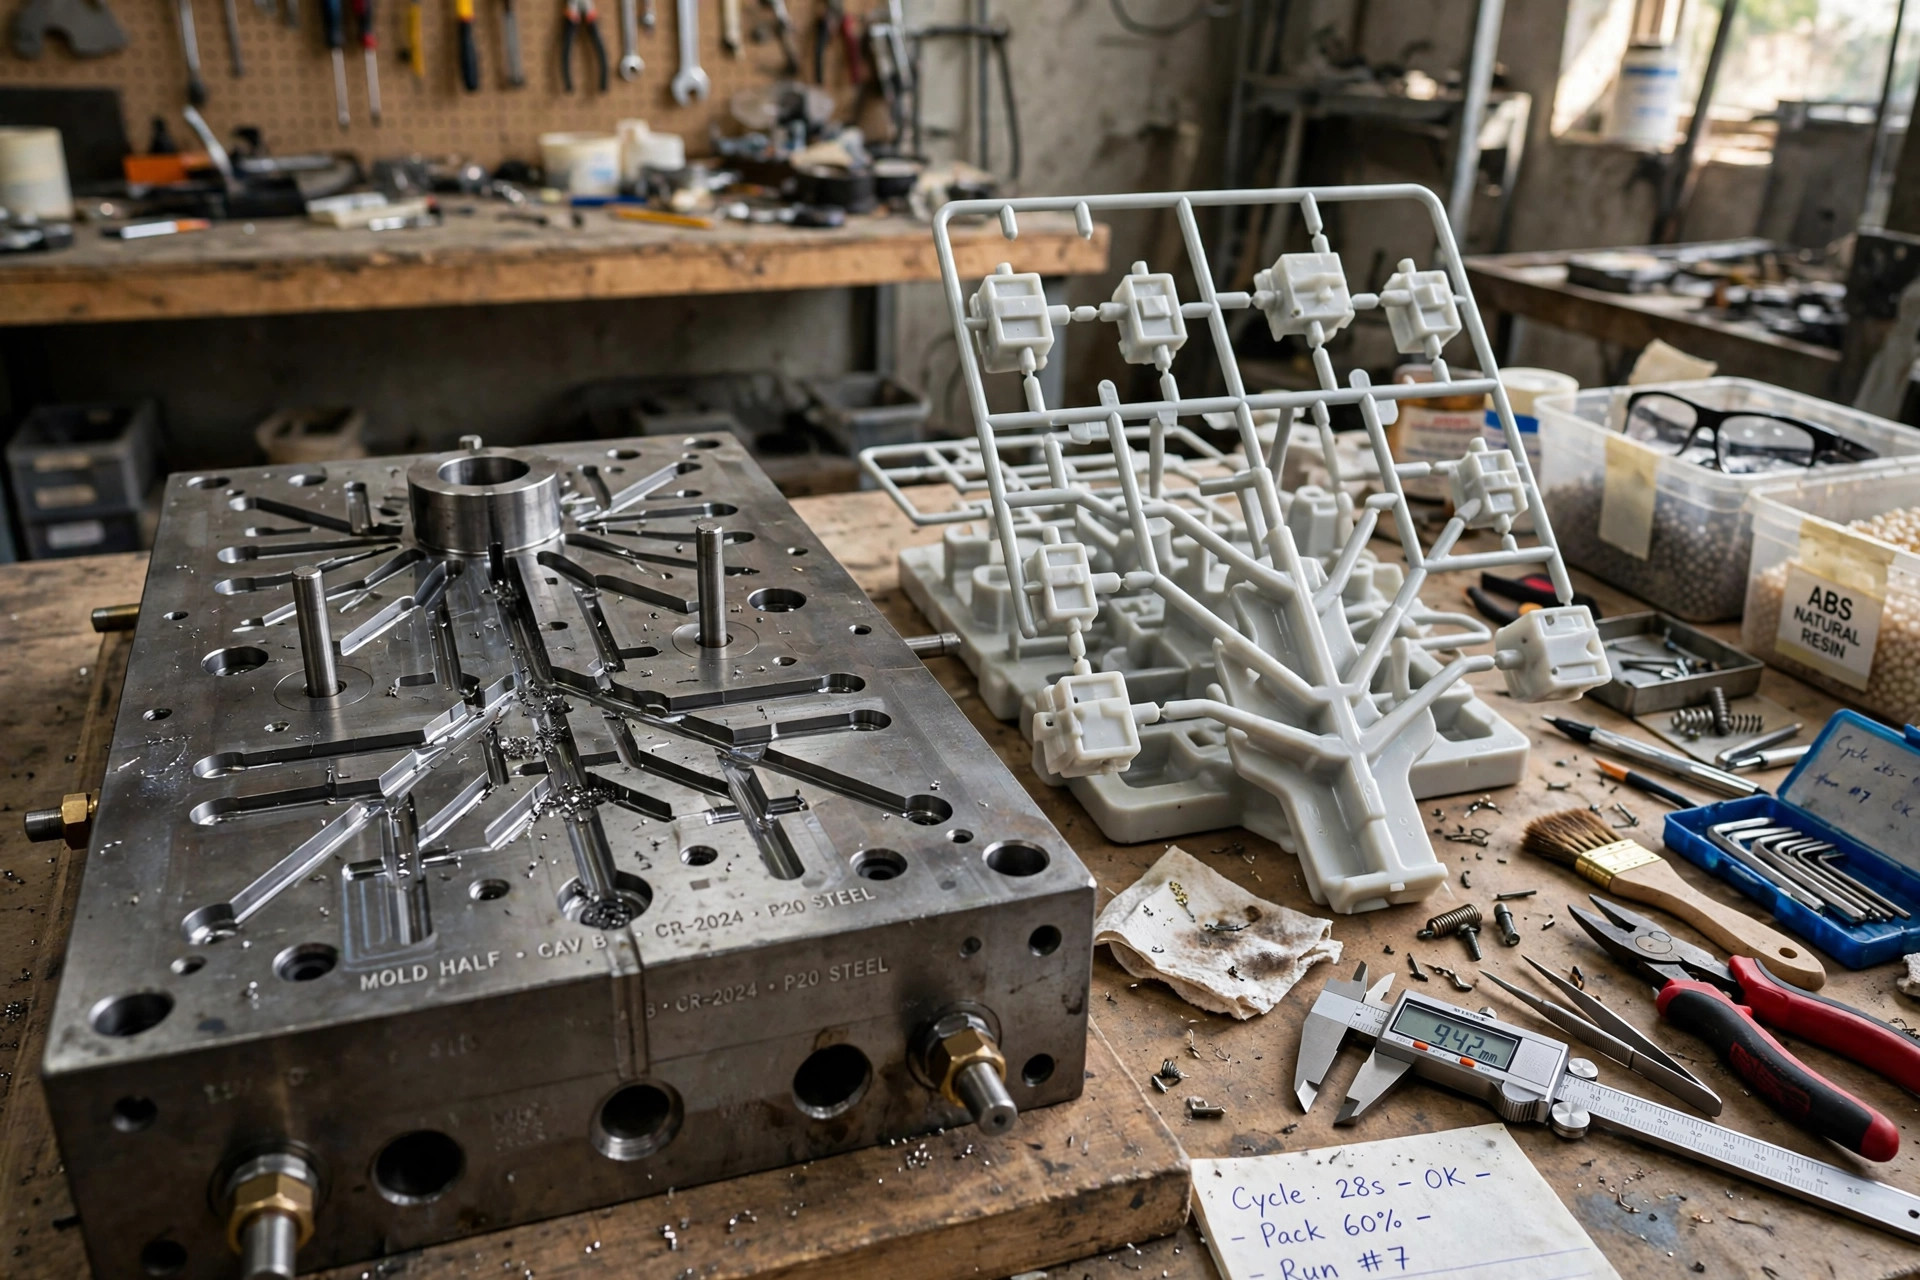
在冷流道模具中,塑料从浇口通过模具板中加工出的未加热流道流动。流道与零件一同冷却,因此每次注塑后,脱出的成品仍与已凝固的浇口和流道树相连。 操作员或机器人将成品与浇口分离,随后将浇口部分废弃,或在材料和质量计划允许的情况下,将其粉碎并作为再生料重新混入原料中。
冷流道模具的结构简单:没有加热器,没有控制器,模具内部也没有任何电气元件。 双板和三板结构可满足大多数零件的生产需求,几乎所有树脂(包括热敏树脂)都能在其中顺利成型。其成本体现在后续环节,表现为更长的循环时间、材料浪费以及分离和处理浇口的劳动力成本。有关整个工艺流程的背景信息,请参阅 注塑成型 概述。.
热流道与冷流道:并列对比
下表总结了在设计或报价工具时最关键的差异。
| 因子 | 热流道 | 冷流道 |
|---|---|---|
| 模具成本 | 更高;分配器、喷嘴、加热器和控制器会增加每滴的成本 | 下部;经过简单加工的槽,无电子元件 |
| 周期时间 | 速度更快;无需冷却、装填或弹出滑块 | 较慢;转子冷却通常决定了循环周期 |
| 材料浪费 | 几乎没有;塑料在系统中始终保持熔融状态 | 每次射出都会产生流料;再研磨后的材料可能可以重复使用,也可能无法重复使用 |
| 零件质量与外观 | 微小的浇口痕迹;阀门浇口几乎不留痕迹 | 浇口痕迹随浇道一起去除;额外的处理可能会划伤零件 |
| 树脂兼容性 | 大多数树脂;热敏型树脂在长时间停留期间可能会发生降解 | 几乎适用于所有树脂,包括热敏树脂和填充树脂 |
| 颜色和材质的变更 | 速度慢;必须将整个歧管内的气体完全排空 | 很快;只需清理枪管和一段短浇口 |
| 维护 | 更高;加热器、密封件和喷嘴会磨损,需要专业人员处理 | 低;沟槽与工具的其他部分一样经过清洁和抛光 |
| 最佳产量 | 中至高,通常为数万件及以上 | 原型和少量生产,从几百个零件起 |
| 多腔适用性 | 非常棒;流量均衡,适用于多种滴头,包括家用模具 | 可行,但随着型腔数量的增加,浇口流量和不平衡现象也会加剧 |
热流道模具的成本及其投资回收期
热流道模具的成本是团队犹豫不决的主要原因。以典型市场价格范围来看,一旦将分流板、喷嘴和控制器计算在内,热流道系统每件模具的成本就会增加数千美元,因此多腔模具的成本可能比同等规格的冷流道模具高出20%至50%。当您提出要求时 定制注塑模具,请要求对两种承保方案都提供报价,这样保费才是确切的数字,而不是估算值。
热流道系统的高端投资何时能收回成本
回报主要来自三个方面。首先是循环时间:取消流道冷却通常能使每次射出节省几秒钟,而数十万次循环中,这些节省的时间会累积起来。其次是材料:对于小型零件,冷流道可能会浪费每次射出15%至40%的树脂,而原生树脂的价格往往不菲。 第三,人工成本:零件从模具中取出后即可直接进入下一道工序,无需切除浇口或处理流道。
作为一条经验法则,如果您的程序加工的零件数量少于约10,000件,冷流道的模具成本通常更具优势。当数量远超这一数值时,热流道每件零件的成本节约通常会超过其额外成本,而且随着腔数的增加,这一差距还会进一步扩大。
热流道的优缺点
优点
- 没有边料,因此单件材料成本降低,且再研磨质量问题也不复存在
- 使用同一台压机实现更短的循环时间和更高的产量
- 多腔模具中更佳的浇口外观和均衡的充填
- 零件被推出,已准备好进行包装或组装,这非常适合自动化生产
缺点
- 更高的工装成本和更长的模具制造周期
- 维护工作量更大,加热器、密封件和喷嘴尖端均属于易损件
- 颜色和材质的变化较慢,因为必须对整个歧管进行吹扫
- 在熔融温度下存放的热敏材料面临树脂降解的风险
冷流道的优缺点
优点
- 降低模具成本,并实现更简单、更快捷的模具制造
- 几乎可加工任何树脂,包括热敏型和玻璃纤维增强型
- 可快速更换颜色和材料,适用于小批量生产和样品制作
- 简单的维护工作,大多数企业内部的工具室都能胜任
缺点
- 每次射出都会产生边角料,此外还有再研磨的成本和质量风险
- 循环时间更长,因为活塞必须在排出前冷却
- 用于分离、修整和处理零件的额外人工或自动化操作
- 随着空化现象的加剧,流道尺寸增大,导致树脂和压机产能的浪费
热端喷嘴与阀门式浇口:热流道类型简述
在热流道系统中,接下来需要决定的是浇口设计。热喷嘴浇口通过加热的喷嘴尖端向型腔注塑,是一种更简单、更经济的方案。它适用于小型零件和隐藏浇口,但可能会留下微小的凸起痕迹,而且某些树脂在喷嘴尖端处会出现拉丝或滴落现象。
阀门式浇口利用机械销来开启和关闭每个浇口。它几乎不留下任何可见痕迹,能够精确控制充填和包埋过程,并支持大型零件的顺序浇注。其取舍在于成本和复杂性:阀门式浇口需要气动或液压系统,且维护工作量较大。 对于外观要求高的外壳和大型平板零件,采用阀门式浇口通常物有所值;而对于小型技术零件,通常仅需热喷嘴即可。
该选择哪种系统?快速决策指南
当产量较低、设计仍在调整、单个模具需生产多种颜色或树脂,或者树脂对热敏感时,应选择冷流道。在需求尚未确定期间,冷流道也是原型制作和过渡性生产更安全的默认选择。
当设计已定型、产量中等至较高、周期时间或材料成本是影响零件价格的主要因素,或者浇口外观要求较高时,应选择热流道系统。多腔模具和系列模具能从中获益最多。大多数项目会将流道系统的选择与 注塑成型 DFM 过程中的工艺规划。
如果不确定:两种方案都试一试
如果您不确定,建议对两种方案都进行建模分析:将模具溢价与流道树脂成本以及在预期生产总量期间节省的循环时间进行比较,并请您的注塑商提供报价。 注塑模具 两者皆可。在XY Machining,在开始切割钢材之前,我们会通过DFM(可制造性设计)对流道选择进行审查,因此决策依据是您的产量和零件要求,而非惯例。
热流道与冷流道:注塑成型系统的关键区别
料道:加热型与非加热型流道
对热流道系统的定义及其与冷流道系统的比较,首先要从料道说起。注塑成型中的这两种流道系统都将熔融塑料从机器喷嘴输送到模具型腔,但它们的工作原理截然不同。
热流道系统利用加热的流道将熔融的热塑性塑料输送到各个型腔:外部加热的热流道总成系统将树脂维持在熔体温度,因此塑料被注入模具后,只有零件会凝固。
弹出方式与成本比较
冷流道系统采用未加热的流道来输送相同的熔体,因此零件和流道会一同脱模,您需要在每次注射后将流道从塑料零件上分离出来。 在热流道与冷流道注塑成型的对比中,关键差异在于废料量、周期时间和模具复杂度;而与热流道模具的直接对比则说明了为何大批量生产项目愿意支付额外成本。
与同一零件相比,冷流道注塑成型在价格方面通常更倾向于结构更简单的模具。
多腔模具中的流道和闸门类型
关于热流道模具的定义及其与冷流道模具的对比,还涵盖了浇口类型和料流。热流道注塑成型适用于多腔模具,因为注塑成型中的热流道系统能平衡每个型腔的料流;而冷流道系统则适用于流道体积较小的简单模具。
热流道模具和冷流道模具的区别在于树脂在流道中的流动方式:在热流道模具与冷流道模具的对比测试中,热流道能保持树脂粘度稳定,而冷流道则会导致熔体在流动过程中冷却。设计冷流道时,应合理确定流道尺寸以避免熔体过早凝固,且随着型腔数量的增加,流道尺寸的重要性愈发凸显。
转子尺寸与成本权衡
关于冷流道注塑与热流道注塑的争论通常以同样的结果收场:冷流道注塑在模具成本方面更具优势,而热流道注塑在废料率和循环时间方面更具优势。
日常运行与闸门类型
在生产车间,这些差异体现在日常操作中。与冷流道相比,热流道模具在运行时对操作人员的关注度要求较低,尽管在冷流道生产单元中,采用机器人将流道与零件分离的情况也很常见——这些单元通常由自动化系统负责断料。 热流道的设计因浇口类型而异,但都采用外部加热系统的流道布局:流道外部的加热器负责保持熔体处于可注塑状态。
压降与材料行为
这两个系列在注塑成型中均采用流道系统,且流道系统的尺寸范围很广,因此必须检查注塑压力降:流道中的材料会增加阻力,且流道与模具必须相互平衡。注塑不同粘度的材料会进一步改变压力分布情况。
使用热流道模具时,需注意滞留时间,因为冷流道模具在处理热敏型材方面表现更佳。与冷流道模具相比,热塑性材料在料筒中的行为表现相同;区别仅在于喷嘴出口后的情况。
经济学与尺寸精度
在制定新的注塑成型计划时,应尽早对比热流道与冷流道的经济性,因为冷流道的初期成本虽低,但单位时间内的浪费往往比冷流道估算中假设的要多:随着产量增加,单位时间内的零件产量通常会使热流道模具更具优势。
与冷流道模具相比,在多腔件加工中,热流道模具的尺寸精度也更高,因为每个腔体所处的熔体状态完全一致。冷流道模具的循环时间比热流道模具更长,这会增加流道本身的冷却时间,从而在冷流道单元中产生生产浪费,而热流道模具则完全避免了这种情况。
Recycling, Trimming and Short Runs
If you recycle the runner to avoid waste, remember that runner to avoid waste still costs labor and regrind handling, and a three-plate cold runner can reduce some of that handling by ejecting the runner separately. Parts produced via cold running carry gate marks that must be trimmed, and the production process of cold running suits short runs where tooling cost dominates.
A final comparison to cold running should weigh those trims against the hot runner premium.
Volume, Cosmetics and the Quote
For buyers of plastic injection molding, the decision usually comes down to volume and cosmetics. The advantages of hot runner systems are clearest on an injection molding machine running tens of thousands of plastic parts: parts produced by hot runner tools need no degating, and compared to hot runner tooling, a cold runner tool looks cheaper until scrap and labor are counted.
In a cold runner vs hot runner injection molding review, ask your molder to quote both: the type of hot runner (hot tip or valve gate) and the type of cold runner (two-plate or three-plate) change the price, and custom injection molding programs should compare the full molding process, not just the tool quote.
Final Checks Before Steel Is Cut
Whether you choose hot runner or cold runner mold systems, confirm the injection molding process window, the mold systems maintenance plan, and how mold cavities will be balanced before steel is cut. A final hot runner vs cold runner systems check should cover maintenance access and spare parts.
常见问题解答
热流道和冷流道有什么区别?
热流道系统将熔融塑料保持在加热的分流板和喷嘴内,因此只有零件会凝固并被顶出。冷流道系统则使用未加热的流道,因此每注塑一次,浇口和流道都会凝固,并随零件一同被顶出,随后被分离出来,作为废料处理或重新研磨。
什么是热流道?
热流道是一种集成在注塑模具中的加热供料系统。分流管将熔融塑料分配到每个型腔的喷嘴处,而配备温度控制器的电加热器则在两次注塑之间将树脂保持在熔体温度。由于流道始终处于熔融状态,因此每次注塑仅能生产成品,不会产生流道废料。
热流道模具有哪些缺点?
热流道模具的制造和维护成本更高。分流板、喷嘴、加热器和控制器大大增加了模具成本,而且由于必须对整个系统进行吹扫,因此更换颜色或材料所需的时间更长。 热敏树脂在热分流管中静置时可能会发生降解,而且维修通常需要专业人员,而非厂内模具车间的工作人员。
哪种热流道系统更好,热喷嘴式还是阀门式?
对于可见的、外观要求较高的零件,通常最适合采用阀门式浇口,因为浇口针会通过机械方式关闭浇口,几乎不会留下痕迹。热尖式浇口成本较低、结构更简单,适合用于小型或隐蔽的浇口,但可能会留下微小痕迹,并可能出现拉丝或滴料现象。具体选择取决于零件的外观要求、树脂类型和预算。
热流道模具比冷流道模具贵多少?
热流道系统通常会使每个注塑件的模具成本增加数千美元,因此,与同等规格的冷流道模具相比,多腔热流道模具的成本可能高出20%至50%。当产量达到数万件时,这部分额外成本通常可通过更快的循环时间、零流道废料以及减少二次加工工序来收回。