と ホットランナー 「ホットランナー方式」と「コールドランナー方式」のどちらを採用するかは、あらゆる射出成形プロジェクトにおいて最初に決定すべき事項の一つであり、この選択が、その後の金型コスト、サイクルタイム、不良率、部品の品質など、あらゆる要素を左右します。どちらの方式も、一概に優れているとは言えません。
最適な答えは、生産量、樹脂の種類、部品の外観、および予算によって異なります。このガイドでは、各システムの仕組みを解説し、それらを並べて比較するとともに、どのシステムがお客様の部品にとって費用対効果が高いかを判断する方法をご紹介します。
ホットランナーシステムとは何ですか?
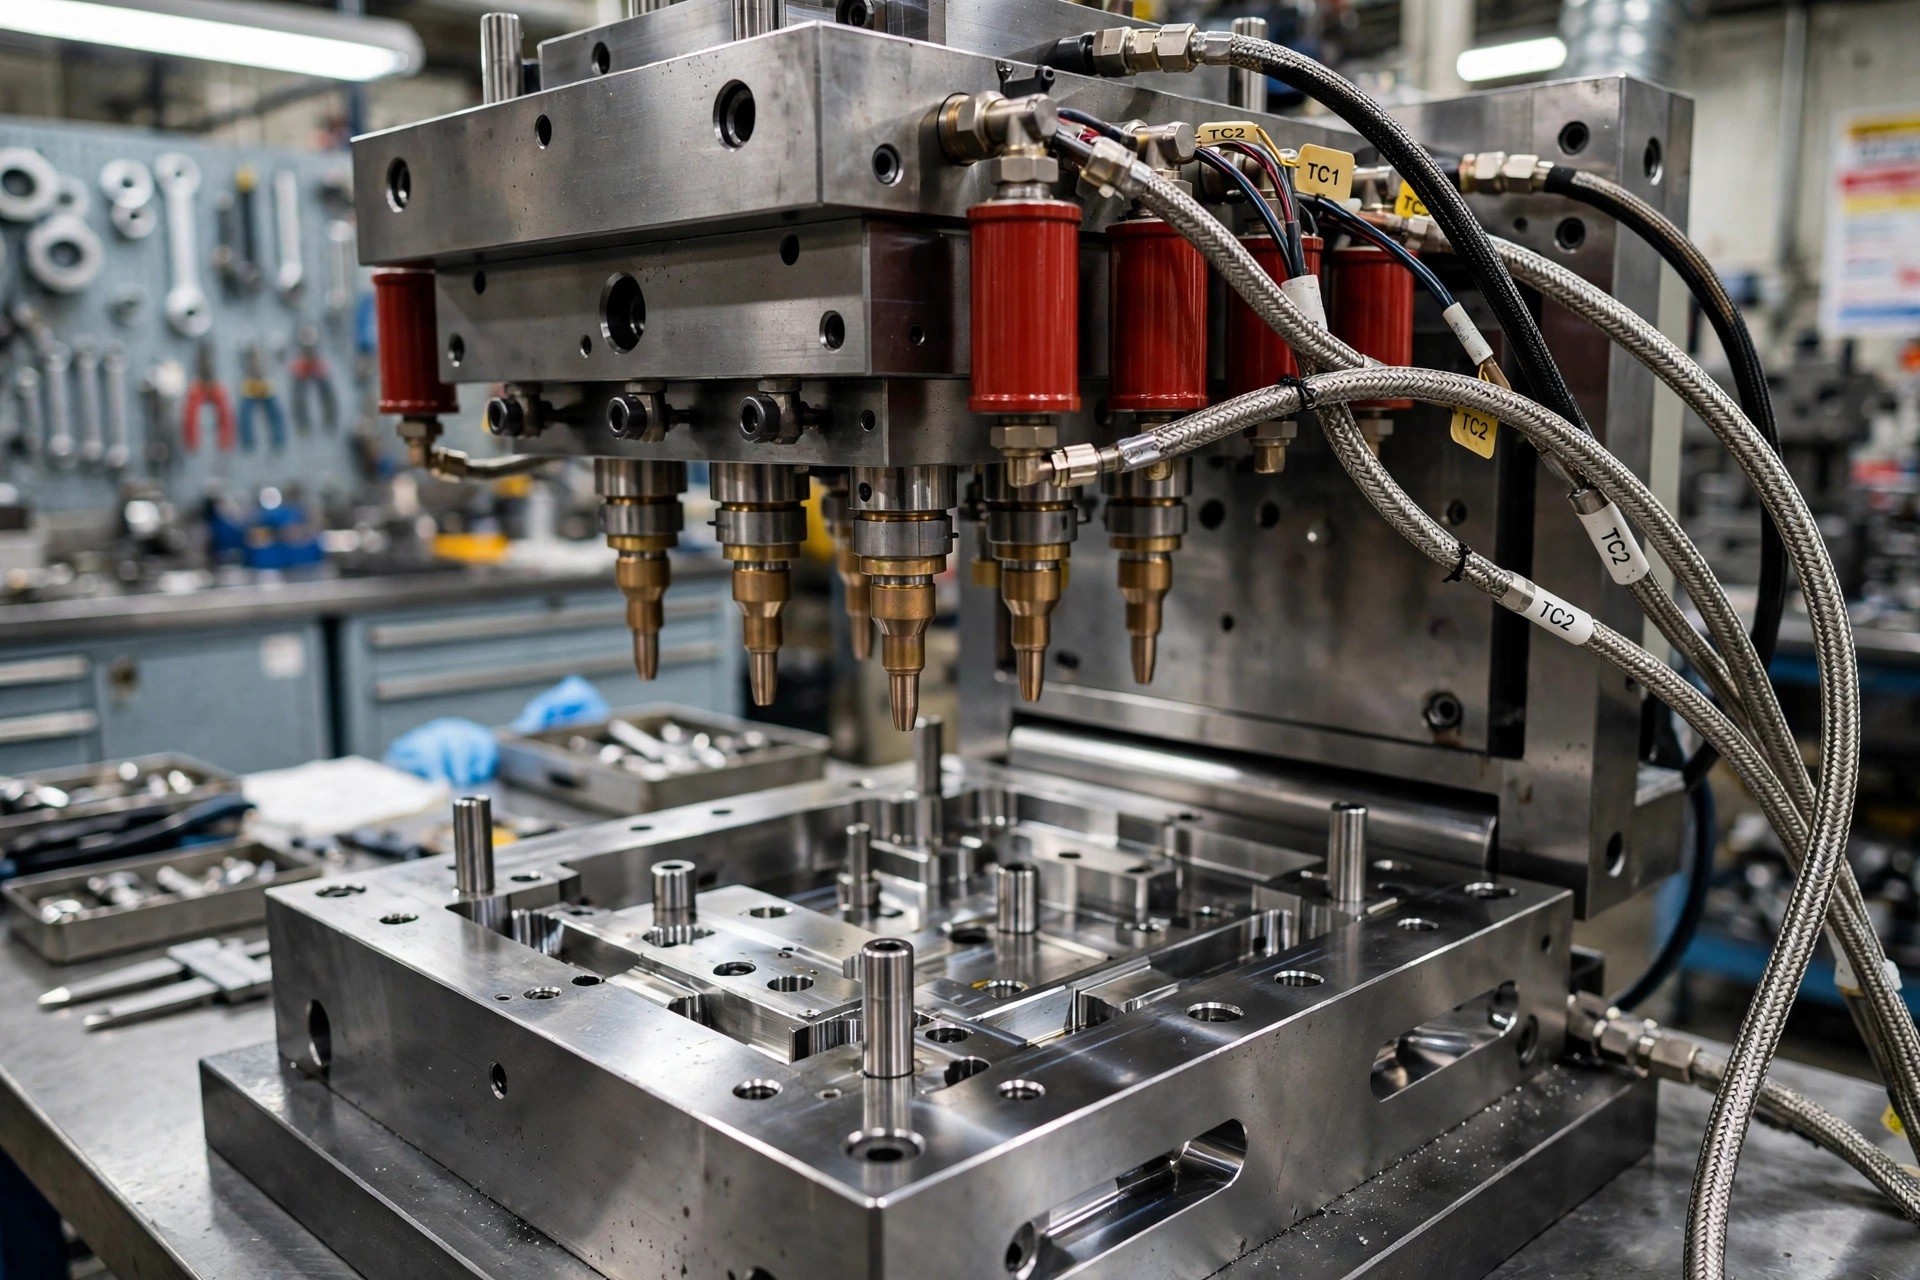
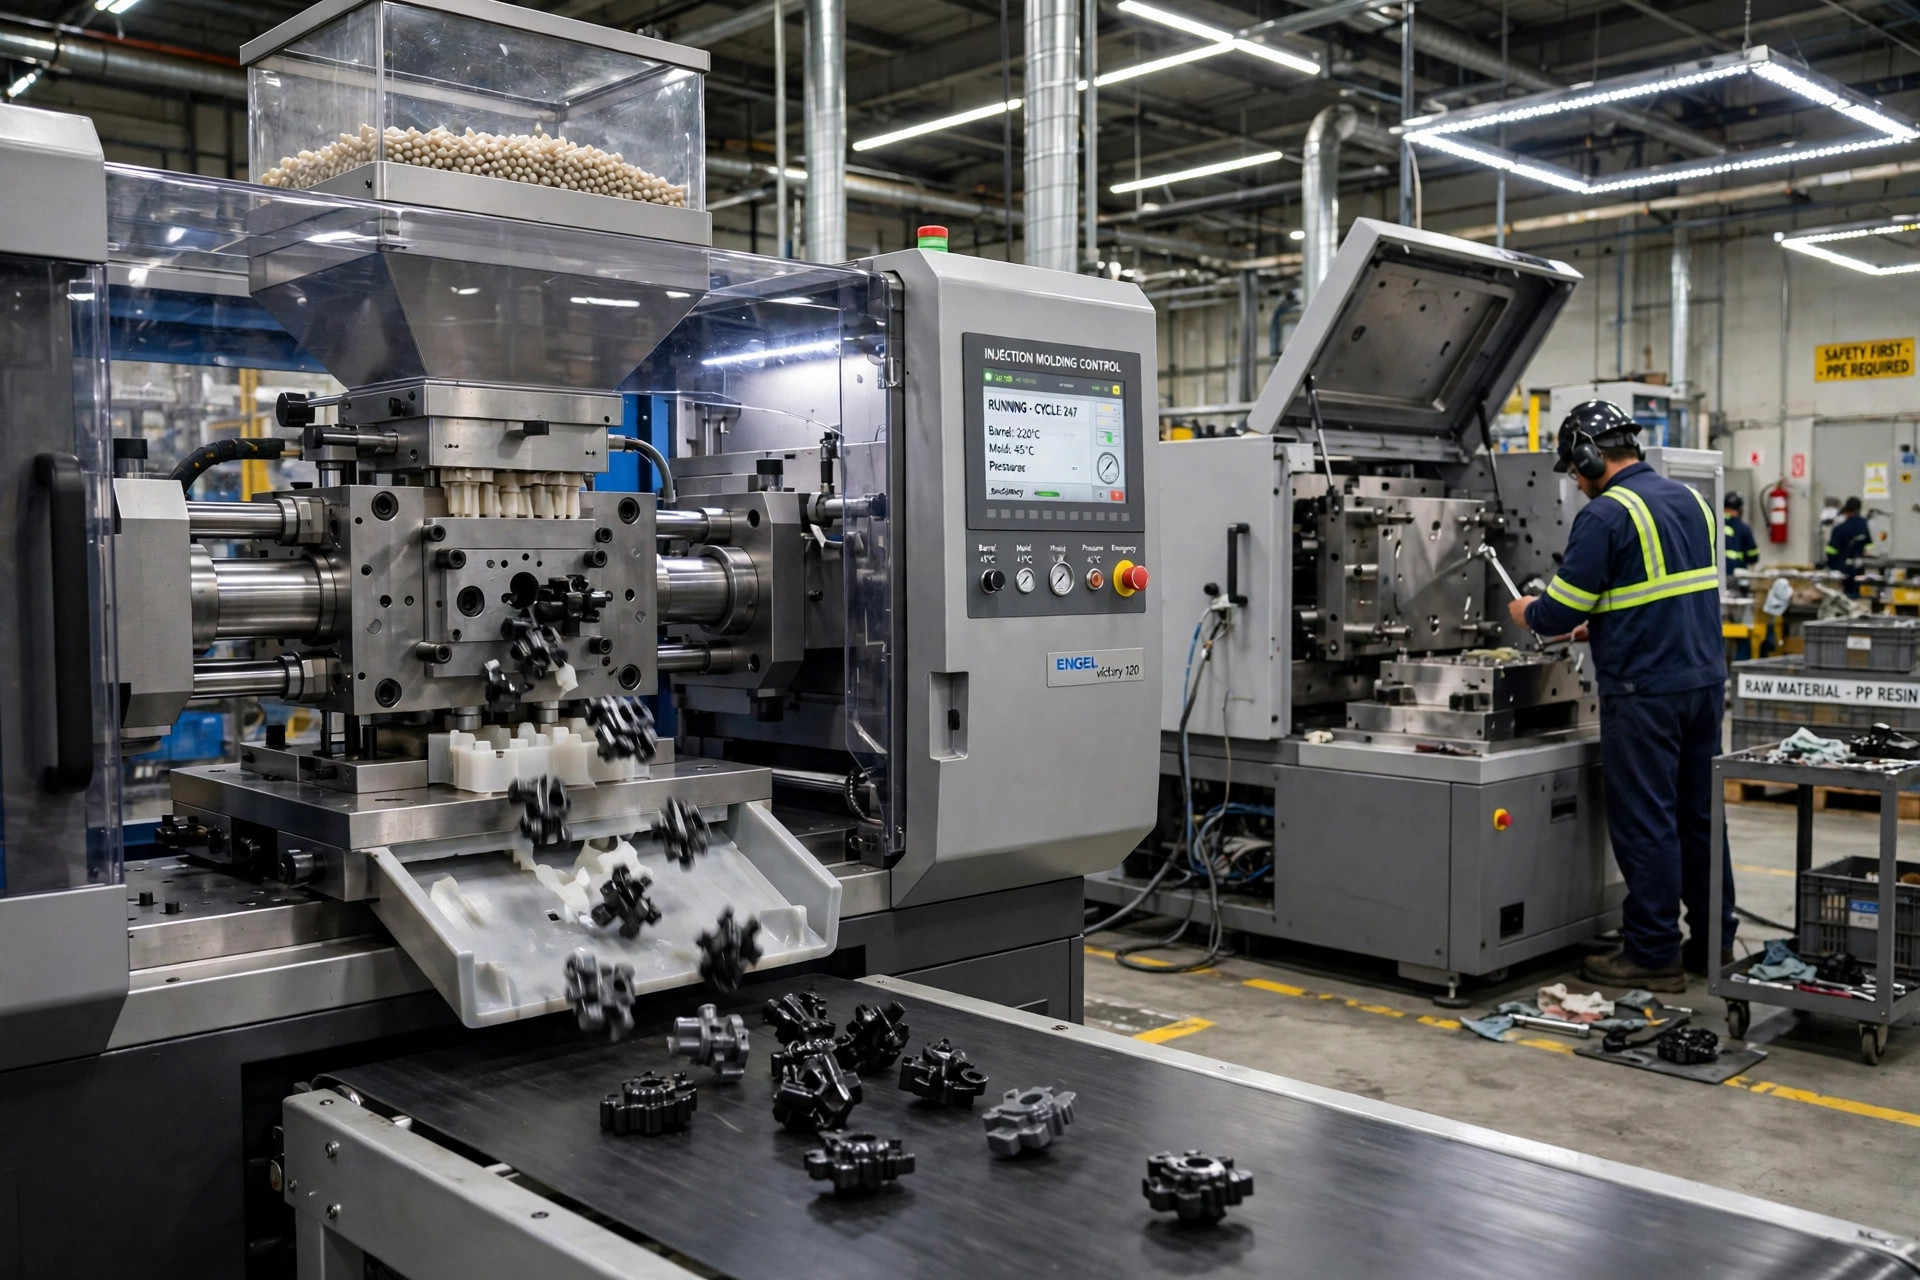
ホットランナーシステムは、成形機のノズルから各キャビティへ、溶融プラスチックを 加熱マニホールド. 電気ヒーターカートリッジがマニホールドとそのノズルを溶融温度に保ち、専用の温度コントローラーが各ゾーンの温度を数度以内の範囲に維持します。ランナー内のプラスチックが決して冷えることがないため、排出する必要のある固化したランナーは存在せず、各射出ごとに完成品のみが生産されます。
ホットランナーは、1つのマニホールドから2、4、8、あるいはそれ以上のゲートに材料を供給する多キャビティ金型やファミリー金型と組み合わされることが最も一般的です。また、大型部品においてシーケンシャルバルブゲートを実現できるため、ウェルドラインやパッキングの制御に役立ちます。 その代償として、金型の構造は複雑になります。コールドランナー金型には不要なヒーター、熱電対、配線、および制御装置が金型に組み込まれるからです。
コールドランナー金型とは何ですか?
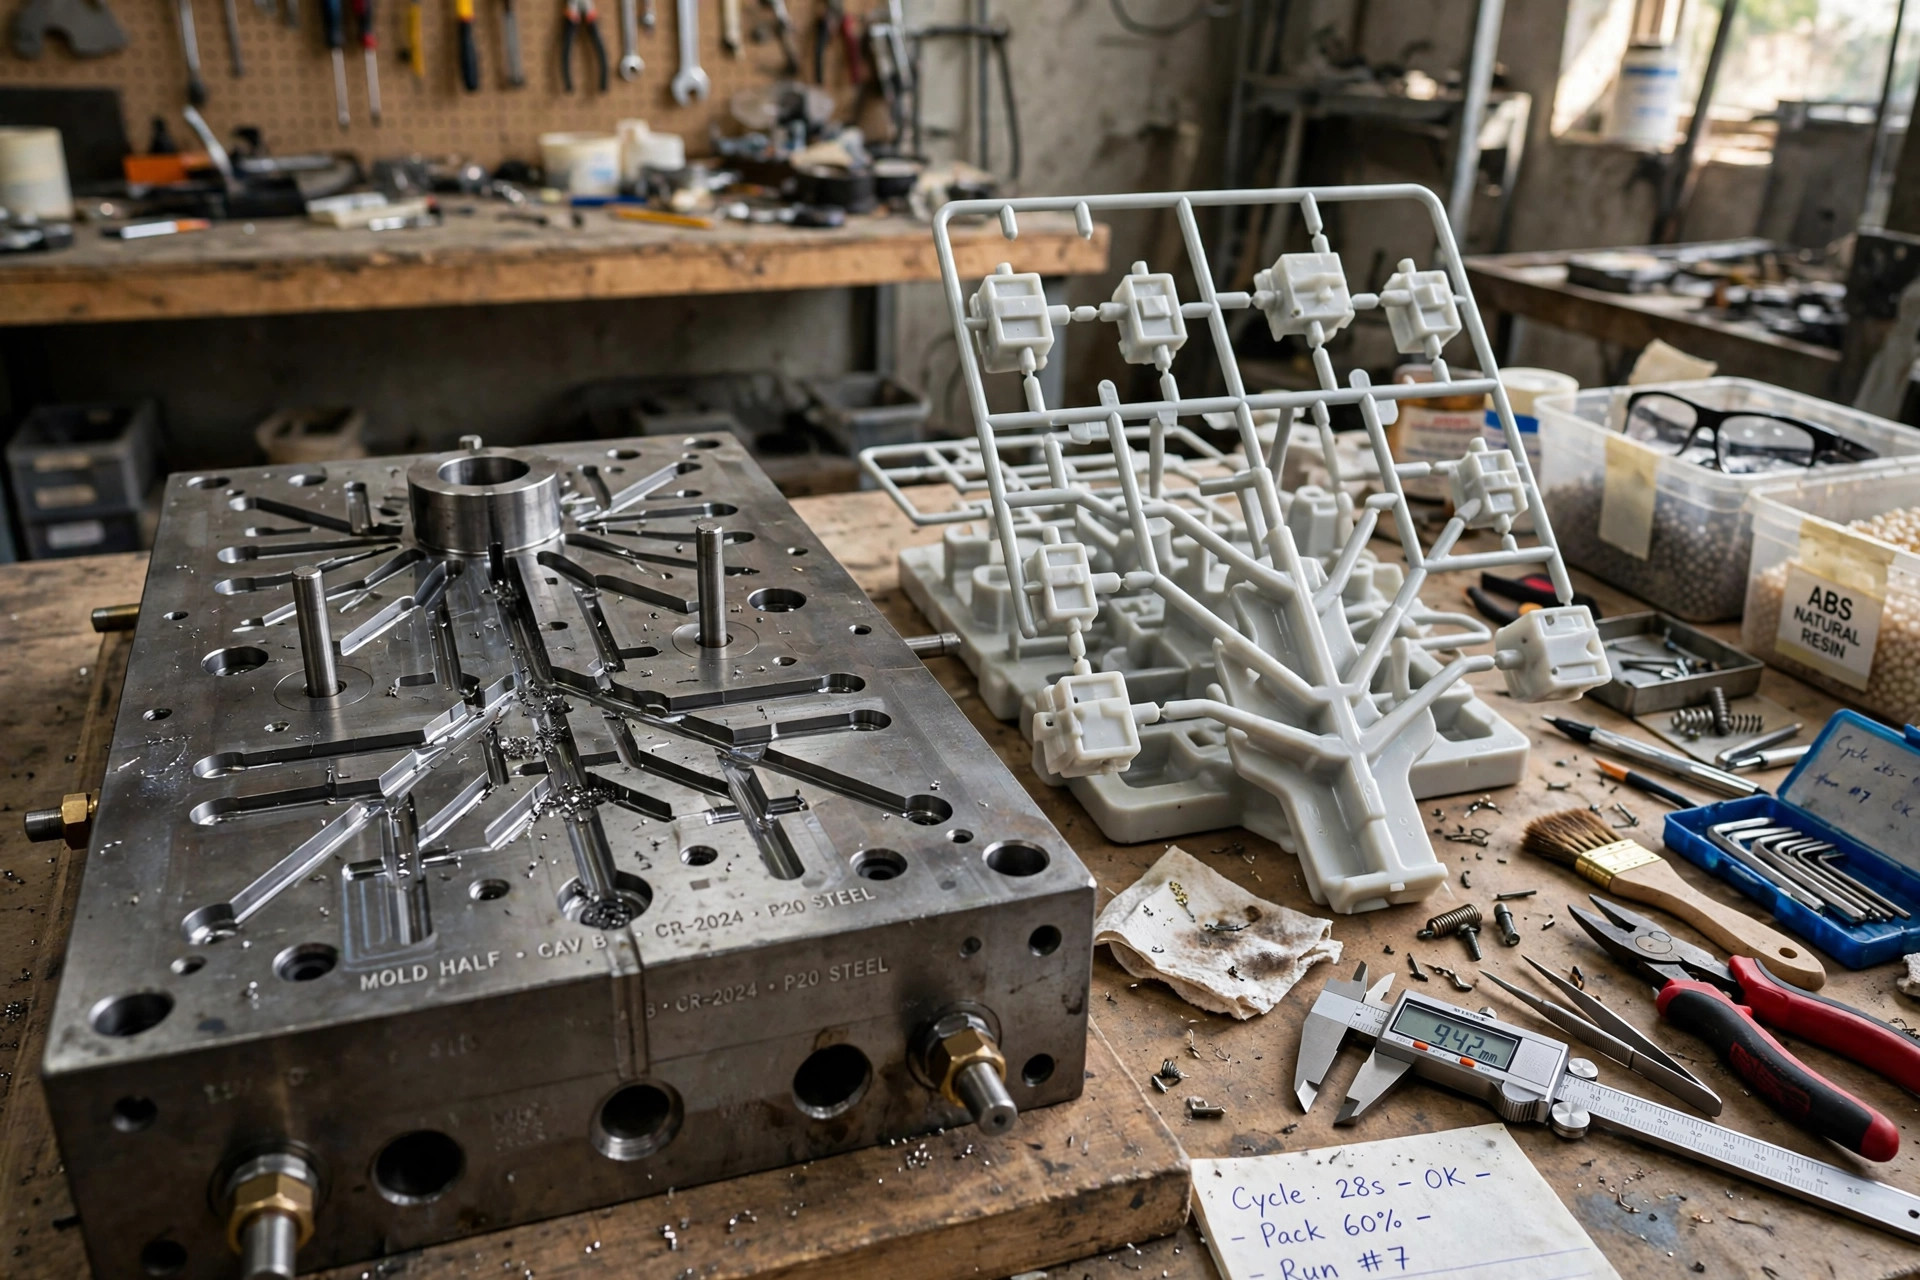
コールドランナー金型では、プラスチックはスプルーから、金型プレートに機械加工された非加熱の流路を通って流れます。ランナーは成形品とともに冷却されるため、各ショットごとに、固化したスプルーやランナーツリーにまだ付着したままの完成品が排出されます。 作業員またはロボットが部品を分離し、ランナーは廃棄されるか、あるいは材料や品質計画が許容する場合に限り、粉砕されて「リグラインド」として原料に再混合されます。
コールドランナー金型は構造がシンプルです。ヒーターもコントローラーもなく、金型内部には電気部品が一切ありません。 2プレートおよび3プレートの設計でほとんどの部品に対応でき、熱に敏感なグレードを含め、ほぼすべての樹脂で良好な成形が可能です。そのコストは、サイクルタイムの長期化、材料のロスが生じること、そしてランナーの分離や処理にかかる労力という形で、後になって顕在化します。プロセス全体の背景については、以下の 射出成形 概要。.
ホットランナーとコールドランナー:並べて比較
以下の表は、ツールの設計や見積もりを行う際に最も重要な違いをまとめたものです。
| 因子 | ホットランナー | コールド・ランナー |
|---|---|---|
| 金型費 | 高価になる。マニホールド、ノズル、ヒーター、およびコントローラーが、1滴あたりのコストを押し上げる。 | 下部;単純な機械加工による溝、電子部品なし |
| サイクルタイム | より高速。ランナーを冷却・梱包・排出する手間が不要 | 遅くなる;ランナーの冷却によってサイクルが決まることが多い |
| 資材の無駄 | ほとんどない。プラスチックはシステム内で溶融状態を維持する | すべてのショットでランナースクラップが発生する。再研磨品は再利用可能な場合と不可能な場合がある。 |
| 部品の品質と外観 | 小さなゲートの痕跡。バルブゲートは、ほとんど痕跡を残さない。 | ゲート跡はランナーとともに除去されますが、余分な取り扱いを行うと部品に傷がつく恐れがあります |
| 樹脂との適合性 | ほとんどの樹脂。熱に敏感なグレードは、長時間の滞留中に劣化することがある。 | 熱に敏感な樹脂や充填剤入り樹脂を含め、ほぼすべての樹脂に対応しています |
| 色や素材の変更 | 遅い。マニホールド内の空気をすべて排出する必要がある | 手早く済む。取り除くのはバレルと短いスプルーだけだ |
| メンテナンス | 高温環境下では、ヒーター、シール、チップが摩耗するため、専門家の対応が必要となります | 低;チャネルは、工具の他の部分と同様に洗浄・研磨されています |
| 最高の生産量 | 中~高、通常は数万個以上 | 試作品および少量生産(数百個単位) |
| 多キャビティへの適合性 | 素晴らしい。ファミリー向けの型を含め、多くのドロップにバランスの取れた流れがある | 実用可能だが、キャビティ数が増えるにつれてランナーの体積と不均衡が大きくなる |
ホットランナー金型のコストと、投資回収までの期間
ホットランナー金型のコストが、各チームが導入を躊躇する主な理由です。一般的な市場相場として、マニホールド、ノズル、コントローラーを含めると、ホットランナーシステムは1キャビティあたり数千ドルの追加費用がかかるため、多キャビティ金型の場合、同等のコールドランナー金型に比べて20~50%高くなる可能性があります。ご依頼の際は 特注射出成形金型、保険料が推測値ではなく実際の数値となるよう、両方のプランについて見積もりを依頼してください。
「ホットランナー・プレミアム」が元を取れるとき
投資回収は3つの点から得られます。第一に、サイクルタイムです。ランナー冷却を排除することで、通常、1ショットごとに数秒の短縮が可能となり、これが数十万サイクルにわたって累積します。第二に、材料です。小型部品の場合、冷間ランナーでは1ショットあたりの樹脂の15~40%が無駄になることがあり、バージン樹脂は決して安価ではありません。 第三に、人件費です。部品は金型から取り出された時点で次の工程に進める状態になっており、ゲート除去やランナーの取り扱いが不要になります。
大まかな目安として、プログラムで製造する部品数が約10,000個未満の場合は、通常、コールドランナーの方が金型コストが安いため有利です。それを大幅に上回る場合、ホットランナーの方が1個あたりのコスト削減額が追加費用を上回るようになり、キャビティが1つ増えるごとにその差はさらに広がっていきます。
ホットランナーの長所と短所
メリット
- ランナーのスクラップが発生しないため、部品あたりの材料費が削減され、再研磨時の品質問題も解消される
- 同じプレス機で、サイクルタイムの短縮と生産量の向上を実現
- 多キャビティ金型におけるゲートの外観改善と均一な充填
- 部品は梱包や組み立ての準備が整った状態で排出されるため、自動化に適している
デメリット
- 金型製作費の高騰と金型製作期間の長期化
- メンテナンスの頻度が増え、ヒーター、シール、ノズル先端などが消耗品となります
- マニホールド全体をパージする必要があるため、色や材質の変化には時間がかかる
- 溶融温度で保持された熱に敏感な材料における樹脂の劣化リスク
コールドランナーの長所と短所
メリット
- 金型コストの削減と、より簡便かつ迅速な金型製作
- 熱に敏感なグレードやガラス繊維強化グレードを含め、事実上あらゆる樹脂に対応しています
- 色や素材の切り替えが迅速に行えるため、小ロット生産や試作に役立ちます
- 社内の工具室であれば、ほとんどの場合対応できる簡単なメンテナンス
デメリット
- ショットごとに発生するランナースクラップに加え、再粉砕コストや品質リスクも生じる
- サイクル時間が長くなる。これは、ランナーが排出される前に冷却する必要があるためである。
- 部品の分離、トリミング、および取り扱いを行うための追加の労力または自動化
- キャビテーションが発生するとランナーサイズが大きくなり、樹脂とプレス能力が無駄になる
ホットチップ対バルブゲート:ホットランナーの種類を簡単に解説
ホットランナーシステムにおいては、次にゲートの設計を決定する必要があります。ホットチップゲートは、加熱されたノズル先端を通じてキャビティに材料を供給する方式で、よりシンプルで安価な選択肢です。小型部品や隠しゲートには適していますが、わずかな隆起が残る場合があり、また一部の樹脂ではノズル先端から糸引きや垂れが生じることがあります。
バルブゲートは、機械式のピンを用いて各ゲートを開閉します。目に見える痕跡をほとんど残さず、充填と充填圧を精密に制御でき、大型部品での順次ゲート成形にも対応します。その代償として、コストと複雑さが増します。バルブゲート成形には空圧または油圧装置が必要であり、メンテナンスもより多く必要となります。 外観が重要なハウジングや大型の平板部品の場合、バルブゲートを採用する価値は通常ありますが、小型の技術部品の場合は、ホットチップで十分な場合がほとんどです。
どのシステムを選ぶべきか? 簡単決断ガイド
生産量が少ない場合、設計がまだ変更される可能性がある場合、1つの金型で複数の色や樹脂を成形する必要がある場合、あるいは樹脂が熱に敏感な場合は、コールドランナーを選択してください。また、需要が確認されるまでの間、試作やブリッジ生産を行う際の、より安全なデフォルトの選択肢でもあります。
設計が確定し、生産量が中~高レベルである場合、サイクルタイムや材料費が部品価格の大部分を占める場合、あるいはゲートの外観が重要な場合は、ホットランナーを選択してください。多キャビティ金型やファミリー金型では、そのメリットを最も享受できます。多くのプロジェクトでは、ランナーの選定を以下の要素と組み合わせて行います。 射出成形 DFMにおけるプロセス計画。
迷った場合は、両方の選択肢をモデル化してみてください
判断に迷う場合は、両方の選択肢について試算を行ってください。予想される総生産量に基づいて、金型コストと、ランナー樹脂のコスト削減分およびサイクルタイム短縮による節約分を比較し、成形業者に見積もりを依頼して 射出成形金型 どちらのケースも同様です。XY Machiningでは、鋼材の切断に先立ち、DFMの段階でランナーの選定を見直します。そのため、その決定は慣例ではなく、生産数量や部品の要件に基づいて行われます。
ホットランナーとコールドランナー:射出成形システムの主な違い
材料の流れ経路:加熱式ランナーと非加熱式ランナー
このホットランナーの定義とコールドランナーシステムとの比較は、材料の流路から始まります。射出成形におけるどちらのランナーシステムも、溶融プラスチックを成形機のノズルから金型のキャビティへと送り込みますが、その仕組みは正反対です。
ホットランナーは、加熱されたランナーを用いて溶融した熱可塑性樹脂を各キャビティに送り込みます。外部加熱式のホットランナーマニホールドシステムにより、樹脂は溶融温度に保たれるため、プラスチックは金型内に射出され、成形品のみが固化します。
排出量とコストの比較
コールドランナー方式では、加熱されていないランナーチャネルを使用して同じ溶融樹脂を搬送するため、成形品とランナーは一緒に排出され、1ショットごとにプラスチック成形品からランナーを取り外す必要があります。 ホットランナーとコールドランナーの射出成形を比較した場合、主な違いはスクラップ量、サイクルタイム、金型の複雑さにあり、ホットランナー金型との直接比較を行うと、大量生産プログラムにおいてなぜ割高なコストが受け入れられるのかがわかります。
同じ部品を用いたコールドランナー成形の比較では、価格面だけで見れば、通常は構造がシンプルな金型の方が有利となる。
多キャビティ金型におけるフローおよびゲートタイプ
この定義とホットランナー金型との比較には、ゲートタイプや流動性も含まれます。ホットランナー射出成形は多キャビティ成形に適しています。これは、射出成形におけるホットランナーシステムが各キャビティへの流動を均一に調整するのに対し、コールドランナーシステムはランナーの容積が小さい単純な金型に適しているからです。
ホットランナー金型とコールドランナー金型は、樹脂がランナー内を流れる仕組みが異なります。ホットランナー金型とコールドランナー金型の比較試験では、ホットランナーでは粘度が一定に保たれるのに対し、コールドランナーでは溶融樹脂が流れるにつれて冷却されていきます。コールドランナーでは、溶融樹脂が早期に凝固するのを防ぐためにランナーのサイズを適切に設定する必要があり、キャビテーションが大きくなるほど、ランナーのサイズがより重要になります。
ランナーのサイズ選定とコストのトレードオフ
「ランナー方式」と「コールドランナー方式」の射出成形をめぐる議論は、たいてい同じ結論で終わります。すなわち、金型コストの面ではコールドランナー方式が、歩留まりとサイクルタイムの面ではホットランナー方式が優れているというものです。
日常の運用とゲートの種類
現場では、その違いが日々の運用に表れています。コールドランナーと比較すると、ホットランナー金型はオペレーターの監視をあまり必要とせずに稼働しますが、コールドランナーのセルでも、自動脱ゲート処理が行われる場合、ランナーを部品から切り離すためのロボットが一般的に導入されています。 ホットランナーの設計はゲートタイプによって異なりますが、いずれも外部加熱方式のランナーレイアウトを採用しています。つまり、流路の外側に設置されたヒーターが溶融樹脂を適切な状態に保ちます。
圧力損失と材料の挙動
両シリーズとも射出成形にはランナーシステムが使用されており、ランナーシステムのサイズは多岐にわたるため、射出圧力の低下を確認する必要があります。ランナー内の材料は抵抗となるため、ランナーと金型のバランスを適切に調整する必要があります。また、粘度の異なる材料を射出すると、圧力特性がさらに変化します。
ホットランナー金型を使用する際は、滞留時間に注意してください。熱に敏感なグレードの材料については、コールドランナー金型の方が適しているからです。熱可塑性材料については、コールドランナー金型と比較してもバレル内での挙動に違いはありません。違いが生じるのは、ノズルを通過した後の段階のみです。
経済性と寸法精度
新しい射出成形プログラムでは、早い段階でホットランナーとコールドランナーの経済性を比較すべきである。コールドランナーは初期費用は安いが、単位時間あたりの廃棄量が多く、コールドランナーの見積もりではその点が過小評価されている場合があるためだ。生産量が増加すると、単位時間あたりの部品生産数において、コールドランナーセルよりもホットランナー金型の方が有利になることが多い。
コールドランナー金型と比較して、ホットランナーは、すべてのキャビティで同じ溶融状態が得られるため、多キャビティ加工においてコールドランナー金型よりも厳しい寸法公差を維持できます。ホットランナーのサイクルよりも遅いコールドランナーのサイクルでは、ランナー自体の冷却時間が追加されるため、コールドランナーセルでは生産ロスが発生しますが、ホットランナー金型ではこれを完全に回避できます。
リサイクル、トリミング、小ロット生産
廃棄を防ぐためにランナーを再利用する場合、その再利用には依然として人件費や再粉砕処理のコストがかかることを忘れてはなりません。3プレート式のコールドランナーを採用すれば、ランナーを別々に排出することで、こうした処理の手間をある程度軽減できます。コールドランナー方式で製造された部品にはゲート跡が残るため、これをトリミングする必要があります。また、コールドランナー方式の製造プロセスは、金型コストが大きな割合を占める小ロット生産に適しています。
最後に、コールドランナーとの比較を行う際には、それらのトリムとホットランナーの割増コストを天秤にかけるべきである。
「ボリューム」「化粧品」そして「引用」
プラスチック射出成形の購入を検討する際、決定要因は通常、生産量と外観の品質に絞られます。ホットランナーシステムの利点は、数万個ものプラスチック部品を生産する射出成形機において最も顕著です。ホットランナー金型で製造された部品はゲの除去が不要であり、また、スクラップや人件費を考慮に入れるまでは、コールドランナー金型の方がコストが安く見えるものです。
コールドランナーとホットランナーの射出成形を比較検討する際は、成形業者に両方の見積もりを依頼してください。ホットランナーの種類(ホットチップ式かバルブゲート式か)やコールドランナーの種類(2プレート式か3プレート式か)によって価格は異なります。また、カスタム射出成形プロジェクトでは、金型の見積もりだけでなく、成形プロセス全体を比較検討する必要があります。
鋼材の切断前の最終確認
ホットランナー方式かコールドランナー方式の金型システムを選定する場合でも、金型の製作に着手する前に、射出成形のプロセスウィンドウ、金型システムのメンテナンス計画、および金型キャビティのバランス調整方法を必ず確認してください。ホットランナー方式とコールドランナー方式の最終的な比較検討では、メンテナンス時のアクセス性や予備部品についても確認する必要があります。
よくある質問
ホットランナーとコールドランナーの違いは何ですか?
ホットランナーでは、加熱されたマニホールドとノズル内部でプラスチックを溶融状態に保つため、成形品のみが固化して排出されます。一方、コールドランナーでは非加熱の流路を使用するため、スプルーやランナーは成形ごとに固化して成形品とともに排出され、その後分離されて廃棄されるか、再粉砕されます。
ホットランナーとは何ですか?
ホットランナーとは、射出成形金型に組み込まれた加熱式供給システムのことです。マニホールドが溶融プラスチックを各キャビティのノズルに分配し、温度調節器付きの電気ヒーターが、成形サイクルの合間に樹脂を溶融温度に保ちます。ランナーが固まることがないため、成形時には完成品のみが得られ、ランナーのロスが発生しません。
ホットランナー金型のデメリットは何ですか?
ホットランナー金型の製作および維持には、より多くのコストがかかります。マニホールド、ノズル、ヒーター、コントローラーにより金型コストが大幅に増加するほか、システム全体をパージする必要があるため、色や材料の切り替えに時間がかかります。 熱に敏感な樹脂は、高温のマニホールド内に留まっている間に劣化することがあり、修理には通常、社内の金型工房のスタッフではなく、専門家の手が必要となります。
ホットランナーシステムとしては、ホットチップとバルブゲートのどちらが最適でしょうか?
バルブゲートは、ピンがゲートを機械的に閉じるため、ほとんど痕跡が残らないことから、通常、外観が重視される部品に適しています。ホットチップゲートはコストが安く、構造もシンプルで、小型のゲートや目立たない位置のゲートに適していますが、わずかな痕跡が残ったり、糸引きや垂れが発生したりする可能性があります。適切な選択は、部品の外観、樹脂の種類、および予算によって異なります。
ホットランナー金型は、コールドランナー金型に比べてどれくらい高くなるのでしょうか?
ホットランナーシステムを導入すると、通常、金型価格に1キャビティあたり数千ドルが上乗せされるため、多キャビティのホットランナー金型は、同等のコールドランナー金型に比べて20~50%高くなる場合があります。この追加費用は、生産量が数万個に達すると、サイクルタイムの短縮、ランナーの廃棄ゼロ、および二次加工の手間が省けることで、通常は回収されます。