Choisir entre un canal chaud Le choix entre un système d'alimentation à canaux froids ou à canaux chauds est l'une des premières décisions à prendre dans tout projet de moulage par injection, et il détermine tous les aspects qui en découlent : le coût de l'outillage, la durée du cycle, le taux de rebut et la qualité des pièces. Aucun des deux systèmes n'est universellement meilleur que l'autre.
La bonne réponse dépend de votre volume de production, de la résine utilisée, de l'aspect esthétique de la pièce et de votre budget. Ce guide explique le fonctionnement de chaque système, les compare côte à côte et vous indique comment déterminer lequel est le plus rentable pour votre pièce.
Qu'est-ce qu'un système à canaux chauds ?
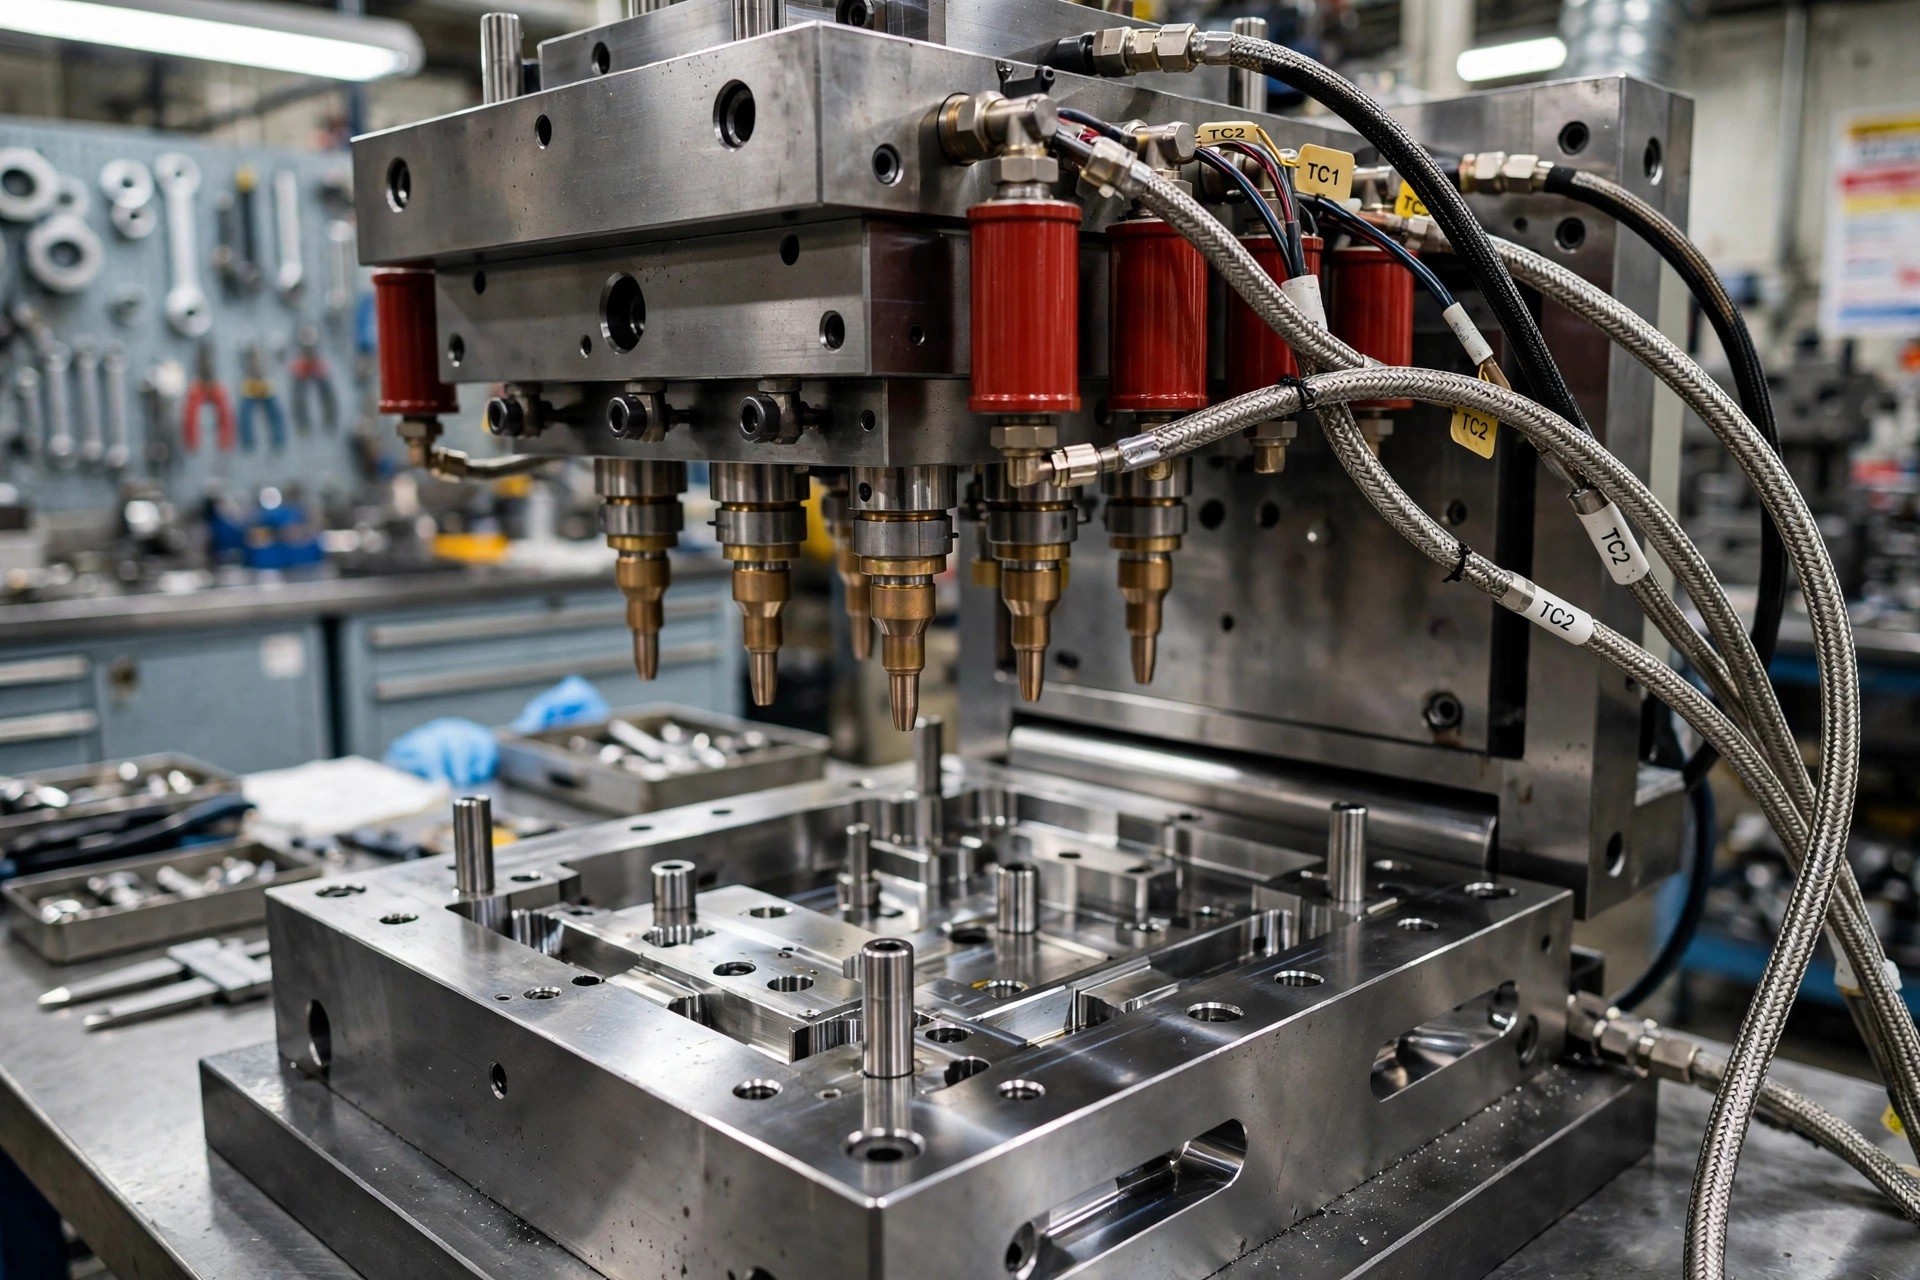
Un système à canaux chauds achemine le plastique fondu depuis la buse de la machine vers chaque cavité par le biais d'un collecteur chauffé. Des cartouches chauffantes électriques maintiennent le collecteur et ses buses à la température de fusion, tandis qu'un régulateur de température dédié maintient chaque zone à quelques degrés près. Comme le plastique présent dans le canal d'injection ne refroidit jamais, il n'y a pas de canal solidifié à éjecter : chaque injection ne produit que des pièces finies.
Les canaux chauds sont le plus souvent associés à des moules à plusieurs cavités ou à des moules « famille », dans lesquels un collecteur alimente 2, 4, 8 ou plus de points d'injection. Ils permettent également l'utilisation de vannes d'injection séquentielles sur les pièces de grande taille, ce qui facilite le contrôle des lignes de soudure et du tassement. En contrepartie, leur complexité est plus élevée : le moule intègre des éléments chauffants, des thermocouples, un câblage et un régulateur dont un moule à canaux froids n'a tout simplement pas besoin.
Qu'est-ce qu'un moule à coulée à froid ?
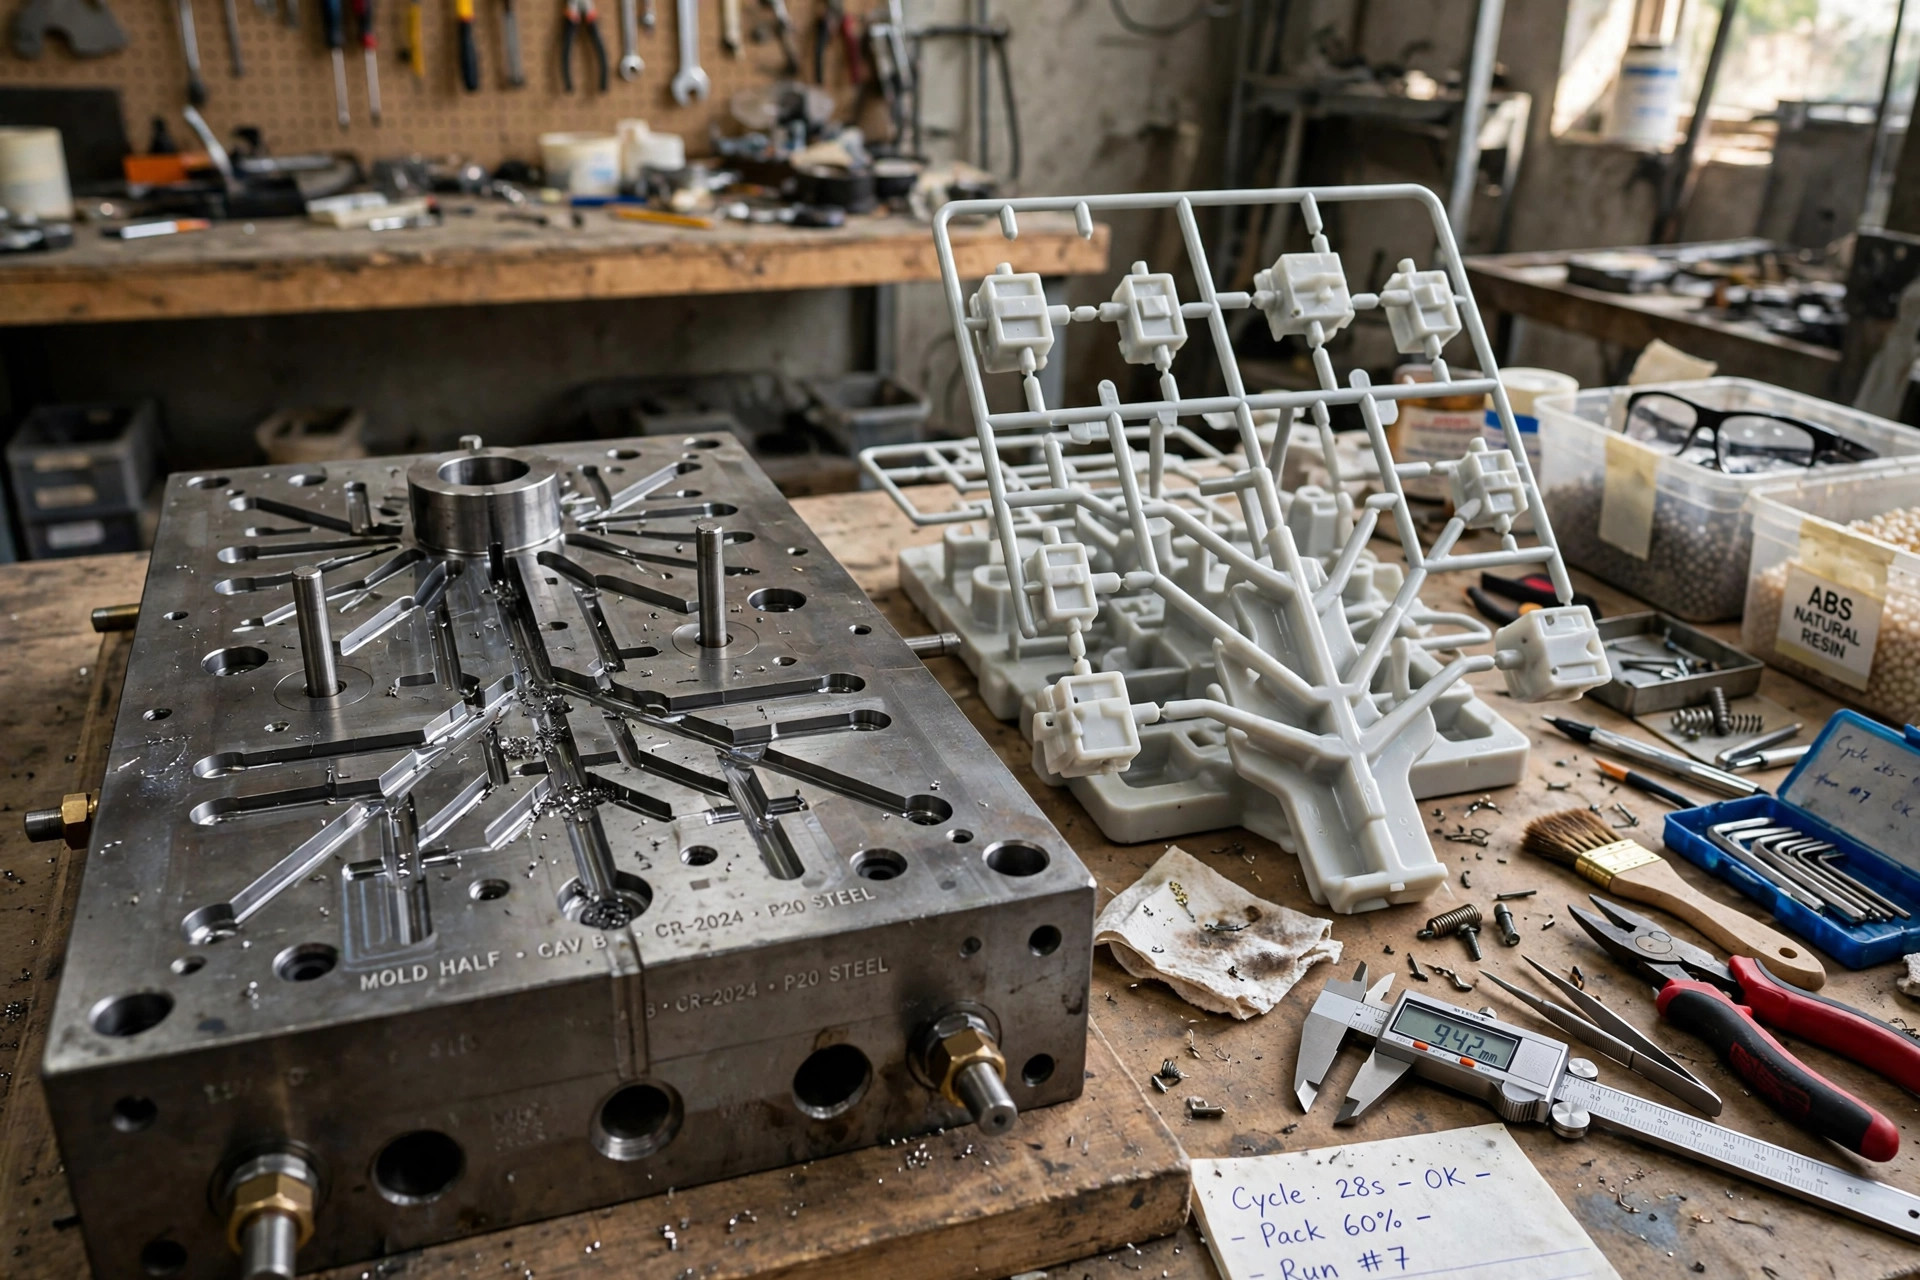
Dans un moule à canaux froids, le plastique circule depuis la tige d'alimentation à travers des canaux non chauffés usinés dans les plaques du moule. Le canal de coulée se refroidit en même temps que la pièce ; ainsi, à chaque cycle, les pièces finies sont éjectées alors qu'elles sont encore fixées à une tige d'alimentation et à un arbre de coulée solidifiés. Un opérateur ou un robot sépare les pièces, puis le canal d'injection est soit mis au rebut, soit broyé et réintroduit dans le flux d'alimentation sous forme de matière broyée, lorsque la nature du matériau et les spécifications de qualité le permettent.
Les outils à canaux froids sont simples sur le plan mécanique : pas de résistances chauffantes, pas de régulateur et aucun composant électrique à l'intérieur du moule. Les modèles à deux ou trois plaques couvrent la plupart des pièces, et presque toutes les résines, y compris les grades thermosensibles, s'y coulent bien. Leurs coûts se manifestent plus tard, sous forme de temps de cycle plus longs, de gaspillage de matière et de main-d'œuvre nécessaire pour séparer et manipuler les canaux d'injection. Pour plus d'informations sur le processus global, consultez le moulage par injection aperçu.
Canal chaud vs canal froid : comparaison côte à côte
Le tableau ci-dessous résume les différences les plus importantes à prendre en compte lors de la conception ou de l'établissement d'un devis pour un outil.
| Facteur | Canal chaud | Canal froid |
|---|---|---|
| Coût des outillages | Plus élevé ; le collecteur, les buses, les éléments chauffants et le régulateur augmentent le coût par goutte | Partie inférieure ; rainures usinées simples, sans composants électroniques |
| Durée du cycle | Plus rapide ; pas besoin de refroidir, de regrouper ou d'éjecter le coulisseau | Plus lent ; le refroidissement du rotor détermine souvent la durée du cycle |
| Gaspillage de matériaux | Pratiquement aucun ; le plastique reste à l'état fondu dans le circuit | Des chutes de moulage à chaque coulée ; les rebroyés peuvent être réutilisables ou non |
| Qualité et aspect esthétique des pièces | Vestige d'une petite porte ; les portes à clapet ne laissent pratiquement aucune trace | Les marques de moulage sont éliminées avec le canal de coulée ; toute manipulation supplémentaire risque de rayer les pièces |
| Compatibilité avec la résine | La plupart des résines ; les types thermosensibles peuvent se dégrader en cas de séjour prolongé | Presque universel, y compris les résines thermosensibles et chargées |
| Modifications de couleur et de matière | Lent ; il faut purger tout le volume du collecteur | Rapide ; il suffit de retirer le cylindre et une petite carotte |
| Maintenance | De plus, les éléments chauffants, les joints et les embouts s'usent et nécessitent l'intervention de spécialistes | Faible ; les canaux sont nettoyés et polis comme le reste de l'outil |
| Meilleurs volumes de production | Moyen à élevé, généralement plusieurs dizaines de milliers de pièces et plus | Prototypes et petites séries, à partir de quelques centaines de pièces |
| Compatibilité avec les moules à plusieurs cavités | Excellent ; un débit équilibré vers de nombreux points de distribution, y compris les moules familiaux | C'est faisable, mais le volume de matière en fusion et le déséquilibre augmentent avec le nombre de cavités |
Combien coûte un moule à canaux chauds et dans quel délai est-il rentabilisé ?
Le coût des moules à canaux chauds est la principale raison pour laquelle les équipes hésitent. En règle générale, un système à canaux chauds ajoute plusieurs milliers de dollars par pièce moulée, une fois pris en compte le collecteur, les buses et le contrôleur ; ainsi, un moule à plusieurs cavités peut coûter 20 à 50 % plus cher qu’un moule équivalent à canaux froids. Lorsque vous demandez moules d'injection sur mesure, demandez un devis pour les deux options de coureur afin que la prime soit un chiffre concret, et non une estimation.
Quand le système à canaux chauds haut de gamme s'avère rentable
Le retour sur investissement provient de trois sources. Premièrement, la durée du cycle : la suppression du refroidissement des canaux permet généralement de gagner quelques secondes à chaque injection, ce qui, multiplié par des centaines de milliers de cycles, représente un gain considérable. Deuxièmement, la matière première : sur les petites pièces, un canal froid peut entraîner un gaspillage de 15 à 40 % de la résine utilisée à chaque injection, et la résine vierge est rarement bon marché. Troisièmement, la main-d’œuvre : les pièces sortent du moule prêtes pour l’étape suivante, sans qu’il soit nécessaire de procéder au démoulage ni de manipuler les canaux d’injection.
En règle générale, si votre programme prévoit la fabrication de moins de 10 000 pièces environ, le coût d’outillage moins élevé du canal froid l’emporte généralement. Au-delà de ce seuil, les économies réalisées par pièce grâce au canal chaud finissent généralement par compenser le surcoût initial, et l’écart se creuse à chaque cavité supplémentaire.
Avantages et inconvénients des canaux chauds
Avantages
- Il n'y a pas de chutes de moulage, ce qui réduit le coût des matières premières par pièce et élimine les problèmes de qualité liés au broyage secondaire.
- Des cycles plus courts et un rendement accru avec la même presse
- Amélioration de l'aspect esthétique des points d'injection et répartition équilibrée de la matière dans les moules à plusieurs cavités
- Pièces éjectées, prêtes à être emballées ou assemblées, ce qui facilite l'automatisation
Inconvénients
- Des coûts d'outillage plus élevés et un délai de fabrication des moules plus long
- Un entretien plus fréquent, les éléments d'usure étant les éléments chauffants, les joints et les embouts de buse
- Les changements de couleur et de matériau sont lents, car il faut purger l'ensemble du collecteur
- Risque de dégradation de la résine pour les matériaux thermosensibles maintenus à la température de fusion
Avantages et inconvénients des canaux froids
Avantages
- Une réduction des coûts d'outillage et une fabrication des moules plus simple et plus rapide
- Compatible avec pratiquement toutes les résines, y compris les grades thermosensibles et renforcés de fibre de verre
- Changements rapides de couleur et de matériau, particulièrement utiles pour les petites séries et la réalisation d'échantillons
- Un entretien simple que la plupart des ateliers d'outillage internes sont en mesure d'assurer
Inconvénients
- Déchets de moulage à chaque coulée, sans compter le coût du broyage et les risques liés à la qualité
- Des cycles plus longs, car le coulisseau doit refroidir avant d'être éjecté
- Main-d'œuvre supplémentaire ou automatisation pour séparer, roder et manipuler les pièces
- La taille des coulées augmente avec la cavitation, ce qui entraîne un gaspillage de résine et une perte de capacité de pressage
Buse à injection à chaud ou obturateur à soupape : aperçu des types de canaux chauds
Dans les systèmes à canaux chauds, le choix de la conception de l'entrée de moulage est la prochaine étape. Une entrée de moulage à pointe chauffée alimente la cavité par l'intermédiaire d'une pointe de buse chauffée ; il s'agit de l'option la plus simple et la moins coûteuse. Elle convient bien aux petites pièces et aux entrées de moulage cachées, mais elle peut laisser une petite marque en relief, et certaines résines ont tendance à former des filaments ou à couler au niveau de la pointe.
Une buse à clapet utilise une tige mécanique pour ouvrir et fermer chaque canal d'injection. Elle ne laisse pratiquement aucune marque visible, permet un contrôle précis du remplissage et du tassage, et prend en charge l'injection séquentielle sur les pièces de grande taille. Le compromis réside dans le coût et la complexité : les buses à clapet nécessitent des systèmes pneumatiques ou hydrauliques et davantage d'entretien. Pour les boîtiers esthétiques et les grandes pièces plates, l'injection à obturateur à soupape est généralement justifiée ; pour les petites pièces techniques, une buse chauffante suffit généralement.
Quel système choisir ? Un guide pratique pour vous aider à prendre une décision
Optez pour un moulage à froid lorsque les volumes sont faibles, que la conception est encore en cours d’évolution, qu’un même moule doit permettre de produire plusieurs couleurs ou résines, ou que la résine est sensible à la chaleur. C’est également le choix par défaut le plus sûr pour les prototypes et la production de transition, le temps que la demande se confirme.
Optez pour un canal chaud lorsque la conception est définitive, que les volumes de production sont moyens à élevés, que la durée du cycle ou le coût des matières premières pèse lourdement sur le prix de votre pièce, ou encore lorsque l'aspect esthétique de l'entrée de matière est important. Les moules à plusieurs cavités et les moules de famille en tirent le plus grand bénéfice. La plupart des programmes associent le choix du canal à moulage par injection planification des processus dans le cadre de la conception pour la fabrication (DFM).
En cas de doute : modélisez les deux options
En cas de doute, évaluez les deux options : comparez le surcoût lié à l'outillage au coût de la résine des canaux d'injection et aux gains de temps de cycle sur l'ensemble du volume de production prévu, puis demandez à votre mouliste de vous proposer un devis pour le outillage de moulage par injection dans les deux sens. Chez XY Machining, le choix du canal d'injection est examiné lors de la phase de conception pour la fabrication (DFM) avant la découpe de l'acier ; la décision repose donc sur vos volumes de production et les exigences liées aux pièces, plutôt que sur la simple habitude.
Canaux chauds et canaux froids : principales différences entre les systèmes de moulage par injection
Circuit d'alimentation : canaux chauffés ou non chauffés
Cette définition du circuit chaud et cette comparaison avec les systèmes à circuit froid commencent par le parcours d'alimentation. Dans le moulage par injection, ces deux types de circuits acheminent la matière plastique fondue de la buse de la machine vers les cavités du moule, mais ils le font de manière opposée.
Un circuit chaud utilise un canal chauffé pour acheminer le thermoplastique fondu vers chaque cavité : un système de collecteur à circuit chaud à chauffage externe maintient la résine à la température de fusion, de sorte que le plastique est injecté dans le moule et que seule la pièce se solidifie.
Comparaison des coûts et des capacités d'éjection
Un système à canaux froids utilise un canal non chauffé pour acheminer la même matière fondue ; ainsi, la pièce et le canal sont éjectés ensemble, et il faut séparer le canal des pièces en plastique après chaque injection. Dans une comparaison entre le moulage par injection à canal chaud et à canal froid, les principales différences concernent les déchets, la durée du cycle et la complexité de l'outillage ; une comparaison directe avec l'outillage à canal chaud montre pourquoi les programmes à grand volume acceptent le surcoût.
Une comparaison entre le moulage par injection à canaux froids et le moulage de la même pièce favorise généralement l'outil le plus simple, ne serait-ce qu'en termes de prix.
Types de flux et de obturateurs dans les moules à plusieurs cavités
La définition correspondante et la comparaison avec les moules à canaux chauds portent également sur les types de points d'injection et le débit. Le moulage par injection à canaux chauds est adapté aux pièces à plusieurs cavités, car les systèmes à canaux chauds permettent d'équilibrer le débit vers chaque cavité, tandis que les systèmes à canaux froids conviennent aux moules simples où le volume des canaux reste réduit.
Les moules à canaux chauds et à canaux froids se distinguent par la manière dont la résine s'écoule dans le canal : lors d'un test comparatif entre un moule à canaux chauds et un moule à canaux froids, le canal chaud maintient une viscosité constante, tandis que le canal froid laisse la matière fondue se refroidir au fur et à mesure de son acheminement. Il convient de dimensionner le canal de manière à éviter une solidification prématurée dans un moule à canaux froids, et le dimensionnement du canal revêt une importance croissante à mesure que la cavitation s'accentue.
Dimensionnement des rouleaux et compromis en termes de coûts
Les débats opposant le moulage par injection à canal froid au moulage par injection à canal chaud se terminent généralement de la même manière : le moulage par injection à canal froid l'emporte en termes de coût d'outillage, tandis que le moulage par injection à canal chaud l'emporte en termes de déchets et de temps de cycle.
Fonctionnement quotidien et types de barrières
En atelier, ces différences se manifestent dans le fonctionnement quotidien. Par rapport au canal froid, un moule à canal chaud nécessite moins d’intervention de la part de l’opérateur, bien que l’utilisation de robots pour séparer le canal de la pièce soit courante sur les cellules à canal froid, où l’automatisation se charge de l’éjection. Les conceptions des canaux chauds varient selon le type d’entrée, mais toutes utilisent une configuration de canaux avec système de chauffage externe : des éléments chauffants situés à l’extérieur du canal d’écoulement maintiennent la matière fondue prête à l’emploi.
Perte de charge et comportement des matériaux
Les systèmes de canaux d'injection sont utilisés dans le moulage par injection pour les deux familles de produits. Comme ces systèmes se déclinent en une large gamme de tailles, il est indispensable de vérifier la chute de pression d'injection : la matière présente dans le canal d'injection crée une résistance, et il est donc nécessaire d'équilibrer le canal d'injection et le moule. L'injection de matières présentant des viscosités différentes modifie encore davantage le profil de pression.
Lorsque vous utilisez des moules à canaux chauds, surveillez le temps de séjour, car les moules à canaux froids permettent de mieux traiter les grades thermosensibles. Les matériaux thermoplastiques se comportent de la même manière dans le cylindre, qu’ils soient moulés avec des canaux chauds ou froids ; la différence réside uniquement dans ce qui se passe après la buse.
Aspects économiques et précision dimensionnelle
Lors de la mise en place d'un nouveau programme de moulage par injection, il convient de comparer dès le départ les aspects économiques des canaux chauds et des canaux froids, car si ces derniers représentent un investissement initial moindre, ils génèrent davantage de déchets par unité de temps que ne le laissent parfois supposer les estimations : en termes de pièces produites par unité de temps, les cellules à canaux froids favorisent souvent les moules à canaux chauds dès que les volumes augmentent.
Par rapport aux moules à canaux froids, un moule à canaux chauds permet également d'obtenir des tolérances dimensionnelles plus strictes que celles obtenues avec des moules à canaux froids sur les pièces à plusieurs cavités, car chaque cavité bénéficie des mêmes conditions de matière fondue. Plus lents que les cycles des moules à canaux chauds, les cycles des moules à canaux froids impliquent un temps de refroidissement supplémentaire pour le canal lui-même, ce qui représente un gaspillage de production dans les cellules à canaux froids, que les moules à canaux chauds permettent d'éviter complètement.
Recycling, Trimming and Short Runs
If you recycle the runner to avoid waste, remember that runner to avoid waste still costs labor and regrind handling, and a three-plate cold runner can reduce some of that handling by ejecting the runner separately. Parts produced via cold running carry gate marks that must be trimmed, and the production process of cold running suits short runs where tooling cost dominates.
A final comparison to cold running should weigh those trims against the hot runner premium.
Volume, Cosmetics and the Quote
For buyers of plastic injection molding, the decision usually comes down to volume and cosmetics. The advantages of hot runner systems are clearest on an injection molding machine running tens of thousands of plastic parts: parts produced by hot runner tools need no degating, and compared to hot runner tooling, a cold runner tool looks cheaper until scrap and labor are counted.
In a cold runner vs hot runner injection molding review, ask your molder to quote both: the type of hot runner (hot tip or valve gate) and the type of cold runner (two-plate or three-plate) change the price, and custom injection molding programs should compare the full molding process, not just the tool quote.
Final Checks Before Steel Is Cut
Whether you choose hot runner or cold runner mold systems, confirm the injection molding process window, the mold systems maintenance plan, and how mold cavities will be balanced before steel is cut. A final hot runner vs cold runner systems check should cover maintenance access and spare parts.
Foire aux questions
Quelle est la différence entre un canal chaud et un canal froid ?
Un circuit chaud maintient le plastique à l'état fondu à l'intérieur d'un collecteur et de buses chauffés, de sorte que seule la pièce se solidifie et est éjectée. Un circuit froid utilise des canaux non chauffés ; ainsi, la tige d'injection et les canaux de distribution se solidifient à chaque cycle et sont éjectés avec les pièces, puis séparés et mis au rebut ou broyés.
Qu'est-ce qu'un circuit chaud ?
Un circuit chaud est un système d'alimentation chauffé intégré à un moule d'injection. Un collecteur distribue la matière plastique fondue vers les buses de chaque cavité, et des résistances électriques équipées d'un régulateur de température maintiennent la résine à la température de fusion entre deux injections. Le circuit chaud ne se solidifiant jamais, les injections ne produisent que des pièces finies, sans déchet de circuit.
Quels sont les inconvénients des moules à canaux chauds ?
Les moules à canaux chauds sont plus coûteux à fabriquer et à entretenir. Le collecteur, les buses, les éléments chauffants et le régulateur entraînent des coûts d'outillage importants, et les changements de couleur ou de matière prennent plus de temps car l'ensemble du système doit être purgé. Les résines thermosensibles peuvent se dégrader lorsqu’elles restent dans le collecteur chaud, et les réparations nécessitent généralement l’intervention d’un spécialiste plutôt que celle du personnel interne de l’atelier d’outillage.
Quel est le meilleur système à canaux chauds : à pointe chaude ou à obturateur à soupape ?
La buse à obturateur est généralement la solution la plus adaptée aux pièces visibles et esthétiques, car la tige ferme la buse de manière mécanique et ne laisse pratiquement aucune trace. Les buses à pointe chaude sont moins coûteuses, plus simples et conviennent aux petites buses ou à celles qui sont dissimulées, mais elles peuvent laisser une légère trace et entraîner la formation de fils ou de coulures. Le choix approprié dépend de l'aspect de la pièce, de la résine utilisée et du budget.
Combien coûte un moule à canaux chauds de plus qu'un moule à canaux froids ?
Un système à canaux chauds ajoute généralement plusieurs milliers de dollars par pièce moulée au prix du moule ; ainsi, un moule à canaux chauds à plusieurs cavités peut coûter 20 à 50 % plus cher qu’un moule équivalent à canaux froids. Ce surcoût est généralement amorti grâce à des cycles plus rapides, à l’absence totale de rebuts au niveau des canaux et à une réduction de la main-d’œuvre secondaire dès que les volumes atteignent plusieurs dizaines de milliers de pièces.