
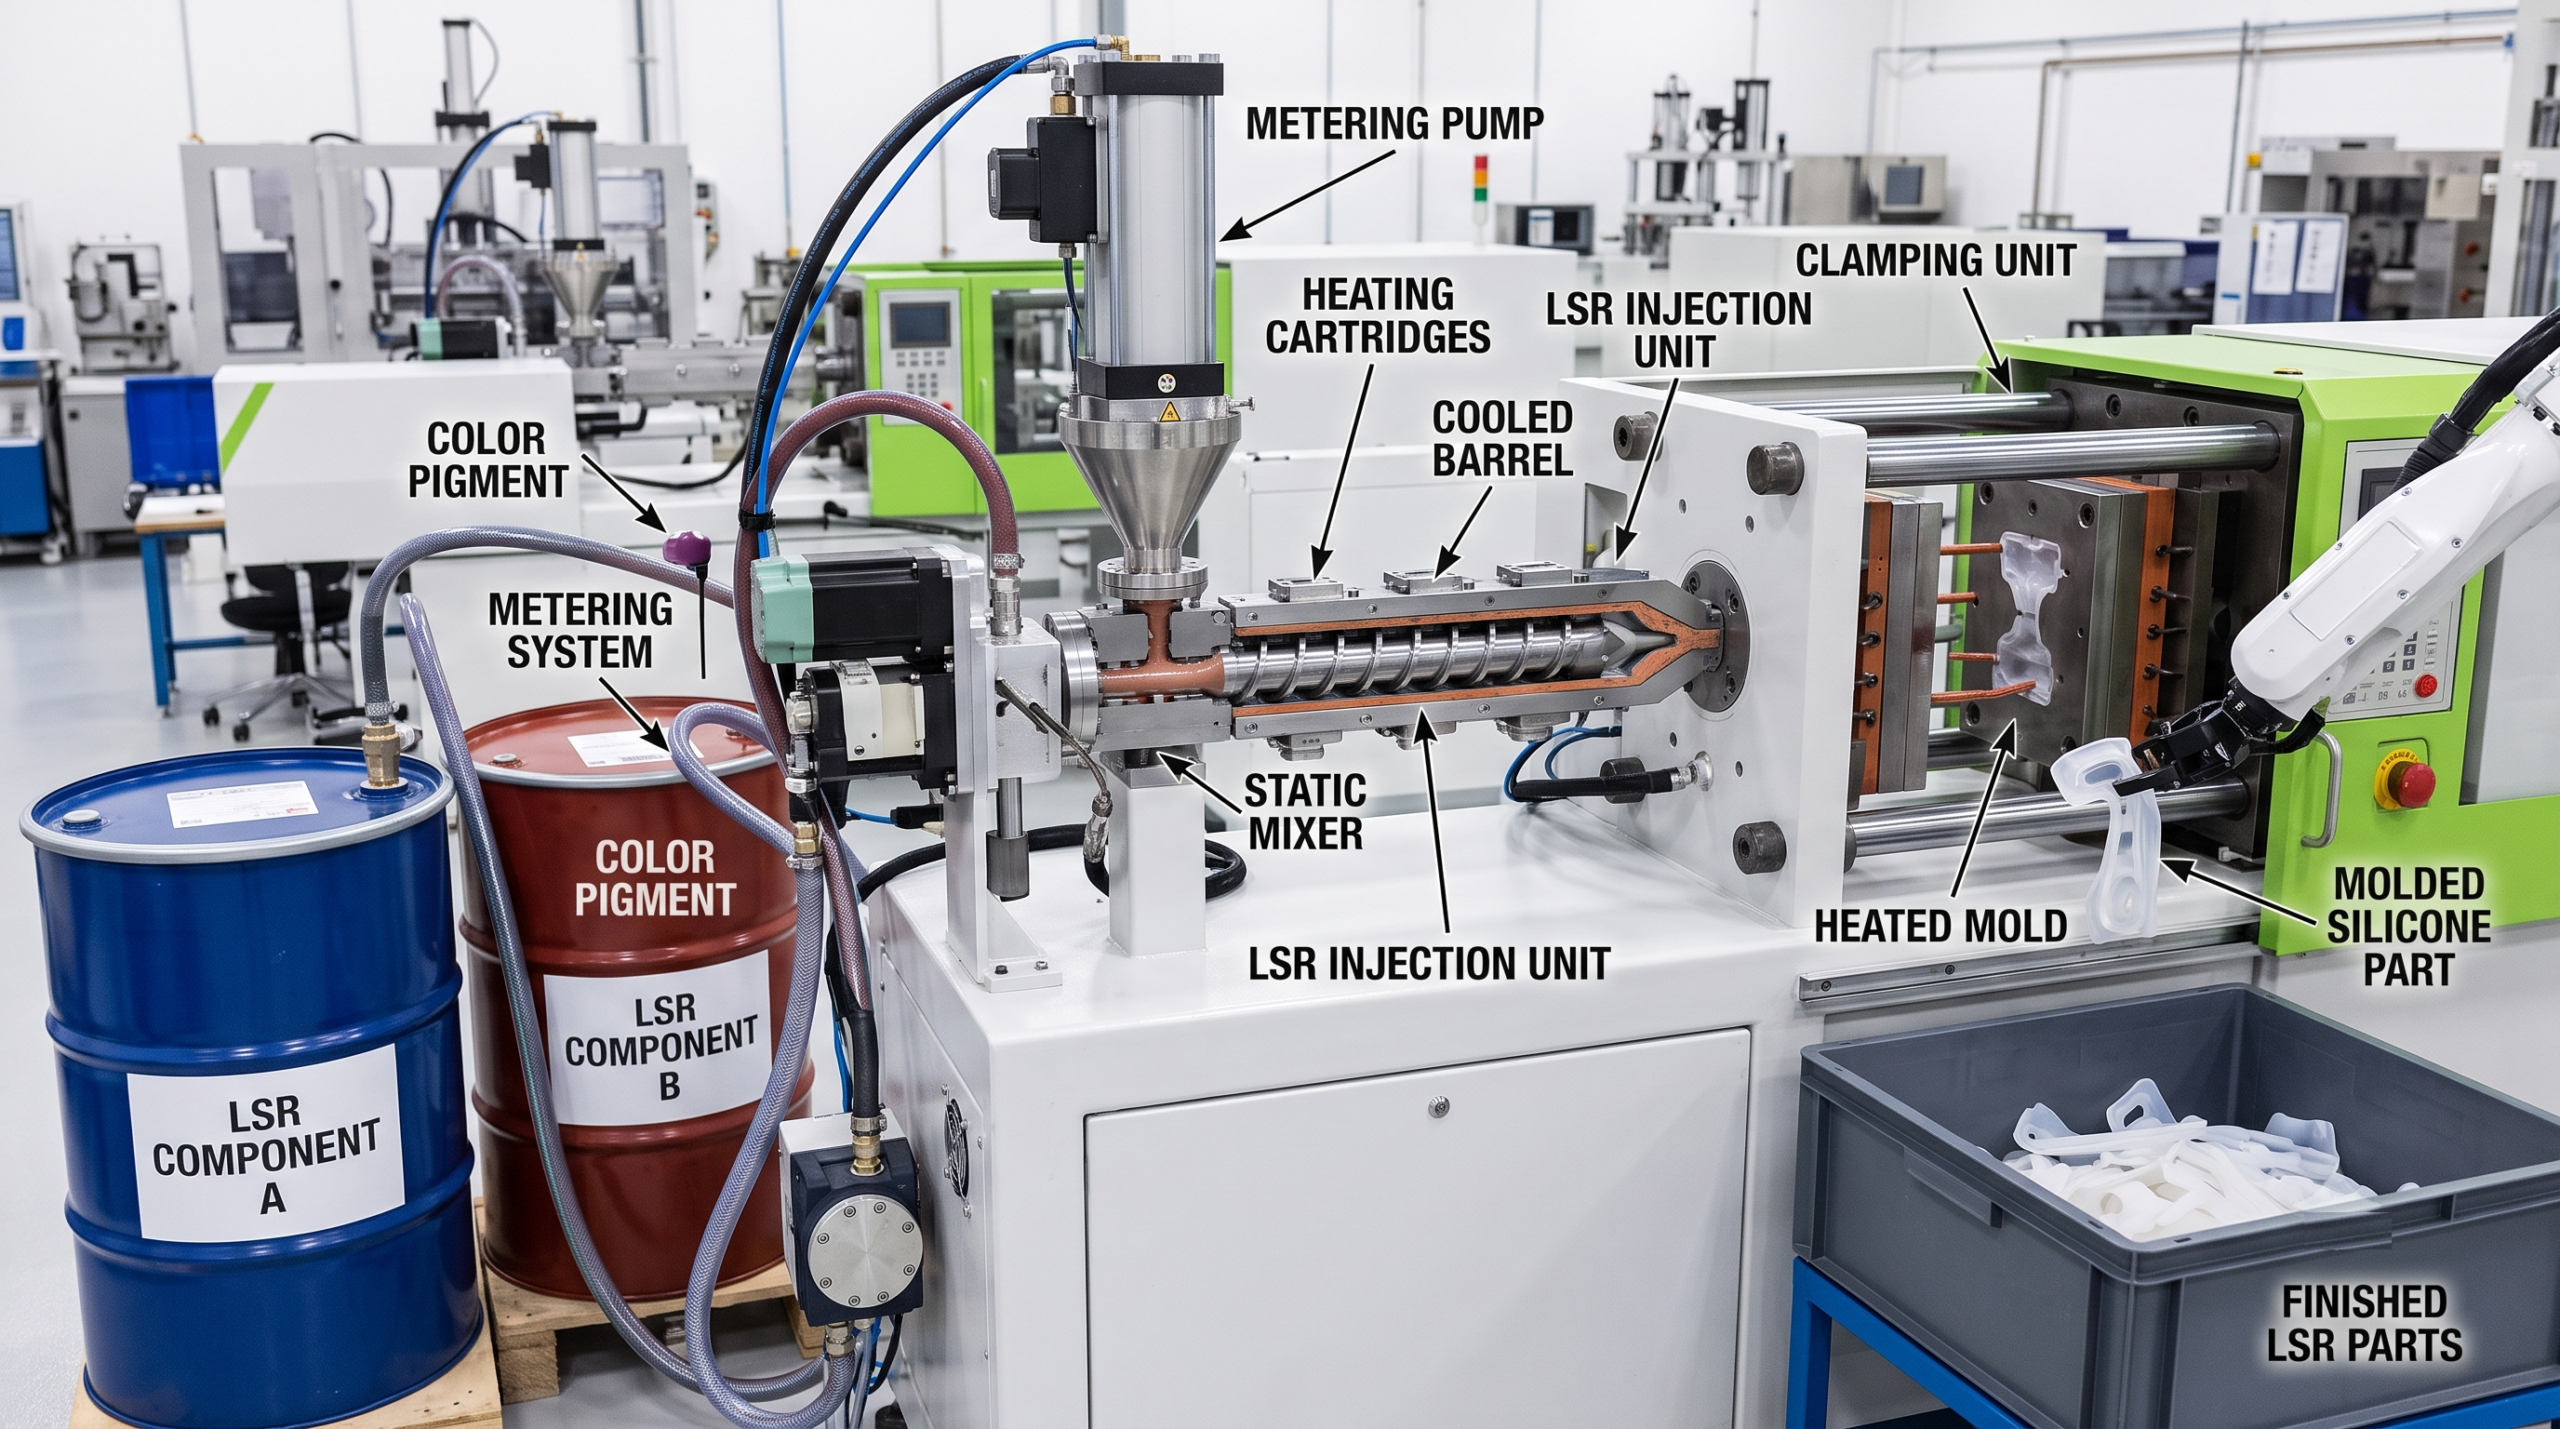
Kurze Antwort: Das LSR-Spritzgießen (Liquid Silicone Rubber Molding) ist ein Verfahren, bei dem ein zweikomponentiges Flüssigsilikon in eine beheizte Form gespritzt wird, wo es zu einem flexiblen, langlebigen Gummiteil aushärtet. Im Gegensatz zu Thermoplasten, die beim Abkühlen aushärten, ist LSR ein Duroplast, der Heizungen zum Aushärten – daher laufen die Werkzeuge und der Prozess im Gegensatz zum herkömmlichen Spritzguss in umgekehrter Reihenfolge ab. Es ist das Verfahren der Wahl für Dichtungen, Dichtungsringe, medizinische Komponenten, Babyartikel und alles, was flexibel, biokompatibel und bei Temperaturen von -50 °C bis 200 °C stabil bleiben muss.
Als ich zum ersten Mal einen LSR-Pressvorgang beobachtete, hat das mein bisheriges Vorstellungsvermögen auf den Kopf gestellt. Ein Kunststoffteil wird heiß in eine Form gegeben und kommt kalt und fest wieder heraus. Ein LSR-Teil wird als kühle Flüssigkeit eingefüllt und kommt heiß und gummiartig wieder heraus. Alles an der Form – die Angüsse, die Entlüftung, die Temperaturregelung – ergibt sich aus dieser einen Umkehrung.
Was LSR ist und warum es sich anders verhält
Flüssigsilikonkautschuk wird als Zweikomponenten-System geliefert, bestehend aus einem A Seite und ein B separat aufbewahrt, bis sie zum Formen benötigt werden. Eine Dosierpumpe mischt sie im exakten Verhältnis 1:1, spritzt die Mischung in einen beheizten Formhohlraum (typischerweise 150–200 °C), und die Wärme löst eine platinkatalysierte Aushärtung aus. Sekunden später wird ein vollständig vernetztes Silikonbauteil ausgeworfen.
Weil es sich um eine Duroplast, LSR schmilzt nach der Aushärtung nicht mehr. Dadurch erhält es Eigenschaften, die Thermoplaste nicht bieten können:
- Großer Temperaturbereich: flexibel von etwa -50 °C bis +200 °C.
- Biokompatibilität: Formulierungen für medizinische Zwecke und in Lebensmittelqualität sind Standard.
- Chemikalien- und UV-Beständigkeit: Es zersetzt sich weder im Freien noch in aggressiven Medien.
- Hervorragende Abdichtung: Dank des geringen bleibenden Verformungsanteils behalten die Dichtungen ihre Dichtwirkung über Jahre hinweg.
Weitere Informationen zu den Materialien finden Sie auf unserer Seite unter Formteile aus Flüssigsilikonkautschuk.
LSR im Vergleich zu herkömmlichem Silikon und Thermoplasten
Käufer verwechseln LSR oft mit dem Silikon, das man in Tuben kauft, oder mit weichen Thermoplasten wie TPE. Das ist jedoch nicht dasselbe, und genau dieser Unterschied entscheidet über die Leistungsfähigkeit Ihres Bauteils.
| Eigenschaft | LSR (Spritzguss) | HCR / Silikonkautschuk | TPE / TPU (Thermoplast) |
| Prozess | Automatische Einspritzung | Kompression, eher manuell | Standard-Spritzguss |
| Zykluszeit | Sehr schnell (Sekunden) | Langsam | Schnell |
| Temperaturbereich | -50 bis +200 °C | -40 bis +200 °C | -30 bis +120 °C |
| Biokompatibilität | Ausgezeichnet | Gut | Unterschiedlich |
| Optimale Lautstärke | Großes Volumen | Niedrig bis mittel | Großes Volumen |
| Blitz / Ziel | Minimalistisch, klar | Mehr Blitzlicht | Sauber |
Wenn Sie große Stückzahlen eines flexiblen, hitzebeständigen und medizinisch unbedenklichen Bauteils benötigen, ist LSR in der Regel die richtige Wahl. Wenn Sie einen Soft-Touch-Griff benötigen, der recycelbar ist und mit Standardanlagen geformt werden kann, ist ein thermoplastisches Elastomer möglicherweise besser geeignet.
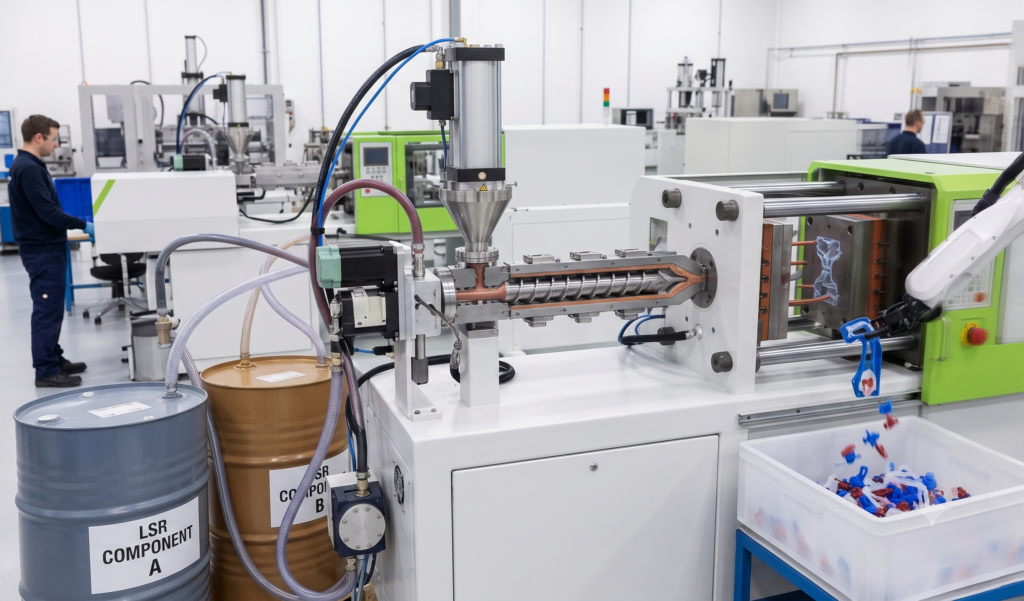
Wo sich das LSR-Formverfahren besonders bewährt
Die Anwendungsbereiche konzentrieren sich auf Eigenschaften, die kein anderes Material aufweist:
- Medizin: Ventile, Dichtungen, Atemmasken, Komponenten für tragbare Geräte (biokompatibel, sterilisierbar).
- Baby- und Konsumgüter: Schnuller, Flaschensauger, Softgriffe (sicher, langlebig, spülmaschinenfest).
- Automobilindustrie: Dichtungen, Steckverbinderdichtungen, Membranen (wärme- und chemikalienbeständig).
- Elektronik: Tastaturen, wasserdichte Dichtungen, Kabelverschraubungen.
- Industrie: O-Ringe und maßgefertigte Dichtungen mit geringer Druckverformungsrest.
Konstruktionsregeln für LSR-Teile
LSR verzeiht manche Dinge, die Thermoplaste nicht verzeihen, und bestraft andere. Die wichtigsten Regeln:
- Dünne Wände sind in Ordnung. LSR lässt sich gut verformen und kann Hohlräume bis zu einer Dicke von ~0,3 mm ausfüllen – das ist dünner, als es bei den meisten Thermoplasten möglich ist.
- Unterschnitte sind weniger kritisch. Da ausgehärtetes LSR flexibel ist, lassen sich Teile oft auch über Hinterschneidungen aus der Form lösen, für die bei starrem Kunststoff Seitenverstellungen erforderlich wären.
- Entwurf für die Blitzsteuerung. LSR hat eine sehr niedrige Viskosität und dringt in jeden Spalt ein, daher müssen Trennfugen und Entlüftungskanäle präzise ausgeführt sein.
- Berücksichtigen Sie den Schwund. LSR schrumpft beim Aushärten um etwa 2–3%; das Formteil wird daher übermaßig gefertigt, um dies auszugleichen.
- Der Standort des Tors ist entscheidend für die Qualität. Kaltkanalsysteme reduzieren den Ausschuss und halten das Material kühl, bis es in den Formhohlraum gelangt.
Da bei den Werkzeugen höchste Präzision gefragt ist, sind LSR-Formen teurer als einfache Thermoplastformen – dafür sind sie jedoch äußerst langlebig und halten oft Millionen von Spritzzyklen stand. Unsere Kosten für Spritzgussformen In diesem Leitfaden wird aufgezeigt, wohin dieses Geld fließt.
Werkzeuge, Kosten und Lieferzeit
LSR ist ein Verfahren für die Großserienfertigung. Wirtschaftlich lohnt sich die Produktion in großen Stückzahlen, da die Werkzeuge hohe Anschaffungskosten verursachen, die Kosten pro Teil jedoch gering sind.
| Faktor | Typische Reichweite | Anmerkungen |
| Werkzeugkosten | Höher als bei Thermoplasten | Präzisionskavitäten, Beheizung, Kaltkanal |
| Vorlaufzeit für die Werkzeugherstellung | 4–8 Wochen | Hängt von der Anzahl der Kavitäten und der Komplexität ab |
| Stückkosten bei großen Stückzahlen | Niedrig | Schnelle Zyklen, hoher Automatisierungsgrad |
| Gewinnschwellenvolumen | Tausende+ | Darunter sollten Sie Folgendes berücksichtigen: Urethan-Gussverfahren oder Formpressen |
| Lebensdauer der Kavität | Oft Millionen von Aufnahmen | Werkzeuge aus Stahl, geringer Verschleiß |
Wenn Sie nur Dutzende oder einige Hundert flexible Teile für Testzwecke benötigen, lohnt sich der Einsatz von LSR-Formen in der Regel nicht – Prototypen aus gegossenem Urethan oder formgepresstem Silikon sind die kostengünstigere Lösung. LSR macht sich erst dann bezahlt, wenn Sie sich auf ein Produktionsvolumen festlegen. Bei Kunststoffteilen in kleinen Stückzahlen sollten Sie einen Vergleich anstellen mit Kosten für das Spritzgießen in kleinen Stückzahlen.
Umspritzen mit LSR
Einer der wertvollsten Tricks von LSR ist Umspritzung: Das direkte Verkleben von Silikon auf einem starren Kunststoff- oder Metallsubstrat, um beispielsweise ein hartes Gehäuse mit einem weichen, abgedichteten Griff oder einem wasserdichten Knopf herzustellen. Dies erfordert eine sorgfältige Materialauswahl und Oberflächenvorbereitung, damit das Silikon zuverlässig haftet. Wenn Ihr Produkt starre und weiche Bereiche in einem Bauteil vereint, ist unser Kostenübersicht für das Umspritzen behandelt die Vor- und Nachteile.
Häufige LSR-Fehler und wie man sie vermeidet
Selbst ein gut konstruiertes LSR-Bauteil kann auf der Spritzgießmaschine versagen, wenn der Prozess nicht richtig eingestellt ist. Wenn Sie die üblichen Ursachen kennen, können Sie sich mit Ihrem Spritzgießer fundierter austauschen und einen Erstmusterbericht kritisch bewerten.
- Flash: das dünne Gewebe an der Trennfuge. Da LSR eine so niedrige Viskosität aufweist, dringt es durch Spalten, durch die ein Thermoplast niemals hindurchdringen würde. Abhilfe schaffen präzise Werkzeuge, die richtige Schließkraft und eine gute Entlüftung.
- Luftblasen und Hohlräume: Eingeschlossene Luft führt zu Blasen oder zu kurzen Spritzstrecken. Durch die richtige Anordnung der Entlüftungsöffnungen und die Steuerung der Einspritzgeschwindigkeit lassen sich die meisten dieser Probleme beheben.
- Unvollständige Heilung: Wenn ein Teil klebrig bleibt oder nicht fest genug ist, liegt das in der Regel daran, dass die Aushärtungstemperatur oder die Verweilzeit nicht korrekt eingestellt war oder das Mischungsverhältnis von A und B nicht eingehalten wurde.
- Haftungsversagen bei Überformteilen: Wenn sich das Silikon vom Untergrund löst, war entweder die Oberflächenvorbereitung oder die Grundierung falsch, oder die Materialkombination war nicht kompatibel.
- Dimensionsdrift: Wenn die Teile durchweg zu groß oder zu klein ausfallen, muss der Schrumpfausgleich im Werkzeug angepasst werden.
Ein erfahrener Spritzgießer sieht diese Probleme bereits vor dem ersten Schuss voraus und prüft das erste Teil darauf, anstatt sie erst bei der Serienfertigung zu entdecken. Genau aus diesem Grund ist es wichtig, den Prozess – und nicht nur das Design – zu validieren, bevor man sich auf eine vollständige Produktionsserie festlegt.
Häufig gestellte Fragen
Was ist der Unterschied zwischen LSR-Formguss und herkömmlichem Silikonformguss? Das LSR-Spritzgießen ist ein schnelles, automatisiertes Spritzgussverfahren, bei dem niedrigviskoses Flüssigsilikon zum Einsatz kommt, das durch Wärme aushärtet und saubere Teile mit minimalem Grat und kurzen Zykluszeiten liefert. Herkömmliches Silikon (HCR, High-Consistency-Gum-Rubber) ist ein dickflüssigeres Material, das in der Regel im Formpress- oder Transferformverfahren verarbeitet wird, was langsamer und arbeitsintensiver ist. LSR überzeugt in Bezug auf Stückzahlen, Konsistenz und Oberflächenqualität; HCR eignet sich hingegen für bestimmte dickwandige oder spezielle Teile. Für die meisten modernen, in großen Stückzahlen gefertigten flexiblen Komponenten – beispielsweise im Medizin-, Baby- und Dichtungsbereich – ist LSR die Standardwahl.
Eignet sich das LSR-Spritzgießen für kleine Stückzahlen? Im Allgemeinen nein, da die Präzisionswerkzeuge eine erhebliche Anfangsinvestition darstellen, die sich erst bei einer Stückzahl von mehreren Tausend amortisiert. Bei Prototypen oder Kleinserien von einigen hundert flexiblen Teilen sind gegossenes Urethan, 3D-gedrucktes Silikon oder Formpressen pro Teil weitaus kostengünstiger, auch wenn diese Verfahren langsamer sind. LSR wird zur wirtschaftlichen Wahl, sobald Ihr Jahresvolumen in die Tausende steigt. Dann sorgen die schnellen Zykluszeiten und die lange Standzeit der Werkzeuge dafür, dass die Kosten pro Teil deutlich unter denen jeder Alternative für kleine Stückzahlen liegen.
Können LSR-Teile in medizinischen und lebensmitteltechnischen Anwendungen eingesetzt werden? Ja – die Biokompatibilität ist eine der entscheidenden Stärken von LSR und ein wesentlicher Grund dafür, dass es diese Märkte dominiert. LSR-Formulierungen in medizinischer und lebensmitteltauglicher Qualität sind weit verbreitet, und ausgehärtetes LSR ist chemisch inert, im Autoklav oder durch Gammabestrahlung sterilisierbar und über einen weiten Temperaturbereich stabil. Diese Kombination macht es zum Standardmaterial für Atemwegskomponenten, Ventile, Wearables, Schnuller und Flaschensauger. Wie immer müssen die spezifische Qualität und alle erforderlichen Zertifizierungen (USP Klasse VI, FDA) vor der Produktion für Ihre Anwendung bestätigt werden.
Wie lange dauert die Herstellung von LSR-Werkzeugen? Rechnen Sie bei einer LSR-Form mit einer Fertigungszeit von etwa 4 bis 8 Wochen, abhängig von der Anzahl der Kavitäten, der Komplexität der Teile und davon, ob ein Kaltkanalsystem enthalten ist. Die Werkzeugherstellung ist aufwendiger als bei einer einfachen Thermoplastform, da das Werkzeug präzise beheizt, sorgfältig entlüftet werden muss, um Gratbildung durch das Material mit niedriger Viskosität zu vermeiden, und so dimensioniert sein muss, dass die Aushärtungsschrumpfung ausgeglichen wird. Aufgrund dieser Vorlaufzeit lassen Teams häufig parallel Prototypen aus gegossenem Urethan anfertigen – um das Design zu validieren, während das Serienwerkzeug gefertigt wird, sodass nach der Fertigstellung des Stahlwerkzeugs keine Nachkonstruktionen mehr erforderlich sind.
Wann LSR die richtige Wahl ist
Das LSR-Spritzgießen ist das richtige Verfahren, wenn Sie flexible, hitzebeständige und biokompatible Teile in großen Stückzahlen benötigen – Dichtungen, medizinische Komponenten, Babyartikel, weiche Griffe. Es funktioniert genau umgekehrt wie das herkömmliche Kunststoffspritzgießen: Flüssigkeit rein, ausgehärteter Gummi raus. Beachten Sie die Konstruktionsregeln, planen Sie die Investitionen in den Werkzeugbau ein und validieren Sie das Design zunächst mit kostengünstigeren Prototypen. Wenn Sie dies tun, liefert das LSR-Verfahren Teile, die über die gesamte Lebensdauer des Produkts hinweg flexibel bleiben und ihre Dichtfunktion behalten.
Über den Autor Patrick Chen – Anwendungsingenieur, XY Machining Patrick prüft bei XY Machining dünnwandige Konstruktionen für US-amerikanische Ingenieurteams und arbeitet mit der Fertigung zusammen an den Spannvorrichtungen und Werkzeugwegen, die dafür sorgen, dass empfindliche Teile innerhalb der Toleranzen bleiben. Um ein dünnwandiges Bauteil vor der Angebotserstellung einer Druckprüfung zu unterziehen, Senden Sie Ihr Modell an unser Team.


