
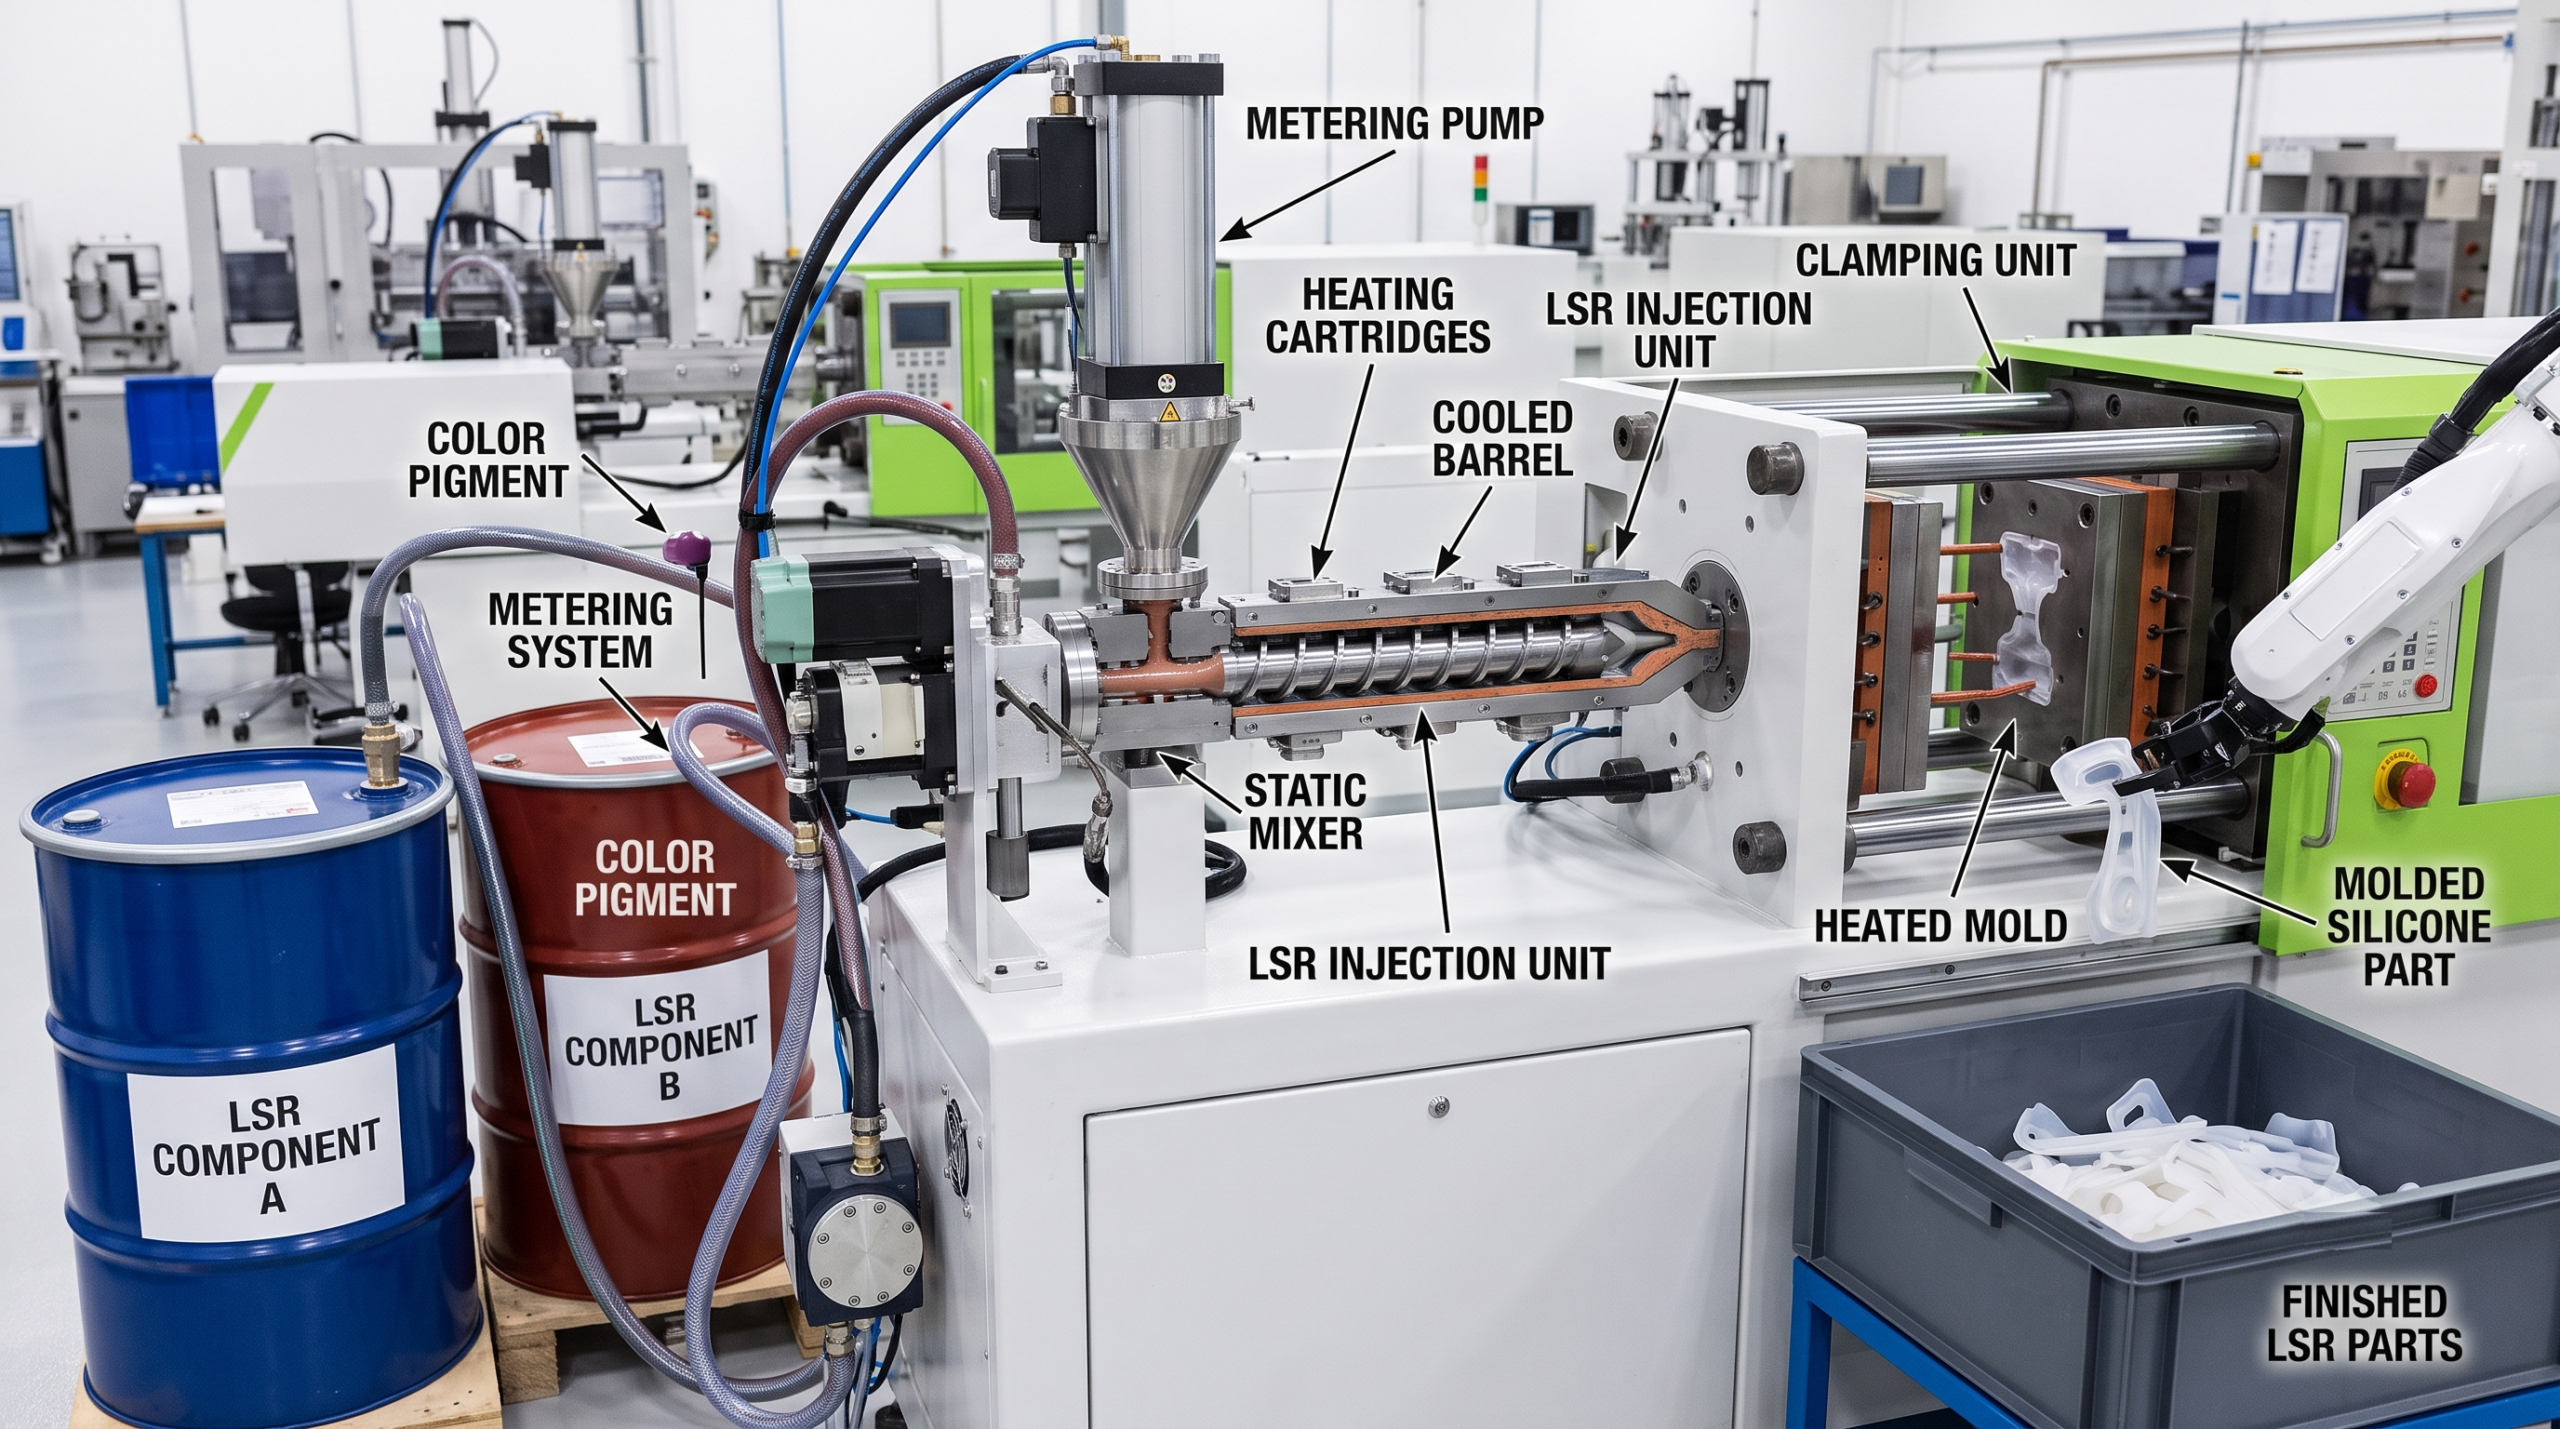
簡単な答え: LSR射出成形(液体シリコーンゴム成形)は、2液型の液体シリコーンを加熱された金型に注入し、そこで硬化させて柔軟で耐久性のあるゴム部品を成形するプロセスです。冷却によって硬化する熱可塑性樹脂とは異なり、LSRは熱硬化性樹脂であり、 ヒート 硬化させるため、金型や工程は標準的な射出成形とは逆の順序で行われます。この方法は、シール、ガスケット、医療用部品、ベビー用品など、柔軟性を保ち、生体適合性があり、-50 °Cから200 °Cの範囲で安定性を維持しなければならないあらゆる製品に最適な手法です。.
初めてLSR成形の工程を見たとき、私の固定観念が覆されました。プラスチック部品は、高温の状態で金型に入り、冷えて硬くなった状態で取り出されます。一方、LSR部品は、冷たい液体の状態で金型に入り、高温でゴムのような状態になって取り出されます。 ゲート、ベント、温度制御など、金型設計のあらゆる要素が、この「逆転」という一点から導き出されているのです。.
LSRとは何か、そしてなぜその挙動が異なるのか
液体シリコーンゴムは2つの成分で構成されており、そのうちの1つは、 A 側と、a B 一方、成形までは別々に保管される。 計量ポンプがこれらを正確な1:1の比率で混合し、加熱された金型キャビティ(通常150~200 °C)に混合物を注入すると、熱によって白金触媒による硬化が引き起こされる。数秒後、完全に架橋されたシリコーン部品が取り出される。.
それは 熱硬化性, LSRは一度硬化すると、二度と溶けません。そのため、熱可塑性樹脂にはない次のような特性を備えています:
- 広い温度範囲: 約-50 °Cから+200 °Cの範囲で柔軟性を発揮します。.
- 生体適合性: 医療用および食品用グレードの製剤が標準となっています。.
- 耐薬品性および耐紫外線性: 屋外や過酷な環境下でも劣化しません。.
- 優れた密閉性: 圧縮永久ひずみが小さいため、ガスケットは長年にわたり密閉性を維持します。.
教材に関するより詳しい情報については、当サイトの以下のページをご覧ください。 液体シリコーンゴムの成形.
LSR 対 標準シリコーン 対 熱可塑性樹脂
購入者は、LSRをチューブ入りのシリコーンや、TPEのような軟質熱可塑性樹脂と混同しがちです。これらは同じものではありません。その違いが、部品の性能を左右するのです。.
| プロパティ | LSR(射出成形) | HCR/ガムシリコーン | TPE/TPU(熱可塑性樹脂) |
| プロセス | 自動注入 | 圧縮、手動での作業が増える | 標準的な射出成形 |
| サイクルタイム | 非常に速い(数秒) | 遅い | 速い |
| 温度範囲 | -50 ~ +200 °C | -40 ~ +200 °C | -30 ~ +120 °C |
| 生体適合性 | 素晴らしい | いいね | 場合による |
| 最適な音量 | 大量 | 低~中 | 大量 |
| フラッシュ/フィニッシュ | ミニマルで洗練された | さらにフラッシュ | クリーン |
柔軟性があり、耐熱性に優れ、医療用途に適した部品を大量に必要とする場合、通常はLSRが最適な選択肢となります。一方、リサイクルが可能で、標準的な設備で成形できるソフトタッチのグリップが必要な場合は、熱可塑性エラストマーの方が適しているかもしれません。.
LSR成形の真価が発揮される場面
これらの用途は、他のどの材料も重ね合わせることができないという特性に集約されています:
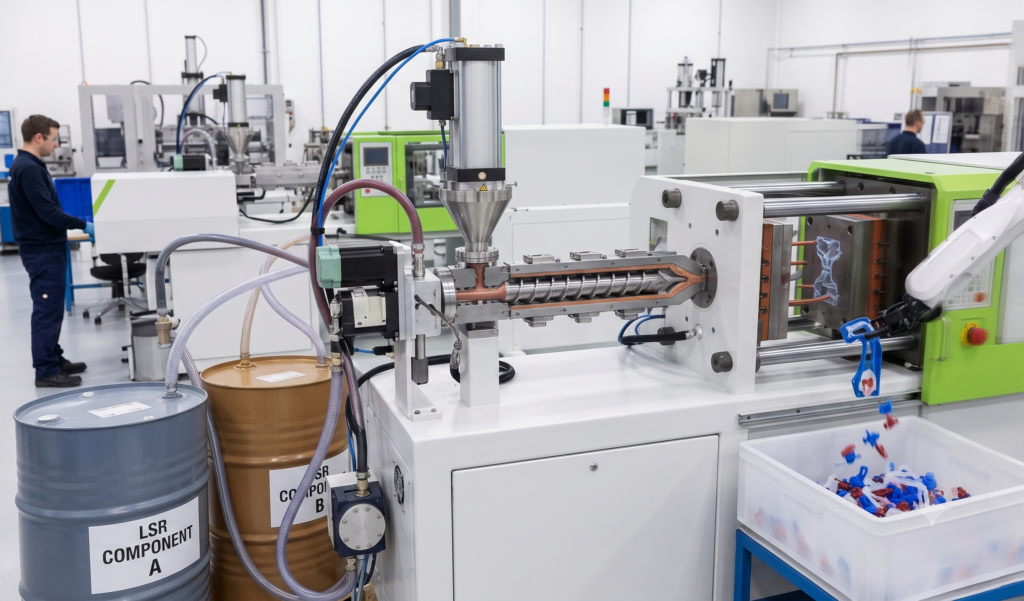
- 医療:バルブ、シール、呼吸用マスク、ウェアラブル機器の部品(生体適合性があり、滅菌可能)。.
- ベビー・消費者向け: おしゃぶり、哺乳瓶の乳首、ソフトグリップ(安全で丈夫、食洗機対応)。.
- 自動車:ガスケット、コネクタ用シール、膜(耐熱・耐薬品性)。.
- エレクトロニクス: キーパッド、防水シール、ケーブルグランド。.
- 産業用: 圧縮永久ひずみが小さいOリングおよび特注シール。.
LSR部品の設計ルール
LSRは、熱可塑性樹脂では許されないような欠点も許容する一方で、他の欠点に対しては厳しい。最も重要なルールは以下の通りです:
- 壁が薄くて構いません。. LSRは流動性が良く、壁厚を約0.3 mmまで成形することが可能です。これは、ほとんどの熱可塑性プラスチックで可能な厚さよりも薄いものです。.
- アンダーカットは失敗しても目立ちにくい。. 硬化したLSRは柔軟性があるため、硬質プラスチックではサイドアクションが必要となるようなアンダーカット部分でも、部品を型から取り外せる場合が多い。.
- フラッシュ制御のための設計。. LSRは粘度が非常に低いため、わずかな隙間にも入り込んでしまうため、パーティングラインやベントの設計は極めて正確でなければなりません。.
- 収縮分を考慮する。. LSRは硬化時におよそ2~3%収縮するため、これを補うために金型は余裕を持たせて製作されます。.
- ゲートの設置場所が品質を左右する。. コールドランナーシステムは、廃棄物を削減し、材料が金型キャビティに入るまで低温に保つことができます。.
LSR金型は、金型の精度が極めて重要であるため、単純な熱可塑性樹脂用金型よりもコストは高くなりますが、その寿命は長く、多くの場合、数百万ショットにも及びます。当社の 射出成形金型のコスト このガイドでは、その資金がどこに使われているのかを詳しく解説しています。.
金型、コスト、およびリードタイム
LSRは大量生産に適したプロセスです。金型への初期投資は高額ですが、1個あたりのコストは低いため、規模の拡大によって経済的なメリットが得られます。.
| 因子 | 一般的な範囲 | 注記 |
| 金型費 | 熱可塑性樹脂よりも高い | 精密キャビティ、加熱、コールドランナー |
| 金型のリードタイム | 4~8週間 | キャビティの数や複雑さによって異なります |
| 大量生産時の部品単価 | 低 | 高速サイクル、高度な自動化 |
| 損益分岐点販売数量 | 数千以上 | その下では、以下の点を検討してください。 ウレタン鋳造 または圧縮成形 |
| キャビティ寿命 | 多くの場合、何百万枚もの写真 | 鋼製金型、摩耗が少ない |
テスト用に数十個から数百個程度の柔軟な部品しか必要ない場合、LSR金型は採算が合わないことがほとんどです。ウレタン鋳造や圧縮成形されたシリコーン製の試作品の方が、より安価に目的を達成できます。LSRは、量産を決定した場合にこそそのコストに見合う価値があります。少量のプラスチック部品については、以下と比較してください。 小ロット成形のコスト.
LSRを用いたオーバーモールド
LSRの最も有用なテクニックの一つは、 オーバーモールド: 硬質プラスチックや金属の基材にシリコーンを直接接着し、例えば、硬い筐体に柔らかい密閉グリップや防水ボタンを備えた製品などを製造する方法です。シリコーンが確実に接着するためには、材料の組み合わせや表面処理を慎重に行う必要があります。もしお客様の製品が、1つの部品に硬質部分と軟質部分を組み合わせている場合は、当社の オーバーモールドのコストガイド トレードオフについて解説しています。.
LSRによく見られる欠陥とその防止策
たとえ設計が優れたLSR部品であっても、成形プロセスが適切に調整されていなければ、プレス成形時に不具合が生じる可能性があります。よくある原因を把握しておくことで、成形業者との対話をより建設的に進めたり、初回検査報告書を批判的な視点で読み解いたりすることができるようになります。.
- Flash:パーティングライン部分の薄いウェブ。LSRは粘度が非常に低いため、熱可塑性樹脂では決して起こらないような隙間から漏れ出てしまう。これを防ぐには、精密な金型、適切なクランプ力、そして適切な排気が必要である。.
- エアトラップおよび空隙: 閉じ込められた空気が気泡や充填不足の原因となります。通気口の適切な配置と射出速度の制御により、こうした問題のほとんどは解決できます。.
- 不完全な治癒: 粘着性が残ったり強度が不足している部分がある場合は、通常、硬化温度や保持時間が適切でなかったか、あるいはA剤とB剤の混合比がずれていたことを意味します。.
- オーバーモールドにおける接着不良: シリコーンが基材から剥がれてしまう場合は、表面処理や下地塗料の処理が不適切だったか、あるいは材料の組み合わせに問題があった可能性があります。.
- 寸法ドリフト: 部品の寸法が常に規定より大きくなったり小さくなったりする場合は、金型の収縮補正を調整する必要があります。.
有能な成形担当者は、量産段階で問題が発覚するのを待つのではなく、最初の成形を行う前にこうした問題を予測し、最初の製品で検査を行います。まさにこのため、本格的な量産に着手する前に、設計だけでなくプロセスそのものの検証を行うことが重要なのです。.
よくある質問
LSR成形と通常のシリコーン成形にはどのような違いがありますか? LSR成形は、熱で硬化する低粘度の液体シリコーンを用いた、高速で自動化された射出成形プロセスであり、バリが最小限で、サイクルタイムが短い、きれいな成形品が得られます。従来のシリコーン(HCR、すなわち高粘度ガムゴム)は、より粘度の高い材料であり、通常は圧縮成形やトランスファー成形によって加工されますが、これらは処理速度が遅く、手作業の割合が高くなります。 LSRは生産量、均一性、表面仕上げの点で優れており、HCRは特定の厚みのある部品や特殊な部品に適しています。医療用、ベビー用品、シール材など、現代の大量生産される柔軟な部品のほとんどにおいて、LSRが標準的な選択肢となっています。.
LSR射出成形は少量生産に適していますか? 一般的に言えば、そうではありません。精密金型には多額の初期投資が必要であり、その費用は数千個の部品を生産して初めて償却されるからです。試作品や、数百個程度の柔軟な部品の少量生産の場合、成形速度は遅くなりますが、キャストウレタン、3Dプリントによるシリコーン、あるいは圧縮成形の方が、1個あたりのコストははるかに安くなります。 年間生産量が数千個に達すると、LSRが経済的な選択肢となります。その場合、短いサイクルタイムと長い金型寿命により、1個あたりのコストは、どの少量生産向けの代替手段よりも大幅に低くなります。.
LSR製の部品は、医療や食品分野で使用できますか? はい。生体適合性はLSRの決定的な強みのひとつであり、これらの市場で圧倒的なシェアを占める主な理由でもあります。医療用および食品用のLSR配合材は広く入手可能であり、硬化したLSRは化学的に不活性で、オートクレーブやガンマ線による滅菌が可能であり、幅広い温度範囲で安定性を保ちます。 こうした特長が相まって、LSRは呼吸器用部品、バルブ、ウェアラブル機器、おしゃぶり、哺乳瓶の乳首などの標準素材となっています。いつもの通り、生産前には、用途に応じて具体的なグレードや必要な認証(USPクラスVI、FDAなど)を確認する必要があります。.
LSR用金型の製作にはどれくらい時間がかかりますか? LSR金型の製作には、キャビティ数、部品の複雑さ、およびコールドランナーシステムの有無にもよりますが、およそ4~8週間かかります。 この金型は、低粘度の材料によるバリを抑制するために精密な加熱と慎重な排気が必要であり、さらに硬化収縮を補正するための寸法調整も求められるため、基本的な熱可塑性樹脂用金型よりも製造工程が複雑になります。 この初期段階に時間がかかるため、チームはしばしば並行して鋳造ウレタン製の試作モデルを作成します。これにより、量産用金型の加工が進む間に設計の検証を行い、金型の製作が確定した後に再設計が必要になる事態を回避しています。.
LSRが適切な選択となる場合
LSR射出成形は、シール、医療用部品、ベビー用品、ソフトグリップなど、柔軟性があり、耐熱性・生体適合性を備えた部品を大量に生産する必要がある場合に最適なプロセスです。このプロセスは、一般的なプラスチック成形とは逆の仕組みで、液体を投入すると硬化したゴムが成形品として得られます。 設計ルールを遵守し、金型への投資計画を立て、まずは安価な試作品で検証を行ってください。そうすれば、LSRは製品の寿命を通じて柔軟性を保ち、シール性能を維持し続ける部品を提供します。.
著者について パトリック・チェン — XY Machining アプリケーションエンジニア パトリックは、XY Machining社において、米国のエンジニアリングチーム向けに薄肉部品の設計をレビューするとともに、繊細な部品を公差内に収めるための治具や工具経路について、現場の作業員と連携して取り組んでいます。見積もりを出す前に薄肉部品の耐圧試験を行うには、, モデルを弊社チームにお送りください.


