
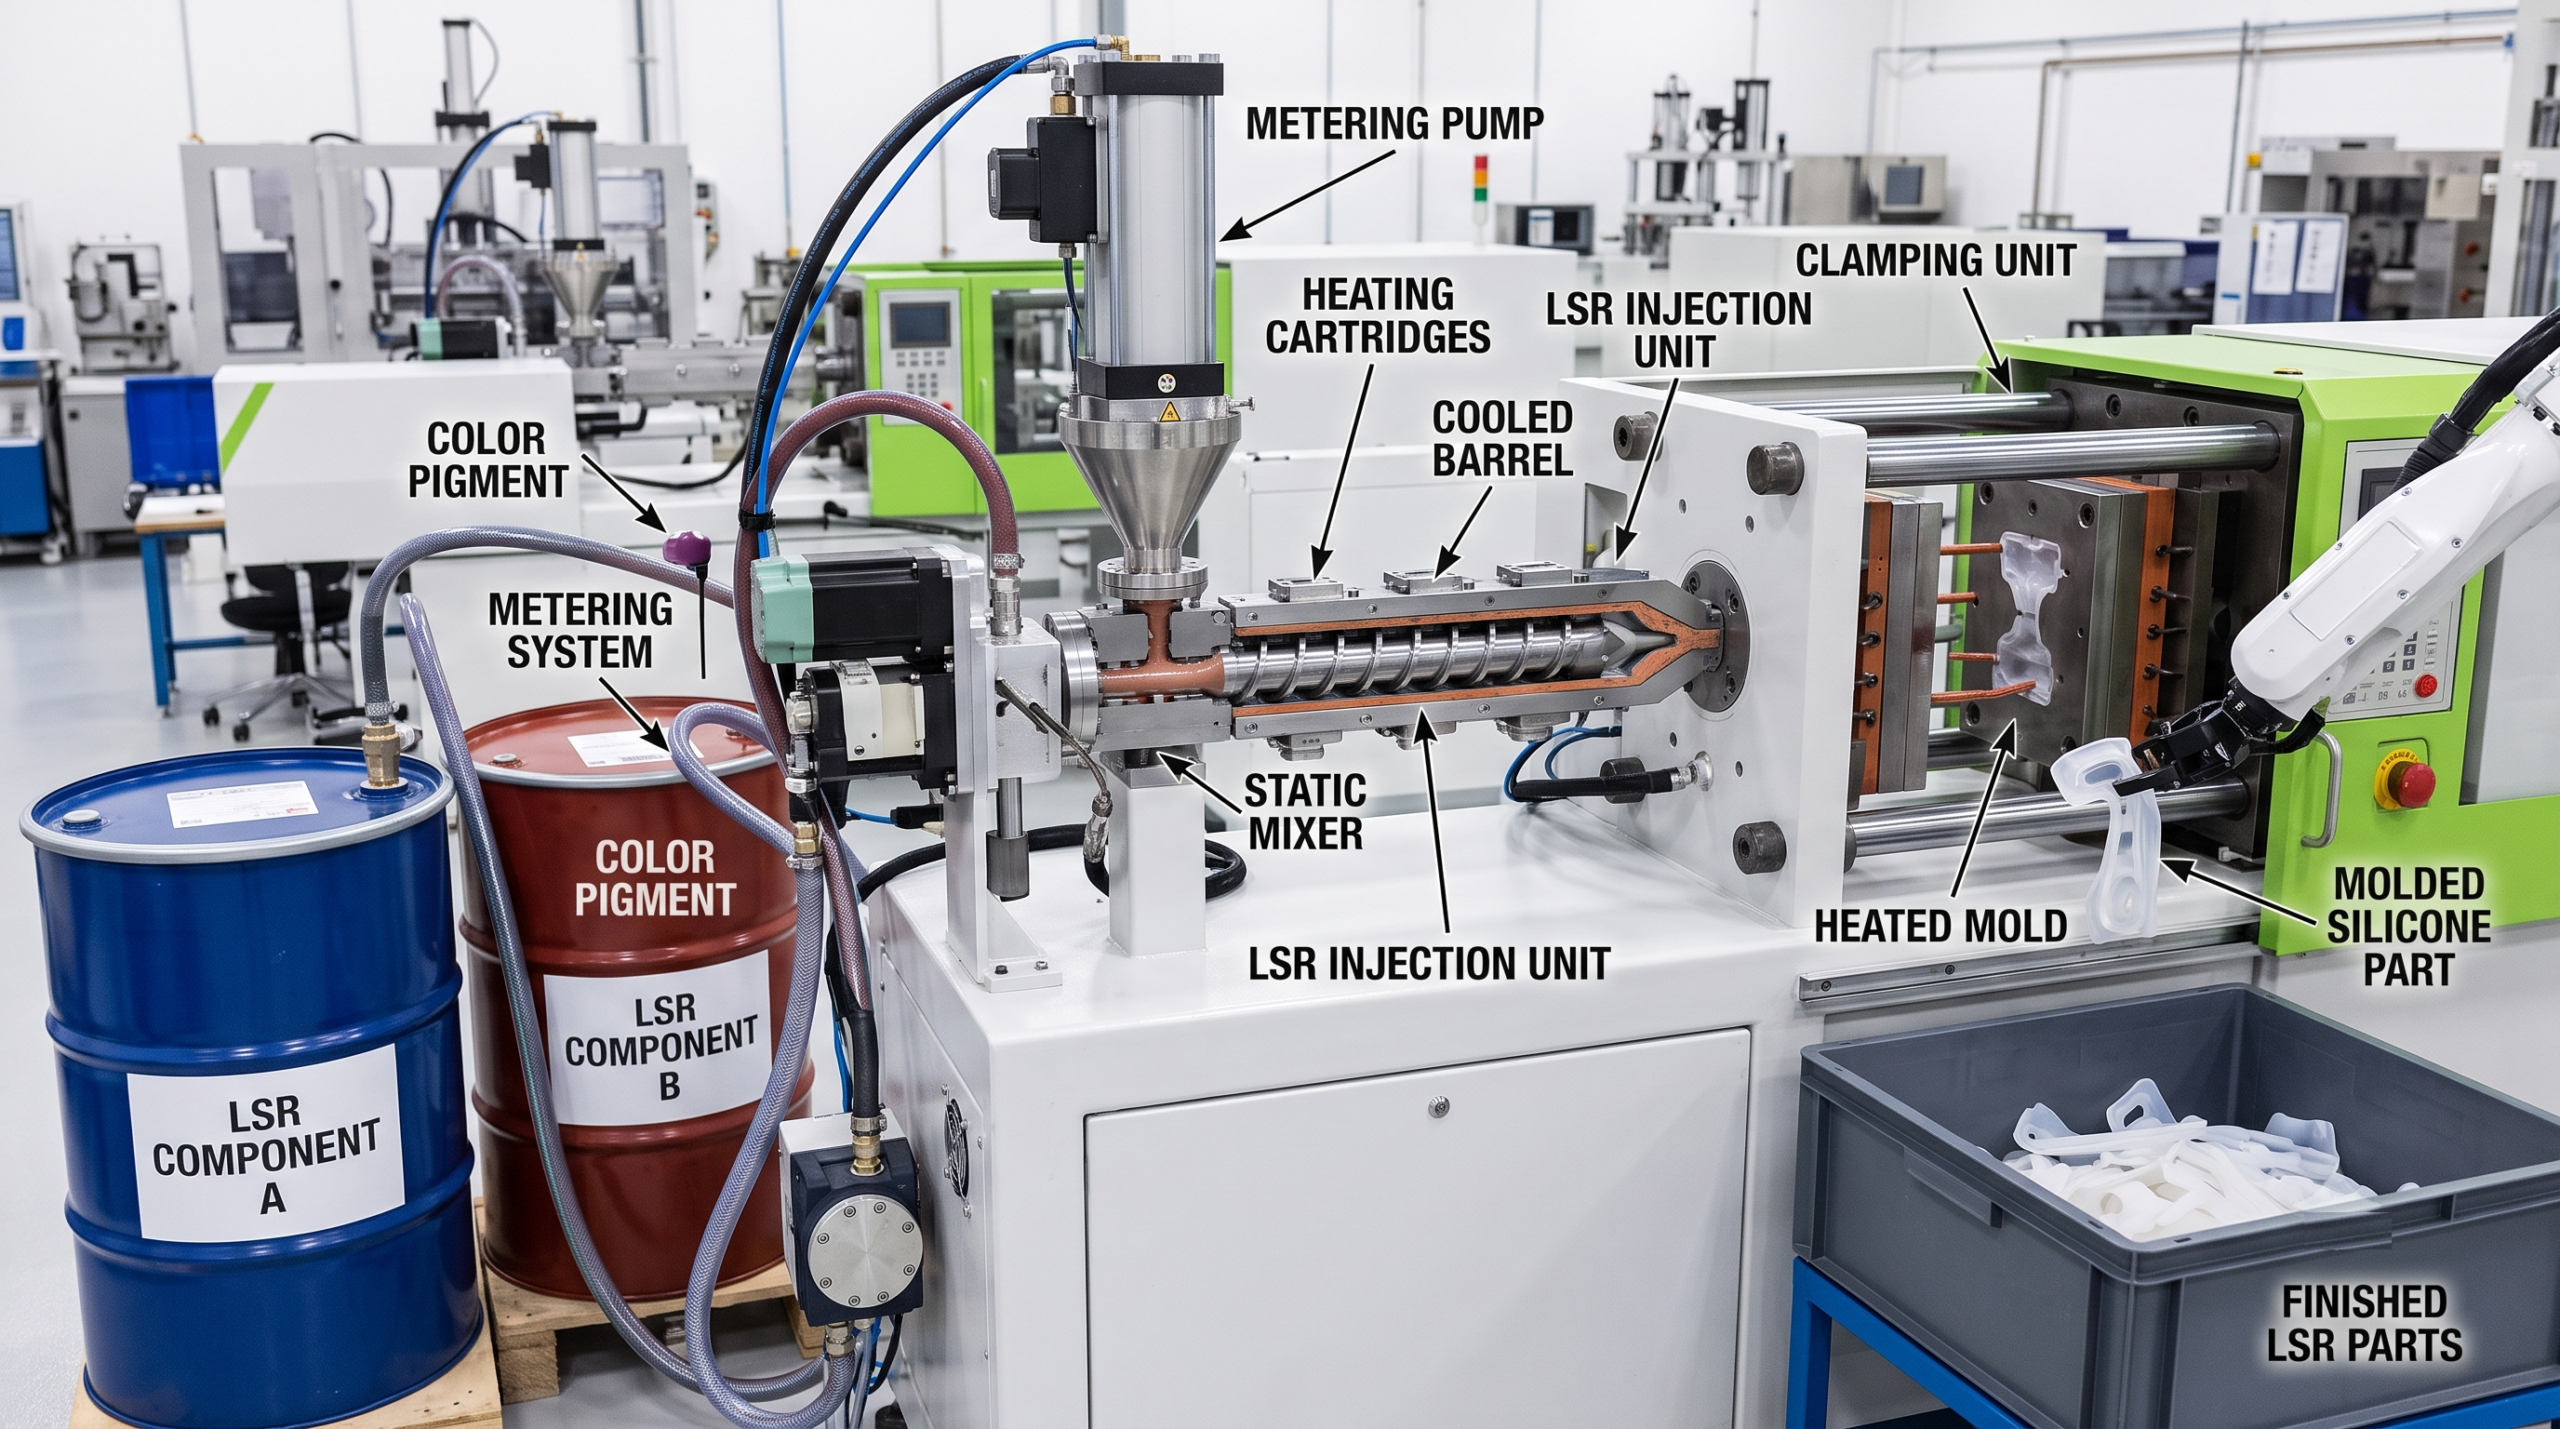
Réponse rapide : Le moulage par injection de caoutchouc de silicone liquide (LSR) est un procédé qui consiste à injecter un caoutchouc de silicone liquide composé de deux composants dans un moule chauffé, où il durcit pour former une pièce en caoutchouc souple et résistante. Contrairement aux thermoplastiques qui durcissent en refroidissant, le LSR est un thermodurcissable qui séries pour permettre le durcissement — le processus et l’outillage fonctionnent donc à l’inverse du moulage par injection classique. C’est la méthode de référence pour les joints d’étanchéité, les joints de serrage, les composants médicaux, les produits pour bébés et tout ce qui doit rester souple, biocompatible et stable entre -50 °C et 200 °C.
La première fois que j'ai assisté à un cycle de moulage LSR, cela a bouleversé ma conception des choses. Une pièce en plastique entre dans un moule à chaud et en ressort froide et rigide. Une pièce moulée par LSR y entre sous forme de liquide froid et en ressort chaude et caoutchouteuse. Tout ce qui concerne l'outillage — les points d'injection, les évents, le contrôle de la température — découle de cette inversion.
Qu'est-ce que le LSR et pourquoi se comporte-t-il différemment ?
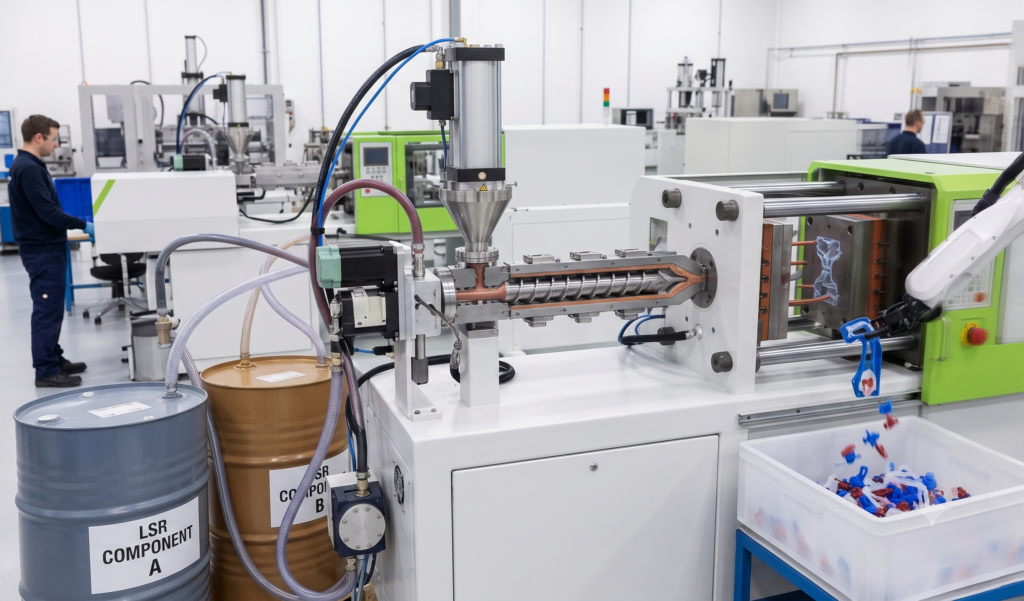
Le caoutchouc de silicone liquide se présente sous forme de deux composants, un A côté et un B de part et d'autre, conservés séparément jusqu'au moulage. Une pompe doseuse les mélange dans un rapport précis de 1:1, injecte le mélange dans une cavité chauffée (généralement entre 150 et 200 °C), et la chaleur déclenche une polymérisation catalysée par le platine. Quelques secondes plus tard, une pièce en silicone entièrement réticulée est éjectée.
Parce qu'il s'agit d'un thermosodé, le LSR ne fond plus une fois durci. Cela lui confère des propriétés que les thermoplastiques ne peuvent égaler :
- Large plage de températures: flexible entre environ -50 °C et +200 °C.
- Biocompatibilité: les formulations à usage médical et alimentaire sont courantes.
- Résistance aux produits chimiques et aux rayons UV: il ne se dégrade ni à l'extérieur ni dans des milieux agressifs.
- Excellente étanchéité: grâce à leur faible déformation rémanente, ces joints conservent leur étanchéité pendant des années.
Pour en savoir plus sur les matériaux, consultez notre page consacrée à moulage de caoutchouc de silicone liquide.
LSR, silicone standard et thermoplastiques
Les acheteurs confondent souvent le LSR avec le silicone vendu en tube ou avec des thermoplastiques souples comme le TPE. Ce ne sont pas les mêmes matériaux, et cette différence détermine les performances de votre pièce.
| Propriété | LSR (moulage par injection) | HCR / silicone caoutchouteux | TPE / TPU (thermoplastique) |
| Processus | Injection automatisée | Compression, plus manuelle | Moulage par injection standard |
| Durée du cycle | Très rapide (en quelques secondes) | Lent | Rapide |
| Plage de températures | de -50 à +200 °C | de -40 à +200 °C | de -30 à +120 °C |
| Biocompatibilité | Excellent | Bien | Variable |
| Meilleur volume | Volume élevé | Faible à moyen | Volume élevé |
| Flash / finition | Minimaliste, épuré | Encore plus de flash | Nettoyer |
Si vous avez besoin de grandes quantités d'une pièce souple, thermostable et conforme aux normes médicales, le LSR est généralement la solution idéale. Si vous recherchez une poignée au toucher doux, recyclable et moulable avec un équipement standard, un élastomère thermoplastique pourrait mieux convenir.
Les domaines dans lesquels le moulage LSR excelle
Ces applications s'articulent autour de propriétés qu'aucun autre matériau ne présente :
- Médical: valves, joints d'étanchéité, masques respiratoires, composants d'appareils portables (biocompatibles, stérilisables).
- Produits pour bébés et grand public: tétines, tétines de biberon, poignées souples (sûres, résistantes, lavables au lave-vaisselle).
- Automobile: joints d'étanchéité, joints de connecteurs, membranes (résistantes à la chaleur et aux produits chimiques).
- Électronique: claviers, joints d'étanchéité, presse-étoupes.
- Industriel: Joints toriques et joints sur mesure présentant une faible déformation rémanente après compression.
Règles de conception des pièces en LSR
Le LSR tolère certaines choses que les thermoplastiques ne tolèrent pas, et en sanctionne d'autres. Les règles les plus importantes sont les suivantes :
- Les parois fines conviennent très bien. Le LSR présente une bonne fluidité et permet de remplir des parois d'une épaisseur pouvant descendre jusqu'à environ 0,3 mm, soit une épaisseur inférieure à celle que permettent la plupart des thermoplastiques.
- Les coupes en sous-coupe sont plus faciles à réaliser. Le LSR durci étant souple, il est souvent possible de démouler les pièces au niveau de contre-dépouilles qui nécessiteraient des actions latérales dans le cas d’un plastique rigide.
- Conception pour la gestion des flashs. Le LSR présente une très faible viscosité et s'infiltre dans le moindre interstice ; il est donc indispensable que les lignes de joint et les évents soient réalisés avec précision.
- Tenir compte du rétrécissement. Le LSR se rétracte d'environ 2 à 31 TP3T lors du durcissement ; l'outil est donc usiné avec une surépaisseur pour compenser ce rétrécissement.
- L'emplacement de la porte est déterminant pour la qualité. Les systèmes à canaux froids réduisent le gaspillage et maintiennent la matière à basse température jusqu'à son entrée dans la cavité.
Comme l'outillage doit répondre à des exigences de précision très strictes, les moules LSR sont plus coûteux que les simples moules thermoplastiques — mais ils ont une longue durée de vie, souvent de plusieurs millions de moulages. Notre coût de l'outillage de moulage par injection Ce guide explique en détail où va cet argent.
Outillage, coûts et délais de livraison
La LSR est un procédé destiné à la production en grande série. Ce procédé est rentable à grande échelle, car l'outil représente un investissement initial important et le coût unitaire est faible.
| Facteur | Plage typique | Remarques |
| Coût des outillages | Supérieur à celui des thermoplastiques | Cavités de précision, chauffage, canal froid |
| Délai de fabrication des outillages | 4 à 8 semaines | Cela dépend du nombre de cavités et de la complexité |
| Coût unitaire en fonction du volume | Faible | Cycles rapides, automatisation poussée |
| Volume d'équilibre | Plus de milliers | En dessous, pensez à moulage à l'uréthane ou le moulage par compression |
| Durée de vie de la cavité | Souvent, des millions de clichés | Outillage en acier, faible usure |
Si vous n’avez besoin que de quelques dizaines ou de quelques centaines de pièces souples à des fins de test, le moulage LSR est rarement rentable : les prototypes en uréthane moulé ou en silicone moulé par compression constituent une solution plus économique. Le moulage LSR devient rentable lorsque vous vous engagez à produire en grande série. Pour les pièces en plastique à faible volume, comparez avec coût du moulage par injection à faible volume.
Surmoulage avec du LSR
L'une des astuces les plus précieuses de LSR est surrimage: le collage direct du silicone sur un substrat rigide en plastique ou en métal afin de créer, par exemple, un boîtier rigide doté d’une poignée souple et étanche ou d’un bouton étanche. Ce procédé nécessite un choix minutieux des matériaux et une préparation soignée des surfaces pour garantir une adhérence fiable du silicone. Si votre produit combine des zones rigides et souples au sein d’une même pièce, notre Guide des coûts du surmoulage aborde les compromis.
Défauts courants liés au LSR et comment les éviter
Même une pièce en caoutchouc synthétique liquide (LSR) bien conçue peut présenter des défauts lors du moulage si le processus n'est pas correctement réglé. Connaître les causes courantes de ces défauts vous aide à mener une discussion plus constructive avec votre mouleur et à analyser d'un œil critique le rapport de contrôle du premier article.
- Flash: la fine couche de matière au niveau de la ligne de joint. La viscibilité du LSR étant très faible, il s'échappe par des interstices d'où un thermoplastique ne s'échapperait jamais. Pour y remédier, il faut un outillage précis, une force de serrage adéquate et une bonne ventilation.
- Poches d'air et vides: l'air emprisonné provoque la formation de bulles ou des moulages incomplets. Un placement adéquat des évents et un bon contrôle de la vitesse d'injection permettent de résoudre la plupart de ces problèmes.
- Guérison incomplète: si une partie reste collante ou présente une résistance insuffisante, cela signifie généralement que la température de durcissement ou le temps de maintien n'étaient pas corrects, ou que le rapport de mélange A/B a varié.
- Défaillance de l'adhérence sur les surmoulages: si le silicone se détache de son support, cela signifie que la préparation de la surface ou l'application de l'apprêt n'ont pas été effectuées correctement, ou que les deux matériaux étaient incompatibles.
- Dérive dimensionnelle: si les pièces présentent systématiquement un surdimensionnement ou un sous-dimensionnement, il faut régler la compensation de retrait dans l'outil.
Un mouleur compétent anticipe ces problèmes avant le premier moulage et vérifie leur présence dès la première pièce, plutôt que de les découvrir une fois la production lancée. C'est précisément pour cette raison qu'il est essentiel de valider le processus — et pas seulement la conception — avant de se lancer dans une production à grande échelle.
Foire aux questions
Quelle est la différence entre le moulage au LSR et le moulage au silicone classique ? Le moulage LSR est un procédé d’injection rapide et automatisé utilisant du silicone liquide à faible viscosité qui durcit à la chaleur, permettant d’obtenir des pièces nettes avec un minimum de bavures et des temps de cycle courts. Le silicone traditionnel (HCR, ou caoutchouc en pâte à haute consistance) est un matériau plus épais généralement traité par moulage par compression ou par transfert, des procédés plus lents et davantage manuels. Le LSR s'impose en termes de volume, d'uniformité et de finition ; le HCR peut convenir à certaines pièces épaisses ou spécialisées. Pour la plupart des composants souples modernes produits en grande série — dans les domaines médical, des articles pour bébés ou des joints d'étanchéité —, le LSR est le choix standard.
Le moulage par injection de LSR est-il adapté à la production en petites séries ? En général, non, car l'outillage de précision représente un investissement initial important qui ne s'amortit qu'à partir de plusieurs milliers de pièces. Pour les prototypes ou les petites séries de quelques centaines de pièces flexibles, l'uréthane moulé, le silicone imprimé en 3D ou le moulage par compression s'avèrent bien moins chers à l'unité, même s'ils sont plus lents. Le LSR devient le choix économique dès que votre volume annuel atteint plusieurs milliers de pièces, car ses temps de cycle rapides et la longue durée de vie de ses moules permettent de ramener le coût unitaire bien en dessous de celui de toute alternative pour les petits volumes.
Les pièces en LSR peuvent-elles être utilisées dans des applications médicales et alimentaires ? Oui — la biocompatibilité est l’un des atouts majeurs du LSR et l’une des principales raisons pour lesquelles il domine ces marchés. Des formulations de LSR de qualité médicale et alimentaire sont largement disponibles, et le LSR durci est chimiquement inerte, stérilisable en autoclave ou par rayonnement gamma, et stable sur une large plage de températures. Cette combinaison en fait la matière de référence pour les composants respiratoires, les valves, les appareils portables, les tétines et les tétines de biberon. Comme toujours, la qualité spécifique et les certifications requises (USP Classe VI, FDA) doivent être confirmées pour votre application avant la production.
Combien de temps faut-il pour fabriquer un outillage en LSR ? Il faut compter environ 4 à 8 semaines pour un moule LSR, en fonction du nombre de cavités, de la complexité de la pièce et de la présence ou non d’un système à canaux froids. La fabrication de cet outillage est plus complexe que celle d’un moule thermoplastique standard, car il doit être chauffé avec précision, ventilé avec soin pour contrôler les bavures dues à la faible viscosité du matériau, et dimensionné pour compenser le retrait de polymérisation. C’est en raison de ce délai initial que les équipes réalisent souvent en parallèle des prototypes en uréthane moulé — afin de valider la conception pendant la fabrication du moule de production —, ce qui évite toute modification de la conception une fois que l’acier a été mis en œuvre.
Quand le LSR est la bonne solution
Le moulage par injection de LSR est le procédé idéal lorsque vous avez besoin de pièces souples, thermostables et biocompatibles en grande série : joints d'étanchéité, composants médicaux, produits pour bébés, poignées souples. Son principe est inverse à celui du moulage plastique classique : on injecte un liquide et on obtient du caoutchouc durci. Respectez les règles de conception, prévoyez l'investissement dans l'outillage et effectuez d'abord des validations à l'aide de prototypes moins coûteux. En procédant ainsi, le moulage LSR permet d'obtenir des pièces qui conservent leur souplesse et leur étanchéité pendant toute la durée de vie du produit.
À propos de l'auteur Patrick Chen — Ingénieur d'application, XY Machining Patrick examine les conceptions à parois minces pour les équipes d'ingénierie américaines chez XY Machining et collabore avec l'atelier sur les dispositifs de serrage et les parcours d'outils qui permettent de maintenir les pièces délicates dans les tolérances. Pour tester la résistance à la pression d'une pièce à parois minces avant d'établir un devis, Envoyez votre modèle à notre équipe.


