
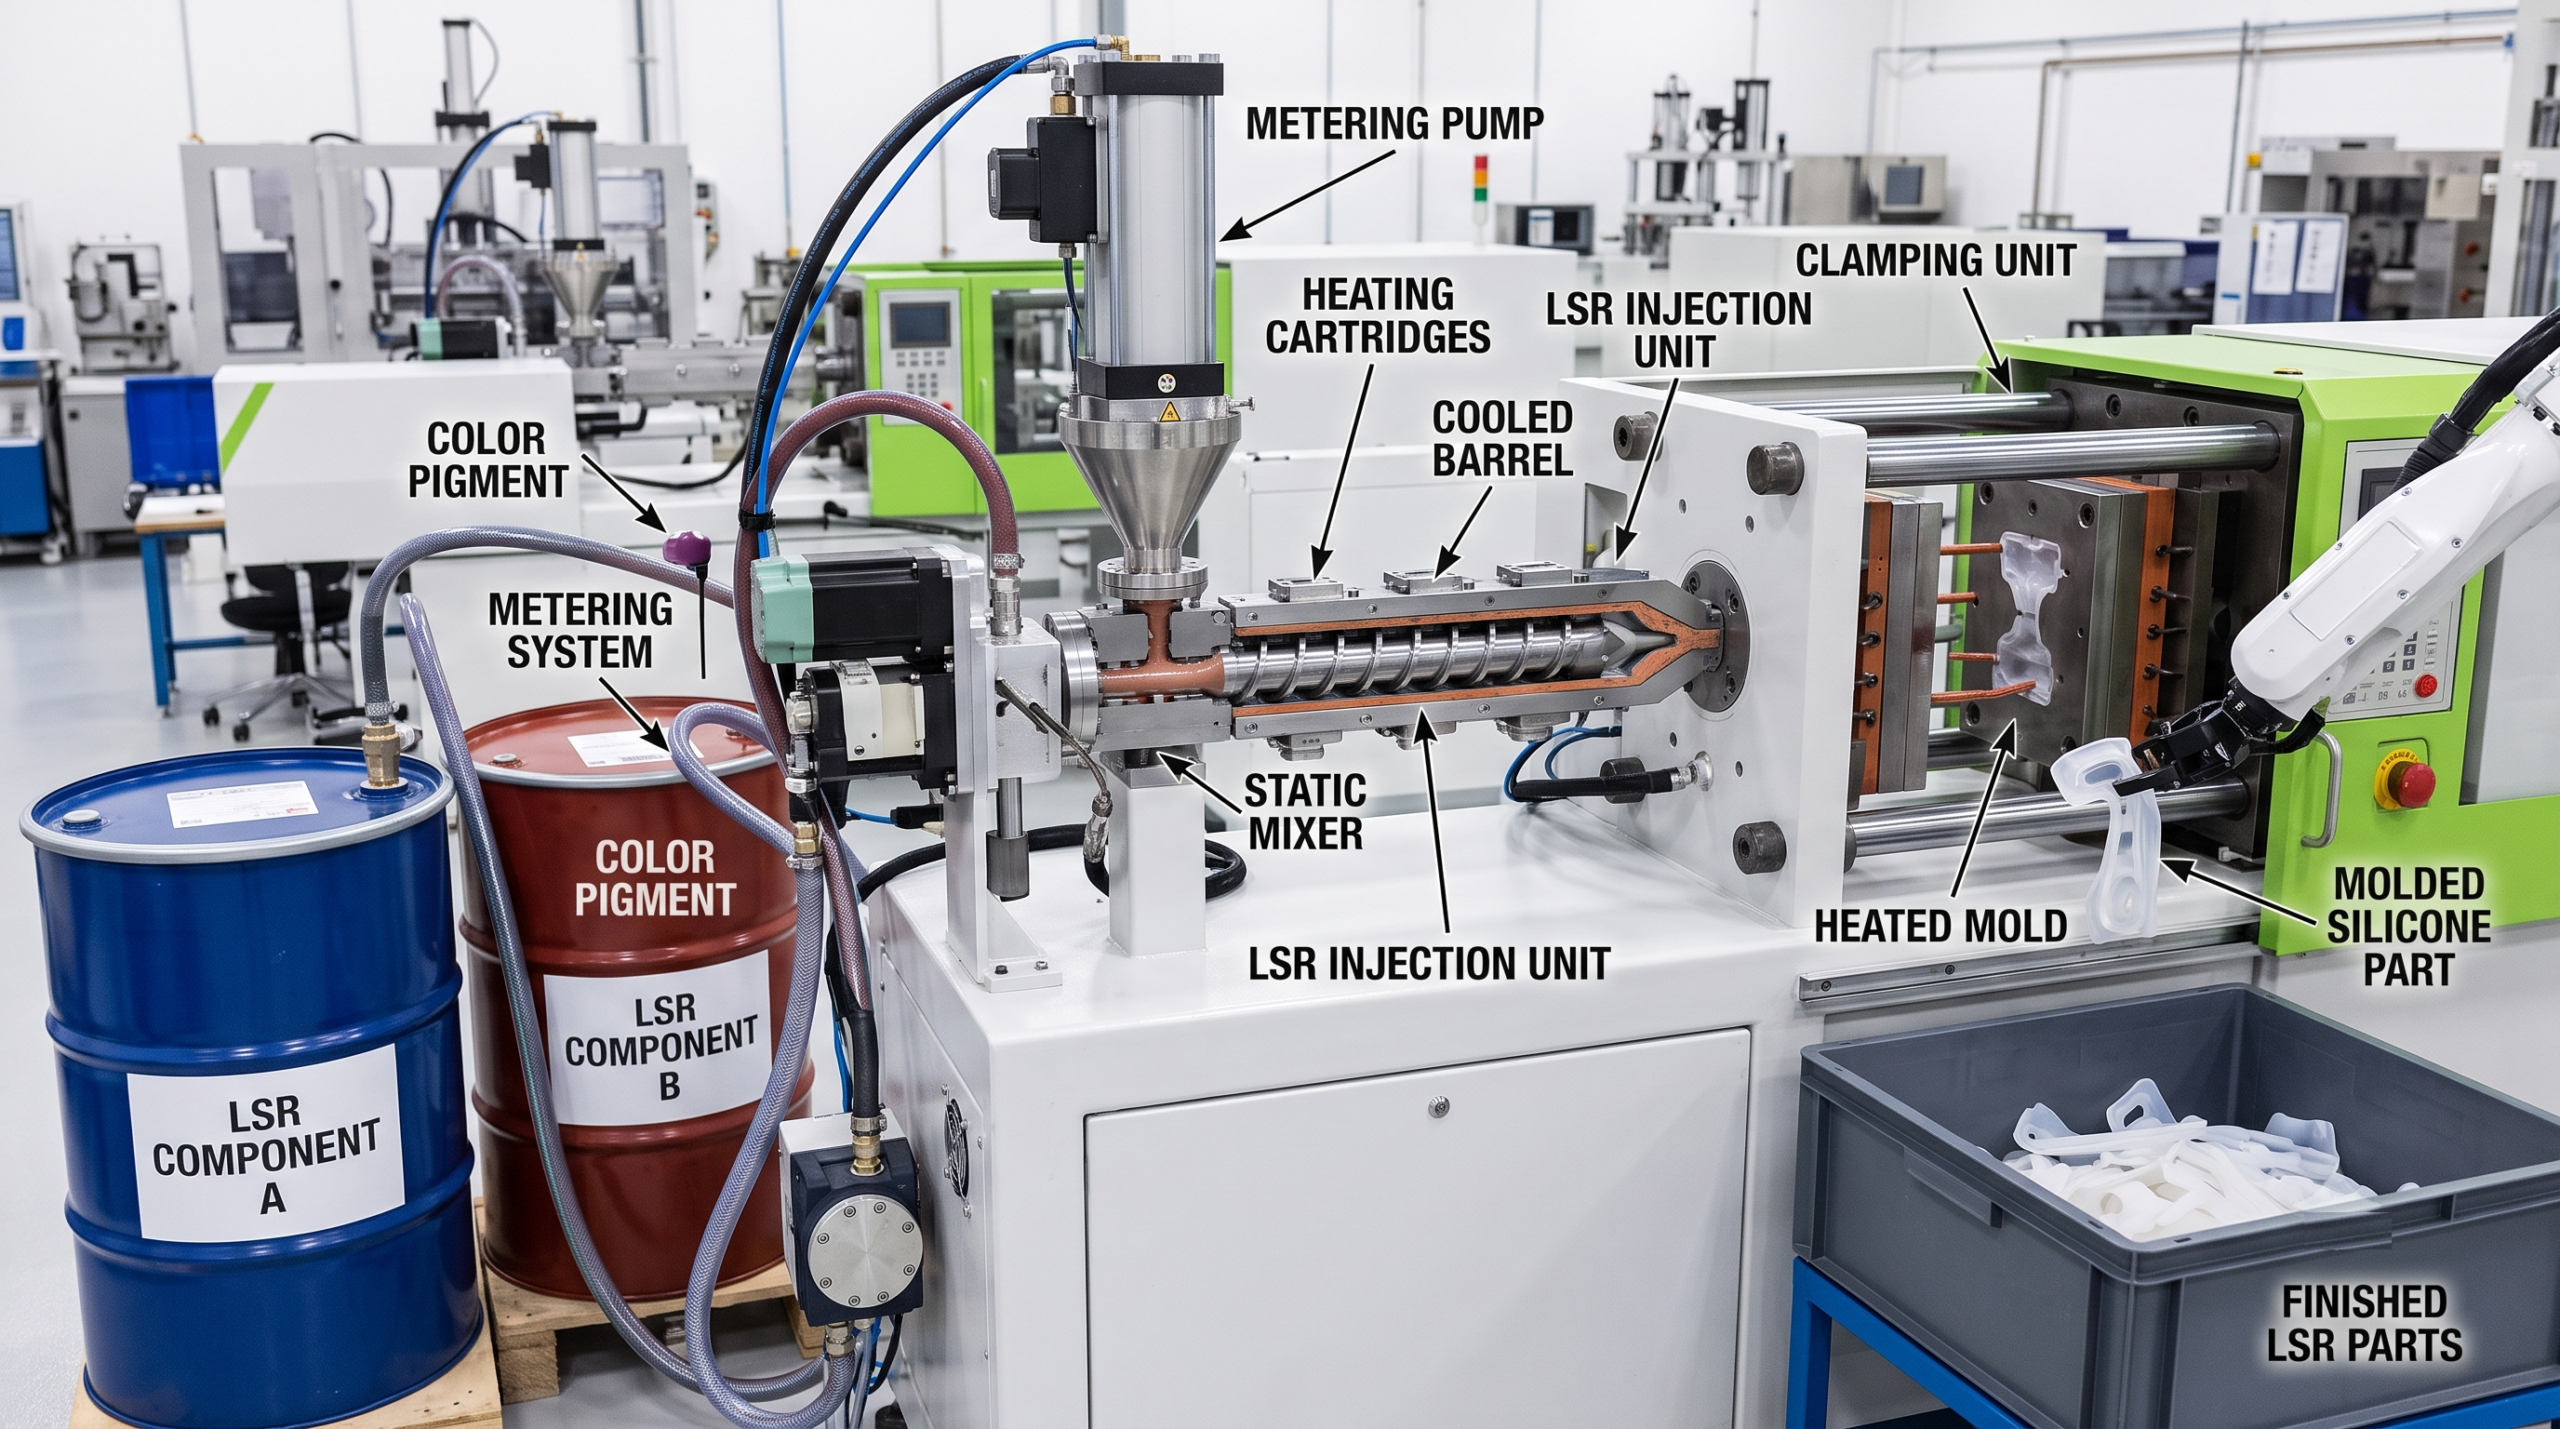
简答: LSR注塑成型(液态硅橡胶成型)是一种将双组分液态硅橡胶注入加热模具的工艺,在模具中其会固化成柔韧且耐用的橡胶部件。与冷却后变硬的热塑性塑料不同,LSR是一种热固性材料,它 预赛 固化——因此其模具和工艺流程与标准注塑成型相反。这是制造密封件、垫片、医疗部件、婴幼儿产品以及任何必须保持柔韧性、生物相容性,并在-50 °C至200 °C温度范围内保持稳定性的产品的首选方法。.
我第一次目睹LSR注塑成型过程时,这彻底颠覆了我的认知。通常,塑料零件在高温下进入模具,出来时却已冷却变硬;而LSR零件进入模具时是凉凉的液体,出来时却热乎乎且富有弹性。 模具设计的方方面面——浇口、排气、温度控制——都源于这一颠倒。.
什么是LSR,以及它为何表现不同
液态硅橡胶以双组分形式提供,其中一种是 A 一侧和一个 B 成分,在注塑前分开存放。 计量泵将它们按精确的1:1比例混合,将混合物注入加热后的模具腔(通常为150–200 °C),热量会触发铂催化固化反应。几秒钟后,一个完全交联的硅胶部件便被顶出。.
因为这是一个 热固性, LSR一旦固化就不会再次熔化。这使其具备了热塑性塑料无法比拟的特性:
- 宽温度范围:在约-50 °C至+200 °C的温度范围内保持柔韧性。.
- 生物相容性: 医疗级和食品级配方是标准配置。.
- 耐化学性和耐紫外线性: 它在户外或恶劣环境中不会发生降解。.
- 出色的密封性: 低压缩永久变形意味着垫片能保持密封性能长达数年。.
如需更深入地了解材料相关内容,请参阅我们的页面: 液态硅橡胶成型.
LSR 与标准硅胶及热塑性塑料的对比
买家常常将LSR与管装硅胶或TPE等软热塑性塑料混为一谈。它们并非同一物质,而这种区别将决定您的零件的性能。.
| 属性 | LSR(注塑) | HCR / 橡胶硅胶 | TPE / TPU(热塑性塑料) |
| 流程 | 自动注射 | 压缩,更多手动操作简体中文(大陆) | 标准注塑成型 |
| 周期时间 | 非常快(以秒为单位) | 慢 | 快 |
| 温度范围 | -50 至 +200 °C | -40 至 +200 °C | -30 至 +120 °C |
| 生物相容性 | 非常棒 | 好 | 因情况而异 |
| 最佳音量 | 大容量 | 低至中 | 大容量 |
| 闪光 / 完成 | 简约、清爽 | 更多闪光灯 | 清理 |
如果您需要大批量生产柔韧、耐热且符合医疗安全标准的零部件,LSR通常是最佳选择。如果您需要一种触感柔软、可回收且能使用标准设备进行注塑的握柄,热塑性弹性体可能更适合。.
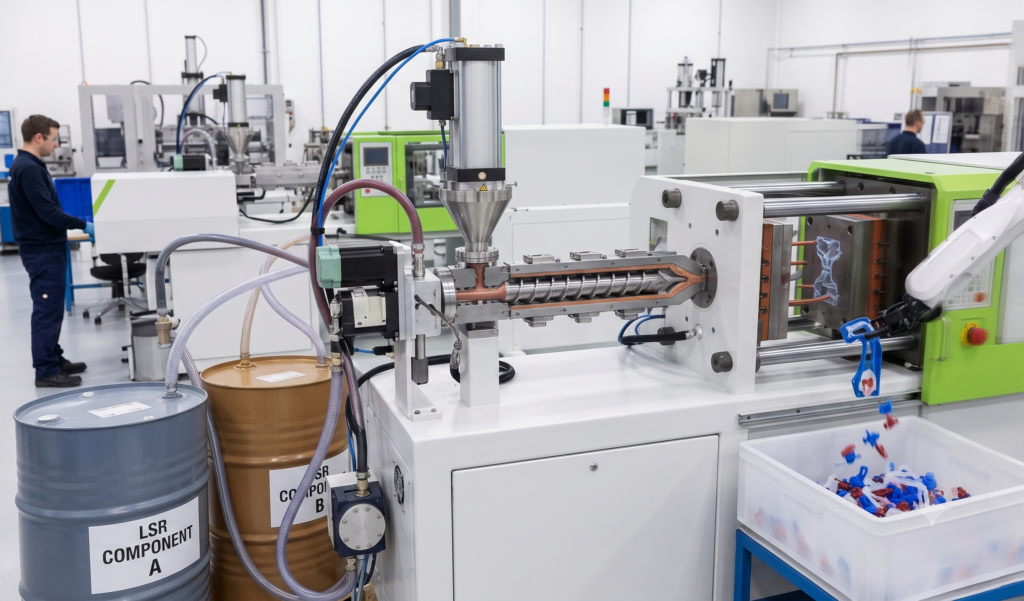
LSR成型技术的优势所在
这些应用主要集中在其他材料无法叠加的特性上:
- 医疗:阀门、密封件、呼吸面罩、可穿戴设备组件(生物相容性,可灭菌)。.
- 婴幼儿及消费品: 安抚奶嘴、奶瓶奶嘴、软握柄(安全、耐用、可放入洗碗机清洗)。.
- 汽车:垫片、连接器密封件、膜片(耐热、耐化学腐蚀)。.
- 电子产品: 键盘、防水密封件、电缆接头。.
- 工业: 具有低压缩永久变形的O型圈和定制密封件。.
LSR零件的设计规则
与热塑性塑料相比,软硅胶(LSR)对某些情况较为宽容,但对另一些情况则更为严苛。最重要的规则如下:
- 墙壁薄一点也没关系。. LSR流动性好,可填充薄至约0.3毫米的壁厚——这比大多数热塑性塑料所能达到的更薄。.
- 内扣发型更容易打理。. 由于固化后的液态硅胶(LSR)具有柔韧性,因此通常可以在具有底切的模具中脱模,而如果是硬质塑料,则需要侧向动模才能实现脱模。.
- 闪光灯控制的设计。. LSR的粘度极低,会渗入任何缝隙,因此分型线和排气口必须设计得非常精确。.
- 考虑收缩因素。. LSR在固化时收缩量约为2–3%;为此,模具被设计得稍大一些以进行补偿。.
- 闸口的位置决定质量。. 冷流道系统可减少废料,并在材料进入型腔前保持其低温。.
由于模具对精度要求极高,LSR模具的成本高于简单的热塑性塑料模具——但它们经久耐用,通常可使用数百万次。我们的 注塑模具制造成本 该指南详细说明了这笔钱的去向。.
模具、成本和交货周期
LSR是一种大批量生产工艺。由于模具是主要的初期成本,而单件成本较低,因此规模经济效应显著。.
| 因子 | 典型范围 | 注释 |
| 模具成本 | 高于热塑性塑料 | 精密型腔、加热、冷流道 |
| 模具制作周期 | 4–8 周 | 取决于龋洞数量和复杂程度 |
| 批量生产时的单件成本 | 低 | 快速循环、高度自动化 |
| 盈亏平衡销量 | 数千+ | 在此之下,请考虑 聚氨酯浇铸 或压塑成型 |
| 腔体寿命 | 通常有数百万张照片 | 钢制模具,耐磨性强 |
如果您仅需几十或几百个柔性零件用于测试,LSR模具通常并不划算——采用浇铸聚氨酯或压模硅胶制成的原型件能以更低的成本满足需求。只有当您确定要进行批量生产时,LSR才值得投入。对于小批量塑料零件,请与 小批量注塑成型成本.
使用LSR进行包覆成型
LSR 最有价值的技巧之一是 包覆成型:将硅胶直接粘合到硬质塑料或金属基材上,以制成例如带有柔软密封握柄或防水按键的硬质外壳。这需要仔细进行材料匹配和表面处理,以确保硅胶能够可靠地粘合。如果您的产品在一个部件中同时包含硬质和软质区域,我们的 包覆成型成本指南 介绍了其中的权衡关系。.
LSR的常见缺陷及预防方法
即使设计精良的LSR零件,如果工艺参数未调试到位,在注塑机上仍可能出现故障。了解常见的故障原因,有助于您与注塑商进行更有效的沟通,并以批判性眼光审阅首件检验报告。.
- Flash:分型线处的薄壁部分。由于LSR的粘度极低,它会从热塑性塑料绝不会渗出的缝隙中渗出。解决方法是采用精密模具、正确的夹紧力以及良好的排气措施。.
- 气滞和空隙: 残留的空气会形成气泡或导致浇口短。正确布置排气口并控制注射速度,即可解决其中大部分问题。.
- 未完全治愈:如果某部分仍呈粘性或强度不足,通常说明固化温度或保温时间不正确,或者A/B组分的混合比例发生偏差。.
- 包覆成型件上的粘接失效: 如果硅胶从基材上脱落,说明表面处理或底漆处理不当,或者材料搭配不兼容。.
- 尺寸漂移: 如果零件尺寸持续偏大或偏小,则需要调整模具中的收缩补偿。.
一位经验丰富的注塑工会在首次注塑前就预见到这些问题,并在首件产品上进行检查,而不是等到量产时才发现。这正是为什么在投入全面生产之前,验证工艺(而不仅仅是设计)至关重要。.
常见问题
LSR成型与普通硅胶成型有什么区别? LSR成型是一种快速、自动化的注塑工艺,采用低粘度的液态硅胶,通过加热固化,可生产出毛边极少、表面光洁的零件,且循环时间短。传统硅胶(HCR,即高稠度胶胶)是一种较稠的材料,通常通过压塑或转移成型进行加工,其加工速度较慢且更依赖人工操作。 LSR在产量、一致性和表面光洁度方面更具优势;HCR则适用于某些厚壁或特殊零件。对于大多数现代大批量生产的柔性部件——如医疗、婴幼儿用品和密封件——LSR是标准选择。.
LSR注塑成型适合小批量生产吗? 通常来说,答案是否定的,因为精密模具需要大量前期投资,只有在生产数千件产品后才能摊销。对于原型或几百件的柔性零件小批量生产,尽管铸造聚氨酯、3D打印硅胶或压缩成型工艺速度较慢,但单件成本会低得多。 一旦年产量达到数千件,LSR(液体硅胶)便成为经济实惠的选择——其快速的循环时间和较长的模具寿命,能将单件成本降至远低于任何小批量替代方案的水平。.
LSR部件能否用于医疗和食品领域? 是的——生物相容性是LSR的一大显著优势,也是其在这些市场占据主导地位的主要原因之一。医疗级和食品级LSR配方广泛可用,且固化后的LSR化学惰性,可通过高压蒸汽灭菌或伽马射线灭菌,并在宽温度范围内保持稳定。 这些特性使其成为呼吸系统组件、阀门、可穿戴设备、安抚奶嘴和奶瓶奶嘴的标准材料。一如既往,在生产前必须根据您的具体应用确认具体的等级以及所需的任何认证(如USP VI类、FDA认证)。.
制造LSR模具需要多长时间? LSR模具的制作周期大约为4至8周,具体时间取决于型腔数量、零件复杂程度以及是否包含冷流道系统。 与基本的热塑性模具相比,该模具的制造工艺更为复杂,因为它必须进行精确加热,并需仔细排气以控制低粘度材料产生的飞边,同时还需在尺寸上预留余量以补偿固化收缩。 正是由于前期耗时较长,团队通常会同步制作浇注聚氨酯原型——在生产模具加工期间验证设计,从而避免钢模定型后需要重新设计。.
何时选择LSR才是明智之举
当您需要大批量生产柔韧、耐热且生物相容性良好的零部件——如密封件、医疗部件、婴儿用品、软质握把等——时,LSR注塑成型是理想的选择。其工艺流程与标准塑料注塑恰好相反:注入液态原料,输出固化后的橡胶制品。 请遵守设计规范,预先规划模具投资,并先通过成本较低的原型进行验证。只要做到这些,LSR就能生产出在产品整个使用寿命期间始终保持柔韧性且密封性能不变的零部件。.
关于作者 陈帕特里克——XY Machining 应用工程师 帕特里克负责审查XY Machining公司美国工程团队设计的薄壁零件,并与车间人员合作,针对夹具和刀具路径进行优化,以确保精密零件的尺寸公差符合要求。为了在报价前对薄壁零件进行压力测试,, 将您的模型发送给我们的团队.


