
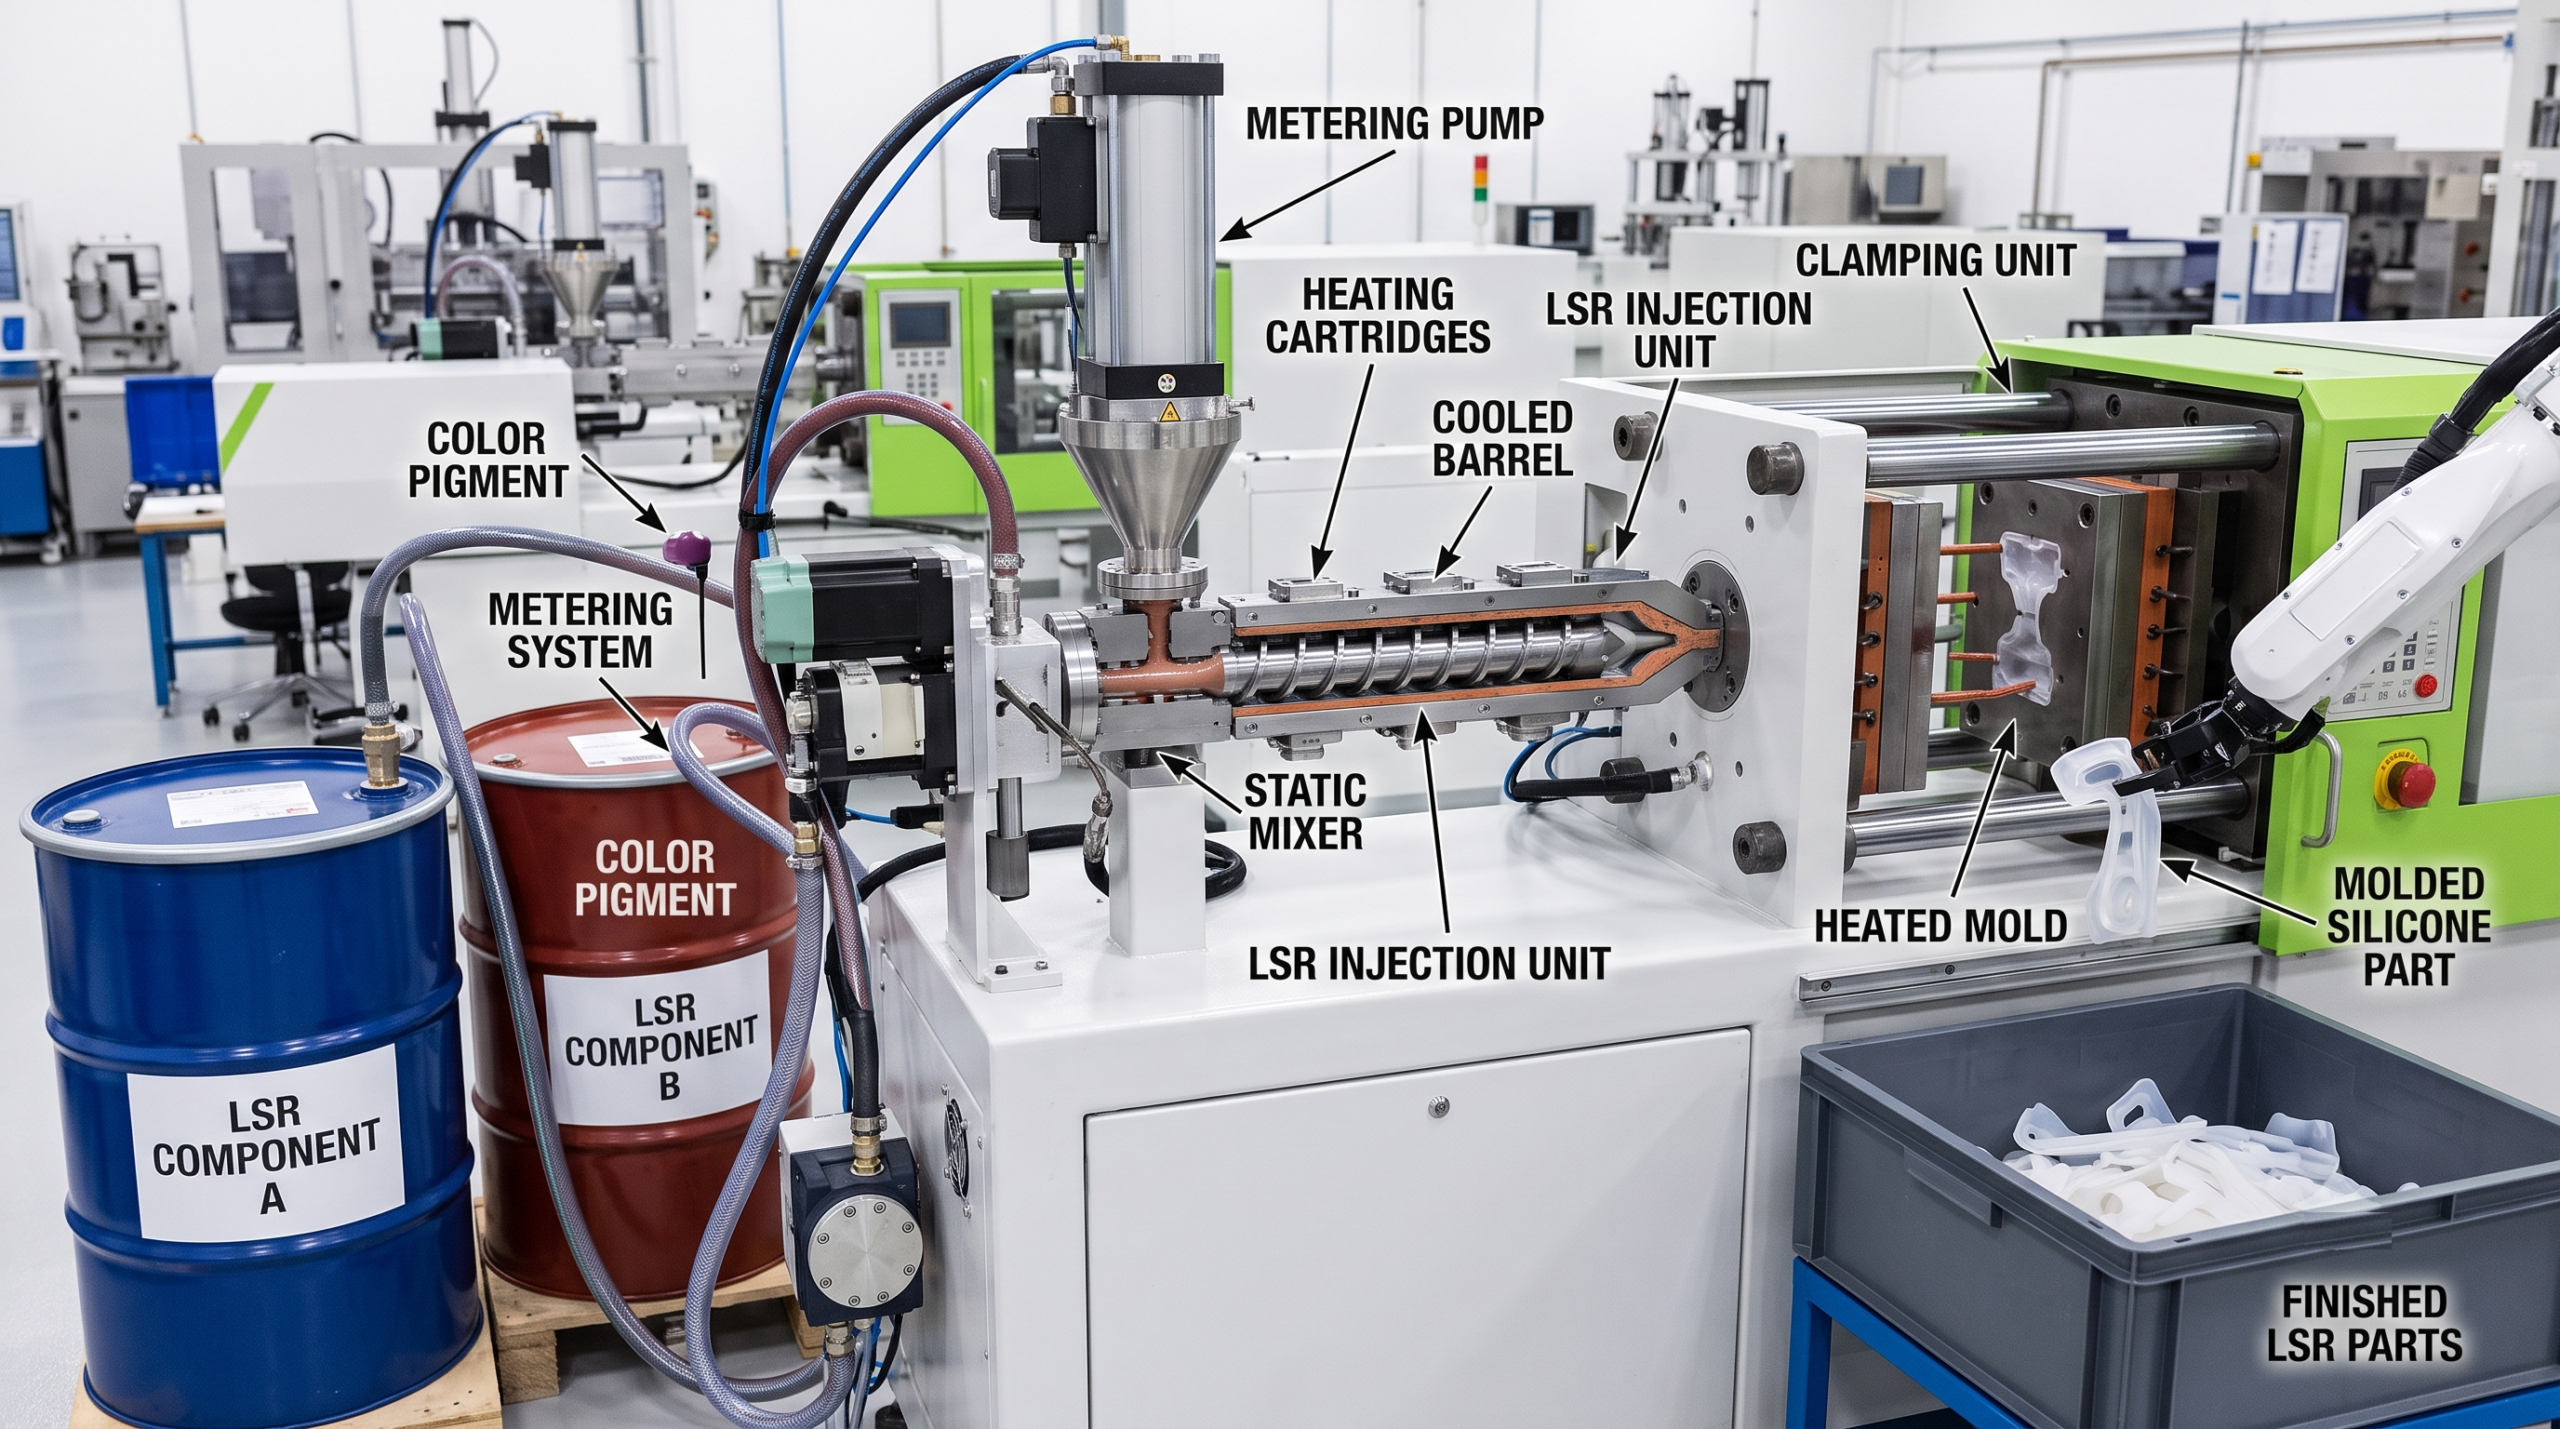
Respuesta rápida: El moldeo por inyección de LSR (moldeo de caucho de silicona líquida) es un proceso en el que se inyecta una silicona líquida de dos componentes en un molde calentado, donde se endurece hasta convertirse en una pieza de caucho flexible y resistente. A diferencia de los termoplásticos, que se endurecen al enfriarse, el LSR es un termoendurecible que rondas para que se endurezca, por lo que el utillaje y el proceso se llevan a cabo a la inversa de lo que ocurre en el moldeo por inyección estándar. Es el método más utilizado para juntas, sellos, componentes médicos, productos para bebés y cualquier artículo que deba mantener su flexibilidad, biocompatibilidad y estabilidad entre -50 °C y 200 °C.
La primera vez que vi funcionar una prensa de LSR, eso rompió mi modelo mental. Una pieza de plástico entra en un molde caliente y sale fría y rígida. Una pieza de LSR entra como un líquido frío y sale caliente y elástica. Todo lo relacionado con el utillaje —las entradas de material, la ventilación, el control de temperatura— se deriva de esa única inversión.
Qué es el LSR y por qué se comporta de forma diferente
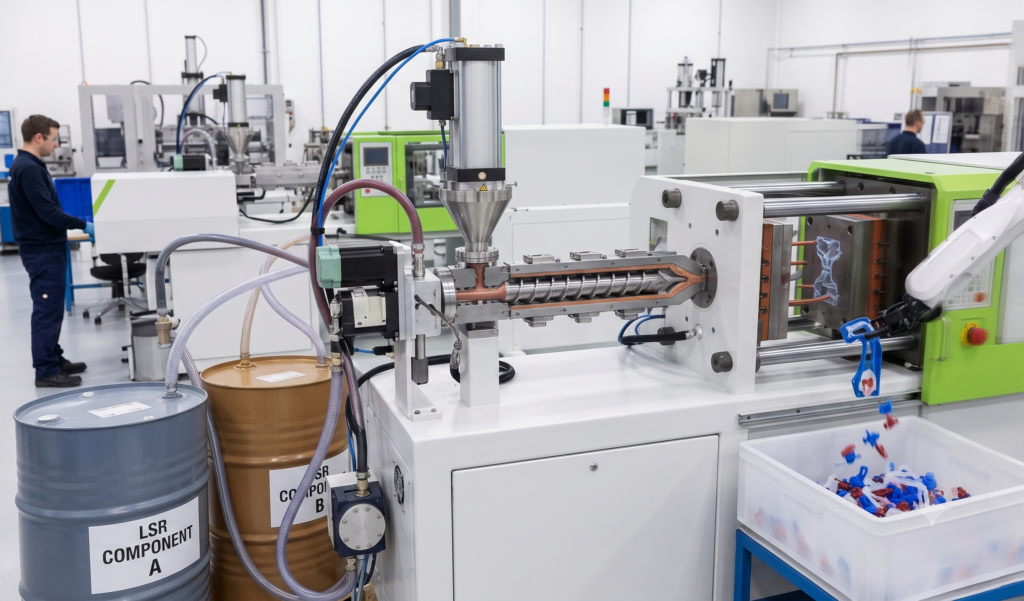
La goma de silicona líquida se presenta en dos componentes, un A lado y un B por un lado, se mantienen separados hasta el momento del moldeo. Una bomba dosificadora las mezcla en una proporción precisa de 1:1, inyecta la mezcla en una cavidad calentada (normalmente a 150-200 °C) y el calor desencadena un curado catalizado por platino. Segundos después, se expulsa una pieza de silicona totalmente reticulada.
Dado que se trata de un termoendurecible, el LSR no se vuelve a fundir una vez curado. Esto le confiere unas propiedades que los termoplásticos no pueden igualar:
- Amplio rango de temperaturas: flexible desde aproximadamente -50 °C hasta +200 °C.
- Biocompatibilidad: Las formulaciones de uso médico y de calidad alimentaria son las habituales.
- Resistencia química y a los rayos UV: no se degrada al aire libre ni en entornos agresivos.
- Excelente estanqueidad: su baja deformación permanente garantiza que las juntas mantengan su estanqueidad durante años.
Para obtener una visión más detallada de los materiales, consulta nuestra página sobre moldeado de caucho de silicona líquida.
LSR frente a silicona estándar frente a termoplásticos
Los compradores suelen confundir el LSR con la silicona que se compra en tubos o con termoplásticos blandos como el TPE. No son lo mismo, y esa diferencia determina el rendimiento de tu pieza.
| Propiedad | LSR (inyección) | HCR / silicona de goma | TPE / TPU (termoplástico) |
| Proceso | Inyección automatizada | Compresión, más manual | Moldeo por inyección estándar |
| Tiempo de ciclo | Muy rápido (en segundos) | Lento | Rápido |
| Rango de temperatura | de -50 a +200 °C | De -40 a +200 °C | de -30 a +120 °C |
| Biocompatibilidad | Excelente | Bien | Varía |
| El mejor volumen | Gran volumen | Bajo-medio | Gran volumen |
| Flash / final | Minimalista, limpio | Más flash | Limpio |
Si necesitas grandes cantidades de una pieza flexible, resistente al calor y apta para uso médico, el LSR suele ser la solución. Si necesitas un agarre suave al tacto que se pueda reciclar y moldear con maquinaria estándar, un elastómero termoplástico puede ser la mejor opción.
Donde destaca el moldeo con LSR
Las aplicaciones se centran en propiedades que ningún otro material reúne:
- Médico: válvulas, juntas, máscaras respiratorias, componentes de dispositivos portátiles (biocompatibles y esterilizables).
- Productos para bebés y de consumo: chupetes, tetinas para biberones, empuñaduras blandas (seguras, resistentes y aptas para el lavavajillas).
- Automoción: juntas, sellos para conectores, membranas (resistentes al calor y a los productos químicos).
- Electrónica: teclados, juntas estancas, prensaestopas.
- Industrial: Juntas tóricas y juntas a medida con baja deformación permanente por compresión.
Normas de diseño para piezas de LSR
El LSR perdona algunas cosas que los termoplásticos no perdonan, y castiga otras. Las reglas más importantes son:
- Las paredes finas están bien. El LSR tiene una buena fluidez y puede rellenar paredes de hasta unos 0,3 mm, un espesor menor que el que permiten la mayoría de los termoplásticos.
- Los cortes por debajo son más tolerantes. Dado que el LSR curado es flexible, a menudo es posible desmoldar las piezas por debajo de los socavados que, en el caso del plástico rígido, requerirían acciones laterales.
- Diseño para el control del flash. El LSR tiene una viscosidad muy baja y se cuela por cualquier hueco, por lo que las líneas de separación y los orificios de ventilación deben ser precisos.
- Ten en cuenta la merma. El LSR se contrae aproximadamente entre 2 y 31 TP3T al curarse; por ello, la herramienta se fabrica con un sobredimensionamiento para compensar esta contracción.
- La ubicación de la puerta es determinante para la calidad. Los sistemas de canal frío reducen los residuos y mantienen el material frío hasta que entra en la cavidad.
Dado que la precisión del utillaje es fundamental, los moldes para LSR son más caros que los moldes termoplásticos sencillos, pero son muy duraderos y suelen aguantar millones de inyecciones. Nuestros coste de las matrices de moldeo por inyección La guía detalla a dónde va a parar ese dinero.
Utillaje, coste y plazo de entrega
El LSR es un proceso de gran volumen. Su rentabilidad se basa en la escala, ya que el coste inicial del molde es elevado y el coste por pieza es bajo.
| Factor | Rango típico | Notas |
| Coste de los utillajes | Más alta que la de los termoplásticos | Cavidades de precisión, calentamiento, canal frío |
| Plazo de fabricación de los utillajes | 4-8 semanas | Depende del número de cavidades y de su complejidad |
| Coste por unidad en función del volumen | Bajo | Ciclos rápidos, alto grado de automatización |
| Volumen de equilibrio | Más de mil | A continuación, ten en cuenta lo siguiente: moldeado de uretano o moldeo por compresión |
| Vida útil de la cavidad | A menudo, millones de disparos | Herramientas de acero, bajo desgaste |
Si solo necesitas unas docenas o unos pocos cientos de piezas flexibles para realizar pruebas, el moldeado con LSR rara vez resulta rentable: los prototipos de uretano fundido o de silicona moldeada por compresión te permiten alcanzar tu objetivo de forma más económica. El LSR resulta rentable cuando te comprometes a un volumen de producción considerable. Para piezas de plástico de bajo volumen, compáralo con coste del moldeo por inyección de bajo volumen.
Sobremoldeo con LSR
Uno de los trucos más valiosos de LSR es sobremoldeo: unir silicona directamente a un sustrato rígido de plástico o metal para crear, por ejemplo, una carcasa rígida con un agarre blando y sellado o un botón resistente al agua. Requiere una cuidadosa combinación de materiales y una preparación adecuada de la superficie para que la silicona se adhiera de forma fiable. Si tu producto combina zonas rígidas y blandas en una misma pieza, nuestro Guía de costes del sobremoldeado aborda las ventajas e inconvenientes.
Defectos habituales del LSR y cómo prevenirlos
Incluso una pieza de LSR bien diseñada puede fallar en la prensa si el proceso no está bien ajustado. Conocer las causas más habituales te ayuda a mantener una conversación más constructiva con tu fabricante y a analizar con espíritu crítico el informe del primer artículo.
- Flash: la fina capa de material en la línea de separación. Dado que el LSR tiene una viscosidad tan baja, se escapa por los huecos de una forma que un termoplástico nunca haría. La solución pasa por un utillaje preciso, una fuerza de sujeción adecuada y una buena ventilación.
- Bolsas de aire y huecos: el aire atrapado provoca la formación de burbujas o una inyección insuficiente. La colocación adecuada de los orificios de ventilación y el control de la velocidad de inyección resuelven la mayor parte del problema.
- Curación incompleta: si una pieza queda pegajosa o poco resistente, suele deberse a que la temperatura de curado o el tiempo de reposo no han sido los adecuados, o a que la proporción de la mezcla A/B se ha desviado.
- Fallo de adhesión en los sobremoldeados: si la silicona se despega del sustrato, es que la preparación de la superficie o la capa de imprimación no se han realizado correctamente, o bien que la combinación de materiales era incompatible.
- Desviación dimensional: si las piezas salen sistemáticamente demasiado grandes o demasiado pequeñas, hay que ajustar la compensación de contracción de la herramienta.
Un moldeador competente se anticipa a estos problemas antes de la primera inyección y los comprueba en la primera pieza, en lugar de detectarlos cuando ya se está produciendo en serie. Precisamente por eso es importante validar el proceso —y no solo el diseño— antes de lanzarse a una producción a gran escala.
Preguntas frecuentes
¿Cuál es la diferencia entre el moldeo con LSR y el moldeo con silicona convencional? El moldeo de LSR es un proceso de inyección rápido y automatizado que utiliza silicona líquida de baja viscosidad que se cura con calor, lo que permite obtener piezas limpias con un mínimo de rebabas y tiempos de ciclo cortos. La silicona tradicional (HCR, o caucho de alta consistencia) es un material más espeso que suele procesarse mediante moldeo por compresión o por transferencia, procesos que son más lentos y requieren más trabajo manual. El LSR destaca por su volumen, consistencia y acabado; el HCR puede ser adecuado para determinadas piezas gruesas o especializadas. Para la mayoría de los componentes flexibles modernos de gran volumen —médicos, para bebés, de sellado—, el LSR es la opción estándar.
¿Es el moldeo por inyección de LSR adecuado para pequeños volúmenes? Por lo general, no, ya que las herramientas de precisión suponen una inversión inicial significativa que solo se amortiza con la producción de miles de piezas. Para prototipos o tiradas cortas de unos pocos cientos de piezas flexibles, el uretano moldeado, la silicona impresa en 3D o el moldeo por compresión resultarán mucho más económicos por pieza, aunque sean más lentos. El LSR se convierte en la opción más económica cuando el volumen anual alcanza los miles de unidades, ya que sus rápidos tiempos de ciclo y la larga vida útil del molde reducen el coste por pieza muy por debajo del de cualquier alternativa para volúmenes reducidos.
¿Se pueden utilizar piezas de LSR en aplicaciones médicas y alimentarias? Sí: la biocompatibilidad es uno de los puntos fuertes que definen al LSR y una de las principales razones por las que domina estos mercados. Existen numerosas formulaciones de LSR de grado médico y alimentario, y el LSR curado es químicamente inerte, esterilizable en autoclave o con rayos gamma, y estable en un amplio rango de temperaturas. Esta combinación lo convierte en el material estándar para componentes respiratorios, válvulas, dispositivos wearables, chupetes y tetinas de biberón. Como siempre, antes de la producción hay que confirmar el grado específico y las certificaciones necesarias (USP Clase VI, FDA) para su aplicación concreta.
¿Cuánto tiempo se tarda en fabricar las herramientas de LSR? El plazo de fabricación de un molde de LSR suele ser de entre 4 y 8 semanas, dependiendo del número de cavidades, la complejidad de la pieza y si se incluye un sistema de canal frío. El utillaje es más complejo que el de un molde termoplástico básico, ya que debe calentarse con precisión, ventilarse cuidadosamente para controlar las rebabas del material de baja viscosidad y dimensionarse para compensar la contracción por curado. Ese tiempo inicial es la razón por la que los equipos suelen fabricar prototipos de uretano moldeado en paralelo —validando el diseño mientras se fabrica el molde de producción—, de modo que no haya que rediseñar nada una vez que el acero ya está comprometido.
Cuándo es mejor optar por el LSR
El moldeo por inyección de LSR es el proceso adecuado cuando se necesitan piezas flexibles, resistentes al calor y biocompatibles en grandes cantidades: juntas, componentes médicos, productos para bebés, empuñaduras blandas. Funciona de forma opuesta al moldeo de plástico estándar: entra líquido y sale caucho curado. Respeta las normas de diseño, planifica la inversión en utillaje y valida primero con prototipos más económicos. Si lo haces así, el LSR te proporcionará piezas que mantendrán su flexibilidad y su capacidad de sellado durante toda la vida útil del producto.
Sobre el autor: Patrick Chen — Ingeniero de aplicaciones, XY Machining Patrick revisa los diseños de paredes delgadas para los equipos de ingeniería estadounidenses de XY Machining y colabora con el taller en el diseño de las fijaciones y las trayectorias de las herramientas que garantizan que las piezas delicadas se mantengan dentro de las tolerancias. Para someter a prueba de presión una pieza de pared delgada antes de elaborar el presupuesto, Envía tu modelo a nuestro equipo.


